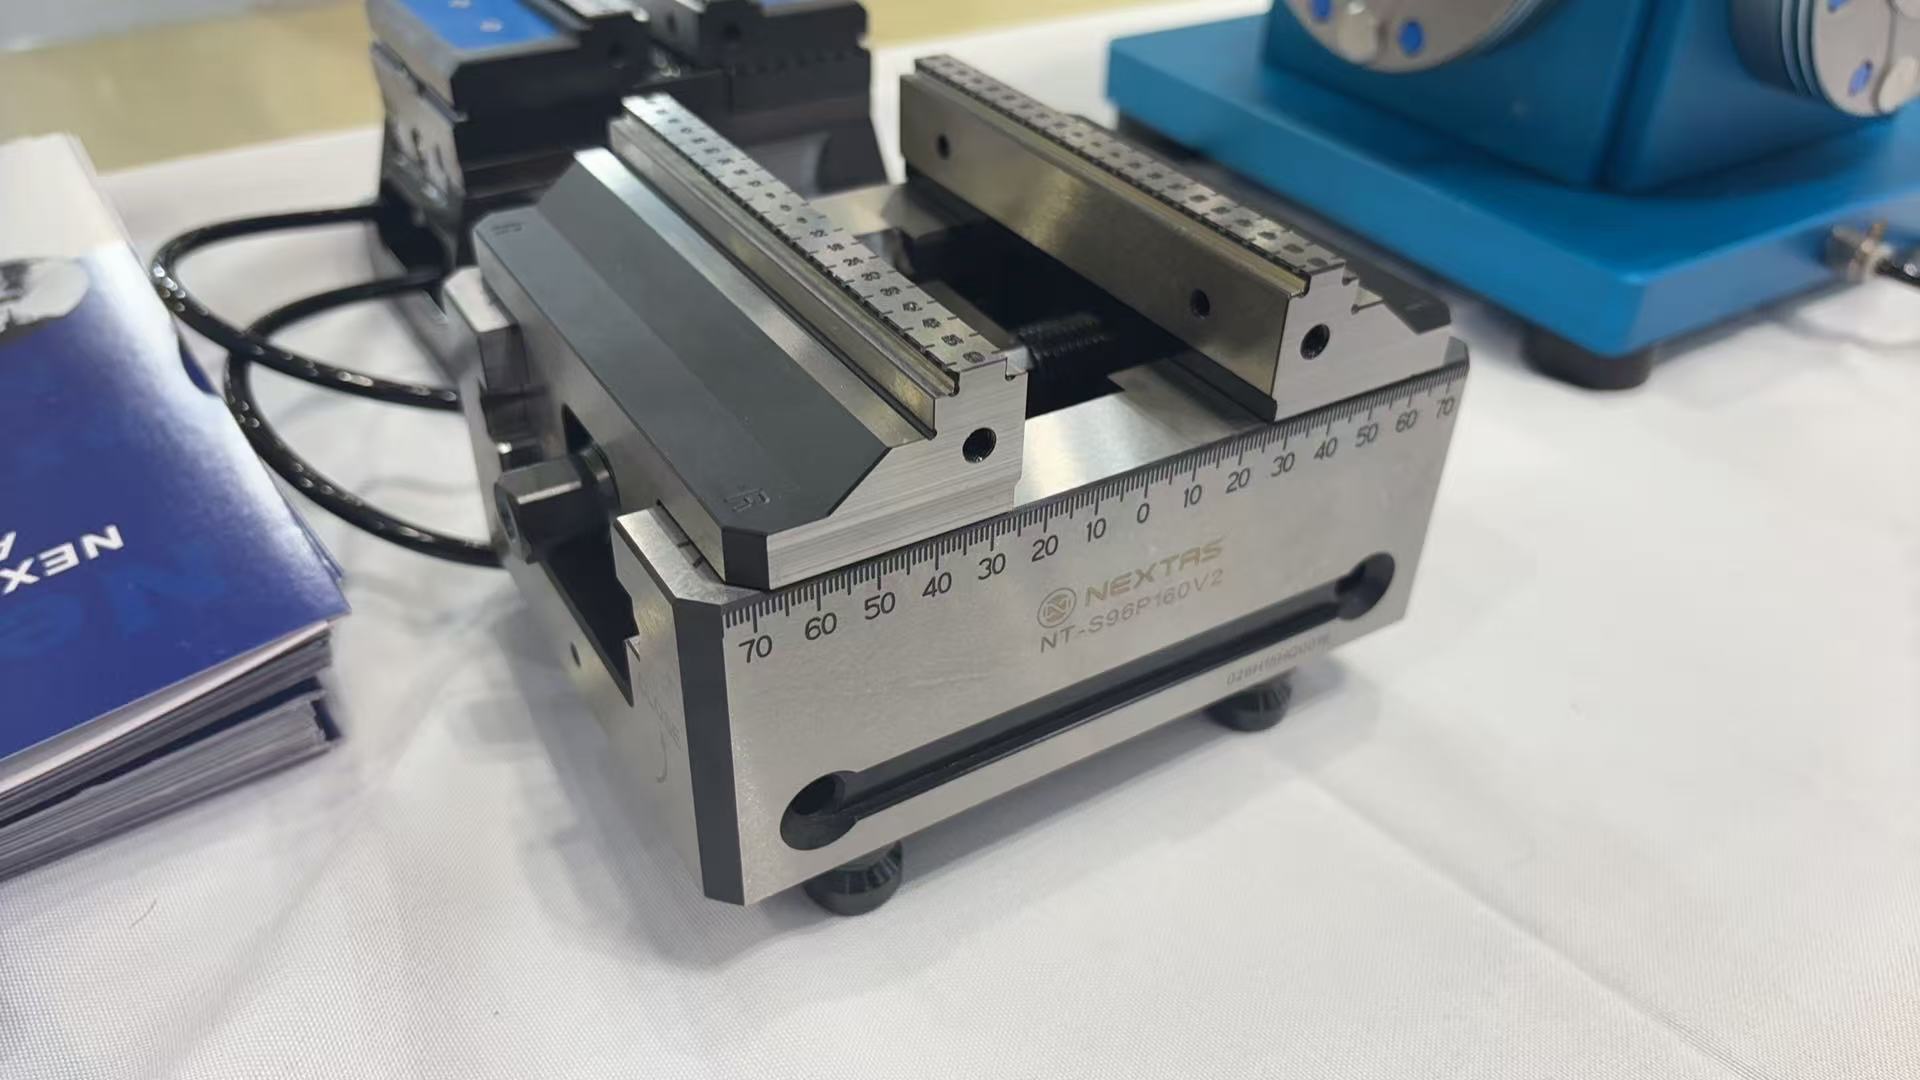
Das Foto oben ist eine Produkt- und Messestandaufnahme. Es entstand auf einem Ausstellungstisch, nicht während eines Schnitts auf der Maschine. Zu sehen ist ein selbstzentrierender Schraubstock NEXTAS NT-S96P160V2 mit lesbarem Typenschild, Skala 70-0-70, gezahnten Stufenbacken und vier Einzugsnippel. Rechts stehen eine blaue vierte Achse und ein Nullpunkt-Teller, links hinten eine pneumatische Vorrichtung mit Luftleitungen.
Der Engpass lag im Rüsten, nicht im Werkzeugweg
Wer durch eine Werkstatt mit hoher Variantenvielfalt und kleinen Losen (HMLV) geht, findet den Engpass selten im Bearbeitungsprogramm. Moderne CAM-Bahnen und Hochgeschwindigkeitsspindeln zerspanen Aluminium und rostfreien Stahl 316 schneller als früher. Der Gewinn geht verloren, wenn die grüne Lampe rot wird: die Türen gehen auf, der Bediener greift zu Schlüssel und Messuhr, und ein Bearbeitungszentrum für 250.000 US-Dollar steht zwischen 15-Stück-Losen 45 Minuten still.
Für einen Hersteller präziser hydraulischer und pneumatischer Verteiler mit komplexen Mehrwege-Ventilblöcken war diese Rüststrafe an einem Wendepunkt. Der Betrieb fährt dreiachsige Bearbeitungszentren (VMC) mit Teilapparaten als vierter Achse. Jeder Verteiler braucht fünf Seiten, bei Konzentrizität und wahrer Lage der Anschlüsse innerhalb von ±0,015 mm.
Statt aufgeschraubter Standardschraubstöcke setzt der Betrieb auf eine gemeinsame NEXTAS-Bezugsstrategie: selbstzentrierende 5-Achs-Schraubstöcke NT-S96P160V2 auf einer eigenen pneumatischen 4-Achs-Nullpunktbrücke. Der Wechsel von Auftrag zu Auftrag sank von 42 Minuten auf weniger als 2,5 Minuten. Die Spindelauslastung stieg von 51 % auf 84 %.
Vor der Umstellung brauchte ein typischer Verteiler aus Messing oder Aluminium 7075-T6 drei getrennte Aufspannungen auf zwei Maschinen.
- Zu viel Spannaufmaß. Klassische Flachbacken brauchten mindestens 10 mm bis 12 mm Spannrand, damit das Teil beim Schruppen nicht herausgezogen wurde. Dieser Hut erhöhte den Materialpreis und die Zeit für das Planfräsen.
- Ausrichten auf der vierten Achse. Bei jeder neuen Teilefamilie lösten die Bediener die vorherige Vorrichtung vom Tellertisch, setzten ein Paar mechanischer Schraubstöcke auf, tasteten die feste Backe mit der Messuhr ab und nahmen die Werkstücknullpunkte in X, Y und Z neu auf.
- Kollisionen mit dem Werkzeug. Breite Körper mit beweglicher Backe zwangen beim Schwenken der vierten Achse auf ±90° zu verlängerten Aufnahmen. Der größere Auskrag brachte Rattern und erzwang 30 % weniger Vorschub.
„Wir haben kein Geld verloren, solange die Spindel lief“, erklärt der Leiter der Fertigungstechnik in diesem Betrieb. „Wir haben Geld verloren, jedes Mal wenn ein Bediener eine halbe Stunde eine Backe ausrichtete, für ein Los, das nur 40 Minuten lief.“
Ein 96-mm-Bezug von der Rüstbank bis zur Spindel
Statt eine weitere Maschine für mehr Kapazität zu kaufen, hat das Team mit NEXTAS die Schnittstelle zwischen Maschinentisch und Werkstück vereinheitlicht. Ziel war ein dauerhafter mechanischer Nullpunkt im Arbeitsraum, und die Vorbereitung außerhalb der Maschine.
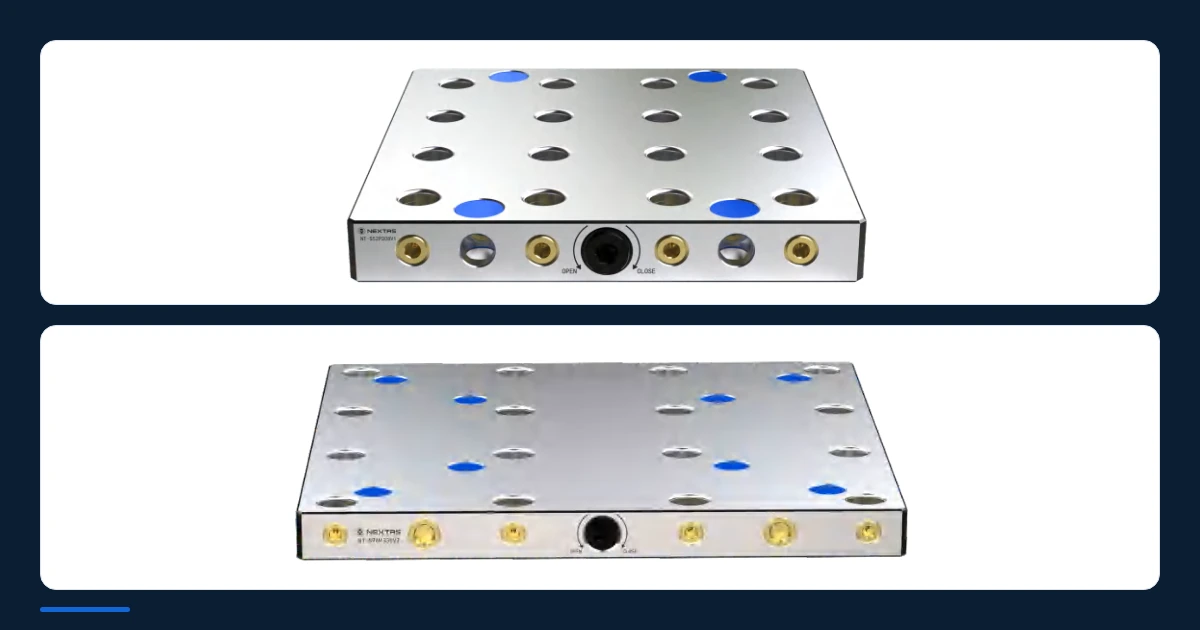
- Pneumatische 4-Achs-Nullpunktbrücke. NEXTAS baute eine steife L-förmige Brücke, direkt auf dem Teilapparat der vierten Achse und dem Reitstock. Zwei pneumatische Nullpunktplatten mit Schnellkupplungen bleiben auf der Maschine ausgerichtet. Die Wiederholgenauigkeit der kegeligen, selbsthemmenden Aufnahmen liegt unter 0,005 mm. Ein integrierter Luftstoß räumt die Nippelaufnahmen beim Wechsel.
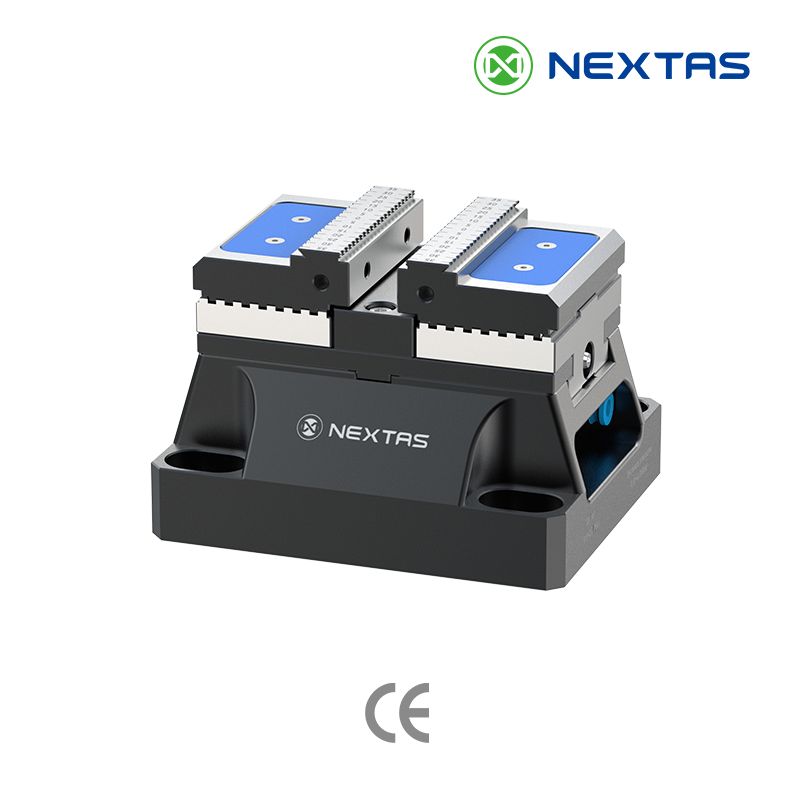
- Selbstzentrierender Schraubstock NEXTAS NT-S96P160V2. Oben standardisierte der Betrieb den NT-S96P160V2. Vier gehärtete Einzugsnippel am Fuß lassen den kompakten Körper mit 160 mm ohne Adapterplatten in die 96-mm-Aufnahmen fallen.
- Fünf Seiten und gezahnter Griff. Bei einem klassischen Schraubstock bleibt eine Backe stehen, und die Teilemitte wandert mit dem Rohteil. Die Spindel des NT-S96P160V2 fährt beide Backen symmetrisch auf den Mittelbezug. Die gezahnten Stufenbacken fassen ein gesägtes Rohteil auf 3,5 mm Höhe. Weil der Körper nach innen zurückspringt und auf den Nippeln steht, bleibt beim Indexieren der vierten Achse der Zugang zu fünf Seiten frei.
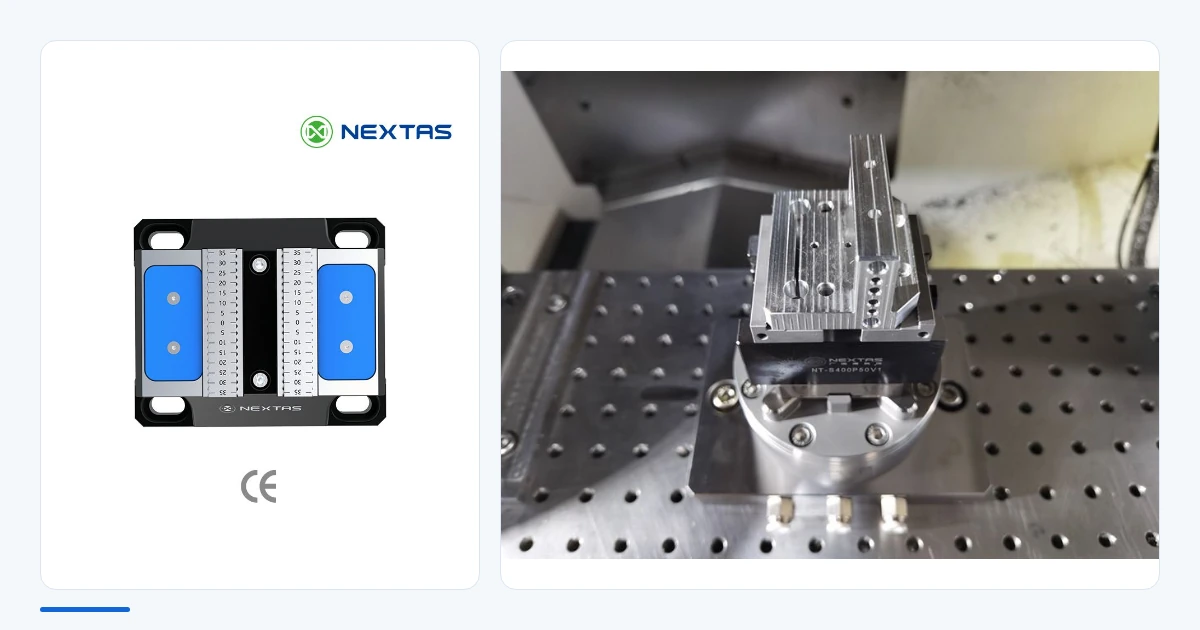
- Backenöffnung außerhalb der Maschine. Die lasergravierte Doppelskala 70-0-70 mm an der Seite des NT-S96P160V2 und die Teilung an der oberen Backe setzen die Öffnung auf dem Rüstwagen in Sekunden. Das Teil sitzt auf der Y-Mitte, bevor es die Maschine erreicht.
- OP10 und OP20 auf einer Brücke. Damit die Warteschlange der Halbfertigteile (WIP) entfällt, laufen die zwei Stationen der 4-Achs-Brücke als ein Drehzyklus. Station 1 spannt das Rohteil im NT-S96P160V2 für das Schruppen auf fünf Seiten und das Bohren der Anschlüsse. Das ist OP10, die erste Operation. Station 2 nutzt eine pneumatische Doppelstation von NEXTAS mit konturierten Weichbacken, spannt das fertige Profil und plant den Spannhut ab. Das ist OP20, die zweite Operation. Jeder Zyklus liefert einen fertigen Verteiler.
Was der Betrieb vor und nach der Umstellung notiert hat
Die Zahlen in der Tabelle sind die Aufzeichnung dieses Betriebs für die Schraubstöcke NT-S96P160V2 und die pneumatische 4-Achs-Nullpunktbrücke.
| Was gemessen wurde | Bisheriger aufgeschraubter Schraubstock | NEXTAS-Nullpunkt und NT-S96P160V2 | Notiertes Ergebnis |
|---|---|---|---|
| Wechsel von Auftrag zu Auftrag | 42 Minuten, auf der Maschine | weniger als 2,5 Minuten, Vorbereitung außerhalb | −94 % Spindelstillstand |
| Wiederholposition | ±0,025 mm, manuelles Ausrichten | weniger als 0,005 mm, kegeliger Nullpunkt | Ausschuss am ersten Teil entfällt |
| Spannaufmaß | 12 mm Huthöhe | 3,5 mm, gezahnte Stufenbacken | 22 % weniger Rohmaterial |
| Aufspannungen je Fertigteil | 3 Aufspannungen auf 2 Maschinen | 1 Zyklus, OP10 und OP20 auf der 4-Achs-Brücke | WIP-Bestand entfällt |
| Mittlerer Werkzeugauskrag | 115 mm, verlängerte Aufnahmen | 65 mm, normales Schrumpfutter | +35 % höherer Vorschub |
| Spindelauslastung | 51 % | 84 % | Amortisation in 3,5 Monaten |
Dieselbe 96-mm-Schnittstelle für die nächste Maschine
Der größere Gewinn liegt im nächsten Schritt. Jeder Schraubstock NT-S96P160V2 und jede eigene pneumatische Vorrichtung teilt jetzt denselben 96-mm-Einzugsnippel.
Wenn das Unternehmen im nächsten Quartal einen NEXTAS-Palettenwechsler mit zwei Stationen und Frontbeladung (APC) oder eine 5-Achs-Wiege ergänzt, ist keine neue Werkzeugausstattung nötig. Dieselben Schraubstöcke NT-S96P160V2, die heute auf der 4-Achs-Brücke laufen, können auf einen Robotergreifer oder ein Palettenregal wechseln. Die Automatisierung beginnt bei einem Bezug, nicht bei einem neuen Satz Schraubstöcke.
Dieselbe Schnittstelle, Ihr Rundtisch
Eine ähnliche Anordnung beginnt beim Rundtisch, der schon auf der Maschine steht, und bei der Wechselzeit, die der Betrieb heute misst. Dieser Betrieb mit 35 Personen notierte 42 Minuten auf der Maschine und weniger als 2,5 Minuten, sobald die Schraubstöcke NT-S96P160V2 und die pneumatische Brücke einen gemeinsamen 96-mm-Bezug hatten. Schicken Sie das Rundtischmodell, die Teilehülle und ob OP20 die pneumatische Doppelstation braucht.
Selbstzentrierender Schraubstock · Nullpunktspannsystem · Pneumatischer Schraubstock · Automatischer Palettenwechsler · Vollständiger Katalog 2026 als PDF
Dieselbe Schnittstelle
Rundtisch und heutige Wechselzeit senden
Nennen Sie die Maschine, das Modell der vierten Achse und die Losgröße. Die Technik prüft, ob das 96-mm-Nippelbild passt, bevor jemand über ein weiteres Bearbeitungszentrum spricht.
Technik kontaktieren