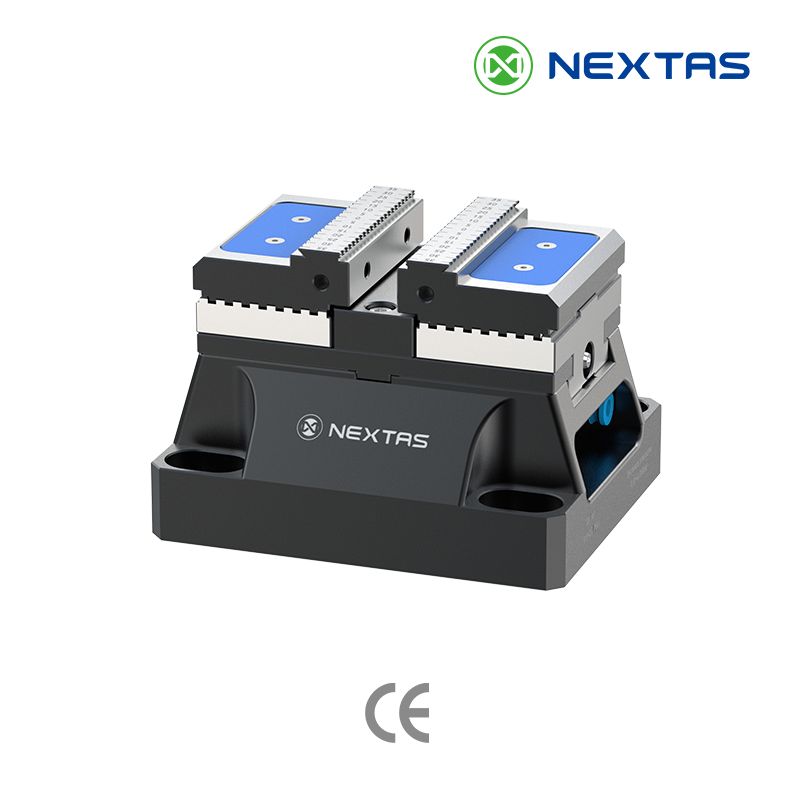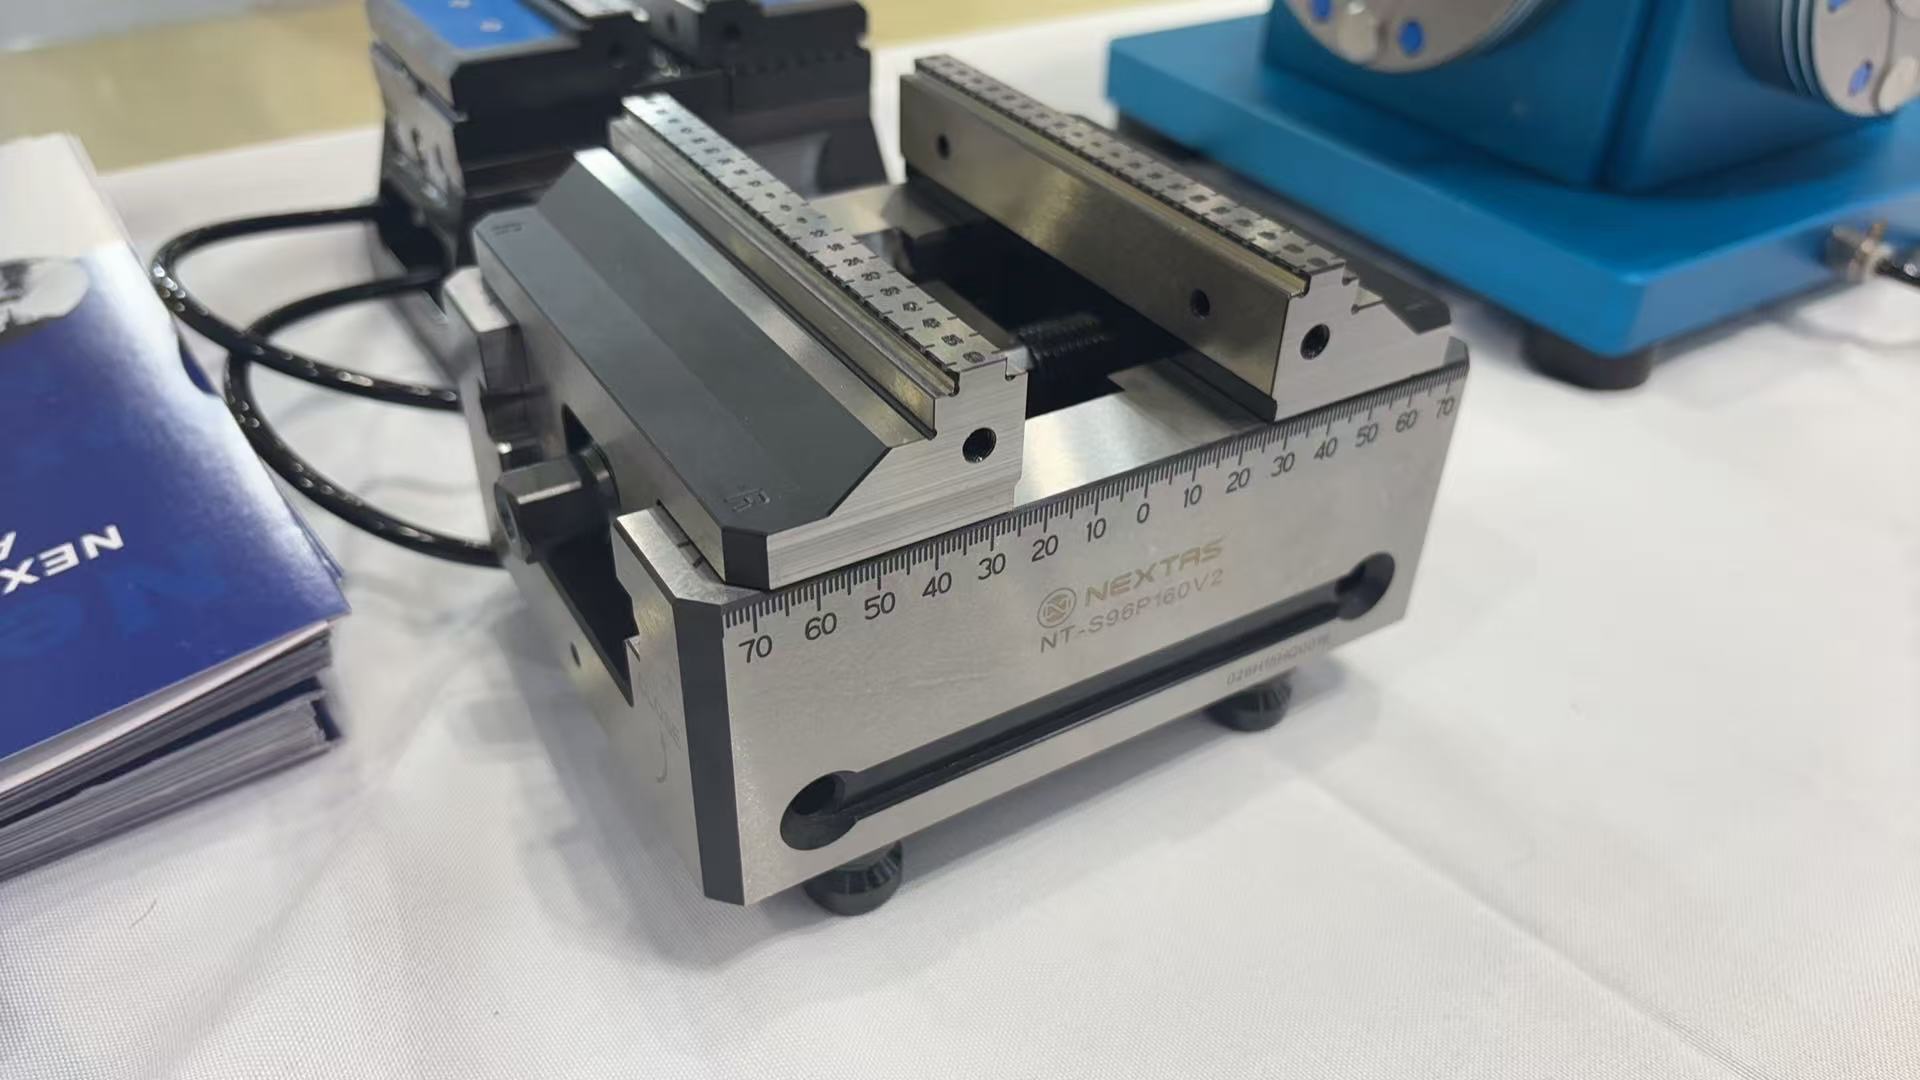
Yukarıdaki fotoğraf bir ürün ve stant fotoğrafıdır. Teşhir masasında çekildi, makinede kesim sırasında değil. Okunabilir etiketli bir NEXTAS NT-S96P160V2 kendinden merkezlemeli mengene, 70-0-70 ölçeği, tırtıllı kademeli çeneler ve dört çekme pimi görünür. Sağda mavi bir dördüncü eksen ve sıfır nokta tablası, sol arkada hava hatlı bir pnömatik bağlama fikstürü vardır.
Darboğaz takım yolunda değil, ayardaydı
Yüksek çeşit ve düşük adetli (HMLV) bir atölyenin zemininde darboğaz nadiren kesme programının içindedir. Güncel CAM yolları ve yüksek hızlı iş milleri alüminyumu ve 316 paslanmaz çeliği eskisinden hızlı işler. Kâr, yeşil ışık kırmızıya döndüğünde gider: kapılar açılır, operatör anahtar ve komparatör alır, 250.000 dolarlık bir işleme merkezi 15 parçalık partiler arasında 45 dakika boş bekler.
Karmaşık çok portlu valf blokları üreten bir hassas hidrolik ve pnömatik manifold imalatçısı için bu ayar cezası sınıra gelmişti. Atölye, dördüncü eksen bölücülü 3 eksen dik işleme merkezleri (VMC) çalıştırır. Her manifold beş yüz ister; port eşmerkezliliği ve gerçek konum ±0,015 mm içinde kalır.
Cıvatalı klasik mengenelerin yerine tek bir NEXTAS referansı kondu: NT-S96P160V2 kendinden merkezlemeli 5 eksen mengeneler, özel bir 4 eksen pnömatik sıfır nokta köprüsüne oturdu. İşten işe geçiş 42 dakikadan 2,5 dakikanın altına indi. İş mili kullanımı %51’den %84’e çıktı.
Değişimden önce tipik bir pirinç veya 7075-T6 alüminyum manifold, iki makinede üç ayrı bağlama istiyordu.
- Fazla tutma payı. Düz çeneli klasik mengeneler, kaba talaş parçayı çekmesin diye en az 10 mm ile 12 mm tutma payı istiyordu. Bu şapka ham madde maliyetini ve alın freze süresini artırıyordu.
- Dördüncü eksende sıfırlama. Yeni bir parça ailesi her geldiğinde operatörler önceki fikstürü döner tabladan söküyor, bir çift mekanik mengene takıyor, sabit çeneyi komparatörle süpürüyor ve X, Y, Z iş ofsetlerini yeniden alıyordu.
- Takım çarpışması. Hareketli çeneli geniş gövdeler, dördüncü eksen ±90° indekslediğinde uzun takım tutucular dayatıyordu. Fazla sarkma tırlamayı getiriyor ve ilerlemeyi %30 düşürüyordu.
“İş mili dönerken para kaybetmiyorduk,” diye anlatıyor atölyenin üretim mühendisliği sorumlusu. “Para, operatör yalnızca 40 dakika süren bir parti için yarım saat çene süpürdüğünde gidiyordu.”
Tezgâhtan iş miline tek bir 96 mm referans
Kapasite için bir makine daha almak yerine ekip, NEXTAS ile tabla ve iş parçası arasındaki arayüzü tekilleştirdi. Amaç, çalışma hacminin içinde kalıcı bir mekanik sıfır ve tezgâh dışında hazırlıktı.
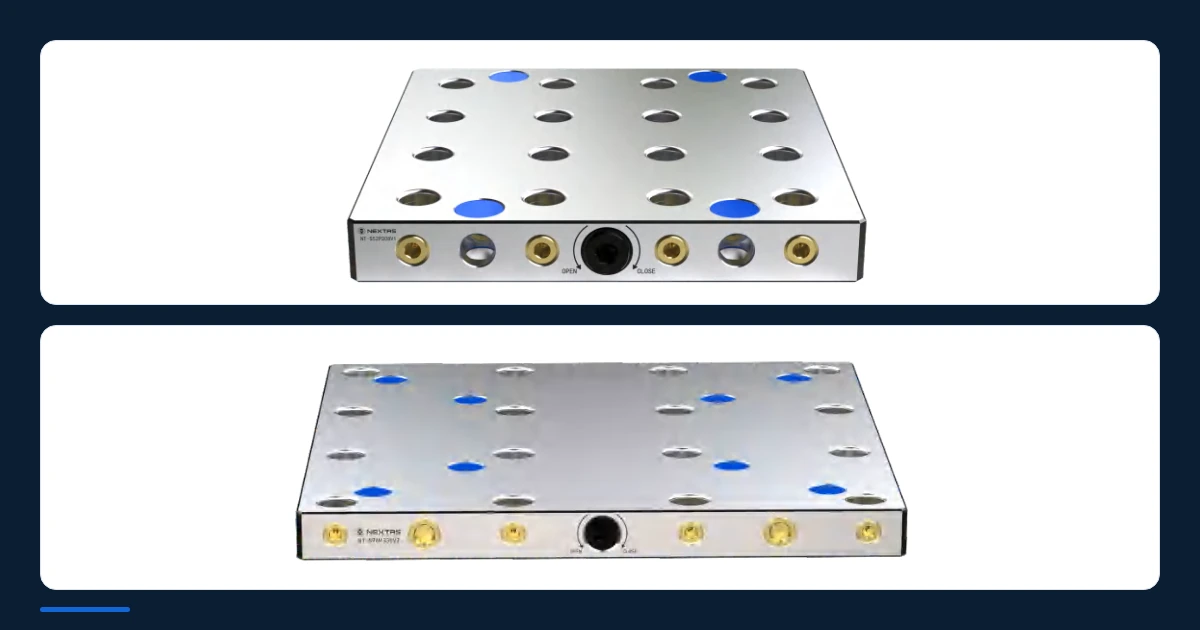
- 4 eksen pnömatik sıfır nokta köprüsü. NEXTAS, dördüncü eksen döner tablasına ve puntaya doğrudan oturan rijit bir L köprü yaptı. Hızlı hava kavramalı iki pnömatik sıfır nokta alıcı plakası makinede hizalı kalır. Konik, kendinden kilitli alıcılarda tekrar konumu 0,005 mm’den azdır. Entegre hava üflemesi, değişimde çekme pimi yuvalarındaki talaşı temizler.
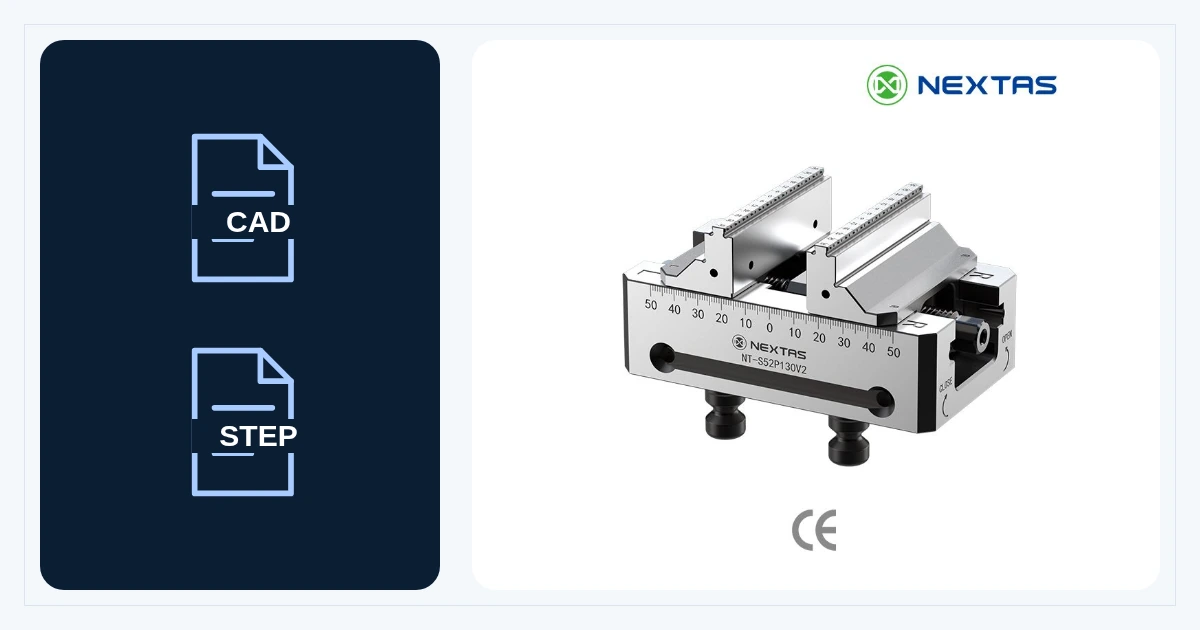
- NEXTAS NT-S96P160V2 kendinden merkezlemeli mengene. Üst bağlama NT-S96P160V2’de toplandı. Tabandaki dört sertleştirilmiş çekme pimi, 160 mm gövdeyi adaptör plakası olmadan 96 mm alıcılara bırakır.
- Beş yüz erişimi ve tırtıllı tutuş. Klasik mengenede bir çene sabit kalır, ham ölçü değişince parça merkezi kayar. NT-S96P160V2 vidası iki çeneyi ortaya, referansa simetrik sürer. Kademeli tırtıllı üst çeneler testere kesim ham parçayı 3,5 mm yükseklikte ısırır. Gövde içe daraldığı ve pimlerin üzerinde durduğu için dördüncü eksen indekslediğinde iş mili beş yüze erişir.
- Tezgâh dışı ağız ayarı. NT-S96P160V2 yanındaki lazerle işlenmiş 70-0-70 mm çift ölçek ve üst çene çizgileri, ağız açıklığını hazırlık arabasında saniyeler içinde ayarlar. Parça makineye girmeden Y ekseni merkezindedir.
- Aynı köprüde OP10 ve OP20. Yarı mamul (WIP) kuyruğunu boşaltmak için 4 eksen köprüsündeki iki istasyon tek döner çevrimde çalışır. İstasyon 1 ham kütüğü NT-S96P160V2’de tutar; beş yüz kaba işleme ve port delme yapılır. Bu OP10, birinci operasyondur. İstasyon 2, konturlu yumuşak çeneli bir NEXTAS pnömatik çift istasyon fikstürü ile bitmiş profili sıkar ve taşıyıcı şapkayı alınlar. Bu OP20, ikinci operasyondur. Her çevrim bir bitmiş manifold çıkarır.
Atölyenin önce ve sonra kaydı
Tablodaki sayılar, bu atölyenin NT-S96P160V2 mengeneleri ve 4 eksen pnömatik sıfır nokta köprüsü için kaydıdır.
| Ölçülen | Eski cıvatalı mengene | NEXTAS sıfır nokta ve NT-S96P160V2 | Kayıtlı sonuç |
|---|---|---|---|
| İşten işe geçiş | 42 dakika, makinede | 2,5 dakikanın altı, hazırlık tezgâh dışında | İş mili duruşunda −%94 |
| Tekrar konumu | ±0,025 mm, elle sıfırlama | 0,005 mm’den az, konik sıfır nokta | İlk parça firesi kalktı |
| Tutma payı | 12 mm şapka yüksekliği | 3,5 mm, tırtıllı kademeli çeneler | %22 ham madde tasarrufu |
| Bitmiş parça başına bağlama | 2 makinede 3 bağlama | 1 çevrim, 4 eksen köprüsünde OP10 ve OP20 | WIP stoku kalktı |
| Ortalama takım sarkması | 115 mm, uzun tutucular | 65 mm, standart shrink | İlerlemede +%35 |
| İş mili kullanımı | %51 | %84 | 3,5 ayda geri dönüş |
Aynı 96 mm arayüz sonraki makine için hazır
Daha geniş kazanç sonraki adımdadır. Her NT-S96P160V2 mengene ve her özel pnömatik fikstür artık aynı 96 mm çekme pimi izini paylaşır.
Şirket gelecek çeyrekte önden yüklemeli, iki istasyonlu bir NEXTAS otomatik palet değiştirici (APC) veya 5 eksen beşik hücresi eklediğinde yeni takımlama gerekmez. Bugün 4 eksen köprüsünde çalışan aynı NT-S96P160V2 mengeneler, bir robot tutucusuna veya palet rafına geçebilir. Otomasyon yeni bir mengene takımıyla değil, tek bir referansla başlar.
Aynı arayüz, sizin döner tablanız
Benzer bir yerleşim, makinede duran döner tabla ve atölyenin bugün ölçtüğü geçiş süresiyle başlar. Bu 35 kişilik atölye, makinede 42 dakika ve NT-S96P160V2 mengeneler ile pnömatik köprü tek bir 96 mm referansı paylaşınca 2,5 dakikanın altı diye kaydetti. Döner tabla modelini, parça zarfını ve OP20’nin pnömatik çift istasyon fikstürü isteyip istemediğini gönderin.
Kendinden merkezlemeli mengene · Sıfır nokta sistemleri · Pnömatik mengene · Otomatik palet değiştirici · 2026 tam katalog PDF
Aynı arayüz
Döner tabloyu ve bugünkü geçişi gönderin
Makineyi, dördüncü eksen modelini ve parti adedini yazın. Mühendislik, başka bir işleme merkezinden söz edilmeden önce 96 mm çekme pimi düzeninin uyup uymadığına bakar.
Mühendislik ile iletişim