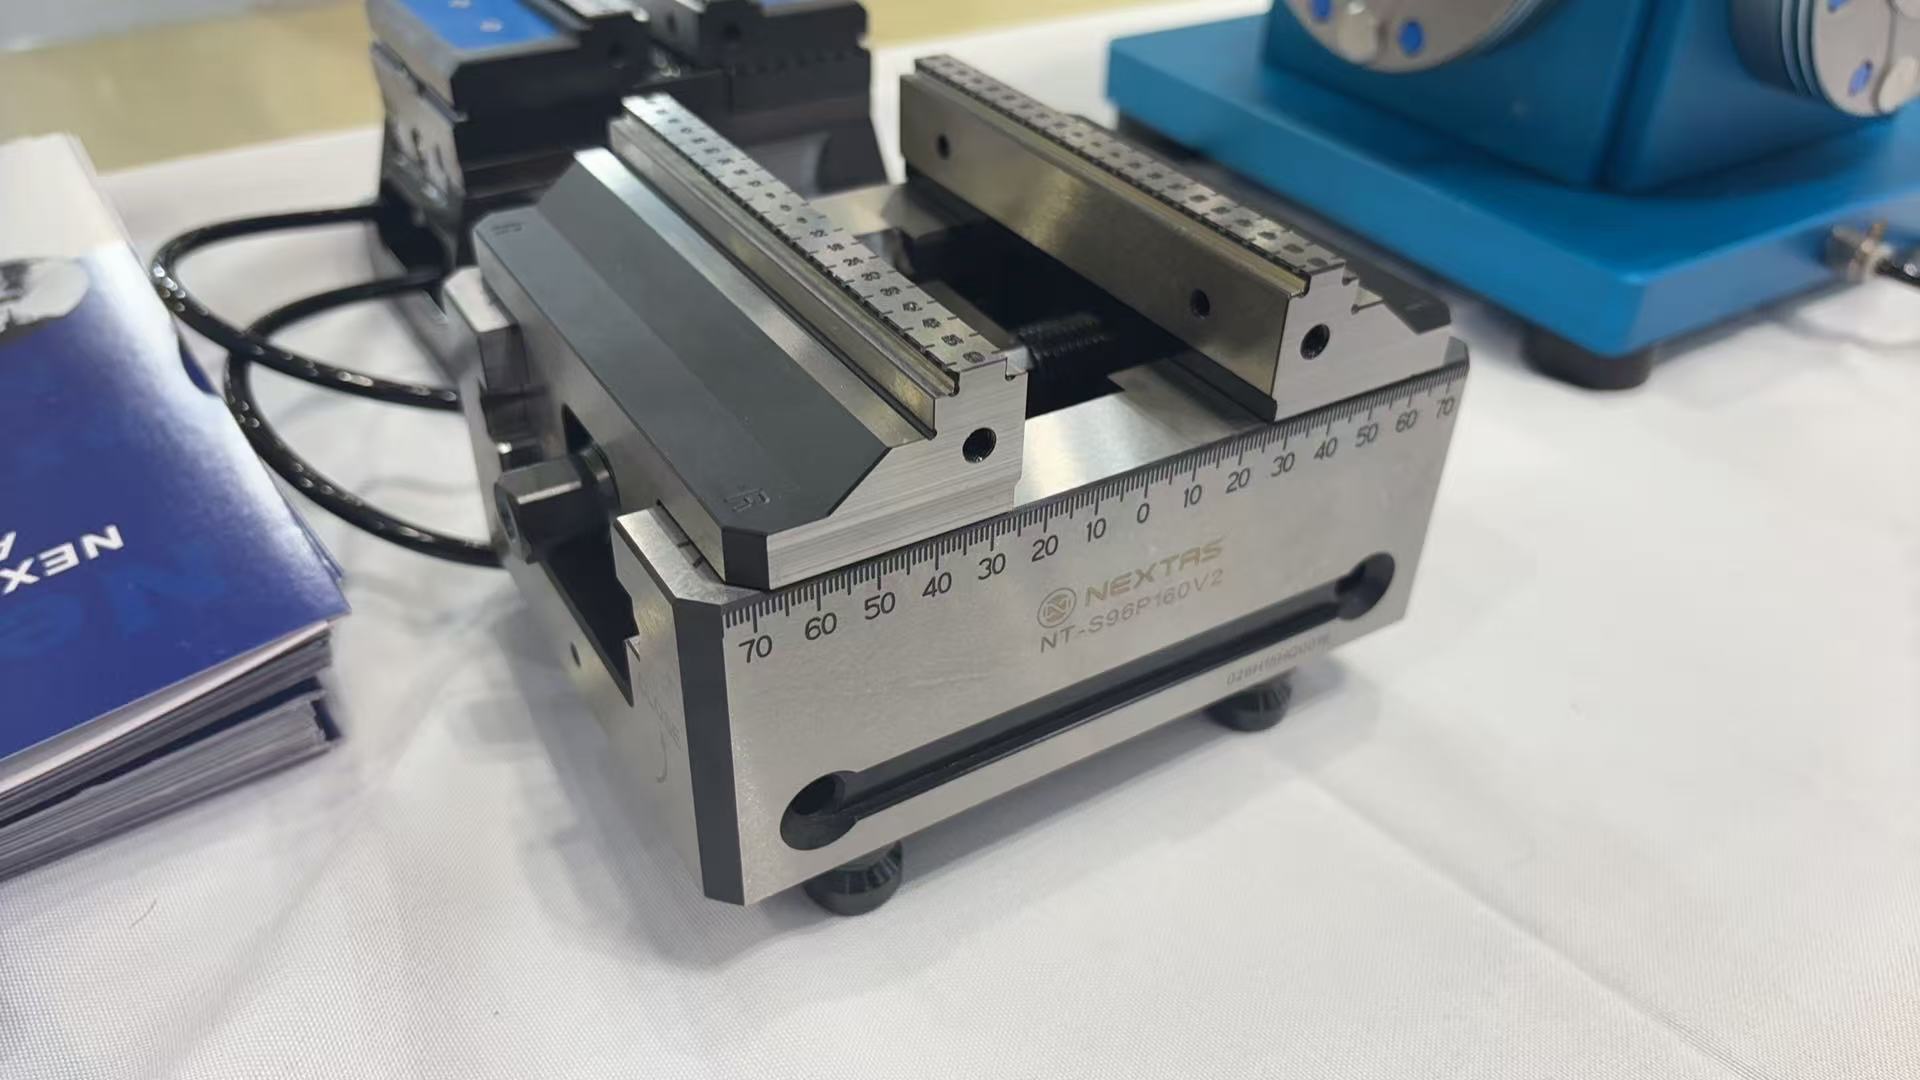
La fotografía de arriba es una foto de producto y de stand. Se tomó en una mesa de exposición, no durante un corte en la máquina. Muestra una mordaza autocentrante NEXTAS NT-S96P160V2 con la placa de características legible, escala 70-0-70, mordazas escalonadas dentadas y cuatro tetones. A la derecha hay un cuarto eje azul y un plato de punto cero; atrás a la izquierda, un utillaje neumático con líneas de aire.
El cuello de botella era el preparador, no la trayectoria
En el taller de cualquier empresa de alta mezcla y bajo volumen (HMLV), el cuello de botella rara vez está dentro del programa de corte. Las trayectorias CAM y los husillos de alta velocidad atraviesan aluminio y acero inoxidable 316 más rápido que antes. El margen se pierde cuando la luz verde pasa a roja: se abren las puertas, el operario toma una llave y un reloj comparador, y un centro de mecanizado de 250.000 dólares espera 45 minutos entre lotes de 15 piezas.
Para un fabricante de colectores hidráulicos y neumáticos de precisión, con bloques de válvula de varios puertos, esa penalización de preparación había llegado al límite. El taller trabaja con centros de mecanizado vertical (VMC) de 3 ejes y divisores de cuarto eje. Cada colector necesita cinco caras, con concentricidad de los puertos y posición real dentro de ±0,015 mm.
Al sustituir las mordazas atornilladas por una referencia única de NEXTAS —mordazas autocentrantes de 5 ejes NT-S96P160V2 sobre una cuna neumática de punto cero para 4 ejes—, el taller bajó el cambio de trabajo de 42 minutos a menos de 2,5 minutos y subió la utilización del husillo del 51 % al 84 %.
Antes del cambio, un colector típico de latón o de aluminio 7075-T6 pedía tres amarre distintos en dos máquinas.
- Demasiado material de agarre. Las mordazas planas clásicas pedían al menos de 10 mm a 12 mm de material de agarre para que el desbaste no arrancara la pieza. Ese sombrero subía el coste del material y el tiempo de planeado.
- Centrado en el cuarto eje. Cada vez que entraba una familia nueva, los operarios desatornillaban el utillaje anterior del plato, montaban un par de mordazas mecánicas, barrían la mordaza fija con el comparador y volvían a tomar los orígenes X, Y y Z.
- Choques con la herramienta. Los cuerpos anchos de mordaza móvil obligaban a usar portaherramientas largos cuando el cuarto eje indexaba a ±90°. Esa salida añadía vibración y obligaba a bajar el avance un 30 %.
«No perdíamos dinero mientras el husillo giraba», explica el responsable de ingeniería de producción del taller. «Perdíamos dinero cada vez que un operario pasaba media hora barriendo una mordaza para un lote que solo tardaba 40 minutos en mecanizarse.»
Una referencia de 96 mm, del banco al husillo
En lugar de comprar otra máquina para ganar capacidad, el equipo acordó con NEXTAS la interfaz entre la mesa y la pieza. El objetivo era un cero mecánico permanente dentro del recorrido, y la preparación fuera de la máquina.
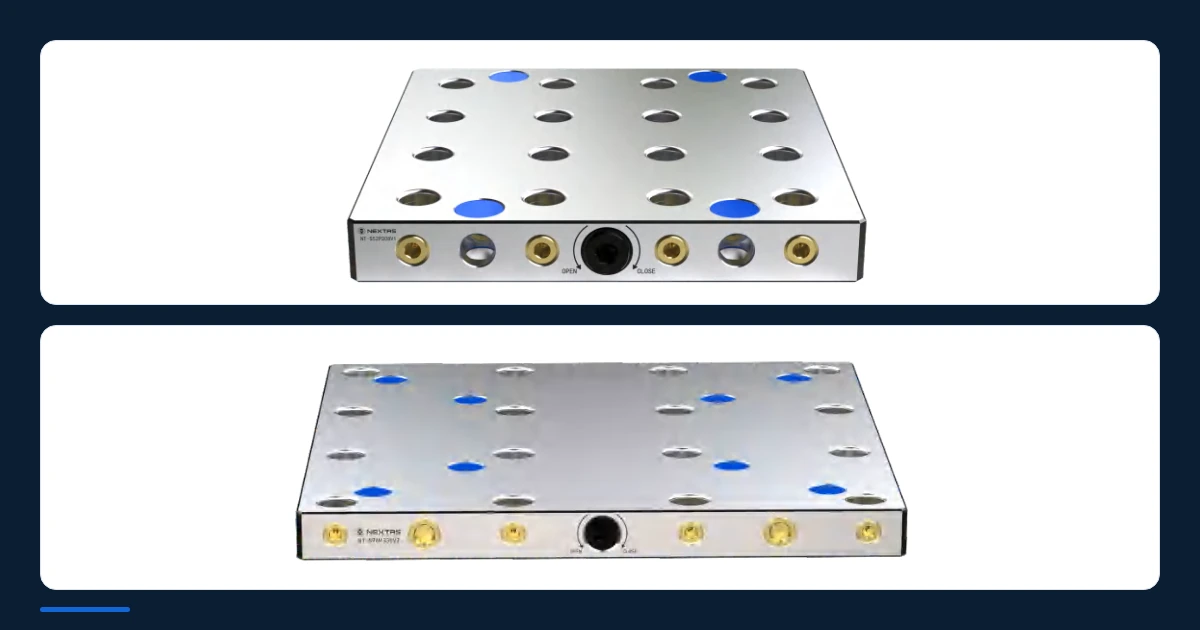
- Cuna neumática de punto cero para 4 ejes. NEXTAS fabricó un puente rígido en L, montado directamente en la mesa giratoria del cuarto eje y en el contrapunto. Dos placas receptoras neumáticas de punto cero, con enchufes rápidos de aire, se quedan alineadas en la máquina. La repetibilidad de los receptores cónicos autoblocantes queda en menos de 0,005 mm. Un soplo de aire integrado limpia los asientos de los tetones en cada cambio.
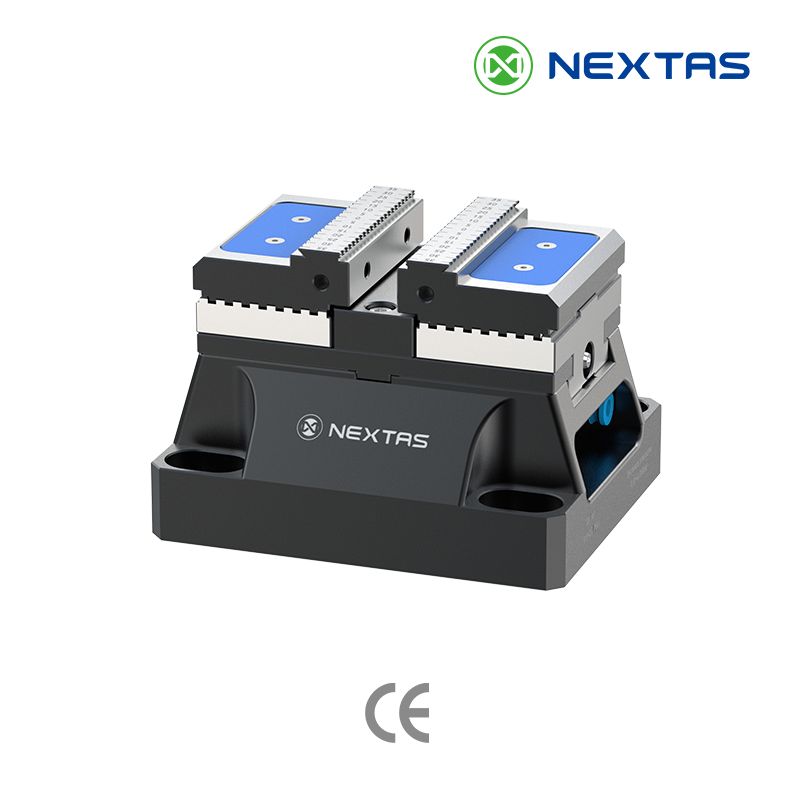
- Mordaza autocentrante NEXTAS NT-S96P160V2. El taller unificó el amarre superior en la NT-S96P160V2. Cuatro tetones templados en la base dejan caer el cuerpo compacto de 160 mm en los receptores de 96 mm, sin placas adaptadoras.
- Acceso a cinco caras y agarre dentado. En una mordaza clásica una mandíbula queda fija, y el centro de la pieza se desplaza cuando cambia el bruto. El husillo de la NT-S96P160V2 mueve las dos mandíbulas de forma simétrica hacia el dato central. Las mordazas superiores escalonadas y dentadas muerden un bruto aserrado con 3,5 mm de altura. Como el cuerpo se estrecha y se apoya en los tetones, el husillo conserva el acceso a cinco caras cuando el cuarto eje indexa.
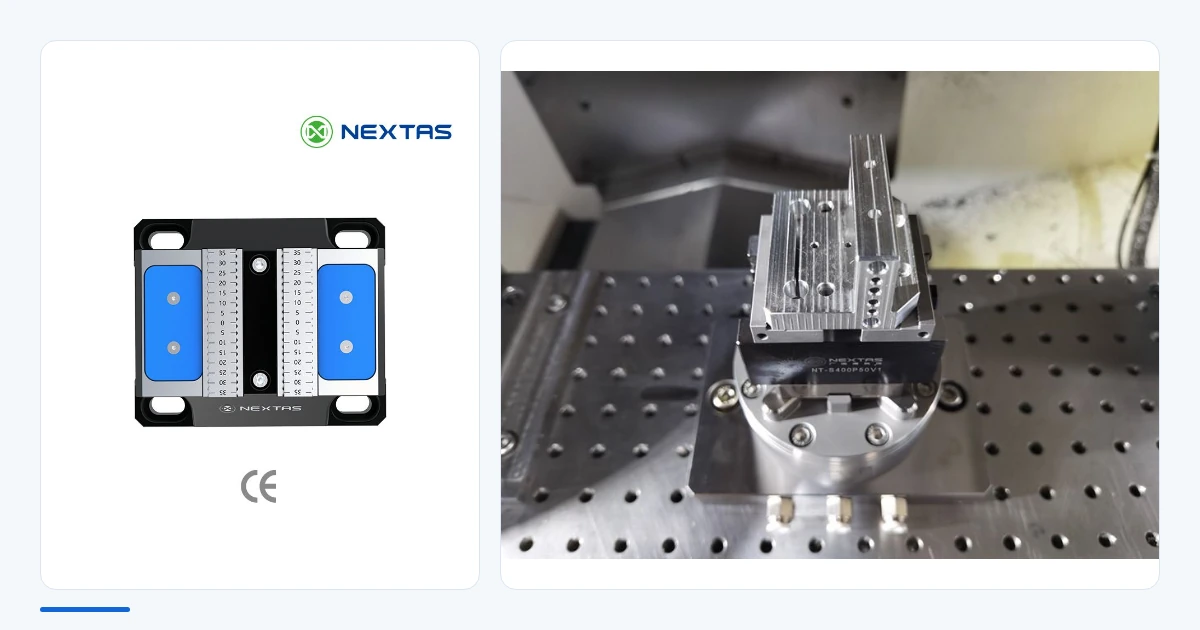
- Apertura fuera de máquina. La escala doble 70-0-70 mm grabada por láser en el costado de la NT-S96P160V2, junto con las graduaciones de la mordaza superior, permite ajustar la apertura en el carro de preparación en segundos. La pieza queda en el centro del eje Y antes de entrar en la máquina.
- OP10 y OP20 en el mismo puente. Para vaciar la cola de material en curso (WIP), las dos estaciones del puente de 4 ejes trabajan en un solo ciclo rotativo. La estación 1 sujeta el bruto en la NT-S96P160V2 para el desbaste de cinco caras y el taladrado de puertos. Esa es la OP10, la primera operación. La estación 2 usa un utillaje neumático de doble estación de NEXTAS, con mordazas blandas contorneadas, para sujetar el perfil ya mecanizado y planear el sombrero de agarre. Esa es la OP20, la segunda operación. Cada ciclo entrega un colector terminado.
Lo que el taller anotó antes y después
Las cifras de la tabla son el registro de este taller para las mordazas NT-S96P160V2 y el puente neumático de punto cero de 4 ejes.
| Qué se midió | Mordaza atornillada anterior | Punto cero NEXTAS y NT-S96P160V2 | Resultado anotado |
|---|---|---|---|
| Cambio de un trabajo a otro | 42 minutos, en la máquina | menos de 2,5 minutos, con preparación fuera | −94 % de husillo parado |
| Posición repetida | ±0,025 mm, centrado manual | menos de 0,005 mm, punto cero cónico | Se eliminó el rechazo de la primera pieza |
| Material de agarre | 12 mm de altura de sombrero | 3,5 mm, mordazas escalonadas dentadas | 22 % menos de materia prima |
| Amarres por pieza terminada | 3 amarres en 2 máquinas | 1 ciclo, OP10 y OP20 en el puente de 4 ejes | Se eliminó el inventario WIP |
| Salida media de la herramienta | 115 mm, portaherramientas largos | 65 mm, ajuste por contracción normal | +35 % de avance |
| Utilización del husillo | 51 % | 84 % | Retorno en 3,5 meses |
La misma interfaz de 96 mm para la máquina siguiente
La ganancia mayor está en el paso siguiente. Cada mordaza NT-S96P160V2 y cada utillaje neumático a medida comparten ahora la misma huella de tetones de 96 mm.
Cuando la empresa añada el próximo trimestre un cambiador automático de palés NEXTAS de dos estaciones y carga frontal (APC), o una célula de quinto eje en cuna, no hará falta un utillaje nuevo. Las mismas mordazas NT-S96P160V2 que hoy trabajan en el puente de 4 ejes pueden pasar a una pinza de robot o a una estantería de palés. La automatización empieza en un dato, no en un juego nuevo de mordazas.
La misma interfaz, en su mesa giratoria
Una disposición parecida empieza por la mesa giratoria que ya está en la máquina y por el cambio que el taller cronometra hoy. Este taller de 35 personas anotó 42 minutos en la máquina y menos de 2,5 minutos cuando las mordazas NT-S96P160V2 y el puente neumático compartieron un dato de 96 mm. Envíe el modelo de la mesa, el volumen de la pieza y si la OP20 necesita el utillaje neumático de doble estación.
Mordaza autocentrante · Sistemas de punto cero · Mordaza neumática · Cambiador automático de palés · Catálogo completo 2026 en PDF
La misma interfaz
Envíe la mesa giratoria y el cambio de hoy
Indique la máquina, el modelo del cuarto eje y el tamaño del lote. Ingeniería puede comprobar si el patrón de tetones de 96 mm encaja antes de hablar de otro centro de mecanizado.
Contactar con ingeniería