Брак на второй операции означает потерю не только заготовки. Первая установка обрабатывает сырой материал. При браке теряется металл. Вторая установка принимает деталь, в которую уже вложены часы работы, инструмент и контроль. При её браке теряется и время ячейки.
В цехах первую установку часто называют Op 10, а вторую — Op 20. Обозначения различаются, риск остаётся. К моменту поступления на второй станок деталь уже имеет фрезерованные или точёные поверхности, возможно отверстие, а иногда прошла снятие напряжений или удаление заусенцев. Приспособление должно опираться на эти обработанные элементы, не повреждая и не изгибая их.
Обычная причина отказа — не слабый зажим, а приспособление, в котором вторую операцию считают лишь захватом. Реальная задача — перенести базы чертежа с первой операции на второй стол, затем удержать деталь в этом положении во время резания.
Краткий ответ
Устанавливайте деталь на поверхности и отверстия, обработанные на первой операции.
Используйте твёрдые опоры как базирующие элементы. Зажим нужен только для удержания детали на этих опорах. Располагайте каждый зажим над жёсткой опорой, а не над полостью. Для двух обработанных отверстий используйте один цилиндрический и один срезанный палец. Измерьте ключевой размер на первой детали в зажатом состоянии, затем повторите измерение после разжима. При расхождении до приёмки проверьте усилие зажима, опоры, напряжения материала, температуру, выверку и неопределённость измерения.
Не используйте оставшиеся после пиления кромки как базы. Не задавайте положение детали сжатием зажима.
Базирование задаёт положение. Зажим только удерживает его.
Базирующий элемент — это жёсткий упор. Он определяет положение детали. Зажим создаёт прижим, удерживающий деталь у этого упора во время работы инструмента.
Если положение обработанной детали удерживается только трением зажимов, она может сместиться. Небольшое проскальзывание почти незаметно на столе. Позже оно проявится конусной стенкой, неперпендикулярным отверстием или поверхностью, не соответствующей чертежу.
Основная цеховая схема — 3-2-1. Три опоры под обработанной поверхностью задают высоту и предотвращают опрокидывание. Два упора по второй обработанной поверхности ограничивают сдвиг и вращение. Один упор по третьей поверхности ограничивает оставшееся перемещение. Зажимы удерживают деталь у этих шести точек, но не заменяют их.
На обработанной поверхности используйте плоскую твёрдую опору достаточной площади, чтобы не оставлять вмятин. При небольшой волнистости круглая опорная кнопка может обеспечить чистый точечный контакт. Предусмотрите канавку для стружки или разгрузку в углу опоры. Стружка под сплошной опорой может нарушить посадку или наклонить деталь. Риск зависит от фактических контактов и допуска позиционирования; до запуска партии проверьте чистую посадку.
Опирайтесь на поверхности первой операции, а не на остатки припуска
На первой операции приспособление часто опирается на пиленую кромку, литейную корку или поверхность поковки. Для черновой обработки это допустимо. На второй операции чертёж обычно требует отверстие, поверхность или толщину относительно базы, полученной при первой установке. Называйте её базой A, если так указано в чертеже.
Приспособление второй операции должно опираться на ту же базу. Если вместо неё использовать необработанную наружную стенку, погрешность оставшегося припуска добавится ко всем дальнейшим переходам. Деталь может выглядеть установленной. Такая неправильная база способна привести к браку при контроле даже при внешне правильной посадке.

При второй операции в самоцентрирующихся тисках поверхность губок всё равно важна. Гладкие или мягкие губки защищают обработанную поверхность. Зубчатые губки предназначены для сырой заготовки. Предварительный выбор приведён в руководстве по выбору губок. Эта статья начинается после получения таких поверхностей.
Двум обработанным отверстиям нужны два разных пальца
Два отверстия первой операции могут обеспечить повторяемое базирование на второй. Два плотно посаженных цилиндрических пальца в них — нет.
Расстояние между отверстиями всегда немного меняется в пределах допуска чертежа. Два полных цилиндрических пальца не допускают этой разницы. Деталь заклинивает при установке. Операторы затем снимают её киянкой, оставляя следы на только что обработанных отверстиях.
Цеховое решение — один цилиндрический и один срезанный палец. Цилиндрический палец входит в главное отверстие и задаёт положение по двум направлениям стола. Срезанный палец входит во второе отверстие и только предотвращает вращение. На сторонах, направленных к другому отверстию, он разгружен, чтобы компенсировать погрешность межосевого расстояния. По сторонам, ограничивающим вращение, сохраняется плотное сопряжение.
Сделайте цилиндрический палец немного выше. Оператор сначала заведёт главное отверстие, затем повернёт деталь к срезанному пальцу. Это уменьшает задиры и ускоряет установку. Если ложемент допускает обратную ориентацию детали, добавьте смещённый палец или несимметричную опору, чтобы неправильная установка не могла сесть.
Направляйте зажим в опору, а не через полость
Усилие зажима должно противостоять резанию. Избыточное усилие не улучшает деталь: оно изгибает тонкую стенку. При разжиме стенка упруго восстанавливается. Отверстие, казавшееся круглым в приспособлении, оказывается овальным по результатам контроля.
Ставьте зажим над жёсткой опорой. Тогда нагрузка идёт прямо через деталь в опору. Если зажим смещён относительно неё, он изгибает пролёт. Если на первой операции выфрезерован карман, не давите сверху на его дно без предварительной установки опоры под ним.

На обработанной поверхности используйте широкую плоскую накладку. Острый край прихвата оставит след. Мягкие контактные накладки из алюминия, латуни или полимера, например Delrin либо PEEK, деформируются раньше, чем оставят вмятину на стали. Под гайкой прихвата используйте согласованную пару сферических шайб: они позволяют ему наклоняться без нагрузки на одну кромку.
Тонкие кольца и корпуса деформируются особым образом. Трёхкулачковый патрон способен придать круглой детали треугольную форму в зажатом состоянии. Вы обрабатываете эту форму, затем открываете патрон — и отверстие перестаёт быть круглым. Распределите захват. Мягкие губки, расточенные под окончательный диаметр, или разжимная оправка внутри втулки распределяют нагрузку. Если схема допускает, уменьшите усилие зажима на последнем чистовом проходе.
Мягкие губки часто служат основным решением второй операции в самоцентрирующихся тисках. Обрабатывайте ложемент, когда тиски уже зажаты на проставке с тем же моментом или давлением, что и при работе с деталью. Затем уберите проставку. Под нагрузкой поверхности губок остаются ближе к параллельности. Это цеховой метод, а не опубликованная характеристика точности NEXTAS.
Дополнительные опоры сначала касаются, затем фиксируются
Длинная плита или тонкое дно могут вибрировать на трёх опорах. Дополнительные неподвижные пальцы не решают проблему: они создают избыточное базирование. Деталь тогда качается на том пальце, который оказался выше.
Подводимая опора может добавить контакт без новой фиксированной базы. Её контактное усилие должно соответствовать детали, а плунжер не должен поднимать её с назначенных баз. Инструкция производителя и утверждённый чертёж опоры и схемы определяют момент и способ подвода и фиксации. На реальной сборке проверьте посадку, несущую способность зафиксированной опоры и деформацию.
В утверждённой последовательности, которая этого требует, фиксируйте дополнительные опоры после основных зажимов. Иные конструкции опор или схемы могут требовать другого порядка. Следуйте инструкции выбранного производителя и сборочному чертежу, затем проверяйте посадку на базах и размеры при зажиме и разжиме.
Приведённый порядок — пример для многозажимного приспособления, опоры и схема которого для него утверждены. Перед применением подтвердите последовательность контакта и фиксации по инструкции производителя:
- Установите деталь на неподвижные базирующие элементы.
- Если в опорах есть воздушные отверстия контроля посадки, проверьте контролируемые точки по утверждённой схеме с откалиброванными пределами. Причиной изменения давления могут быть зазор, потеря подачи, утечка или засорение линии. До использования сигнала для блокировки запуска цикла проверьте фактическую реакцию на отказ. Эта проверка не подтверждает запирание каждого зажима, достаточное усилие зажима или безопасность ячейки.
- Подведите плавающие опоры до контакта.
- Зажимайте в сбалансированном порядке.
- Зафиксируйте дополнительные опоры.
Приспособление с индивидуальной гидравлической схемой может реализовать такой порядок клапанами последовательности. Не переносите общую последовательность в непроверенную схему. Определяющим остаётся выбранный чертёж.
Какая платформа подходит для этой второй операции?
Сначала выбираются базирующие элементы и путь усилия зажима, затем платформа. Используйте строки ниже для первичного отбора, а не как перечень заказа.
Только первичный отбор. Усилие, повторяемость посадки и диапазон относятся к конкретному чертежу, а не к этой таблице.
| Установка | Когда использовать | Что учитывать |
|---|---|---|
| Мягкие губки в тисках | Призматические или точёные детали, смешанные партии, ложемент с возможностью повторной обработки | Обрабатывайте карман под нагрузкой. Губки изнашиваются. Подтвердите чертёж выбранных тисков. |
| Специальное гидравлическое приспособление | Повторяющиеся корпуса, тонкие стенки, обязательная повторяемая последовательность зажима | Нужны проверка чертежа и схема, которую цех сможет обслуживать. Изучите руководство по гидравлическим приспособлениям, если открыты вопросы объёма и поддержки. |
| Вакуумное приспособление | Тонкие плоские плиты и лёгкие чистовые проходы | Слабо противостоит тяжёлому боковому резанию. Ограничивайте черновую обработку. |
| Паллета нулевого базирования | Нужно загружать вторую операцию вне станка и устанавливать готовую паллету | Подтвердите пальцы и приёмные модули. Заявленная повторяемость посадки относится к сопряжению паллеты с модулем и не обещает допуск детали. |
Если ещё открыт вопрос ручного, пневматического или гидравлического привода самого зажима, после этой страницы изучите руководство по нагрузкам и инфраструктуре. Там выбирается привод. Здесь — посадка обработанной детали.
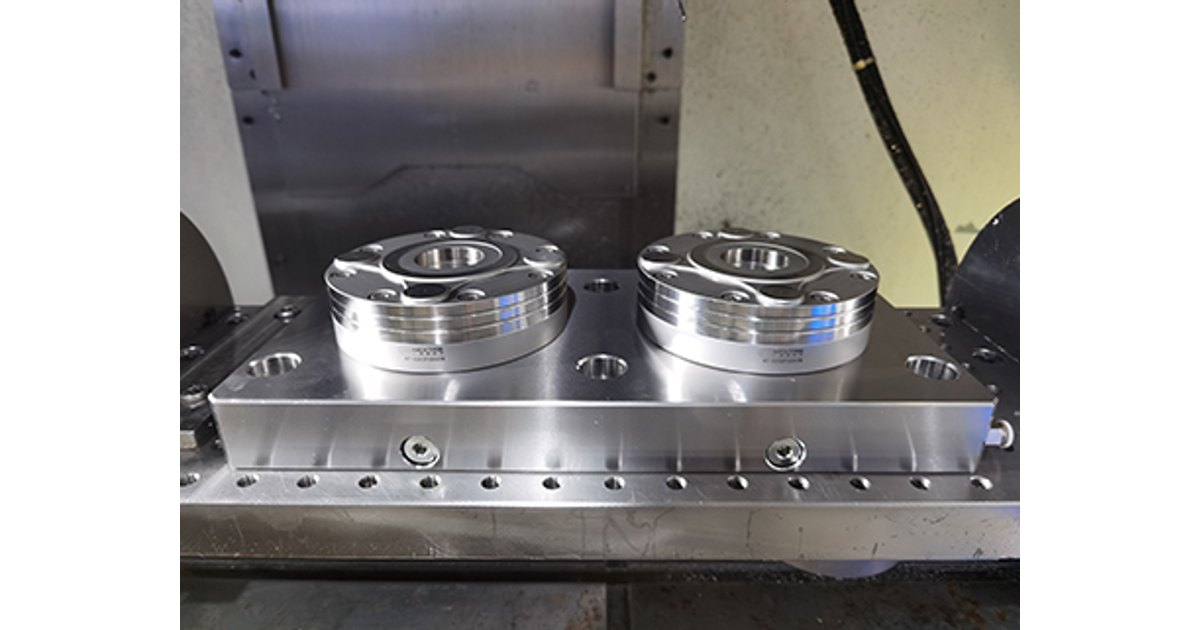
Приёмный модуль нулевого базирования сохраняет станочную базу, пока вы загружаете следующую паллету на верстаке. Для модуля V1 NT-S200P85V1 в каталоге указана повторяемость <0,003 мм. Для модулей V2 подтвердите чертёж выбранной модели. Это значение относится к сопряжению паллеты и модуля на указанном чертеже. Оно не обещает соответствие готовой детали чертежу. Грязь, погнутый палец или слабое приспособление поверх паллеты всё равно могут сместить обработку.
Проверьте первую готовую деталь перед запуском партии
Внесите эти проверки в карту наладки. Так можно выявить деформацию до выбраковки всего лотка.
- Прочитайте результаты контроля первой операции. Подтвердите, что базирующие поверхности, отверстия и толщина находятся в запланированном диапазоне.
- Проверьте соответствие физических опор базам чертежа, а не удобной оставшейся кромке.
- Проверьте зазоры инструмента и шпинделя относительно прихватов и стенок приспособления, включая все углы наклона.
- Протрите деталь и опоры. Продуйте отверстия очистки, если они есть в приспособлении.
- Зажимайте в сбалансированном порядке при заданном моменте или давлении. Не затягивайте «до подходящего ощущения».
- Измерьте щупом базы чертежа для установки рабочего смещения. Не выбирайте удобный угол.
- Программируйте тяжёлый проход так, чтобы сила направляла деталь в базирующие элементы, а не от них к зажимам.
- По согласованной методике измерьте ключевой размер первой детали при зажиме и после разжима. Проверьте температуру, выверку баз и неопределённость измерения. Существенное расхождение может быть связано с деформацией от зажима, опорами, напряжениями материала или измерительной установкой. До запуска партии найдите причину и примите корректирующие действия.
Перед зажимом на второй операции дайте горячей детали первой операции остыть до температуры цеха. При усадке в приспособлении напряжение фиксируется в детали.
Что отправить для оценки приспособления второй операции
NEXTAS может оценить базирующие элементы, путь усилия зажима и целесообразность ложемента в тисках, гидравлического приспособления или паллеты нулевого базирования. Нельзя утвердить процесс по одной фотографии или обещать готовый размер без чертежа и поверхностей первой операции.
- Чертёж: базы, элементы второй операции и поверхности, на которых недопустимы следы.
- Первая операция: фотографии или отчёт о базирующих поверхностях, отверстиях и толщине на выходе с этой установки.
- Деталь: материал, тонкие стенки, кольца или карман, которому нужна опора под зажимом.
- Станок: модель, размер стола или паллеты и наличие робота либо паллетного накопителя, зависящего от этой позиции.
- Текущий дефект: проскальзывание, следы, упругое восстановление, заклинивание на пальцах или вибрация. Укажите конкретный признак и отметьте сомнения.
Напишите «неизвестно» там, где ещё нет ответа. Отсутствие данных лучше для предложения, чем придуманная база.
Если ещё нужен список проверки поставщика специального приспособления, после этой страницы изучите вопросы перед заказом. Они начинаются с поставщика. Эта статья — с детали на втором столе.
Вопросы покупателей перед изготовлением приспособления второй операции
Можно ли базировать вторую операцию по оставшимся пиленым кромкам?
Нет. Базируйте приспособление по поверхностям, отверстиям или бобышкам первой операции — тем же базам, которые использует чертёж. Оставшиеся кромки припуска добавляют погрешность ко всем последующим переходам.
Почему нельзя поставить два цилиндрических пальца в два обработанных отверстия?
Межосевое расстояние меняется в пределах допуска чертежа. Два плотно посаженных цилиндрических пальца заклинивают. Используйте цилиндрический палец для положения и срезанный — для ограничения вращения. Разгрузите срезанный палец на сторонах, направленных к другому отверстию.
С каким усилием зажимать обработанную поверхность?
Используйте нагрузку, необходимую для удержания посадки при утверждённом резании. Проверьте следы и деформацию. Одной методикой сравните ключевой размер при зажиме и разжиме. Существенное изменение может отражать нагрузку зажима, опоры, напряжения материала, температуру или погрешность измерения; до партии найдите причину.
Является ли воздушный контроль посадки защитной остановкой?
Нет. Принятая схема воздушного контроля может отслеживать посадку в определённых точках. Ей нужны откалиброванные пределы и испытания зазоров, утечек, потери подачи и засорения линий. Она не подтверждает запирание всех зажимов или достаточность усилия. Ограждения, безопасные состояния и повторный запуск требуют проекта безопасности всей ячейки.
Что отправить для оценки приспособления второй операции?
Пришлите чертёж с базами, фотографии или отчёт о базирующих поверхностях и отверстиях первой операции, обрабатываемые элементы второй операции, поверхности, на которых недопустимы следы зажима и данные станка или паллеты. Там, где числа пока нет, напишите «неизвестно».
Перед изготовлением приспособления второй операции
Пришлите поверхности первой операции, базы чертежа и поверхности, на которых недопустимы следы зажима
NEXTAS может оценить базирующие элементы, путь усилия зажима и целесообразность ложемента в тисках, гидравлического приспособления или паллеты нулевого базирования. Нельзя утвердить процесс по одной фотографии.
Обсудить приспособление второй операции