
Ein Fehler beim zweiten Schnitt kostet mehr als ein Stück Rohmaterial. Die erste Aufspannung bearbeitet einen Rohling. Wird dieser Auftrag Ausschuss, verlieren Sie Material. Die zweite Aufspannung übernimmt ein Teil, in das bereits Stunden, Werkzeuge und Prüfung geflossen sind. Wird dieser Auftrag Ausschuss, verlieren Sie zusätzlich die Zeit der Zelle.
Betriebe nennen die erste Aufspannung häufig Op 10 und die zweite Op 20. Die Bezeichnungen variieren, das Risiko bleibt. Beim Erreichen der zweiten Maschine hat das Teil bereits gefräste oder gedrehte Flächen, vielleicht eine Bohrung und manchmal einen Spannungsabbau- oder Entgratschritt. Die Vorrichtung muss jetzt an diesen fertigen Merkmalen anliegen, ohne sie zu markieren oder zu verbiegen.
Der übliche Fehler ist keine zu schwache Spannung. Es ist eine Vorrichtung, die die zweite Bearbeitung nur als Greifaufgabe behandelt. Die eigentliche Aufgabe ist, die Zeichnungsbezüge aus der ersten Aufspannung auf den zweiten Tisch zu übertragen und das Teil dort während des Schnitts zu halten.
Die kurze Antwort
Legen Sie das Teil auf die in der ersten Bearbeitung erzeugten Flächen und Bohrungen.
Verwenden Sie harte Auflagen zum Positionieren. Spannen Sie nur, um das Teil auf diesen Auflagen zu halten. Setzen Sie jeden Spanner über eine massive Auflage, nicht über eine Tasche. Bei zwei fertigen Bohrungen verwenden Sie einen Rundstift und einen Schwertstift. Messen Sie ein wichtiges Maß am noch gespannten Erstteil und nach dem Öffnen der Vorrichtung erneut. Eine Differenz erfordert vor der Freigabe eine Prüfung von Spannlast, Abstützung, Eigenspannung, Temperatur, Ausrichtung und Messunsicherheit.
Verwenden Sie weder verbliebene Sägekanten noch den Spanndruck als Positionierung.
Die Positionierung legt den Ort fest. Die Spannung hält das Teil dort.
Ein Positionierelement ist ein harter Anschlag. Es bestimmt die Werkstücklage. Ein Spanner übt Druck aus. Er hält das Teil während des Schnitts gegen diesen Anschlag.
Verlassen Sie sich auf Spannreibung, um ein Fertigteil im Raum zu halten, kann es kriechen. Ein kleiner Schlupf sieht auf dem Tisch unbedeutend aus. Später zeigt er sich als konische Wand, schiefe Bohrung oder Fläche, die nicht mehr zur Zeichnung passt.
Die grundlegende Werkstattanordnung ist 3-2-1. Drei Auflagen unter einer fertigen Fläche bestimmen die Höhe und verhindern Kippen. Zwei Anschläge an einer zweiten fertigen Fläche verhindern Verschieben und Drehen. Ein Anschlag an einer dritten Fläche verhindert die letzte Verschiebung. Die Spanner halten das Teil anschließend an diesen sechs Punkten. Sie ersetzen sie nicht.
Verwenden Sie an einer fertigen Fläche eine flache, harte Auflage mit ausreichend Fläche, damit sie das Metall nicht eindrückt. Ist die Fläche leicht wellig, kann ein runder Auflageknopf trotzdem an einem sauberen Punkt anliegen. Bringen Sie eine Spanrinne oder einen Eckfreistich in der Auflage an. Ein Span unter einer massiven Auflage kann den Sitz stören oder das Teil kippen. Das Risiko hängt von den tatsächlichen Kontakten und der Positioniertoleranz ab; prüfen Sie den sauberen Sitz vor der Charge.
Auf den Flächen der ersten Bearbeitung auflegen, nicht auf verbliebenem Rohmaterial
In der ersten Aufspannung liegt die Vorrichtung häufig an einer Sägekante, Gusshaut oder Schmiedewand an. Für Schruppbearbeitung ist das in Ordnung. In der zweiten Bearbeitung verlangt die Zeichnung meist eine Bohrung, Fläche oder Dicke von einem Bezug, der in dieser ersten Aufspannung bearbeitet wurde. Nennen Sie ihn Bezug A, wenn die Zeichnung das tut.
Die Vorrichtung der zweiten Aufspannung muss an demselben Bezug anliegen. Liegt sie stattdessen an einer unbearbeiteten Außenwand an, addieren Sie den Rohmaterialfehler zu jedem folgenden Schnitt. Das Teil kann richtig aufgesetzt aussehen. Dieser falsche Bezug kann trotz scheinbar richtigem Sitz zu einem nicht zeichnungskonformen Prüfergebnis führen.

Erfolgt die zweite Bearbeitung in einem selbstzentrierenden Schraubstock, ist die Backenfläche weiterhin entscheidend. Glatte oder weiche Backen schützen eine fertige Fläche. Verzahnte Backen gehören an einen Rohling. Diese Vorauswahl steht im Leitfaden zur Backenauswahl. Diese Seite setzt voraus, dass diese Flächen bereits vorhanden sind.
Zwei fertige Bohrungen brauchen zwei verschiedene Stifte
Zwei Bohrungen aus der ersten Bearbeitung ergeben eine wiederholbare Positionierung für die zweite Aufspannung. Zwei eng passende Rundstifte in diesen Bohrungen tun dies nicht.
Der Bohrungsabstand variiert innerhalb der Zeichnung immer etwas. Zwei vollständige Rundstifte wirken dieser Abweichung entgegen. Das Teil klemmt beim Einsetzen. Bediener schlagen es dann mit einem Hammer ab und markieren die gerade teuer fertiggestellten Bohrungen.
Die Werkstattlösung ist ein Rundstift und ein Schwertstift. Der Rundstift sitzt in der Hauptbohrung und bestimmt die beiden Tischrichtungen. Der Schwertstift sitzt in der zweiten Bohrung und verhindert nur die Drehung. Seine dem anderen Loch zugewandten Seiten sind zurückgenommen, sodass Abstandsabweichungen Spiel haben. Die drehhemmenden Seiten bleiben eng passend.
Machen Sie den Rundstift etwas höher. Der Bediener kann zuerst die Hauptbohrung aufsetzen und dann auf den Schwertstift einschwenken. Das vermeidet Fressen und beschleunigt das Beladen. Kann eine Aufnahme das Teil verkehrt herum aufnehmen, ergänzen Sie einen versetzten Stift oder eine asymmetrische Auflage, damit falsches Beladen nicht aufsitzt.
In die Auflage spannen, nicht über einen Hohlraum
Die Spannkraft muss den Schnittkräften widerstehen. Zusätzliche Kraft macht das Teil nicht besser. Sie verbiegt eine dünne Wand. Beim Lösen federt die Wand zurück. Eine in der Vorrichtung rund erscheinende Bohrung ist im Prüfbericht oval.
Setzen Sie den Spanner über eine massive Auflage. Die Last geht dann direkt durch das Werkstück nach unten in die Auflage. Sitzt der Spanner seitlich davon, biegt er die freie Spannweite. Wurde in der ersten Bearbeitung eine Tasche gefräst, drücken Sie deren Boden nicht von oben, ohne vorher eine Abstützung darunter anzubringen.

Verwenden Sie auf einer fertigen Fläche eine breite, flache Druckauflage. Ein scharfkantiges Spanneisen hinterlässt eine Marke. Weiche Kontaktauflagen aus Aluminium, Messing oder einem Polymer wie Delrin oder PEEK geben nach, bevor sie Stahl eindrücken. Verwenden Sie unter der Mutter eines Spanneisens ein passendes Paar aus Kugelscheibe und Kegelpfanne, damit es kippen kann, ohne eine einzelne Kante zu belasten.
Dünne Ringe und Gehäuse haben ein besonderes Fehlerbild. Ein Dreibackenfutter kann ein rundes Teil im gespannten Zustand in eine Dreiecksform drücken. Sie bearbeiten diese Form. Danach öffnen Sie das Futter und die Bohrung ist nicht mehr rund. Verteilen Sie den Griff. Auf Fertigdurchmesser ausgedrehte weiche Backen oder ein Spreizdorn in einer Hülse verteilen die Last. Wenn der Kreis dies zulässt, reduzieren Sie die Spannkraft für den letzten Schlichtschnitt.
Weiche Backen sind für viele zweite Bearbeitungen die Standardlösung an einem selbstzentrierenden Schraubstock. Bearbeiten Sie die Tasche, während der Schraubstock bereits auf einem Distanzstück gespannt ist, mit demselben Drehmoment oder Druck wie später am Werkstück. Entfernen Sie dann das Distanzstück. Unter Last bleiben die Backenflächen näher an der Parallelität. Dies ist eine Werkstattmethode, keine veröffentlichte NEXTAS-Genauigkeitsangabe.
Zusätzliche Abstützungen sollen anlegen und dann verriegeln
Eine lange Platte oder ein dünner Boden rattert auf drei Auflagen. Zusätzliche feste Stifte sind keine Lösung. Sie überbestimmen die Positionierung. Das Teil kippelt dann auf dem jeweils höchsten Stift.
Eine bewegliche Werkstückabstützung kann zusätzlichen Kontakt herstellen, ohne einen festen Bezug hinzuzufügen. Ihre Anlegekraft muss zum Teil passen; der Stößel darf es nicht von den vorgesehenen Bezügen abheben. Herstelleranleitung und freigegebene Abstützungs- und Kreislaufzeichnung bestimmen Anlegen und Verriegeln. Prüfen Sie Bezugsanlage, verriegelte Stütztragfähigkeit und Verformung am tatsächlichen Aufbau.
In einer freigegebenen Folge, die dies verlangt, verriegeln die zusätzlichen Abstützungen nach den Hauptspannern. Andere Abstützungsbauarten oder Schaltungen können eine andere Reihenfolge erfordern. Befolgen Sie die ausgewählte Herstelleranleitung und Aufbauzeichnung und prüfen Sie Bezugsanlage sowie Maße im gespannten und entspannten Zustand.
Die folgende Reihenfolge ist ein Beispiel für eine Mehrspanner-Vorrichtung mit dafür freigegebener Abstützung und Schaltung. Bestätigen Sie die Anlege- und Verriegelungsfolge vor Verwendung anhand der Herstelleranleitung:
- Teil auf die festen Positionierelemente setzen.
- Haben die Auflagen Luftbohrungen zur Sitzkontrolle, prüfen Sie die überwachten Stellen mit freigegebener Schaltung und kalibrierten Grenzen. Druckänderungen können etwa durch Spalt, Versorgungsausfall, Leck oder verstopfte Leitung entstehen. Prüfen Sie die tatsächliche Fehlerreaktion vor einer Sperre des Zyklusstarts. Die Messung weist weder jede Verriegelung noch ausreichende Spannkraft oder Zellensicherheit nach.
- Schwimmende Abstützungen anlegen lassen.
- In ausgewogener Reihenfolge spannen.
- Zusätzliche Abstützungen verriegeln.
Eine kundenspezifische Hydraulikvorrichtung kann diese Reihenfolge mit Folgeventilen umsetzen. Übernehmen Sie keine allgemeine Sequenz in einen ungeprüften Kreis. Maßgeblich bleibt die gewählte Zeichnung.
Welche Plattform passt zu dieser zweiten Bearbeitung?
Positionierung und Spannkraftpfad kommen zuerst. Die Plattform folgt. Nutzen Sie die Zeilen unten zur Vorprüfung, nicht als Bestellliste.
Nur eine Planungs-Vorprüfung. Kraft, Wiederholgenauigkeit und Bereich gelten für die benannte Zeichnung, nicht für diese Tabelle.
| Aufbau | Einsetzen bei | Achten auf |
|---|---|---|
| Weiche Backen im Schraubstock | Prismatische oder gedrehte Teile, gemischte Lose, nachbearbeitbare Aufnahme | Tasche unter Last bearbeiten. Backen verschleißen. Zeichnung des gewählten Schraubstocks bestätigen. |
| Eigene Hydraulikvorrichtung | Wiederkehrende Gehäuse, dünne Wände, wiederholbare Spannfolge | Benötigt Zeichnungsprüfung und einen im Betrieb wartbaren Kreis. Lesen Sie den Leitfaden zu Hydraulikvorrichtungen , wenn Stückzahl und Abstützung noch offen sind. |
| Vakuumspannfutter | Dünne flache Platten und leichte Schlichtschnitte | Schwach bei schweren seitlichen Schnitten. Leicht schruppen. |
| Nullpunktpalette | Sie möchten die zweite Aufspannung außerhalb der Maschine beladen und die Palette einsetzen | Spannzapfen und Aufnahmen bestätigen. Die angegebene Wiederholgenauigkeit gilt von Palette zu Aufnahme, nicht als Bauteiltoleranzversprechen. |
Ist am Spanner selbst noch manuell, pneumatisch oder hydraulisch offen, verwenden Sie den Leitfaden zu Last und Versorgung im Anschluss an diese Seite. Jene Seite wählt den Antrieb. Diese Seite wählt, wie das Fertigteil aufliegt.
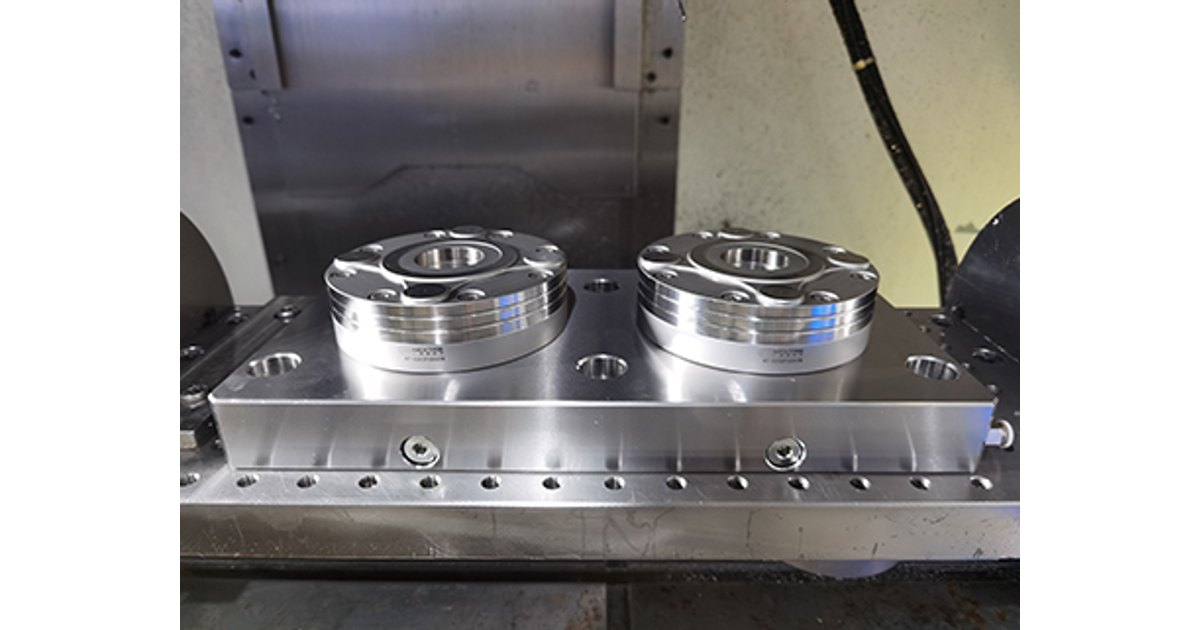
Eine Nullpunktaufnahme erhält den Maschinenbezug, während Sie die nächste Palette an der Werkbank beladen. Der Katalog nennt für die V1-Aufnahme NT-S200P85V1 eine Wiederholgenauigkeit von <0,003 mm. Für V2-Aufnahmen ist die gewählte Modellzeichnung zu bestätigen. Dieser Wert gilt für die Verbindung von Palette und Aufnahme in der benannten Zeichnung. Er verspricht nicht, dass das Fertigteil der Zeichnung entspricht. Verschmutzung, ein verbogener Spannzapfen oder eine schwache Vorrichtung auf der Palette können den Schnitt weiterhin verschieben.
Das erste Fertigteil prüfen, bevor die Charge läuft
Nehmen Sie diese Prüfungen in das Rüstblatt auf. Damit erkennen Sie ein verbogenes Teil, bevor eine ganze Schale Ausschuss entsteht.
- Prüfung der ersten Bearbeitung lesen. Bestätigen, dass Positionierflächen, Bohrungen und Dicke im geplanten Toleranzband liegen.
- Prüfen, ob die tatsächlichen Auflagen den Zeichnungsbezügen entsprechen, nicht einer praktischen verbliebenen Kante.
- Werkzeug- und Spindelfreiraum gegen Spanneisen und Vorrichtungswände einschließlich aller Neigungswinkel prüfen.
- Teil und Auflagen abwischen. Luftspülbohrungen ausblasen, sofern vorhanden.
- In ausgewogener Reihenfolge mit festgelegtem Drehmoment oder Druck spannen. Nicht „anziehen, bis es sich richtig anfühlt“.
- Zeichnungsbezüge antasten und den Werkstückversatz setzen. Keine bequeme Ecke wählen.
- Den schweren Schnitt so programmieren, dass die Kraft in die Positionierelemente drückt, nicht nach außen zu den Spannfingern.
- Messen Sie ein wichtiges Maß am Erstteil gespannt und nach dem Lösen mit vereinbarter Methode. Prüfen Sie Temperatur, Bezugsausrichtung und Messunsicherheit. Eine bedeutsame Differenz kann aus Spannverzug, Abstützung, Eigenspannung oder dem Messaufbau entstehen. Klären Sie die Ursache und nehmen Sie die Korrektur vor der Serie ab.
Ein warmes Teil aus der ersten Bearbeitung vor der zweiten Aufspannung auf Umgebungstemperatur abkühlen lassen. Schrumpft es in der Vorrichtung, wird diese Spannung festgehalten.
Was Sie für eine Vorrichtungsprüfung der zweiten Aufspannung senden sollten
NEXTAS kann Positionierelemente, Spannkraftpfad und die Frage prüfen, ob eine Schraubstockaufnahme, Hydraulikvorrichtung oder Nullpunktpalette der richtige nächste Schritt ist. Ein Prozess kann nicht anhand eines Fotos allein freigegeben werden, und ein Fertigmaß kann nicht vor Vorliegen der Zeichnung und der Erstbearbeitungsflächen zugesagt werden.
- Die Zeichnung: Bezüge, Merkmale der zweiten Bearbeitung und alle Flächen, die keine Marken erhalten dürfen.
- Die erste Bearbeitung: Fotos oder ein Bericht zu Positionierflächen, Bohrungen und Dicke nach dieser Aufspannung.
- Das Werkstück: Werkstoff, dünne Wände, Ringe oder eine Tasche, die unter einem Spanner abgestützt werden muss.
- Die Maschine: Modell, Tisch- oder Palettengröße und ob ein Roboter oder Palettenpool auf diese Station wartet.
- Der aktuelle Fehler: Schlupf, Marken, Rückfederung, Klemmen auf Stiften oder Rattern. Nennen Sie den Fehler und auch Ihre Unsicherheit.
Schreiben Sie „unbekannt“ in jede Zeile, die Sie nicht beantworten können. Eine offene Angabe ist eine bessere Angebotsgrundlage als ein vermuteter Bezug.
Benötigen Sie noch eine Checkliste für einen Partner für Sondervorrichtungen, verwenden Sie die Fragen vor der Bestellung im Anschluss an diese Seite. Jene Fragen beginnen beim Lieferanten. Diese Seite beginnt beim Teil auf dem zweiten Tisch.
Fragen vor der Herstellung einer Vorrichtung für die zweite Aufspannung
Kann ich die zweite Bearbeitung an verbliebenen Sägekanten positionieren?
Nein. Legen Sie an den in der ersten Bearbeitung erzeugten Flächen, Bohrungen oder Ansätzen an — denselben Bezügen, die die Zeichnung verwendet. Verbliebene Rohmaterialkanten addieren weiteren Fehler zu jedem späteren Schnitt.
Warum nicht zwei Rundstifte in zwei fertige Bohrungen setzen?
Der Bohrungsabstand variiert innerhalb der Zeichnungstoleranz. Zwei eng passende Rundstifte klemmen. Verwenden Sie einen Rundstift zur Positionierung und einen Schwertstift gegen Drehung. Nehmen Sie den Schwertstift auf den zum anderen Loch gerichteten Seiten zurück.
Wie stark sollte ich eine fertige Fläche spannen?
Verwenden Sie die für den freigegebenen Schnitt erforderliche Spannlast und prüfen Sie Kontaktspuren und Verzug. Vergleichen Sie ein wichtiges Maß gespannt und gelöst mit derselben Methode. Eine bedeutsame Änderung kann aus Spannlast, Abstützung, Eigenspannung, Temperatur oder Messfehler entstehen; klären Sie die Ursache vor der Serie.
Ist eine pneumatische Sitzkontrolle ein Sicherheitsstopp?
Nein. Ein abgenommener pneumatischer Messkreis kann den Sitz an seinen definierten Messstellen überwachen. Er benötigt kalibrierte Grenzen und Prüfungen für Spalt, Leck, Versorgungsausfall und verstopfte Leitungen. Er weist weder alle Verriegelungen noch ausreichende Spannkraft nach. Schutzmaßnahmen, sichere Zustände und Wiederanlauf erfordern die vollständige Zellensicherheitsauslegung.
Was sollte ich für eine Vorrichtungsprüfung der zweiten Aufspannung senden?
Senden Sie die Zeichnung mit Bezügen, Fotos oder einen Bericht zu Positionierflächen und Bohrungen der ersten Bearbeitung, die Merkmale der zweiten Bearbeitung, alle nicht zu markierenden Flächen sowie Maschinen- oder Palettendaten. Schreiben Sie „unbekannt“, wenn ein Wert noch fehlt.
Vor der Herstellung der Vorrichtung für die zweite Aufspannung
Erstbearbeitungsflächen, Zeichnungsbezüge und sauber zu haltende Oberflächen senden
NEXTAS kann Positionierelemente, Spannkraftpfad und die Frage prüfen, ob eine Schraubstockaufnahme, Hydraulikvorrichtung oder Nullpunktpalette der richtige nächste Schritt ist. Ein Prozess kann nicht anhand eines Fotos allein freigegeben werden.
Ihre Vorrichtung für die zweite Aufspannung besprechen