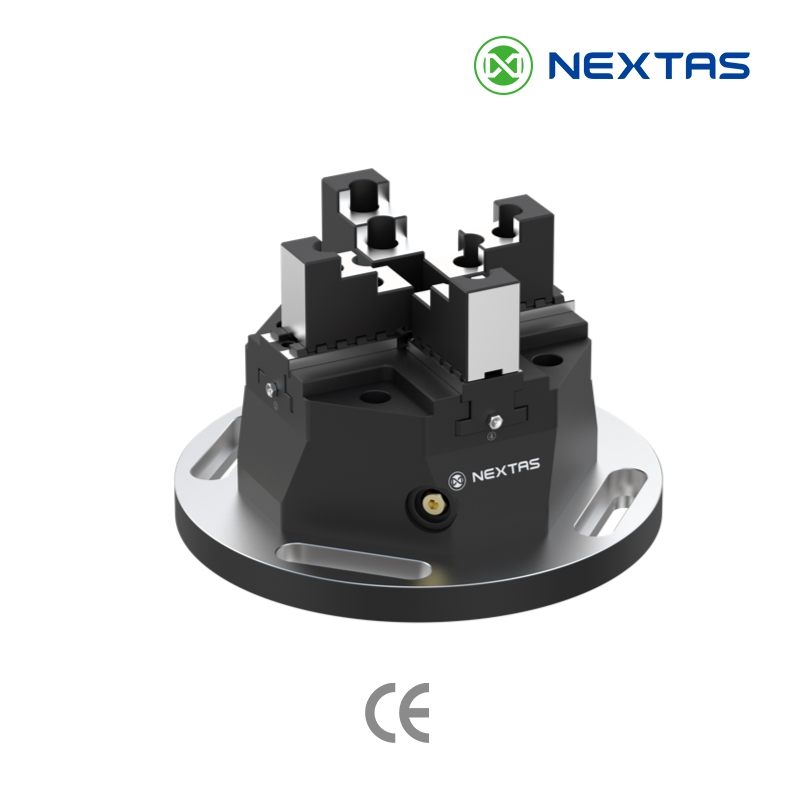
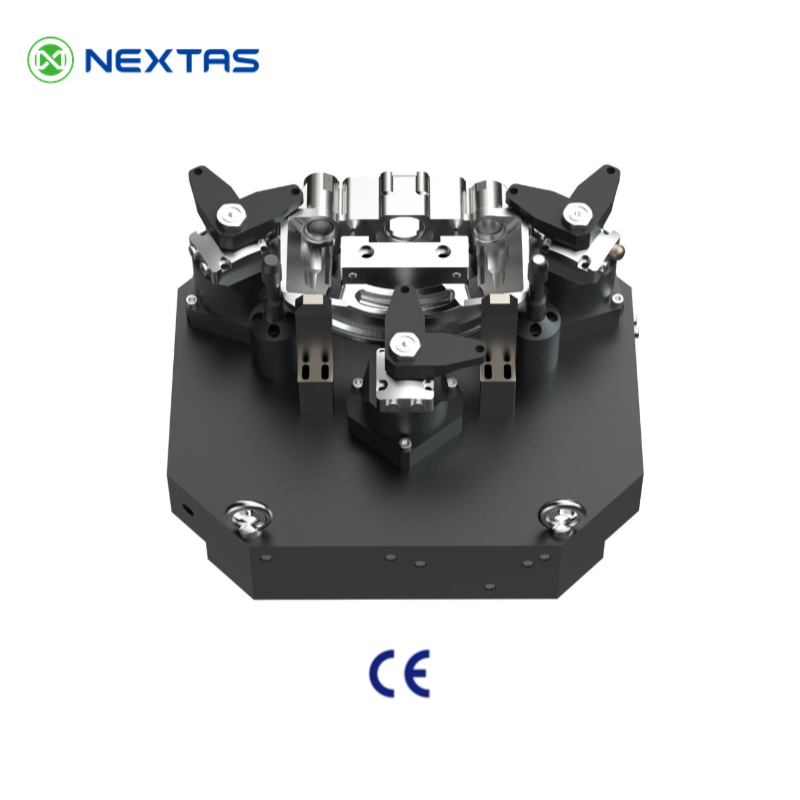
Błąd przy drugim zamocowaniu kosztuje więcej niż sam materiał. Pierwsze zamocowanie obrabia surowy półfabrykat. Jego brakowanie oznacza stratę metalu. Do drugiego zamocowania trafia detal, w który zainwestowano już czas, narzędzia i kontrolę. Jego brakowanie oznacza również stratę czasu celi.
Zakłady często nazywają pierwsze zamocowanie Op 10, a drugie Op 20. Nazwy się różnią, ryzyko pozostaje. Gdy detal trafia na drugą maszynę, ma już frezowane lub toczone powierzchnie, być może otwór, czasem za sobą odprężanie lub gratowanie. Uchwyt musi teraz opierać go na gotowych cechach bez odcisków i odkształceń.
Typowym problemem nie jest słaby docisk. Jest nim uchwyt traktujący drugą operację wyłącznie jako chwytanie. Rzeczywiste zadanie polega na przeniesieniu baz rysunkowych z pierwszej operacji na drugi stół, a następnie utrzymaniu detalu w tym położeniu podczas skrawania.
Krótka odpowiedź
Oprzyj detal na powierzchniach i otworach wykonanych w pierwszej operacji.
Użyj twardych podpór jako elementów ustalających. Docisk ma tylko utrzymywać detal na podporach. Każdy docisk umieść nad sztywnym podparciem, a nie nad kieszenią. Przy dwóch gotowych otworach zastosuj kołek walcowy i kołek ścięty. Zmierz istotny wymiar pierwszego detalu w zamocowaniu, a następnie po zwolnieniu uchwytu. Różnica wymaga sprawdzenia siły docisku, podparcia, naprężeń materiału, temperatury, ustawienia i niepewności pomiaru przed dopuszczeniem procesu.
Nie ustalaj detalu na pozostałych krawędziach po cięciu piłą. Nie używaj zgniotu od docisku jako sposobu ustalenia.
Ustalenie wyznacza położenie. Docisk je tylko utrzymuje.
Element ustalający jest sztywnym ogranicznikiem wyznaczającym położenie detalu. Docisk wywiera siłę, która utrzymuje detal przy ograniczniku podczas skrawania.
Jeżeli gotowy detal utrzymuje w przestrzeni tylko tarcie od docisku, może on pełzać. Niewielki poślizg na stole wygląda niegroźnie. Później ujawnia się jako stożkowa ścianka, nieprostopadły otwór albo powierzchnia niezgodna z rysunkiem.
Podstawowy układ warsztatowy to 3-2-1. Trzy podpory pod gotową powierzchnią ustalają wysokość i zapobiegają przechylaniu. Dwa ograniczniki na drugiej gotowej powierzchni blokują przesuw i obrót. Jeden ogranicznik na trzeciej powierzchni blokuje ostatni przesuw. Dociski utrzymują detal przy tych sześciu punktach. Nie zastępują ich.
Dla gotowej powierzchni zastosuj płaską, twardą podporę o polu styku, które nie wgniecie metalu. Przy lekko falistej powierzchni okrągły element podporowy może zapewnić pojedynczy czysty styk. Wykonaj rowek na wióry lub podcięcie naroża podpory. Wiór pod pełną podporą może zaburzyć osadzenie lub przechylić detal. Ryzyko zależy od rzeczywistych styków i tolerancji pozycjonowania; przed serią sprawdź czyste osadzenie.
Ustalaj na powierzchniach z pierwszej operacji, a nie na surowym materiale
W pierwszej operacji uchwyt często bazuje na krawędzi po piłowaniu, naskórku odlewu lub powierzchni odkuwki. To wystarcza do obróbki zgrubnej. W drugiej operacji rysunek zwykle odnosi otwór, powierzchnię lub grubość do bazy wykonanej w pierwszym zamocowaniu. Nazywaj ją bazą A, jeśli tak oznaczono ją na rysunku.
Uchwyt do drugiej operacji musi ustalać detal na tej samej bazie. Oparcie na nieobrobionej ściance zewnętrznej dodaje błąd pozostałego materiału do każdego następnego przejścia. Detal może wyglądać na osadzony. Niewłaściwe odniesienie może mimo tego spowodować negatywny wynik kontroli.

Jeżeli druga operacja odbywa się w imadle samocentrującym, powierzchnia szczęk nadal ma znaczenie. Szczęki gładkie lub miękkie chronią powierzchnię gotową. Ząbkowane są przeznaczone do surowego półfabrykatu. Zestawienie znajdziesz w poradniku doboru szczęk. Ten artykuł zaczyna się po wykonaniu tych powierzchni.
Dwa gotowe otwory wymagają dwóch różnych kołków
Dwa otwory z pierwszej operacji umożliwiają powtarzalne ustalenie w drugiej. Dwa ciasno pasowane kołki walcowe w tych otworach — nie.
Rozstaw otworów zawsze nieco zmienia się w granicach tolerancji rysunkowej. Dwa pełne kołki walcowe nie dopuszczają tej różnicy. Detal zacina się przy zakładaniu. Operatorzy zbijają go potem młotkiem, uszkadzając otwory, za których wykończenie już zapłacono.
Rozwiązaniem jest jeden kołek walcowy i jeden ścięty. Walcowy w otworze głównym ustala dwa kierunki w płaszczyźnie stołu. Ścięty w drugim otworze blokuje tylko obrót. Jego boki w kierunku drugiego otworu są odciążone, aby dopuścić błąd rozstawu. Zachowaj dokładne pasowanie na bokach blokujących obrót.
Wykonaj kołek walcowy nieco wyższy. Operator najpierw osadzi otwór główny, a potem obróci detal na kołek ścięty. Zmniejsza to zacieranie i przyspiesza załadunek. Jeżeli gniazdo pozwala włożyć detal odwrotnie, dodaj niesymetryczny kołek lub podporę, aby błędnie założony detal nie mógł się osadzić.
Dociskaj w podporę, a nie nad pustą przestrzenią
Siła mocowania musi przeciwstawić się skrawaniu. Nadmiar siły nie poprawia detalu — zgina cienką ściankę. Po zwolnieniu docisku ścianka sprężynuje. Otwór okrągły w uchwycie okazuje się owalny podczas kontroli.
Umieść docisk nad sztywną podporą. Obciążenie przechodzi wtedy bezpośrednio przez detal do podpory. Docisk z boku podpory zgina odcinek między nimi. Jeżeli w pierwszej operacji wyfrezowano kieszeń, nie ściskaj jej dna od góry bez wcześniejszego dodania podparcia od dołu.

Na gotowej powierzchni stosuj szeroką, płaską nakładkę. Wąska krawędź łapy pozostawi ślad. Miękkie nakładki z aluminium, mosiądzu lub polimeru, takiego jak Delrin lub PEEK, ugną się wcześniej, niż wgniecie się stal. Pod nakrętką łapy zastosuj dopasowaną parę podkładek kulistych, aby łapa mogła się pochylić bez obciążania jednej krawędzi.
Cienkie pierścienie i korpusy mają specyficzny problem. Uchwyt trójszczękowy może podczas mocowania odkształcić okrągły detal w kształt trójkątny. Obrabiasz ten kształt. Po otwarciu uchwytu otwór przestaje być okrągły. Rozłóż nacisk. Miękkie szczęki wytoczone do średnicy gotowej albo trzpień rozprężny wewnątrz tulei rozkładają obciążenie. Jeśli układ na to pozwala, zmniejsz siłę docisku przy ostatnim przejściu wykańczającym.
Miękkie szczęki są podstawowym rozwiązaniem dla wielu drugich operacji w imadle samocentrującym. Obrabiaj gniazdo przy imadle zaciśniętym na przekładce, z takim samym momentem lub ciśnieniem jak przy detalu. Następnie usuń przekładkę. Pod obciążeniem powierzchnie szczęk pozostaną bliższe równoległości. To metoda warsztatowa, a nie opublikowana dokładność NEXTAS.
Dodatkowe podpory powinny najpierw dotknąć, a potem się zablokować
Długa płyta lub cienkie dno może drgać na trzech podporach. Dodatkowe sztywne kołki nie rozwiązują problemu — przestają być kinematycznym ustaleniem i nadmiernie ograniczają detal. Detal kołysze się wtedy na najwyższym kołku.
Podpora pływająca może dodać punkt styku bez dodawania sztywnej bazy. Jej siła kontaktu musi odpowiadać detalowi, a trzpień nie może unosić go z przewidzianych baz. Instrukcja producenta i zatwierdzony rysunek podpory oraz układu określają sposób i moment kontaktu i blokowania. Sprawdź osadzenie, nośność zablokowanej podpory i odkształcenia w rzeczywistym złożeniu.
Jeżeli zatwierdzona sekwencja tego wymaga, blokuj dodatkowe podpory po głównych dociskach. Inne konstrukcje podpór lub układów mogą wymagać innej kolejności. Kieruj się instrukcją wybranego producenta i rysunkiem złożeniowym, a potem sprawdź osadzenie na bazach oraz wymiary w stanie zamocowanym i zwolnionym.
Poniższa kolejność jest przykładem dla uchwytu wielodociskowego, którego podpory i układ zatwierdzono do takiej pracy. Przed zastosowaniem potwierdź kolejność kontaktu i blokowania w instrukcji producenta:
- Ustaw detal na stałych elementach ustalających.
- Jeśli podpory mają otwory pneumatycznej kontroli osadzenia, sprawdź monitorowane punkty zatwierdzonym układem i skalibrowanymi progami. Zmiana ciśnienia może wynikać ze szczeliny, utraty zasilania, nieszczelności lub zatkanego przewodu. Zanim użyjesz sygnału do blokowania Cycle Start, sprawdź rzeczywistą reakcję na usterki. Kontrola nie dowodzi zablokowania każdego docisku, wystarczającej siły mocowania ani bezpieczeństwa celi.
- Pozwól podporom pływającym dotknąć detalu.
- Zamocuj detal w zrównoważonej kolejności.
- Zablokuj dodatkowe podpory.
Uchwyt hydrauliczny może realizować tę kolejność za pomocą zaworów sekwencyjnych. Nie przenoś ogólnej sekwencji na niezweryfikowany układ. Nadal obowiązuje wybrany rysunek.
Jaka platforma pasuje do tej drugiej operacji?
Najpierw ustalanie i droga sił mocowania, potem platforma. Poniższe wiersze służą do wstępnej selekcji, a nie jako lista zamówienia.
Wyłącznie wstępna analiza planistyczna. Siła, powtarzalność osadzenia i zakres wynikają z konkretnego rysunku, a nie z tabeli.
| Rozwiązanie | Kiedy stosować | Na co uważać |
|---|---|---|
| Miękkie szczęki w imadle | Detale pryzmatyczne lub toczone, różne partie, gniazdo możliwe do ponownej obróbki | Obrabiaj gniazdo pod obciążeniem. Szczęki zużywają się. Potwierdź rysunek wybranego imadła. |
| Dedykowany uchwyt hydrauliczny | Powtarzalne korpusy, cienkie ścianki, wymagana stała kolejność docisków | Wymaga analizy rysunku i układu możliwego do serwisowania w zakładzie. Zobacz poradnik uchwytów hydraulicznych , jeśli otwarte pozostają wielkość produkcji i podparcie. |
| Uchwyt podciśnieniowy | Cienkie płaskie płyty i lekkie przejścia wykańczające | Słaba odporność na duże boczne siły skrawania. Ogranicz obróbkę zgrubną. |
| Paleta punktu zerowego | Chcesz ładować drugą operację poza maszyną i osadzać gotową paletę | Potwierdź trzpienie i moduły. Opublikowana powtarzalność dotyczy połączenia paleta–moduł, a nie tolerancji detalu. |
Jeżeli nadal nie wiesz, czy sam docisk ma być ręczny, pneumatyczny czy hydrauliczny, po tym artykule skorzystaj z poradnika obciążeń i mediów zasilających . Tamten tekst dobiera napęd. Ten wyjaśnia osadzenie gotowego detalu.
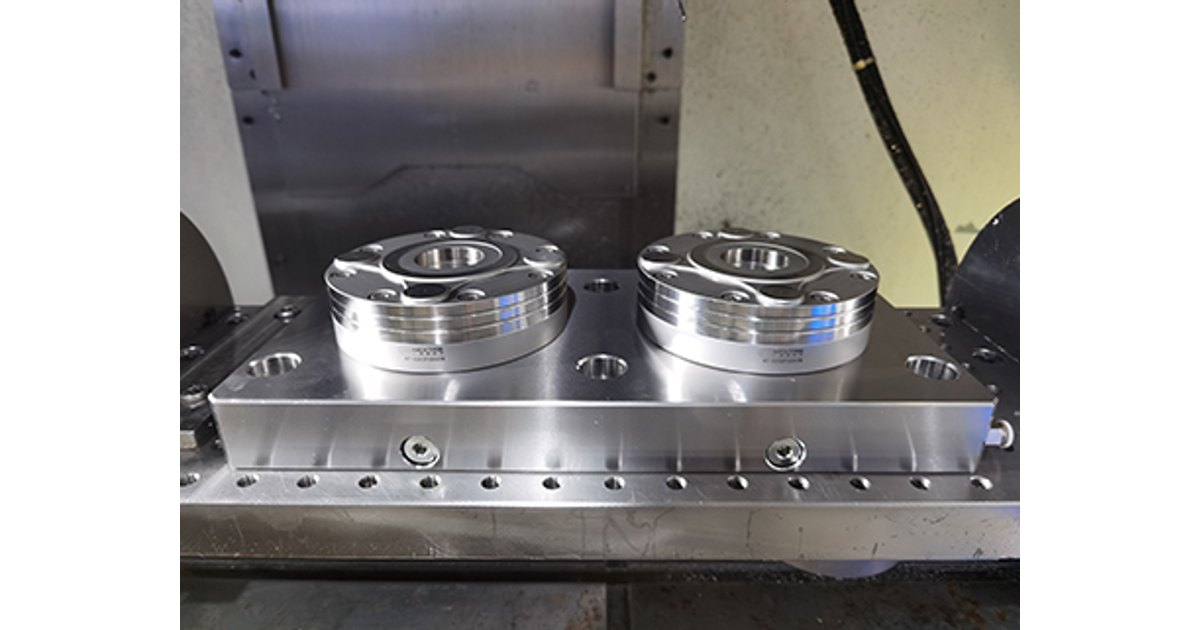
Moduł punktu zerowego zachowuje bazę maszyny, gdy przy stole warsztatowym ładujesz kolejną paletę. Katalog podaje powtarzalność <0.003 mm dla modułu V1 NT-S200P85V1. Dla modułów V2 potwierdź rysunek wybranego modelu. Wartość dotyczy połączenia paleta–moduł wskazanego na rysunku. Nie jest obietnicą zgodności gotowego detalu z dokumentacją. Brud, wygięty trzpień lub zbyt wiotki uchwyt na palecie nadal mogą zmienić położenie skrawania.
Sprawdź pierwszy gotowy detal przed uruchomieniem serii
Wpisz te kontrole do karty ustawienia. Pozwolą wykryć odkształcony detal, zanim zbrakujesz całą partię.
- Przeczytaj wyniki kontroli pierwszej operacji. Potwierdź, że powierzchnie ustalające, otwory i grubość mieszczą się w zaplanowanym zakresie.
- Sprawdź, czy fizyczne podpory odpowiadają bazom rysunkowym, a nie wygodnej pozostałej krawędzi.
- Sprawdź prześwit narzędzia i wrzeciona względem łap oraz ścian uchwytu, również przy pochyleniu.
- Oczyść detal i podpory. Przedmuchaj otwory czyszczące, jeśli uchwyt je ma.
- Mocuj w zrównoważonej kolejności przy zadanym momencie lub ciśnieniu. Nie dokręcaj „na wyczucie”.
- Zmierz sondą bazy rysunkowe, aby ustawić przesunięcie układu roboczego. Nie wybieraj przypadkowego wygodnego naroża.
- Zaprogramuj ciężkie skrawanie tak, aby siła dociskała detal do elementów ustalających, zamiast odsuwać go w kierunku palców dociskowych.
- Uzgodnioną metodą zmierz istotny wymiar pierwszego detalu w zamocowaniu i po zwolnieniu. Sprawdź temperaturę, ustawienie baz i niepewność pomiaru. Znaczna różnica może wynikać z odkształcenia dociskiem, podparcia, naprężeń materiału lub układu pomiarowego. Ustal przyczynę i zatwierdź korektę przed serią.
Przed drugim zamocowaniem pozwól gorącemu detalowi z pierwszej operacji ostygnąć do temperatury hali. Kurczenie się w uchwycie utrwala naprężenia.
Co przesłać do analizy uchwytu do drugiej operacji
NEXTAS może przeanalizować elementy ustalające, drogę sił mocowania i wybór gniazda w imadle, uchwytu hydraulicznego lub palety punktu zerowego. Nie zatwierdzi procesu wyłącznie ze zdjęcia ani nie obieca końcowego wymiaru przed otrzymaniem rysunku i wykonaniem powierzchni pierwszej operacji.
- Rysunek: bazy, cechy obrabiane w drugiej operacji i powierzchnie, na których nie wolno pozostawić śladów.
- Pierwsza operacja: zdjęcia lub raport powierzchni ustalających, otworów i grubości po tym zamocowaniu.
- Detal: materiał, cienkie ścianki, pierścienie lub kieszeń wymagająca podparcia pod dociskiem.
- Obrabiarka: model, wymiary stołu lub palety oraz informacja, czy na stanowisko czeka robot lub magazyn palet.
- Obecny problem: poślizg, odciski, sprężynowanie, zakleszczanie na kołkach lub drgania. Wskaż konkretny objaw. Napisz, jeśli nie masz pewności.
Wpisz „nieznane” przy każdej brakującej odpowiedzi. Brak danych jest lepszą podstawą oferty niż zgadywana baza.
Jeżeli nadal potrzebujesz listy pytań do dostawcy uchwytu specjalnego, po tym artykule skorzystaj z pytań przed zamówieniem . Tamta lista zaczyna od dostawcy. Ten artykuł zaczyna od detalu na drugim stole.
Pytania przed wykonaniem uchwytu do drugiej operacji
Czy w drugiej operacji mogę ustalać detal na pozostałych krawędziach po piłowaniu?
Nie. Ustalaj detal na powierzchniach, otworach lub występach wykonanych w pierwszej operacji, zgodnie z bazami rysunkowymi. Pozostałe krawędzie półfabrykatu dodają błąd do każdej późniejszej obróbki.
Dlaczego nie stosować dwóch kołków walcowych w dwóch gotowych otworach?
Rozstaw otworów zmienia się w granicach tolerancji rysunkowej. Dwa ciasno pasowane kołki walcowe powodują zakleszczenie. Użyj kołka walcowego do ustalenia położenia i ściętego do blokowania obrotu. Odciąż kołek ścięty po bokach skierowanych w stronę drugiego otworu.
Jak mocno dociskać gotową powierzchnię?
Zastosuj siłę potrzebną do utrzymania detalu na bazach przy zatwierdzonym skrawaniu. Sprawdź ślady i odkształcenia. Tą samą metodą porównaj istotny wymiar w zamocowaniu i po zwolnieniu. Znaczna zmiana może wynikać z docisku, podparcia, naprężeń materiału, temperatury lub błędu pomiaru; ustal przyczynę przed serią.
Czy pneumatyczna kontrola osadzenia jest zatrzymaniem bezpieczeństwa?
Nie. Zatwierdzony układ pneumatycznej kontroli może monitorować osadzenie w określonych punktach pomiarowych. Wymaga skalibrowanych granic oraz prób szczelin, nieszczelności, utraty zasilania i zatkania przewodów. Nie dowodzi zablokowania wszystkich docisków ani wystarczającej siły. Osłony, stany bezpieczne i ponowny rozruch wymagają projektu bezpieczeństwa całej celi.
Co przesłać do analizy uchwytu do drugiej operacji?
Prześlij rysunek z bazami, zdjęcia lub raport powierzchni i otworów ustalających z pierwszej operacji, cechy do obróbki w drugiej operacji, powierzchnie bez dopuszczalnych śladów oraz dane maszyny lub palety. Wpisz „nieznane” tam, gdzie nie masz jeszcze wartości.
Przed wykonaniem uchwytu do drugiej operacji
Prześlij powierzchnie z pierwszej operacji, bazy rysunkowe i powierzchnie bez dopuszczalnych śladów
NEXTAS może przeanalizować elementy ustalające, drogę sił i wybór gniazda w imadle, uchwytu hydraulicznego lub palety punktu zerowego. Nie zatwierdzi procesu wyłącznie ze zdjęcia.
Omów uchwyt do drugiej operacji