İkinci kesimdeki hata, yalnızca bir ham parçayı ziyan etmez. İlk kurulum ham malzemeyi işler. O iş hurdaya ayrılırsa metal kaybedilir. İkinci kurulum ise zaten saatlerce işlenmiş, takım ve kontrol zamanı harcanmış parçayı alır. O iş hurdaya ayrılırsa hücrenin zamanı da kaybedilir.
Atölyeler ilk kuruluma çoğunlukla Op 10, ikinciye Op 20 der. İsimler değişir, risk değişmez. Parça ikinci makineye geldiğinde frezelenmiş veya tornalanmış yüzeylere, belki bir deliğe ve bazen gerilim giderme ya da çapak alma aşamasına sahiptir. Fikstür artık bu bitmiş özelliklere iz bırakmadan veya onları bükmeden oturmalıdır.
Yaygın sorun zayıf bağlama elemanı değildir. İkinci operasyonu yalnızca kavrama işi olarak gören fikstürdür. Asıl iş, çizim referanslarını ilk operasyondan ikinci tablaya aktarmak ve kesici çalışırken parçayı orada tutmaktır.
Kısa yanıt
Parçayı ilk operasyonda işlenmiş yüzeylere ve deliklere oturtun.
Konumlandırıcı olarak sert dayamalar kullanın. Parçayı yalnızca bu dayamalar üzerinde tutacak şekilde bağlayın. Her bağlama elemanını cep üzerine değil, sağlam dayama üzerine yerleştirin. İki bitmiş delik varsa bir silindirik ve bir baklava pim kullanın. İlk parça hâlâ bağlıyken kritik bir ölçüyü ölçün; fikstürü açtıktan sonra tekrar ölçün. Fark varsa serbest bırakma onayından önce bağlama yükünü, desteği, malzeme gerilimini, sıcaklığı, hizalamayı ve ölçüm belirsizliğini kontrol edin.
Kalan testere kesim kenarlarını konumlandırıcı olarak kullanmayın. Konumu bağlama sıkma kuvvetiyle belirlemeyin.
Konumlandırma yeri belirler; bağlama parçayı orada tutar
Konumlandırıcı sert bir dayanaktır. Parçanın nereye oturduğunu belirler. Bağlama elemanı kuvvet uygular. Takım keserken parçayı bu dayanağa karşı tutar.
Bitmiş parçayı boşlukta tutmak için yalnızca bağlama sürtünmesine güvenirseniz parça kayabilir. Küçük kayma tabla üzerinde önemsiz görünebilir. Daha sonra konik duvar, dikliği bozulmuş delik veya çizime uymayan yüzey olarak ortaya çıkar.
Temel atölye düzeni 3-2-1'dir. Bitmiş yüzey altındaki üç destek pabucu yüksekliği belirler ve devrilmeyi önler. İkinci bitmiş yüzeydeki iki dayama kaymayı ve dönüşü durdurur. Üçüncü yüzeydeki bir dayama son kaymayı durdurur. Bağlama elemanları parçayı bu altı noktaya karşı tutar; onların yerine geçmez.
Bitmiş yüzeyde metali ezmeyecek kadar geniş, düz ve sert destek pabucu kullanın. Yüzey hafif dalgalıysa yuvarlak destek elemanı tek bir temiz noktada temas edebilir. Dayamaya talaş kanalı veya köşe boşaltması işleyin. Sağlam pabuç altındaki talaş oturmayı bozabilir veya parçayı eğebilir. Risk gerçek temaslara ve konumlandırma toleransına bağlıdır; seri öncesinde temiz oturmayı kontrol edin.
Ham malzeme kalıntılarına değil, ilk operasyon yüzeylerine oturtun
İlk operasyonda fikstür çoğu zaman testere kesim kenarına, döküm kabuğuna veya dövme yüzeyine oturur. Kaba işleme için bu uygundur. İkinci operasyonda çizim genellikle ilk kurulumda işlenen bir referansa göre delik, yüzey veya kalınlık ister. Çizim öyle adlandırıyorsa buna A referansı deyin.
İkinci operasyon fikstürü aynı referansa oturmalıdır. Bunun yerine işlenmemiş dış duvara oturtursanız kalan ham malzeme hatası sonraki tüm kesimlere eklenir. Parça oturmuş görünebilir. Yanlış referans kullanımı, parça oturmuş görünse bile kontrolden kalmasına yol açabilir.

İkinci operasyon kendinden merkezlemeli mengenede yapılıyorsa çene yüzeyi yine önemlidir. Düz veya yumuşak çeneler bitmiş yüzeyi korur. Tırtıllı çeneler ham parçaya uygundur. Bu ön eleme Çene seçimi rehberinde yer alır. Bu sayfa, o yüzeyler oluştuktan sonraki aşamayı ele alır.
İki bitmiş delik iki farklı pim gerektirir
İlk operasyonda işlenen iki delik, tekrarlanabilir ikinci operasyon konumlandırması sağlar. Bu deliklere sıkı geçen iki silindirik pim ise sağlamaz.
Delik aralığı çizim toleransı içinde her zaman biraz değişir. İki tam silindirik pim bu farkı zorlar. Parça yerleştirilirken sıkışır. Operatörler daha sonra tokmakla çıkarır ve bedeli ödenerek bitirilmiş deliklerde iz oluşturur.
Atölyedeki çözüm bir silindirik ve bir baklava pimdir. Silindirik pim ana deliğe oturur ve iki tabla yönünü belirler. Baklava pim ikinci deliğe oturur ve yalnızca dönüşü durdurur. Diğer deliğe bakan yanları boşaltılmıştır; böylece aralık hatasına yer kalır. Dönüşü durduran yanlarda sıkı geçmeyi koruyun.
Silindirik pimi biraz daha uzun yapın. Operatör önce ana deliği oturtup sonra parçayı baklava pime döndürebilir. Bu, yapışma ve çizilmeyi azaltır, yüklemeyi hızlandırır. Parça yuvaya ters yerleşebiliyorsa hatalı yüklemenin oturmaması için eksenden kaçık pim veya asimetrik dayama ekleyin.
Boşluk üzerine değil, dayamaya doğru bağlayın
Bağlama kuvveti kesme yükünü karşılamalıdır. Fazladan kuvvet daha iyi parça üretmez. İnce duvarı büker. Bağlamayı açtığınızda duvar geri yaylanır. Fikstürde yuvarlak görünen delik kontrol raporunda oval çıkar.
Bağlama elemanını sağlam dayamanın üzerine yerleştirin. Yük böylece parçadan doğrudan pabuca geçer. Bağlama elemanı dayamanın yanında kalırsa aradaki açıklığı büker. İlk operasyonda cep frezelendiyse altına destek eklemeden cep tabanını üstten sıkıştırmayın.

Bitmiş yüzeyde geniş ve düz pabuç kullanın. Keskin kenarlı bağlama pabucu iz bırakır. Alüminyum, pirinç veya Delrin ya da PEEK gibi polimerlerden yumuşak temas pabuçları, çeliği ezmeden önce kendileri şekil değiştirir. Bağlama pabucunda, elemanın tek kenara yük bindirmeden eğilebilmesi için somun altında uyumlu küresel pul çifti kullanın.
İnce halkalar ve gövdeler farklı biçimde hata verir. Üç çeneli ayna, yuvarlak parçayı bağlıyken üçgen biçimine sıkıştırabilir. O biçimi işlersiniz. Aynayı açınca delik artık yuvarlak değildir. Kavramayı yayın. Bitmiş çapa göre işlenmiş yumuşak çeneler veya kovan içindeki genişleyen malafa yükü dağıtır. Devre izin veriyorsa son finiş pasosunda bağlama kuvvetini azaltın.
Birçok ikinci operasyonda yumuşak çeneler, Kendinden merkezlemeli mengenede temel çözümdür. Mengene bir ara parça üzerinde, iş parçasında kullanacağınız tork veya basınçla sıkılmışken cebi işleyin. Sonra ara parçayı çıkarın. Çene yüzeyleri yük altında paralelliğe daha yakın kalır. Bu bir atölye yöntemidir; yayımlanmış NEXTAS hassasiyet değeri değildir.
Ek destekler önce temas etmeli, sonra kilitlenmelidir
Uzun plaka veya ince taban üç destek pabucunda titreşebilir. Ek sabit pimler çözüm değildir. Parçayı gereğinden fazla kısıtlarlar. Parça daha sonra yüksek kalan pim üzerinde sallanır.
Hareketli iş parçası desteği, sabit referans eklemeden temas sağlayabilir. Temas kuvveti parçaya uygun olmalı; piston parçayı hedef referanslardan kaldırmamalıdır. Üretici talimatları ve onaylı destek/devre çizimi, nasıl ve ne zaman temas edip kilitlendiğini belirler. Gerçek montajda oturmayı, kilitli destek kapasitesini ve deformasyonu kontrol edin.
Onaylı sıra bunu gerektiriyorsa ek destekleri ana bağlama elemanlarından sonra kilitleyin. Diğer destek tasarımları veya devreler farklı sıra gerektirebilir. Seçilen üretici talimatlarını ve montaj çizimini kullanın; ardından referansa oturmayı ve bağlı/serbest ölçüleri doğrulayın.
Aşağıdaki sıra, desteği ve devresi bu işlem için onaylanmış çok elemanlı fikstüre örnektir. Uygulamadan önce temas ve kilitlenme sırasını üretici talimatlarından doğrulayın:
- Parçayı sabit konumlandırıcılara yerleştirin.
- Dayamalarda oturma algılama hava delikleri varsa izlenen noktaları onaylı devreyle ve kalibre edilmiş sınırlarla kontrol edin. Basınç değişimi boşluk, besleme kaybı, kaçak veya tıkanmış hat gibi çeşitli nedenlerden doğabilir. Bu kontrolü Çevrim Başlat'ı engellemek için kullanmadan önce gerçek hata tepkisini test edin. Kontrol, her bağlama elemanının kilitlendiğini, bağlama kuvvetinin yeterli olduğunu veya hücrenin güvenli olduğunu kanıtlamaz.
- Hareketli desteklerin temas etmesine izin verin.
- Dengeli sırayla bağlayın.
- Ek destekleri kilitleyin.
Bir Özel hidrolik fikstür bu sırayı sıralama valfleriyle uygulayabilir. İncelenmemiş devreye genel bir sıra kopyalamayın. Seçilen çizim esas olmaya devam eder.
Bu ikinci operasyona hangi platform uyar?
Önce konumlandırıcı ve bağlama yük yolu gelir. Platform sonra seçilir. Aşağıdaki satırları sipariş listesi olarak değil, ilk eleme için kullanın.
Yalnızca planlama ön elemesidir. Kuvvet, yeniden oturma ve aralık değerleri bu tabloya değil, ilgili çizime aittir.
| Düzenek | Uygun olduğu durum | Dikkat edilecekler |
|---|---|---|
| Mengenede yumuşak çeneler | Prizmatik veya tornalanmış parçalar, karma partiler, yeniden işlenebilen yuva | Cebi yük altında işleyin. Çeneler aşınır. Seçilen mengene çizimini doğrulayın. |
| Özel hidrolik fikstür | Tekrarlanan gövdeler, ince duvarlar, tekrarlanması gereken bağlama sırası | Çizim incelemesi ve atölyenin bakımını yapabileceği devre gerekir. Üretim hacmi ve destek konusu açıksa Hidrolik fikstür rehberine bakın. |
| Vakum aynası | İnce düz plakalar ve hafif finiş kesimleri | Ağır yanal kesimde zayıftır. Kaba işleme yükünü düşük tutun. |
| Sıfır nokta paleti | İkinci operasyonu çevrim dışında yükleyip paleti yerleştirmek istediğinizde | Saplamaları ve alıcıları doğrulayın. Listelenen yeniden oturma değeri palet-alıcı arayüzüne aittir; parça toleransı taahhüdü değildir. |
Bağlama elemanının manuel, havalı veya yağlı olması hâlâ açık sorunuzsa bu sayfadan sonra Yük ve yardımcı beslemeler rehberini kullanın. O sayfa tahrik elemanını seçer. Bu sayfa bitmiş parçanın nasıl oturduğunu belirler.
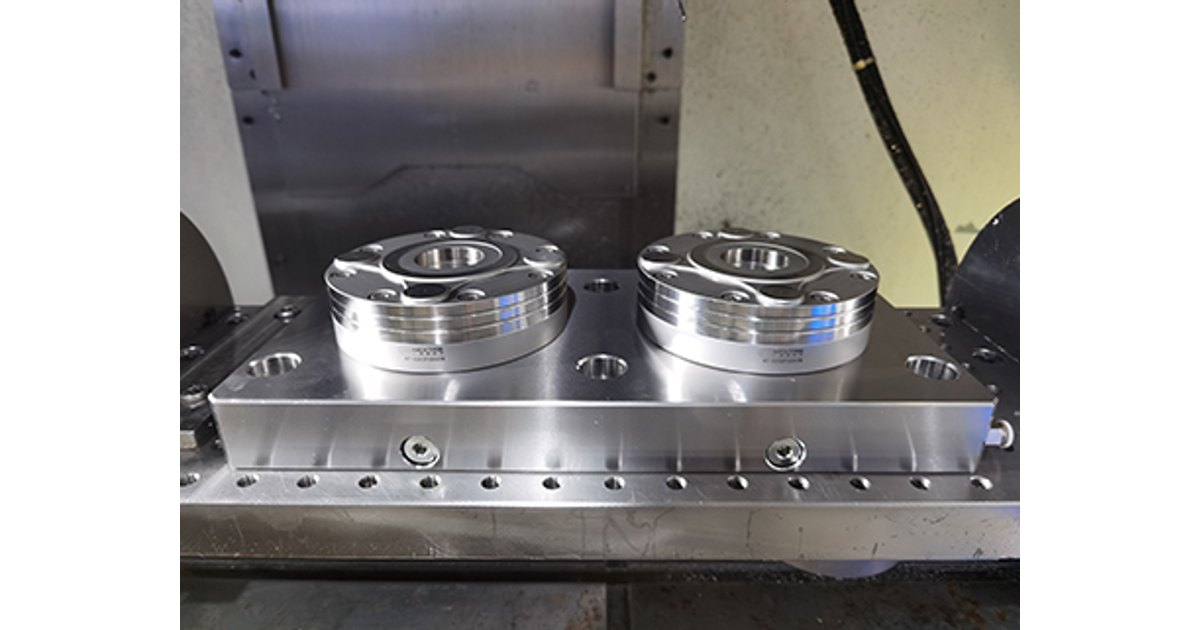
Bir Sıfır nokta alıcısı , sonraki paleti tezgahta yüklerken makine referansını korur. Katalog, NT-S200P85V1 V1 alıcısı için <0,003 mm tekrarlanabilirlik listeler. V2 alıcılarda seçilen model çizimini doğrulayın. Bu değer, ilgili çizimdeki palet-alıcı bağlantısına aittir. Bitmiş parçanın teknik resme uyacağına dair taahhüt değildir. Kir, eğilmiş saplama veya palet üstündeki zayıf fikstür kesimi yine kaydırabilir.
Seriye başlamadan önce ilk bitmiş parçayı kontrol edin
Bu kontrolleri kurulum föyüne yazın. Bir tepsi parçayı hurdaya ayırmadan önce eğilmiş parçayı yakalamanızı sağlarlar.
- İlk operasyon kontrolünü okuyun. Konumlandırma yüzeylerinin, deliklerin ve kalınlığın planladığınız aralıkta olduğunu doğrulayın.
- Fiziksel dayamaların uygun görünen ham kenarla değil, çizim referanslarıyla eşleştiğini kontrol edin.
- Eğim açıları dahil takım ve iş mili açıklığını bağlama pabuçlarına ve fikstür duvarlarına göre kontrol edin.
- Parçayı ve dayamaları temizleyin. Fikstürde varsa hava temizleme deliklerini üfleyin.
- Belirlenmiş tork veya basınçla dengeli sırayla bağlayın. “Doğru hissedene kadar sıkma” yöntemini kullanmayın.
- İş parçası sıfırını ayarlamak için çizim referanslarını problayın. Kolay bir köşe seçmeyin.
- Ağır kesimi, kuvvetin bağlama parmaklarına doğru dışarı değil, konumlandırıcılara doğru bastıracağı şekilde programlayın.
- Üzerinde uzlaşılan yöntemle ilk parçanın kritik bir ölçüsünü bağlıyken ve serbest bırakıldıktan sonra ölçün. Sıcaklığı, referans hizalamasını ve ölçüm belirsizliğini kontrol edin. Önemli fark; bağlama deformasyonundan, destekten, malzeme geriliminden veya ölçüm düzeneğinden kaynaklanabilir. Seriye geçmeden önce nedeni bulun ve düzeltmeyi doğrulayın.
İlk operasyondan sıcak çıkan parçayı ikinci operasyon için bağlamadan önce atölye sıcaklığına soğutun. Fikstürde büzülürse gerilimi içinde kilitlersiniz.
İkinci operasyon fikstür incelemesi için ne gönderilmeli?
NEXTAS konumlandırıcıları, bağlama yük yolunu ve sonraki adımın mengene yuvası, hidrolik fikstür veya sıfır nokta paleti olup olmadığını inceleyebilir. Yalnızca fotoğrafa bakarak süreci onaylayamaz; çizim ve ilk operasyon yüzeyleri oluşmadan bitmiş ölçü taahhüt edemez.
- Çizim: Referanslar, ikinci operasyonda işlenecek özellikler ve iz bırakılamayacak yüzeyler.
- İlk operasyon: O kurulumdan çıkan konumlandırma yüzeylerinin, deliklerin ve kalınlığın fotoğrafları veya raporu.
- Parça: Malzeme, ince duvarlar, halkalar veya bağlama altında destek gerektiren cep.
- Makine: Model, tabla veya palet boyutu ve bu istasyonu robot ya da palet havuzunun bekleyip beklemediği.
- Şu anda görülen hata: Kayma, iz, geri yaylanma, pimlerde sıkışma veya titreşim. Hangisi olduğunu belirtin; emin değilseniz söyleyin.
Yanıtlayamadığınız satırlara “bilinmiyor” yazın. Eksik bilgiyle çalışmak, tahmin edilmiş referansla teklif hazırlamaktan daha kolaydır.
Özel fikstür tedarikçisi için hâlâ kontrol listesi gerekiyorsa bu sayfadan sonra Siparişten önce sorulacak soruları kullanın. O sorular tedarikçiden başlar. Bu sayfa ikinci tabladaki parçadan başlar.
İkinci operasyon fikstürü işlenmeden önce alıcıların sorduğu sorular
İkinci operasyonu kalan testere kesim kenarlarından konumlandırabilir miyim?
Hayır. Fikstürü ilk operasyonda işlenen yüzeylere, deliklere veya çıkıntılara; çizimde kullanılan aynı referanslara oturtun. Kalan ham malzeme kenarları sonraki tüm kesimlere ek hata taşır.
İki bitmiş deliğe neden iki silindirik pim yerleştirilmez?
Delik aralığı çizim toleransı içinde değişir. Sıkı geçen iki silindirik pim sıkışır. Konumu belirlemek için bir silindirik, dönüşü durdurmak için bir baklava pim kullanın. Baklava pimin diğer deliğe bakan yanlarını boşaltın.
Bitmiş yüzeyi ne kadar kuvvetle bağlamalıyım?
Onaylı kesime karşı parçayı oturmuş tutacak yükü kullanın. İzleri ve deformasyonu kontrol edin. Kritik ölçüyü aynı yöntemle bağlı ve serbest durumda karşılaştırın. Önemli değişim bağlama yükünü, desteği, malzeme gerilimini, sıcaklığı veya ölçüm hatasını yansıtabilir; seriden önce nedeni bulun.
Havalı oturma kontrolü güvenlik durdurması mıdır?
Hayır. Kabul edilmiş havalı oturma devresi, tanımlı algılama noktalarında oturma durumunu izleyebilir. Kalibre edilmiş sınırlar ve boşluk, kaçak, besleme kaybı ile tıkanmış hat testleri gerekir. Tüm bağlama elemanlarının kilitlendiğini veya kuvvetin yeterli olduğunu kanıtlamaz. Koruyucular, güvenli durumlar ve yeniden başlatma için hücrenin bütün güvenlik tasarımı gerekir.
İkinci operasyon fikstür incelemesi için ne göndermeliyim?
Referanslı çizimi, ilk operasyon konumlandırma yüzeyleri ve deliklerinin fotoğraflarını veya raporunu, ikinci operasyonda işlenecek özellikleri, iz bırakılamayacak yüzeyleri ve makine ya da palet verilerini gönderin. Henüz değer bulunmayan alanlara “bilinmiyor” yazın.
İkinci operasyon fikstürünü işlemeden önce
İlk operasyon yüzeylerini, çizim referanslarını ve izsiz kalması gereken yüzeyleri gönderin
NEXTAS konumlandırıcıları, bağlama yük yolunu ve sonraki adımın mengene yuvası, hidrolik fikstür veya sıfır nokta paleti olup olmadığını inceleyebilir. Yalnızca fotoğrafa bakarak süreci onaylayamaz.
İkinci operasyon fikstürünüzü görüşün