Un error en el segundo mecanizado cuesta más que un bruto. El primer montaje mecaniza un bruto. Si se desecha, se pierde metal. El segundo recibe una pieza que ya acumula horas, herramientas e inspección. Si se desecha entonces, también se pierde el tiempo de la célula.
Muchos talleres llaman Op 10 al primer montaje y Op 20 al segundo. Los nombres cambian, el riesgo no. Al llegar a la segunda máquina, la pieza ya tiene caras fresadas o torneadas, quizá un agujero mandrinado y, a veces, alivio de tensiones o desbarbado. El útil debe apoyarse en esos elementos terminados sin marcarlos ni deformarlos.
El fallo habitual no es un amarre débil, sino tratar la segunda operación como un problema de agarre. La tarea real consiste en transferir las referencias del plano desde la primera operación a la segunda mesa y mantener allí la pieza durante el corte.
Respuesta breve
Apoye la pieza en las caras y los agujeros mecanizados en la primera operación.
Utilice apoyos rígidos para posicionar. El amarre solo debe mantener la pieza sobre ellos. Coloque cada amarre sobre un apoyo sólido, no sobre un alojamiento hueco. Con dos agujeros terminados, utilice un pasador cilíndrico y otro romboidal. Mida una dimensión clave de la primera pieza amarrada y repita al soltarla. Si difiere, revise fuerza de amarre, apoyos, tensiones del material, temperatura, alineación e incertidumbre de medición antes de liberar el proceso.
No utilice los bordes de sierra restantes ni la compresión del amarre como referencia de posicionamiento.
El posicionamiento define el lugar; el amarre lo mantiene
Un localizador es un tope rígido que define dónde se sitúa la pieza. Un amarre aplica una fuerza que la mantiene contra ese tope durante el mecanizado.
Si depende de la fricción del amarre para mantener una pieza terminada en posición, esta puede desplazarse. Un movimiento pequeño puede pasar inadvertido en la mesa y aparecer después como una pared cónica, un agujero fuera de escuadra o una cara que incumple el plano.
La disposición básica es 3-2-1. Tres apoyos bajo una cara terminada fijan la altura e impiden la inclinación. Dos topes en una segunda cara terminada impiden un desplazamiento y el giro. Un tope en una tercera cara bloquea el último desplazamiento. Los amarres mantienen la pieza contra esos seis puntos, sin sustituirlos.
En una cara terminada, utilice un apoyo plano y duro con superficie suficiente para no abollar el metal. Si la cara presenta una ligera ondulación, un botón de apoyo redondo puede contactar en un punto limpio. Mecanice una ranura para virutas o un desahogo de esquina en el apoyo. Una viruta debajo puede alterar el asiento o inclinar la pieza. El riesgo depende de los contactos y la tolerancia de posicionamiento reales; compruebe el asiento limpio antes de la serie.
Apoye en las caras de primera operación, no en el material restante
En la primera operación, el útil suele apoyar en un borde de sierra, piel de fundición o pared forjada, algo válido para desbastar. En la segunda, el plano suele exigir un agujero, una cara o un espesor respecto a una referencia mecanizada en el primer montaje. Llámela referencia A si así figura en el plano.
El útil de segunda operación debe apoyar en esa misma referencia. Si utiliza una pared exterior sin mecanizar, acumula el error del material restante en todos los cortes posteriores. La pieza puede parecer bien asentada y aun así incumplir la inspección por utilizar una referencia incorrecta.

Si realiza la segunda operación en una mordaza autocentrante, la cara de las garras sigue siendo importante. Las garras lisas o blandas protegen una cara terminada; las dentadas corresponden al bruto. Esa selección se explica en la guía de selección de garras. Esta página parte de unas caras ya mecanizadas.
Dos agujeros terminados necesitan dos pasadores distintos
Dos agujeros de primera operación permiten un posicionamiento repetible en la segunda. Dos pasadores cilíndricos ajustados en esos agujeros no.
La separación entre agujeros siempre varía ligeramente dentro de la tolerancia del plano. Dos pasadores cilíndricos completos impiden absorber esa variación y la pieza se atasca al entrar. El operario acaba retirándola a golpes de mazo y marca los agujeros que acaba de terminar.
La solución es un pasador cilíndrico y otro romboidal. El cilíndrico entra en el agujero principal y fija las dos direcciones de la mesa. El romboidal entra en el segundo y solo impide el giro. Sus lados orientados hacia el otro agujero tienen desahogo para absorber el error de separación; mantenga el ajuste en las caras que bloquean la rotación.
Haga el pasador cilíndrico algo más alto. El operario introduce primero el agujero principal y después gira la pieza hasta el romboidal. Así reduce el gripado y agiliza la carga. Si el alojamiento admite la pieza al revés, añada un pasador descentrado o un apoyo asimétrico que impida el asiento incorrecto.
Amarre sobre el apoyo, no sobre una zona hueca
La fuerza de amarre debe resistir el corte. Añadir fuerza no mejora necesariamente la pieza: puede doblar una pared delgada que recupera su forma al soltarla. Un agujero aparentemente redondo en el útil resulta ovalado en inspección.
Coloque el amarre sobre un apoyo sólido para que la carga atraviese directamente la pieza hasta el apoyo. Si queda desplazado, flexiona el tramo intermedio. Si la primera operación mecanizó un alojamiento, no comprima su fondo desde arriba sin añadir antes un apoyo inferior.

En una cara terminada, utilice una pastilla de contacto ancha y plana. Una brida con arista viva dejará marcas. Los contactos blandos de aluminio, latón o polímeros como Delrin o PEEK ceden antes de abollar el acero. En una brida, coloque un par de arandelas esféricas compatibles bajo la tuerca para permitir la inclinación sin cargar una sola arista.
Los anillos y las carcasas delgados presentan un fallo particular. Un plato de tres garras puede deformar una pieza redonda en una forma triangular durante el amarre. Se mecaniza esa forma y, al abrir el plato, el agujero deja de ser redondo. Distribuya el agarre: unas garras blandas mandrinadas al diámetro final o un mandril expansible dentro de un casquillo reparten la carga. Si el circuito lo permite, reduzca la fuerza para la última pasada de acabado.
Las garras blandas son una solución habitual para muchas segundas operaciones en una mordaza autocentrante. Mecanice el alojamiento con la mordaza cerrada sobre un separador, al mismo par o presión que utilizará con la pieza. Retire después el separador. Las caras de las garras conservarán mejor el paralelismo bajo carga. Es un método de taller, no una cifra de precisión publicada por NEXTAS.
Los apoyos adicionales deben contactar y después bloquearse
Una placa larga o un fondo delgado pueden vibrar sobre tres apoyos. Añadir pasadores fijos no resuelve el problema: sobredefine la posición y la pieza bascula sobre el pasador más alto.
Un apoyo flotante puede añadir contacto sin crear una referencia fija adicional. Su fuerza de contacto debe ser adecuada y el émbolo no debe levantar la pieza de las referencias previstas. Las instrucciones del fabricante y el plano aprobado del apoyo y del circuito definen cómo y cuándo contacta y se bloquea. Verifique el asiento, la capacidad del apoyo bloqueado y la deformación en el conjunto real.
En una secuencia aprobada que así lo requiera, bloquee los apoyos adicionales después de los amarres principales. Otros apoyos o circuitos pueden necesitar otro orden. Siga las instrucciones del fabricante seleccionado y el plano del conjunto, y verifique el asiento en las referencias y las dimensiones con y sin amarre.
El orden siguiente es un ejemplo para un útil de varios amarres cuyo apoyo y circuito estén aprobados para esa secuencia. Confirme el orden de contacto y bloqueo en las instrucciones del fabricante antes de utilizarlo:
- Coloque la pieza sobre los localizadores fijos.
- Si los apoyos incorporan orificios neumáticos de detección de asiento, compruebe los puntos monitorizados mediante el circuito aprobado y los límites calibrados. Un cambio de presión puede deberse a una separación, pérdida de suministro, fuga u obstrucción. Ensaye la respuesta real a fallos antes de utilizarla para bloquear el inicio de ciclo. Esta comprobación no demuestra que todos los amarres estén bloqueados, que la fuerza sea suficiente ni que la célula sea segura.
- Deje que contacten los apoyos flotantes.
- Amarre en un orden equilibrado.
- Bloquee los apoyos adicionales.
Un útil hidráulico a medida puede incorporar esa secuencia mediante válvulas secuenciales. No copie una secuencia genérica en un circuito sin revisar. El plano seleccionado sigue siendo la referencia.
¿Qué plataforma conviene a esta segunda operación?
Defina primero el posicionamiento y la trayectoria de amarre; después, la plataforma. Utilice las filas siguientes como filtro inicial, no como lista de compra.
Solo para planificación. La fuerza, la repetibilidad de asiento y el rango corresponden al plano identificado, no a esta tabla.
| Montaje | Cuándo utilizarlo | Qué vigilar |
|---|---|---|
| Garras blandas en mordaza | Piezas prismáticas o torneadas, lotes mixtos y alojamientos que puedan remecanizarse | Mecanice el alojamiento bajo carga. Las garras se desgastan. Confirme el plano de la mordaza seleccionada. |
| Útil hidráulico dedicado | Carcasas repetitivas, paredes delgadas o una secuencia de amarre que deba repetirse | Requiere revisar el plano y un circuito mantenible por el taller. Consulte la guía de utillajes hidráulicos si la duda es el volumen o el apoyo. |
| Plato de vacío | Placas delgadas y planas con cortes ligeros de acabado | Resiste mal un corte lateral intenso. Mantenga ligero el desbaste. |
| Palé de punto cero | Para cargar la segunda operación fuera de máquina e introducir el palé preparado | Confirme los tirantes y receptores. La repetibilidad indicada corresponde a la unión palé-receptor, no garantiza la tolerancia de la pieza. |
Si aún debe elegir entre accionamiento manual, neumático o hidráulico para el amarre, consulte la guía de cargas y suministros después de esta página. Esa guía elige el actuador; esta define cómo se apoya la pieza terminada.
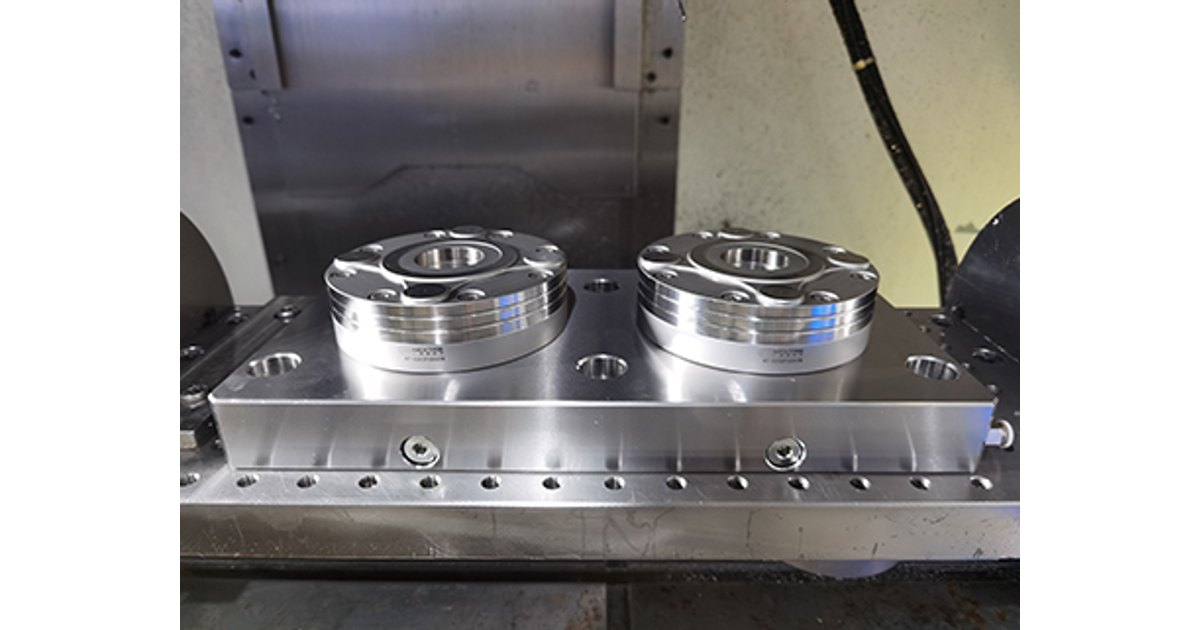
Un receptor de punto cero mantiene la referencia de máquina mientras carga el siguiente palé en el banco. El catálogo indica repetibilidad <0.003 mm para el receptor V1 NT-S200P85V1. En receptores V2, confirme el plano del modelo seleccionado. La cifra corresponde a la unión palé-receptor del plano identificado; no garantiza que la pieza terminada cumpla el plano. La suciedad, un tirante doblado o un útil poco rígido sobre el palé aún pueden desplazar el corte.
Compruebe la primera pieza terminada antes de ejecutar la serie
Incluya estas comprobaciones en la hoja de preparación. Permiten detectar una pieza deformada antes de desechar una bandeja completa.
- Revise la inspección de primera operación. Confirme que caras de posicionamiento, agujeros y espesor están dentro del intervalo previsto.
- Compruebe que los apoyos físicos coinciden con las referencias del plano, no con un borde restante que resulte cómodo.
- Compruebe el espacio de herramienta y husillo respecto a bridas y paredes del útil, incluidos todos los ángulos de inclinación.
- Limpie la pieza y los apoyos. Sople los orificios de purga si el útil los incorpora.
- Amarre en un orden equilibrado, con par o presión definidos. No apriete «hasta que parezca suficiente».
- Palpe las referencias del plano para fijar el origen de trabajo. No elija una esquina por comodidad.
- Programe el corte intenso para que la fuerza empuje contra los localizadores, no hacia fuera contra los dedos de amarre.
- Mida una dimensión clave de la primera pieza amarrada y después de soltarla, con el método acordado. Compruebe temperatura, alineación de referencias e incertidumbre. Una diferencia significativa puede proceder de deformación por amarre, apoyos, tensiones del material o montaje de medición. Identifique la causa y acepte la corrección antes de la serie.
Deje enfriar la pieza caliente de primera operación hasta la temperatura ambiente del taller antes de amarrarla para la segunda. Si se contrae dentro del útil, retendrá esas tensiones.
Qué enviar para revisar un útil de segunda operación
NEXTAS puede revisar los localizadores, la trayectoria de amarre y si conviene un alojamiento en mordaza, un útil hidráulico o un palé de punto cero. No puede aprobar un proceso solo con una foto ni prometer una dimensión terminada antes de disponer del plano y de las caras de primera operación.
- El plano: referencias, elementos a mecanizar en segunda operación y caras que no admiten marcas.
- La primera operación: fotos o informe de las caras de posicionamiento, los agujeros y el espesor al salir de ese montaje.
- La pieza: material, paredes delgadas, anillos o alojamientos que necesiten apoyo bajo el amarre.
- La máquina: modelo, tamaño de mesa o palé y si un robot o un almacén de palés dependen de esta estación.
- El fallo observado: deslizamiento, marcas, recuperación elástica, atasco en pasadores o vibración. Indique cuál y señale cualquier duda.
Escriba «desconocido» donde no pueda responder. Un dato pendiente facilita más la oferta que una referencia inventada.
Si aún necesita una lista para evaluar un proveedor de utillajes a medida, consulte las preguntas antes de realizar el pedido después de esta página. Esas preguntas parten del proveedor; esta página parte de la pieza en la segunda mesa.
Preguntas antes de fabricar un útil de segunda operación
¿Puedo posicionar la segunda operación en bordes de sierra restantes?
No. Apoye el útil en las caras, los agujeros o los resaltes mecanizados en la primera operación, utilizando las mismas referencias del plano. Los bordes restantes acumulan errores en todos los mecanizados posteriores.
¿Por qué no utilizar dos pasadores cilíndricos en dos agujeros terminados?
La separación entre agujeros varía dentro de la tolerancia del plano. Dos pasadores cilíndricos ajustados se atascan. Utilice uno cilíndrico para fijar la posición y otro romboidal para impedir el giro. Dé desahogo a los lados del romboidal orientados hacia el otro agujero.
¿Con qué fuerza debo amarrar una cara terminada?
Utilice la fuerza necesaria para mantener la pieza asentada frente al corte aprobado. Compruebe marcas y deformación. Compare una dimensión clave con y sin amarre mediante el mismo método. Un cambio significativo puede indicar carga de amarre, apoyo, tensiones del material, temperatura o error de medición; determine la causa antes de la serie.
¿Es la detección neumática de asiento una parada de seguridad?
No. Un circuito de asiento aceptado puede monitorizar la condición de contacto en sus puntos definidos. Necesita límites calibrados y ensayos de separaciones, fugas, pérdida de suministro y obstrucciones. No demuestra que todos los amarres estén bloqueados ni que la fuerza sea suficiente. Las protecciones, los estados seguros y el reinicio requieren el diseño de seguridad completo de la célula.
¿Qué debo enviar para revisar un útil de segunda operación?
Envíe el plano con referencias, fotos o un informe de las caras y los agujeros de posicionamiento de primera operación, los elementos que se mecanizarán en la segunda, las caras que no admiten marcas y los datos de máquina o palé. Escriba «desconocido» donde aún no disponga de una cifra.
Antes de fabricar el útil de segunda operación
Envíe las caras de primera operación, las referencias del plano y las superficies que no admiten marcas
NEXTAS puede revisar los localizadores, la trayectoria de amarre y si conviene un alojamiento en mordaza, un útil hidráulico o un palé de punto cero. No puede aprobar un proceso únicamente a partir de una fotografía.
Consulte su útil de segunda operación