Un défaut à la seconde opération coûte plus qu’un brut. La première prise usine un brut. Si la pièce est rebutée à ce stade, vous perdez du métal. La seconde prise concerne une pièce qui a déjà mobilisé des heures, des outils et des contrôles. Si vous la rebutez alors, vous perdez aussi le temps de la cellule.
Les ateliers appellent souvent la première prise Op 10 et la seconde Op 20. Les noms varient, le risque reste le même. Lorsqu’elle arrive sur la seconde machine, la pièce possède déjà des faces fraisées ou tournées, parfois un alésage, et a parfois subi une détente des contraintes ou un ébavurage. Le montage doit maintenant s’appuyer sur ces éléments finis sans les marquer ni les déformer.
Le défaut habituel ne vient pas d’un bridage trop faible, mais d’un montage qui réduit la seconde opération à une simple préhension. Le véritable objectif est de transférer les références du plan, créées à la première opération, sur la seconde table, puis de maintenir la pièce pendant la coupe.
La réponse courte
Positionnez la pièce sur les faces et les trous usinés à la première opération.
Utilisez des appuis durs comme éléments de positionnement. Bridez seulement pour maintenir la pièce sur ces appuis. Placez chaque bride au-dessus d’un appui plein, pas d’une poche. Avec deux trous finis, utilisez un pion cylindrique et un pion dégagé de type losange. Mesurez une cote clé sur la première pièce encore bridée, puis après ouverture du montage. Un écart impose de vérifier effort de bridage, appuis, contraintes du brut, température, alignement et incertitude de mesure avant validation.
N’utilisez ni les bords sciés restants ni la compression du bridage comme référence de positionnement.
Le positionnement fixe la place. Le bridage la conserve.
Un élément de positionnement est une butée rigide. Il définit la place de la pièce. Une bride exerce une poussée. Elle maintient la pièce contre cette butée pendant la coupe.
Si vous comptez sur le frottement du bridage pour maintenir une pièce finie dans l’espace, elle peut glisser progressivement. Un léger déplacement paraît insignifiant sur la table. Il se révèle ensuite par une paroi conique, un alésage non perpendiculaire ou une face qui ne respecte plus le plan.
L’implantation de base en atelier est le principe 3-2-1. Trois patins sous une face finie définissent la hauteur et empêchent le basculement. Deux butées sur une deuxième face finie empêchent translation et rotation. Une butée sur une troisième face bloque la dernière translation. Les brides maintiennent ensuite la pièce contre ces six points, sans les remplacer.
Sur une face finie, utilisez un patin plat et dur dont la surface évite d’enfoncer le métal. Si la face ondule légèrement, un appui arrondi peut assurer un contact ponctuel propre. Prévoyez une rainure à copeaux ou un dégagement d’angle dans l’appui. Un copeau sous un patin plein peut perturber l’assise ou incliner la pièce. Le risque dépend des contacts réels et de la tolérance de positionnement ; vérifiez la propreté de l’assise avant la série.
Prenez appui sur les faces de première opération
À la première opération, le montage prend souvent appui sur un bord scié, une peau de fonderie ou une paroi forgée. Cela convient pour l’ébauche. À la seconde opération, le plan exige généralement un alésage, une face ou une épaisseur par rapport à une référence usinée à la première prise. Appelez-la référence A si le plan la désigne ainsi.
Le montage de reprise doit s’appuyer sur cette même référence. Une paroi extérieure non usinée ajoute au contraire l’erreur du brut restant à chaque coupe ultérieure. La pièce peut sembler bien assise. Cette mauvaise référence peut pourtant entraîner un refus au contrôle, malgré l’apparence d’une assise correcte.

Si la reprise utilise un étau autocentrant, la face des mors reste déterminante. Des mors lisses ou doux protègent une face finie. Les mors dentés conviennent à un brut. Cette présélection figure dans le guide de choix des mors. La présente page commence une fois ces faces réalisées.
Deux trous finis exigent deux pions différents
Deux trous de première opération permettent un positionnement répétable en reprise. Deux pions cylindriques ajustés serrés dans ces trous ne le permettent pas.
L’entraxe varie toujours légèrement dans les tolérances du plan. Deux pions cylindriques pleins s’opposent à cet écart. La pièce coince à l’engagement. L’opérateur la dégage alors au maillet, au risque de marquer les alésages dont vous venez de financer la finition.
La solution d’atelier associe un pion cylindrique à un pion dégagé de type losange. Le premier entre dans le trou principal et fixe les deux directions du plan de table. Le second entre dans l’autre trou et bloque uniquement la rotation. Ses côtés orientés vers l’autre trou sont dégagés pour absorber l’erreur d’entraxe. Conservez un ajustement précis sur les côtés qui empêchent la rotation.
Prévoyez un pion cylindrique légèrement plus haut. L’opérateur peut engager le trou principal, puis pivoter vers le pion dégagé. Cela limite le grippage et accélère le chargement. Si le logement accepte une pièce inversée, ajoutez un pion décalé ou un appui asymétrique pour empêcher l’assise dans le mauvais sens.
Bridez vers l’appui, sans traverser une zone creuse
L’effort de bridage doit résister à la coupe. Une force supplémentaire n’améliore pas la pièce : elle déforme une paroi mince. Au débridage, cette paroi revient élastiquement. Un alésage apparemment rond dans le montage devient ovale au contrôle.
Placez la bride au-dessus d’un appui plein. L’effort traverse alors directement la pièce vers le patin. Une bride décalée par rapport à l’appui fait fléchir la portée. Si la première opération a fraisé une poche, ne comprimez pas son fond par le dessus sans ajouter d’abord un support sous celui-ci.

Sur une face finie, utilisez un patin large et plat. Une bride à arête vive laissera une marque. Des patins de contact souples en aluminium, laiton ou polymère tel que Delrin ou PEEK se déforment avant de marquer l’acier. Sous l’écrou d’une bride, utilisez une paire assortie de rondelles sphériques pour permettre l’inclinaison sans charger une seule arête.
Les bagues et carters minces présentent un défaut particulier. Un mandrin à trois mors peut transformer une pièce ronde en forme triangulaire sous serrage. Vous usinez cette forme. À l’ouverture du mandrin, l’alésage n’est plus rond. Répartissez la préhension. Des mors doux alésés au diamètre fini, ou un mandrin expansible à l’intérieur d’une douille, répartissent l’effort. Si le circuit le permet, réduisez l’effort de bridage pour la dernière passe de finition.
Les mors doux sont courants pour de nombreuses reprises sur un étau autocentrant. Usinez la poche alors que l’étau serre déjà une entretoise, au couple ou à la pression prévus pour la pièce. Retirez ensuite l’entretoise. Les faces des mors restent ainsi plus proches du parallélisme sous charge. Il s’agit d’une méthode d’atelier, pas d’une précision publiée par NEXTAS.
Les appuis supplémentaires doivent toucher, puis se verrouiller
Une plaque longue ou un fond mince vibrera sur trois patins. Ajouter des pions fixes ne résout pas le problème : cela surcontraint la pièce, qui bascule alors sur le pion le plus haut.
Un appui flottant peut ajouter un contact sans créer de référence fixe. Sa force de contact doit convenir à la pièce et son poussoir ne doit pas la soulever des références prévues. La notice fabricant et le plan approuvé de l’appui et du circuit définissent le moment et le mode du contact et du verrouillage. Vérifiez l’assise, la capacité de l’appui verrouillé et la déformation de l’ensemble réel.
Dans une séquence approuvée qui l’exige, verrouillez les appuis supplémentaires après les brides principales. D’autres conceptions d’appui ou circuits peuvent imposer un ordre différent. Suivez la notice du fabricant retenu et le plan d’ensemble, puis contrôlez l’assise sur les références et les dimensions bridées et débridées.
L’ordre suivant est un exemple pour un montage à plusieurs brides dont les appuis et le circuit ont été approuvés pour cette séquence. Confirmez le contact et le verrouillage dans la notice fabricant avant de l’appliquer :
- Posez la pièce sur les éléments fixes de positionnement.
- Si les appuis comportent des orifices pneumatiques de contrôle d’assise, vérifiez les points surveillés avec le circuit approuvé et les seuils étalonnés. Une variation de pression peut venir d’un jeu, d’une perte d’alimentation, d’une fuite ou d’une conduite obstruée. Testez la réaction réelle aux défauts avant d’utiliser le contrôle pour inhiber le départ cycle. Il ne prouve ni le verrouillage de toutes les brides, ni un effort suffisant, ni la sécurité de la cellule.
- Laissez les appuis flottants entrer en contact.
- Bridez dans un ordre équilibré.
- Verrouillez les appuis supplémentaires.
Un montage hydraulique sur mesure peut réaliser cet ordre au moyen de valves de séquence. Ne transposez pas une séquence générique à un circuit non étudié. Le plan retenu reste la référence.
Quelle plateforme convient à cette reprise ?
Le positionnement et le trajet des efforts de bridage viennent en premier. La plateforme vient ensuite. Utilisez les lignes ci-dessous pour une présélection, pas comme liste de commande.
Présélection de planification uniquement. Force, réassise et plage appartiennent au plan du modèle nommé, pas à ce tableau.
| Montage | Cas d’utilisation | Points de vigilance |
|---|---|---|
| Mors doux dans un étau | Pièces prismatiques ou tournées, lots variés, logement réusinable | Usinez la poche sous charge. Les mors s’usent. Confirmez le plan de l’étau retenu. |
| Montage hydraulique dédié | Carters récurrents, parois minces, ordre de bridage à reproduire | Exige une étude du plan et un circuit que l’atelier peut entretenir. Consultez le guide des montages hydrauliques si le volume et les appuis restent à définir. |
| Plateau à dépression | Plaques minces et planes, passes légères de finition | Résiste mal à une coupe latérale importante. Limitez l’ébauche. |
| Palette point zéro | Chargement de la reprise hors machine, puis mise en place de la palette | Confirmez tirettes et récepteurs. La réassise annoncée concerne l’interface palette-récepteur, pas une garantie de tolérance de pièce. |
Si vous hésitez encore entre commande manuelle, air et huile pour la bride elle-même, consultez le guide des charges et des énergies après cette page. Il aide à choisir l’actionneur. Cette page définit l’assise de la pièce finie.
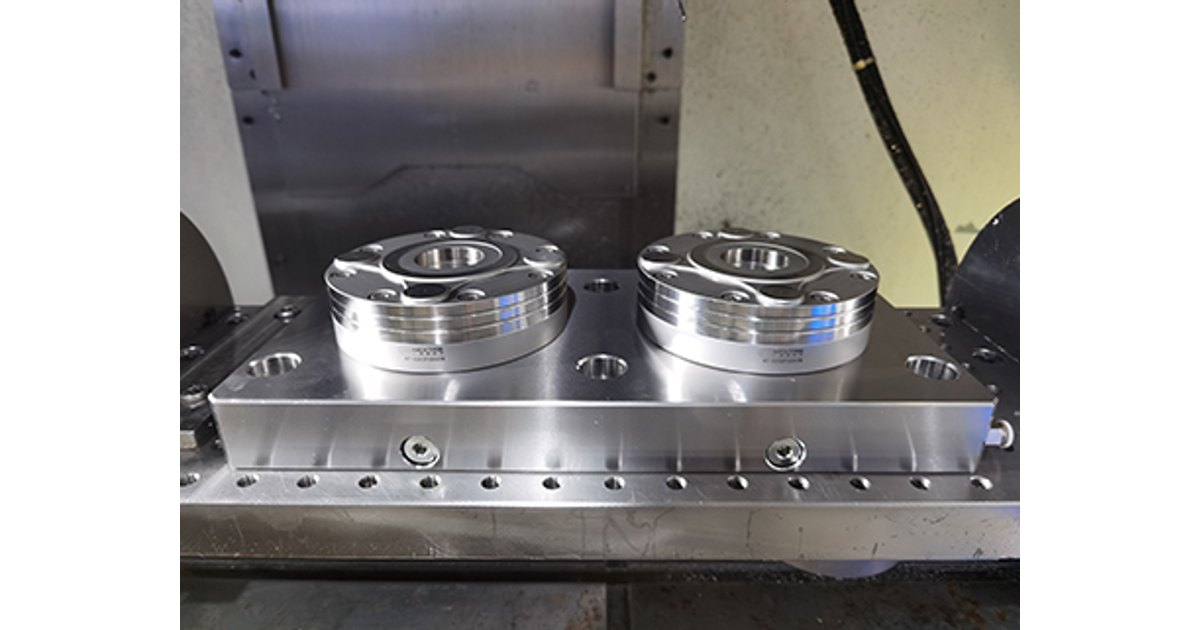
Un récepteur point zéro conserve la référence machine pendant le chargement de la palette suivante sur établi. Le catalogue indique une répétabilité de <0.003 mm pour le récepteur V1 NT-S200P85V1. Pour les récepteurs V2, confirmez le plan du modèle retenu. Cette valeur concerne la liaison palette-récepteur du plan nommé. Elle ne promet pas la conformité de la pièce finie au plan. Saleté, tirette tordue ou montage insuffisamment rigide au-dessus de la palette peuvent toujours déplacer la coupe.
Contrôlez la première pièce finie avant de lancer la série
Inscrivez ces contrôles dans la fiche de montage. Ils permettent de détecter une pièce déformée avant de rebuter un plateau complet.
- Lisez le contrôle de première opération. Confirmez que faces de positionnement, trous et épaisseur restent dans la plage prévue.
- Vérifiez que les appuis physiques correspondent aux références du plan, pas à un bord restant simplement commode.
- Vérifiez les dégagements de l’outil et de la broche par rapport aux brides et parois du montage, à tous les angles d’inclinaison.
- Nettoyez la pièce et les appuis. Soufflez les orifices de purge si le montage en possède.
- Bridez dans un ordre équilibré, à un couple ou une pression définis. Ne serrez pas « jusqu’à ce que cela semble bon ».
- Palpez les références du plan pour régler le décalage pièce. Ne choisissez pas un angle par commodité.
- Programmez la coupe importante pour pousser vers les éléments de positionnement, et non vers les doigts de bridage.
- Mesurez une cote clé de la première pièce bridée puis débridée selon la méthode convenue. Vérifiez température, alignement des références et incertitude de mesure. Un écart significatif peut venir du bridage, des appuis, des contraintes du brut ou du montage de mesure. Identifiez la cause et validez la correction avant la série.
Laissez une pièce chaude issue de la première opération revenir à la température de l’atelier avant de la brider pour la reprise. Son retrait dans le montage emprisonnerait des contraintes.
Éléments à envoyer pour une étude de montage de reprise
NEXTAS peut étudier le positionnement, le trajet de bridage et la pertinence d’un logement dans un étau, d’un montage hydraulique ou d’une palette point zéro. Une photo seule ne permet pas d’approuver un procédé, ni de promettre une cote finie avant de disposer du plan et des faces de première opération.
- Le plan : références, éléments à usiner en reprise et faces qui ne doivent pas être marquées.
- La première opération : photos ou rapport des faces de positionnement, trous et épaisseur à la sortie de cette prise.
- La pièce : matière, parois minces, bagues ou poche nécessitant un support sous une bride.
- La machine : modèle, dimensions de table ou de palette et présence d’un robot ou d’un magasin de palettes en attente sur ce poste.
- Le défaut constaté : glissement, marques, retour élastique, coincement sur les pions ou vibrations. Précisez lequel et signalez vos incertitudes.
Écrivez « inconnu » pour chaque renseignement indisponible. Une donnée manquante est préférable à une référence supposée pour établir le devis.
Si vous cherchez encore une liste de contrôle pour sélectionner un partenaire de montage sur mesure, consultez les questions à poser avant de commander après cette page. Elles commencent par le fournisseur. Cette page commence par la pièce sur la seconde table.
Questions à poser avant de fabriquer un montage de reprise
Peut-on positionner la reprise sur les bords sciés restants ?
Non. Prenez appui sur les faces, trous ou bossages usinés à la première opération, selon les références du plan. Les bords restants du brut ajoutent de l’erreur à chaque coupe ultérieure.
Pourquoi ne pas placer deux pions cylindriques dans deux trous finis ?
L’entraxe varie dans la tolérance du plan. Deux pions cylindriques ajustés serrés coincent. Utilisez un pion cylindrique pour fixer la position et un pion dégagé de type losange pour bloquer la rotation. Dégagez les côtés de ce dernier orientés vers l’autre trou.
Avec quelle force faut-il brider une face finie ?
Appliquez l’effort nécessaire pour maintenir la pièce assise pendant la coupe approuvée. Vérifiez marques et déformation. Comparez une cote clé bridée et débridée avec la même méthode. Un écart significatif peut provenir de la charge de bridage, des appuis, des contraintes du brut, de la température ou de la mesure ; trouvez la cause avant la série.
Un contrôle pneumatique d’assise constitue-t-il un arrêt de sécurité ?
Non. Un circuit d’assise pneumatique validé peut surveiller l’assise à ses points de détection définis. Il exige des seuils étalonnés et des essais de jeux, fuites, perte d’alimentation et conduites obstruées. Il ne prouve ni le verrouillage de toutes les brides ni un effort suffisant. Protecteurs, états sûrs et redémarrage nécessitent la conception complète de sécurité de la cellule.
Que faut-il envoyer pour une étude de montage de reprise ?
Envoyez le plan avec références, des photos ou un rapport des faces et trous de positionnement de première opération, les éléments à usiner en reprise, les faces à ne pas marquer et les données machine ou palette. Écrivez « inconnu » lorsqu’une valeur manque encore.
Avant de fabriquer le montage de reprise
Envoyez les faces de première opération, les références du plan et les surfaces à préserver
NEXTAS peut étudier le positionnement, le trajet de bridage et la pertinence d’un logement dans un étau, d’un montage hydraulique ou d’une palette point zéro. Une photo seule ne permet pas d’approuver un procédé.
Discuter de votre montage de reprise