



2026 ürün kataloğunu hemen açmak için iş e-posta adresinizi girin.
Zorlu parça geometrilerinde dört noktadan temas
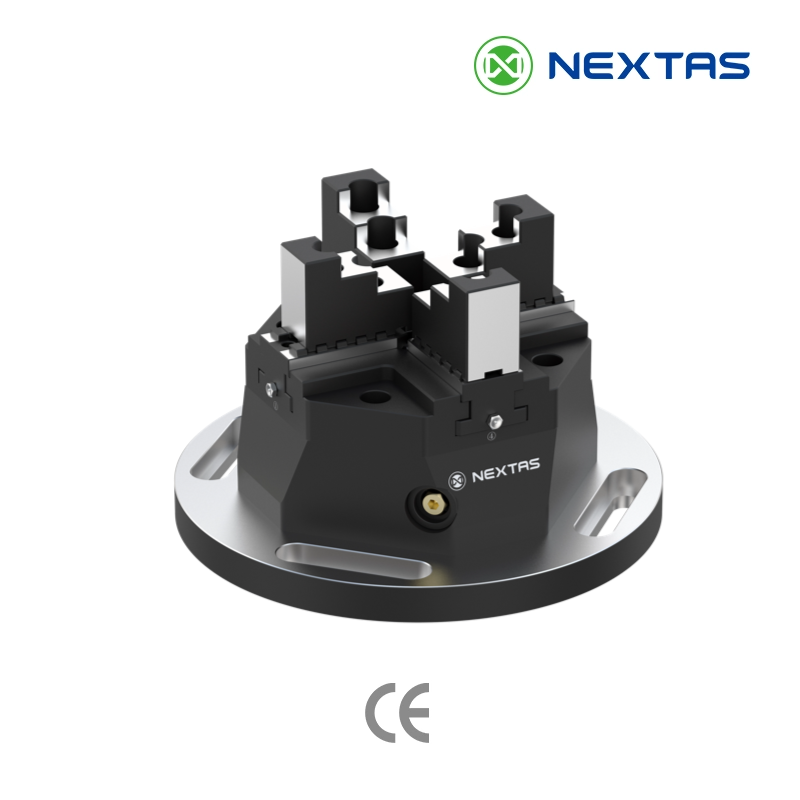
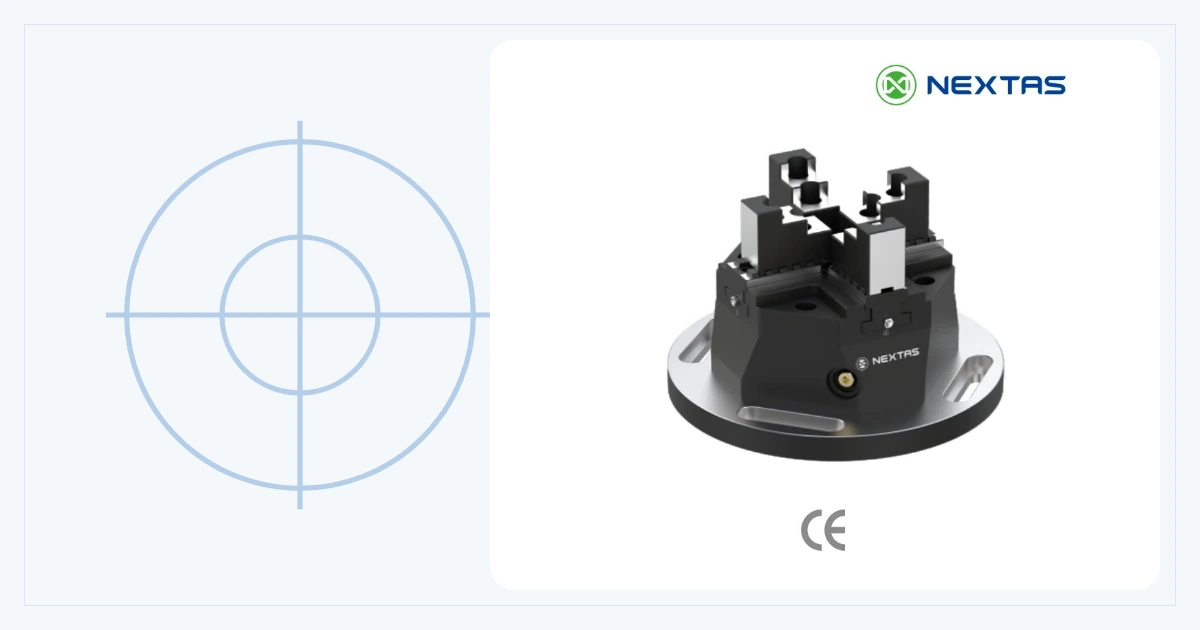
Dökümleri, gövdeleri, yuvarlak veya asimetrik parçaları tek bir vida ile koordine edilen dört temas noktasından tutun. P150 ve P220 farklı parça boyutlarını kapsar. Yüzer çeneler önce X, sonra Y yönünde temas eder; kesime başlamadan önce oluşan bağlama merkezini işleme referansınızla karşılaştırın.
Hangi düzenin uygun olduğundan emin değil misiniz? Mevcut kurulumunuzu paylaşın.
İş parçamı değerlendirinİki gövde boyu, düzensiz parçaların çoğunu karşılar: kompakt parçalar için genişlik 150 kadar mm olan P150, aile büyürse veya paso ağırlaşırsa P220. İkisinde de aynı yüzer çene mekanizması, 20 mm sıkma stroku ve 0,02 mm tekrar konumlama hassasiyeti vardır.
| Model | Ürün no. | Sıkma kuvveti | Sıkma stroku | Sıkma aralığı | Tekrarlama hassasiyeti | Ağırlık |
|---|---|---|---|---|---|---|
| P150 | NT-S00P150SZ | 30.000 N | 20 mm | 0–150 mm | 0,02 mm | 21,4 kg |
| P220 | NT-S00P220SZ | 40.000 N | 20 mm | 0–220 mm | 0,02 mm | 41 kg |
Daha hafif 21,4 kg gövde, daha küçük tezgâhlar ve genişliği 150 kadar mm olan parçalar için uygundur; tabla ile palet arasında taşıması daha kolaydır.
0–220 mm aralık ve 40.000 N katalog sıkma kuvveti. P220 seçmeden önce izin verilen kütleyi, ağırlık merkezini, montaj kapasitesini ve kesme momentlerini doğrulayın.
Sertleştirilmiş paslanmaz çelik çeneler ve gövde; her iki modelde de yüksek dayanımlı yapı ve bütünleşik yağlama.
Yüzer çeneler döküm ve gövdelerin düzensiz hatlarına uyum sağlar. Temas noktalarını ve destekleri gerçek parçaya göre seçin. Önce X, sonra Y sırası ayrı çene ayarlarını azaltır; temas yerlerini ve işleme datumuyla ilişkisini parça çiziminden inceleriz. P150/P220 tablosunu karşılaştırın.
Tek vida önce X yönünde ön sıkma, ardından Y yönünde temas yapar. Düzensiz biçimde oluşan bağlama merkezi, geometrik veya işleme merkeziyle aynı olmak zorunda değildir; kararlaştırılan ölçüm yöntemiyle doğrulayın.
ADIM 1
Gövdedeki kendinden merkezlemeli vidayı altıgen anahtarla çevirin. X yönündeki yüzer çeneler, parçayı X ekseni merkezinde bulup ön sıkma yapana kadar içeri gelir.
ADIM 2
Aynı vidayı çevirmeye devam edin. Y yönündeki çeneler içeri gelir, Y ekseni merkezini bulur ve ön sıkma kuvvetini uygular; kendinden merkezleme böyle tamamlanır.
ADIM 3
Her iki eksen temas kurunca seçilen modelin onaylı yöntemiyle sıkın. İşlemeden önce teması, desteği, parça konumunu ve deformasyonu kontrol edin.
16 saniyelik ürün gösterimi
Bu dikey gösterimde tek vidanın X ve Y çene hareketini nasıl eşgüdümlediğini görün. Parçanızı konuşmadan önce yukarıdaki üç adımla birlikte kullanın.
Seçim kılavuzuna devam edinKurulumu modelin montaj ve kontrol planıyla doğrulayın. Katalog, bileşen tekrarlanabilirliğini 0,02 mm olarak verir; servis aralıkları ve ulaşılabilen sonuç uygulamaya bağlıdır.
Elinizdeki bilgilerle başlayın. Kalan ayrıntıları mühendislik incelemesinde tamamlayabiliriz.
Şekli, dış ölçüleri, kütleyi, malzemeyi ve bağlama yüzeylerinin ham döküm mü yoksa işlenmiş mi olduğunu gönderin.
Ailenin en küçük ve en büyük parçasını bildirin; 0–150 mm (P150) veya 0–220 mm (P220) aralığını pay bırakarak doğrulayalım.
Bağlama plakasıyla doğrudan T kanala montaj ya da hızlı değişim için sıfır nokta tabanına entegrasyon; tezgâh modelini ekleyin.
Sayfa güncelleme tarihi . Bu ailenin katalog değerleri, 2026 NEXTAS endüstriyel hızlı değişim bağlama kataloğundan gelir. Çizimle belirlenen ölçüleri seçilen modelin çiziminden kontrol edin. Katalog talep edin. Fabrika, kataloglar ve fuarlar.
Parça şekline uyan dört yüzer çeneli, kendinden merkezlemeli bir bağlama aynasıdır. Düzensiz, asimetrik veya yuvarlak parçalar, döküm, dövme ve gövde işleyen, geleneksel dört çeneli aynada elle merkezlemenin her kurulumun en yavaş adımı olduğu atölyeler için uygundur.
Tek vida yüzer çeneleri X ve Y yönünde sürer. X çeneleri önce ön sıkma yapar, ardından Y çeneleri temas kurar. Seçilen modelin yöntemine göre sıkın ve oluşan bağlama merkezini doğrulayın; düzensiz bir kontur geometrik veya işleme referansını kendiliğinden o merkeze koymaz.
İki katalog modeli: P150 (NT-S00P150SZ), 30.000 N sıkma kuvveti, 0–150 mm sıkma aralığı ve 21,4 kg kütle; P220 (NT-S00P220SZ), 40.000 N, 0–220 mm ve 41 kg. İkisinde de 20 mm sıkma stroku ve 0,02 mm tekrar konumlama hassasiyeti vardır.
Katalog, P150 ve P220 için 0,02 mm tekrar konumlama hassasiyeti verir. Kurulu sonuç parça geometrisine, çene temasına, sıkma yöntemine, temizliğe, montaja ve ölçüm yöntemine bağlıdır. Öngörülen parçadaki kabul kriterlerini doğrulayın.
Yüzer çeneler düzensiz dış hatlara uyum sağlar. İnce cidarlı veya deformasyona duyarlı parçalarda çene geometrisi, destekler ve sıkma yükü de aynı derecede önemlidir. Bunları birlikte inceler ve düzeni temsilî bir parçada doğrularız.
Taban plakasını, cıvata düzenini, konumlama öğelerini, yığılma yüksekliğini, tabla kapasitesini ve yük durumunu onaylı çizime göre doğrulayın. Sıfır nokta arayüzü tezgâhlar arası aktarımı destekleyebilir, ancak değişim süresi ve eksen kayması tam grupta ölçülmelidir.
Katalog, sertleştirilmiş paslanmaz çelik yapı ve bütünleşik yağlama belirtir. Seçilen modelin kılavuzuna ve görev çevrimine göre temizleyin, kontrol edin ve yağlayın; tekrarlanabilirliği dönemsel ölçün.
P150 veya P220 modelini, montaj yüzeyini, adedi ve düzensiz kontur için 2D çene çizimi mi yoksa 3D gövde mi gerektiğini bildirin. Hangi dosyaları gönderebileceğimizi ve aynanın ne zaman sevk edileceğini bu incelemeden sonraki teklifte söyleriz.
Hızlı teklif
Bir parça fotoğrafı veya çizimi, yaklaşık ölçüler ve tezgâh modelini gönderin. P150 ile P220’yi karşılaştırıp montaj yöntemini değerlendirebiliriz.