4 eksenli döner tablada ürün ailesini değil, dönen yığını doğrulayın
Döner tabladaki sıfır nokta arayüzü, fikstür hazırlığını tezgâh dışına taşıyabilir. Alıcı veya köprü düzeni tablaya, parçaya ve mevcut kuruluma uygun olmalıdır. İlk inceleme için döner tabla modelini, parça boyutunu ve mevcut fikstürün fotoğrafını veya çizimini paylaşın.
Kesin tabla çizimiyle başlayın. Adaptörü, bağlama ünitelerini, çekme pimlerini, paleti veya mengeneyi, parçayı ve her bağlantıyı ekleyin. Tüm yığını her iş açısında gösterin. Kütlesini ve denge noktası olan ağırlık merkezini işaretleyin. Hava hatlarının ve kabloların nasıl hareket ettiğini gösterin. Tabla ve yük onaylı değişim durumunda değilse bırakmayı engelleyin.
Eksiksiz bir öneri şu dört maddeyi içermelidir:
- Kesin tabla ve seçilen sıfır nokta parçaları için bir uyum çizimi.
- Tam yığın, takımlar, koruyucular, hortumlar ve bağlantılar için bir boşluk kontrolü.
- Tabla üreticisinin sınırlarına karşı kütle ve denge noktası kontrolü.
- Güvensiz bir bırakmayı engelleyen kilitleme ve deney planı.
Donanımı seçmeden önce döner tabla verisini doğrulayıp düzeltin
Bir katalog ailesi, alıcının döner yüzünüze uyup uymayacağını söylemez. Elinizdeki tabladan başlayın: üretici, model, yüz çizimi ve üreticinin yük sınırları.
Tabla üreticisini, modeli, seri numarasını veya yapım seçeneğini ve makine hazırlığını kaydedin. Yüzey çiziminin güncel halini sahibinden alın. Yüz ölçüsünü, merkez unsuru, cıvata veya T kanal ızgarasını, konum noktalarını, diş derinliğini ve delinmeyecek bölgeleri göstermelidir. Eksen çizgisini ve makinenin sıfır yönünü ekleyin.
Bu hazırlık için sınırları tabla üreticisinden isteyin. Tabla yükü, askı, atalet, denge noktası uzaklığı, hız ve fren veya tutma sınırlarını kapsayabilir. Üreticinin kendi terimlerini ve değerlerini kullanın. Başka bir tabla boyutundan veya benzeyen bir üniteden sınır kopyalamayın.
Makinede şu an ne olduğunu kaydedin. Varsa ara plakayı, punta yatakını, desteği, kablo zincirini, döner bağlantıyı, koruyucuyu, probu, takım değiştiriciyi ve kapı yolunu ekleyin. Çizim ile gerçek makine uyuşmuyorsa durun ve başlangıç verisini düzeltin. Var olan makine için tasarlayın.
Uyumun iki yanını da kapatan bir arayüz çizimi yapın
Çizim, tabla yüzünü adaptöre ve bağlama tabanına bağlamalıdır. Seçilen alıcıyı da çekme pimine ve üst fikstüre bağlamalıdır. Her merkezlemeyi, cıvata dairesini, dişi, oturma yüzünü ve kamayı işaretleyin. Her öğenin sahibini adlandırın. Kurulum ve servis takımları için yer gösterin.
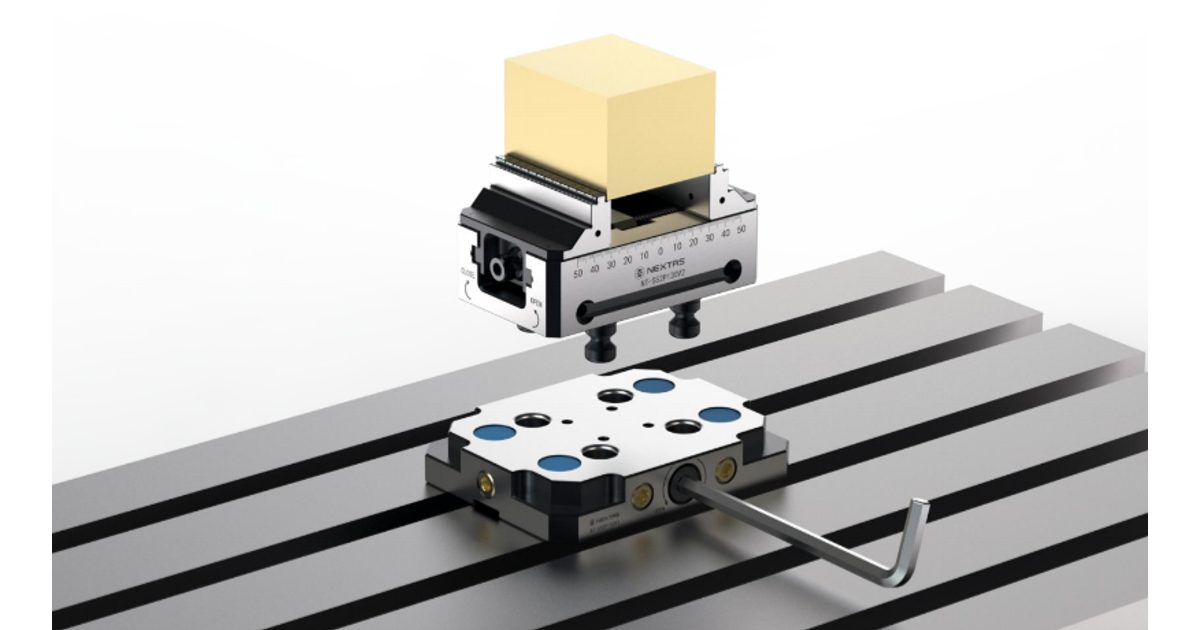
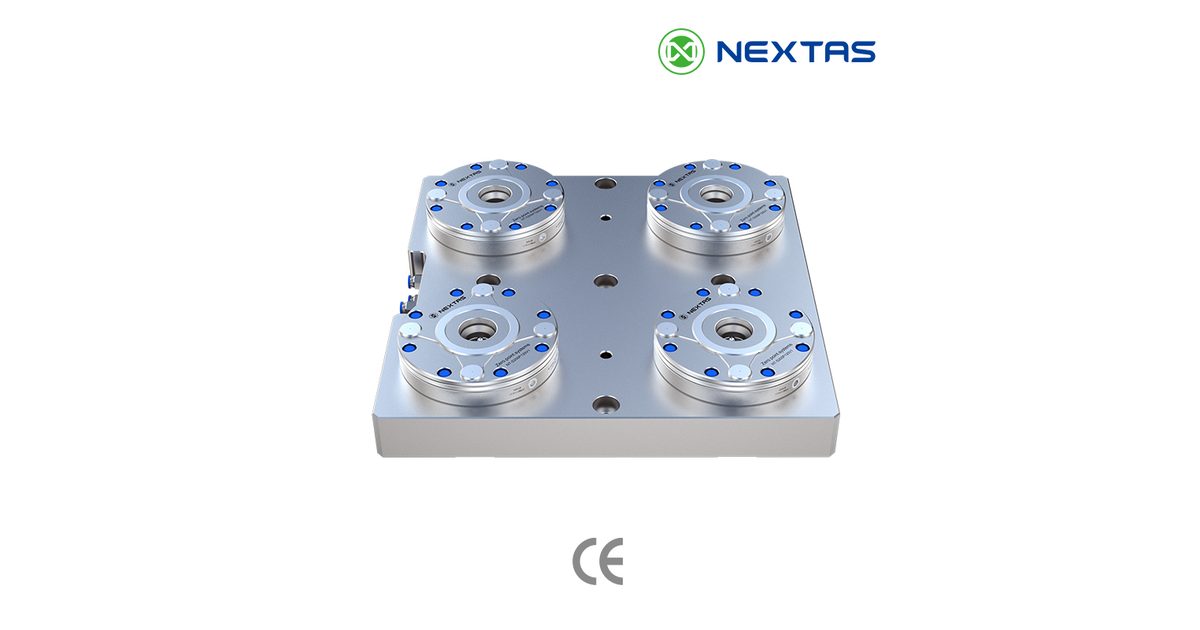
52 mm, 96 mm veya yalnız alıcı ailesi etiketi yetmez. NEXTAS sıfır nokta alıcıları sayfası tek modülleri ve çok istasyonlu blokları listeler. Ayrı manuel plaka sayfası ve pnömatik plaka sayfası başka donanımı anlatır. Kuvvet, bırakma veya pim verilerini karıştırmayın.
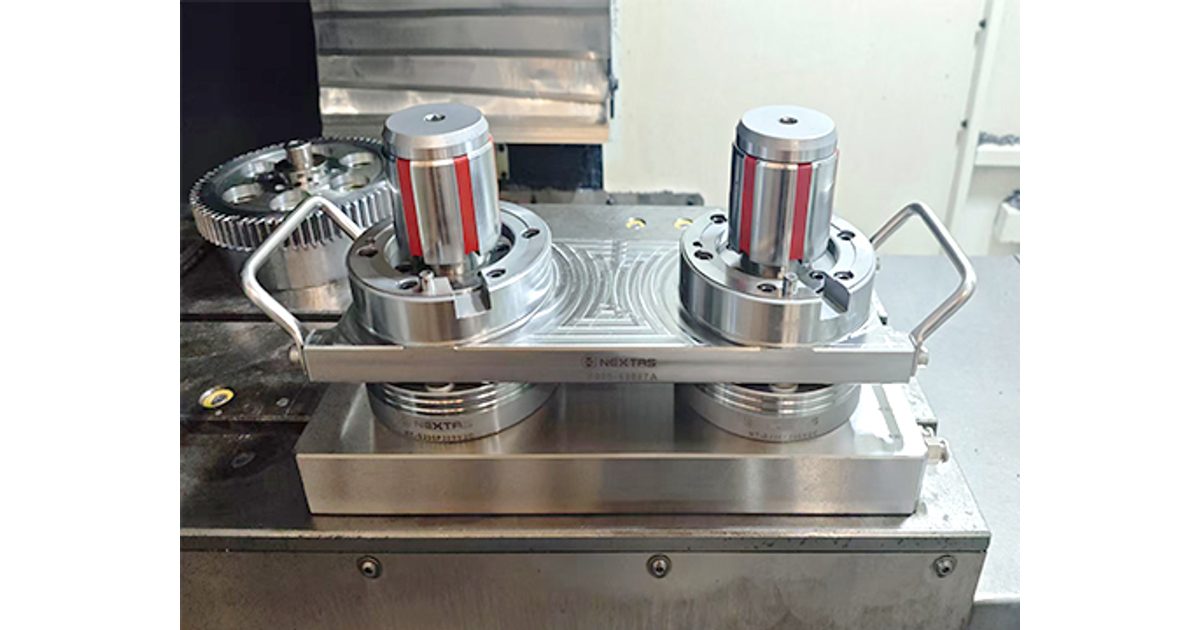
Aşağıdaki örnekler NEXTAS alıcılarının kesin modellerinde kalır. Tabla seçimi değildir. Parça numarasının ve imzalı çizimin neden birlikte kalması gerektiğini gösterir.
| Kesin alıcı | Yayımlanan veri | Döner tabla için hâlâ gereken |
|---|---|---|
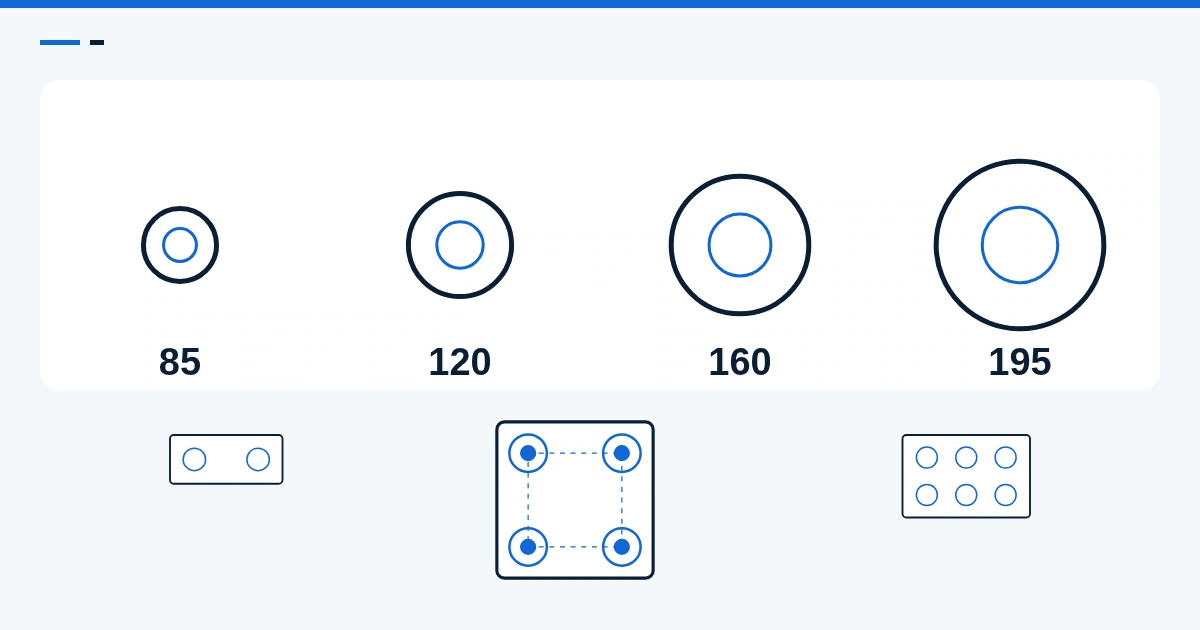
| NT-S200P85V1 | 85 mm modül; 4 kN bağlama kuvveti; 30 kg kaldırma yükü; ≤0,003 mm tekrarlanabilirlik. | Montaj çizimi, alıcı kütlesi, destek planı, devre ve tabla sınırı incelemesi. |
| NT-S200P120V1 | 120 mm modül; 12 kN bağlama kuvveti; 100 kg kaldırma yükü; ≤0,003 mm tekrarlanabilirlik. | Kesin pim, yön, adaptör, yığın ve dönen zarf. |
| NT-S200P160V1 | 160 mm modül; 18 kN bağlama kuvveti; 250 kg kaldırma yükü; ≤0,003 mm tekrarlanabilirlik. | Yük yolu, ağırlık merkezi, hat yolu, bırakma kilitleri ve kabul sınırları. |
Bir kaldırma yükü değeri tablanın kütle sınırı değildir. Üniteyi kesme için onaylamaz. Tekrarlanabilirlik değeri adlı alıcıya ve onun deneyine aittir. Adaptör hatasını, tabla hatasını, fikstür eğilmesini veya istasyonlar arası kaymayı kapsamaz. Seçilen hazırlık için çizimi, kütleyi, devreyi ve deney kapsamını isteyin.
Eksen çizgisinden tam yığın yüksekliğini hesaplayın
Yığın yüksekliği alıcı derinliğinden fazladır. Tabla yüzünü, adaptörü, alıcıyı, çekme pimini, paleti, fikstürü, çeneleri, parçayı ve her ara parçayı ekleyin. Sabit bir tabla veya eksen noktasından en üst ve dış kenara ölçün. Tabla dönerken üzerinde kalan cıvataları, bağlantıları, sensör fişlerini ve kaldırma noktalarını katın.
Yüksek bir yığın takım erişimini kısaltabilir ve kesmeyi eksen desteğinden uzaklaştırabilir. Parçayı bir koruyucuya, iş mili kafasına, takım tutucuya, proba veya kapıya yaklaştırabilir. Ulaşması gereken kısa takımı ve yanından geçebilecek uzun takımı kontrol edin. Takım değişim yolunu da kontrol edin.
Tam yığını makine modeline koyun. Her iş açısından çevirin. Taranan zarf, dönerken kullandığı boşluktur. İş ve yükleme konumlarını kontrol edin. Gerçek hortumları, fişleri, bağlamaları ve kablo kıvrımlarını gösterin. Model sığsın diye bunları gizlemeyin.
Hareket eden her kütleyi ekleyin ve ağırlık merkezini bulun
Adaptörün, bağlama ünitelerinin, pimlerin, paletin, fikstürün, parçanın, çenelerin, bağlama elemanlarının, hareket eden hortumların ve varsa denge ağırlığının kütlesini listeleyin. Gerekli bir kütle ürün sayfasında yoksa seçilen çizimle birlikte isteyin. Sıfır yazmayın ve başka bir modelin kütlesini kullanmayın.
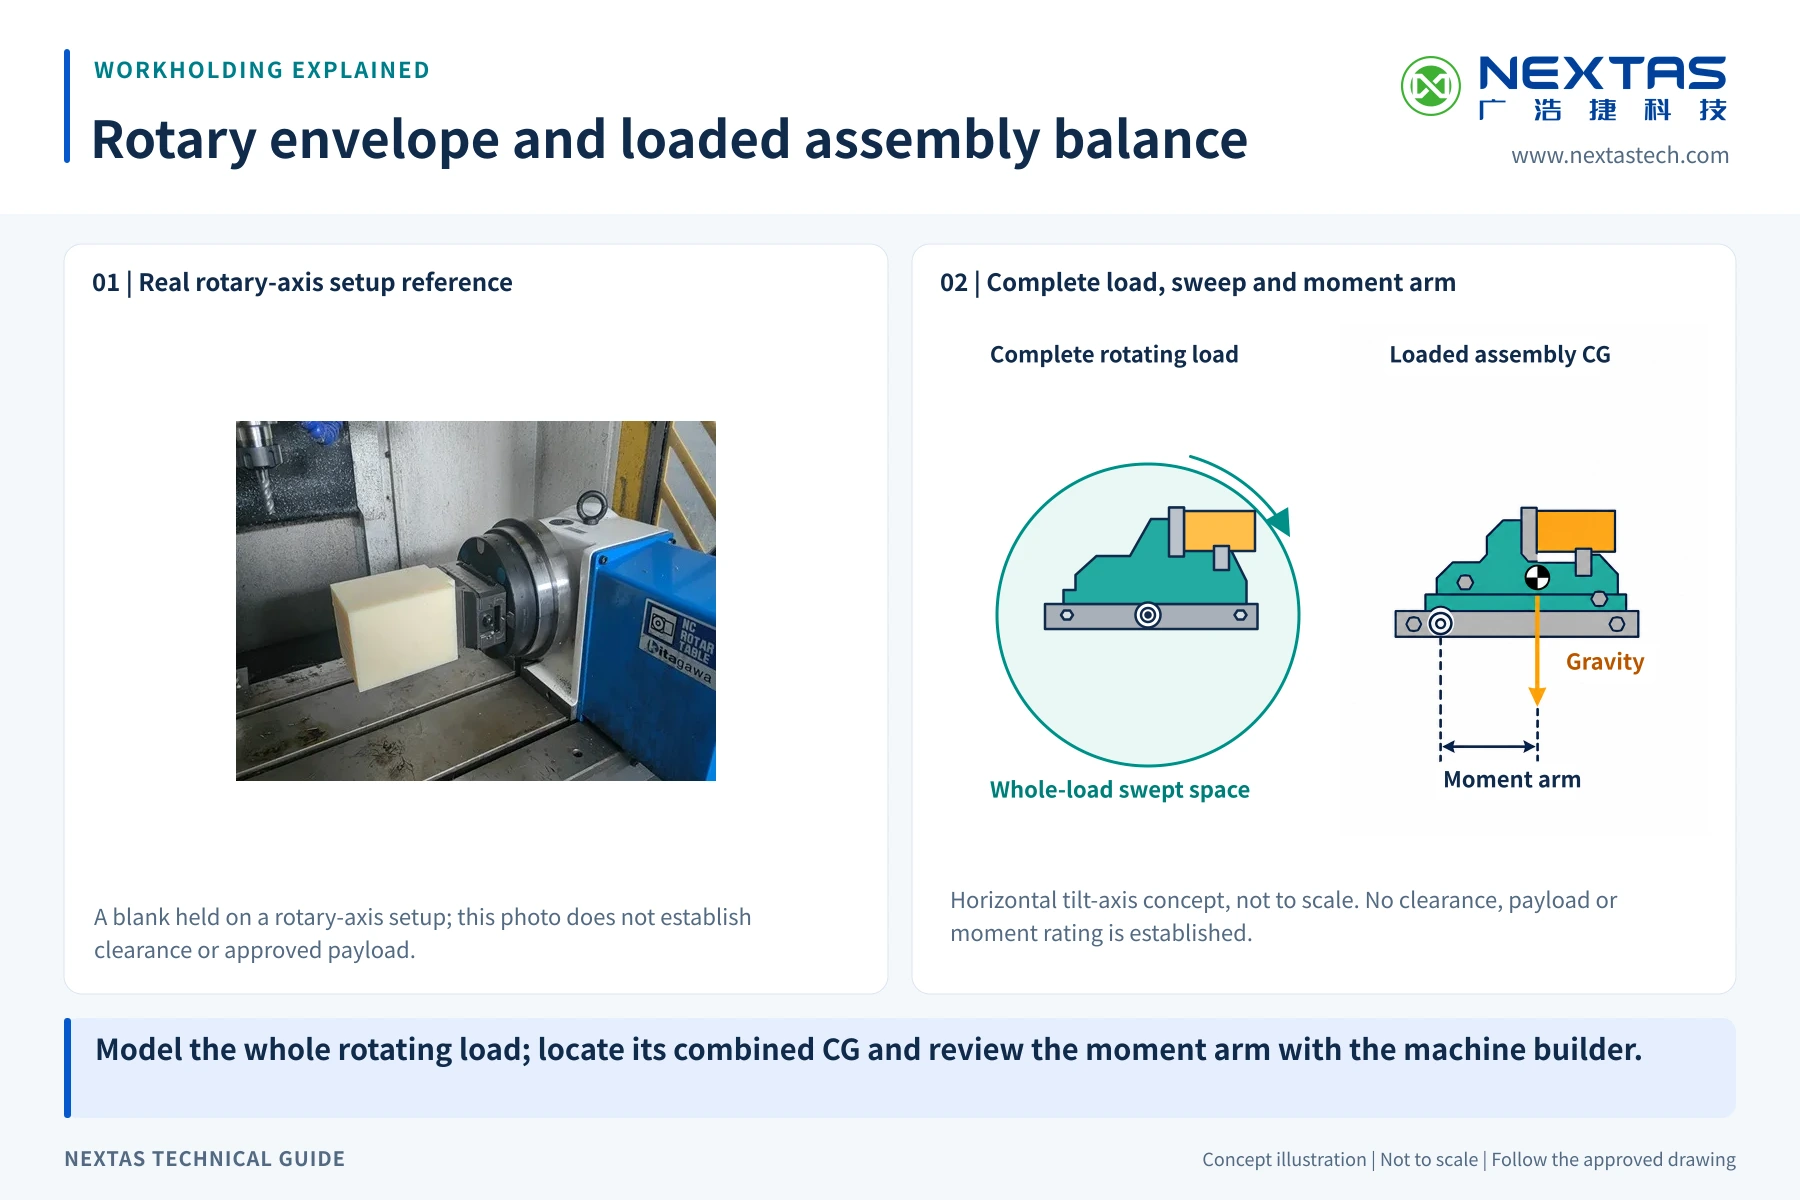
Ağırlık merkezi bu kütlenin denge noktasıdır. Döner eksene uzaklığı ve yönü önemlidir. Aynı kütle merkezden uzakta durduğunda eksene daha çok iş yükleyebilir. Yüksek bir fikstür veya merkez dışı bir parça, tabla yükü sayısı güvenli görünse bile büyük bir döndürme kuvveti ekleyebilir.
Kütle listesini ve denge noktası yerini tabla üreticisine gönderin. Planlanan hızı ve hareket profilini ekleyin. Sıfır nokta tedarikçisi kendi bağlama uyumunu ve yük yolunu kontrol edebilir. Tabla üreticisinin sınır kontrolünün yerini tutamaz.
Hortum ve kablo yolunu taranan zarfın içine çizin
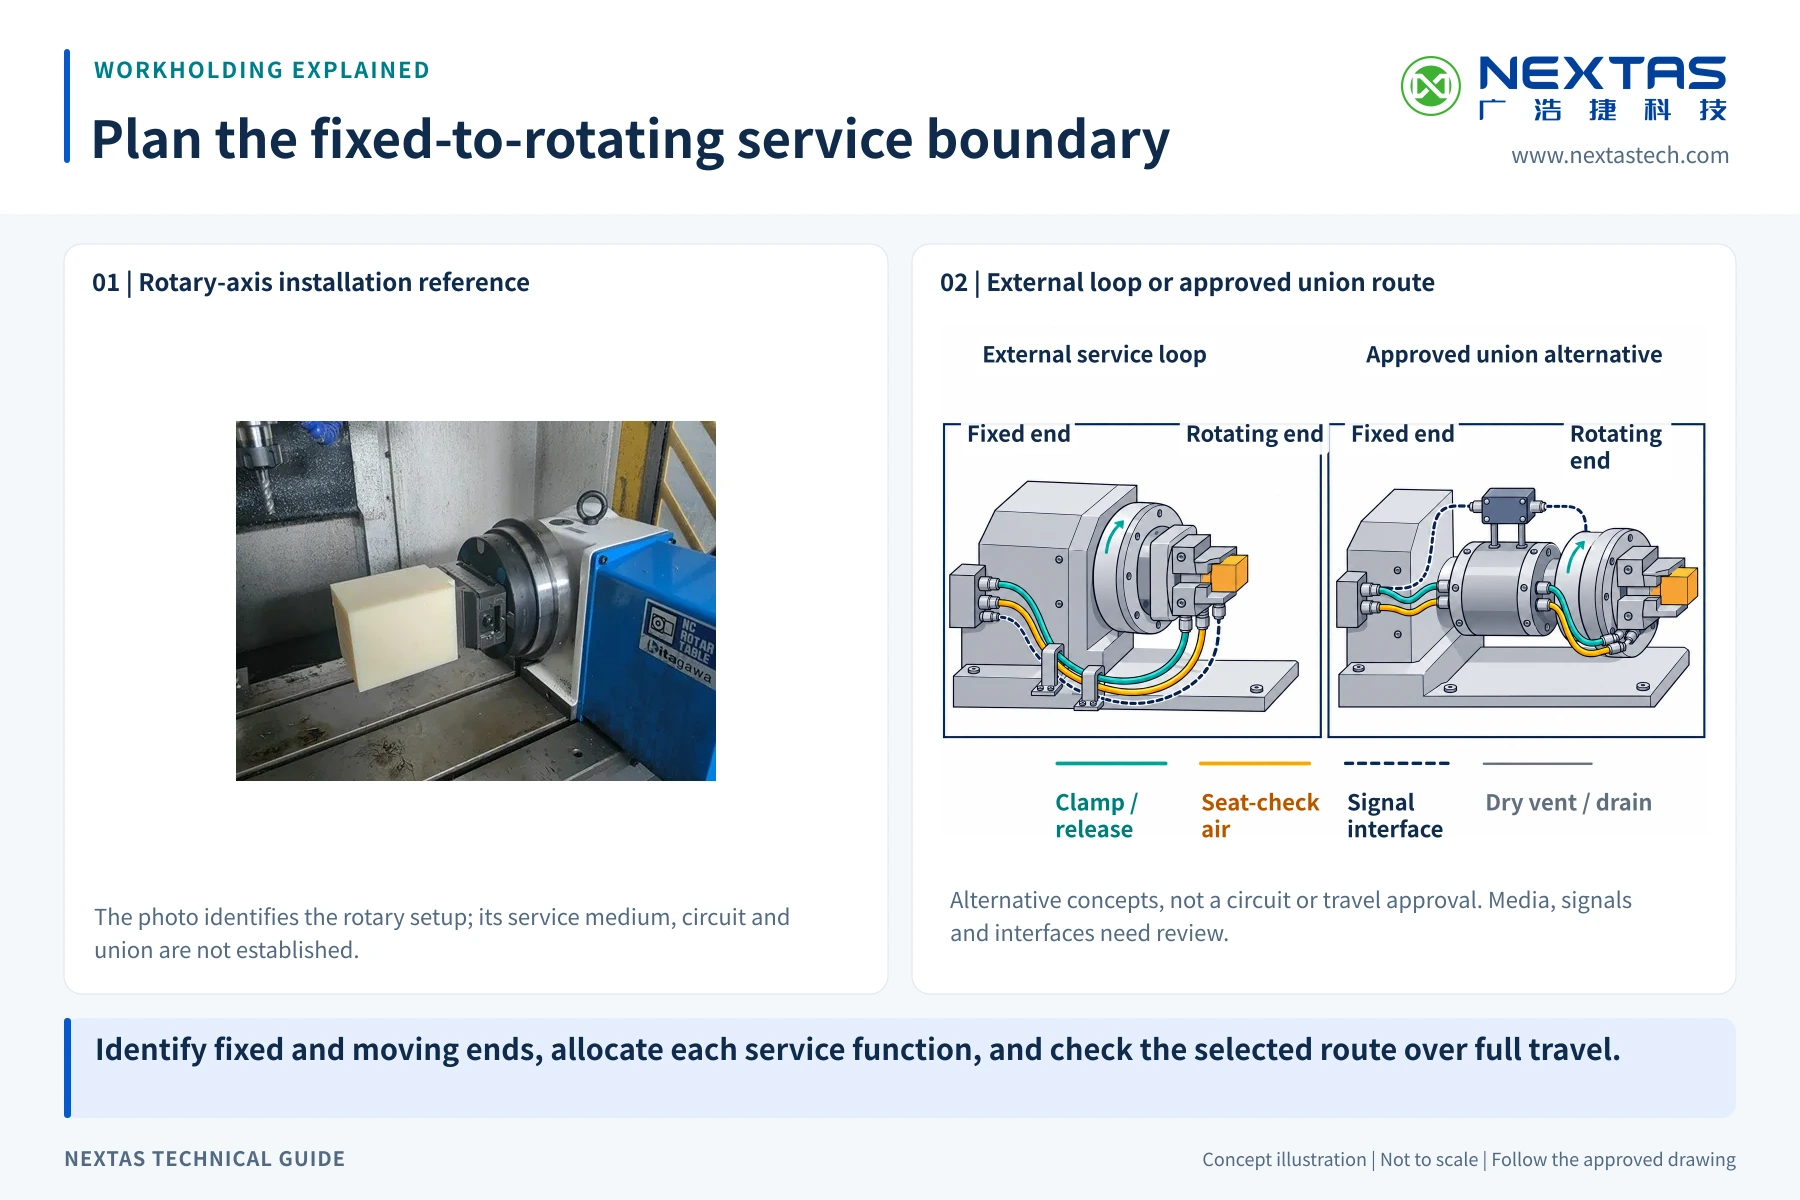
Sıfır derecede güvenli bir hortum, dönüşten sonra gerilebilir, sürtebilir, kıvrılabilir veya takım yoluna girebilir. Bir fiş yığının en geniş noktası olabilir. Her hava hattını, sensör telini, bağlantıyı, mafsalı, braketi ve gerilme boşaltma noktasını gösterin.
Sabit kalanı ve döneni işaretleyin. Tablada döner bağlantı veya iç yol varsa üreticiye hangi akışkanı, ağzı, basıncı, debiyi ve sinyali alabileceğini sorun. Boş görünen bir ağzı tahminle kullanmayın. Dış ilmekte eğilmeyi, burulmayı, sürtünmeyi, talaşı, soğutma sıvısını ve iki yöndeki tam hareketi kontrol edin.
Yol aşınma için de kolay kontrol edilmelidir. Kopan bir hat veya kaybolan bir sinyal açık bir arıza tepkisi ister. Güvenli bir hortum yolu, güvenli bir bırakma durumunu kanıtlamaz. Yolu, giriş ve çıkış kanıtını ve güvenlik kontrollerini ayrı maddeler olarak tutun.
İstenmeyen bırakmayı reddedilen bir durum yapın
Kesme ve normal tabla hareketi sırasında bırakma çıkışını engelleyin. Yalnız kararlaştırılan değişim noktasında izin verin. Eksen, iş mili, yükleme takımı, koruyucu durumu ve yük desteği belirlenen durumda olmalıdır. Gerçek kontroller makineye ve yükleme yöntemine bağlıdır.
Bir robot paleti kaldırıyorsa, bırakmadan önce kavrayıcının yükü tuttuğunu kanıtlayın. Bağlamayı bir kişi değiştiriyorsa güvenli erişim ve kilitleme planı o kişiyi korumalıdır. Sıradan bir CNC M fonksiyonu veya PLC biti tek başına bir güvenlik işlevi değildir. Makine üreticisi ve hücre firması doğru güvenli parçaları ve mantığı seçmelidir.
Arıza durumlarını da kontrol edin. Hava veya enerji kaybından, sıkışmış bir valften, kaybolmuş bir kanıttan, noktalar arasında duran bir tabladan veya oturmayan bir paletten sonra ne olacağını sorun. Seçilen alıcının gerçek kilit ve bırakma devresini doğrulayın. Tüm ürün hatlarının aynı davrandığını varsaymayın. Arıza bilinmeden ve güvenli durum geri gelmeden bir sıfırlama hareket veya bırakma üretmemelidir.
13 saniyelik videoyu yalnız yerleşim bağlamı için kullanın
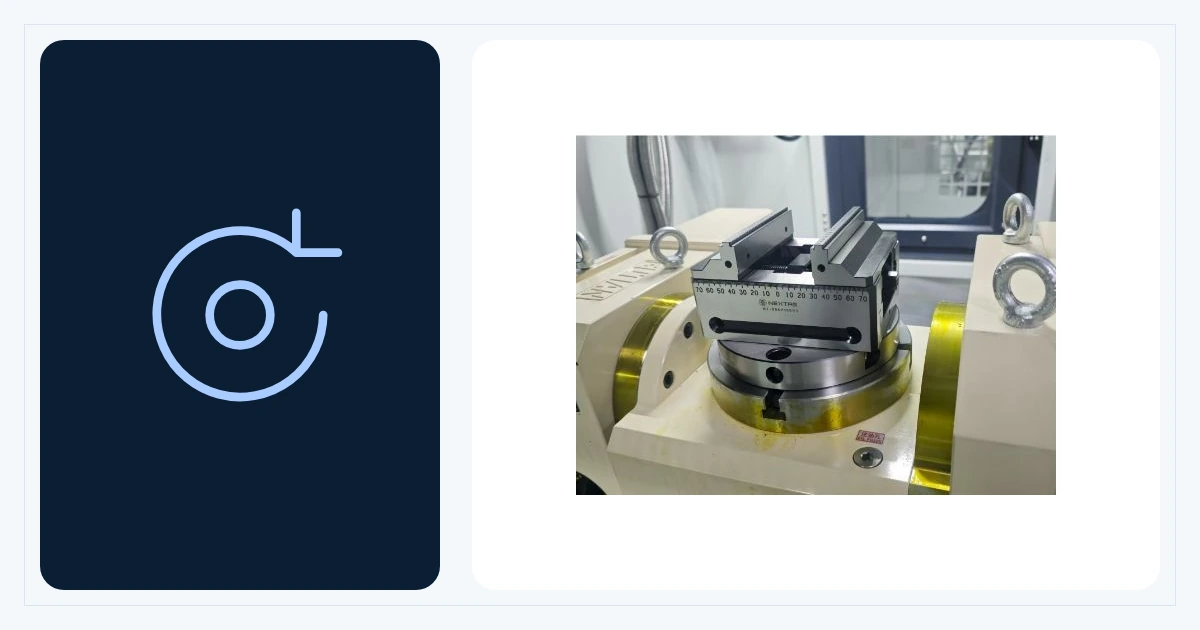
Döner bir düzenek üzerindeki iki yüzlü, iki istasyonlu sıfır nokta düzeninin 13 saniyelik görünümü.
YouTube’da izle
Tasarımı üç kontrolde doğrulayın
Üç kontrol, yığının döneceğini, makinede boşlukta kalacağını ve güvenle bırakılacağını doğrular.
Birinci kontrol çizim kontrolüdür. Kesin tablayı, adaptörü, alıcıyı, çekme pimini, paleti, fikstürü, cıvataları, ağızları, sensörleri, yığın ölçüsünü, kütleyi, denge noktasını ve yolu doğrulayın. Bir konum noktası, tabla sınırı veya bırakma devresi hâlâ tahminse adaptörü sipariş etmeyin ve işlemeyin.
İkinci kontrol uyum kontrolüdür. Oturma yüzlerini ve montaj parçalarını muayene edin. Yığını imzalı plana göre kurun. Yüksekliğini ve boşluğunu ölçün. Belirlenen deney hızında ve makine üreticisinin kumandası altında, kesmeden tam yolu çevirin. Hortumları ve kabloları izleyin. Kimse bir hattı elle yönlendirmek için taranan boşlukta durmamalıdır.
Üçüncü kontrol kullanım deneyidir. Kararlaştırılan değişim noktasında oturmayı, kilidi, bırakmayı ve her kayıp sinyali deneyin. Yasak her durumda bırakmanın engelli kaldığını kanıtlayın. Bağlama değişimlerini tekrarlayın ve bilinen bir referansı ölçün. Sonra gerçek işi çalıştırın ve parçaları deneyden önce konmuş sınırlara göre kontrol edin.
- Geçti: çizimler gerçek hazırlıkla uyumludur, yol ve hatlar açık kalır, tabla sınırlarının onayı vardır ve tüm bırakma ile ölçüm deneyleri yazılı sınırları karşılar.
- Düzeltin: adaptör, yığın, destek, yol, sinyal veya bir sıfırlama adımı değişirse çizimi düzeltin ve o kontrolü yeniden deneyin.
- Durun: tabla kimliği, uyum, kütle, denge noktası, güvenli bırakma durumu veya geçme sınırı bilinmiyordur.
Döner tablaya sıfır nokta sistemi ekliyorsanız tablayı ve değiştirmek istediğiniz fikstürü söyleyin. Varsa tabla yüzü çizimi işe yarar.
Çizimin yönettiği bir talep gönderin
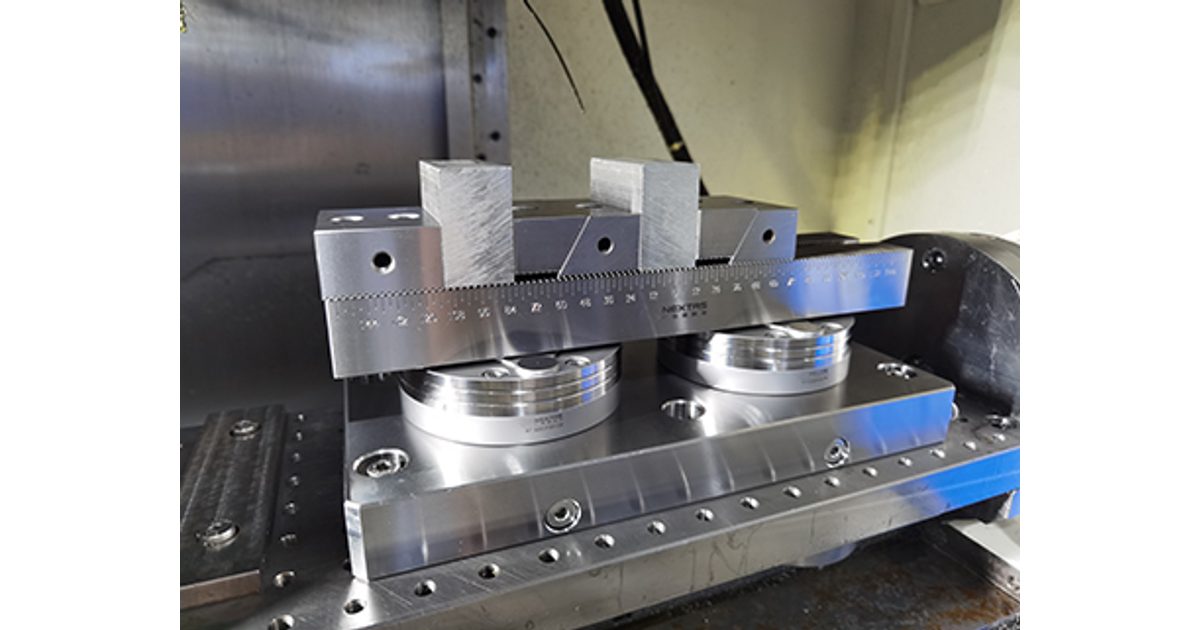
Başlangıç için tabla modeli, parça boyutu ve mevcut fikstürün fotoğrafı veya çizimi yeterlidir. Aşağıdaki ayrıntılı mühendislik bilgilerini toplamadan önce alıcı ve köprü düzenlerini karşılaştırabiliriz.
İş açılarını ve hızı, takım ve prob boşluğunu, yükleme yöntemini, hava veya yağ servisini, kablo ve hortum yolunu, sensör ihtiyacını, değişim noktasını, engellenen bırakma durumlarını ve geçme sınırlarını ekleyin. NEXTAS’tan teklif için alıcıyı, pimi, çizimi, devreyi, kütleyi ve kayıtları adlandırmasını isteyin.
Alıcı sistemlerini inceleyin
Alıcıların döner tabla entegrasyonu hakkında soruları
Bir sıfır nokta sistemi her 4 eksen döner tablaya uyar mı?
Hayır. Uyum; kesin tabla yüzüne, konum unsurlarına, cıvata düzenine, diş derinliğine, adaptöre, alıcıya, pime, yığına, yüke ve hat yoluna bağlıdır. Hepsini incelenmiş bir çizimde doğrulayın. Marka adı, fotoğraf veya ortak adım uyumluluk kanıtı değildir.
Arayüz çizimi neyi göstermelidir?
Tabla yüzünü ve eksen referansını, adaptörü, seçilen alıcıyı ve çekme pimini, konum ve oturma yüzlerini, cıvataları ve diş kavramasını, yönü, ağızları, sensörleri, servis erişimini, tam yığın ölçülerini, kütleyi, ağırlık merkezini ve kablo veya hortum yolunu gösterin.
Yığın yüksekliği nasıl hesaplanmalıdır?
Döner yüzden en yüksek ve en geniş noktaya kadar her katmanı ekleyin: adaptör, alıcı, pim, palet, fikstür, çeneler, iş parçası, bağlantı elemanları, rakorlar ve konektörler. Sonra planlanan her açıda ve takım değişimi sırasında taranan zarfı kontrol edin.
Toplam kütle ve ağırlık merkezi neden birlikte önemlidir?
Aynı kütle, merkez çizgisinden uzağa veya bir yana oturduğunda döner eksene başka bir talep yükleyebilir. Hareket eden her öğeyi ekleyin, birleşik ağırlık merkezini bulun ve tabla üreticisine bu kesin kurulumun sınırlarına göre inceletin.
Hava hortumları ve sensör kabloları nasıl yönlendirilmelidir?
Her hattı tam döner hareket boyunca çizin. Sabit ve hareketli noktaları, eğilme ve burulmayı, gerilme boşaltmayı, bağlantıları, talaş ve soğutma sıvısı etkisini ve servis erişimini doğrulayın. Döner bağlantı veya iç ağız, belirtilen ortam ve görev için onaylı olmalıdır.
İstenmeyen bir bırakmayı ne engeller?
Bırakma, onaylı değişim durumu dışında reddedilmiş kalmalıdır. Tasarım eksen ve iş mili durumunu, yük desteğini veya robot kavrayıcısını, korumayı ve gereken doğrulamayı kontrol etmelidir. Makine üreticisi ve entegratör gerçek kilitleri ve güvenlik işlevlerini doğrulamalıdır.