Sur une table rotative 4 axes, confirmez le montage tournant, pas seulement une famille de produits
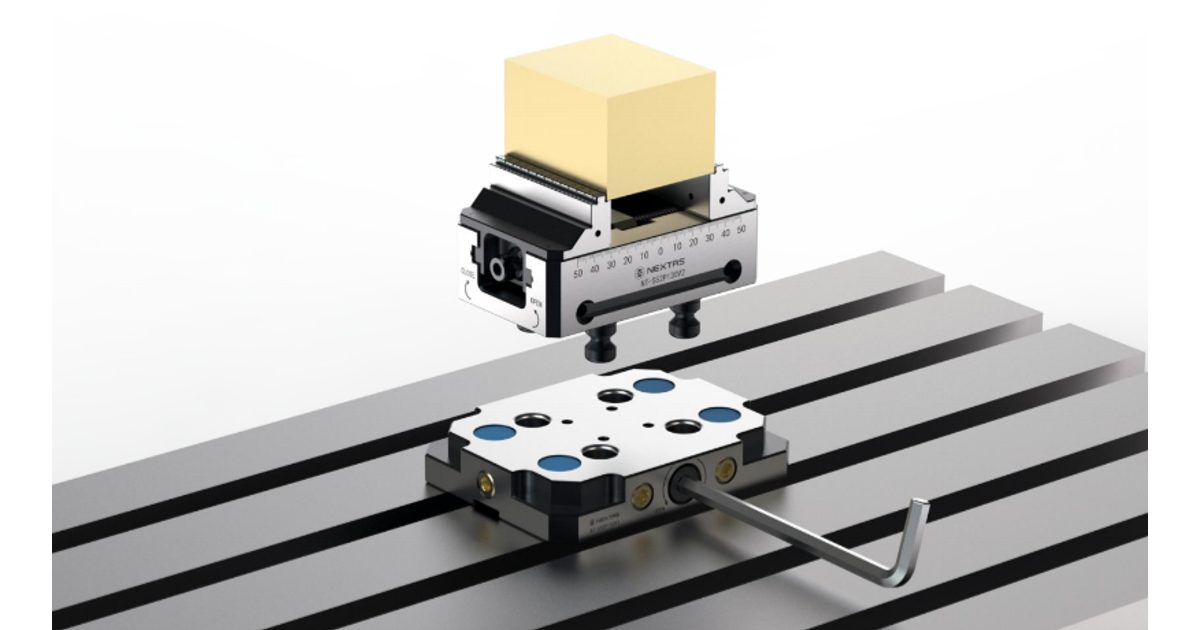
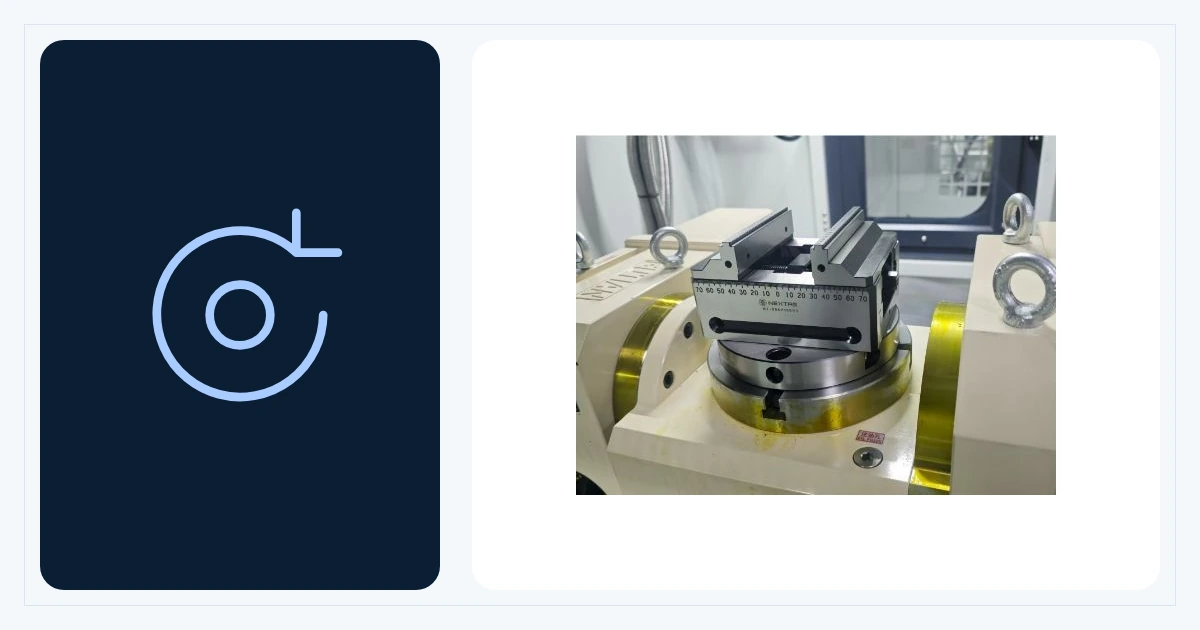
Une interface point zéro sur la table rotative permet de préparer le montage hors machine. Les récepteurs ou le pont doivent convenir à la table, à la pièce et au montage existant. Pour un premier examen, indiquez le modèle de table, les dimensions de la pièce et une photo ou un plan du montage actuel.
Partez du plan exact de la table. Ajoutez l’adaptateur, les unités de bridage, les goujons de traction, la palette ou l’étau, la pièce et chaque raccord. Montrez tout le montage à chaque angle de travail. Marquez sa masse et son centre de gravité, c’est-à-dire son point d’équilibre. Montrez comment les lignes d’air et les fils se déplacent. Bloquez le desserrage tant que la table et la charge ne sont pas dans l’état de changement approuvé.
Une proposition complète devrait comprendre ces quatre éléments :
- Un plan d’ajustement pour la table exacte et les pièces point zéro choisies.
- Un contrôle d’espace pour le montage complet, les outils, les protecteurs, les flexibles et les raccords.
- Un contrôle de masse et de point d’équilibre face aux limites du fabricant de la table.
- Un plan de verrouillage et d’essai qui bloque un desserrage dangereux.
Confirmez et figez les données de la table rotative avant de choisir le matériel
Une famille de catalogue ne dit pas si le récepteur tient sur votre face rotative. Partez de la table que vous avez réellement : le fabricant, le modèle, le plan de face et les limites de charge du fabricant.
Notez le fabricant de la table, le modèle, le numéro de série ou l’option de construction et la préparation de la machine. Obtenez du propriétaire le plan actuel de la face. Il doit montrer la taille de la face, l’élément central, la trame de vis ou de rainures en T, les points de localisation, la profondeur de filetage et les zones sans perçage. Ajoutez la ligne d’axe et le sens d’origine de la machine.
Demandez au fabricant de la table les limites de cette préparation. Elles peuvent couvrir la charge de table, le porte-à-faux, l’inertie, la distance du point d’équilibre, la vitesse et les limites de frein ou de maintien. Utilisez les termes et les valeurs du fabricant. Ne copiez pas une limite d’une autre taille de table ou d’un appareil d’aspect proche.
Notez ce qui est déjà sur la machine. Incluez toute plaque intermédiaire, toute contre-pointe, tout support, toute chaîne porte-câbles, toute traversée tournante, tout protecteur, tout palpeur, tout changeur d’outil et le passage de la porte. Si le plan et la machine réelle ne concordent pas, arrêtez-vous et corrigez les données de départ. Concevez pour la machine qui existe.
Faire un plan d’interface qui ferme les deux côtés de l’ajustement
Le plan doit relier la face de table à l’adaptateur et à la base de bridage. Il doit aussi relier le récepteur choisi à son goujon et au montage supérieur. Marquez chaque centrage, cercle de vis, filetage, portée et clavette. Nommez le propriétaire de chaque élément. Montrez la place des outils de montage et d’entretien.
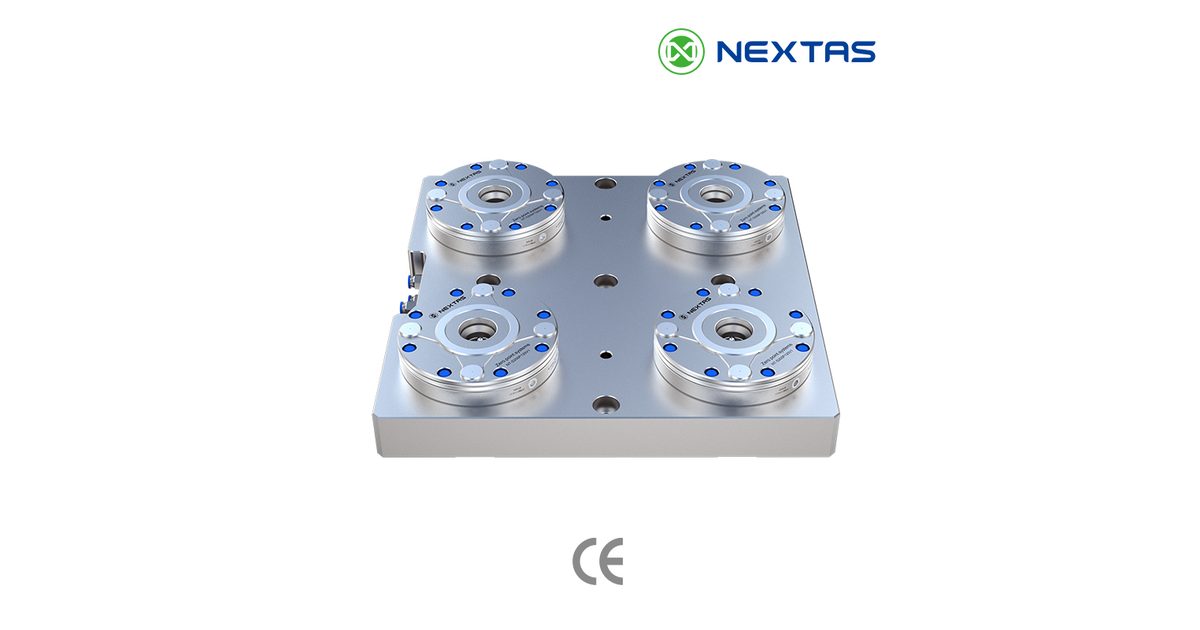
Une mention de 52 mm, de 96 mm ou de famille de récepteur ne suffit pas. La page des récepteurs point zéro NEXTAS liste des modules unitaires et des blocs multi-postes. La page de la plaque manuelle et la page de la plaque pneumatique, séparées, décrivent un autre matériel. Ne mélangez pas leurs données d’effort, de desserrage ou de goujon.
Les exemples ci-dessous restent sur des modèles exacts de récepteurs NEXTAS. Ce ne sont pas des choix de table. Ils montrent pourquoi la référence de pièce et le plan signé doivent rester ensemble.
| Récepteur exact | Donnée publiée | Encore nécessaire pour une table rotative |
|---|---|---|
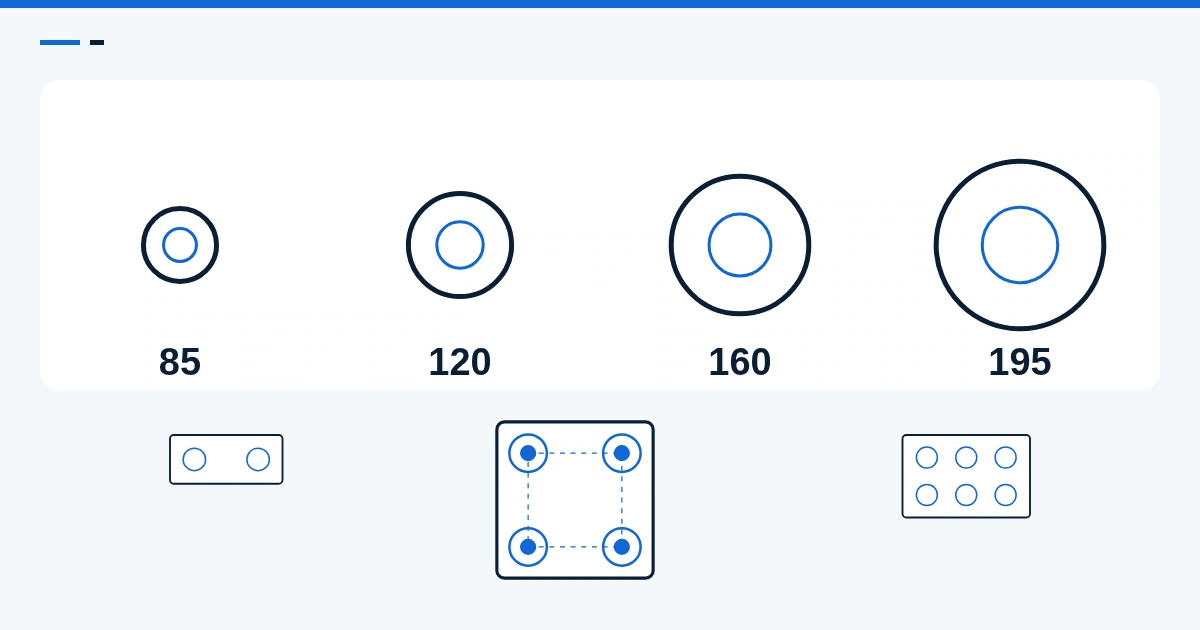
| NT-S200P85V1 | Module de 85 mm ; effort de bridage de 4 kN ; charge de levage de 30 kg ; répétabilité ≤0,003 mm. | Plan de montage, masse du récepteur, plan d’appui, circuit et revue des limites de table. |
| NT-S200P120V1 | Module de 120 mm ; effort de bridage de 12 kN ; charge de levage de 100 kg ; répétabilité ≤0,003 mm. | Goujon exact, orientation, adaptateur, montage et enveloppe tournante. |
| NT-S200P160V1 | Module de 160 mm ; effort de bridage de 18 kN ; charge de levage de 250 kg ; répétabilité ≤0,003 mm. | Chemin de charge, centre de gravité, cheminement, verrouillages de desserrage et limites de réception. |
Une valeur de charge de levage n’est pas la limite de masse de la table. Elle n’autorise pas l’unité pour l’usinage. La valeur de répétabilité appartient au récepteur nommé et à son essai. Elle ne couvre ni l’erreur d’adaptateur, ni l’erreur de table, ni la flexion du montage, ni le décalage entre postes. Demandez le plan, la masse, le circuit et le périmètre d’essai de la préparation choisie.
Calculer la hauteur complète du montage depuis l’axe
La hauteur du montage dépasse la profondeur du récepteur. Ajoutez la face de table, l’adaptateur, le récepteur, le goujon, la palette, le montage, les mors, la pièce et chaque entretoise. Mesurez depuis un point fixe de table ou d’axe jusqu’au sommet et au bord extérieur. Incluez les vis, les raccords, les fiches de capteur et les points de levage qui restent en place pendant la rotation.
Un montage haut peut réduire la portée d’outil et éloigner la coupe de l’appui d’axe. Il peut aussi rapprocher la pièce d’un protecteur, de la tête de broche, d’un porte-outil, d’un palpeur ou de la porte. Contrôlez l’outil court qui doit atteindre et l’outil long qui peut passer. Contrôlez aussi le trajet de changement d’outil.
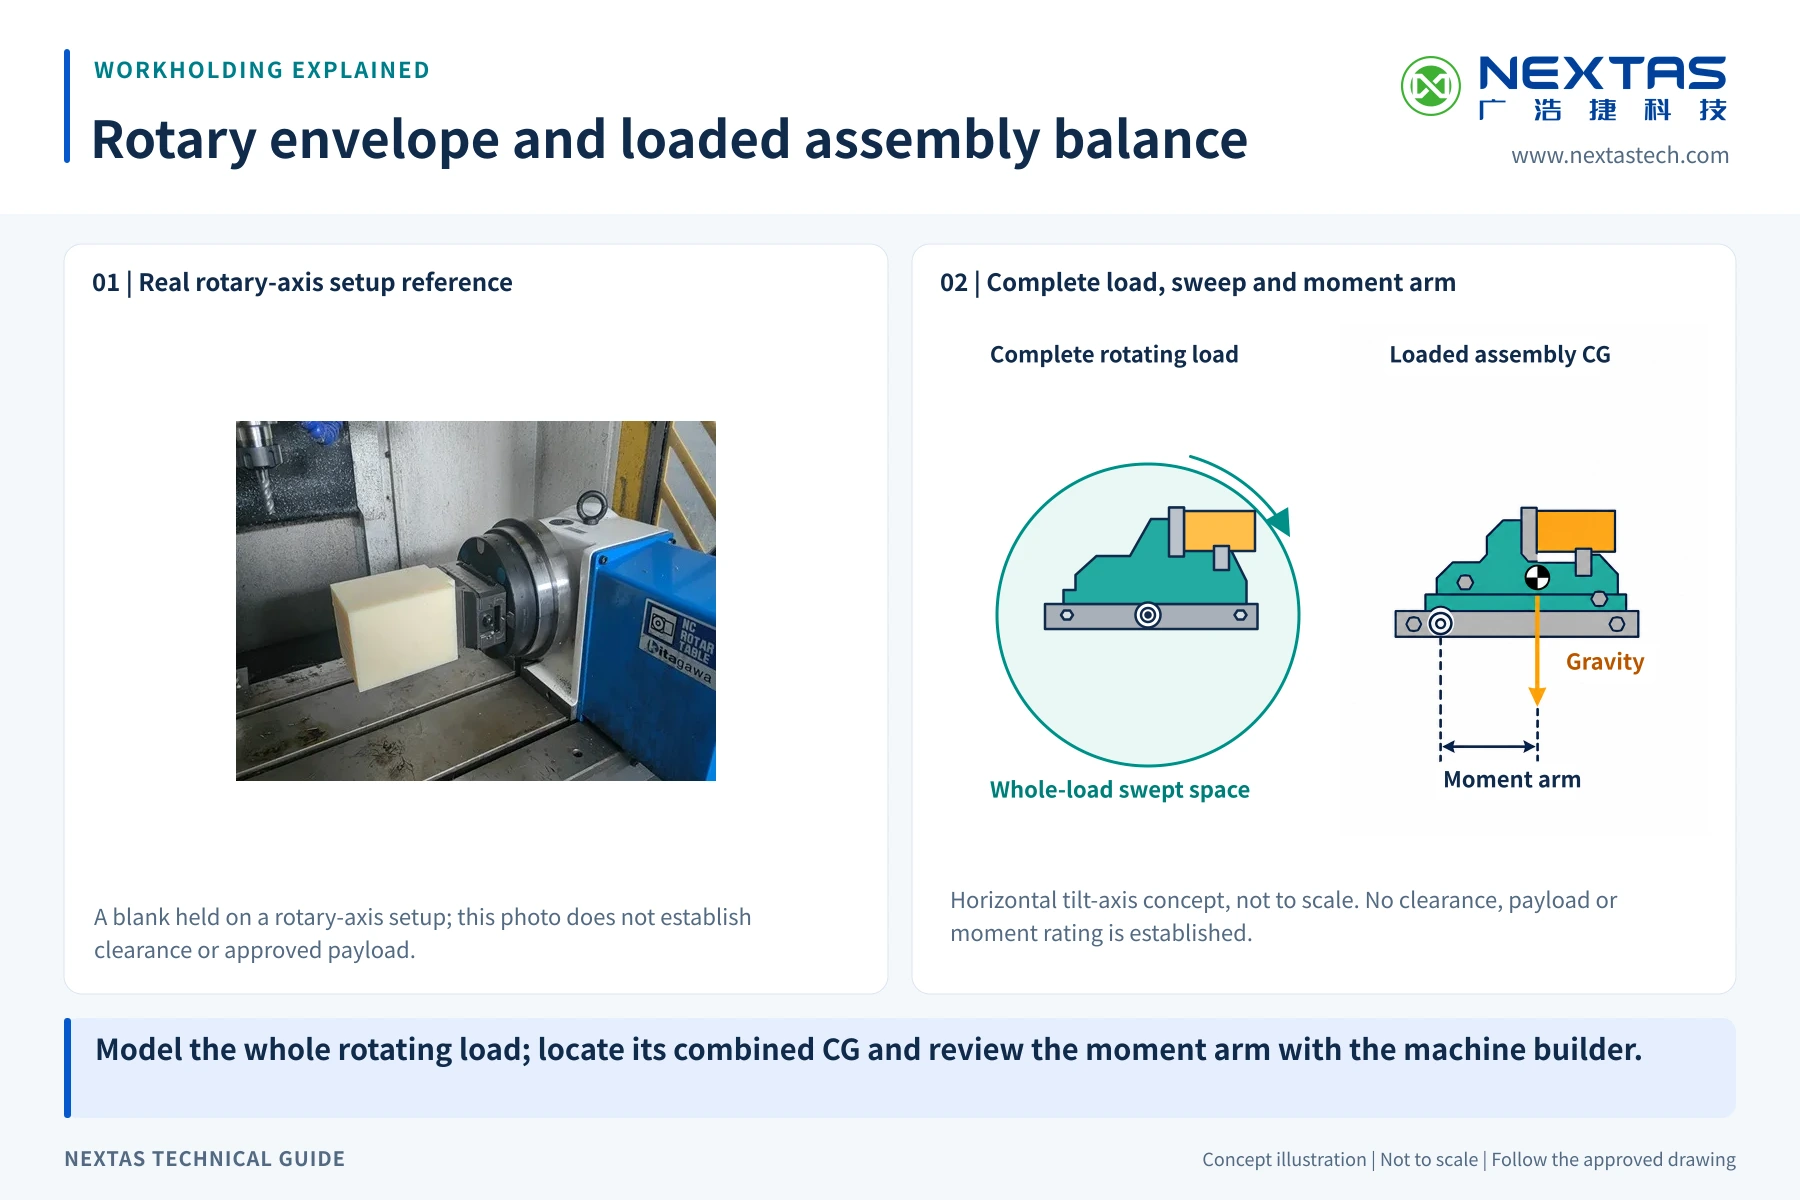
Placez le montage complet dans le modèle machine. Faites-le tourner à chaque angle de travail. L’enveloppe balayée est l’espace qu’il occupe en tournant. Contrôlez les positions de travail et de chargement. Montrez les vrais flexibles, fiches, bridages et courbes de câble. Ne les cachez pas pour faire entrer le modèle.
Ajouter chaque masse mobile et situer le centre de gravité
Listez la masse de l’adaptateur, des unités de bridage, des goujons, de la palette, du montage, de la pièce, des mors, des bridages, des flexibles mobiles et de tout contrepoids. Si une masse nécessaire n’est pas sur la page produit, demandez-la avec le plan choisi. N’inscrivez pas zéro et n’utilisez pas la masse d’un autre modèle.
Le centre de gravité est le point d’équilibre de toute cette masse. Son écart et sa direction par rapport à l’axe rotatif comptent. La même masse peut demander plus à l’axe lorsqu’elle est loin du centre. Un montage haut ou une pièce décentrée peut ajouter un couple important même si le chiffre de charge de table paraît sûr.
Envoyez la liste des masses et l’emplacement du point d’équilibre au fabricant de la table. Ajoutez la vitesse prévue et le profil de mouvement. Le fournisseur point zéro peut vérifier l’ajustement de son bridage et le chemin de charge. Il ne remplace pas le contrôle de limites du fabricant de la table.
Dessiner le chemin des câbles et des flexibles dans l’enveloppe balayée
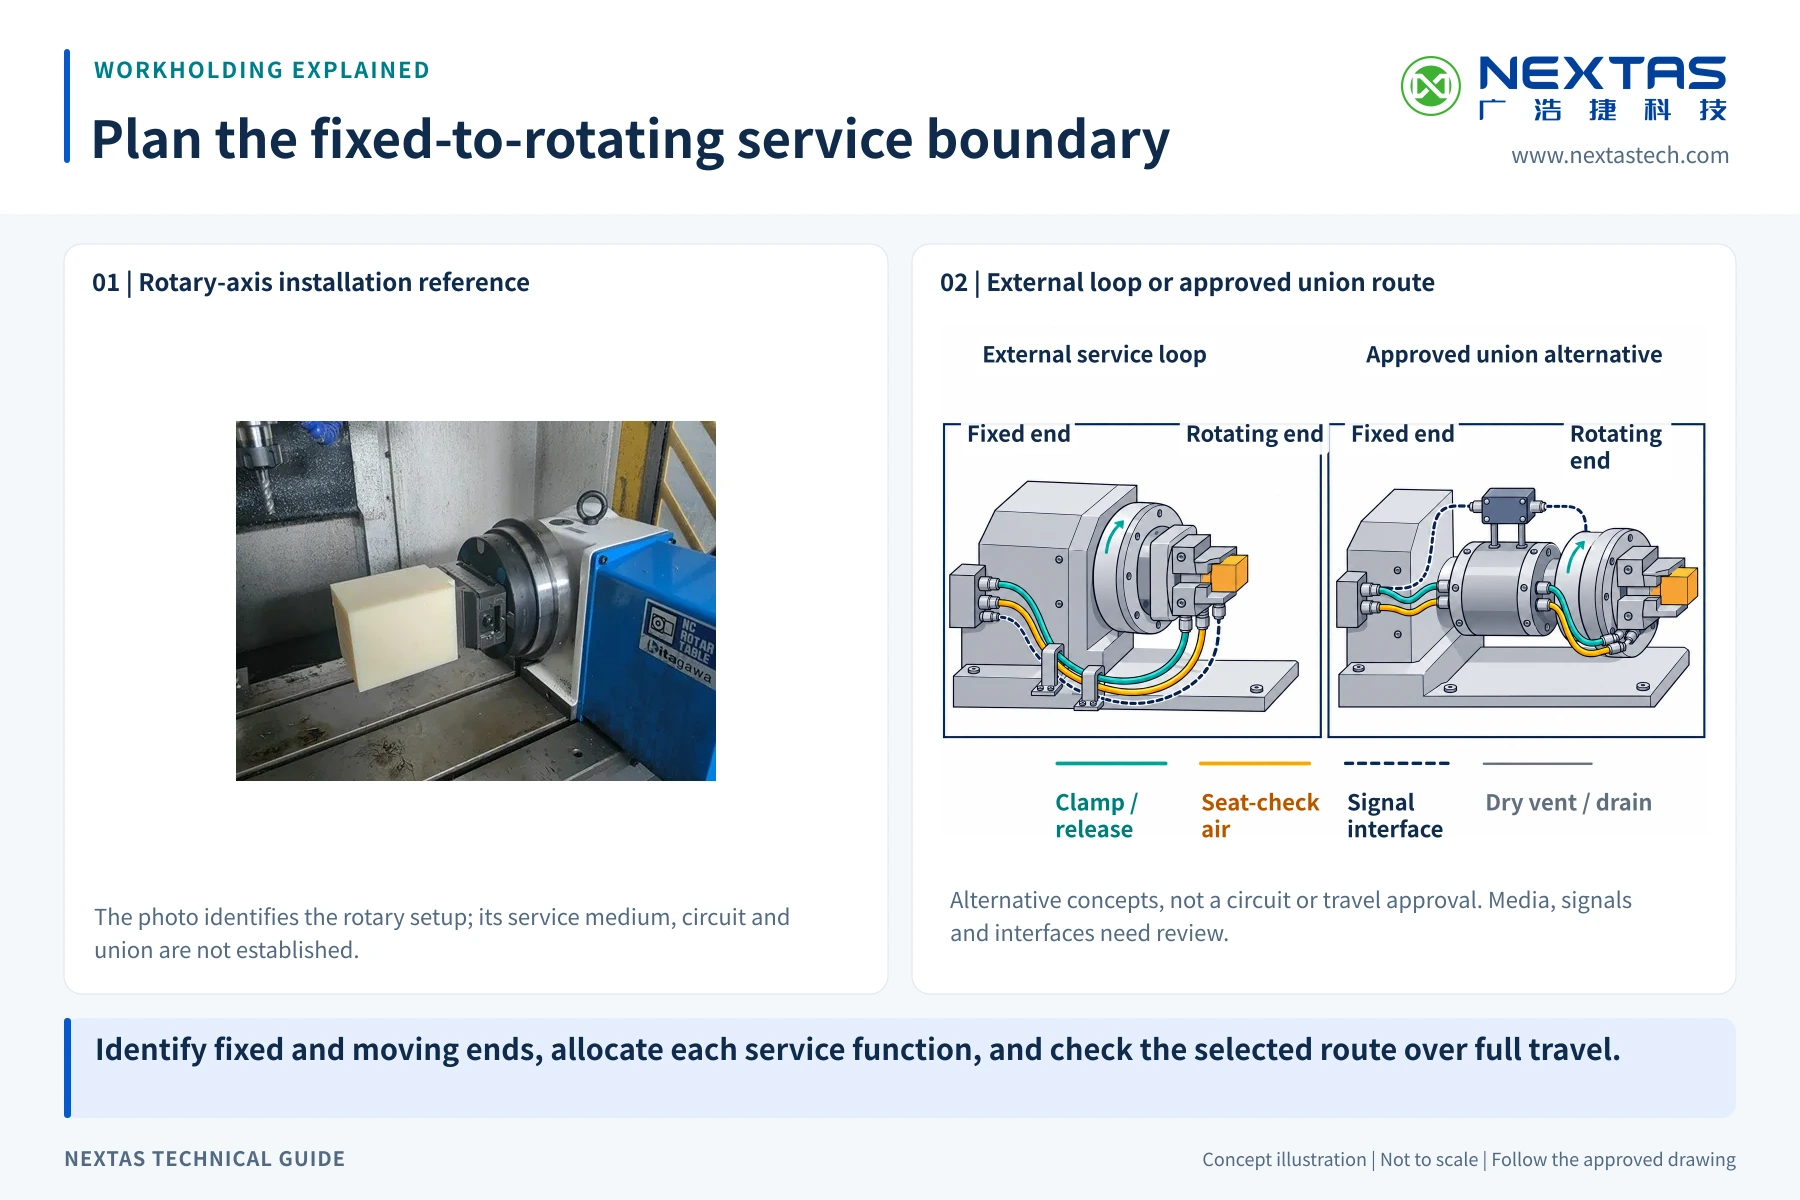
Un flexible sûr à zéro degré peut se tendre, frotter, se pincer ou atteindre le trajet d’outil après une rotation. Une fiche peut être le point le plus large du montage. Montrez chaque ligne d’air, chaque fil de capteur, chaque raccord, chaque articulation, chaque support et chaque point d’anti-traction.
Marquez ce qui reste fixe et ce qui tourne. Si la table a une traversée tournante ou un passage intérieur, demandez au fabricant quel fluide, quelle bouche, quelle pression, quel débit et quel signal elle peut prendre. N’utilisez pas au jugé une bouche qui paraît libre. Pour une boucle extérieure, contrôlez courbure, torsion, frottement, copeaux, liquide de coupe et la course complète dans les deux sens.
Le chemin doit aussi être facile à contrôler pour l’usure. Une ligne rompue ou un signal perdu exige une réponse de défaut claire. Un chemin de flexible sûr ne prouve pas un état de desserrage sûr. Gardez le chemin, la preuve des entrées et sorties et les contrôles de sécurité comme éléments séparés.
Faire du desserrage non voulu un état refusé
Bloquez la sortie de desserrage pendant l’usinage et le mouvement normal de la table. Ne l’autorisez qu’au point de changement convenu. L’axe, la broche, l’outil de chargement, l’état du protecteur et le soutien de la charge doivent tous être dans l’état fixé. Les contrôles réels dépendent de la machine et de la méthode de chargement.
Si un robot lève une palette, prouvez que son préhenseur tient la charge avant le desserrage. Si une personne change le bridage, le plan d’accès sûr et de consignation doit protéger cette personne. Une fonction M ordinaire de CN ou un bit d’automate n’est pas une fonction de sécurité par défaut. Le constructeur de la machine et l’entreprise de la cellule doivent choisir les parties sûres et la logique adaptées.
Contrôlez aussi les états de défaut. Demandez ce qui se passe après une perte d’air ou d’énergie, un distributeur coincé, une preuve perdue, un arrêt de table entre les points ou une palette qui ne se pose pas. Confirmez le circuit réel de verrouillage et de desserrage du récepteur choisi. Ne supposez pas que toutes les lignes de produits agissent de la même façon. Une réinitialisation ne doit provoquer ni mouvement ni desserrage tant que le défaut n’est pas connu et que l’état sûr n’est pas revenu.
Utiliser la vidéo de 13 secondes seulement comme contexte de disposition
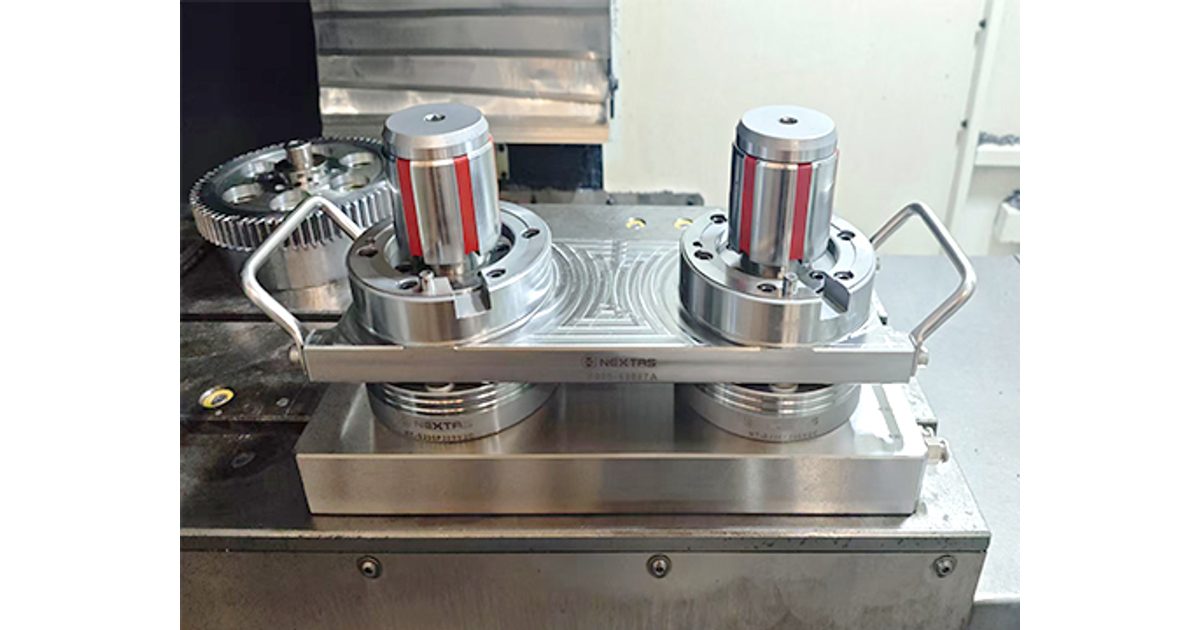
Vue de 13 secondes d’une disposition point zéro à deux faces et deux postes sur un montage rotatif.
Regarder sur YouTube
Confirmez la conception en trois contrôles
Trois contrôles confirment que le montage tournera, dégagera la machine et se desserrera de façon sûre.
Le premier contrôle est le contrôle du plan. Confirmez la table exacte, l’adaptateur, le récepteur, le goujon, la palette, le montage, les vis, les bouches, les capteurs, la taille du montage, la masse, le point d’équilibre et le chemin. Ne commandez pas et n’usinez pas l’adaptateur tant qu’un point de localisation, une limite de table ou le circuit de desserrage reste une hypothèse.
Le deuxième contrôle est le contrôle d’ajustement. Inspectez les portées et les pièces de montage. Construisez le montage selon le plan signé. Mesurez sa hauteur et l’espace libre. À la vitesse d’essai fixée et sous la commande du constructeur, faites tourner tout le trajet sans usiner. Surveillez flexibles et fils. Personne ne doit rester dans l’espace balayé pour guider une ligne à la main.
Le troisième contrôle est l’essai d’usage. Au point de changement convenu, essayez la pose, le verrouillage, le desserrage et chaque signal perdu. Prouvez que le desserrage reste bloqué dans chaque état interdit. Répétez les changements de bridage et mesurez un repère connu. Lancez ensuite le travail réel et contrôlez les pièces face aux limites fixées avant l’essai.
- Accepté : les plans correspondent à la préparation réelle, le trajet et les lignes restent libres, les limites de table sont approuvées, et tous les essais de desserrage et de mesure respectent les limites écrites.
- Revoir : si l’adaptateur, le montage, l’appui, le chemin, un signal ou une étape de réinitialisation change, corrigez le plan et refaites ce contrôle.
- Arrêt : l’identification de la table, l’ajustement, la masse, le point d’équilibre, l’état sûr de desserrage ou la limite d’acceptation est inconnu.
Si vous ajoutez un système point zéro sur une table rotative, dites-nous la table et le montage que vous voulez changer. Un plan de face de table aide si vous en avez un.
Envoyer une consultation conduite par le plan
Pour commencer, indiquez le modèle de table, les dimensions de pièce et une photo ou un plan du montage actuel. Nous pourrons comparer les récepteurs et les ponts avant de réunir les détails techniques ci-dessous.
Ajoutez les angles de travail et la vitesse, l’espace d’outil et de palpeur, la méthode de chargement, le service d’air ou d’huile, le chemin des fils et des flexibles, les besoins de capteur, le point de changement, les états de desserrage bloqués et les limites d’acceptation. Demandez à NEXTAS de nommer le récepteur, le goujon, le plan, le circuit, la masse et les enregistrements de l’offre.
Voir les systèmes de récepteur
Questions des acheteurs sur l’intégration de la table
Un système point zéro peut-il s’adapter à toute table rotative 4 axes ?
Non. L’ajustement dépend de la face exacte, des éléments de localisation, de la trame de vis, de la profondeur de filetage, de l’adaptateur, du récepteur, du goujon, du montage, de la charge et du cheminement. Confirmez le tout sur un plan revu. Un nom de marque, une photo ou un pas commun n’est pas une preuve de compatibilité.
Que doit montrer le plan d’interface ?
Montrez la face de table et la référence d’axe, l’adaptateur, le récepteur et le goujon choisis, les faces de localisation et de portée, les vis et l’engagement du filetage, l’orientation, les bouches, les capteurs, l’accès d’entretien, les cotes du montage complet, la masse, le centre de gravité et le chemin du câble ou du flexible.
Comment calculer la hauteur du montage ?
Ajoutez chaque couche depuis la face rotative jusqu’au point le plus haut et le plus large : adaptateur, récepteur, goujon, palette, montage, mors, pièce, fixations, raccords et connecteurs. Contrôlez ensuite l’enveloppe balayée à chaque angle prévu et pendant le changement d’outil.
Pourquoi la masse totale et le centre de gravité comptent-ils tous les deux ?
La même masse peut demander autre chose à l’axe rotatif lorsqu’elle est plus loin de la ligne centrale ou sur un côté. Ajoutez chaque élément mobile, situez le centre de gravité combiné et faites-le revoir par le fabricant de la table face aux limites de cette installation exacte.
Comment faut-il acheminer les flexibles d’air et les câbles de capteur ?
Dessinez chaque ligne sur toute la course rotative. Confirmez les points fixes et mobiles, la courbure et la torsion, l’anti-traction, les raccords, l’exposition aux copeaux et au liquide de coupe, et l’accès d’entretien. Toute traversée tournante ou bouche intérieure doit être approuvée pour le fluide et le service indiqués.
Qu’est-ce qui empêche un desserrage non voulu ?
Le desserrage doit rester refusé hors de l’état de changement approuvé. La conception doit contrôler l’état de l’axe et de la broche, le soutien de la charge ou la prise du robot, la protection et la confirmation exigée. Le constructeur de la machine et l’intégrateur doivent valider les verrouillages réels et toute fonction de sécurité.