用在四轴回转台上,要核对该套旋转装夹,不能只看系列名称
在回转台上使用零点接口,可以把夹具准备移到机外。接收器或桥板布局应适合回转台、工件和现有装夹。初步评审可从回转台型号、工件尺寸,以及现有夹具的照片或图纸开始。
从精确的台面图纸开始。加上过渡板、夹紧单元、拉钉、托盘或虎钳、零件和每个接头。在每个工作角度画出完整叠层。标出质量和重心,也就是平衡点。画出气管和线缆如何运动。只有台面和载荷处于已批准的交换状态时,才允许松夹。
一份完整方案应包括下列四项:
- 针对精确台面和所选零点零件的一张配合图。
- 对完整叠层、刀具、防护、软管和接头的空间检查。
- 对照回转台制造商限制的质量与平衡点检查。
- 能阻止不安全松夹的锁定和试验计划。
选定硬件前,先确认并固定回转台的现有数据
只看目录系列,还不能判断接收器能否装上你的回转台面。先对准现有回转台:制造商、型号、台面图,以及该制造商给出的载荷限制,再选接收器。
记录回转台制造商、型号、序列号或配置选项,以及机床的准备状态。向其所有者索取现行台面图。图上应有台面尺寸、中心要素、螺栓或 T 形槽网格、定位点、螺纹深度和禁止钻孔区。补上轴线和机床的回零方向。
向回转台制造商询问这一配置的限制。其中可以包括台面载荷、悬伸、惯量、平衡点距离、转速,以及制动或保持限制。使用制造商自己的术语和数值。不要从另一种台面规格或外观相近的装置抄限制。
记录机床上现在有什么。包括过渡底板、尾座、托架、拖链、旋转接头、防护、测头、换刀装置和门的路径。图纸和真实机床不一致时,先停下来修正基准数据。按实际存在的机床设计。
做一张同时闭合配合两侧的接口图
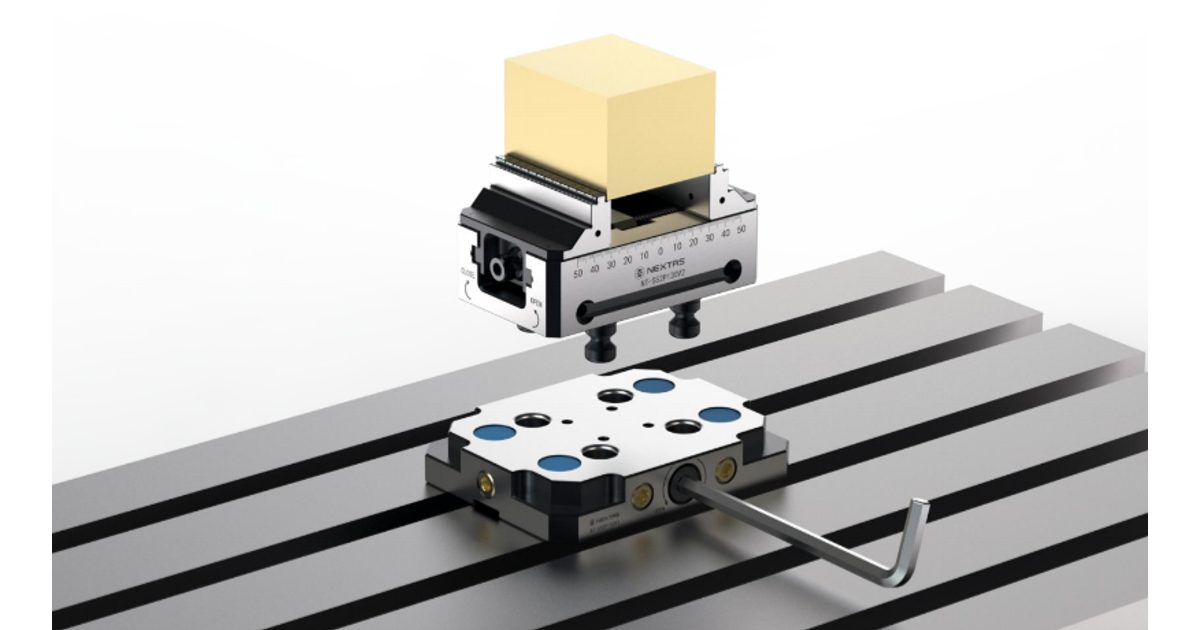
图纸必须把台面连到过渡板和夹紧底座。还必须把所选接收器连到它的拉钉和上方夹具。标出每个定位止口、螺栓分布圆、螺纹、落座面和键。写明每一项的责任方。留出安装和维修工具的空间。
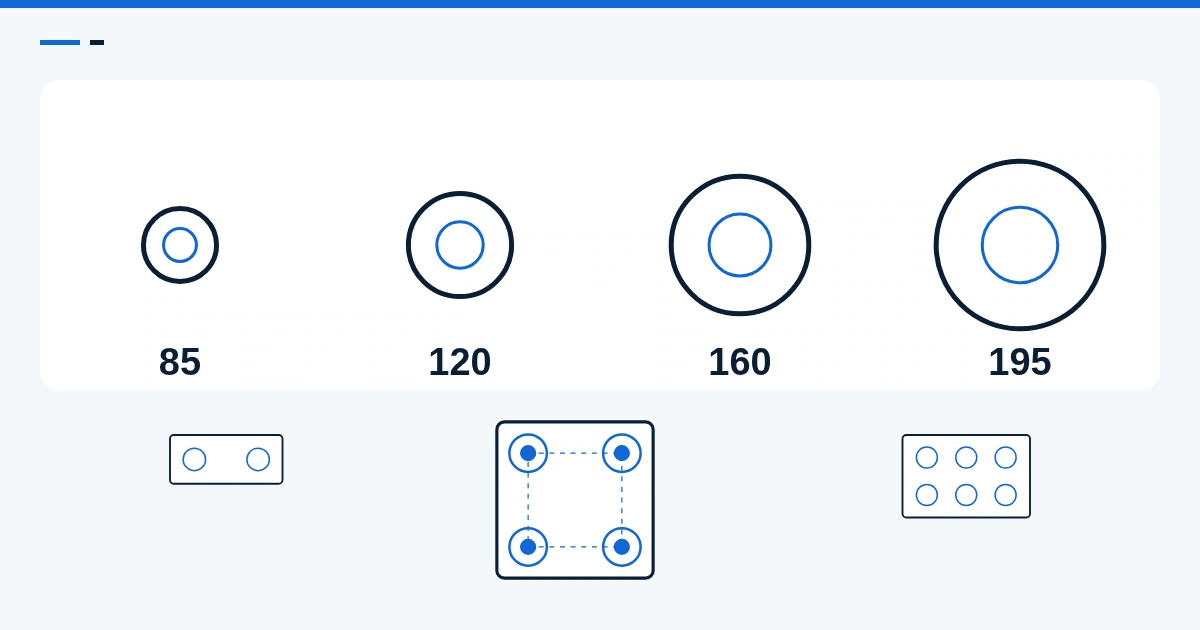
只写 52 mm、96 mm 或接收器系列名称并不够。NEXTAS 零点接收模块页面 列出单模块和多工位块。单独的 手动板页面 和 气动板页面 描述的是不同硬件。不要混用它们的力值、松开数据或拉钉数据。
下面的例子停留在 NEXTAS 接收器的精确型号上。它们不是台面选型。它们说明零件号和签过字的图纸为什么必须放在一起。
| 精确接收器 | 已公布数据 | 回转台仍需确认的内容 |
|---|---|---|
| NT-S200P85V1 | P85 V1 模块;夹紧力 4 kN;提升载荷 30 kg;重复精度 <0.003 mm。 | 安装图、接收器质量、支撑方案、回路和台面限制审查。 |
| NT-S200P120V1 | P120 V1 模块;夹紧力 12 kN;提升载荷 100 kg;重复精度 <0.003 mm。 | 精确拉钉、方向、过渡板、叠层和旋转包络。 |
| NT-S200P160V1 | P160 V1 模块;夹紧力 18 kN;提升载荷 250 kg;重复精度 <0.003 mm。 | 载荷路径、重心、布线、松夹联锁和验收限值。 |
提升载荷值不是回转台的质量限制。它不批准该装置用于切削。重复精度值属于具名接收器及其试验。它不包括过渡板误差、台面误差、夹具弯曲或工位之间的偏移。请索取所选配置的图纸、质量、回路和试验范围。
从轴线计算完整叠层高度
叠层高度不只是接收器深度。把台面、过渡板、接收器、拉钉、托盘、夹具、钳口、零件和每一层垫块都加上。从一个固定的台面或轴线点量到最高点和外缘。计入台面转动时仍留在上面的螺栓、接头、传感器插头和吊点。
高叠层会缩短刀具可达距离,并把切削点推离轴线支撑。它也可能让零件靠近防护、主轴头、刀柄、测头或门。检查必须够到的短刀,以及可能擦过的长刀。也要检查换刀路径。
把完整叠层放进机床模型。转到每个工作角度。扫掠包络是它转动时占用的空间。检查加工位置和装载位置。画出真实的软管、插头、夹紧件和线缆弯曲。不要为了让模型放得下而把它们藏起来。
累加每一项运动质量并标出重心
列出过渡板、夹紧单元、拉钉、托盘、夹具、零件、钳口、压板、运动软管和任何平衡重的质量。产品页没有所需质量时,连同所选图纸一起索取。不要填零,也不要用另一个型号的质量。
重心是这些质量的平衡点。它相对回转轴的距离和方向都重要。同样的质量离中心越远,对轴的要求越大。高夹具或偏心零件即使在台面载荷数字看起来安全时,也可能产生很大的转矩。
把质量清单和平衡点位置发给回转台制造商。附上计划转速和运动曲线。零点供应商可以检查自己夹紧装置的配合和载荷路径。它不能代替回转台制造商的限制审查。
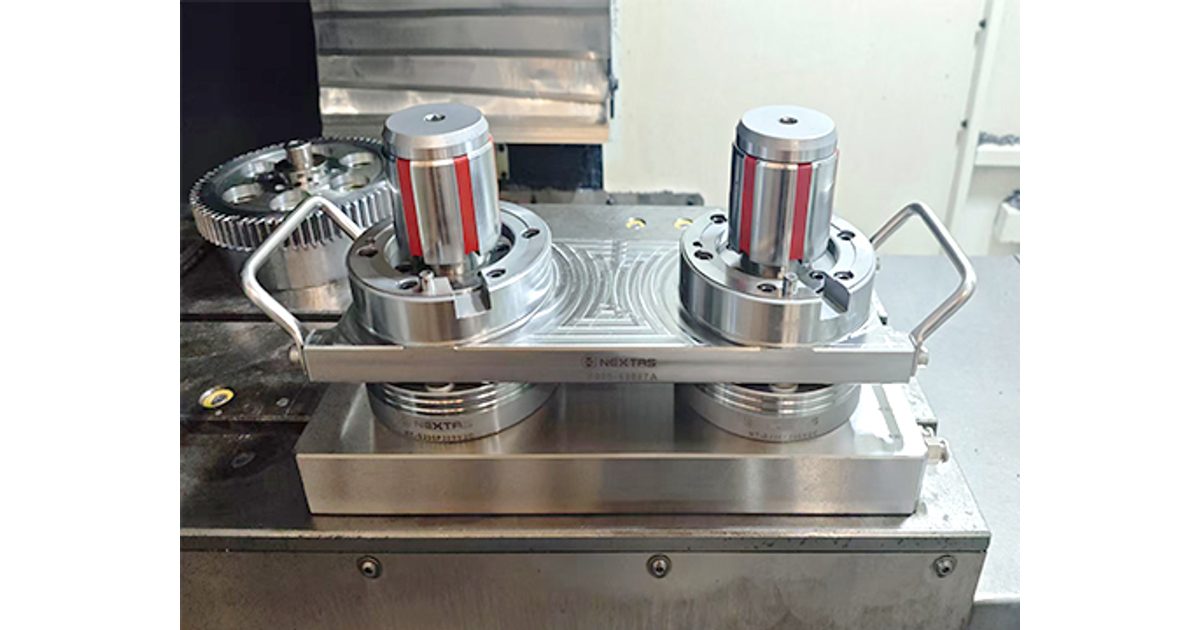
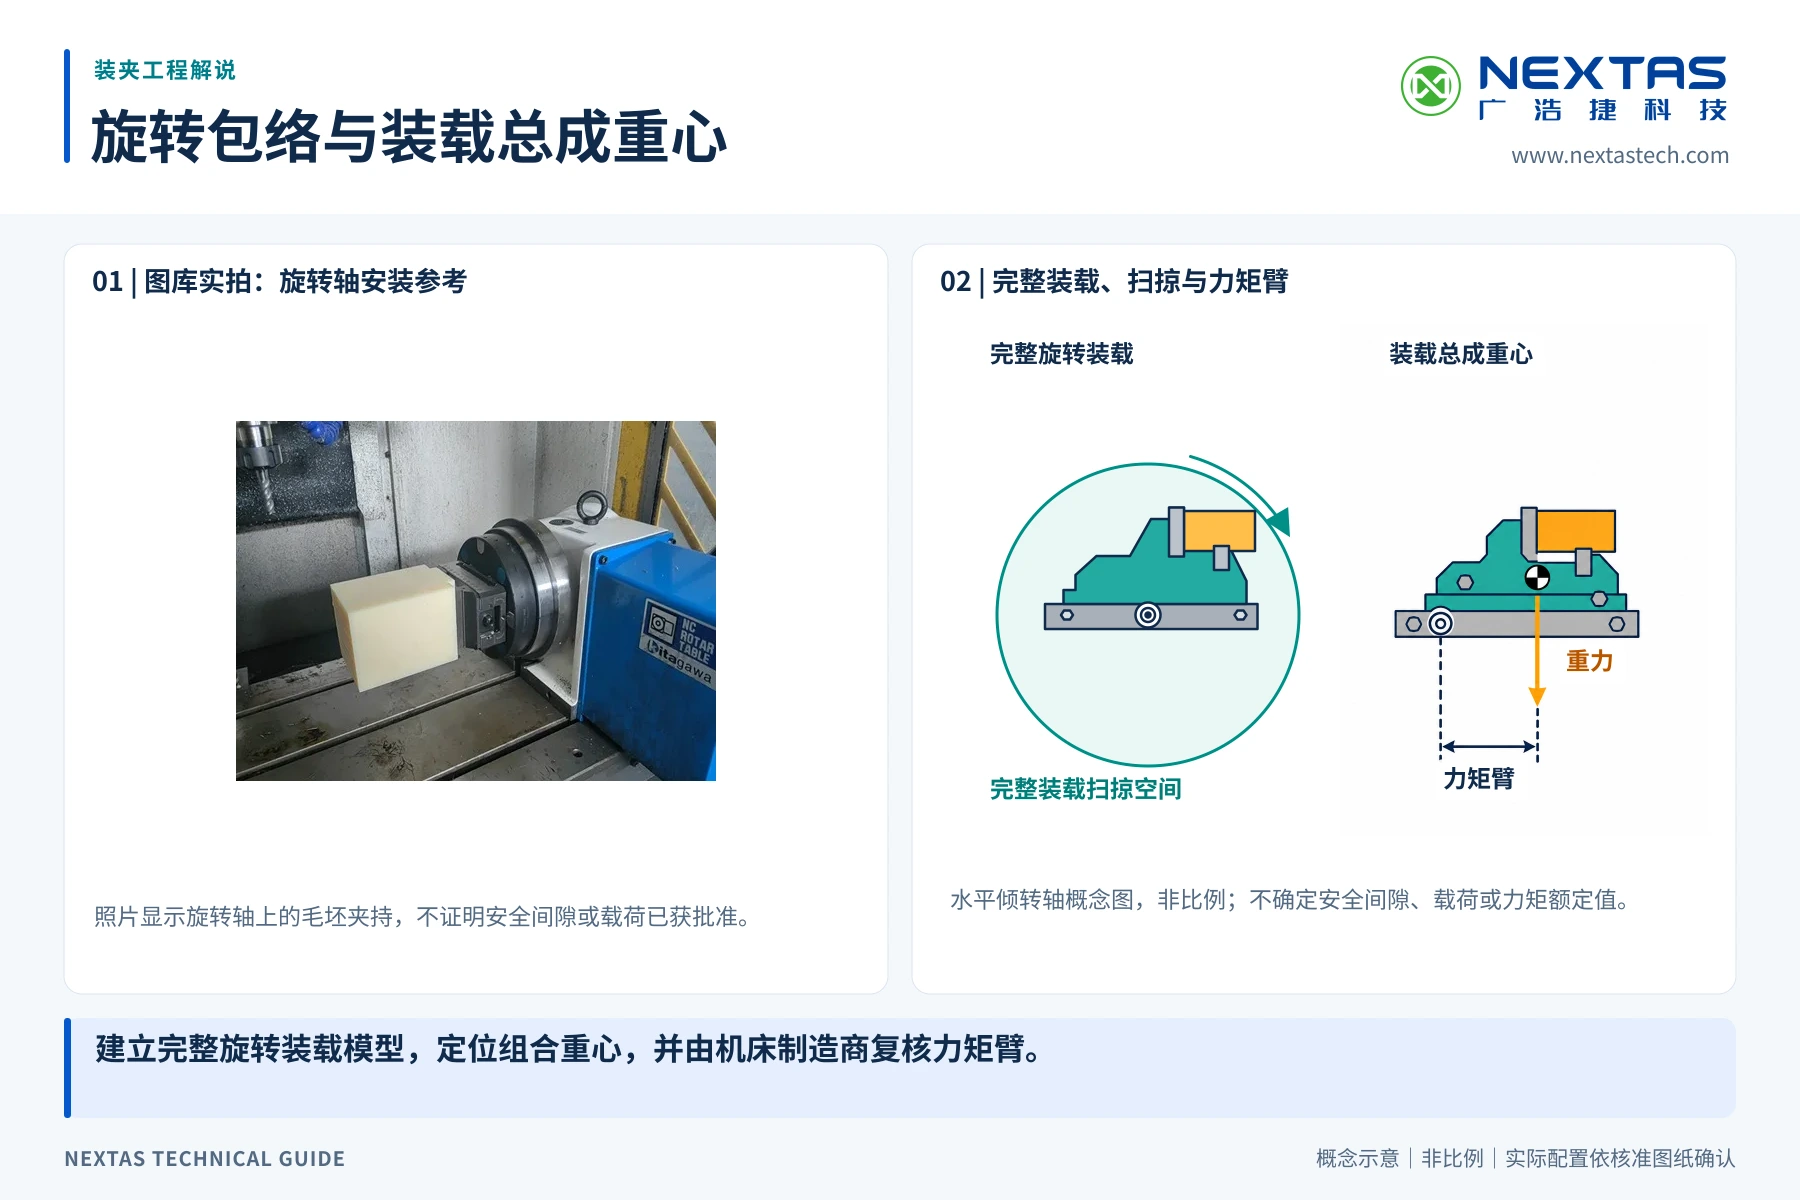
在扫掠包络内画出气管和线缆路径
在零度安全的软管,转过角度后可能被拉紧、摩擦、打折,或者进入刀具路径。插头可能是叠层最宽的一点。画出每条气管、每根传感器线、每个接头、每个活动节、每个支架和每个去应力点。
标出哪些保持固定、哪些跟着转。台面如果有旋转接头或内部通道,要问制造商它能接受什么介质、哪个口、多大压力、多大流量和什么信号。不要凭感觉使用看起来空闲的接口。外部回路要检查弯曲、扭转、摩擦、切屑、冷却液,以及两个方向的全程运动。
路径也必须便于检查磨损。管路断裂或信号丢失需要明确的故障响应。软管路径安全并不能证明松夹状态安全。路径、输入输出证明和安全检查要作为分开的项目保留。
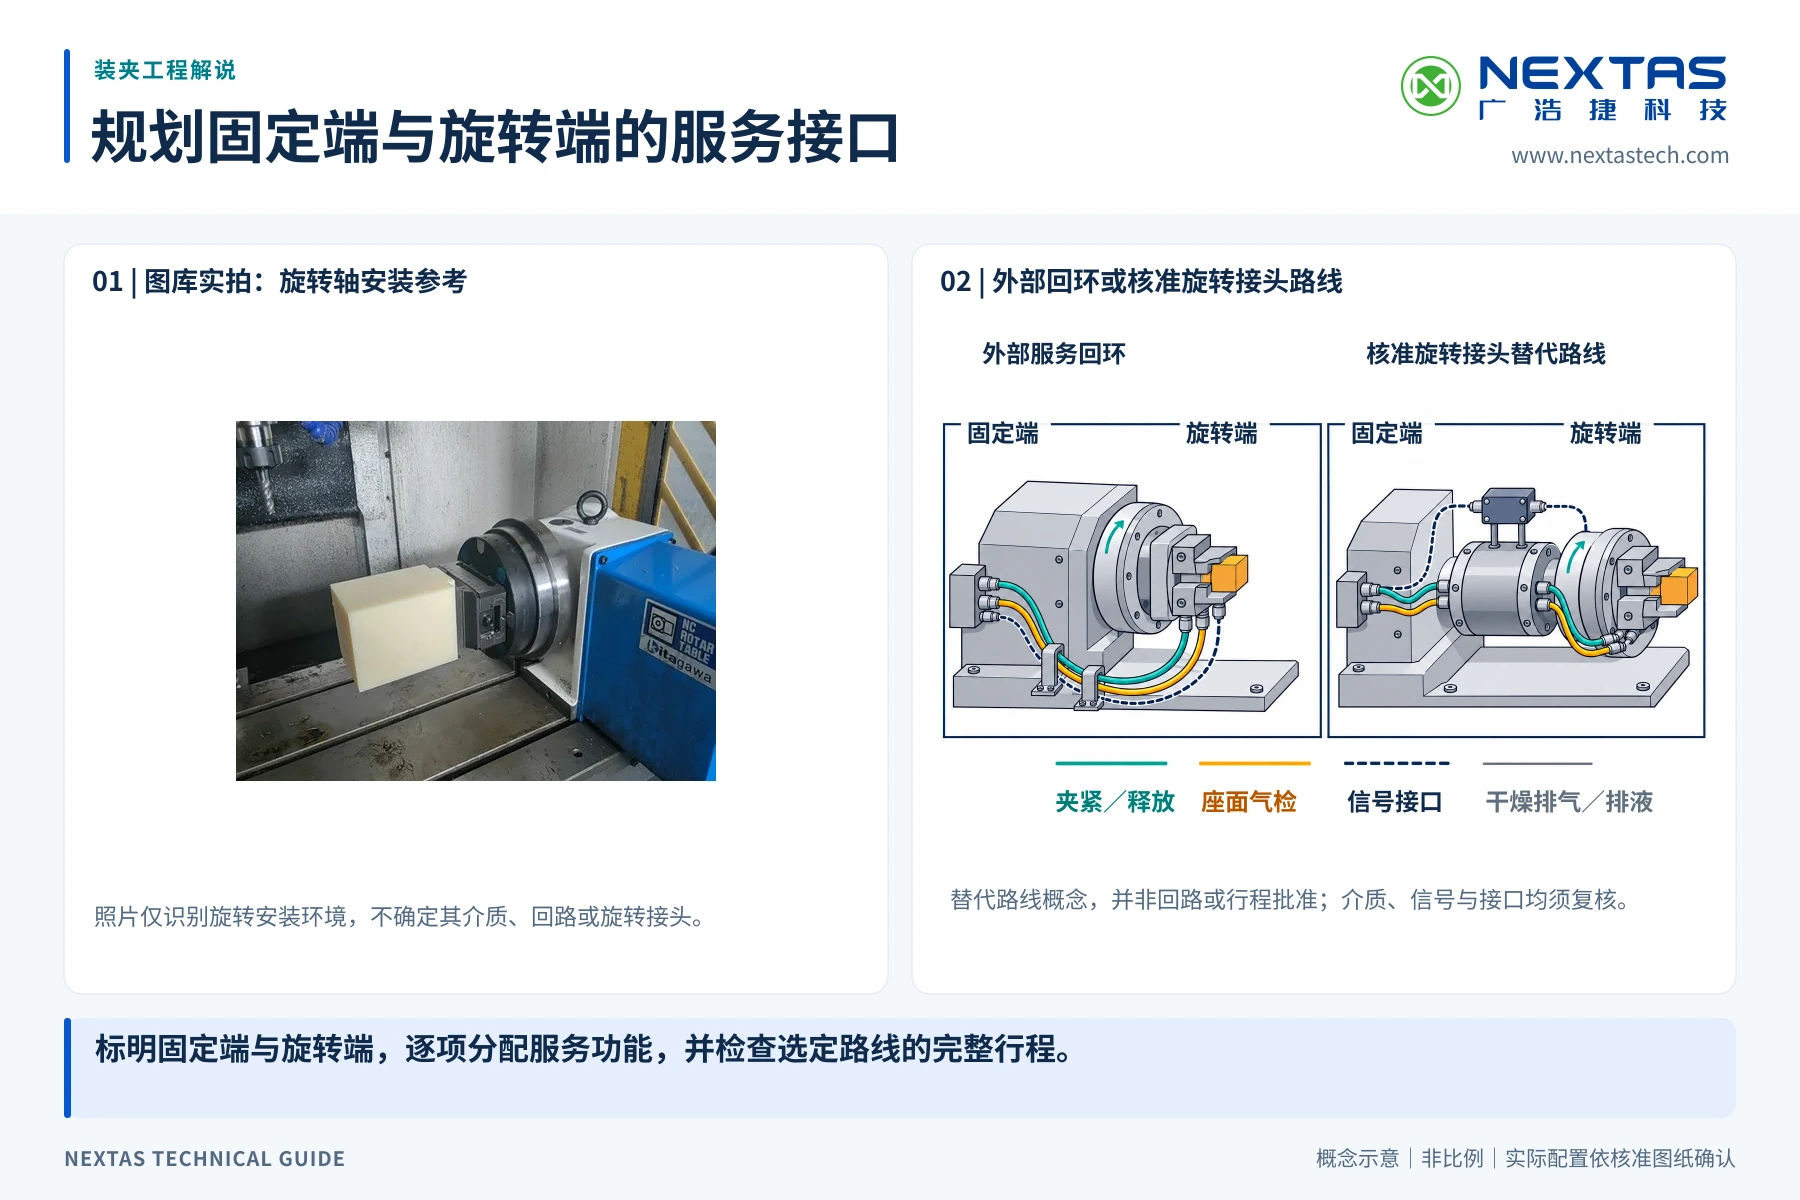
把意外松夹做成被拒绝的状态
在切削和台面正常运动期间封锁松夹输出。只在约定的交换点允许松夹。轴、主轴、上料装置、防护状态和载荷支撑都必须处于规定状态。实际检查取决于机床和上料方法。
如果机器人吊起托盘,必须证明松夹前夹爪已经抓住载荷。如果由人更换夹紧,安全进入和锁定计划必须保护这个人。普通的 CNC M 代码或 PLC 位本身不是安全功能。机床厂和单元公司必须选择合适的安全部件和逻辑。
也要检查故障状态。询问失去气源或电源、阀卡住、证明丢失、台面停在点与点之间,或者托盘不能落座之后会发生什么。确认所选接收器真实的锁紧和松开回路。不要假设所有产品线动作相同。在故障查清并且安全状态恢复之前,复位不得引起运动或松夹。
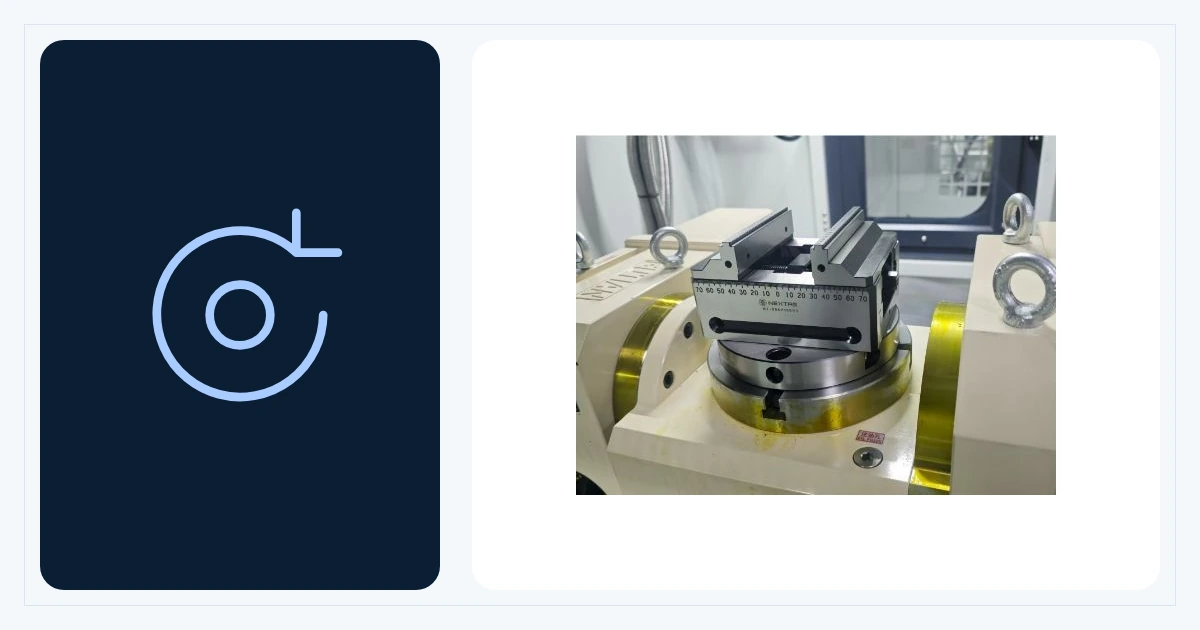
13 秒视频只作为布置参考
13 秒画面,展示回转装置上的双面双工位零点定位布置。
在 YouTube 观看
分三步确认设计
三步确认这套叠层能转得过、避得开,并且松夹安全。
第一步是图纸检查。确认精确台面、过渡板、接收器、拉钉、托盘、夹具、螺栓、接口、传感器、叠层尺寸、质量、平衡点和路径。定位点、台面限制或松夹回路仍是猜测时,不要订购或加工过渡板。
第二步是配合检查。检查落座面和安装件。按签字方案装配叠层。测量高度和空隙。在规定试验转速下,并由机床厂控制,无切削地转过全程。观察软管和线缆。不应有人站在扫掠空间里用手引导管路。
第三步是使用试验。在约定的交换点试验落座、锁紧、松夹和每一种信号丢失。证明在每个禁止状态下松夹仍然被封锁。重复夹紧更换,并测量一个已知基准。然后做真实加工,按试验前已定的限值检查零件。
- 通过:图纸与真实布置一致,行程和管路保持畅通,台面限制已签字,全部松夹和测量试验满足书面限值。
- 修改:如果过渡板、叠层、支撑、路径、信号或复位步骤改变,先改图纸,再重做该步试验。
- 停止:台面身份、配合、质量、平衡点、安全松夹状态或通过限值仍然未知。
如果要在回转台上加零点系统,告诉我们回转台和想更换的夹具。有台面图可以一并附上。
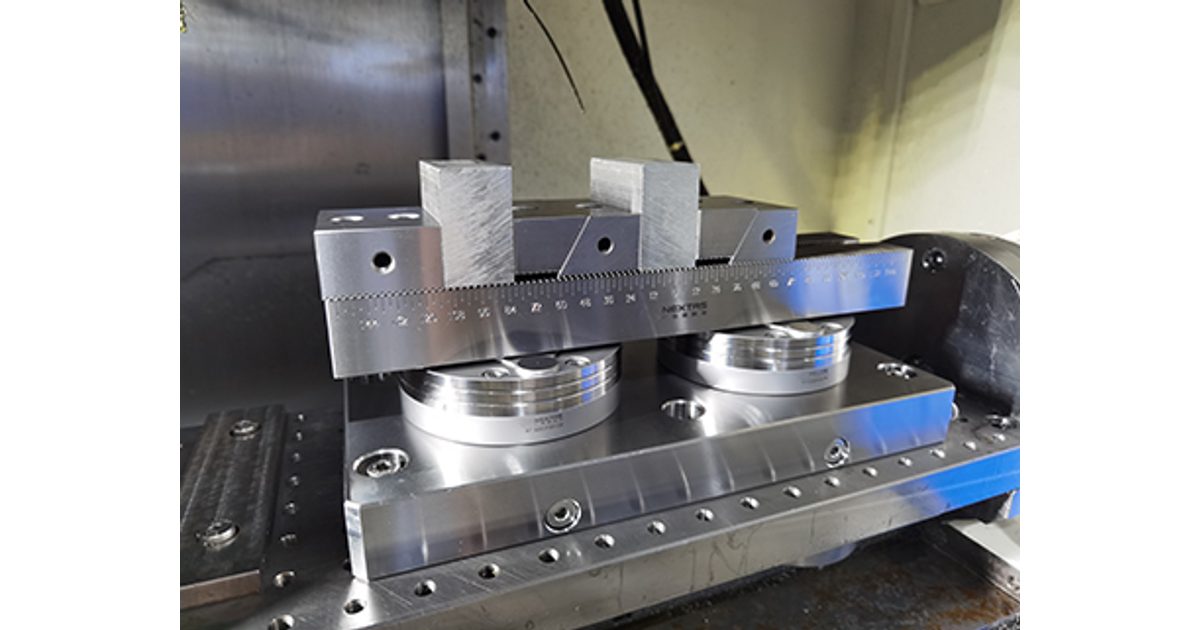
发送由图纸引导的询价
初步讨论可先提供回转台型号、工件尺寸和现有夹具照片或图纸。我们可以先比较接收器与桥板布局,再一起补齐下列详细工程资料。
加上工作角度和转速、刀具和测头空间、上料方法、气源或油源、线缆和软管路径、传感器需求、交换点、被封锁的松夹状态和通过限值。请 NEXTAS 为报价写明接收器、拉钉、图纸、回路、质量和记录。
查看接收器系统
买方关于回转台集成的问题
零点定位系统能否配上任意四轴回转台?
不能。配合取决于具体台面、定位要素、螺栓孔位、螺纹深度、过渡板、接收器、拉钉、叠层、载荷和管路路径。这些都要在经过审查的图纸上确认。品牌名称、照片或相同节距不是兼容证明。
接口图必须显示什么?
显示台面和轴线基准、过渡板、所选接收器和拉钉、定位面和落座面、螺栓和螺纹旋合、方向、接口、传感器、维修空间、完整叠层尺寸、质量、重心,以及线缆或软管路径。
叠层高度应当如何计算?
从回转台面到最高点和最宽点,把每一层都加上:过渡板、接收器、拉钉、托盘、夹具、钳口、工件、紧固件、接头和连接器。然后在每个计划角度和换刀过程中检查扫掠包络。
为什么总质量和重心都要看?
同样的质量离中心线更远或偏向一侧时,对回转轴的要求会不同。把每个运动件都加进去,找出合成重心,并由回转台制造商按该精确安装的限制进行审查。
气管和传感器线缆应当如何布置?
把每条线路画过全程回转。确认固定点和运动点、弯曲和扭转、去应力、接头、切屑和冷却液暴露,以及维修空间。任何旋转接头或内部口都必须按所述介质和工况获得批准。
什么能防止意外松夹?
在已批准的交换状态之外,松夹必须保持被拒绝。设计应检查轴和主轴状态、载荷支撑或机器人夹持、防护,以及所需反馈。机床厂和集成商必须验证真实联锁和任何安全相关功能。