Na stole obrotowym 4. osi potwierdzić obracający się układ, a nie samą rodzinę wyrobu
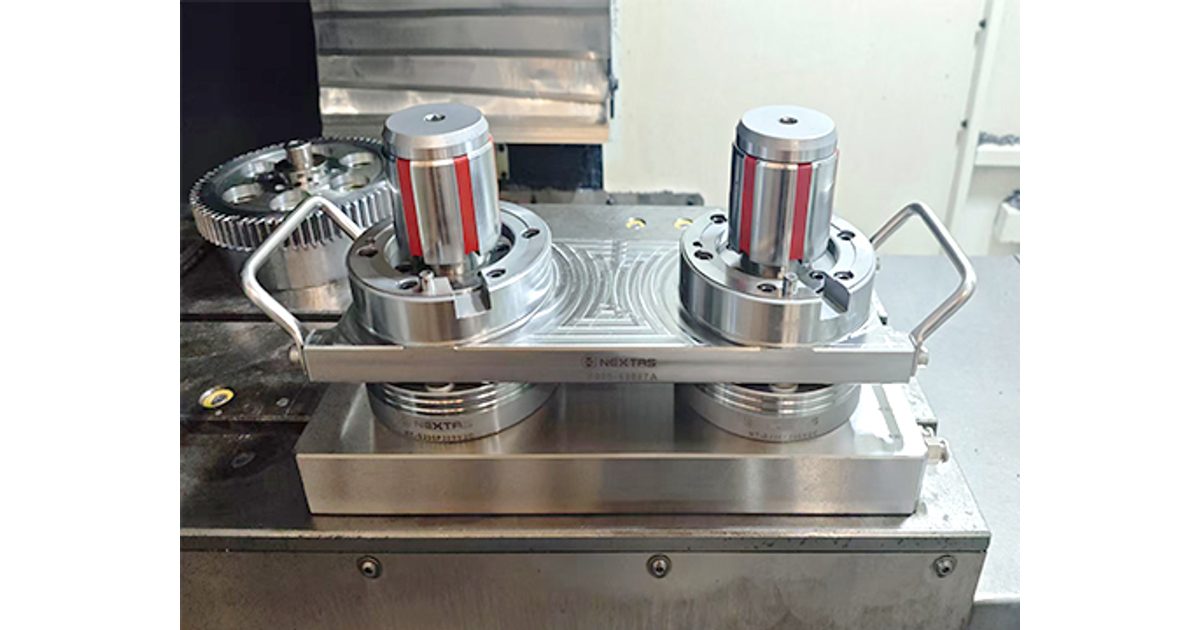
Interfejs punktu zerowego na stole obrotowym pozwala przygotować przyrząd poza maszyną. Układ modułów lub mostu musi pasować do stołu, detalu i obecnego mocowania. Do wstępnego przeglądu podaj model stołu, wymiary detalu oraz zdjęcie lub rysunek obecnego przyrządu.
Należy zacząć od dokładnego rysunku stołu. Trzeba dodać adapter, jednostki mocujące, trzpienie ściągające, paletę albo imadło, przedmiot i każde złącze. Cały układ pokazuje się w każdym kącie pracy. Zaznacza się masę i środek ciężkości, czyli punkt wyważenia. Pokazuje się, jak poruszają się przewody powietrza i kable. Zwolnienie blokuje się, dopóki stół i ładunek nie są w zatwierdzonym stanie wymiany.
Kompletna propozycja powinna zawierać te cztery punkty:
- Jeden rysunek pasowania dla dokładnego stołu i wybranych części systemu mocowania w punkcie zerowym.
- Kontrolę przestrzeni dla całego układu, narzędzi, osłon, węży i złączy.
- Kontrolę masy i punktu wyważenia wobec granic wytwórcy stołu.
- Plan blokady i próby, który zatrzymuje niebezpieczne zwolnienie.
Potwierdzić i poprawić dane stołu obrotowego przed wyborem osprzętu
Rodzina katalogowa nie powie, czy moduł pasuje do powierzchni obrotowej. Trzeba zacząć od stołu, który naprawdę jest na maszynie: od wytwórcy, modelu, rysunku powierzchni i granic obciążenia wytwórcy.
Należy zapisać wytwórcę stołu, model, numer seryjny albo opcję wykonania oraz przygotowanie maszyny. Aktualny rysunek powierzchni stołu bierze się od jego właściciela. Ma pokazać wymiar powierzchni, element środkowy, siatkę śrub albo rowków teowych, punkty ustalenia, głębokość gwintu i strefy bez wiercenia. Dodaje się oś i kierunek bazy maszyny.
Wytwórcę stołu pyta się o granice tego przygotowania. Mogą obejmować obciążenie stołu, wysięg, bezwładność, odległość punktu wyważenia, prędkość oraz granice hamulca albo trzymania. Należy użyć terminów i wartości samego wytwórcy. Nie przenosi się granicy z innego rozmiaru stołu ani z podobnie wyglądającego urządzenia.
Należy zapisać, co jest teraz na maszynie. Wchodzą płyta pośrednia, konik, podtrzymka, prowadnica przewodów, złącze obrotowe, osłona, sonda, zmieniacz narzędzi i droga drzwi. Jeśli rysunek i rzeczywista maszyna się różnią, trzeba zatrzymać pracę i poprawić dane wyjściowe. Projektuje się maszynę, która istnieje.
Wykonać jeden rysunek interfejsu, który zamyka obie strony pasowania
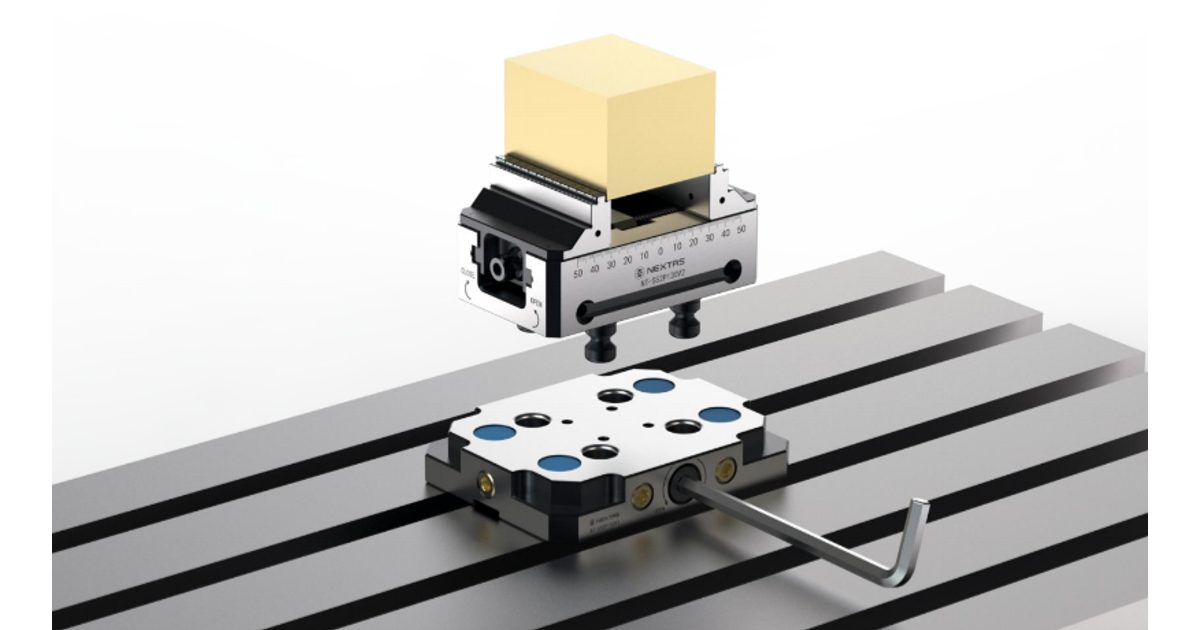
Rysunek musi połączyć powierzchnię stołu z adapterem i podstawą mocowania. Musi też połączyć wybrany moduł z jego trzpieniem ściągającym i górnym oprzyrządowaniem. Zaznacza się każde centrowanie, okrąg śrub, gwint, przyleganie i wpust. Podaje się właściciela każdej pozycji. Pokazuje się miejsce na narzędzia montażu i obsługi.
Sama informacja 52 mm, 96 mm albo nazwa rodziny modułu nie wystarcza. Strona modułów systemu mocowania w punkcie zerowym NEXTAS wymienia moduły pojedyncze i bloki wielostanowiskowe. Osobna strona ręcznej płyty mocującej w punkcie zerowym i strona pneumatycznej płyty mocującej w punkcie zerowym opisują inny osprzęt. Nie miesza się ich danych siły, zwolnienia ani trzpienia.
Poniższe przykłady zostają przy dokładnych modelach modułów NEXTAS. Nie są wyborem stołu. Pokazują, dlaczego numer części i podpisany rysunek muszą zostać razem.
| Dokładny moduł | Dane opublikowane | Czego jeszcze trzeba dla stołu obrotowego |
|---|---|---|
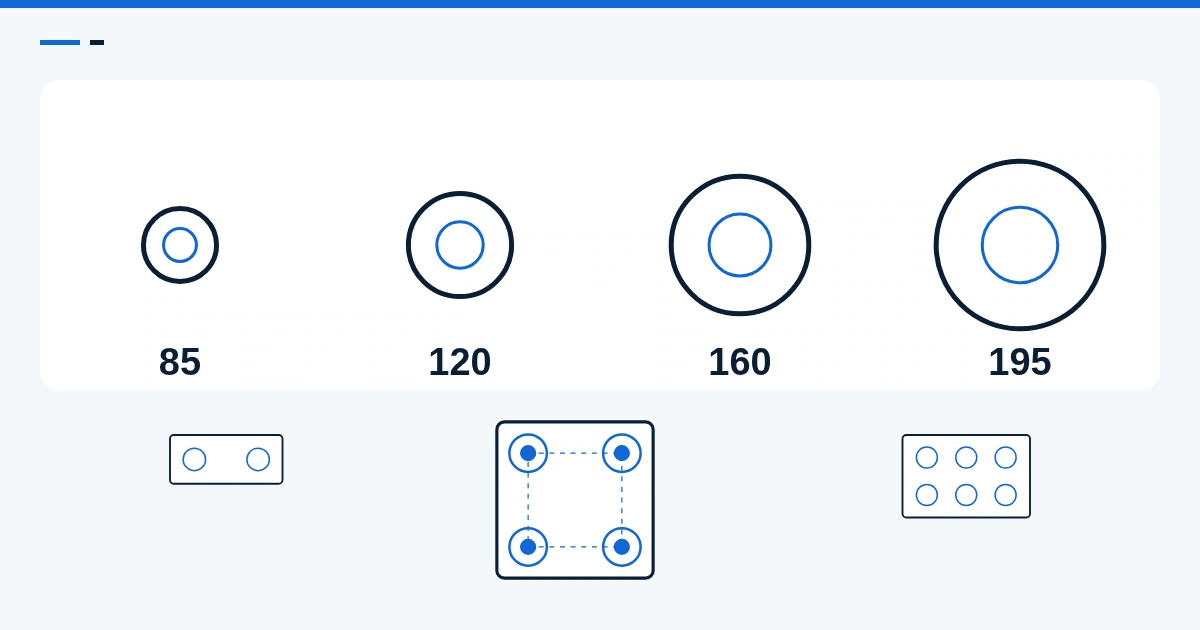
| NT-S200P85V1 | Moduł 85 mm; siła mocowania 4 kN; udźwig 30 kg; powtarzalność ≤0,003 mm. | Rysunek montażu, masa modułu, plan podparcia, obwód i przegląd granic stołu. |
| NT-S200P120V1 | Moduł 120 mm; siła mocowania 12 kN; udźwig 100 kg; powtarzalność ≤0,003 mm. | Dokładny trzpień ściągający, orientacja, adapter, układ i obwiednia obrotu. |
| NT-S200P160V1 | Moduł 160 mm; siła mocowania 18 kN; udźwig 250 kg; powtarzalność ≤0,003 mm. | Droga obciążenia, środek ciężkości, prowadzenie, blokady zwolnienia i granice odbioru. |
Wartość udźwigu nie jest granicą masy stołu. Nie dopuszcza zespołu do skrawania. Wartość powtarzalności należy do nazwanego modułu i do jego próby. Nie obejmuje błędu adaptera, błędu stołu, ugięcia oprzyrządowania ani przesunięcia między stanowiskami. Należy żądać rysunku, masy, obwodu i zakresu próby wybranego przygotowania.
Policzyć pełną wysokość układu od osi
Wysokość układu to więcej niż głębokość modułu. Dodaje się powierzchnię stołu, adapter, moduł, trzpień ściągający, paletę, oprzyrządowanie, szczęki, przedmiot i każdy dystans. Mierzy się od jednego stałego punktu stołu albo osi do wierzchu i do zewnętrznej krawędzi. Wlicza się śruby, złącza, wtyki czujników i punkty podnoszenia, które zostają podczas obrotu.
Wysoki układ może skrócić zasięg narzędzia i odsunąć skrawanie od podpory osi. Może też zbliżyć przedmiot do osłony, głowicy wrzeciona, oprawki narzędziowej, sondy albo drzwi. Sprawdza się krótkie narzędzie, które musi dojść, i długie narzędzie, które może przejść obok. Sprawdza się też drogę wymiany narzędzia.
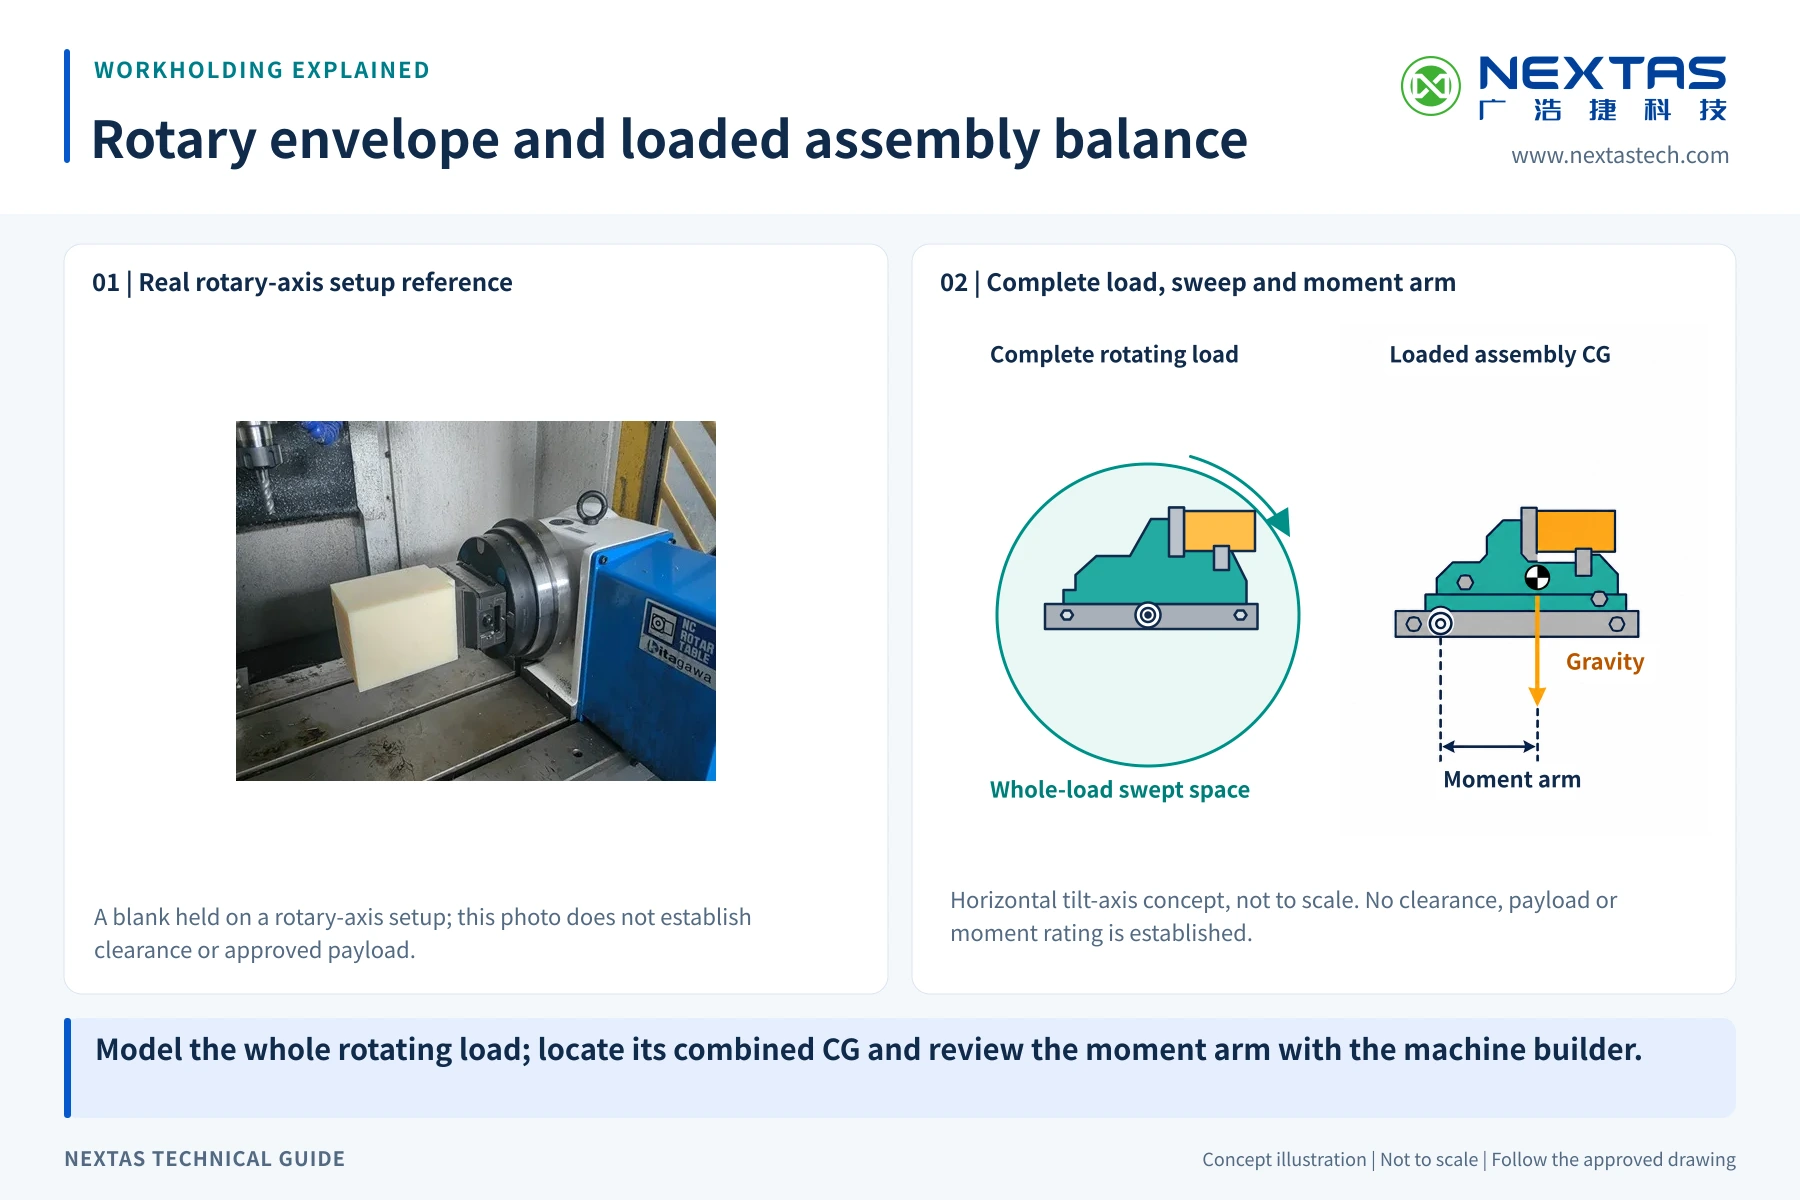
Cały układ wkłada się do modelu maszyny. Obraca się go przez każdy kąt pracy. Omiatana przestrzeń to miejsce, którego używa podczas obrotu. Sprawdza się położenia pracy i załadunku. Pokazuje się rzeczywiste węże, wtyki, mocowania i łuki kabli. Nie ukrywa się ich, aby model się zmieścił.
Dodać każdą ruchomą masę i wskazać środek ciężkości
Należy wymienić masę adaptera, jednostek mocujących, trzpieni, palety, oprzyrządowania, przedmiotu, szczęk, docisków, ruchomych węży i każdego ciężarka wyrównawczego. Jeśli potrzebnej masy nie ma na stronie wyrobu, żąda się jej wraz z wybranym rysunkiem. Nie wpisuje się zera i nie bierze się masy innego modelu.
Środek ciężkości jest punktem wyważenia całej tej masy. Liczą się jego odstęp i kierunek od osi obrotowej. Ta sama masa może bardziej obciążać oś, gdy leży daleko od środka. Wysokie oprzyrządowanie albo przedmiot poza środkiem może dodać duży moment, nawet gdy liczba obciążenia stołu wygląda bezpiecznie.
Listę mas i miejsce punktu wyważenia wysyła się do wytwórcy stołu. Dodaje się planowaną prędkość i profil ruchu. Dostawca systemu mocowania w punkcie zerowym może sprawdzić pasowanie swojego mocowania i drogę obciążenia. Nie zastępuje kontroli granic wytwórcy stołu.
Narysować prowadzenie przewodów i węży w omiatanej przestrzeni
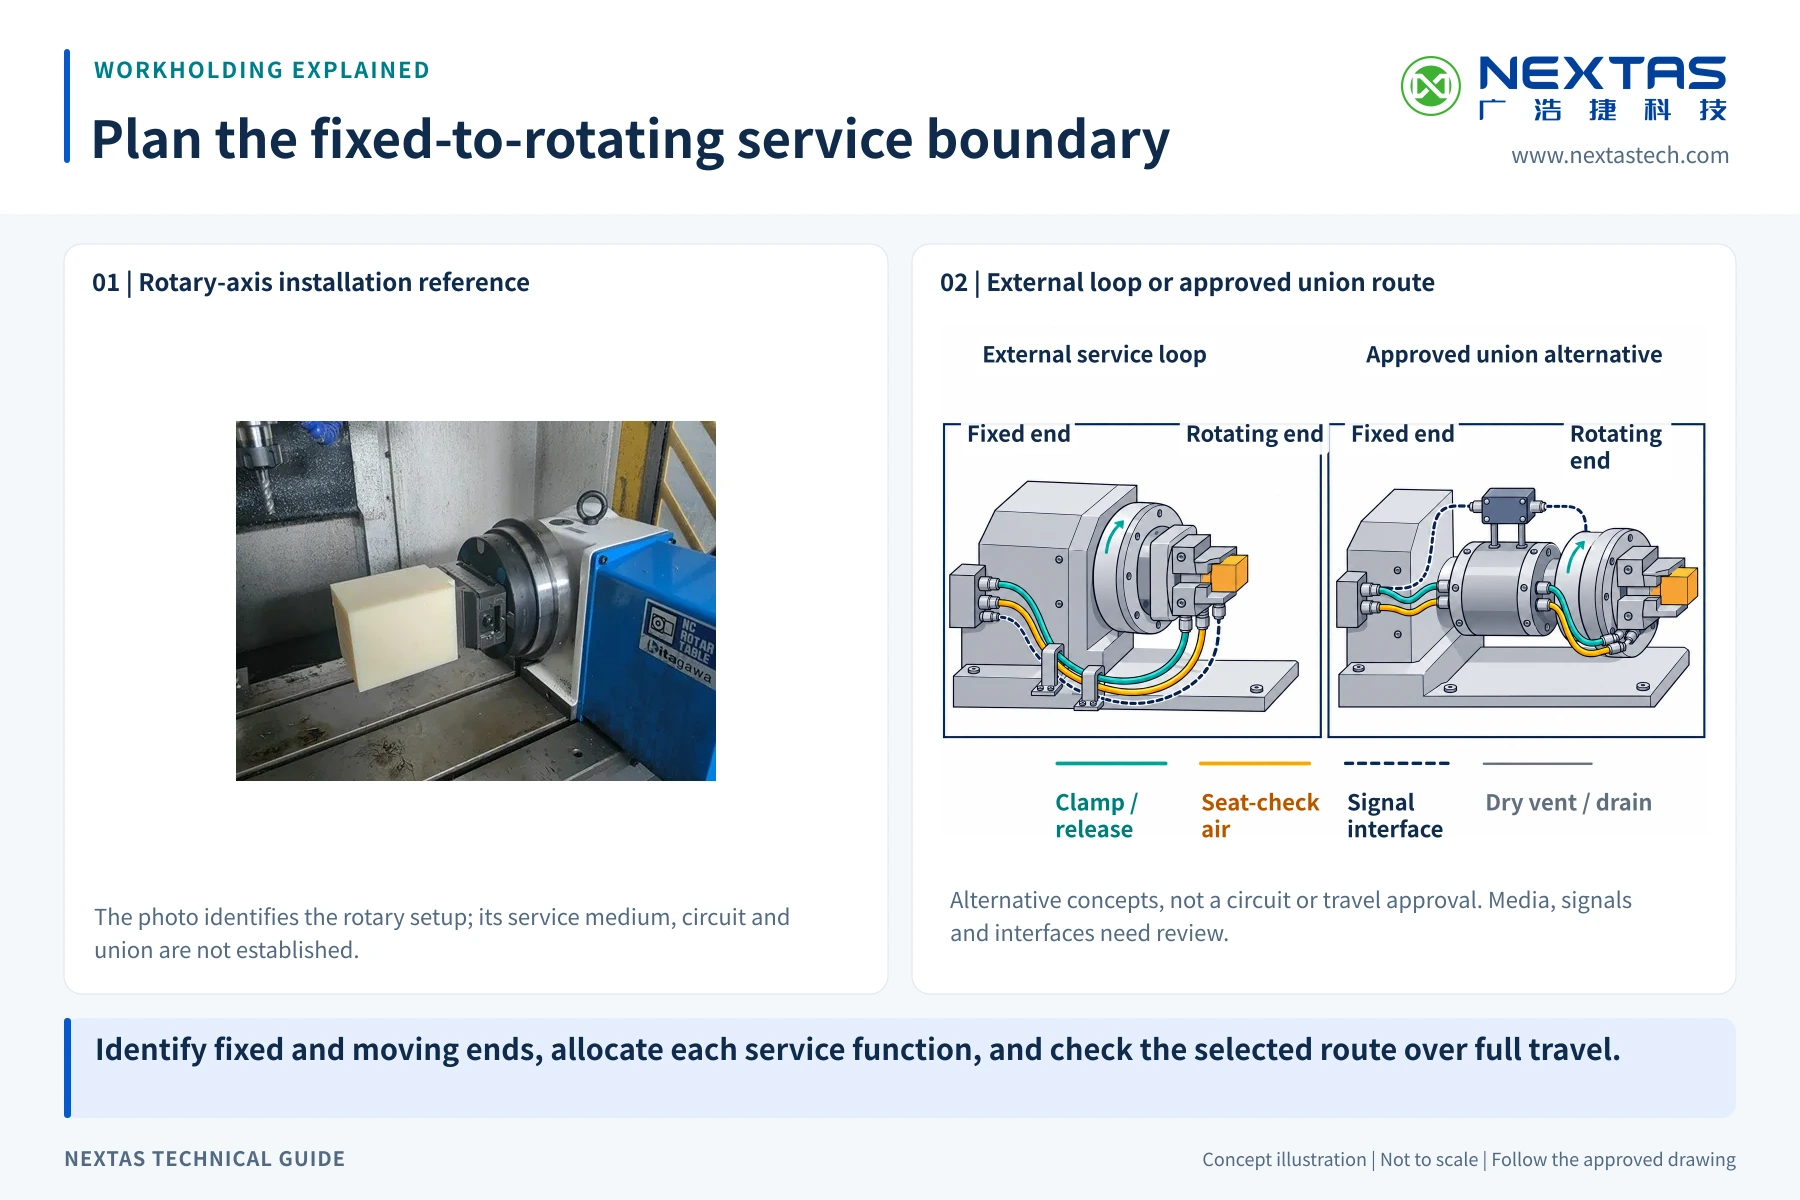
Wąż bezpieczny przy zerze stopni może po obrocie napiąć się, trzeć, załamać albo wejść w drogę narzędzia. Wtyk może być najszerszym punktem układu. Pokazuje się każdy przewód powietrza, każdy przewód czujnika, każde złącze, każdy przegub, każdy wspornik i każdy punkt odciążenia.
Zaznacza się, co zostaje nieruchome, a co się obraca. Jeśli stół ma złącze obrotowe albo drogę wewnętrzną, wytwórcę pyta się, jakie medium, jaki port, jakie ciśnienie, jaki przepływ i jaki sygnał może przyjąć. Wolno wyglądającego portu nie używa się na podstawie domysłu. Przy pętli zewnętrznej sprawdza się zgięcie, skręt, tarcie, wióry, chłodziwo i pełny ruch w obie strony.
Prowadzenie musi dać się sprawdzić pod kątem zużycia. Przerwany przewód albo utracony sygnał wymaga jasnej reakcji na błąd. Bezpieczna droga węża nie dowodzi bezpiecznego stanu zwolnienia. Prowadzenie, dowód wejść i wyjść oraz kontrole bezpieczeństwa zostają osobnymi punktami.
Niezamierzone zwolnienie uczynić stanem zabronionym
Wyjście zwolnienia blokuje się podczas skrawania i zwykłego ruchu stołu. Dopuszcza się je tylko w uzgodnionym punkcie wymiany. Oś, wrzeciono, narzędzie załadunku, stan osłony i podparcie ładunku muszą być w ustalonym stanie. Rzeczywiste kontrole zależą od maszyny i metody załadunku.
Jeśli robot podnosi paletę, należy wykazać, że jego chwytak trzyma ładunek przed zwolnieniem. Jeśli osoba zmienia mocowanie, plan bezpiecznego dostępu i blokady musi tę osobę chronić. Zwykła funkcja M układu CNC albo bit sterownika nie jest sama funkcją bezpieczeństwa. Budowniczy maszyny i firma komórki muszą wybrać właściwe części bezpieczne i logikę.
Sprawdza się też stany błędu. Pyta się, co dzieje się po utracie powietrza albo zasilania, zakleszczonym zaworze, utraconym dowodzie, zatrzymaniu stołu między punktami albo palecie, która nie siada. Należy potwierdzić rzeczywisty obwód blokady i zwolnienia wybranego modułu. Nie zakłada się, że wszystkie linie wyrobów działają tak samo. Reset nie może wywołać ruchu ani zwolnienia, zanim błąd będzie znany i wróci stan bezpieczny.
Film 13-sekundowy tylko jako kontekst rozmieszczenia
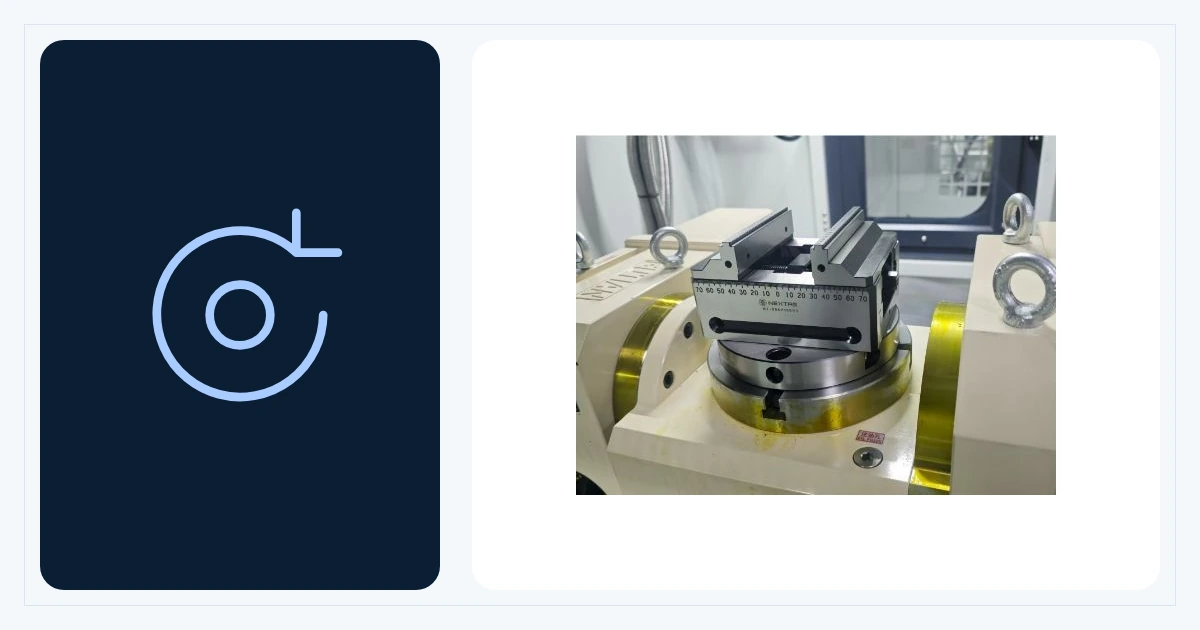
13-sekundowy widok dwustronnego, dwustanowiskowego układu mocowania w punkcie zerowym na stole obrotowym.
Obejrzyj w YouTube
Potwierdzić konstrukcję w trzech kontrolach
Trzy kontrole potwierdzają, że układ się obróci, zmieści się w maszynie i zwolni się bezpiecznie.
Pierwsza kontrola to kontrola rysunku. Należy potwierdzić dokładny stół, adapter, moduł, trzpień ściągający, paletę, oprzyrządowanie, śruby, porty, czujniki, wymiar układu, masę, punkt wyważenia i prowadzenie. Nie zamawia się i nie obrabia adaptera, dopóki punkt ustalenia, granica stołu albo obwód zwolnienia pozostaje domysłem.
Druga kontrola to kontrola pasowania. Ogląda się przylegania i części montażu. Układ składa się według podpisanego planu. Mierzy się wysokość i wolną przestrzeń. Przy ustalonej prędkości próby i pod sterowaniem budowniczego maszyny obraca się pełną drogę bez skrawania. Obserwuje się węże i przewody. Nikt nie powinien stać w omiatanej przestrzeni, aby ręcznie prowadzić przewód.
Trzecia kontrola to próba użycia. W uzgodnionym punkcie wymiany sprawdza się osadzenie, blokadę, zwolnienie i każdy utracony sygnał. Należy wykazać, że zwolnienie zostaje zablokowane w każdym stanie zabronionym. Powtarza się zmiany mocowania i mierzy jedną znaną bazę. Potem wykonuje się rzeczywistą pracę i kontroluje przedmioty wobec granic ustalonych przed próbą.
- Zaliczono: rysunki zgadzają się z rzeczywistym przygotowaniem, droga i przewody zostają wolne, granice stołu mają zatwierdzenie, a wszystkie próby zwolnienia i pomiaru spełniają pisemne granice.
- Poprawić: jeśli zmienia się adapter, układ, podparcie, prowadzenie, sygnał albo krok resetu, poprawia się rysunek i ponawia próbę tej kontroli.
- Stop: nieznane są oznaczenie stołu, pasowanie, masa, punkt wyważenia, bezpieczny stan zwolnienia albo granica zaliczenia.
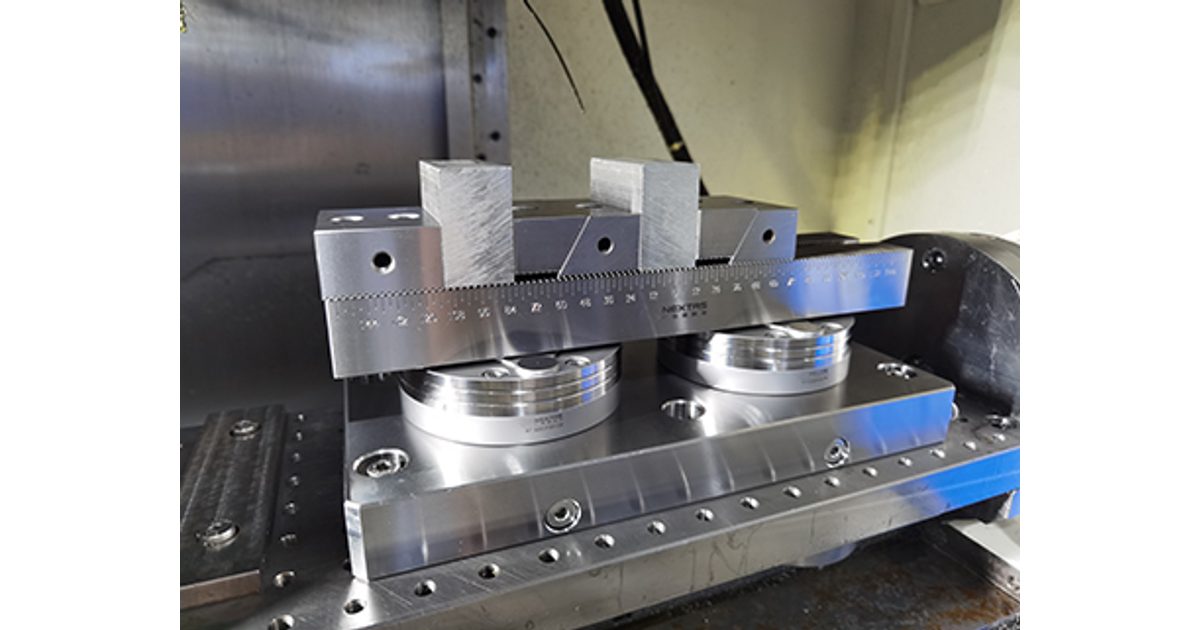
Jeśli system mocowania w punkcie zerowym ma trafić na stół obrotowy, napisz, jaki to stół i jakie oprzyrządowanie ma się zmienić. Rysunek powierzchni stołu pomoże, jeśli jest.
Wysłać zapytanie prowadzone rysunkiem
Na początek podaj model stołu, wymiary detalu oraz zdjęcie lub rysunek obecnego przyrządu. Porównamy moduły i mosty przed zebraniem dalszych danych projektowych.
Dodaje się kąty pracy i prędkość, przestrzeń narzędzia i sondy, metodę załadunku, zasilanie powietrzem albo olejem, drogę przewodów i węży, potrzeby czujników, punkt wymiany, zablokowane stany zwolnienia i granice zaliczenia. NEXTAS prosi się o nazwę modułu, trzpienia, rysunku, obwodu, masy i zapisów oferty.
Systemy modułów
Pytania kupujących o integrację ze stołem obrotowym
Czy system mocowania w punkcie zerowym pasuje do każdego stołu obrotowego 4. osi?
Nie. Pasowanie zależy od dokładnej powierzchni stołu, elementów ustalenia, wzoru śrub, głębokości gwintu, adaptera, modułu, trzpienia ściągającego, układu, obciążenia i prowadzenia. Wszystko potwierdza się na sprawdzonym rysunku. Nazwa marki, zdjęcie albo wspólna podziałka nie są dowodem zgodności.
Co musi pokazać rysunek interfejsu?
Należy pokazać powierzchnię stołu i bazę osi, adapter, wybrany moduł i trzpień ściągający, powierzchnie ustalenia i przylegania, śruby i zazębienie gwintu, orientację, porty, czujniki, dostęp obsługi, wymiary całego układu, masę, środek ciężkości oraz drogę kabla albo węża.
Jak policzyć wysokość układu?
Dodaje się każdą warstwę od powierzchni obrotowej do punktu najwyższego i najszerszego: adapter, moduł, trzpień ściągający, paletę, oprzyrządowanie, szczęki, przedmiot, łączniki, złącza i wtyki. Potem sprawdza się omiataną przestrzeń w każdym planowanym kącie i podczas wymiany narzędzia.
Dlaczego liczą się jednocześnie masa całkowita i środek ciężkości?
Ta sama masa może stawiać inne wymaganie osi obrotowej, gdy leży dalej od osi albo z boku. Dodaje się każdą ruchomą pozycję, wskazuje wspólny środek ciężkości i oddaje go wytwórcy stołu do przeglądu wobec granic tej dokładnej instalacji.
Jak prowadzić węże powietrza i kable czujników?
Każdy przewód rysuje się przez pełny ruch obrotowy. Potwierdza się punkty stałe i ruchome, zgięcie i skręt, odciążenie, złącza, narażenie na wióry i chłodziwo oraz dostęp obsługi. Złącze obrotowe albo port wewnętrzny musi być dopuszczony do podanego medium i zadania.
Co zapobiega niezamierzonemu zwolnieniu?
Zwolnienie musi pozostać zabronione poza zatwierdzonym stanem wymiany. Konstrukcja powinna sprawdzać stan osi i wrzeciona, podparcie ładunku albo chwytak robota, osłonę i wymagane potwierdzenie. Budowniczy maszyny i integrator muszą potwierdzić rzeczywiste blokady i funkcje związane z bezpieczeństwem.