
自定心夹持
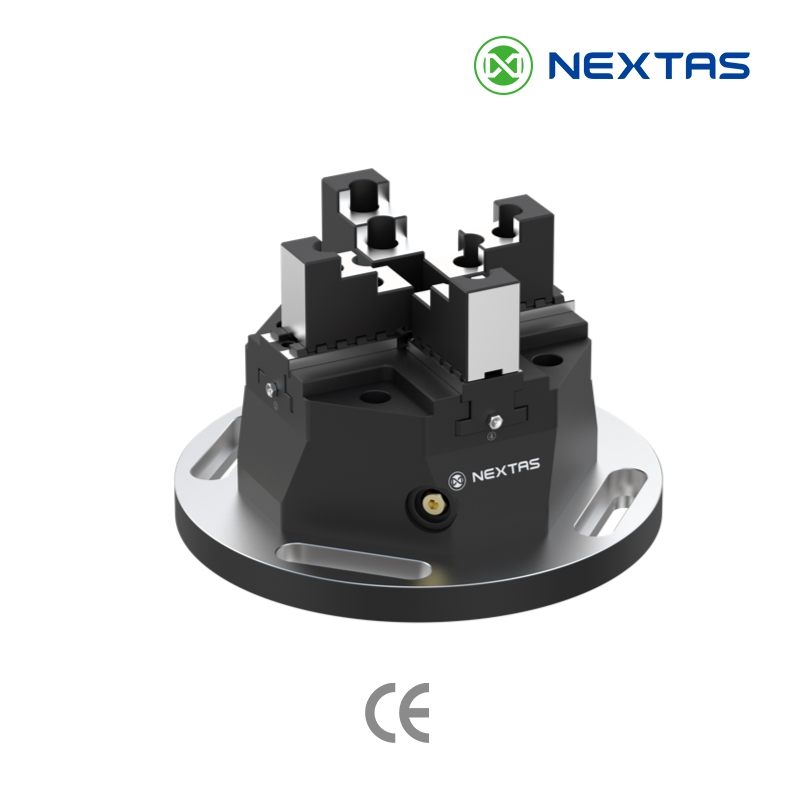
异形与圆形工件用浮动四爪卡盘
P150 / P220 浮动四爪卡盘,一根丝杆先完成 X 向接触、再完成 Y 向接触;夹紧后核对加工基准
对异形、不对称或圆形工件,浮动夹爪通过先 X 后 Y 的协调运动贴合四个接触区域。夹持中心取决于工件几何和接触点;切削前测量所需的加工基准。
与适合棱柱毛坯的两爪自定心虎钳相比,这款浮动四爪卡盘用于平行钳口无法取基准的形状:需要在 X 和 Y 两个方向定心的铸件、锻件、壳体和回转件。
0.02 mm
重复定位精度
40,000 N
最大夹紧力
0–220 mm
夹爪调节范围
交期:依据图纸、数量与审核范围书面确认
起订量:1 套
付款:T/T · L/C
质量文件在询价阶段确认
MIC 审核供应商
适用场合
工件没有可夹持的平行面时使用
铸件、锻件、壳体以及圆形或不对称工件;若用传统四爪卡盘,这些工件往往要慢慢人工找正。
先做对比
先看夹持范围:0–150 mm 或 0–220 mm
P150 为 0–150 mm 和 30,000 N;P220 为 0–220 mm 和 40,000 N。请确认完整安装组件允许的工件质量、力矩和切削载荷。
快速询价交接
发送工件形状、夹持范围和安装方案
在您对照表格之前,我们确认 P150 或 P220 是否适合该工件系列,以及卡盘应如何装到工作台、托盘或零点基准板上。
工件几何
请发送形状、外形尺寸、重量、材料和夹持面是毛坯铸造面还是已加工面。
夹持范围与夹紧力
请告知该系列中最小和最大的工件,以便我们确认 0–150 mm(P150)或 0–220 mm(P220)并留有余量。
安装路径
通过安装板直接装到 T 形槽,或与零点基准板集成以便快速更换;请写明机床型号。
产品目录型号矩阵
P150 / P220 技术规格
两种本体尺寸覆盖大多数异形工件:P150 用于宽度不超过 150 mm的紧凑工件,系列更大或切削更重时用 P220。两者共用同一套浮动夹爪机构、20 mm 夹持行程和 0.02 mm 重复定位精度。
| 型号 | 货号 | 夹紧力 | 夹持行程 | 夹持范围 | 重复精度 | 重量 |
|---|---|---|---|---|---|---|
| P150 | NT-S00P150SZ | 30,000 N | 20 mm | 0–150 mm | 0.02 mm | 21.4 kg |
| P220 | NT-S00P220SZ | 40,000 N | 20 mm | 0–220 mm | 0.02 mm | 41 kg |
紧凑工件用 P150
较轻的 21.4 kg 本体适合较小机床和宽度不超过 150 mm的工件,在工作台和托盘之间更容易搬移。
更大包络用 P220
0–220 mm 范围,产品目录夹紧力 40,000 N。选定 P220 前,请确认允许质量、重心、安装能力和切削力矩。
共用结构
夹爪和本体为淬硬不锈钢,两种型号都是高强度结构并带集成润滑。
如何缩小规格
- 按工件系列测量,而不是按一件工件:系列中最大的夹持直径应落在范围内并留有余量,不要顶到极限。
- P150:紧凑异形件、较轻切削,以及工作台空间和夹具重量要紧的机床。
- P220: 按图纸、支撑、机床工作台能力和切削载荷计算评估较大的 0–220 mm 包络;40,000 N 不是通用的工件载荷额定值。
产品特点
自定心
浮动夹爪机构协调异形、复杂或圆形工件上的接触。请按所选工件和安装方式核对所得中心以及再次夹紧的重复性。
可调夹持范围
浮动夹爪位置可按不同尺寸和形状的工件自由调整。一个卡盘覆盖混合工件系列,从而提高夹具利用率并降低工装成本。
浮动夹持
浮动夹爪可以把接触分布到四个区域。薄壁、不平表面和切削载荷仍需做夹紧试验,检查变形、打滑和是否贴实。
操作更简单、更稳妥
一根丝杆协调夹持顺序。请使用认可的拧紧方法,并在加工前检查支撑、夹爪接触和工件位置。
自定心动作如何工作
一根丝杆先做 X 向预夹紧,再做 Y 向接触。异形工件上,所得夹持中心不必等于几何中心或加工中心;请用约定的测量方法核对。
步骤 1
X 向夹爪先闭合
用内六角扳手转动本体上的自定心丝杆。X 向浮动夹爪向内移动,直到在 X 轴中心找到工件并预夹紧。
步骤 2
Y 向夹爪随后跟上
继续转动同一根丝杆。Y 向夹爪向内移动,找到 Y 轴中心并施加预夹紧力,自定心即完成。
步骤 3
最终拧紧
两轴都建立接触后,按所选型号的认可方法拧紧。加工前检查接触、支撑、工件位置和变形。
选型与集成说明
按该型号的安装和检验计划核对完整安装。产品目录给出的组件重复定位精度为 0.02 mm;保养间隔和可达到的结果取决于具体应用。
- 先看工件几何:浮动夹爪可以夹圆形、方形和不规则轮廓,但要确认工件在夹爪调节范围内有四个够得着的夹持点。
- 范围留余量: 选择范围 0–150 mm 或 0–220 mm 能覆盖整个系列并留有余量的型号;20 mm 夹持行程只做最终闭合,不做粗调。
- 夹紧力与切削方案: 列出的 30,000 N 或 40,000 N 本身不能证明某次切削可行。请根据材料、几何和切削载荷计算确定夹紧力、支撑、夹爪接触和允许变形。
- 安装与基准:确认底板、螺栓孔、定位要素、叠放高度和工作台承载。若走零点转序,请在完整组件上测量中心线变化和重复性。
- 为重复精度做维护:清洁并检查夹爪面、丝杆和定位面,再按型号说明书润滑。在确定保养间隔前,检查磨损、损伤、污染和重复性。
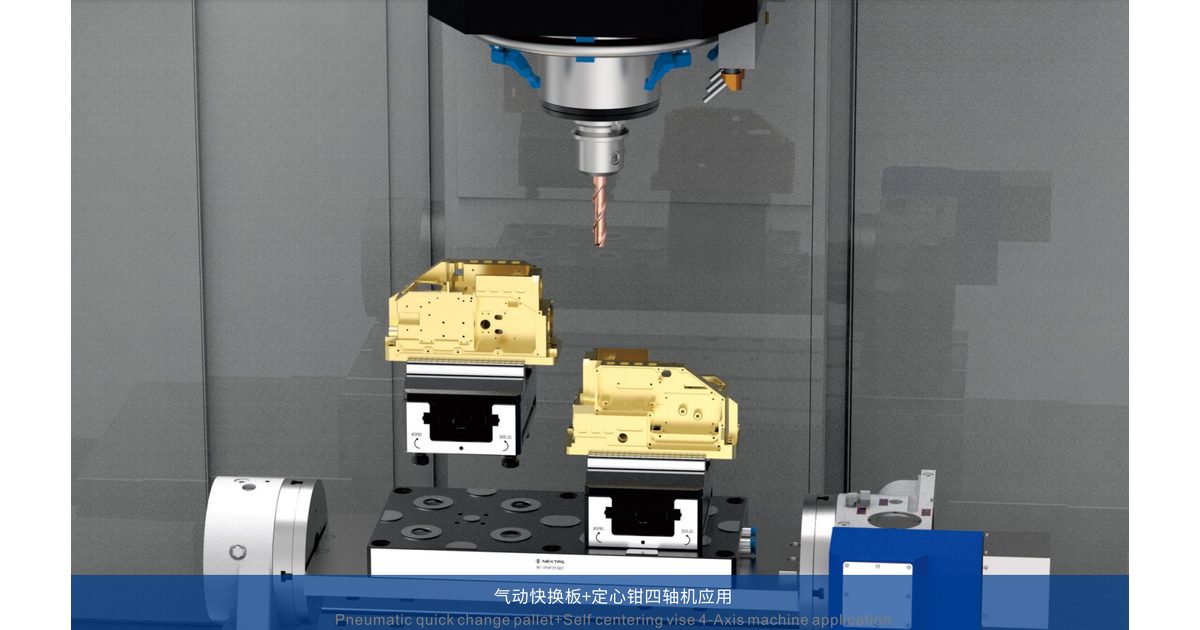
- 扳手操作空间:安排安装时,工件装上后本体上的内六角孔仍要够得到,尤其是第四轴或摇篮环境。
常见问题
什么是浮动四爪卡盘?适合哪些工件?
它是带四个浮动夹爪的自定心夹持卡盘,夹爪随工件形状贴合。适合加工异形、不对称或圆形工件的车间,包括铸件、锻件和壳体;在这些场合,传统四爪卡盘上的人工找正是每次装夹里最慢的一步。
自定心动作如何实现?
一根丝杆驱动 X、Y 两个方向的浮动夹爪。X 向夹爪先预夹紧,然后 Y 向夹爪建立接触。按所选型号的步骤拧紧,并核对所得夹持中心;不规则轮廓不会自动把几何基准或加工基准放到这个中心上。
有哪些规格和数据?
两个产品目录型号:P150(NT-S00P150SZ),夹紧力 30,000 N,夹持范围 0–150 mm,重量 21.4 kg;P220(NT-S00P220SZ),40,000 N,0–220 mm,41 kg。两者夹持行程均为 20 mm,重复定位精度 0.02 mm。
重复定位有多准?
产品目录列出 P150 和 P220 的重复定位精度为 0.02 mm。装机结果取决于工件几何、夹爪接触、拧紧方法、清洁度、安装和测量方法。请在预定工件上核对约定的验收标准。
它真能夹住异形或不对称工件而不使其变形吗?
浮动夹爪可以把接触铺到异形工件周围,但不保证零变形、不打滑或完全贴合。请在代表性工件上验证壁厚、材料、支撑、夹爪几何、夹紧力和预定切削。
卡盘如何装到机床上?
对照认可图纸确认底板、螺栓孔、定位要素、叠放高度、工作台承载和载荷工况。零点接口可以支持机床之间转序,但换装时间和中心线偏移必须在完整组件上测量。
什么材料和保养能长期保持精度?
产品目录列出淬硬不锈钢结构和集成润滑。请按所选型号说明书和工作循环清洁、检查和润滑,并定期测量重复性。不保证固定使用寿命或循环次数。
CAD 文件从哪里获取?通常交期怎么说?
请说明 P150 或 P220 型号、安装面、数量,以及异形轮廓需要二维夹爪图还是三维本体。能发哪些文件、卡盘何时发出,都在这次复核后的报价里说明。



快速报价
索取浮动四爪卡盘报价
姓名、工作邮箱,以及铸件或异形的简要说明,就足以打开报价。看到轮廓后,我们说明 P150 或 P220 是否合适,以及价格。