准备询价(RFQ)时,把尚未确认的栏目标成“未知”。请供应商列出它的假设、定价还缺哪些输入,以及预计返回报价的日期。
这篇指南说明该发什么、每一项为什么重要,并给出一份可放进邮件或我们的报价申请表的模板。
快速报价核对清单
- 工件:尺寸范围、材料,以及可以夹持的表面。
- 机床:型号、工作台尺寸和主轴方向。
- 精度:工件公差和目标定位重复精度。
- 工艺:粗加工、精加工、电火花(EDM)或混合。
- 自动化:人工上下料、机器人,或基于托盘的柔性制造系统(FMS)。
- 商务条件:数量/工位和时间。
为什么工装报价会卡住
夹具是按这单活来定的,不是按目录里的一行来定的。没有工件形状和机床资料,工程师就无法核对夹紧力、基准方案、刀具可达性,以及是否适合这件产品。供应商只好先列出假设,或把缺的事实问回来,才能把方案定下来。资料齐全,评审才能开工,未决问题也会露出来。
夹具评审需要的 8 项输入
- 工件尺寸范围。这一族里最小和最大的工件,不只是眼前这一件。
- 材料和表面状态。已加工、铸件、锻件或锯切件——它和几何、接触面积、切削载荷一起,影响夹紧力和钳口选择。
- 可夹持表面或基准。夹具能在哪里夹住、定位,而又不挡到切削。
- 机床型号和工作台尺寸。再加上三轴、四轴或五轴,以及卧式还是立式。
- 工件公差和定位重复精度。每个目标单独给一个数值;≤0.02 mm 的定位目标,比“高精度”清楚。
- 工序类型。粗加工、精加工、EDM 或混合,会改变刚性和受力要求。
- 自动化方案。人工上下料、机器人上下料,或零点定位系统/托盘流程。
- 数量和时间。工位数、年产量,以及您什么时候需要。
悄悄拖慢报价的 5 件事
即使采购觉得已经给了“够用”的细节,也常常漏掉同样几项。其中任何一项都可能让评审停下来,或再追问一个本来第一封询价就能回答的问题。
- 只描述眼前这一件。如果按单件询价,后来尺寸族变大,夹具可能装不下。一开始就给出整族的包络,工程师才能判断需要留多少余量,并降低以后改设计的风险。
- 只说“高精度”,不给数字。公差用词在不同车间含义不一样。请把工件公差和所要求的定位重复精度分开写。≤0.02 mm 这样的重复精度目标,能给工程师一个清楚的基准评审依据;没有它,供应商可能得报出不止一个方案。
- 不提机床。工作台尺寸、轴数和主轴方向,决定标准产品到底能不能装上。夹具可以夹得很稳,却撞到主轴或挡住刀具。没有机床数据,这个风险可能要到工程核对时才出现。
- 忘了自动化计划。“明年也许上机器人”今天就会改变接口评审。现在就说,工程师才能评估一个兼容的接口;以后再说,夹具可能得返工。
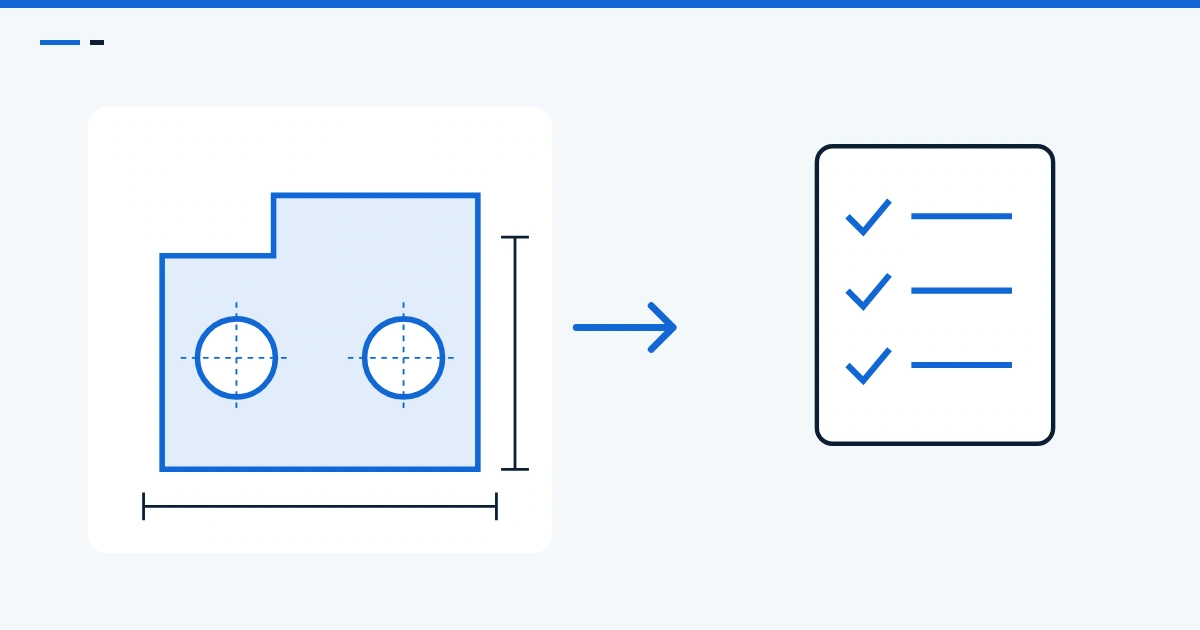
- 发 PDF 截图,不发几何。没有尺寸的平面图无法测量。STEP 文件或标注尺寸的图纸,才能给工程师可测量的几何去做评审。
三维模型和图纸:真正有用的是什么
如果已有计算机辅助设计(CAD)数据,请导出 STEP 文件。STEP 是交换三维(3D)模型的中性格式,工程师可以在实际关系里核对刀具可达性和夹持。再配一张标出关键公差和基准的标注尺寸的二维图纸。如果还没有 CAD,带关键尺寸的清晰照片也可以先把评审开起来。在给出正式报价之前,供应商仍应说明还需要哪一份模型或图纸。
担心保密?发送敏感文件之前,先确认供应商的处理规则,必要时签署双方都接受的保密协议(NDA)。只分享与夹持相关的几何;要定义一套夹具,不必把产品的全部知识产权(IP)交出去。
可复制的报价申请模板
工件:[名称 / 系列] — 材料 [ ],尺寸范围 [最小–最大 mm]
夹持/基准面:[平面 / 外径 / 孔 / 铸件表皮]
机床:[型号],工作台 [尺寸],[3/4/5 轴],[立式/卧式]
工件公差:[ ] — 定位重复精度目标:[例如 ≤0.02 mm]
工序:[粗加工 / 精加工 / EDM / 混合]
自动化:[手动 / 机器人 / 托盘 / FMS]
数量 / 工位:[ ] — 需求日期:[日期]
附件:[STEP] [二维图纸] [照片]
把这段内容和文件放进我们的报价申请表,评审就可以开始。供应商随后能标出缺口、写明假设,并确认报价范围和带日期的进度。
一份从头到尾完整的申请
假设性的规划示例:一家加工铝制壳体的车间发出:工件族 60–140 mm,6061-T6,可夹在铸造底法兰上;立式加工中心(VMC),工作台 500 × 1000 mm,三轴立式;工件公差见图纸;定位重复精度 ≤0.02 mm;精加工工序;目前人工上下料,一年内计划改托盘流程;需要 4 个工位,每年大约 8000 件,六周内需要。附件:一份 STEP 文件,以及标出两个基准面的尺寸图纸。
有了这套资料,工程师可以核对夹紧力、基准方案、刀具可达性、工作台限制,以及以后的托盘接口。评审仍可能提出问题。供应商应确认缺失事实、报价范围和带日期的报价进度。这个例子并不承诺固定的回复时间。
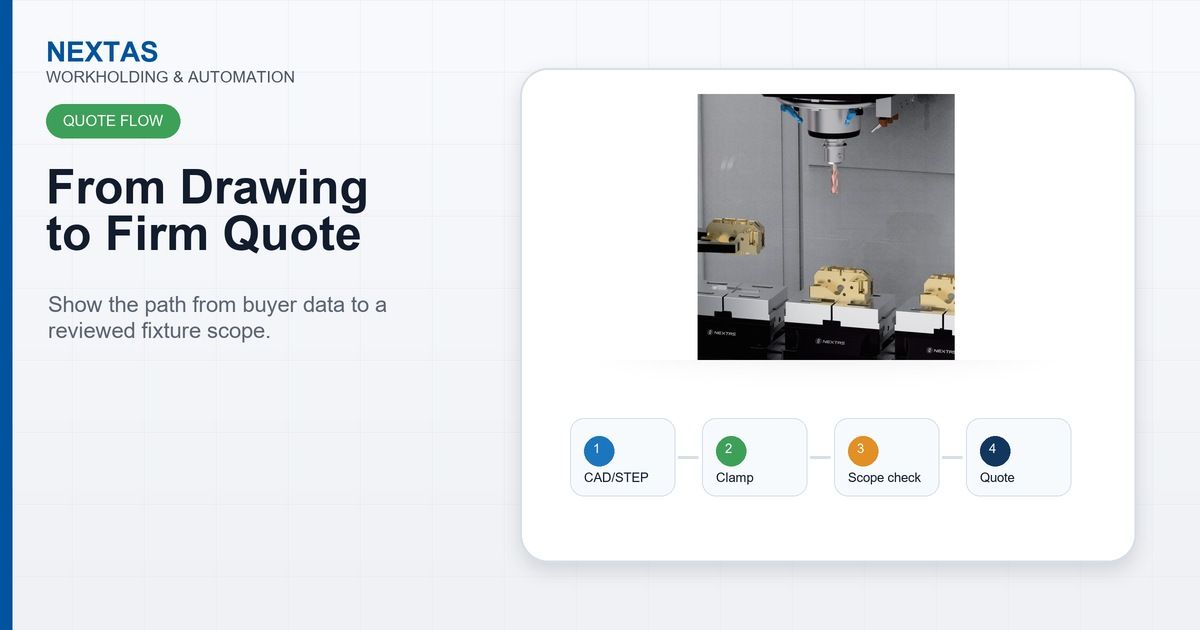
发出之后会发生什么
没有一个报价时间能套到每一套标准或定制方案上。供应商应先核对 RFQ 是否齐全。然后才能按工件复杂程度、当前负荷、夹紧力校核、基准方案、刀具可达性和接口评审来定报价日期。完整的 RFQ 能减少不确定性和追问,但并不承诺固定的回复时间。
准备好整理您的工装报价申请了吗?
把上面的清单和模板,连同您已有的 STEP 文件或图纸一起发出。我们的工程师会评审申请、标出缺口,并确认报价范围和时间。
提交工装报价申请常见问题
我多快能拿到 CNC 工装报价?
并没有一个适用于每单活的统一报价时间。供应商应在核对报价范围、缺失资料和当前工作负荷之后确认进度。标准配置和完全定制的夹具,可能需要不同的检查、计算和接口试验。
申请夹具报价需要发送哪些信息?
至少包括:工件尺寸范围和材料、机床型号与工作台尺寸、目标工件公差和定位重复精度、夹持或定位基准偏好、数量或工位数,以及自动化方案(手动、机器人或托盘)。一份三维 STEP 文件加上一张标注尺寸的图纸,就能覆盖大部分内容。
拿到报价必须先有完成的 CAD 模型吗?
不必。STEP 文件最理想,但一张标注尺寸的二维图纸,甚至带关键尺寸的清晰照片,也足以开工评审。几何越清楚,假设越少,供应商仍须确认缺失资料和报价范围。
把图纸发出去会不会泄漏我的设计?
发送敏感文件之前,先确认供应商的文件处理规则,必要时签署双方都接受的保密协议(NDA)。只分享定义夹持问题所需的内容,例如包络尺寸、定位基准、材料和公差。
细节还没齐,能不能先要一个预算价?
可以。您可以按产品族和尺寸要一个示意性的预算区间。最终报价仍然取决于工件和机床数据,以及供应商指出的接口检查。