按任务选择工作面
结合夹具密度、装载空间和刀具伸出,比较双面、方形、十字、六角与八角布局。
围绕一根工装立柱布置更多夹具位置
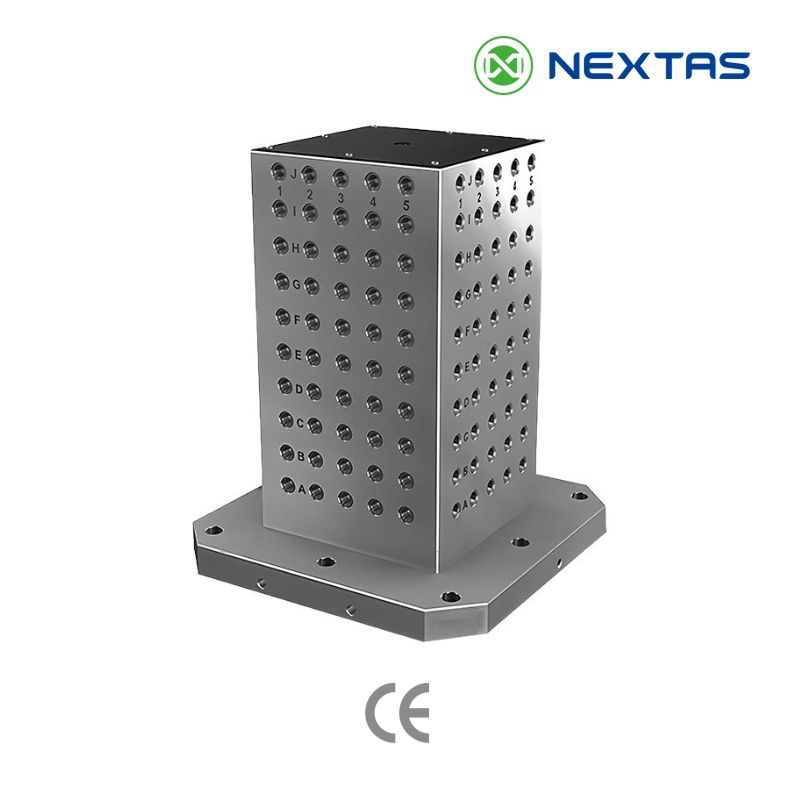
在多个工作面安装专用夹具,用于卧式、立式加工中心或回转工作台。NEXTAS 工装立柱采用铸铁本体,提供多种定位布局、标准型号和定制孔位;先按零件可达性选择工作面,再核对完整带载总成与机床的匹配。
结合夹具密度、装载空间和刀具伸出,比较双面、方形、十字、六角与八角布局。
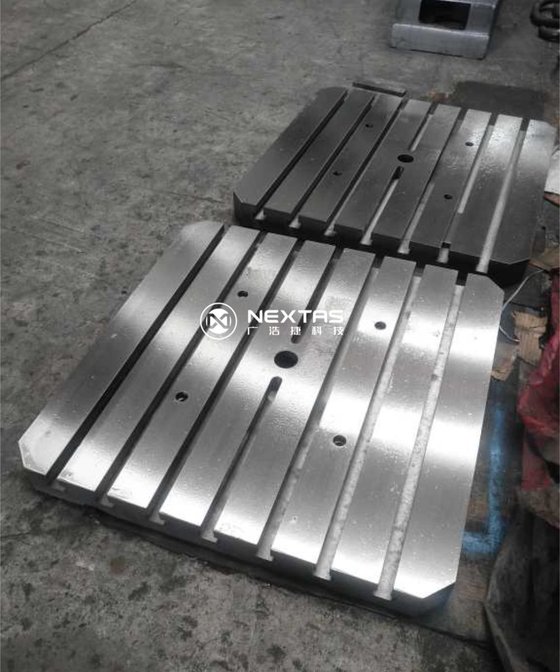
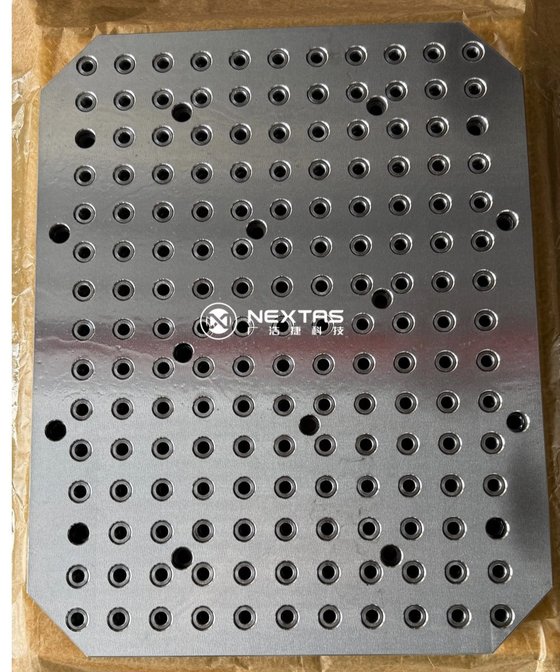
按夹具需要选择普通孔、精密定位孔或 T 型槽;定制孔位与螺纹需经图纸评估。
可更换夹具面板用于准备下道装夹,同时保持已定义的面板与立柱接口。
产品系列
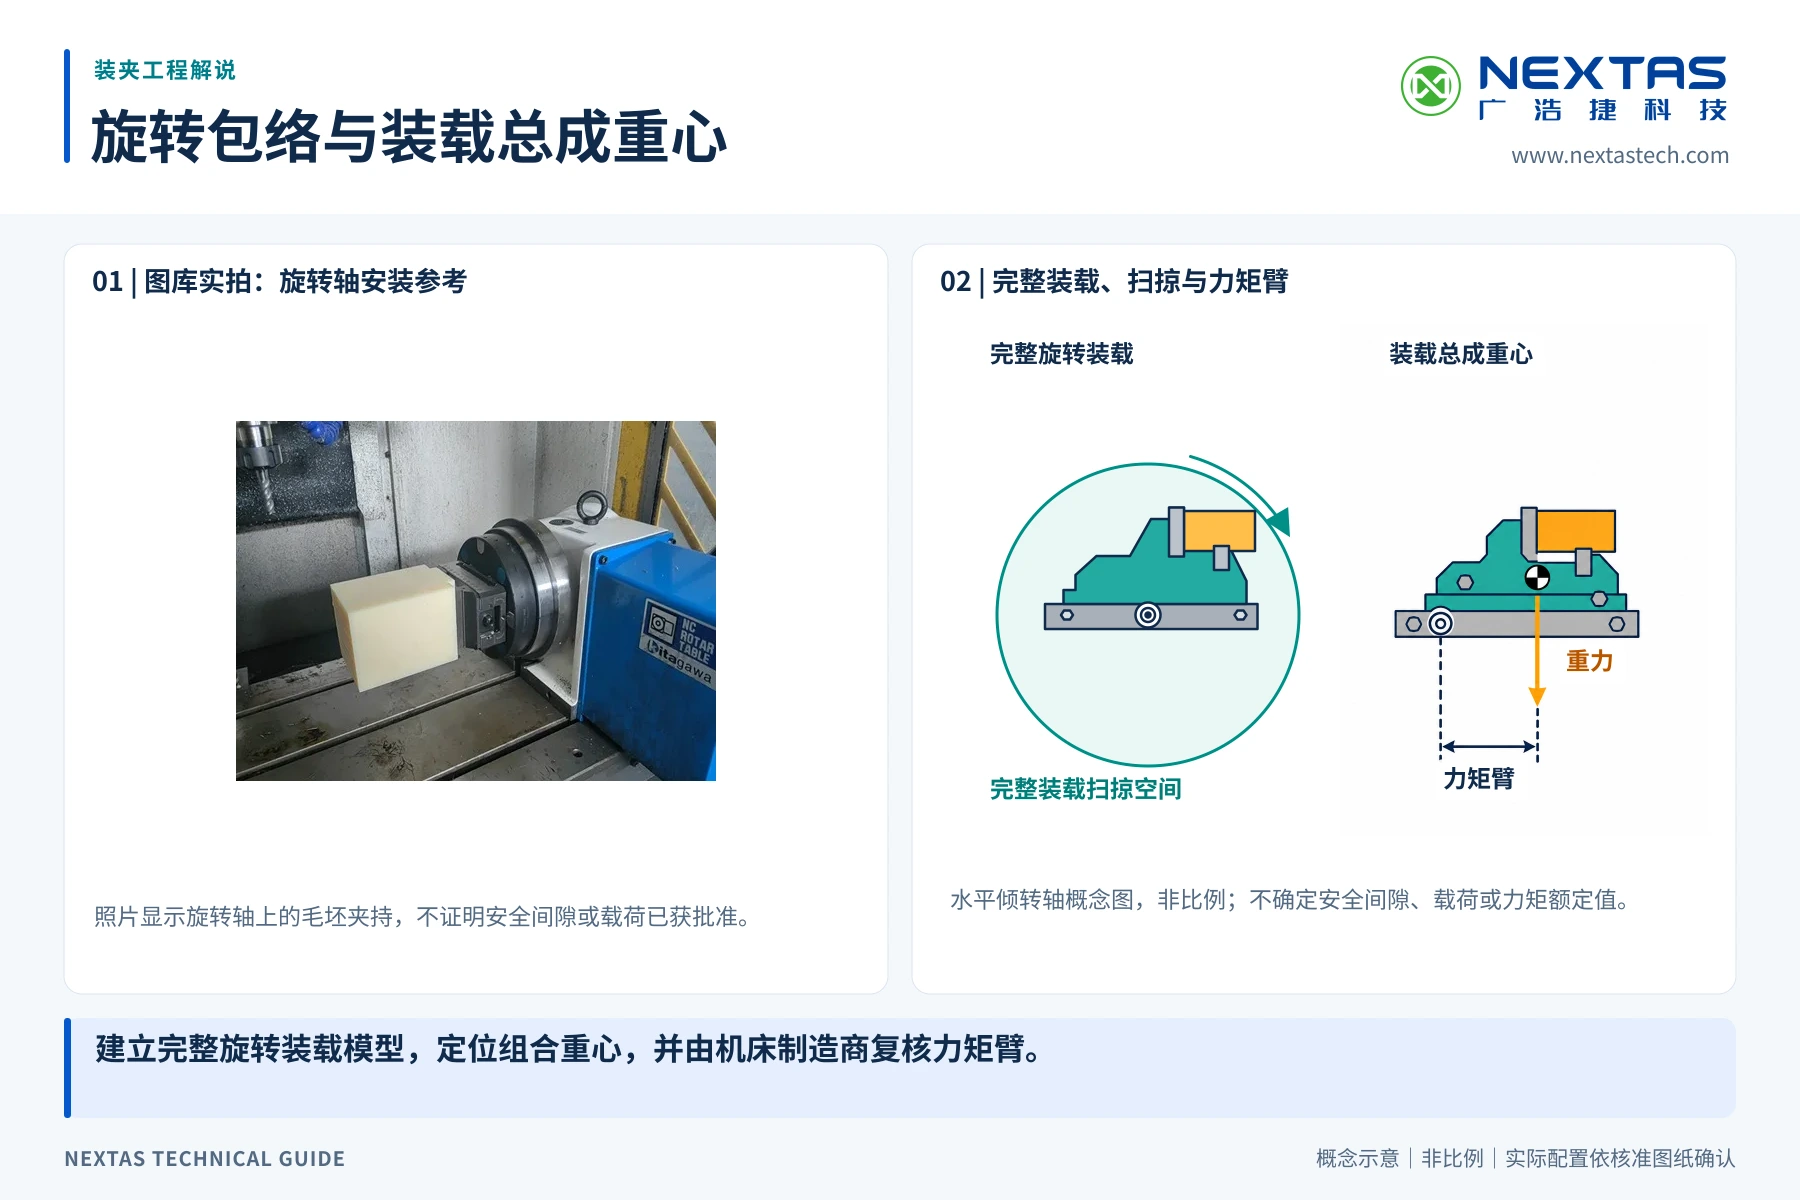
四个工作面,便于围绕同一立柱布置专用夹具。
两个相对工作面,适合成对夹具布置,并保留装卸操作空间。
十字形截面,便于组织多工位夹具布局。
六个工作面,便于在多面布局中分配夹具。
八个工作面,便于围绕一根立柱布置多套夹具。
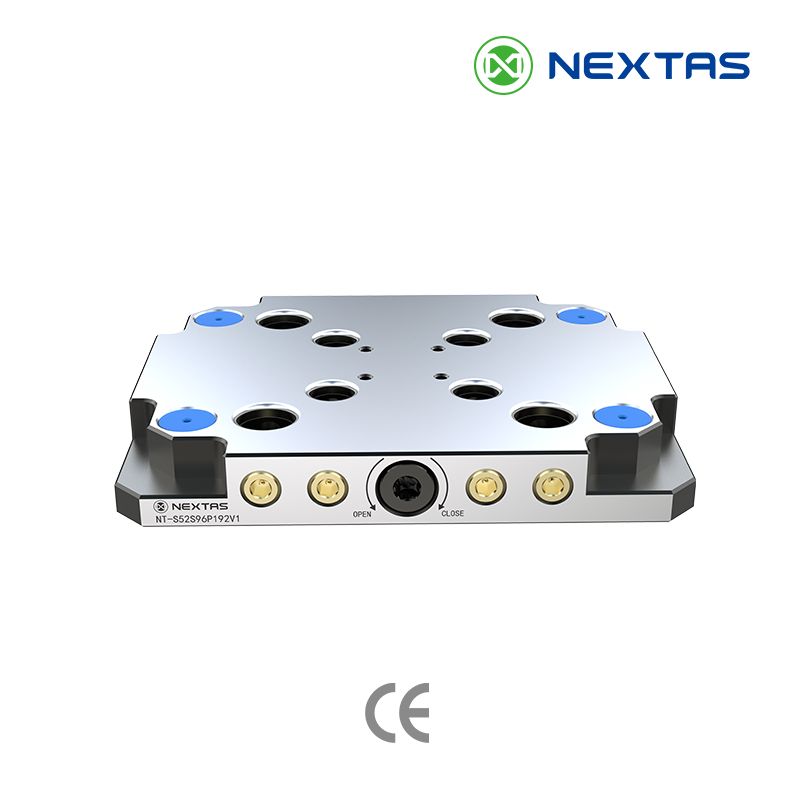
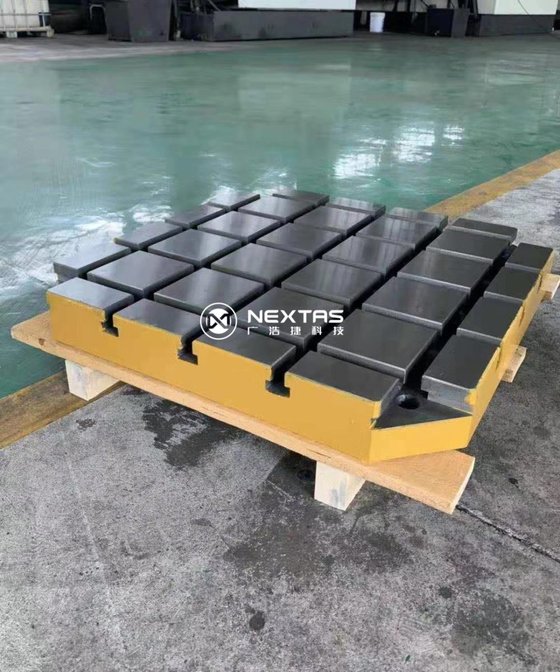
可更换子板,便于提前准备下一项任务的夹具台面。子板接口需与立柱配套。
规格表
| 产品编号 | 对边宽度 | 底座尺寸 | 高度 | 最大工件高度 | 重量 |
|---|---|---|---|---|---|
| NT-TCS250P400V2 | 250 mm | 250 mm | 400 mm | 320 mm | 100 kg |
| NT-TCS300P400V2 | 300 mm | 300 mm | 400 mm | 300 mm | 130 kg |
| NT-TCS350P400V2 | 350 mm | 350 mm | 400 mm | 280 mm | 170 kg |
| NT-TCH320P600V2 | 320 mm | 300 mm | 600 mm | 480 mm | 220 kg |
| NT-TCH400P600V2 | 400 mm | 350 mm | 600 mm | 450 mm | 290 kg |
| NT-TCO360P600V2 | 360 mm | 350 mm | 600 mm | 450 mm | 285 kg |
| NT-TCO450P600V2 | 450 mm | 400 mm | 600 mm | 420 mm | 360 kg |
典型应用
围绕薄壁支架、连接件和复杂曲面,规划夹具安装面与刀具可达空间。
围绕立柱布置壳体、臂件和支架,并使满载总成与机床能力匹配。
为模架、型芯、型腔和滑块载体规划加工面与装夹顺序。
将阀体、歧管和壳体布置在共用夹具基座上,并在图纸中明确基准方案。
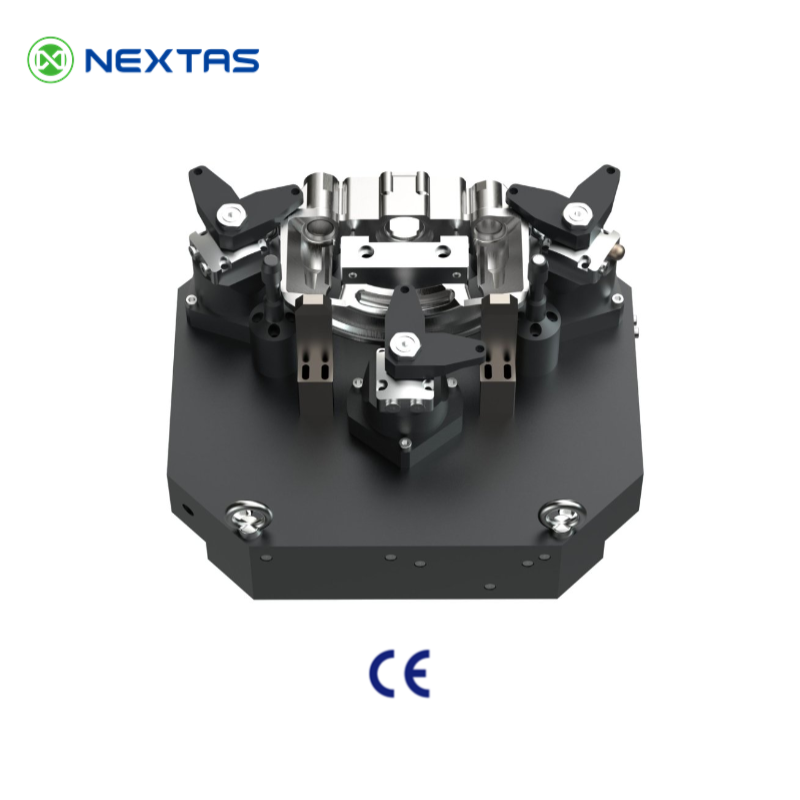
为下一类工件提前准备可更换夹具台面,围绕共用立柱组织重复任务。
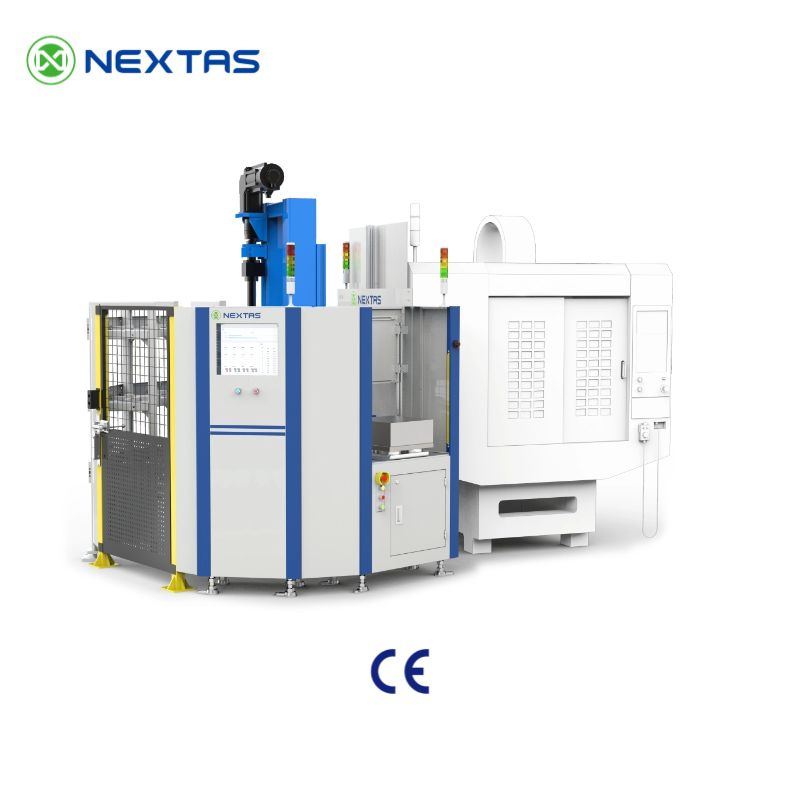
将多面夹具布局接入托盘产线。询价时说明目标无人值守时段、装载信号和整单元验收要求。
视频与现场照片
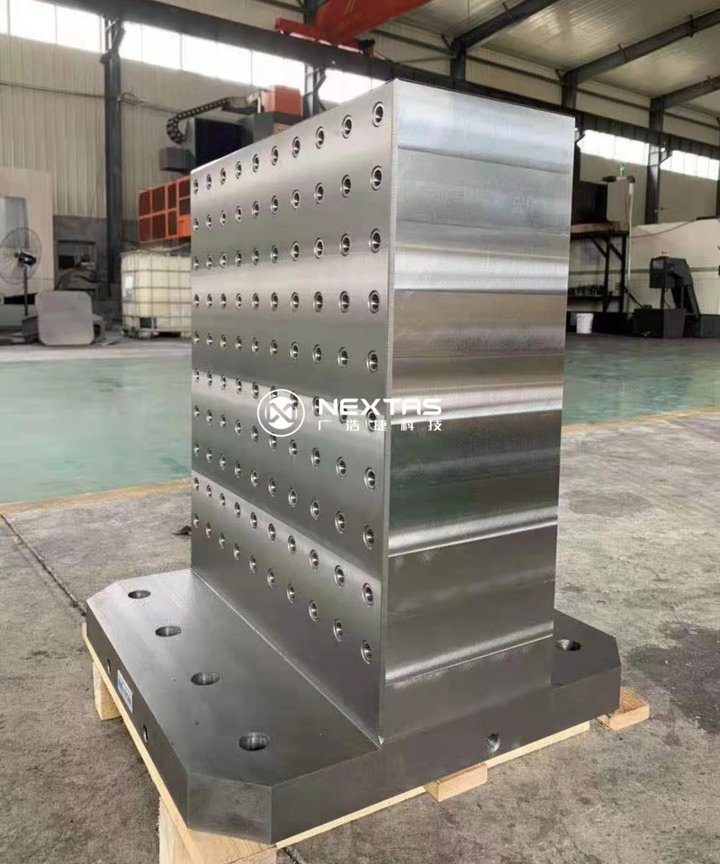
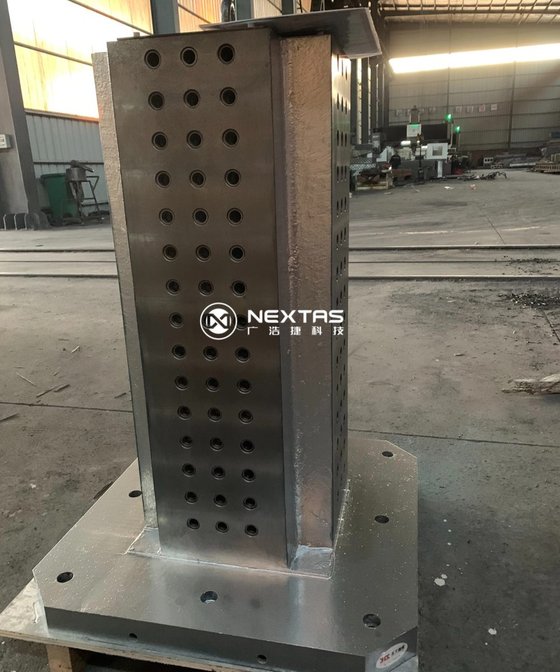
在讨论定制夹具方案之前,请参考这些现场生产照片和短视频,了解表面布局、密集孔型、T 形槽选项、加强铸造结构以及托盘安装方式。
一段 30 秒的竖屏车间画面,展示 NEXTAS 加工中心工装方箱的多面外形和已准备的夹具表面。
在 YouTube 观看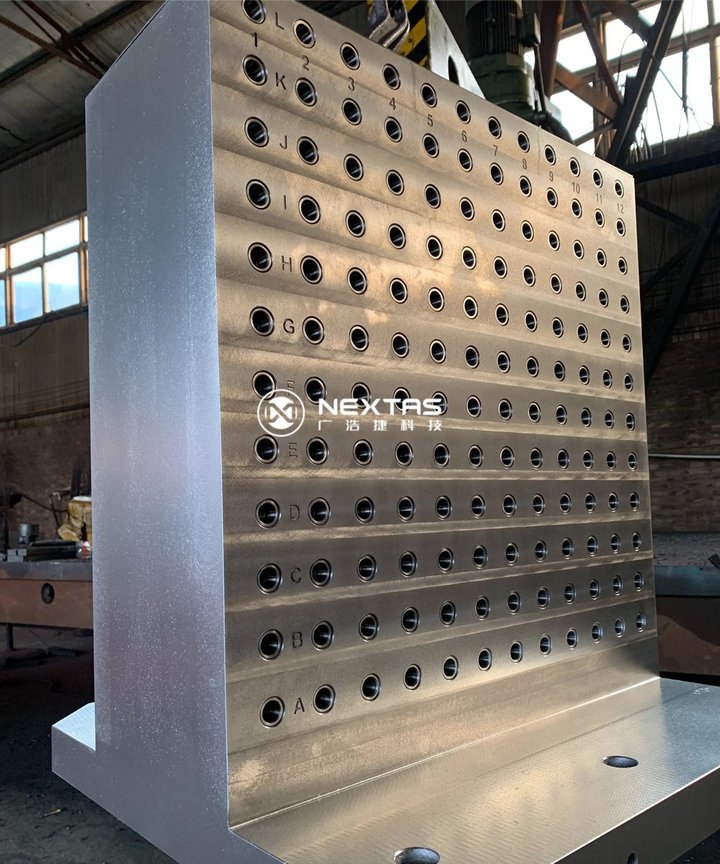
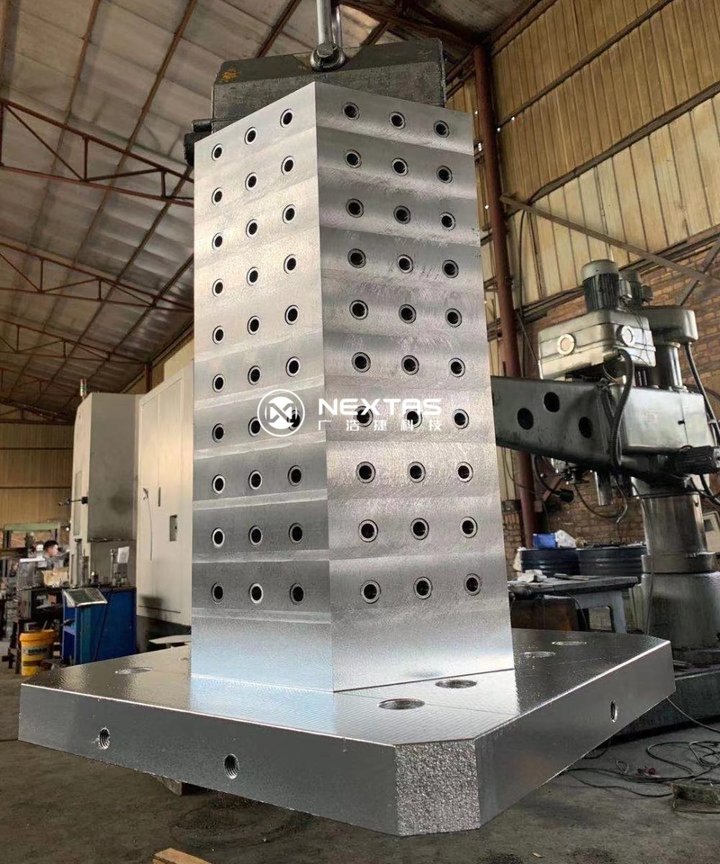
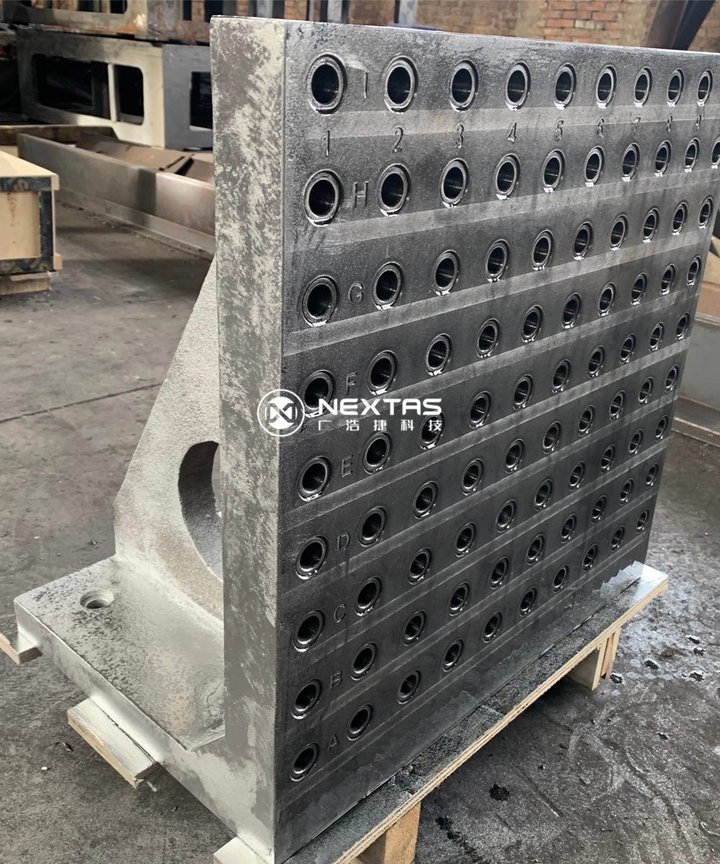
工程支持
请提供您的机床型号、托盘接口、预期夹具密度及工件包络尺寸。我们的团队可协助您选择标准型号或为定制钻孔和定位方案报价。
页面更新日期 . 提供所选型号或应用需求,索取尺寸、接口详情与可提供的工程图纸。 索取工程资料. 工厂、型录与展会.
请提供机床型号、托盘或工作台接口、所需方箱高度、工件包络尺寸、夹具密度及偏好的定位方案。提供图纸或 CAD 文件有助于快速确认标准型或定制方案。
可以。工装方箱可与托盘系统及零点快换夹具配合使用。下单前需根据您的接口布局确认底座和定位方案。
可以。我们可根据您的夹具方案和机床接口报价定制钻孔、螺纹孔、精密定位方案及非标尺寸。
方形或双面方箱适合简单的高密度装夹;十字方箱适合多工位夹具布局;六面或八面方箱适合需要更多装夹面和工件容量的场景。
普通钻孔成本最低,适用于一般装夹用安装孔。精密孔定位采用更高公差等级的基准孔,可实现可重复的夹具索引定位。T 型槽定位则便于在同一方箱上快速调整夹具位置,适用于一箱多用的多种加工方案。
交期取决于尺寸和面数布置、是铸件还是已加工方箱、安装孔型、夹具内容、数量和检验。请在我们审核机床接口和图纸后确认工期。审核之后的报价会写明发货日期。
工装方箱设计用于与标准夹具组件配合组装——夹钳、定位销、支撑块及零点接收器。我们可根据需要报价整套专用夹具套件或仅铸造方箱本体,视您选择交钥匙方案还是自行组装而定。
快速报价
请提供机床或托盘、零件尺寸及预期夹具布局。我们可比较标准立柱与定制尺寸或定位孔位方案。