
按任务选择电极夹持座,并记录石墨及介质暴露情况,作为清洁计划的依据。
电火花与检测转序
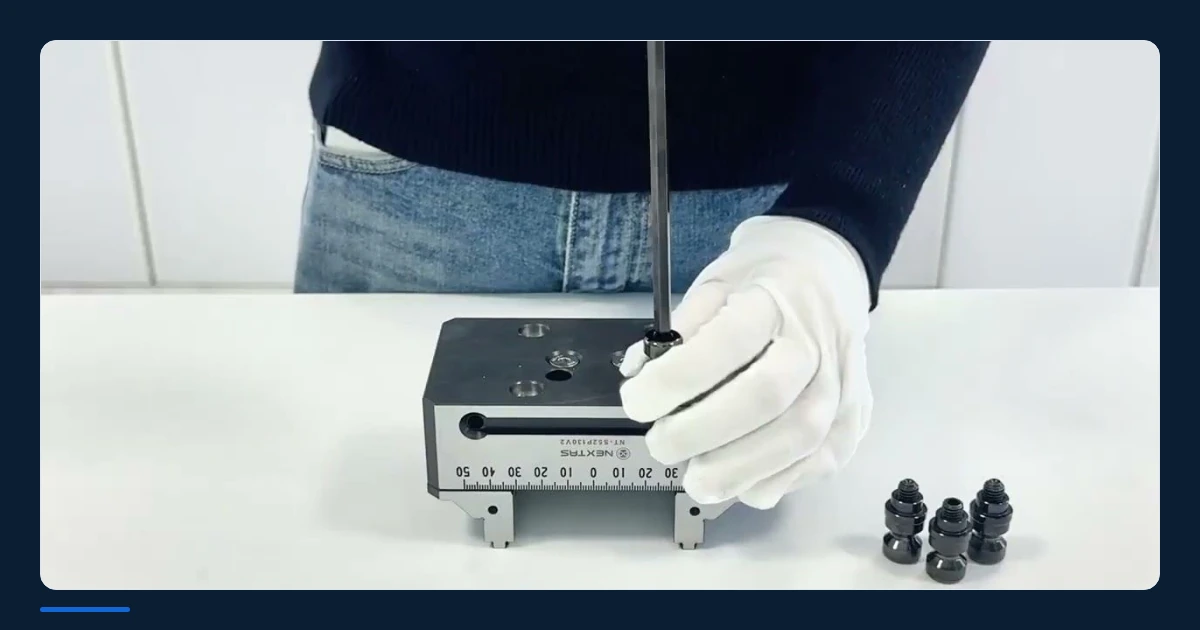
E系列电火花基准卡盘,用于线切割与检测流转
从电火花加工到检测,沿用同一基准
让工件或电极保留在同一工装载体上,在电极准备、电火花、线切割、磨削或检测工位间转序。四种气动解锁卡盘布局可适配不同工位,转序前需确认配套载体与拉钉组合。
型号重复定位: 所列四款 100 型卡盘的型录重复定位精度为 <0.003 mm。配齐夹持座、拉钉和机床接口,并在工位验收时验证整套装置的基准转移。
减少重复装夹准备经验证的载体与拉钉组合可在工位间传递基准,并支持机外准备。
按工位选择卡盘形态标准、立式、直角和紧凑电火花型具有不同的装载方向与占地。
结合型号数据选型对比四款型号,再索取所需载体与拉钉组合的图纸。
交期:依据图纸、数量与审核范围书面确认
起订量:1 套
付款:T/T · L/C
质量文件在询价阶段确认
MIC 审核供应商
适用场合
当一个基准必须跟随电火花链路时,选择这条路线
适用于需要在电火花、线切割、磨削、预调和检测之间重复流转的电极和精密零件。
先比较
请核对夹持座标准、卡盘方向和气路可达性
这通常决定在逐个型号比较之前,标准气动、侧立还是直角布置更合适。
型号、数据与匹配
所列四个型号采用机械自锁夹紧、气动松开。先在下表比较本体布置、夹紧数据和压力,再按集成核对清单规划各工位的放行及完整工序的 FAT/SAT 验证。
技术数据
型录数据适用于所列四个 E 系列卡盘型号及其规定条件。请依据所选图纸、工序载荷和测量方案核对完整夹持座组件。
| 参数 | 型录所列变型 |
|---|---|
| 型号族 | NT-S100P100V1 / NT-S100P100V2 / NT-S100P100V3 / NT-S100P80V1 |
| 定位方式 | 机械自锁、气动松开的基准卡盘 |
| 重复定位精度 | <0.003 mm |
| 夹紧力 | >6,000 N (NT-S100P100V1 / V2 / V3), 4,000 N (NT-S100P80V1) |
| 夹紧载荷 | NT-S100P80V1 列出的 15 kg |
| 工作压力 | 0.5–0.8 MPa |
| 适配拉钉号 | 卡盘表列出 NT-S200P55V2,附件表列出 NT-S100P55V2。请按已批准的图纸确认所订拉钉代号、几何和卡盘版本。 |
| 材料 | 淬硬不锈钢 |
| 重量范围 | 随变型为 2.0 kg / 5.3 kg / 7.1 kg / 17.7 kg |
| 型号 | 配置 | 重复精度 | 夹紧 | 压力 | 重量 |
|---|---|---|---|---|---|
| NT-S100P100V1 | 100 型 气动卡盘 | <0.003 mm | >6,000 N | 0.5–0.8 MPa | 5.3 kg |
| NT-S100P100V2 | 100 型 侧立气动卡盘 | <0.003 mm | >6,000 N | 0.5–0.8 MPa | 7.1 kg |
| NT-S100P100V3 | 100 型 直角气动卡盘 | <0.003 mm | >6,000 N | 0.5–0.8 MPa | 17.7 kg |
| NT-S100P80V1 | 电火花气动卡盘 | <0.003 mm | 4,000 N / 15 kg 载荷 | 0.5–0.8 MPa | 2.0 kg |
目录安装尺寸
| 型号 | 本体/底座几何(mm) | 图示总高(mm) | 安装孔布置(mm) |
|---|---|---|---|
| NT-S100P100V1 | 法兰/本体直径(mm): Ø165 / Ø110 | 70.5 | 通孔: 4 × Ø11; 沉孔: Ø18 × 10.6; PCD Ø135 |
| NT-S100P100V2 | 本体外形(mm): 110×100 mm | 155 | 安装孔距(mm): 75×75 mm; 通孔: 4 × Ø11; 水平接口中心高(mm): 100 |
2026夹持系统目录 · PDF页 33 · 印刷页 64 · mm
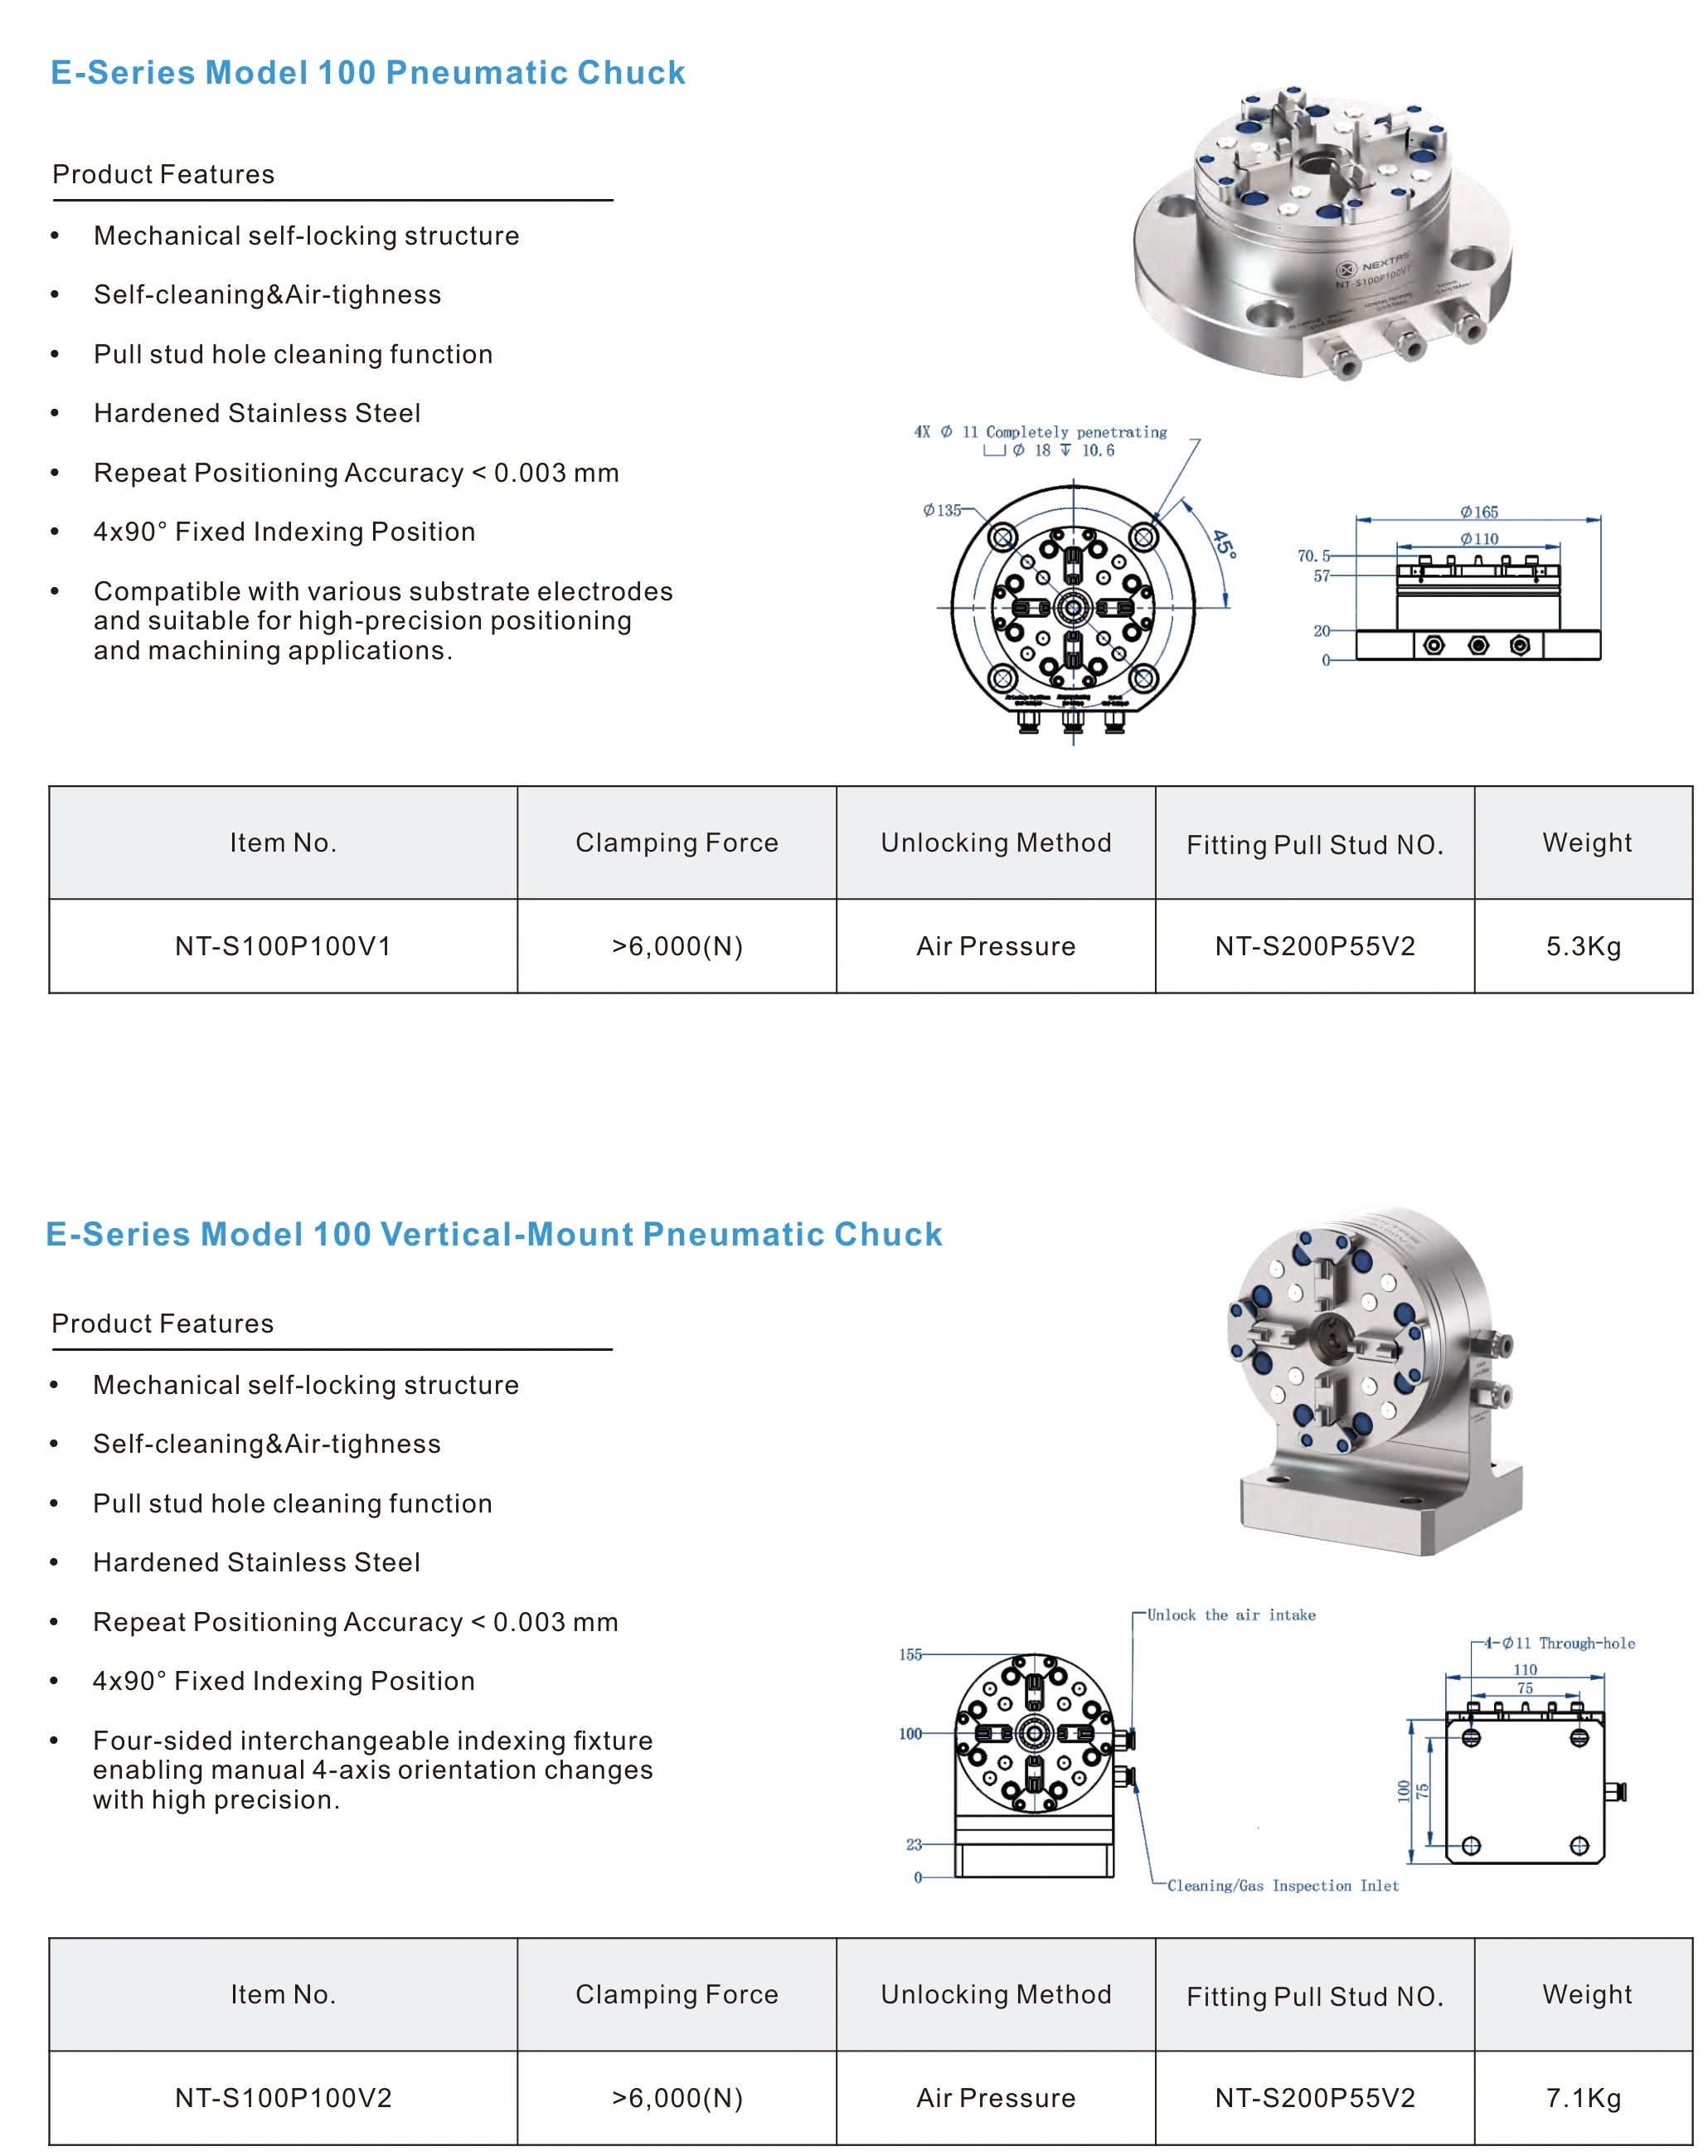
尺寸以目录原图为基准;完整安装堆叠应按选定图纸确认。
100 型 变型矩阵
系统选择与 ITS 类集成指南
请将 E 系列视为具体型号的基准件,而不是可随意互换的通用卡盘。请按夹持座与拉钉的准确几何、安装孔、方向、叠层高度、载荷与重心、机床可达性、环境、气路、选项和约定的验收方法来选择。下单前请核对每个工位。线切割到检测的流转,请使用E系列基准流转核对清单,以便规划夹持座族核对、工位验证和补偿处理。
有代表性的应用布置
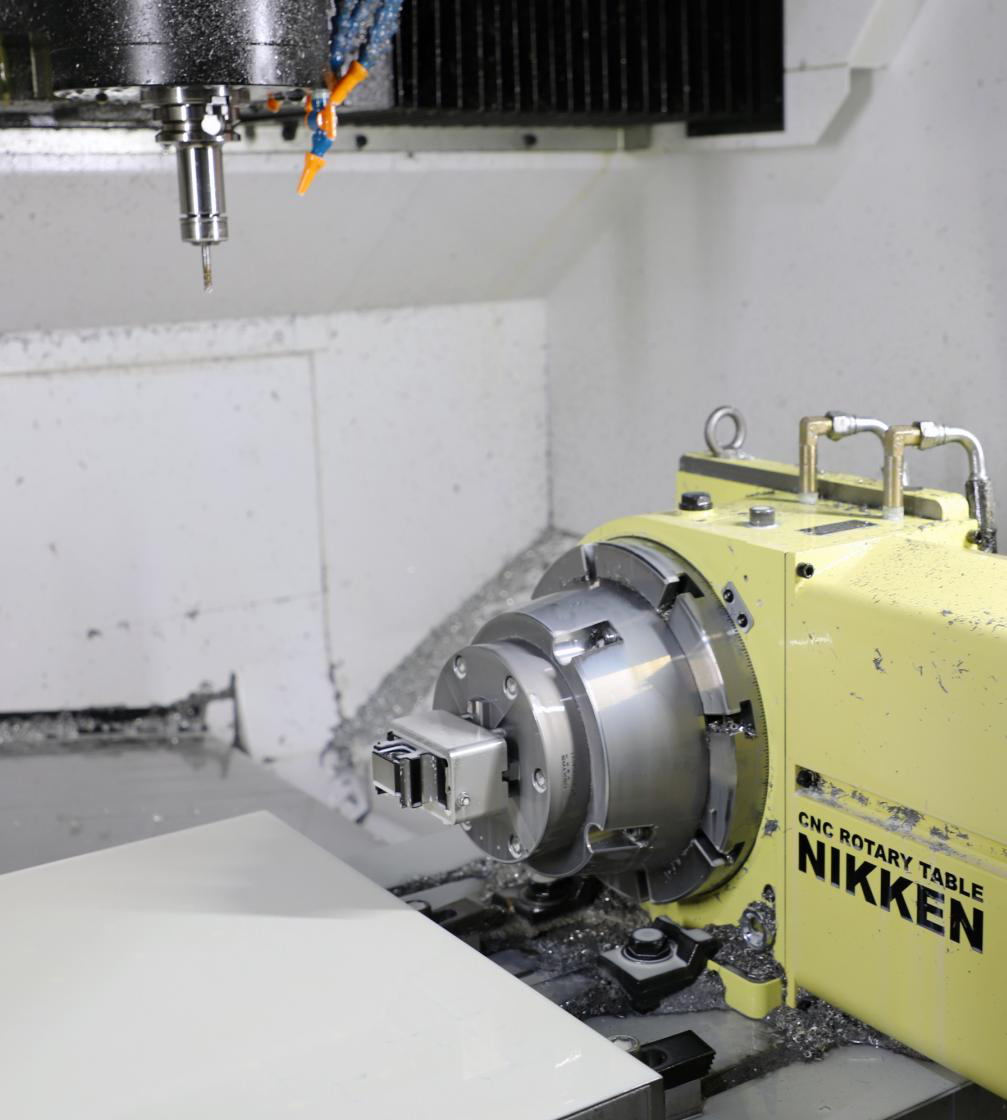
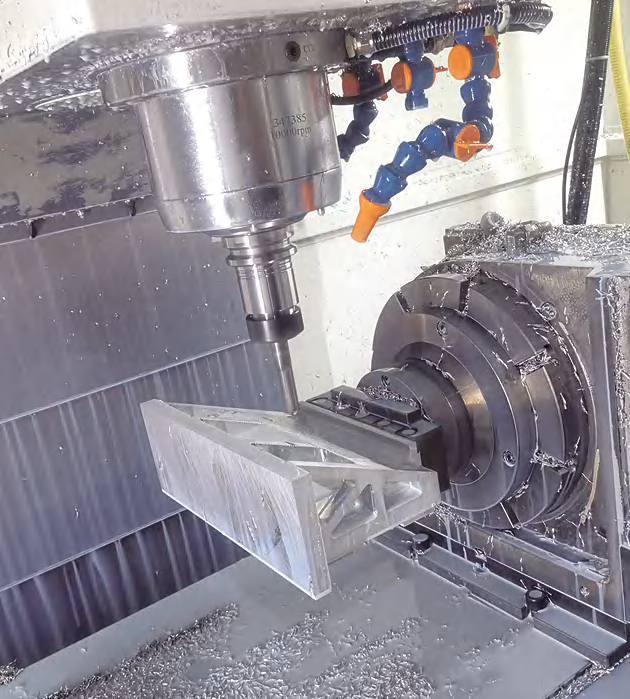
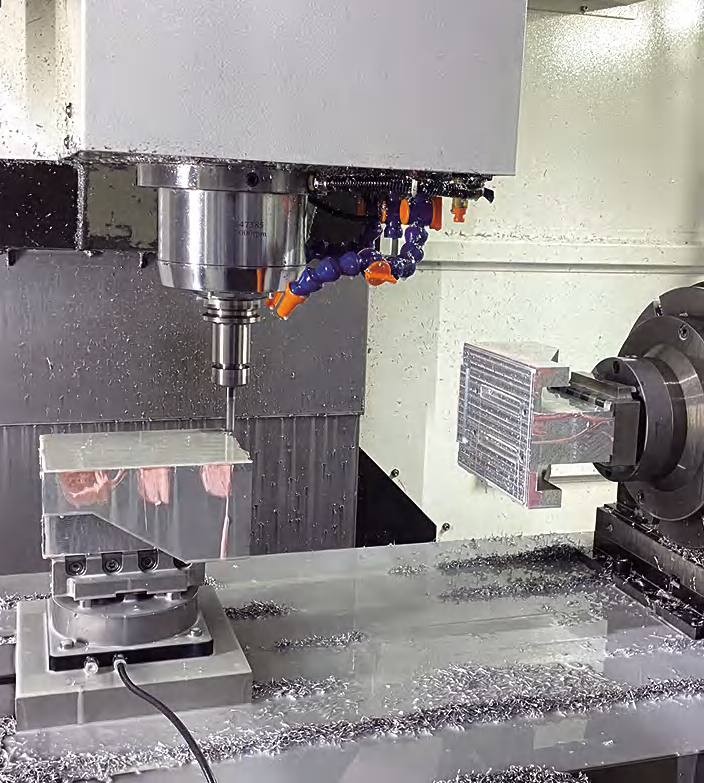
旋转轴和机床台面安装的参考布置。请按所选配置核对卡盘、夹持座和机床工作空间。
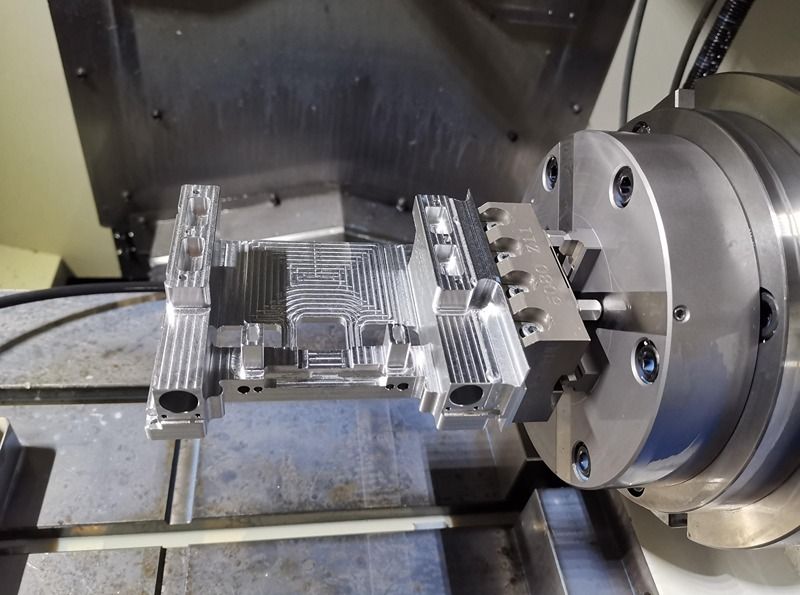
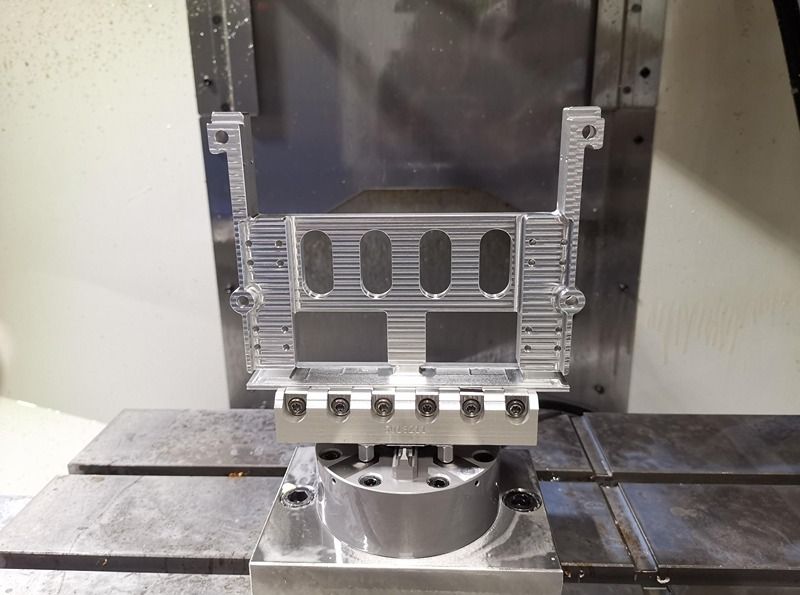
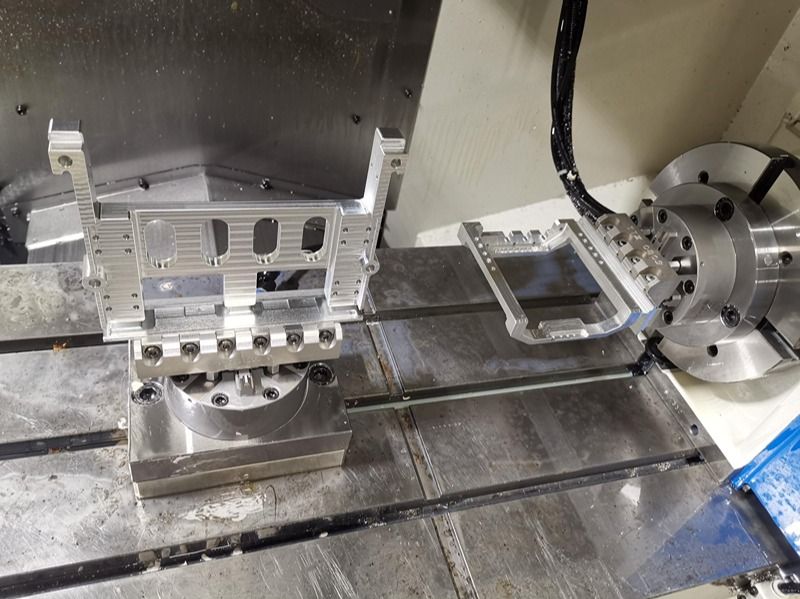
型录中的装机视图
型录照片展示安装布局。请按已确认图纸核对所选卡盘、载具、机床空间与工序。
附件与集成详情
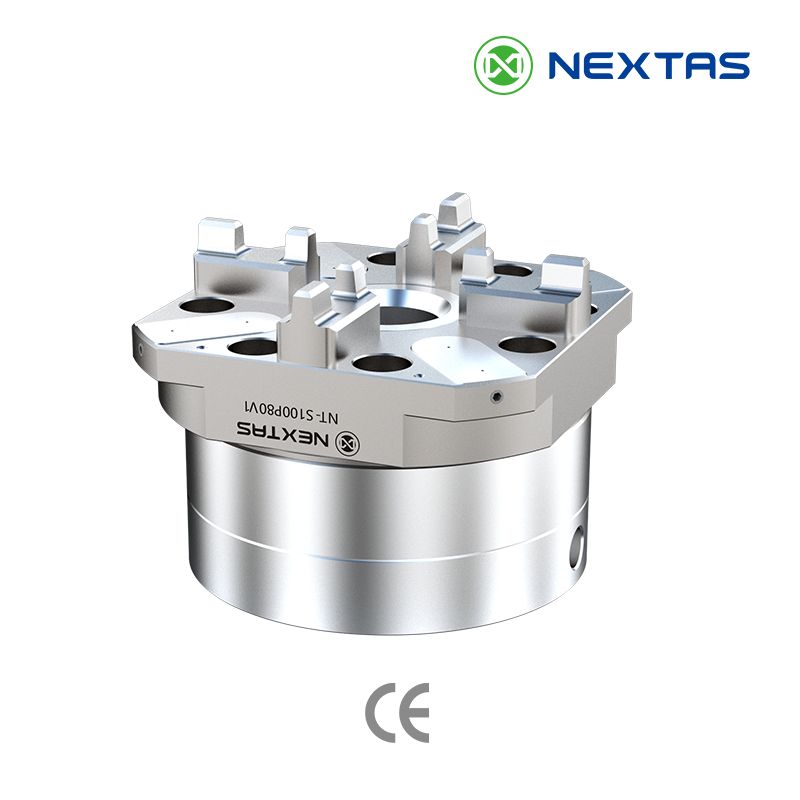
材料与可选接口
型录列出淬硬不锈钢结构。内部通道、密封、气密监测和其他接口选项按所选图纸及订单确认;清洁与落座统一按安装流程执行。
定位板、拉钉和夹持座侧零件
型录在卡盘本体之外列出定位板和夹紧拉钉参考。请把每一项都当作候选订购件,放行前核对准确型号、版本、几何、安装和已批准的接口图纸。

定位板
定位板配置和支承零件。
| 型号 | 用途 | 参考 |
|---|---|---|
| 高承载定位板 | 配置 / 细节:每块定位板含 8 × M8 支撑脚。;材料:淬硬不锈钢;重量:0.15 kg | |
| 高承载定位板 | 配置 / 细节:4 × M8 支撑脚 + 4 × M5 螺钉。;材料:淬硬不锈钢;重量:0.11 kg | |
| 50 定位板 | 配置 / 细节:请按已批准的 NT-S100P50V1 图纸确认支撑脚的数量和螺纹。;材料:淬硬不锈钢;重量:0.03 kg |

拉钉目录参考 — 配套待确认
供图纸核对的夹持座侧接口候选。
| 目录参考料号 | 用途 | 参考 |
|---|---|---|
| 配套尚未确认 | 仅供 NT-S200P55V2 目录资料参考:淬硬不锈钢;质量 0.08 kg。指定拉钉前,请按受控图纸确认卡盘型号、版本及夹持座几何。 |
请选择需要核对拉钉的卡盘。两个目录参考料号不能证明配套关系。
上述数值为卡盘本体的型录数据。跨工位基准流转的结果还取决于夹持座板、拉钉、安装,以及每个工位的测量。
各工序的选型重点
明确托盘或载体、转序队列,以及上料顺序所需的过程状态反馈。
保持夹持叠层短而刚性足够;在装机条件下核对振动、基准偏移、公差、表面质量及工序能力。
核对夹持座平衡、动态载荷、刚性、刀具空间及冷却液雾防护,并将拟定转序方案与实测换装基线比较。
将电极准备、电火花和检测规划为完整路线;质量计划记录主基准夹持座编号,并比较全流程交付时间。
接口与顺序控制信号
解锁口用于装卸时打开夹紧机构;按所选阀与 PLC 顺序接线,供气要求见气源检查。
具备该功能时,以阀/PLC 定时脉冲完成一道清洁步骤,其余要求见清洁与落座流程。
压力开关或接近传感器可向 M 功能/PLC 输入提供夹紧状态。
按所配置检测方式,将夹持座在位或落座状态送入机床 I/O 或联锁输入。
PLC 或 MES 循环计数为密封、弹簧维护提供依据,触发条件见服务计划。
这些过程信号与防护、停止和故障恢复功能的关系,由完整单元安全方案确定。
本体外观与安装方向参考
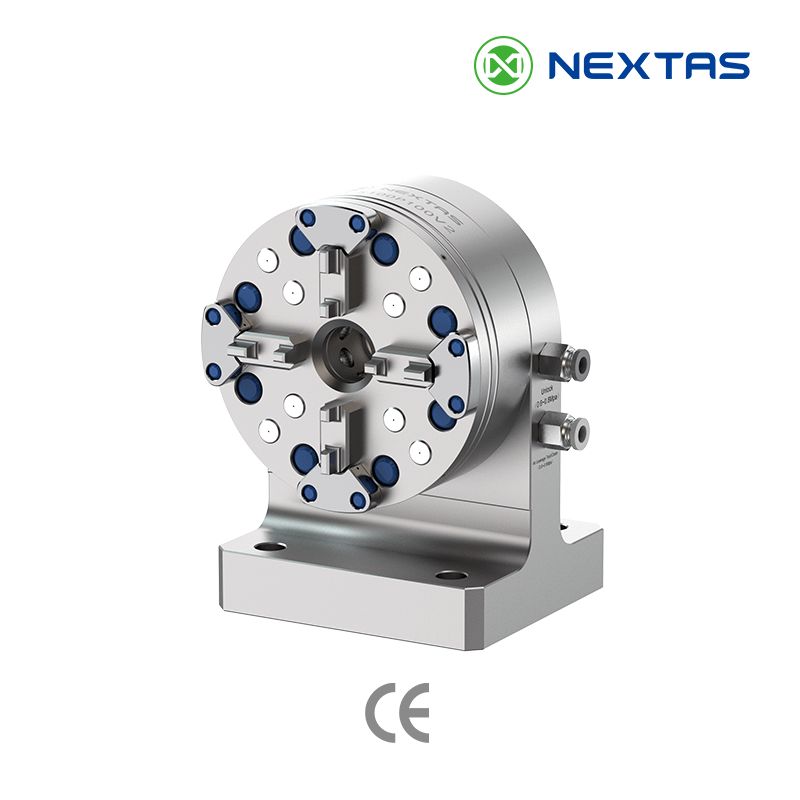
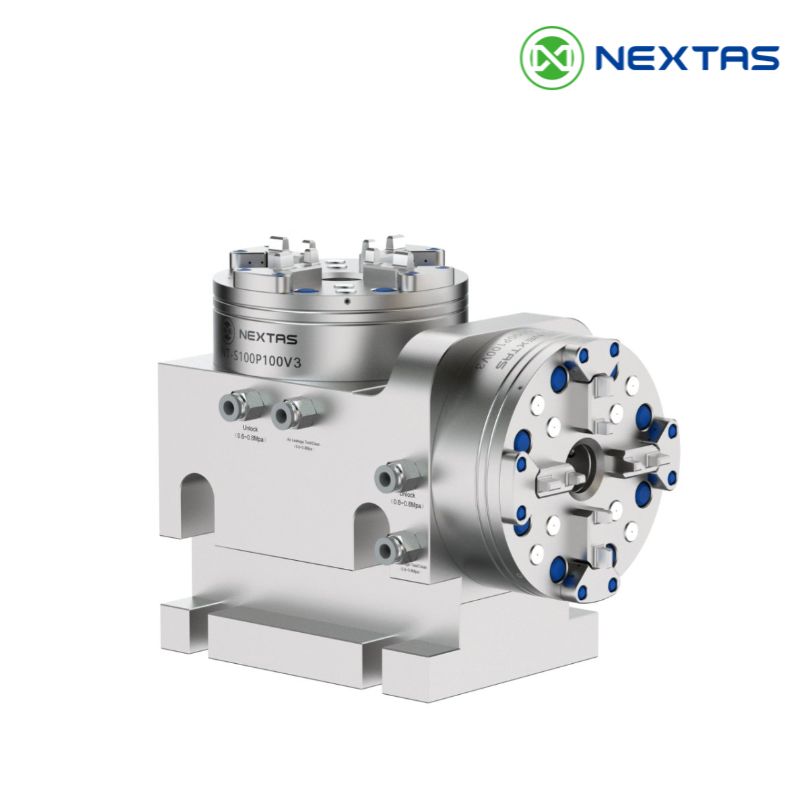
安装、气路与维护展开详细检查
安装、气路与维护
本体与配合件先按工位和夹持座选型确认。
安装与运行气路
使用批准的转接板、螺栓孔、定位销、扭矩、平面度方法和机床台面图纸;未经工程批准,不得重新加工转接板。
四款型号在卡盘处的工作压力为 0.5–0.8 MPa。先确认所选气路,再按型号手册与现场实测条件规定空气品质、过滤、干燥、排水、软管与阀规格及介质防护;不为所有安装指定统一过滤等级或管长。
按实际电火花油或去离子水、环境及订单范围,核对弹性体、密封套件和接口防护;系列名称不能证明介质相容性。
带吹气功能的型号,需按实际石墨、介质、切屑和密封安排定时脉冲、擦拭、吹扫及目视检查。加工前独立确认落座;吹气不能单独证明接口干净或基准已返回。
服务计划与故障诊断
依据所选型号手册、循环次数、环境、实测磨损、泄漏和动作响应制定检查与清洁条件。检查密封、弹簧、夹持座、拉钉及接口,并在配置评估时确定所需备件。
停机检查完整叠层,将污染、安装、载荷、气路和测量记录与控制计划对照。
检查槽体、工件和电极的热变化,以实测温度规定稳定条件并重新核验基准。
停止循环,排查污染、损坏、夹持座或拉钉几何不匹配、安装错误及解锁不完全;修复后确认落座再使用。
检查石墨堵塞、卡盘处压力、泄漏、限流和阀/软管规格;恢复规定供气条件并定位故障后再运行。
核对介质侵蚀、密封损坏、屏蔽、接口防护和布管;纠正环境防护并按计划换密封,记录重新使用前的泄漏与响应。
E 系列变型
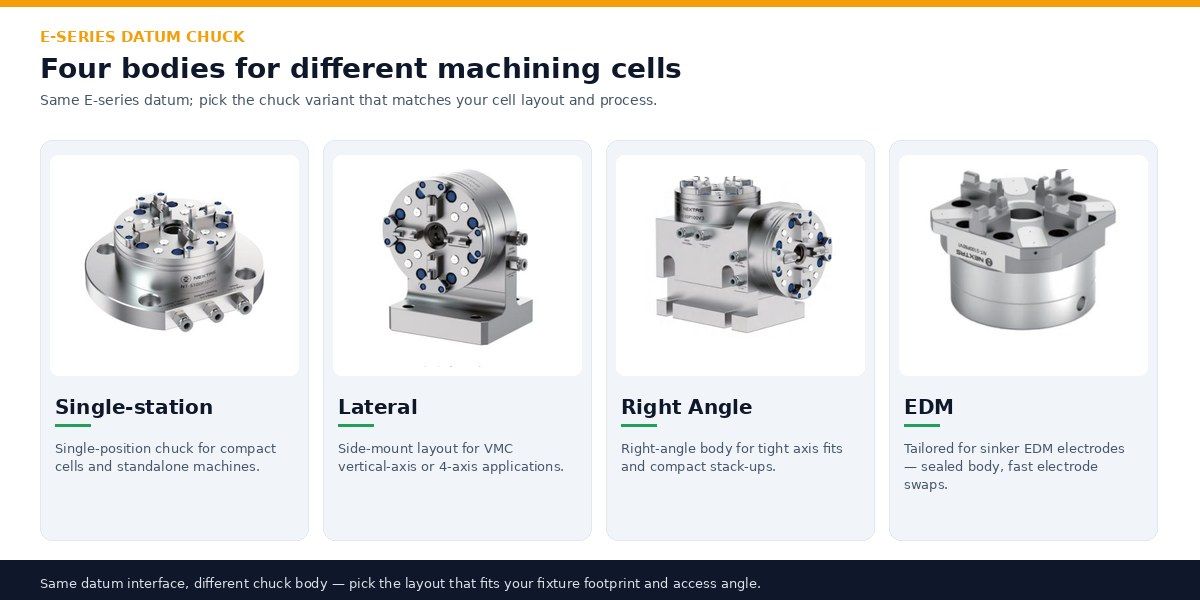
面向不同单元的四个 E 系列卡盘本体
型录列出单工位、侧向、直角和电火花本体变型。请比较夹持座的装入方向、叠层高度、刀具可达性和软管间隙。最终安装和夹持座接口,请按所选型号已批准的图纸确认。
验收与调试检查
普通夹紧、落座或压力信号不自动具备安全等级。完整单元需验证防护、安全相关控制、诊断覆盖、故障状态分析、安全状态、停止、复位与恢复逻辑,以及 FAT/SAT。按所选图纸核对断气响应;弹簧保持不是安全验证。
验收清单与调试计划
请用项目专用的采购、FAT 和 SAT 计划,核对所选型号、夹持座与拉钉、安装、载荷、环境、气路、故障状态、重复精度方法和完整单元的验收准则。
进货检验与验收准则
如何核对
请用可追溯的三坐标、千分表或与已确认基准件约定的方法。请在 FAT/SAT 计划中确定样本量、载荷、温度、顺序和不确定度。
典型目标
请仅把 <0.003 mm 作为所选型号的型录比较点。请约定装机后的 FAT/SAT 准则、循环次数、载荷、温度和测量不确定度。
如何核对
请按已批准的图纸和风险评估,试验所选型号、载荷方向、气路、被监测状态和已定义的故障。
典型目标
请记录该型号的响应和完整单元的安全状态。仅凭断气后仍保持,不能作为安全验证。
如何核对
请检查并擦拭接触面。如果配备,请试验书面清洁循环,然后单独核对落座。
典型目标
记录的表面状态、落座证据和实测基准,满足项目约定的验收准则。
如何核对
请在卡盘处、所选 0.5–0.8 MPa 范围和约定气路条件下测量。
典型目标
记录的夹紧和松开时间,在已定义的压力、载荷、温度和故障情况下,满足项目约定的限值。
如何核对
请使用已批准的泄漏试验方法、压力、保压时间、介质和验收阈值。
典型目标
满足项目约定的压降、泄漏和响应准则。
如何核对
请在每个工位试验已批准的准确夹持座、托盘、适配拉钉、版本、方向、载荷和机床侧图纸。
典型目标
准确几何、落座、载荷、叠层高度和实测基准,符合已批准的图纸和验收计划。
如何核对
索取验证报告和维护说明
典型目标
供您的质量体系使用的可追溯质量记录
故障诊断与保养触发条件见服务计划。
让电极与工件转序更顺畅,从合适的装夹配置开始。告诉我们你的机床和想改善的工序,我们帮你选型;已有图纸或接口资料,也可以一起发来。
相关选型:R 系列机床侧接口。
页面更新日期 . 该系列的型录数值来自 2026 NEXTAS 工业快换夹持型录。标注以图纸为准的尺寸,请核对所选型号的图纸。 索取产品目录. 工厂、型录与展会.
产品资料
常见问题
它是否面向 ITS 50 / ER-036345 类夹持座和托盘?
这是一条需逐站核对的候选接口路线。夹持座、拉钉、卡盘版本及机床侧图纸均按接口选型清单确认,不能按系列名称推定互换。
它更适合哪些工序?
可评估电火花、线切割、磨削、电极铣削和检测转序。各工序的刚性、平衡、介质及质量记录重点见工序检查。
在自动化中如何处理切屑、介质和碎屑?
吹气只是具备该功能型号的一道清洁步骤。擦拭、吹扫、目视检查及独立落座确认按清洁流程执行。
稳定的无人持续看管循环,建议什么样的气源质量?
按所选手册与现场实测条件规定过滤、干燥、排水、软管及阀规格,详见供气要求。不为全部安装设统一过滤等级或管长。
如何在多台机床上保持同一 Z 基准?
逐站确认同一载体与配套拉钉、机床接口及可追溯基准件,再按测量与验收计划比较装机基准。相同系列不代表零补偿或自动互换。
能否与机器人或托盘系统安全集成?
需由集成商完成完整单元安全验证,包括防护、安全控制、故障、安全状态、复位及恢复。普通夹紧或压力信号不能单独构成安全功能。




快速报价
申请E系列卡盘报价
留下姓名、工作邮箱、机床型号和希望改善的流转工序即可开始。NEXTAS 工程师协助比较 E 系列配置,明确报价范围。