多品种、频繁换装
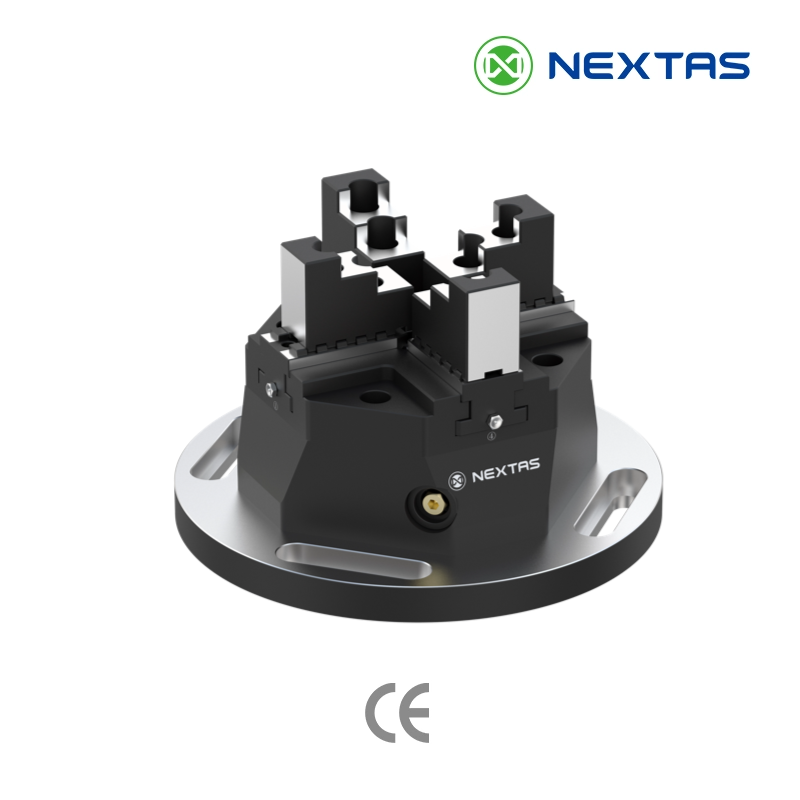
零点定位系统
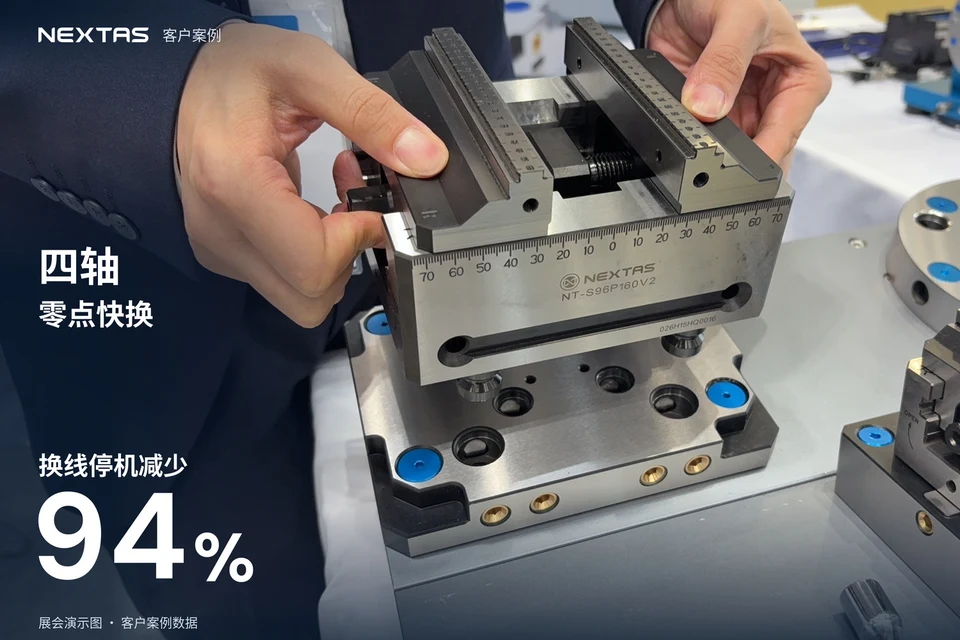
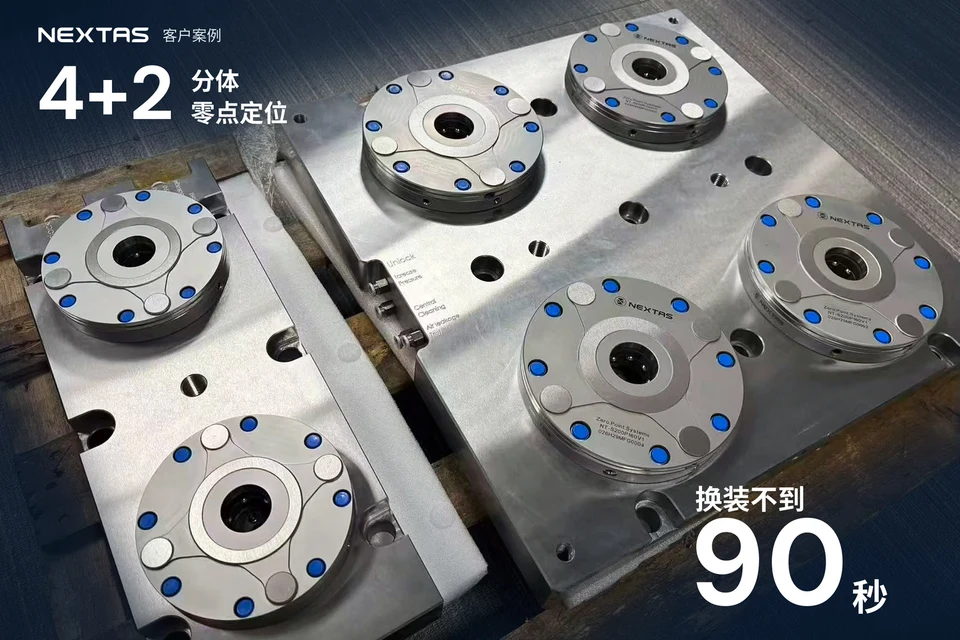
下一套夹具,提前在机外准备。通过共同的零点定位模块接口,整套更换,减少机上重新装调。
查看零点定位系统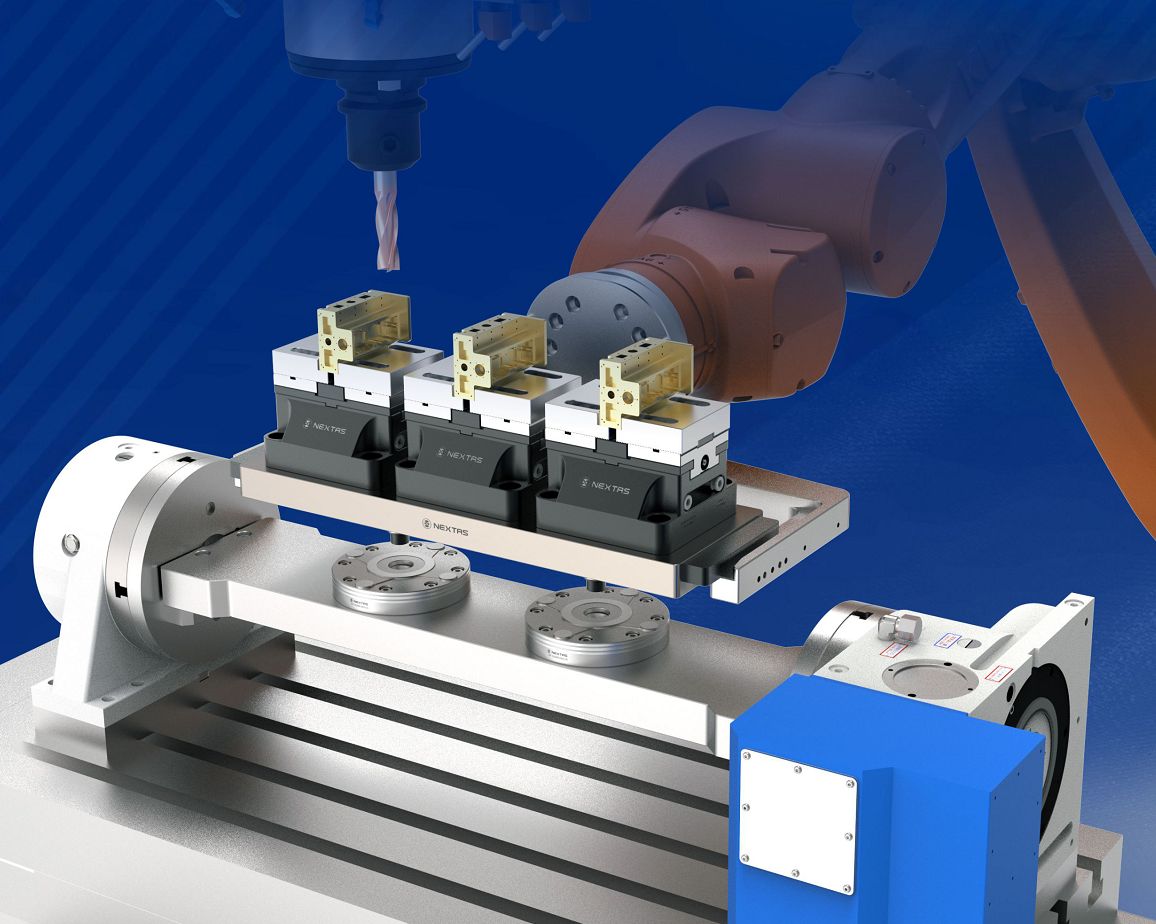
12 项核心产品
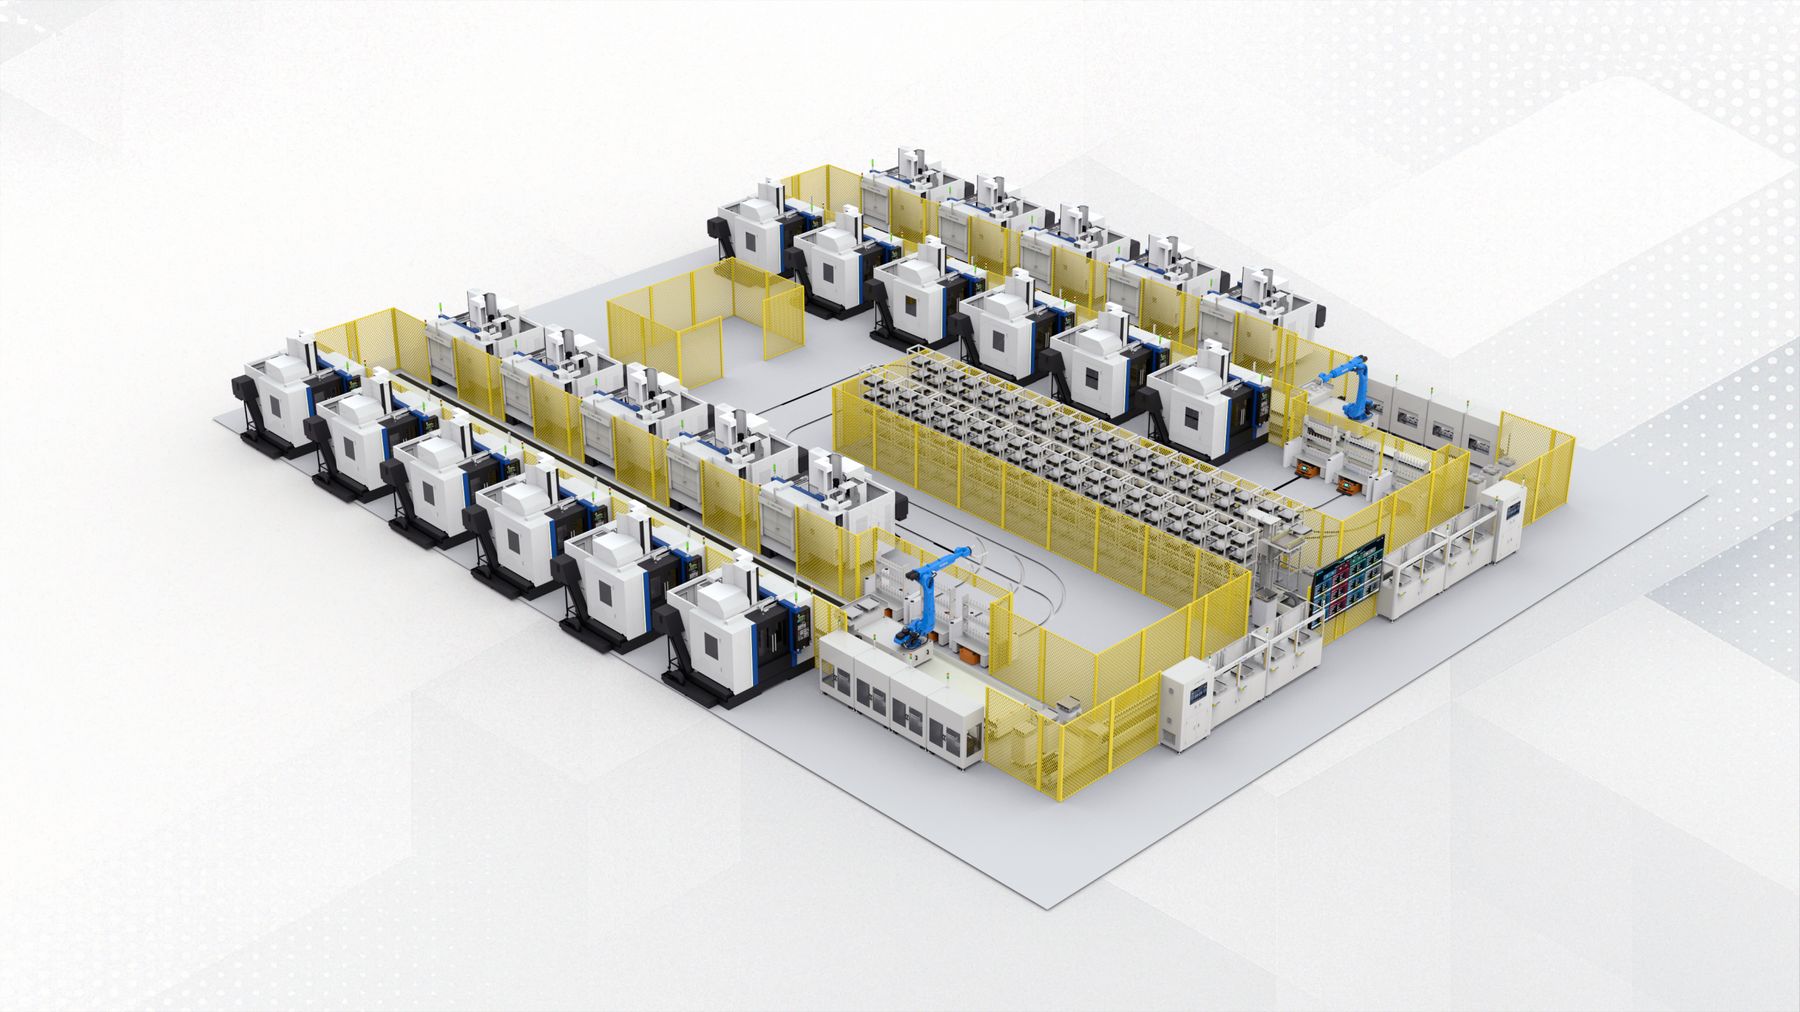
先选择装夹接口、匹配工件,再规划托盘转运与自动化。
夹具选型
先提供机床型号和现有装夹的照片,告诉我们时间主要花在哪里。我们可以从这些信息开始讨论,随着布局逐步明确,再补充所需图纸。
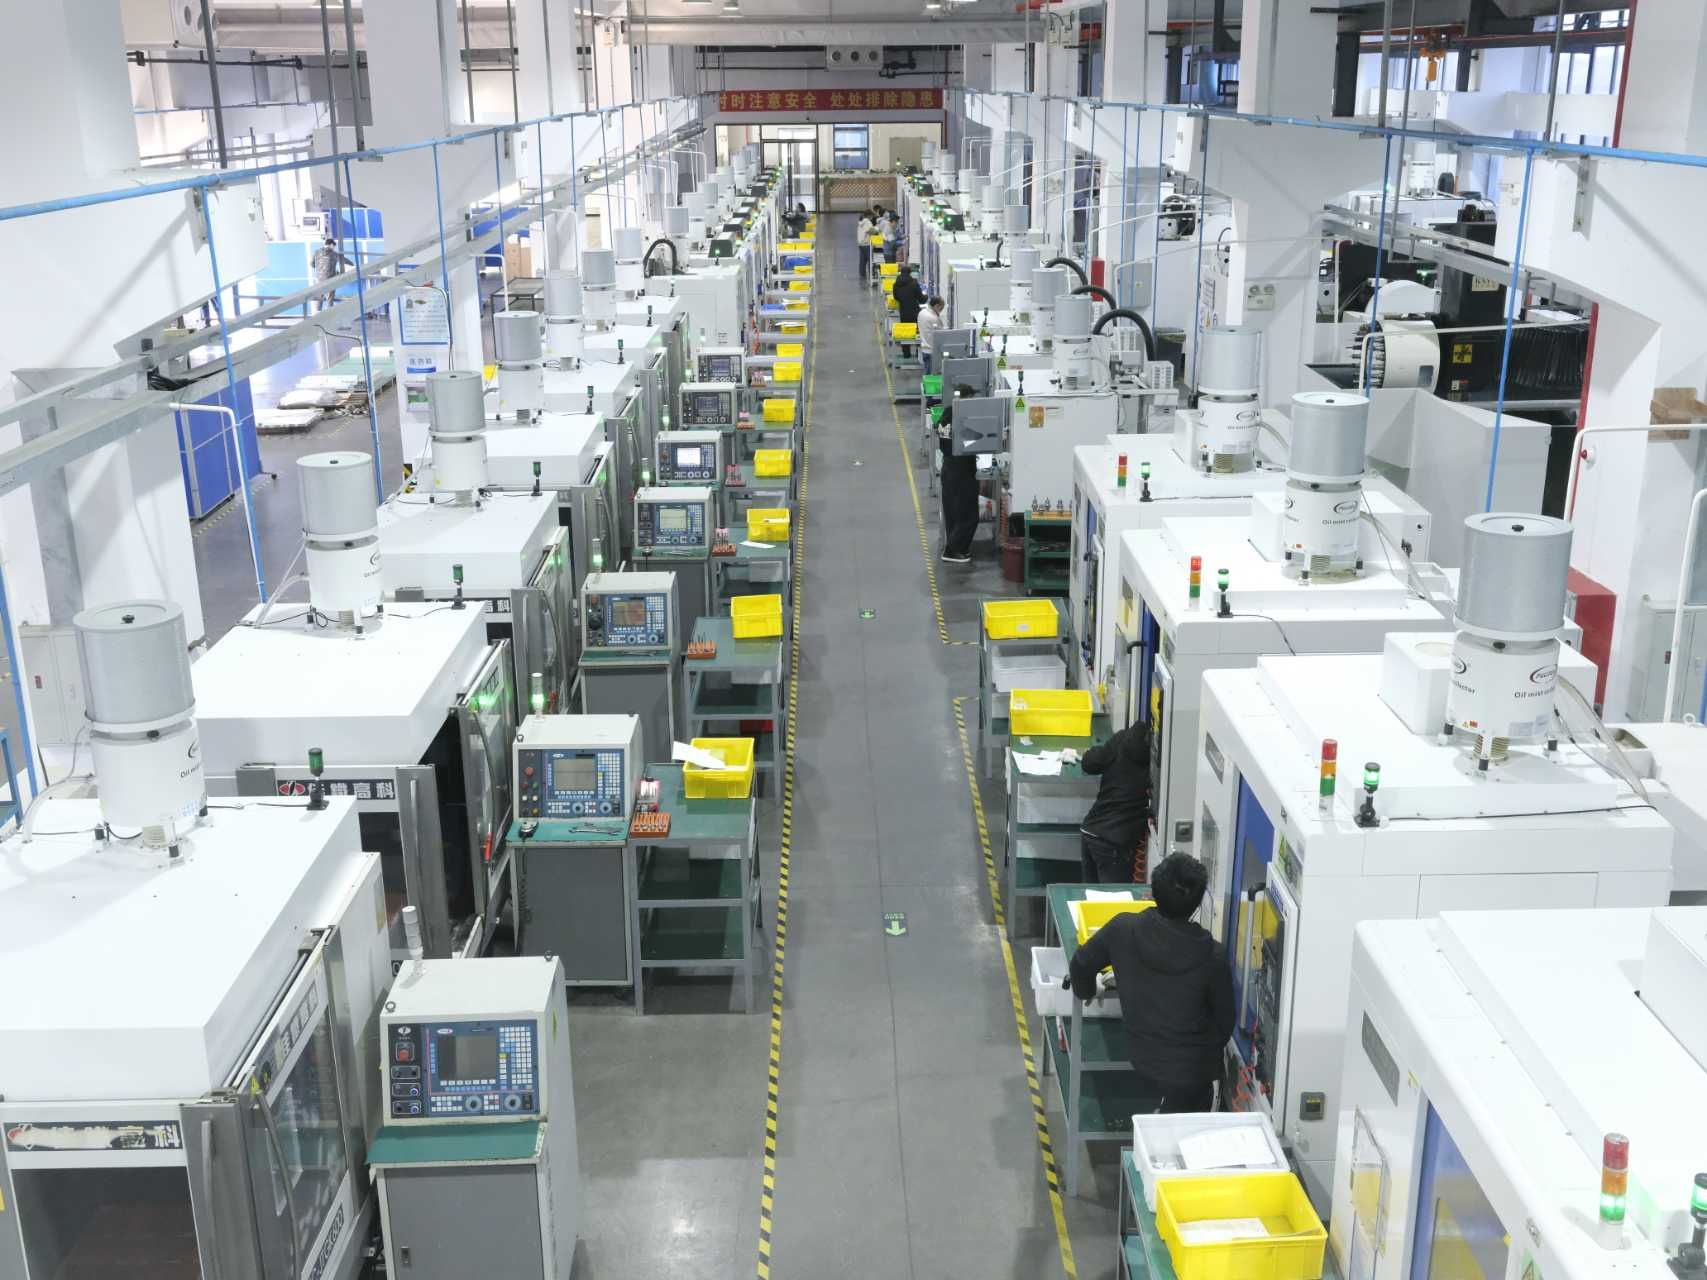
MIC-ASI2411114 · · 珠海厂区
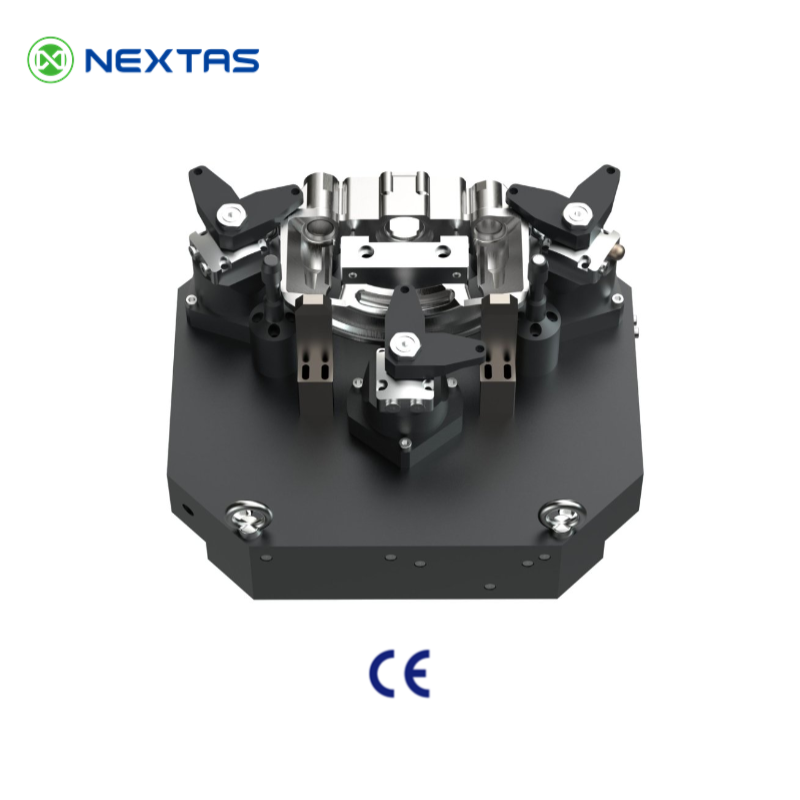
半导体设备基准传递
更换硬件之前,先查明偏移来自定位座重新落座、工位交接,还是上层工装。
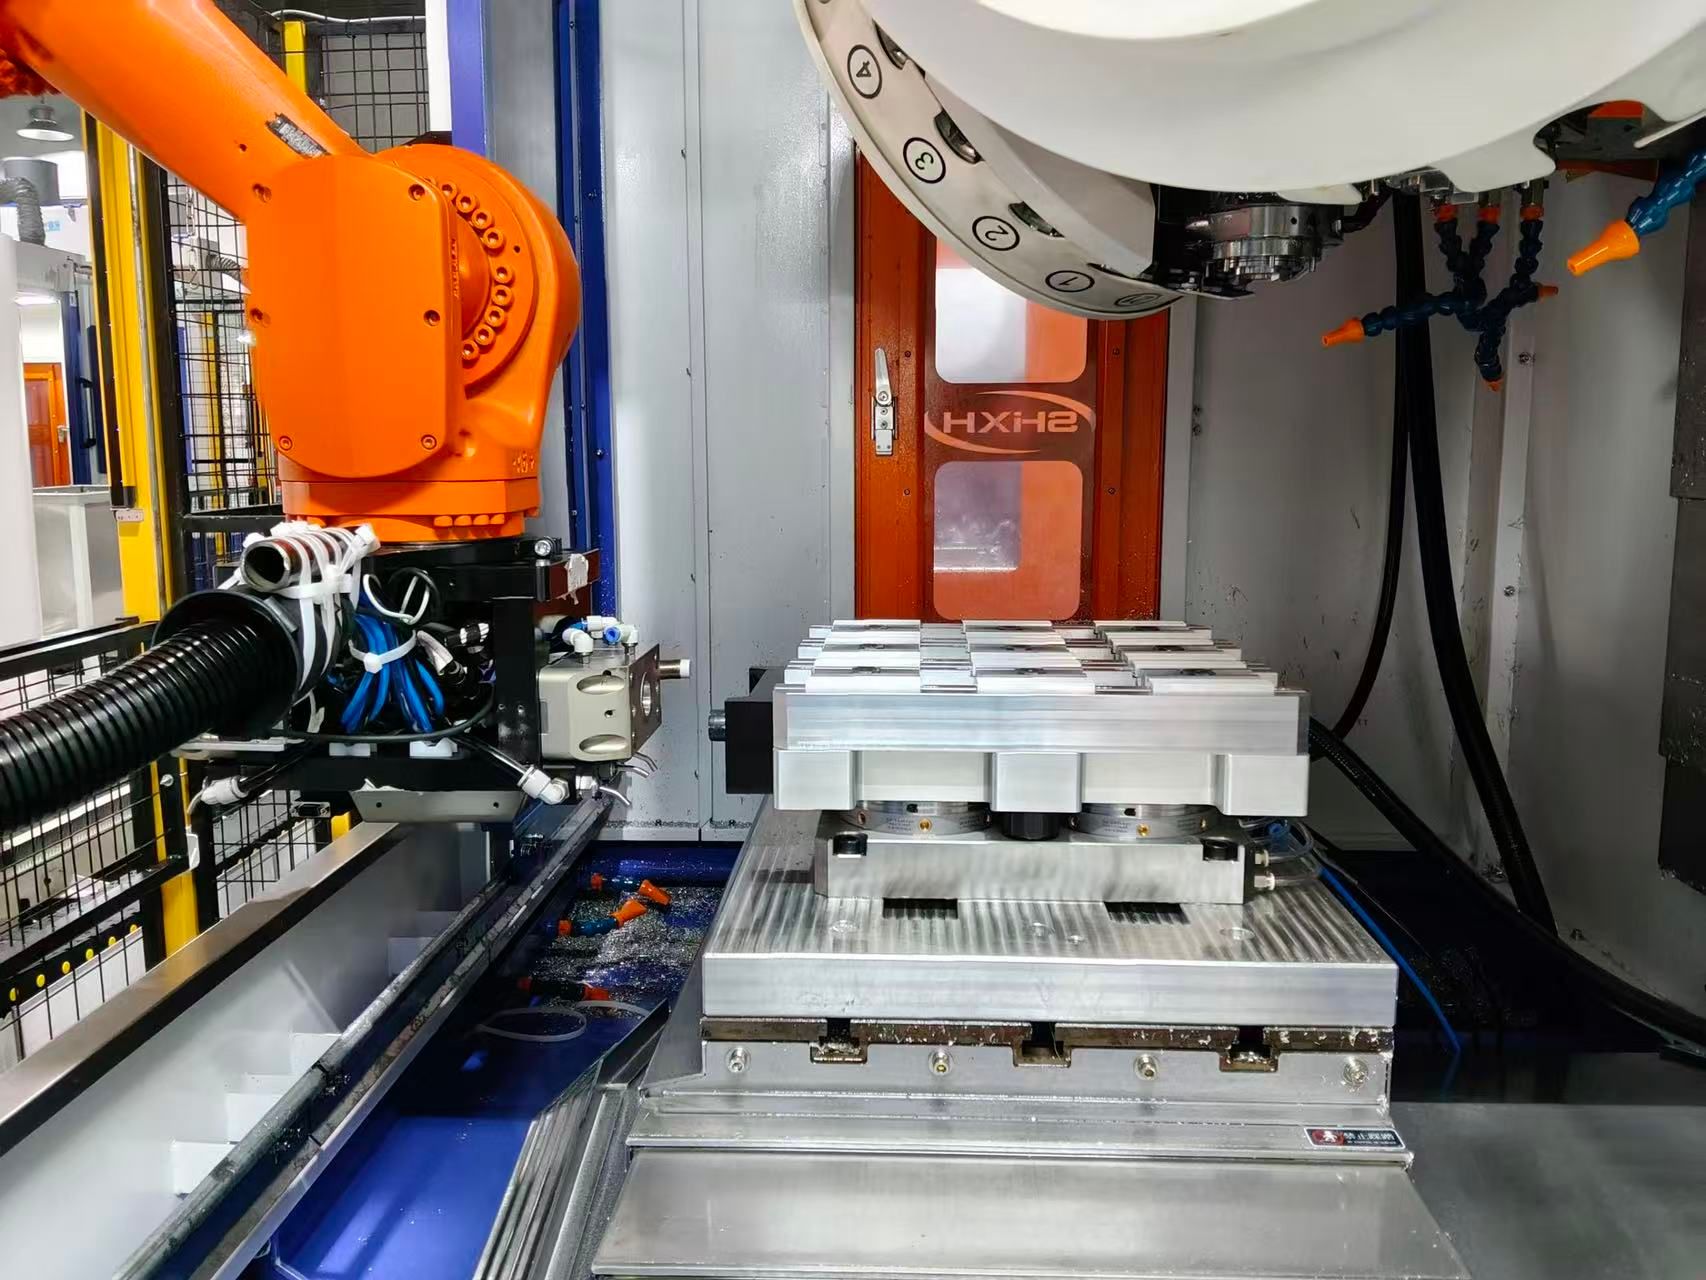
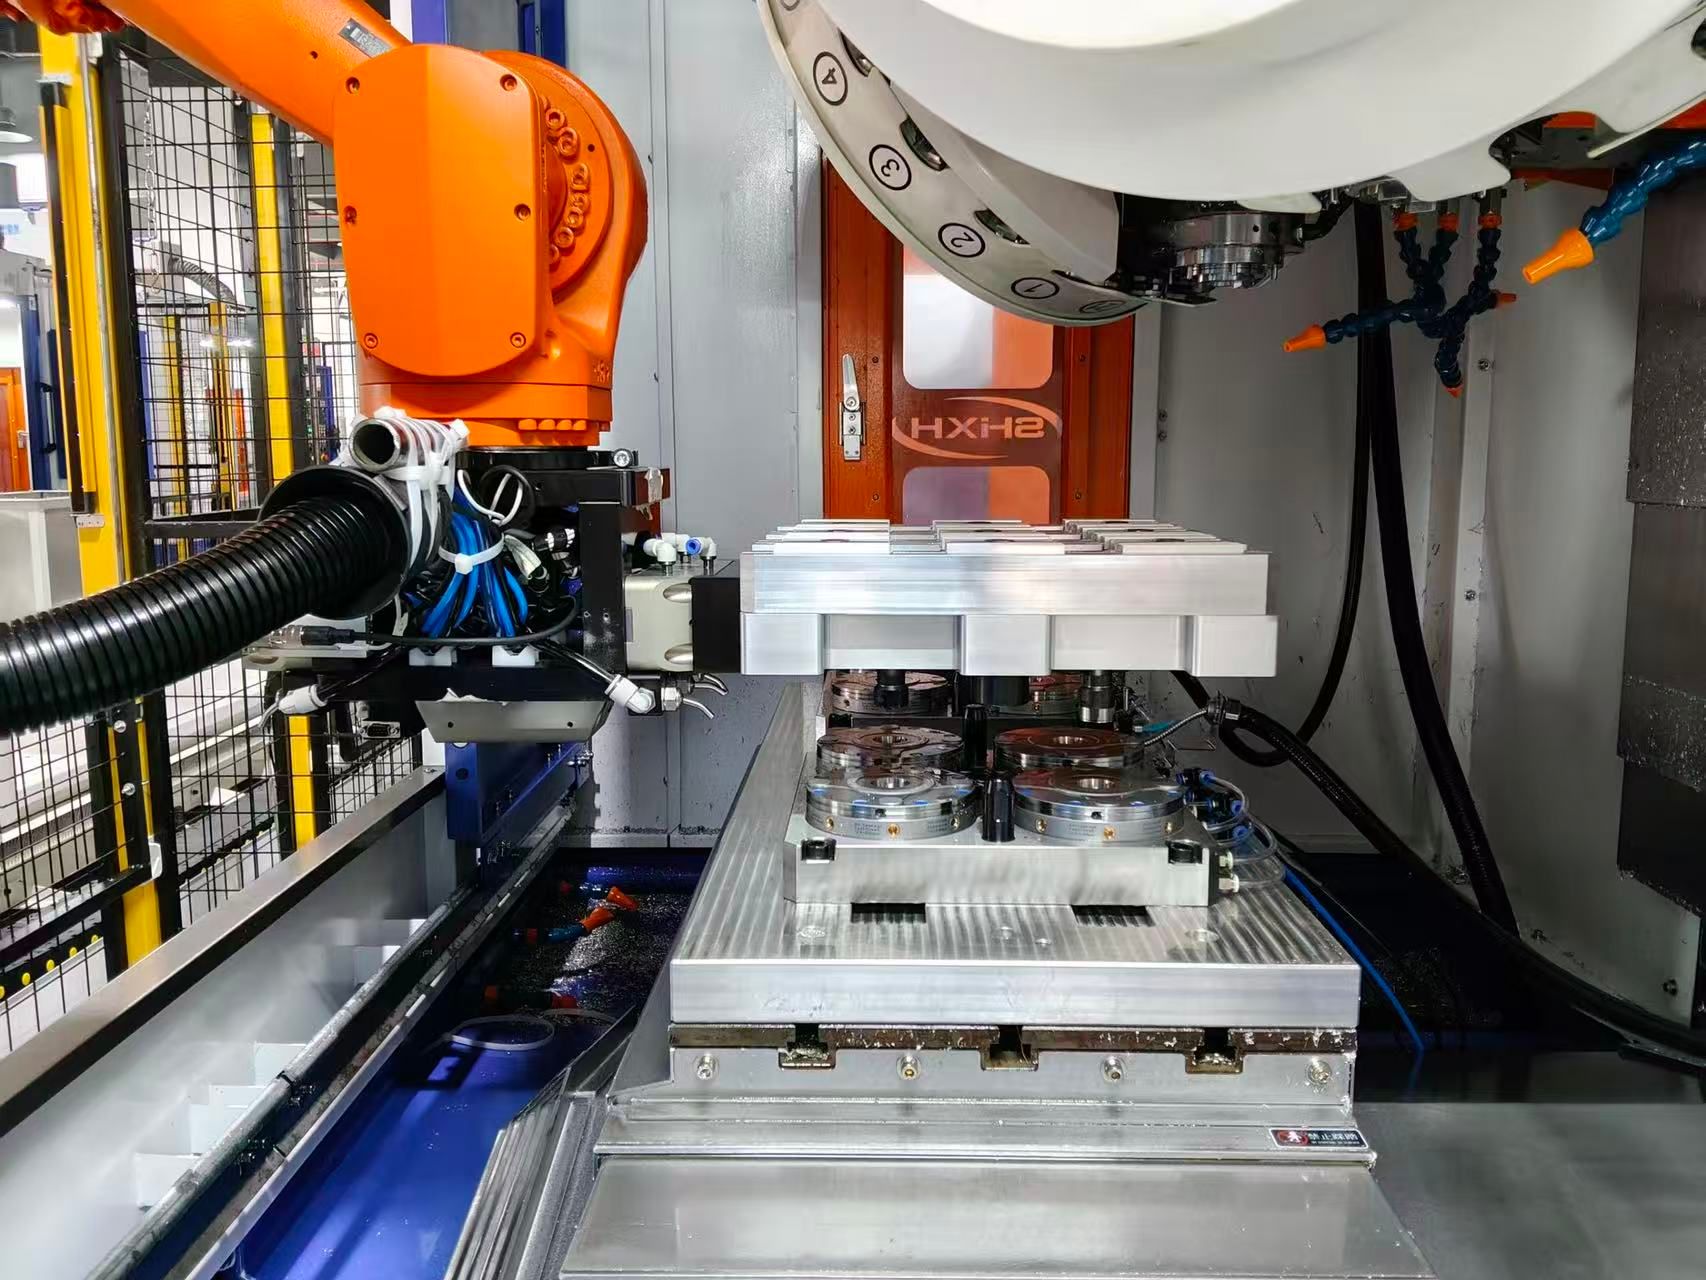
工程选型资料
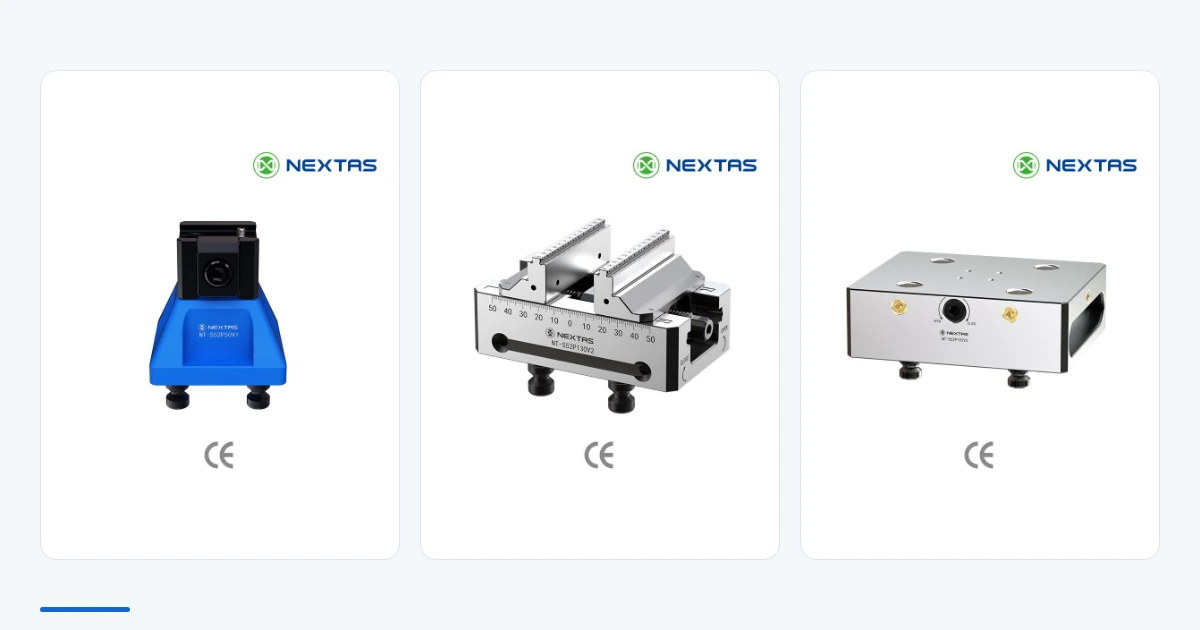
工件夹持架构指南
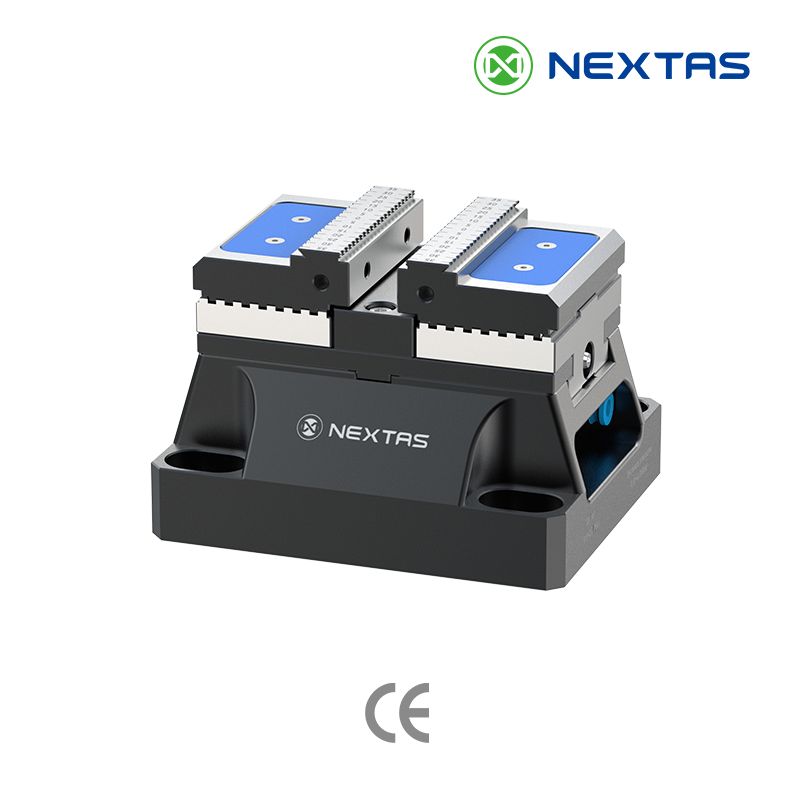
燕尾夹具或自定心虎钳夹住工件。零点底座把可拆工装定位到机床上。先按工件和刀路选择上层夹持,再决定整套夹具是否需要可重复的机床侧接口。
阅读指南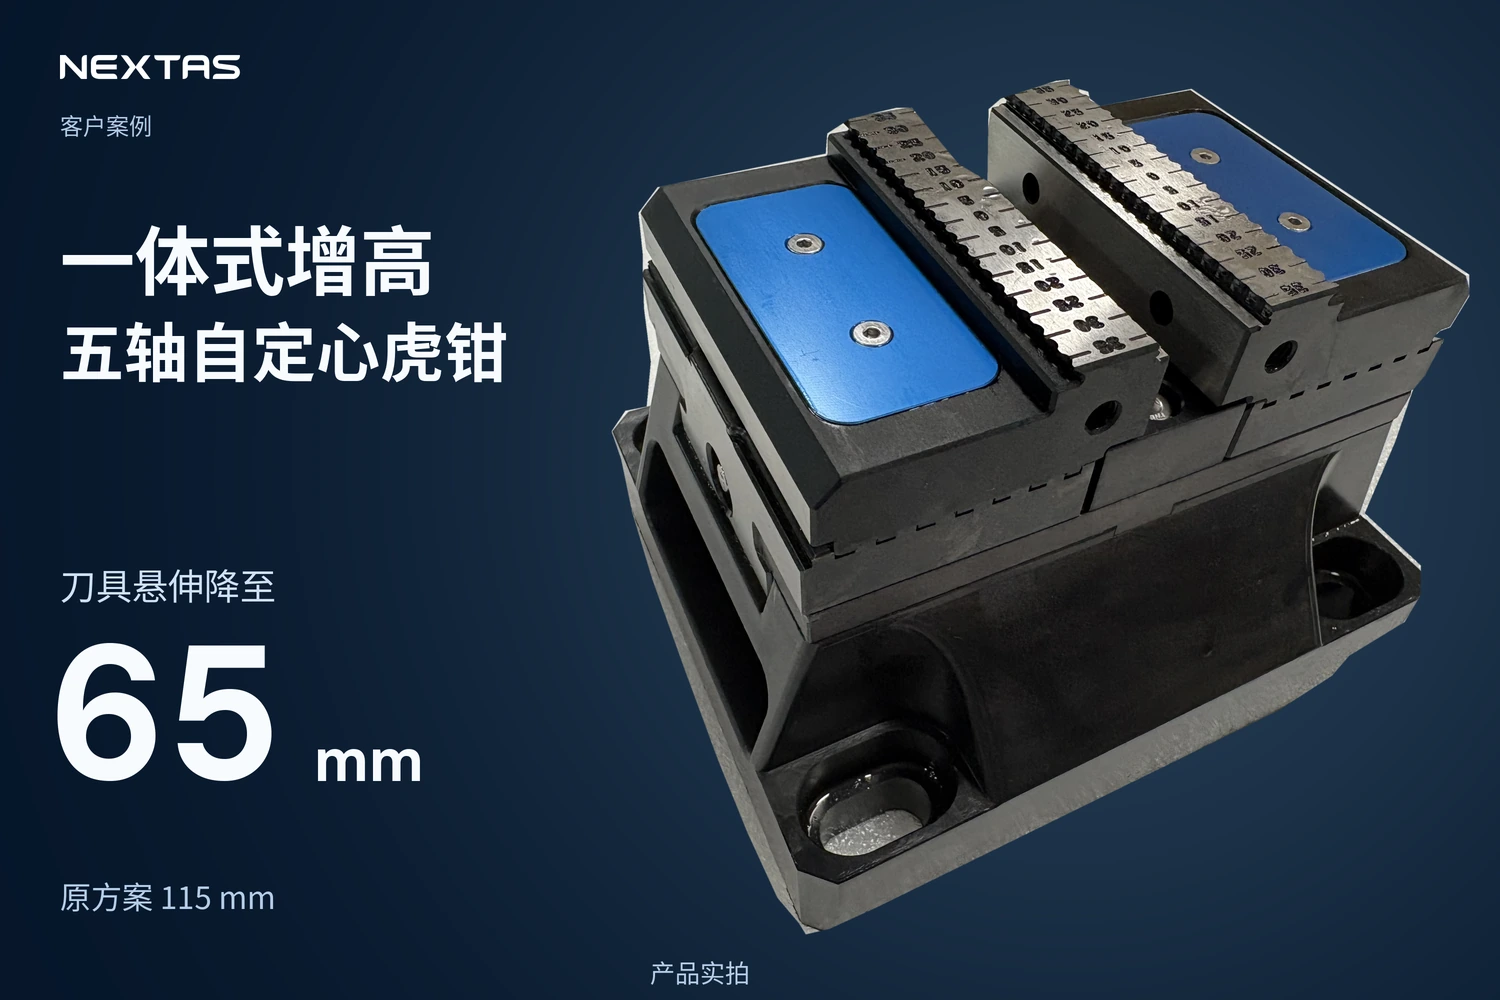
车间案例
将增高底座、主轴避让弧面与 35-0-35 mm 阶梯咬齿钳口融为一体,不仅守住五轴大倾角加工的切削刚性,更以 3.5 mm 夹持高度省下逾两成毛坯材料成本。
阅读文章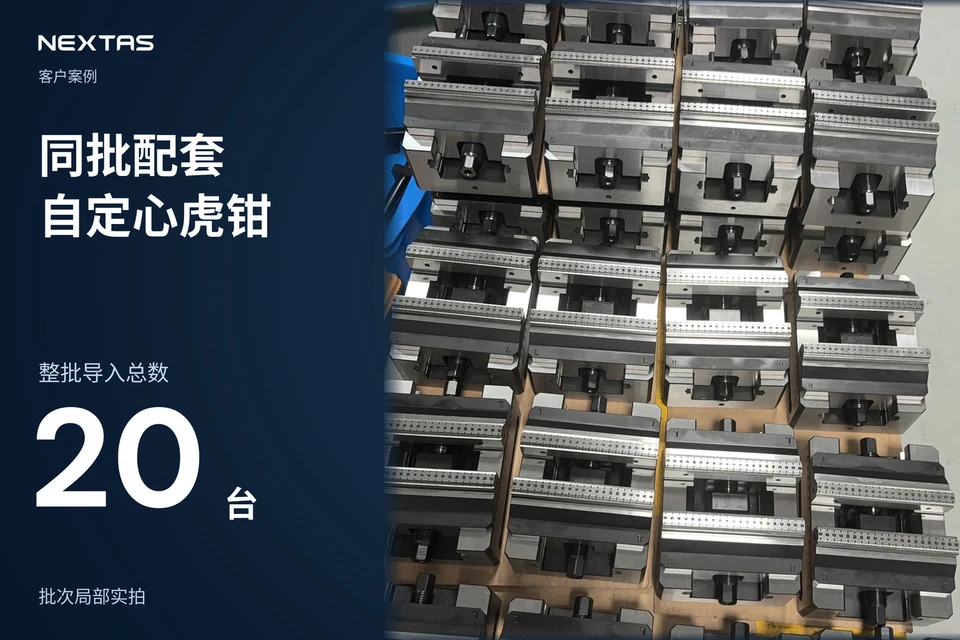
车间案例
机外备好的托盘一上机就得重来:虎钳不是同一批,钳口高度和中心线对不上,每套托盘单独做偏置,主轴在旁边干等。一次配齐 20 台 NEXTAS 自定心虎钳,这套五轴才固定在一个钳口高度、一条中心线上,下一套托盘在主轴还切着的时候就能备完。机床型号和现在跑几套托盘,就够接着谈这一批怎么配。
阅读文章工装选型常见问题
了解现有工装的保留与搭配方式,并查看定位精度、材料和工艺选型问题。
提供现有型号、图纸或装夹照片,我们协助整理可保留的部件、建议搭配与必要调整,让你在下单前清楚掌握升级范围。
把现有工装型号与接口图纸交给我们。我们会核对配合尺寸、拉钉与工作高度,提供对应的选型建议。
从最占用机台时间的装夹步骤开始。提供机床型号、工件、产量及目标预算(如有),我们协助比较标准与定制方案,设计夹具并制造成品,在报价中明确检验范围。详细图纸可随着布局推进再补充。
部分零点定位系统系列标示的重复定位精度可达 <0.003 mm。适用的检验方法、验收标准及测量记录,会在下单前按报价型号和具体项目确认。
材料、热处理与硬度因型号和零件而异。请提供型号及零件编号,工程团队会与您核对所选图纸,以及现有的材料、热处理和检验记录。
配备吹气通道的部分 E 系列卡盘配置可在松开时,利用压缩空气清除定位面上的切屑与冷却液。请确认所选型号具备这项功能,并核对其供气要求与现场气源是否匹配。
燕尾夹具可通过较小的夹持区域提供五面刀具空间。请根据工件图纸和加工工艺,确认所选型号的燕尾几何、加工余量、夹紧载荷及工件允许变形限值。
型录列明 S52/S96 系列的重复夹持精度小于 0.02 mm。请按所选型号的说明维护,更换钳口或发现测量异常后重新检查基准,并为实际装夹确认测量方法及验收标准。
是的。本网站是 NEXTAS 工装夹持解决方案的专用国际网站,产品信息、工程支持与制造能力由 NEXTAS CO., LTD 提供。
1 个工作日内回复
提供设备型号、工件与当前装夹瓶颈,即可开始报价评估。完整图纸可稍后补充。