把下道装夹移到机外
采用配套托盘与拉钉,让夹具准备在主轴加工期间进行。
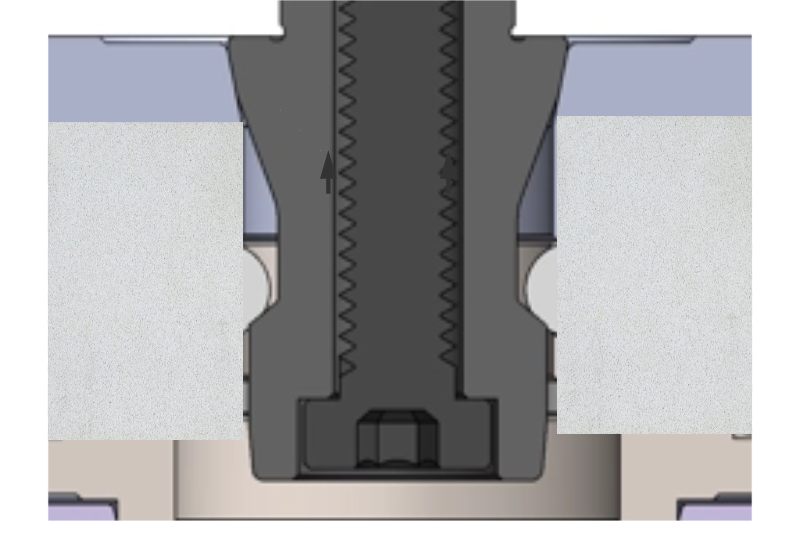
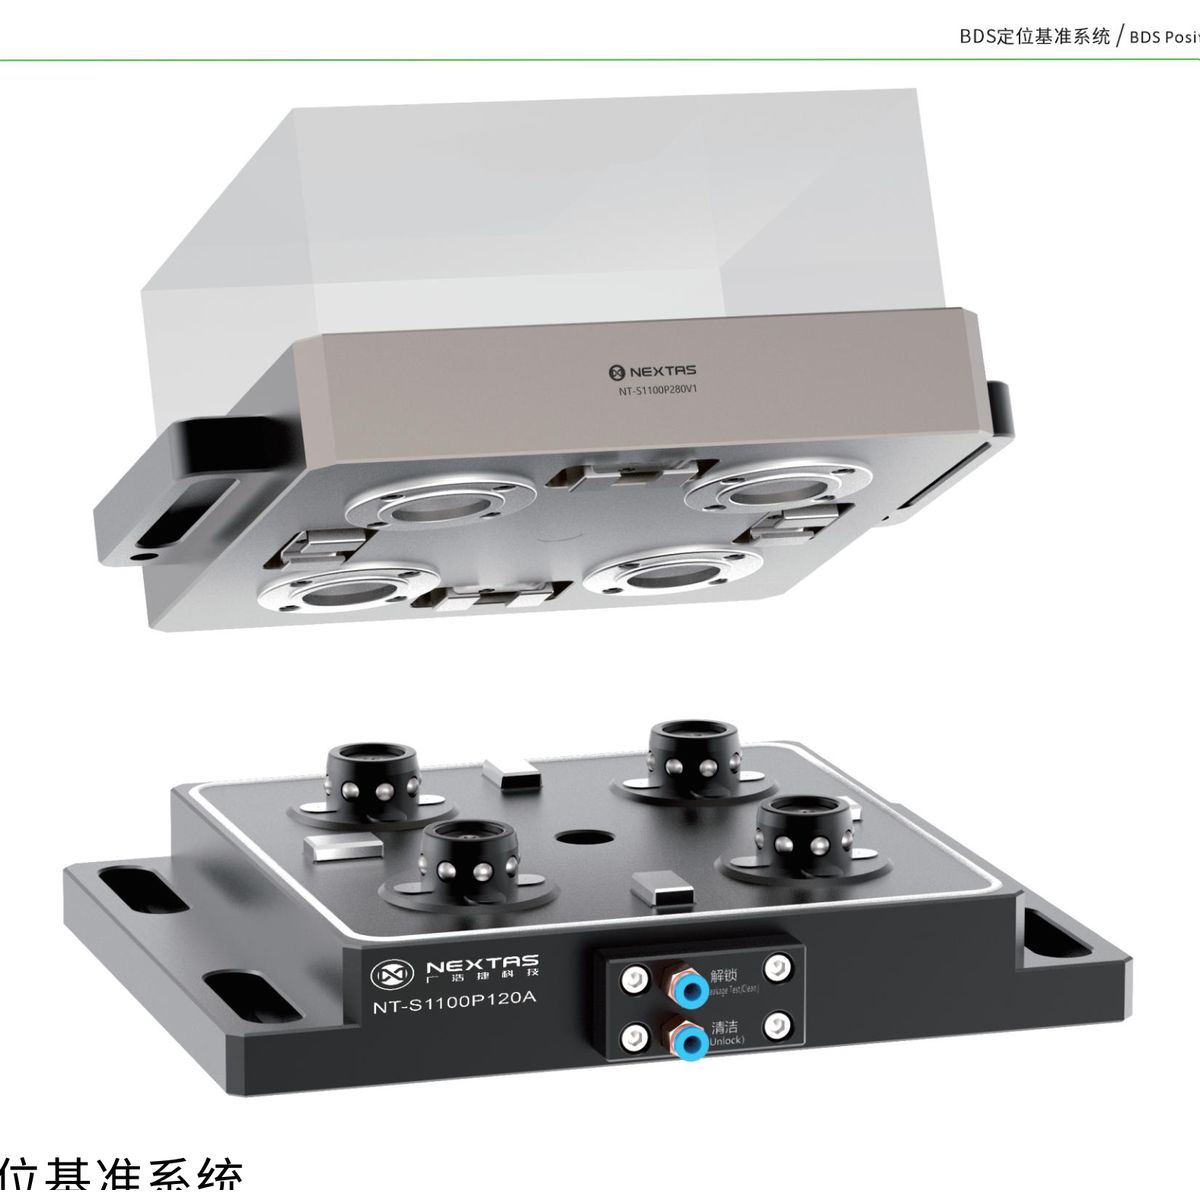
把重复换装能力集成到自己的夹具底座
接收模块留在机床上,交换上方的夹具或托盘。NEXTAS 零点模块可集成到定制底板、工装立柱和夹具中;从单模块到多工位布局,按项目空间、支撑和换装路线配置。
托盘落下、吹净、再交给机器人,都发生在你加工这些模块的底座上。
采用配套托盘与拉钉,让夹具准备在主轴加工期间进行。
结合夹具形状和受力,对比独立模块以及双工位、四工位、六工位模块座。
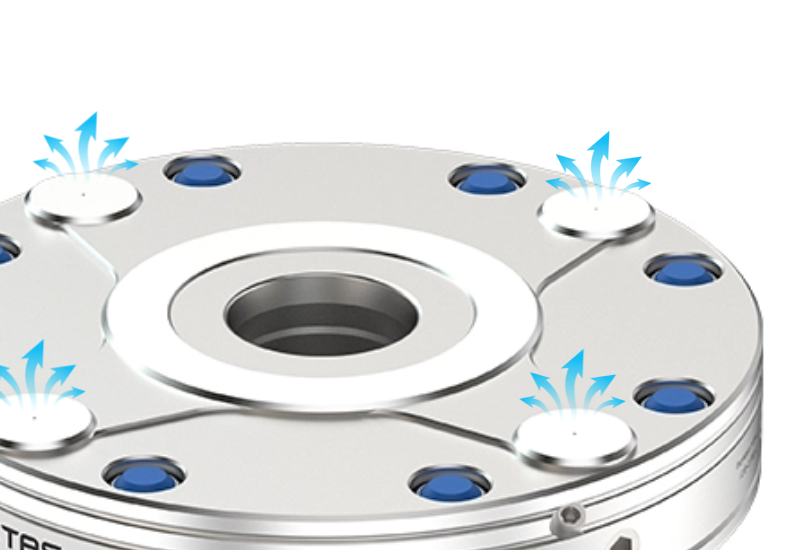
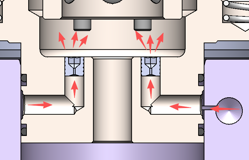
底部或侧面进气便于配合不同底座设计,具体选项以所选型号为准。
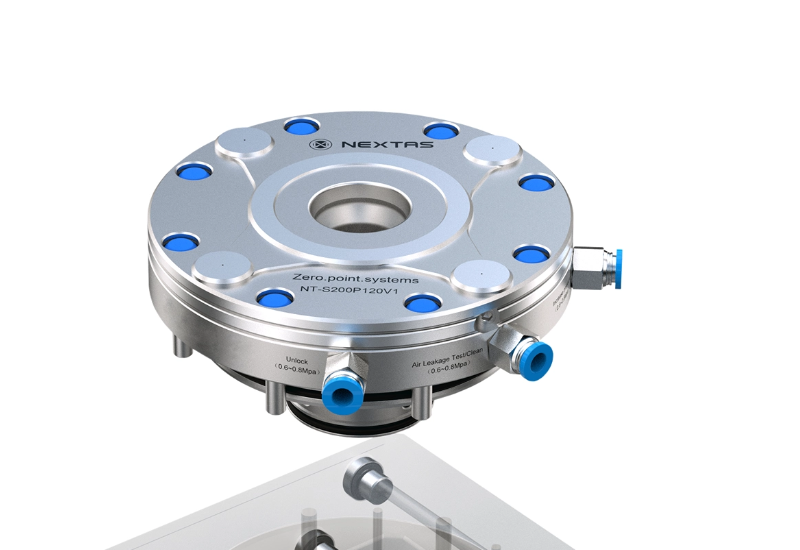
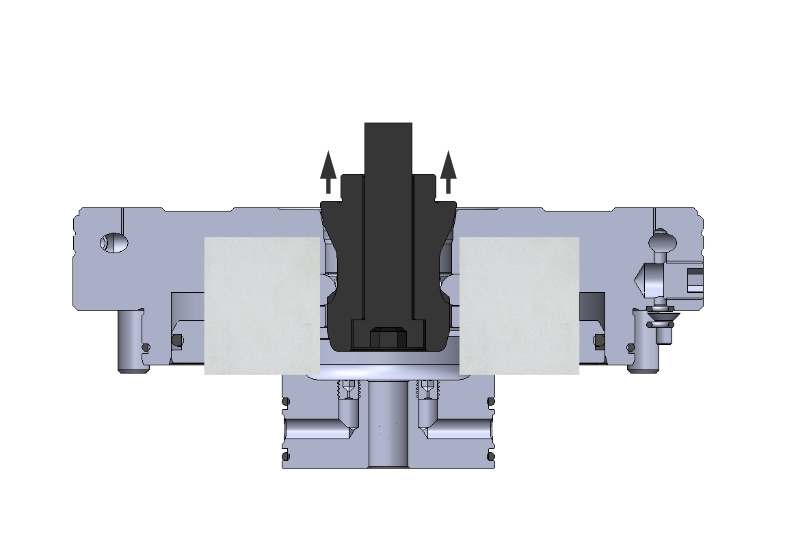
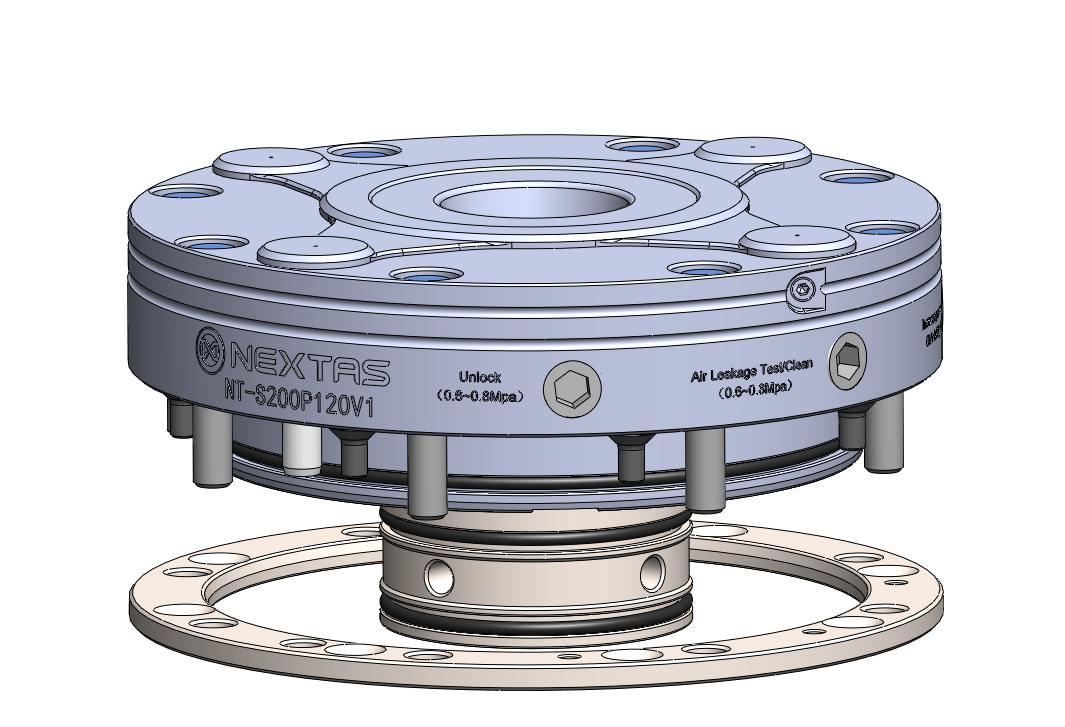
功能跟着所选接收模块和气路走。托举、落座反馈、安装环和安装方式,看那张图纸。
实机应用
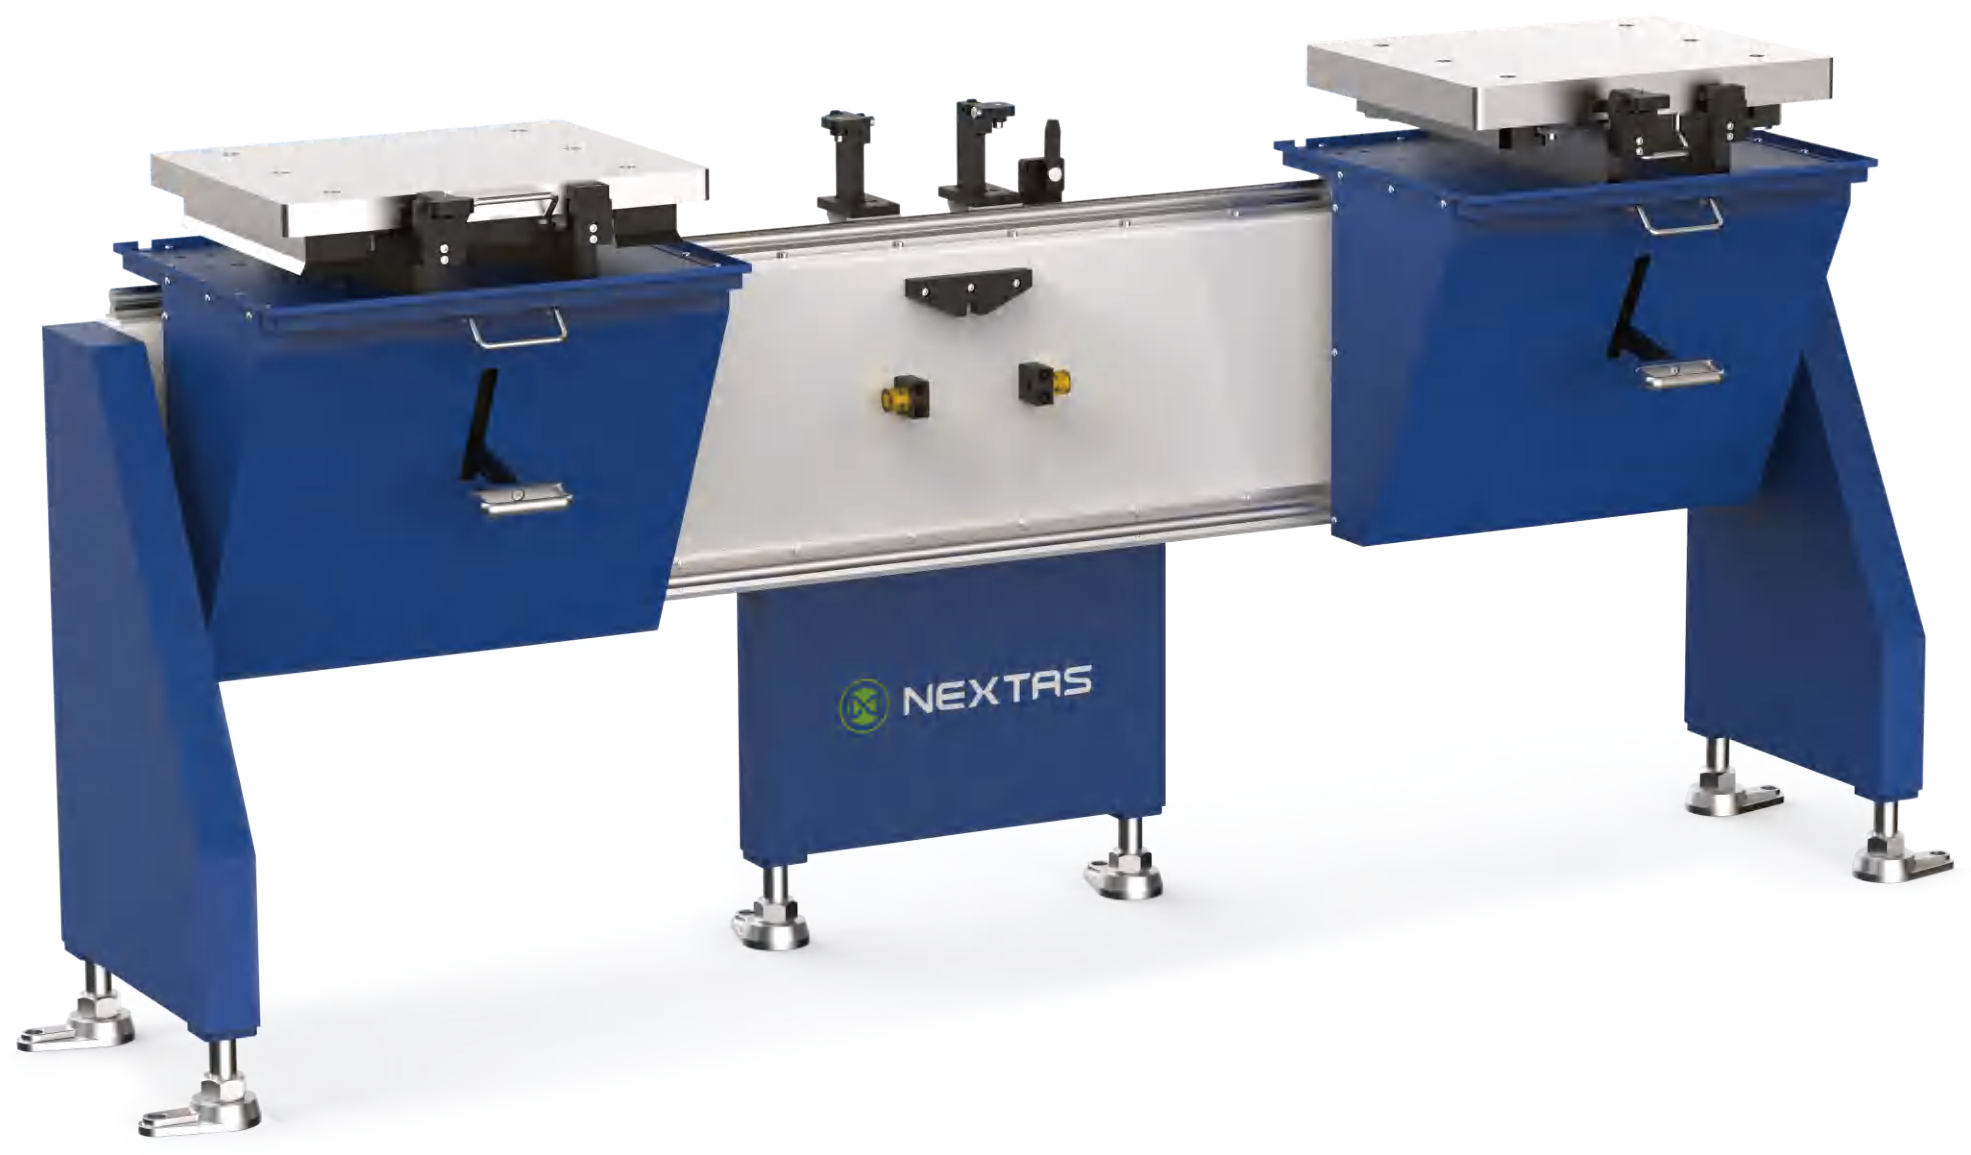
观看托盘配送、机器人转运、机床上料与清洁流程。
通过产品介绍查看接收模块、侧面气口及渲染夹具布局。画面文字为英文;具体尺寸、夹紧力与重复定位精度请对照所选型号规格。
V2 的重复定位、托举载重和供气压力,看所选图纸。直径注记在图纸上的尺寸。
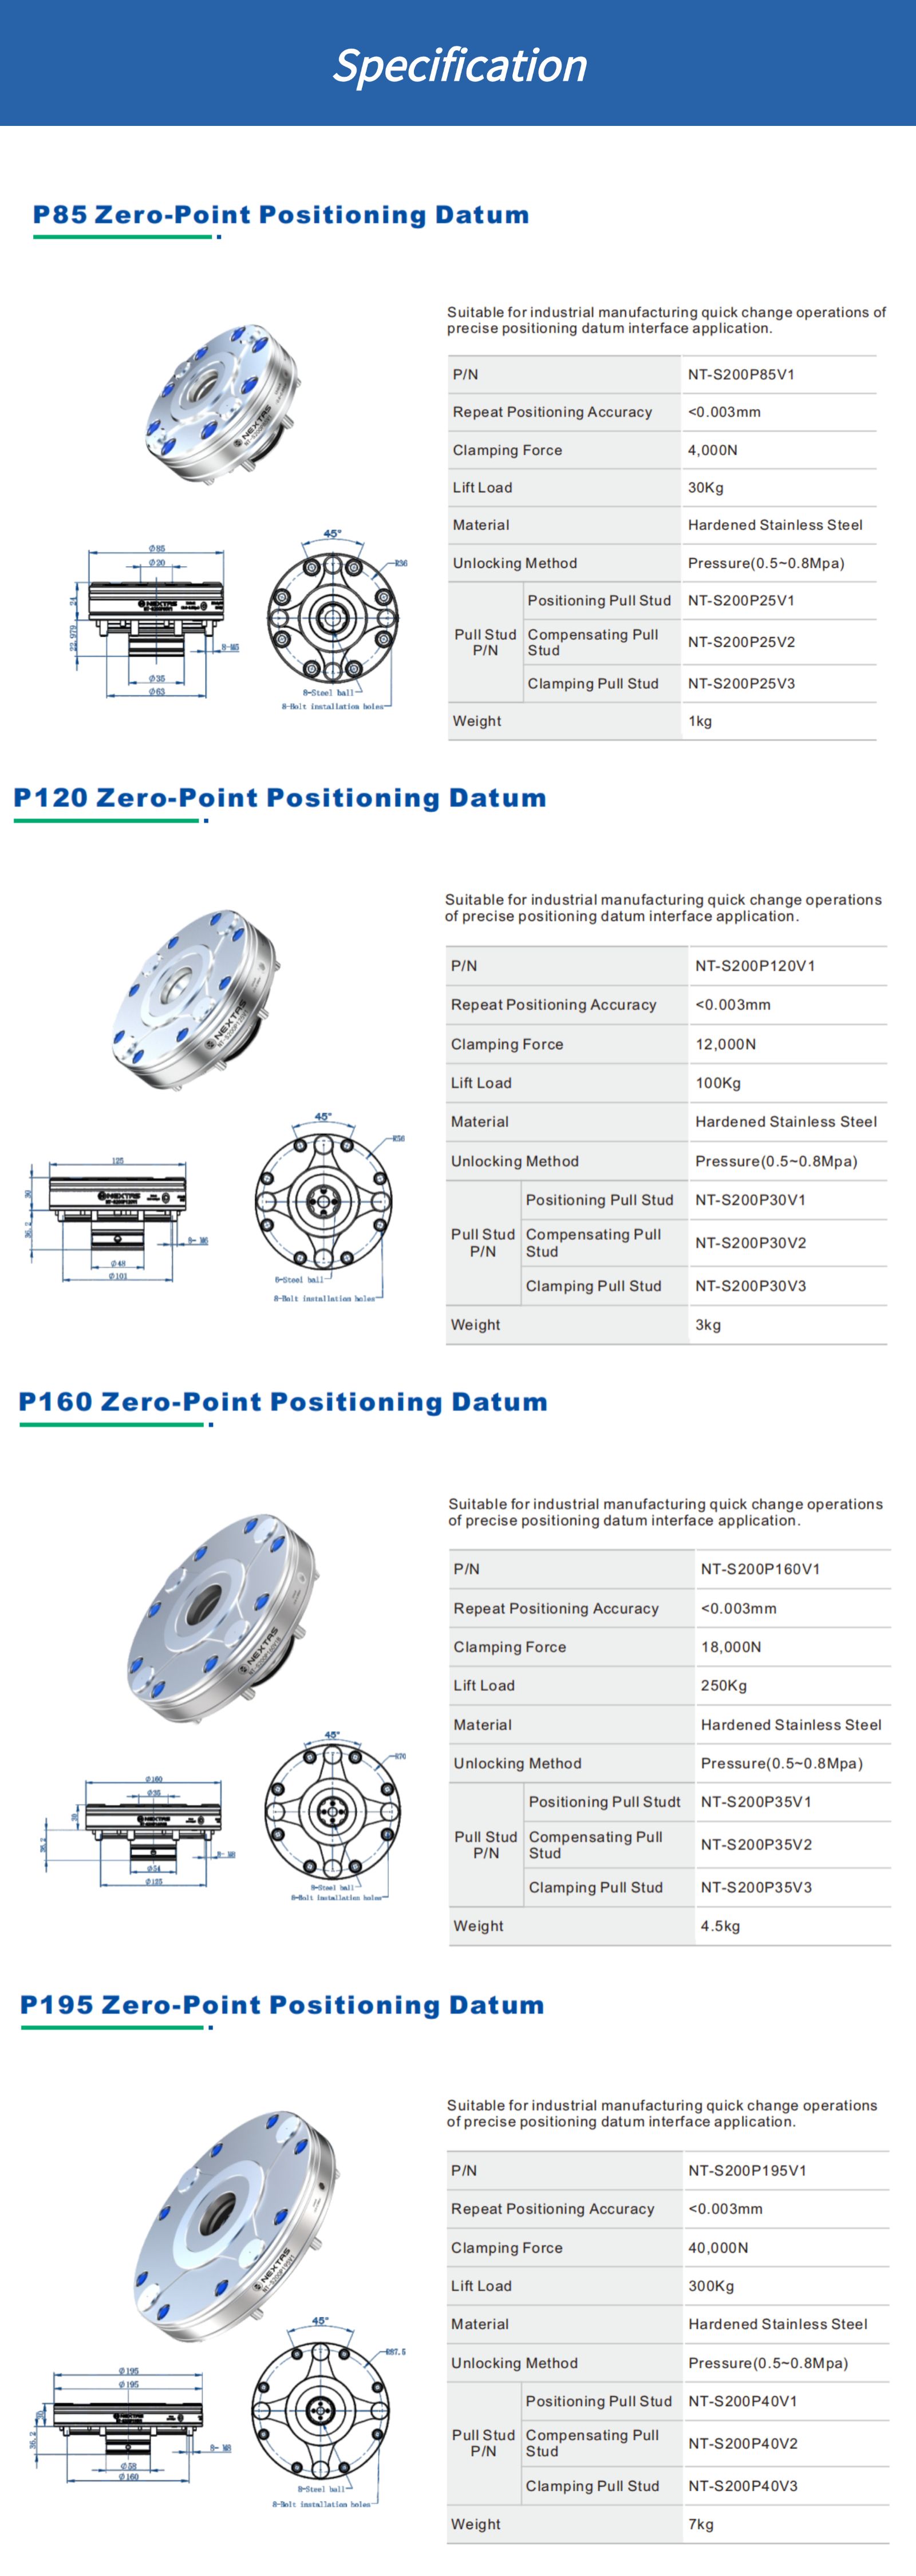
零点定位系统与零点夹持:本页接收模块的规格。
| 单模块型号 | 图示外形尺寸 / D1 | 夹紧力 | 托举载重 | 重复定位 |
|---|---|---|---|---|
| NT-S200P85V1 | 85 mm | 4 kN | 30 KG | <0.003 mm |
| NT-S200P85V2 | 110 mm (D1) | 5 kN | 型录未列;按型号图纸确认 | 型录未列;按型号图纸确认 |
| NT-S200P115V2 | 140 mm (D1) | 10 kN | 型录未列;按型号图纸确认 | 型录未列;按型号图纸确认 |
| NT-S200P120V1 | 125 mm | 12 kN | 100 KG | <0.003 mm |
| NT-S200P148V2 | 185 mm (D1) | 18 kN | 型录未列;按型号图纸确认 | 型录未列;按型号图纸确认 |
| NT-S200P160V1 | 160 mm | 18 kN | 250 KG | <0.003 mm |
| NT-S200P195V1 | 195 mm | 40 kN | 300 KG | <0.003 mm |
先按夹具形状、支撑与换装路线选择单模块或双/四/六工位布局,再核对负载、力矩、尺寸、拉钉及气路。模块尺寸本身不能证明装机刚性或加工适用性。
以下布局均需先确认完整夹具与工件总质量、重心、切削载荷及受力矩;工位数量与模块大小不能代替装机刚性和支撑验证。
按上方架构与尺寸比较选择布局,再按进气与布管检查安排气路。各位置所需拉钉角色、数量和完整单元的控制验证统一列入总成与验收清单。
与 NEXTAS 一起规划接收模块、配套拉钉及夹具底座要求。请提供机床、托盘数量和换装频率,以便工程师推荐实用布局并为所需整套配置报价。您可据此将配置投入与希望释放的机时进行比较。
安装与维护按所选型号图纸和服务计划执行;接收模块的尺寸和角色选型见上方架构比较。
先按所选模块图纸确认底部或侧面进气选项、气口位置与尺寸。底部进气需配合底座或工作台加工;旧机不便加工底部气路时,可评估侧面接入,不能由系列名称推定该选项可用。
加工过渡板前,核对软管净空、防护和维修接近空间,并安排 FRL 位置及总管。软管过长可能拖慢解锁,管径、阀与气路条件应一起评估。
| 频率 | 建议动作 | 目标 |
|---|---|---|
| 每班 | 吹气、擦拭、观察夹紧状态与软管防屑情况 | 避免残屑累计导致首层误差。 |
| 每周 | 复核基准件 / 标准托盘的重复定位 | 及时发现漂移趋势而不是等到批量异常。 |
| 每月 | 检查密封、紧固件、总管与互锁信号 | 确保解锁节拍和互锁逻辑一致。 |
| 按保养计划 | 更换易损件、整理软管和标签、复核维护记录 | 保证自动化与人工两种模式都可稳定切换。 |
试验前约定现行流程基线、试验负载、重复装夹顺序、测量方法和验收标准。目录值见技术规格。
APC 或机器人单元需整体验证夹紧及落座信号、落座不完全和超时响应、主轴/机器人运动禁止、防护、联锁、故障处理与恢复。弹簧机械保持和普通过程状态反馈不构成安全功能。
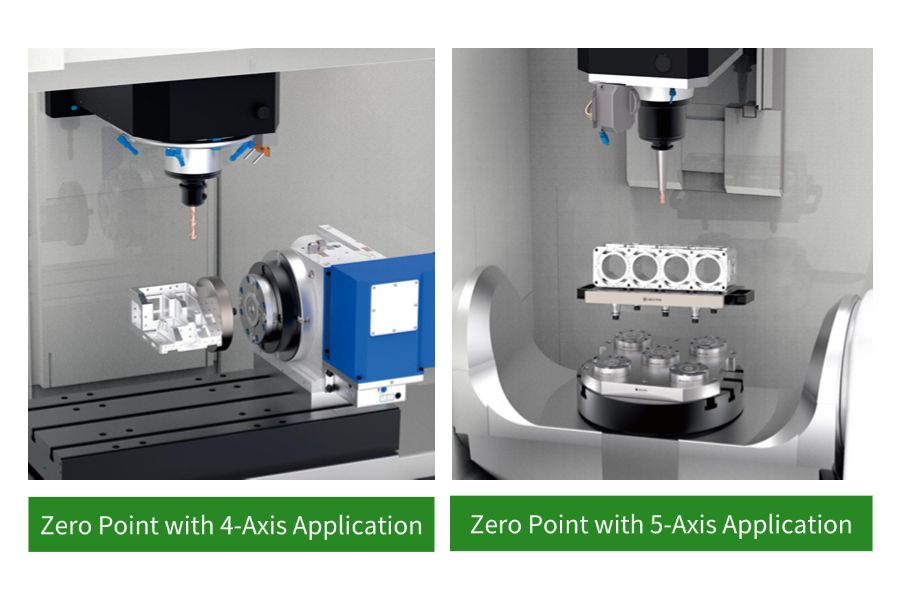
在机外把下一套夹具准备在托盘上,再换装到接收模块阵列。将完整换装过程与现行找正、装夹流程比较。
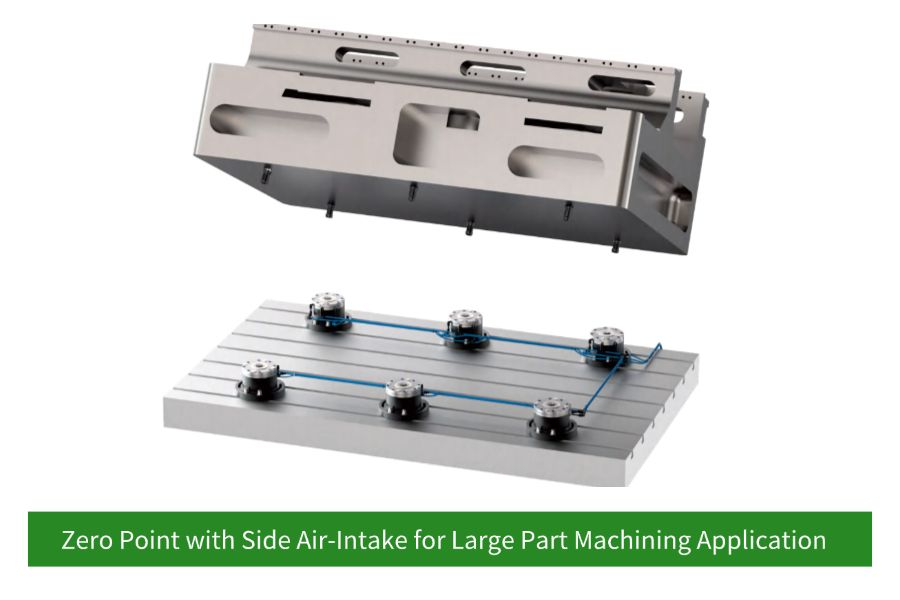
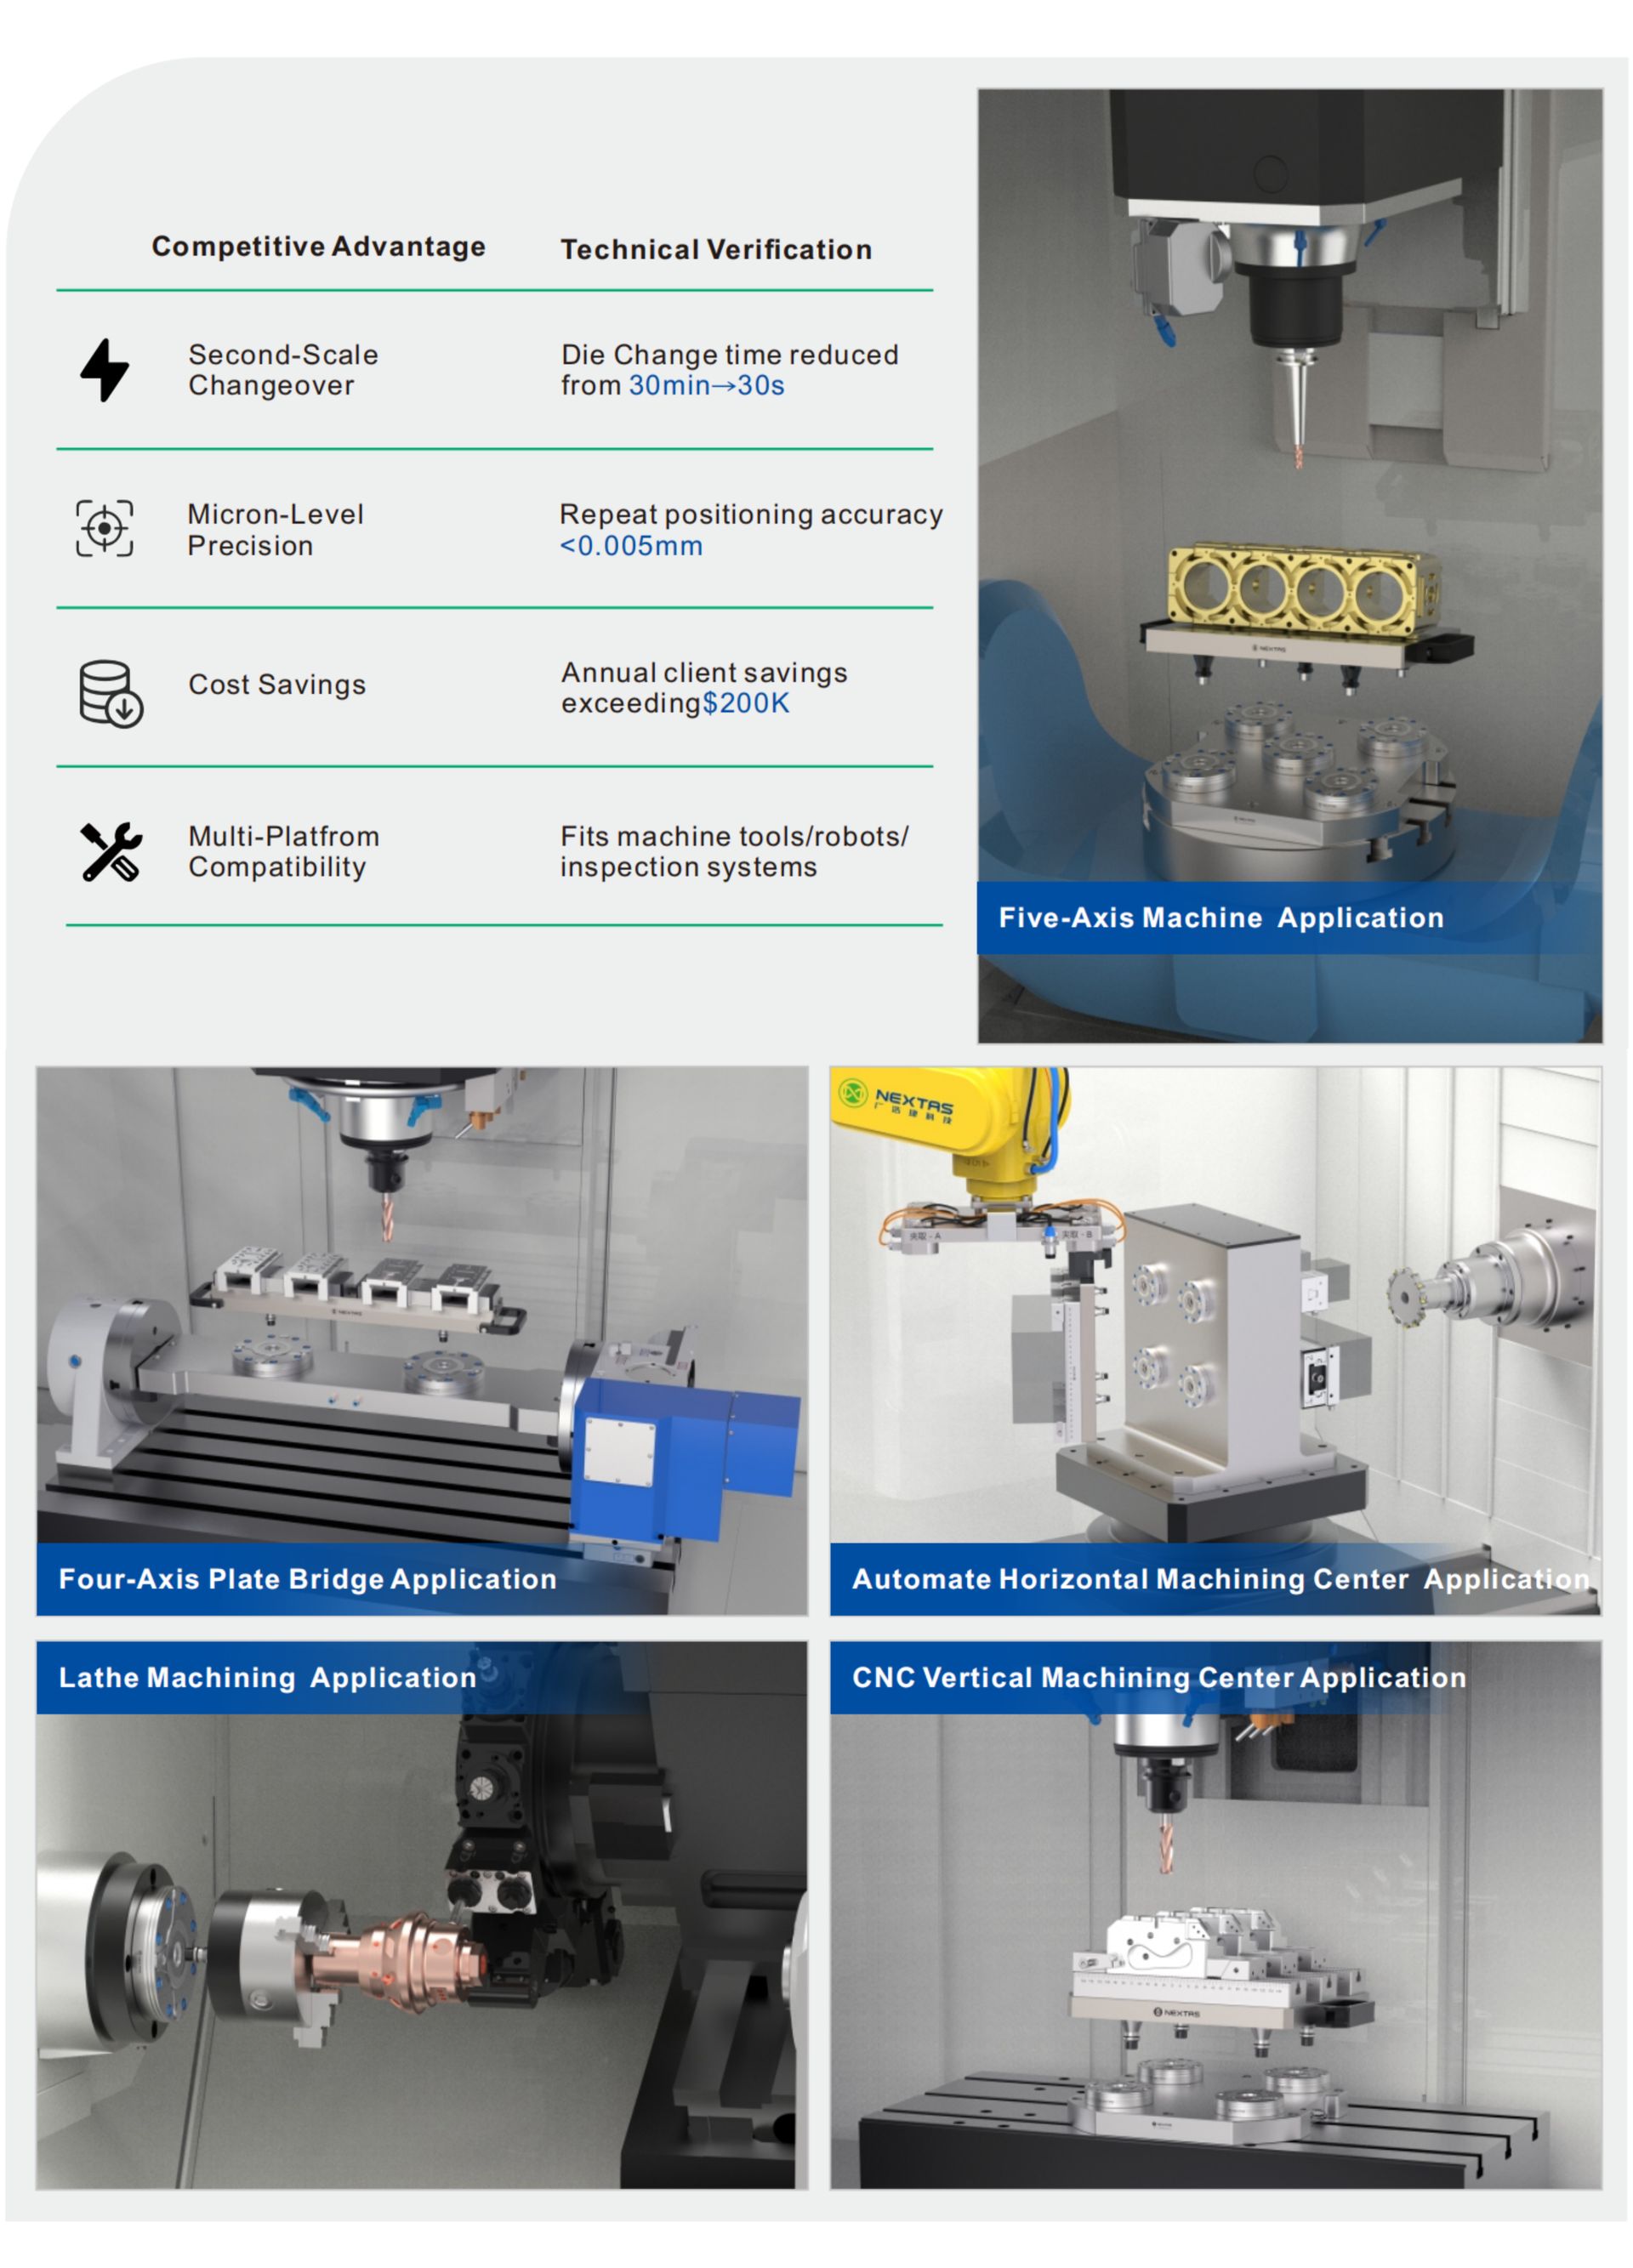
为 CNC 和检测工位规划共用托盘接口。转运前逐站核对安装、间隙、载荷和基准。
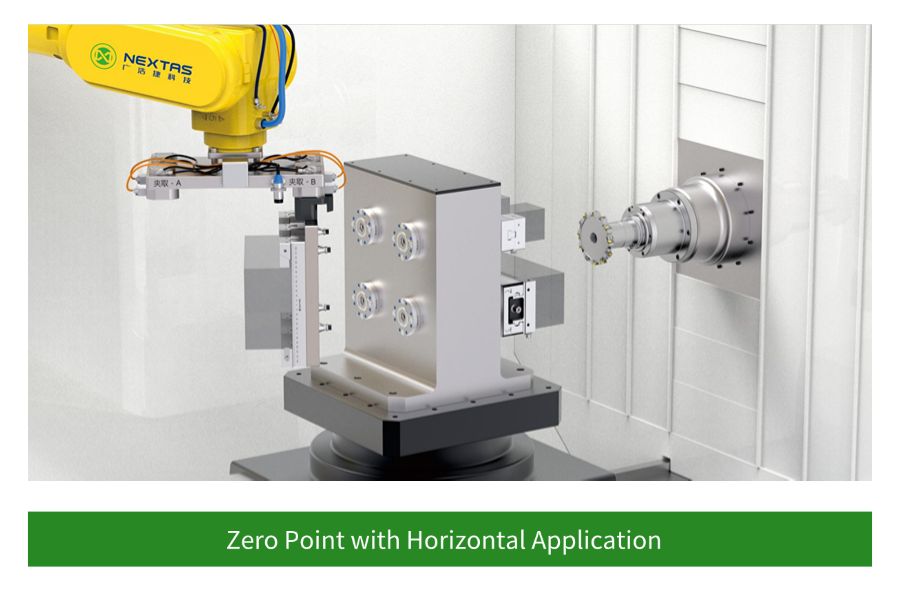
为机器人或托盘交换机配套接收端气动控制与夹紧状态反馈。按所选单元验证检测、联锁和完整交换顺序。
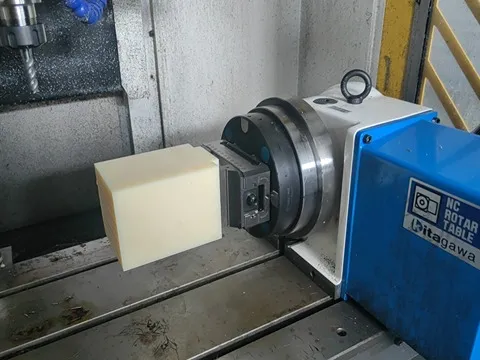
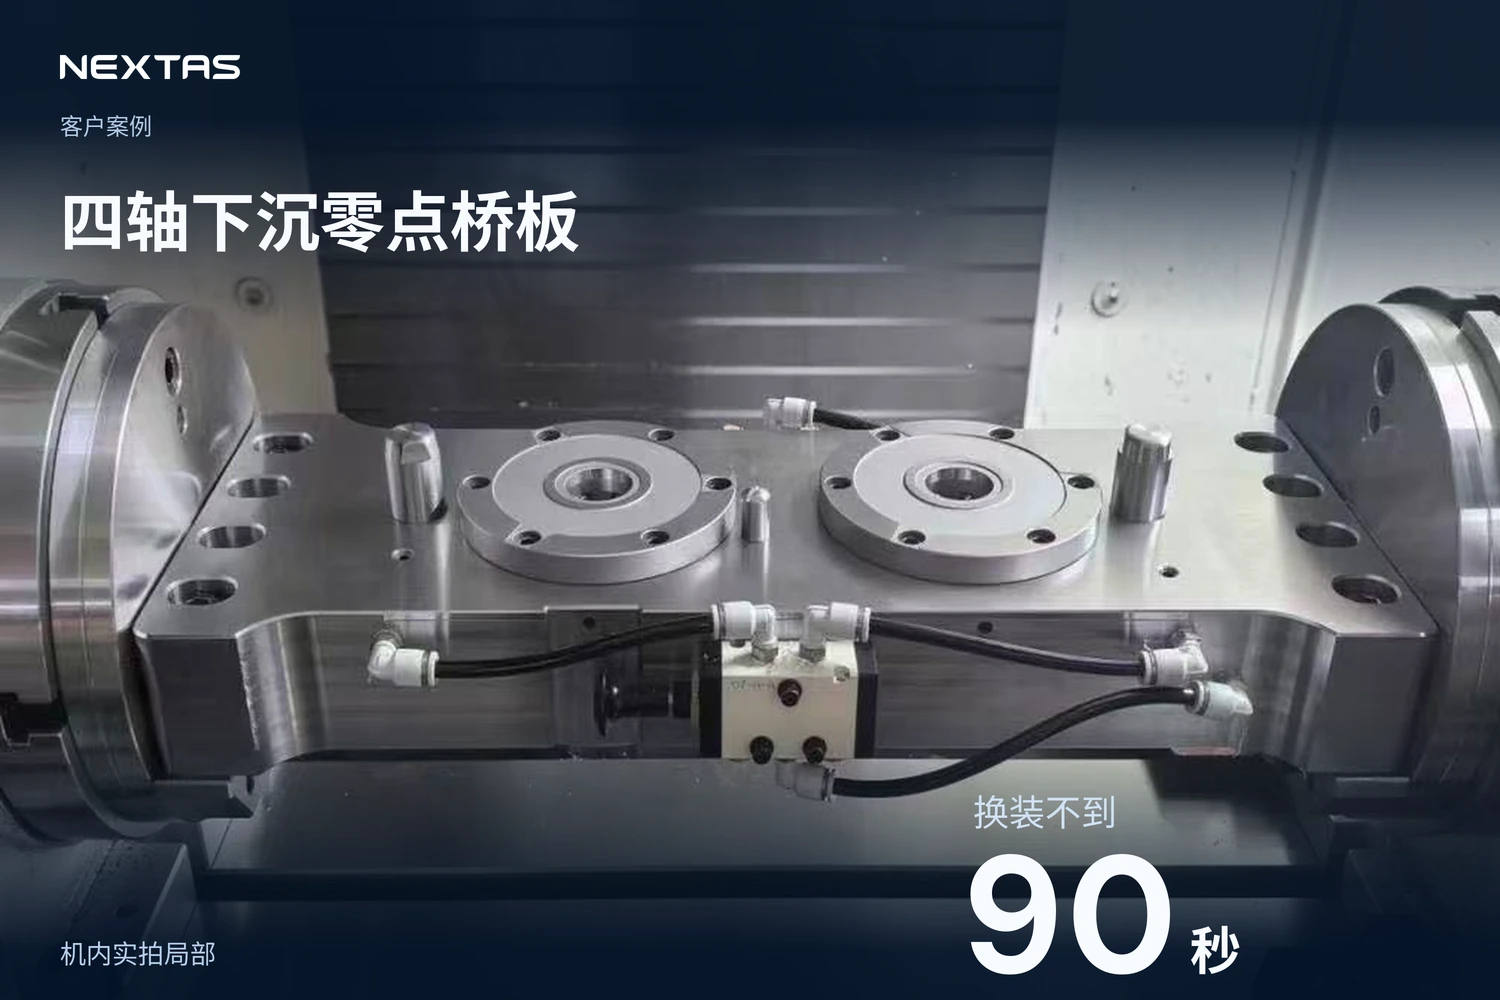
通过这幅回转轴安装参考查看刀具可达、叠高和间隙。接收模块、虎钳和接口按项目图纸与切削载荷选配。
| 拉钉家族 | 常见型号 | 典型用途 | 补充说明 |
|---|---|---|---|
| P25 家族 | NT-S200P25V1 / V2 / V3 | 适配 P85 单模块 | 适合轻量夹具与紧凑安装空间。 |
| P30 家族 | NT-S200P30V1 / V2 / V3 | 适配 P120 单模块与组合模块 | 属于常见通用规格,兼顾紧凑与载荷。 |
| P35 家族 | NT-S200P35V1 / V2 / V3 | 适配 P160 家族与相关组合模块 | 适合更高支撑与更大板面。 |
| P40 家族 | NT-S200P40V1 / V2 / V3 | 适配 P195 家族 | 更偏向重载、大托盘与自动化载体。 |
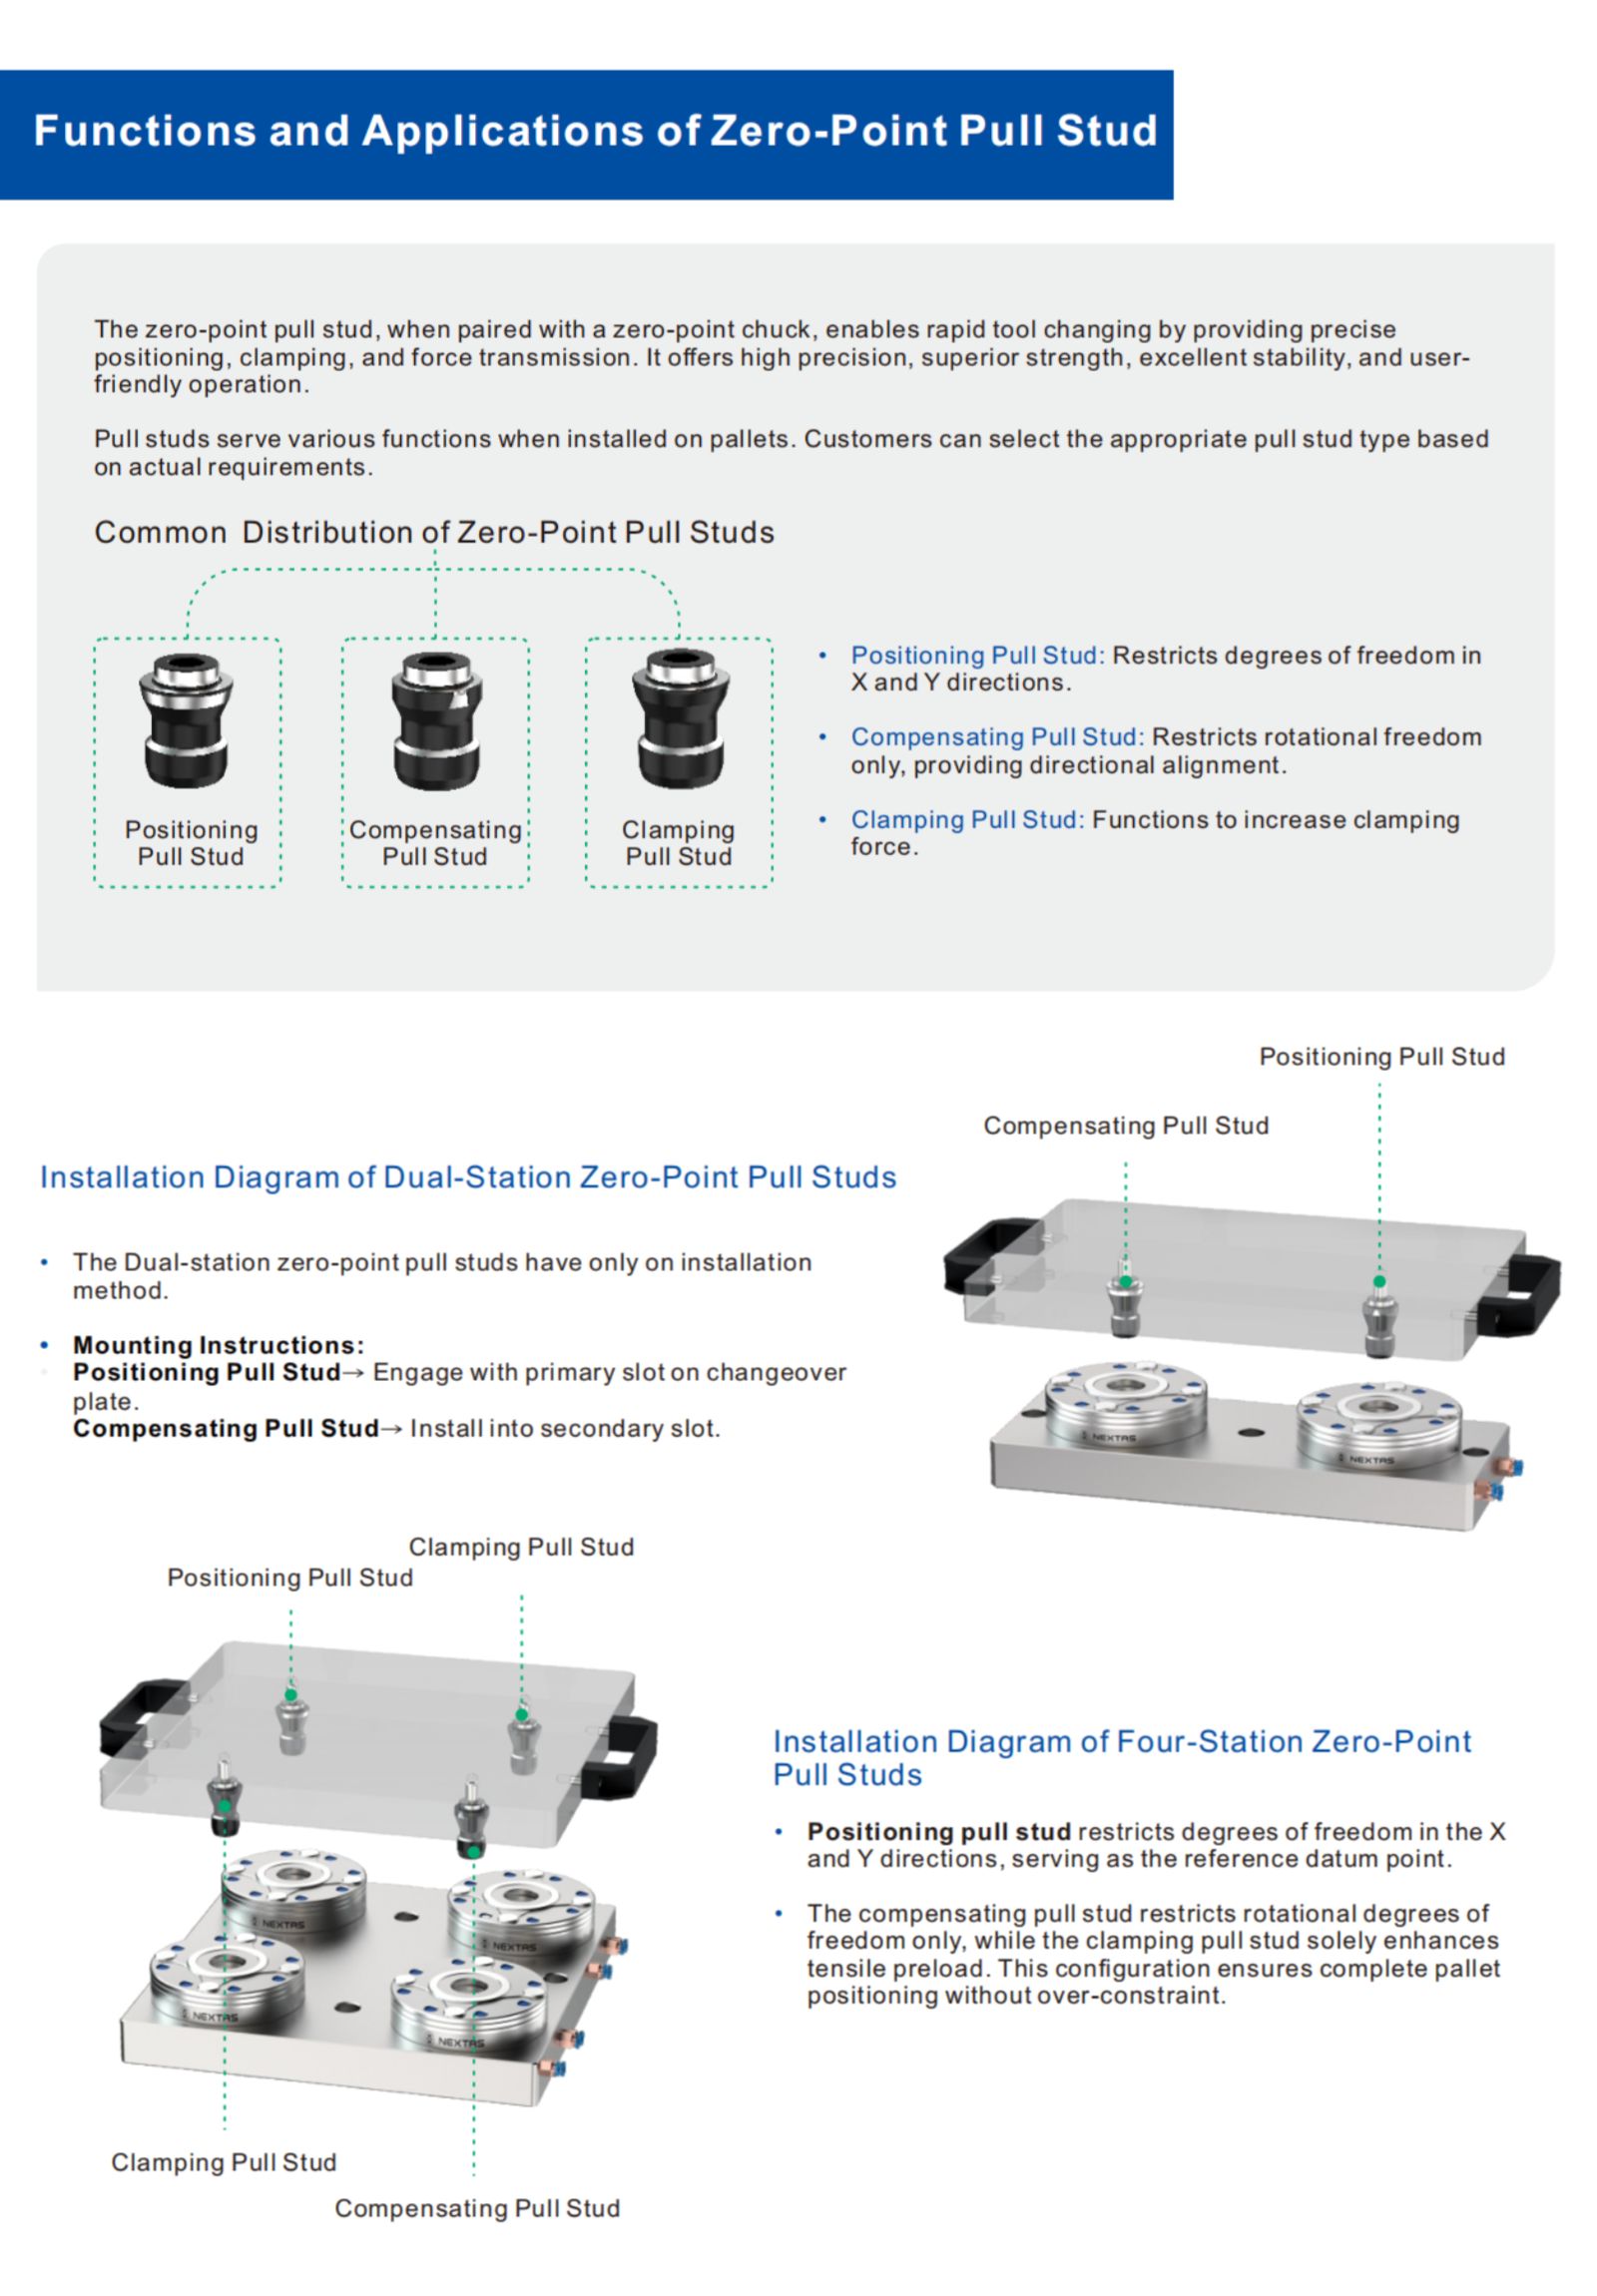
按批准的组装图选择所需拉钉角色与数量,再用表格为各位置配对定位(V1)、补偿(V2)或夹紧(V3)拉钉及接收模块。所列 V1 接收模块采用气动解锁。
| 接收器 | 夹紧力 | 抬升载荷 | 定位拉钉 | 补偿拉钉 | 夹紧拉钉 | 重量 |
|---|---|---|---|---|---|---|
| NT-S200P85V1 | 4 kN | 30 kg | NT-S200P25V1 | NT-S200P25V2 | NT-S200P25V3 | 1 kg |
| NT-S200P120V1 | 12 kN | 100 kg | NT-S200P30V1 | NT-S200P30V2 | NT-S200P30V3 | 3 kg |
| NT-S200P160V1 | 18 kN | 250 kg | NT-S200P35V1 | NT-S200P35V2 | NT-S200P35V3 | 4.5 kg |
| NT-S200P195V1 | 40 kN | 300 kg | NT-S200P40V1 | NT-S200P40V2 | NT-S200P40V3 | 7 kg |
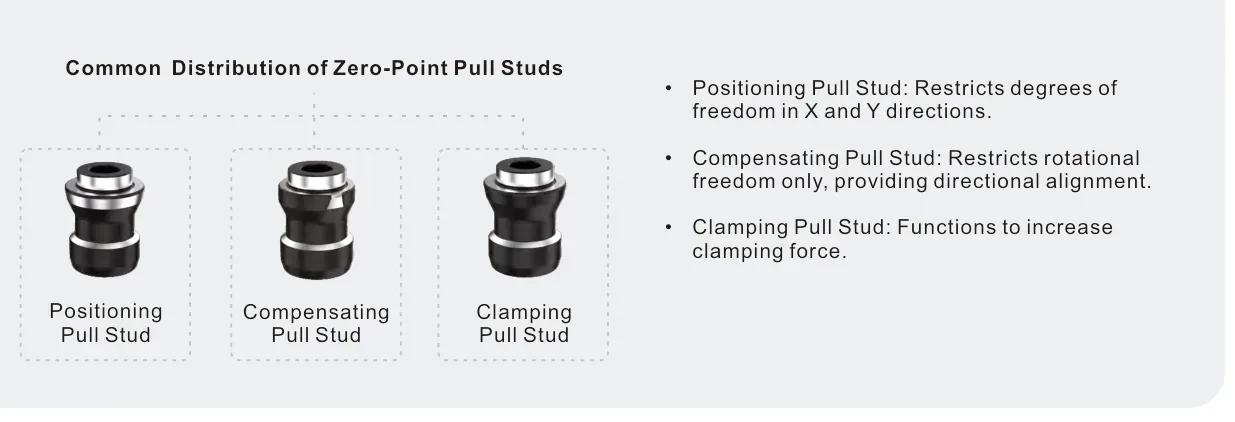
目录来源:NEXTAS Industry Quick-Change Clamping System 2026,PDF 第 6–8 页(印刷页 09–14)。 索取产品目录
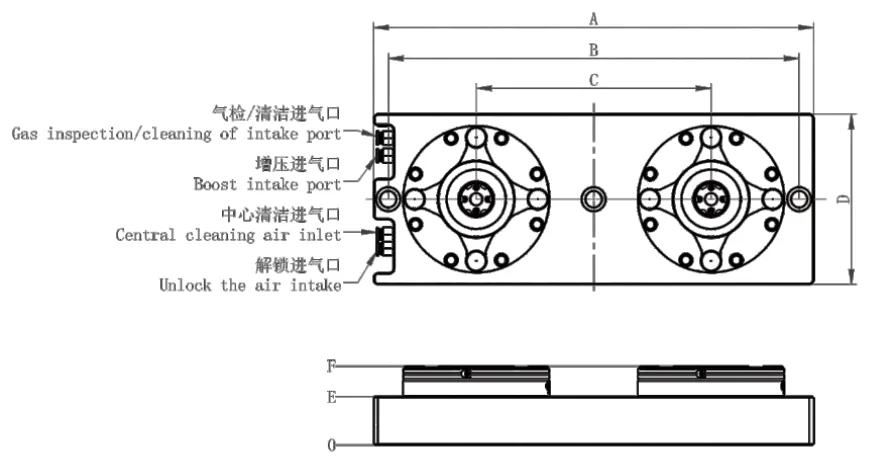
取自双工位、四工位和六工位页的 A 型行。对应的 B 型行在同一页,此处不重复列出。A 与 B 是目录规格字母,不是单一的长和宽。
| 工位 | 货号 | 夹紧力 | 抬升载荷 | A × B | 重量 | 拉钉 |
|---|---|---|---|---|---|---|
| 双工位 | NT-S200P120ZH2A | 2 × 12,000 N | 2 × 100 kg | 375 mm × 350 mm | 19 kg | NT-S200P30V1–V3 |
| 双工位 | NT-S200P160ZH2A | 2 × 18,000 N | 2 × 250 kg | 430 mm × 390 mm | 30 kg | NT-S200P35V1–V3 |
| 四工位 | NT-S200P120ZH4A | 4 × 12,000 N | 4 × 100 kg | 350 mm × 320 mm | 46 kg | NT-S200P30V1–V3 |
| 四工位 | NT-S200P160ZH4A | 4 × 18,000 N | 4 × 250 kg | 380 mm × 350 mm | 56 kg | NT-S200P35V1–V3 |
| 六工位 | NT-S200P120ZH6A | 6 × 12,000 N | 6 × 100 kg | 550 mm × 200 mm | 72 kg | NT-S200P30V1–V3 |
| 六工位 | NT-S200P160ZH6A | 6 × 18,000 N | 6 × 250 kg | 580 mm × 200 mm | 108 kg | NT-S200P35V1–V3 |

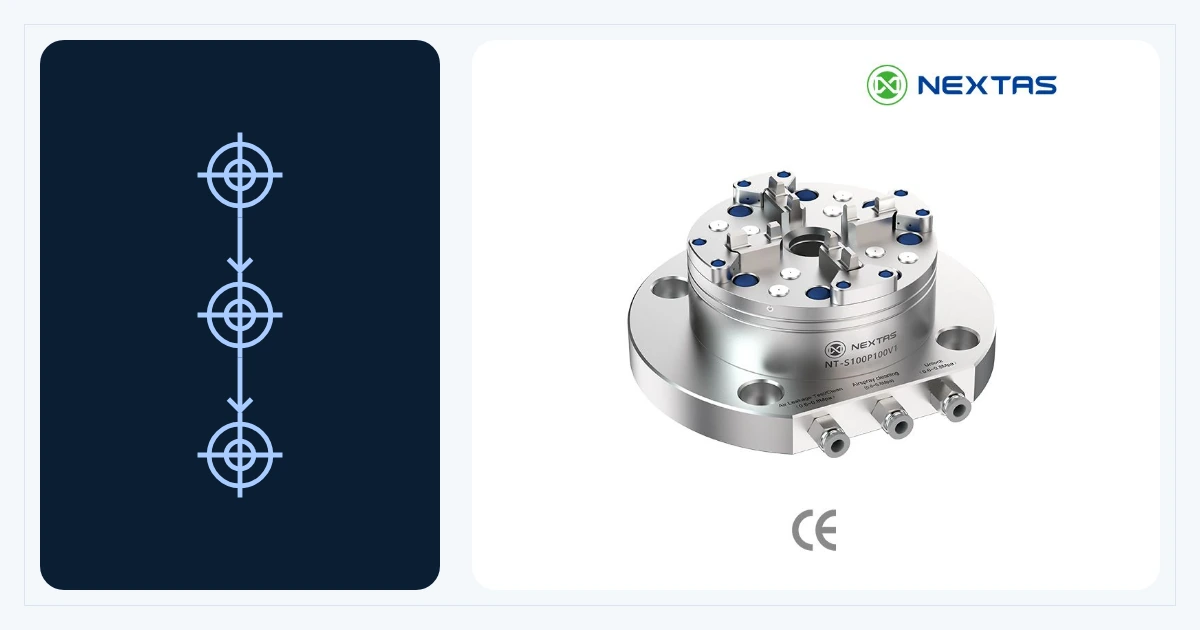
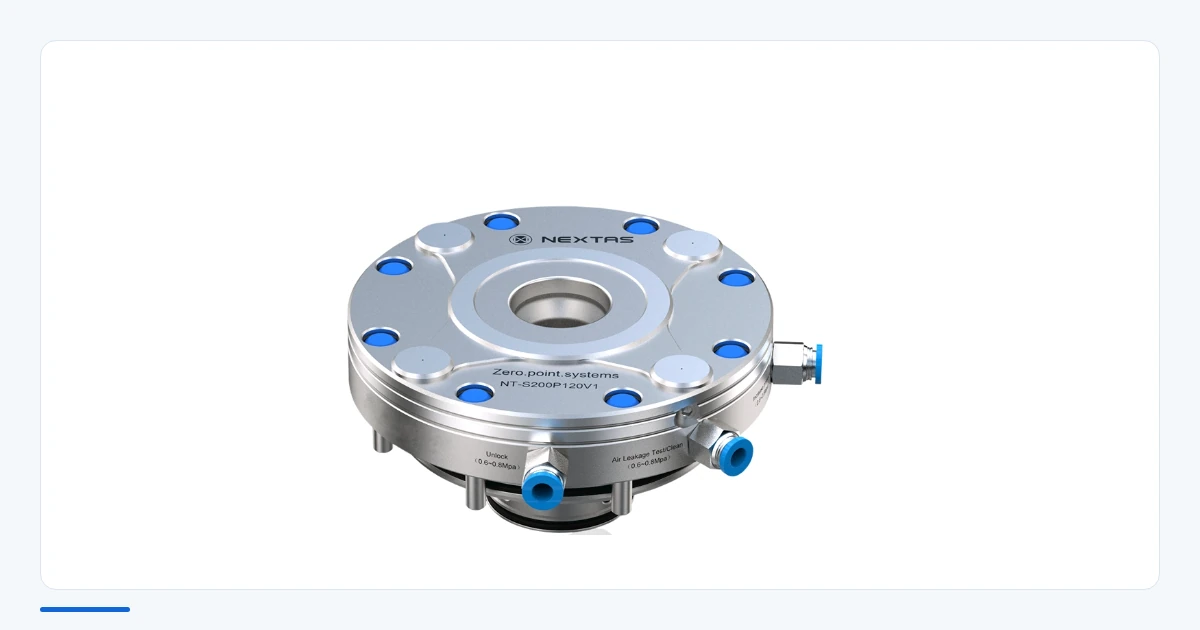
用于直接换装工件夹持装置的单体与紧凑型接收模块。
| 产品系列 | 应用 | 型号与选型参考 |
|---|---|---|
| 适合虎钳、卡盘、子板或托盘的直接快换。 | NT-S200P85V1 / 120V1 / 160V1 / 195V1 | |
| 更低剖面和更轻量设计,适合五轴夹具和空间受限工况。 | NT-S200P85V2 / 115V2 / 148V2 | |
| 当项目更偏向紧凑接口时,可作为另一条定位基准路线。 | 参阅 BDS 定位基准页面;选型前须确认所选型号图纸、匹配托盘与额定参数。 |

平面与多面工位系统,以及标准化机床接口。
| 产品系列 | 应用 | 型号与选型参考 |
|---|---|---|
| 适合中等长度与两点支撑工况的托盘与子板。 | NT-S200P120ZH2A / 120ZH2B / 160ZH2A / 160ZH2B | |
| 适合更大托盘、更高支撑能力与工装立柱(方箱)。 | NT-S200P120ZH4A / 120ZH4B / 160ZH4A / 160ZH4B | |
| 最高支撑等级,适合大托盘与多工位自动化单元。 | NT-S200P120ZH6A / 120ZH6B / 160ZH6A / 160ZH6B | |
| 卧式加工系统:WJ2 为四面、每面双工位;WJ4 为双面、每面四工位。这些是完整组合布局,不是辅助定位模块。 | NT-S200P120WJ2 / 160WJ2(双工位) ; NT-S200P120WJ4 / 160WJ4(四工位) | |
| 统一机床接口。 | 52 mm / 96 mm;完整型号矩阵请参阅零点快换基准板产品页。 |

用于自动化单元的机器人端换装与状态确认。
| 产品系列 | 应用 | 型号与选型参考 |
|---|---|---|
| 适合机器人端、EOAT 或轻量托盘交接接口。 | 联轴器型号及匹配托盘、拉钉须按所选图纸确认。 | |
| 用于自动化单元的夹紧 / 松开状态确认。 | 预留传感器接入的零点快换基准接收模块,可用于 PLC 状态确认、机器人联锁或无人值守循环验证。 |
选型前,请核对所选型号图纸与配套接口。
锥面定位与钢球锁紧共同完成重复装夹。配置可包含定位面清洁、气密落座检查、拉钉孔吹气、侧进气或解锁抬升;安装环、行程和各项功能均须按所选模块图纸及气路核对。
接收模块定位并夹持拉钉;弹簧在落座后保持,气动型号由压缩空气解锁。失气响应、防护与联锁验证见完整单元验收。
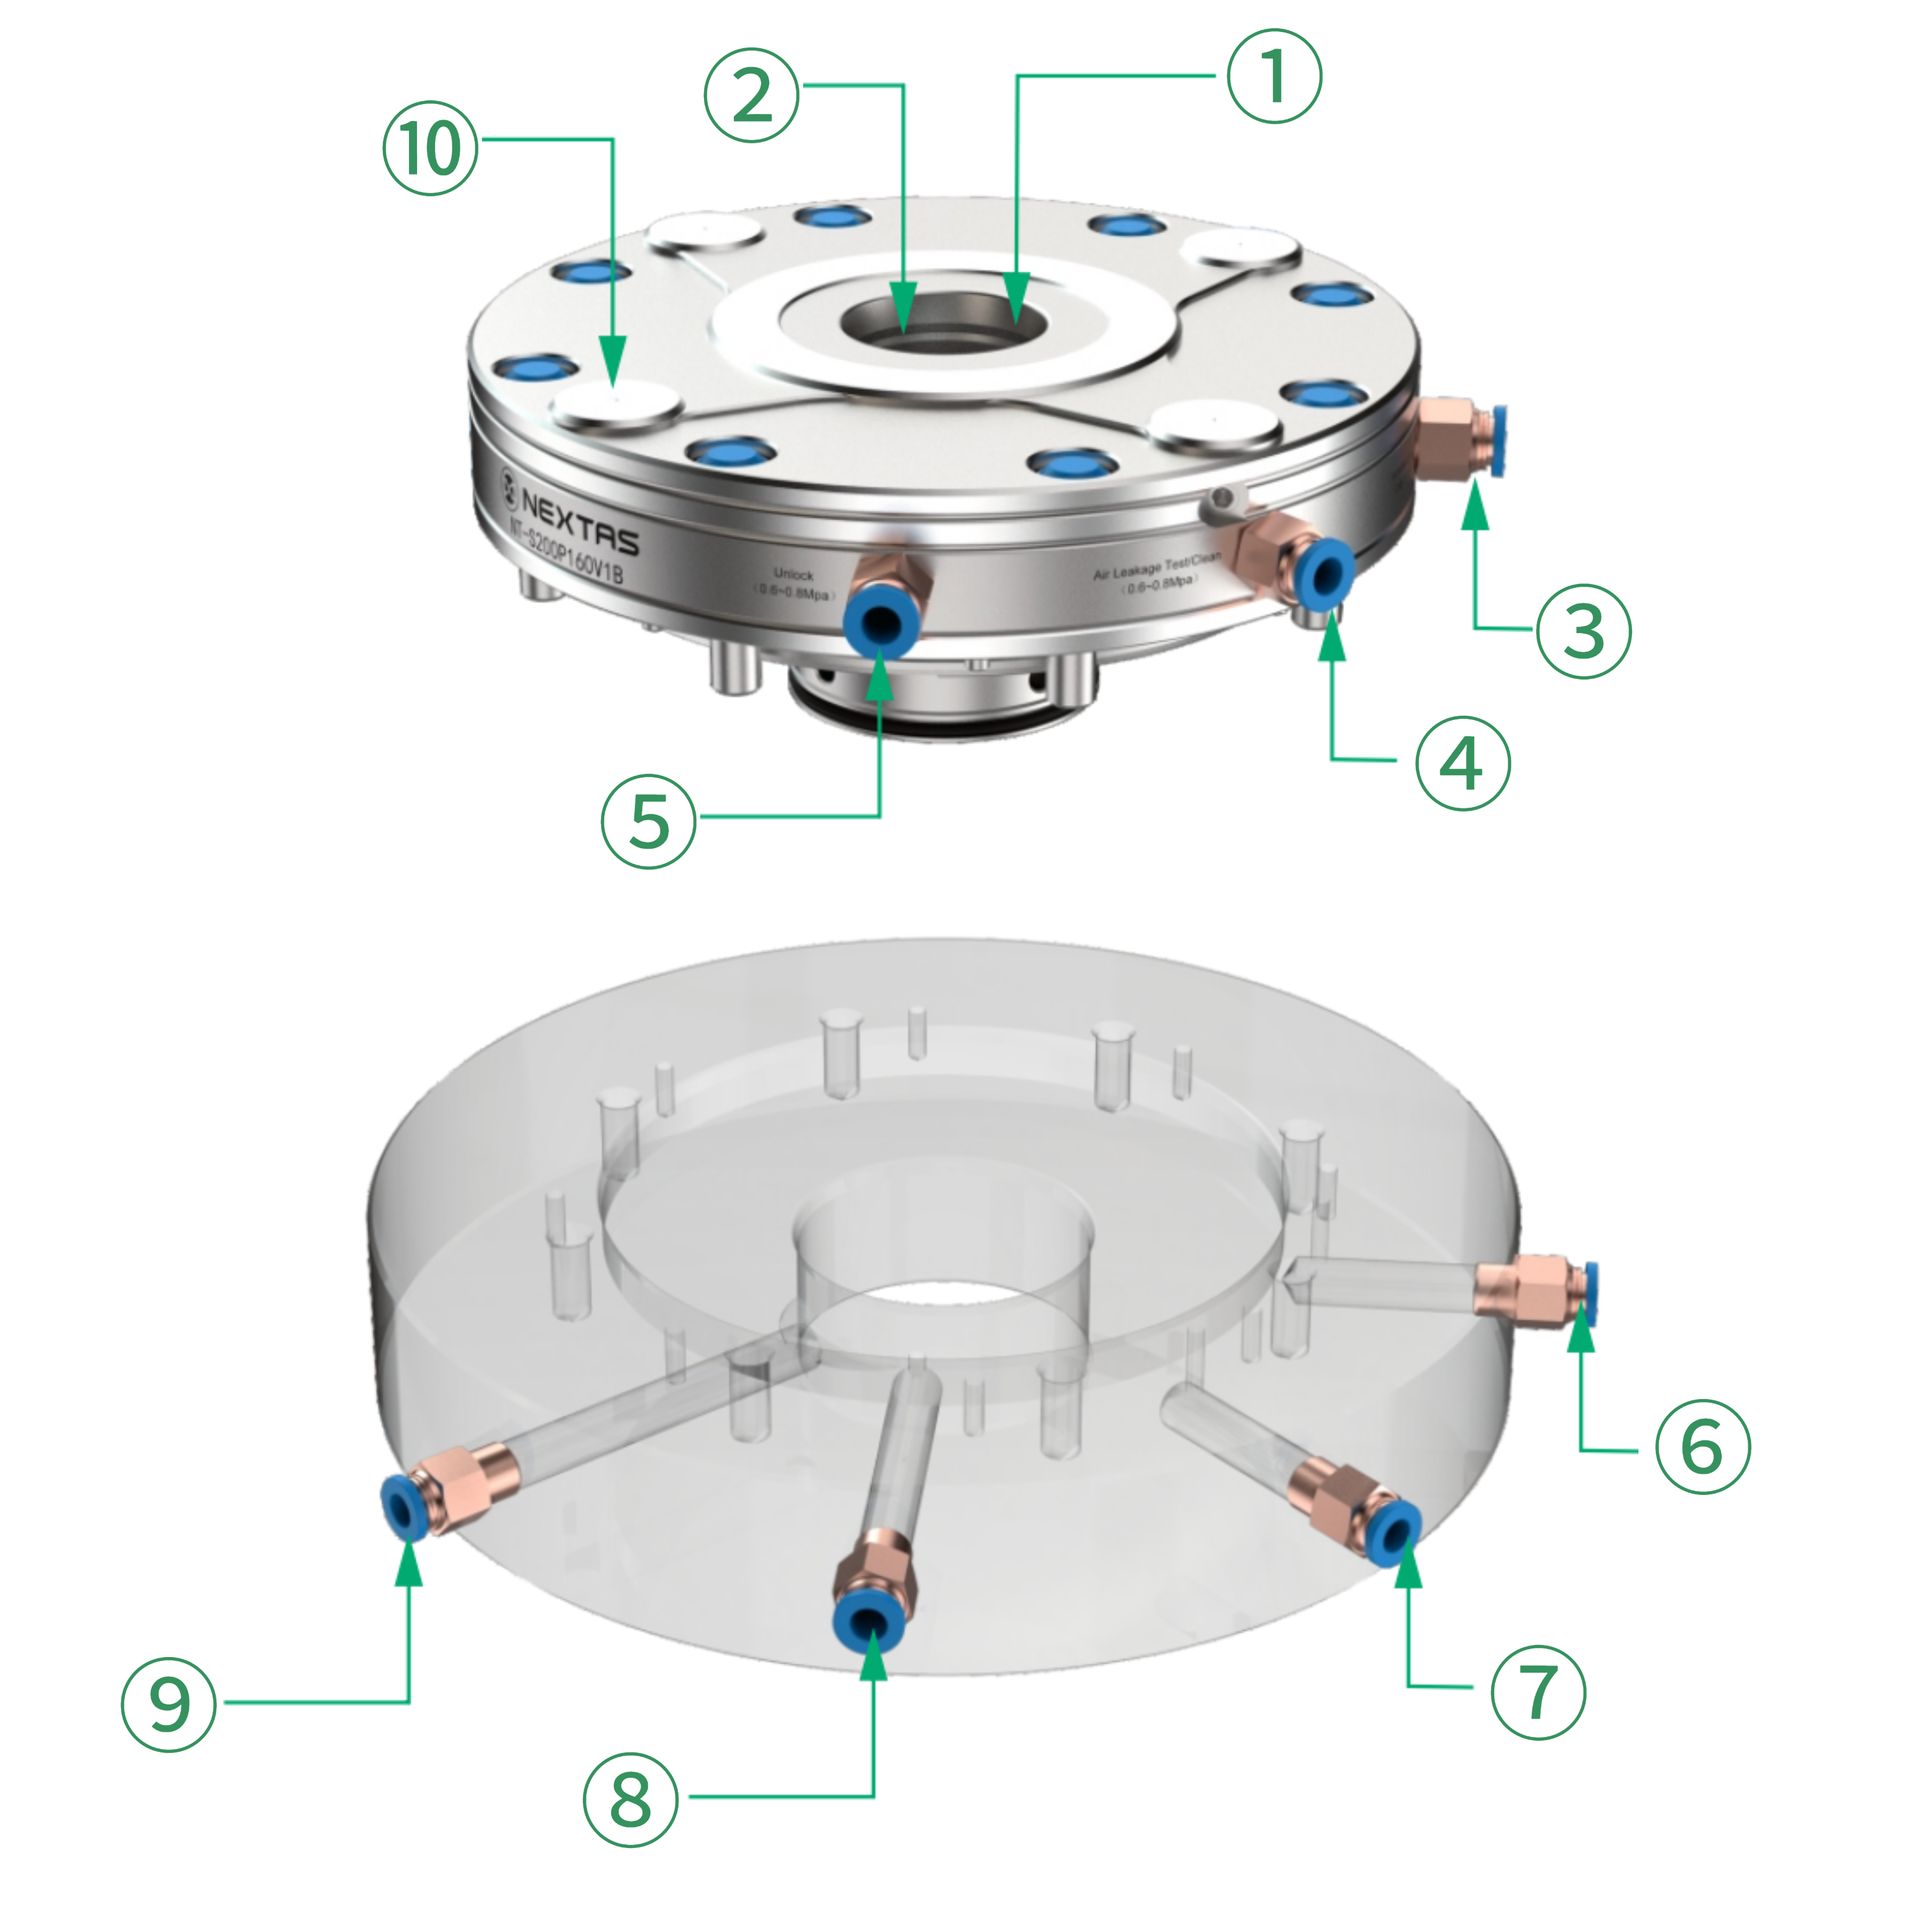
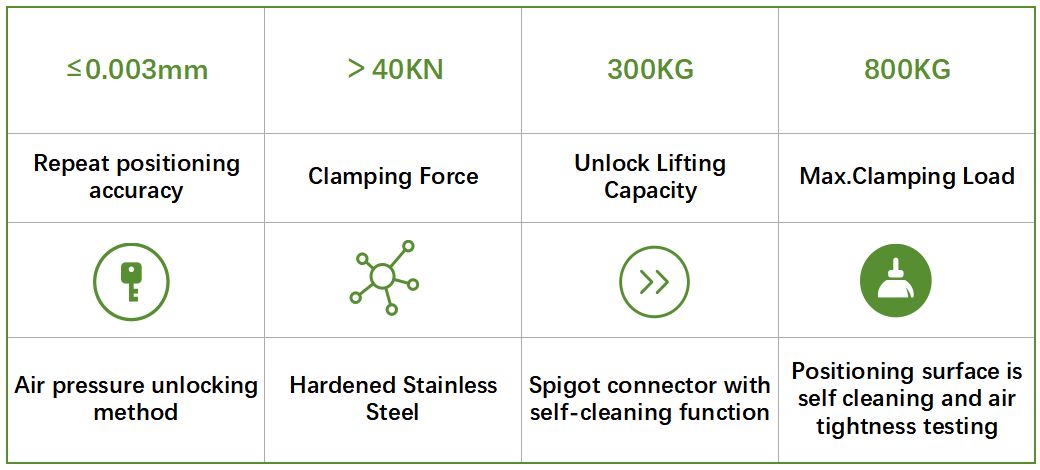
零点系统的长期稳定性取决于材料、关键定位面加工、密封与清洁设计,以及动作在切削液和碎屑环境中的一致性。现场审核时,这些因素的重要性往往超过纸面精度指标。
长期高频换装场景里,模块采用硬化不锈钢;关键磨损面与锁紧机构的表面处理直接决定重复定位寿命。
旧机改造与无人化单元按安装和维护记录检查解锁、清洁、气密与抬升的一致性;可用功能先按所选图纸确认。
托盘池、APC 与机器人项目采用同一份总成、测量和控制验收清单,避免另建重复条件。
| 审核项 | 建议确认 | 为什么重要 |
|---|---|---|
| 定位界面 | 关键定位面加工与表面处理说明 | 决定长期重复定位是否会因磨损而漂移。 |
| 锁紧机构 | 自锁结构、托举设计与异常释放逻辑 | 关系到重载托盘与自动化交接时的安全边界。 |
| 清洁能力 | 吹屑路径、定位面防污与内孔清洁 | 碎屑和冷却液是现场最常见的精度干扰来源。 |
| 验证方式 | 是否可按项目提供验证托盘、布局建议或复核方式 | 更有利于多机复制、FAT 和后续维护标准化。 |
比较双工位、四工位和六工位的操作空间、夹具支撑与托盘布局。各方案按所选接收模块图纸和完整载荷条件确定。
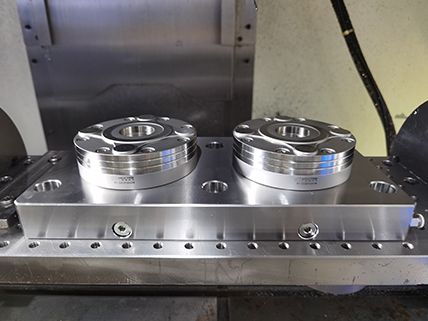
尤其适合长条托盘、双夹具子板或更高支撑需求的工装。
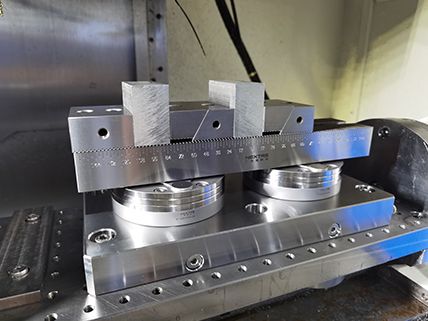
方便把标准虎钳平台与零点接口整合到同一层。
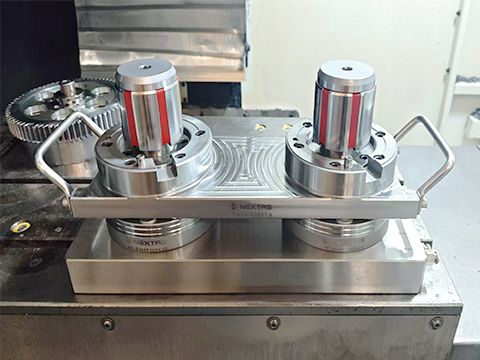
适合非标件与专用治具的快速回装与转序。
比较四个接收位置与气路布置,规划夹具支撑和装载空间。
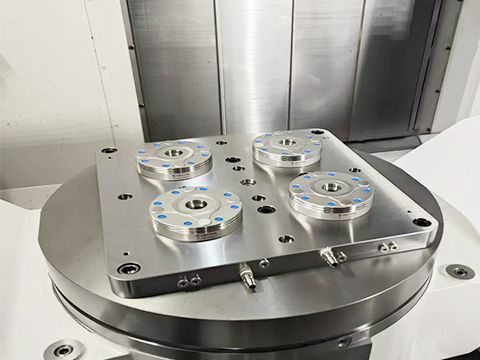
更适合更大板面与多点支撑布局。
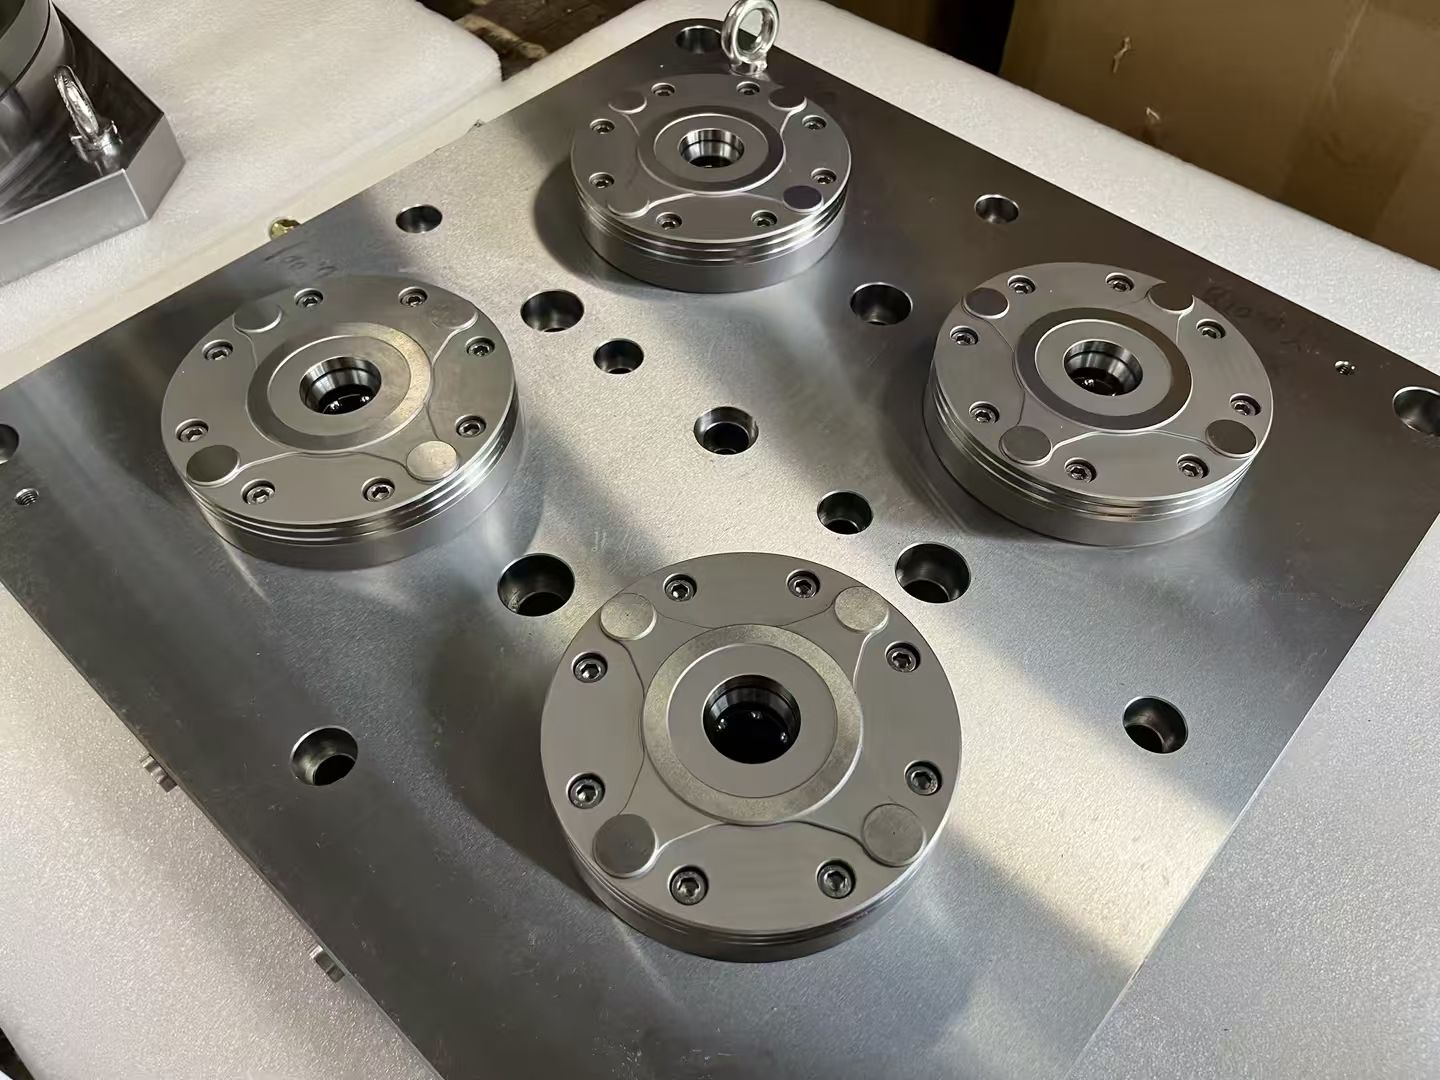
有助于改善受力分布与降低板面弯曲风险。
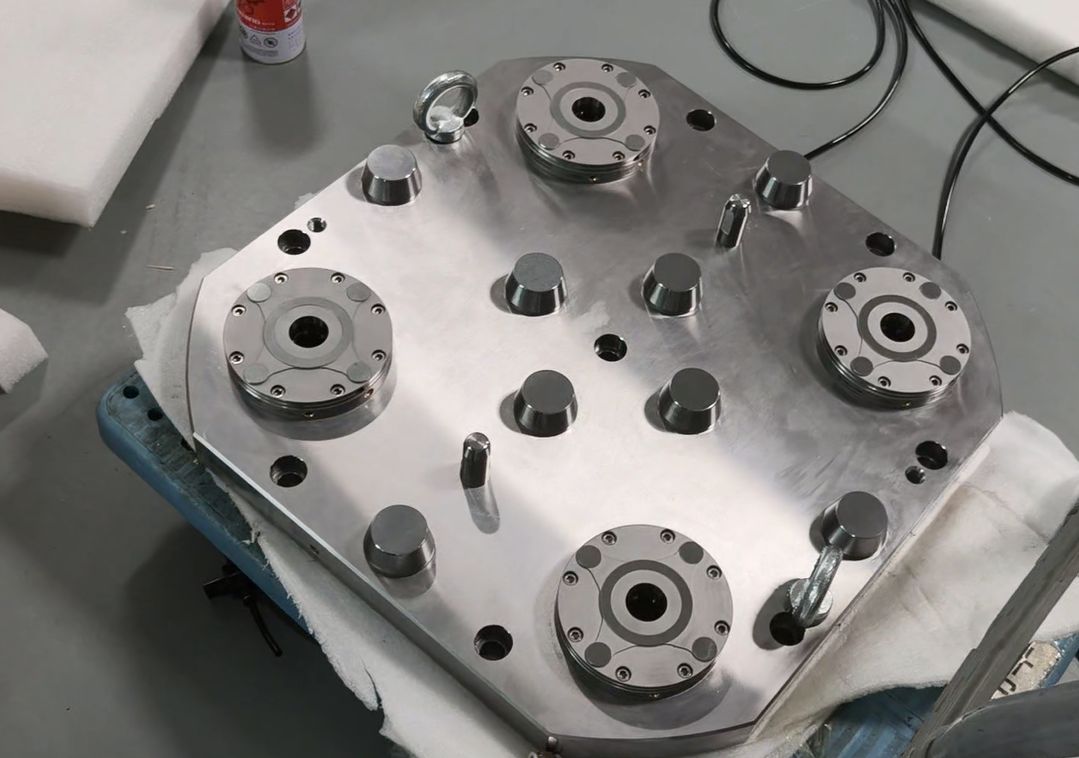
常见于多夹具、多面加工与自动化预留的工装方案。
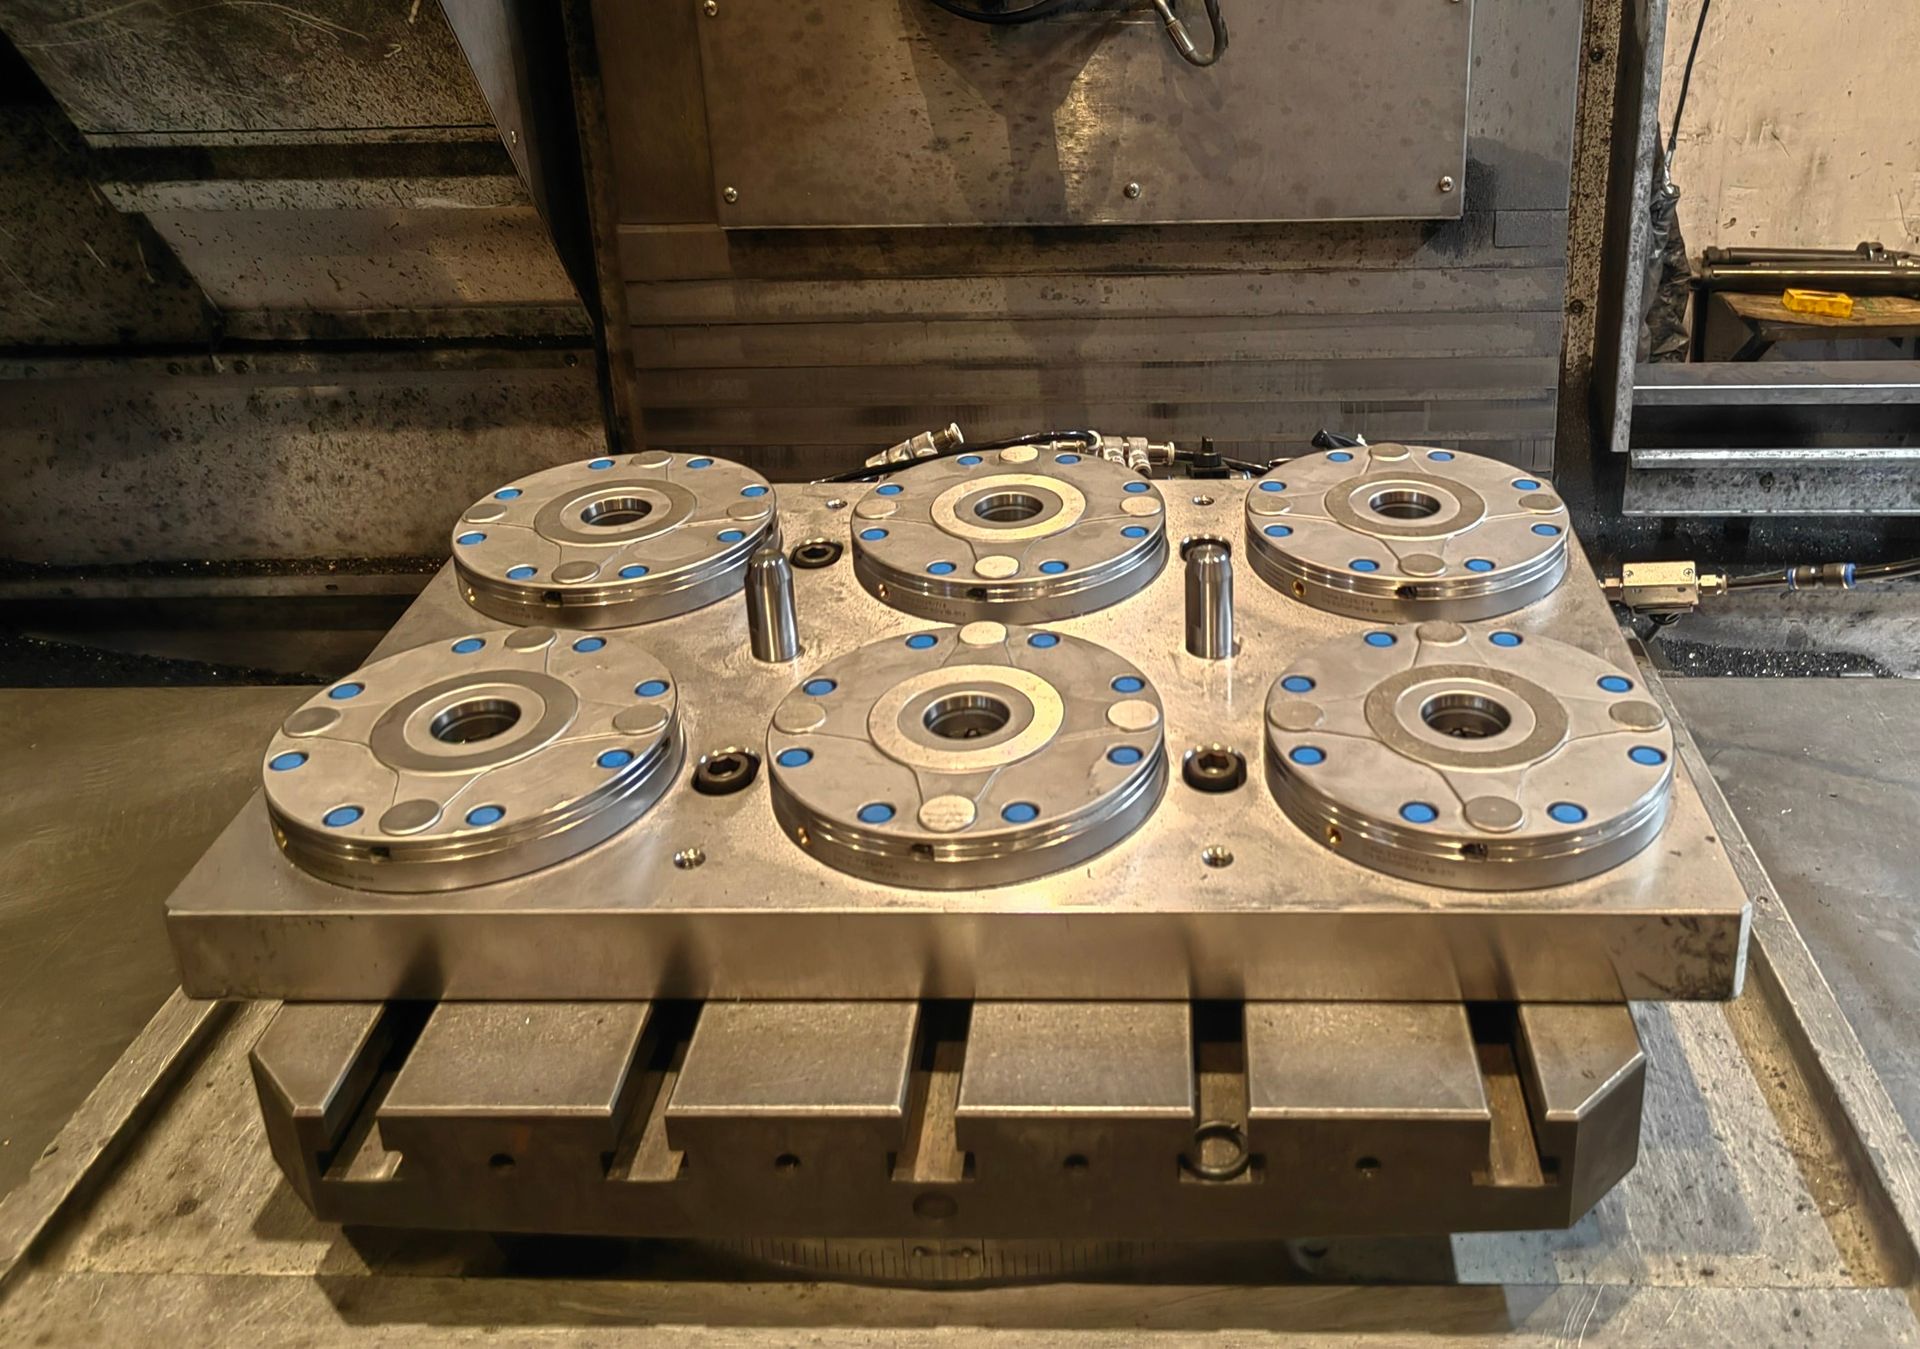
适合大型托盘、工装立柱(方箱)和更高稳定性需求。
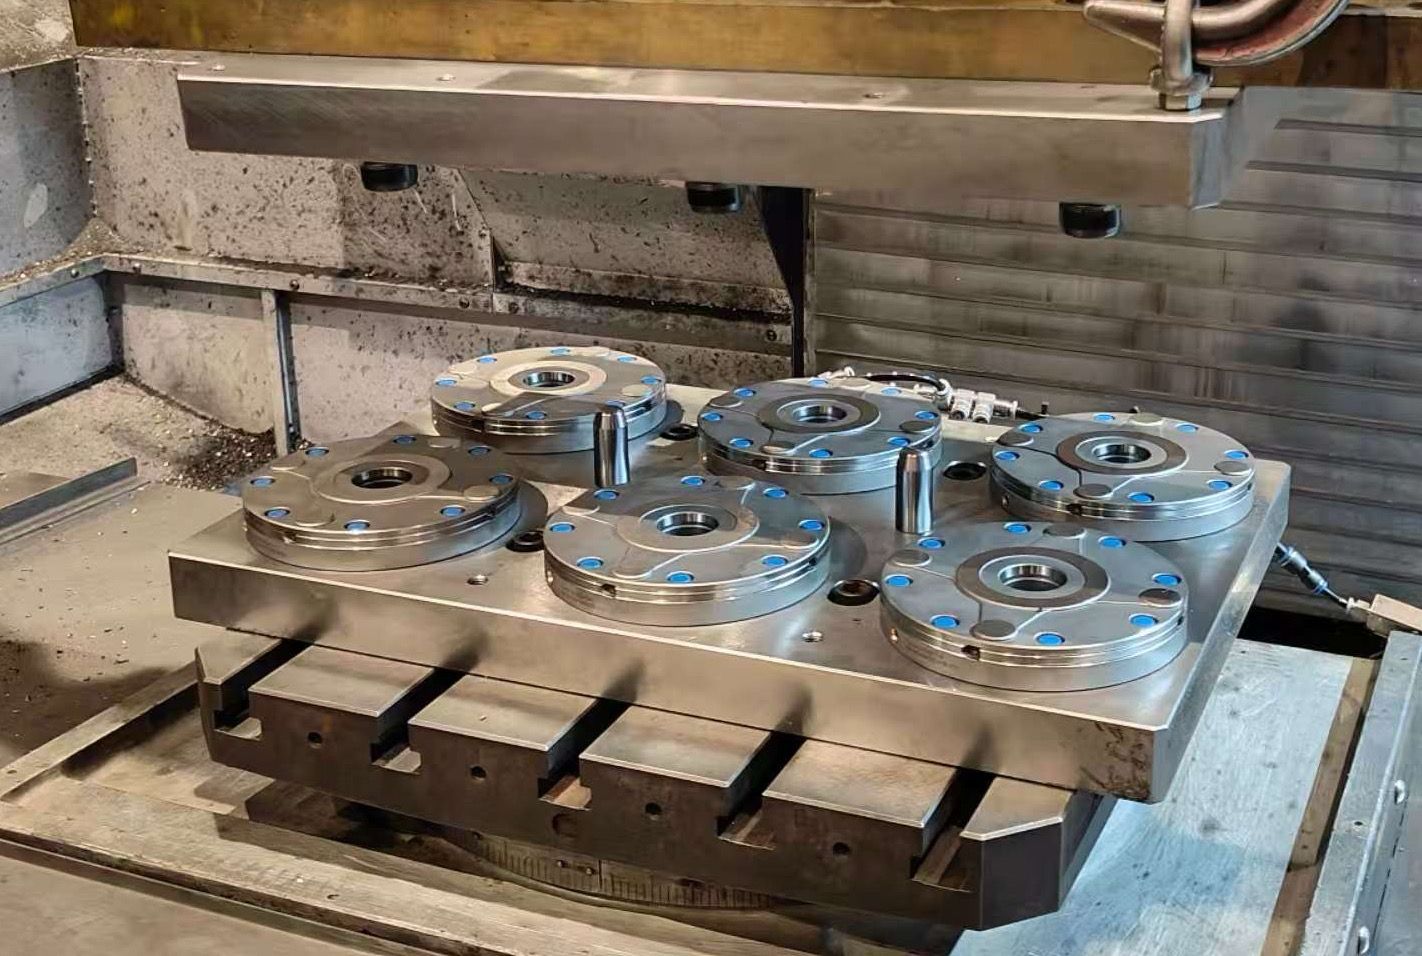
更容易做托盘池、一致接口与标准化搬运。
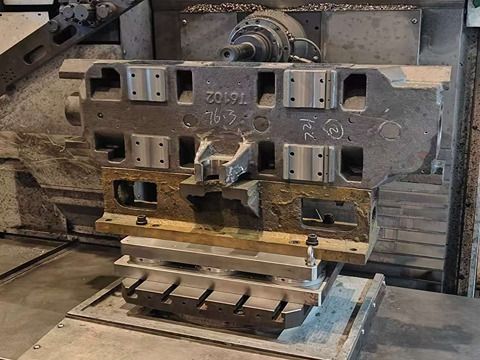
偏向于重载与更复杂的工装基底设计需求。
尚未确定配置?请先说明现有工位与目标。
获取接收模块选型建议页面更新日期 . 该系列的型录数值来自 2026 NEXTAS 工业快换夹持型录。标注以图纸为准的尺寸,请核对所选型号的图纸。 索取产品目录. 工厂、型录与展会.
接收模块定位并夹持拉钉;弹簧在落座后保持,气动型号以压缩空气解锁。各型号的抬升、增压与失气响应须查图纸,弹簧保持不是机床安全功能。
按底座加工、气口位置、软管防护和维修空间选择。侧进气是否可用以所选模块图纸为准,布管检查见集成与维护。
可将检测和工位间转序作为候选用途;每台机床、接收模块、拉钉和转接件都需核对安装、空间、载荷及实测基准。
清洁、适量润滑、定期检漏和磨损/密封诊断统一见维护检查,周期与用量依型号手册及实际环境确定。
确认所选配置可提供的夹紧、落座及故障信号,再按单元验收验证防护、联锁、超时和恢复;过程反馈不等同安全功能。
先选单模块或多工位布局,再按负载、力矩、尺寸、刚性和气路核对。型号与安装数据见架构选型及完整目录,不能由型号名称推算外径。
按配对表及批准的组装图选择定位、补偿或夹紧角色与数量,不能理解为每个接收座同时装三根。螺纹、接触和安装以所选图纸为准。
先说明机床、托盘或夹具尺寸及换装目标即可。已有图纸、型号或更完整的接口与验收信息,可补充在选填工程资料。
机床型号、工作台或底板空间、是否允许底部布管、是否已有过渡板或 APC / 机器人交接条件。
工件尺寸重量、托盘数量、夹具类型、是否需要跨 CNC / CMM / 清洗 / 返修统一基准。
换装频率、无人化时长、是否要夹紧确认、是否需要与立库、机器人、桁架或 APC 联动。
V2 的重复定位和托举载重看所选图纸。V2 的 D1 为 110 / 140 / 185 mm;85 / 115 / 148 mm 是 D2。P120V1 图示外形尺寸为 125 mm。
供气压力、过滤、空气质量、阀和检测回路,投用前按所选图纸取值。
落座后由弹簧保持。气动型号用压缩空气解锁。防护和联锁留在安装侧。断气后的状态看该型号图纸。
规格来源:NEXTAS Industry Quick-Change Clamping System 2026 型录,V1 接收模块为 PDF 第 6–7 页(印刷页 10–11),V2 图纸和型号表为 PDF 第 13 页(印刷页 24)。索取产品目录。
快速报价
请提供机床、托盘或夹具尺寸,以及换装目标。工程师可据此评估模块布局、配套拉钉和可提供的图纸;尚未选定型号也可开始。