零点定位 · 快换基准
零点定位系统
在机外准备夹具,再沿同一可重复定位基准换装。
- 工艺
- CNC 加工与托盘换装
- 选型依据
- 接收器与拉钉配对
产品目录
按产品、工艺或生产目标搜索。
零点定位系统
在机外准备夹具,再沿同一可重复定位基准换装。

在手动零点底板上更换整套虎钳或夹具,无需连接气源。

为机器人和托盘库提供可重复的自动夹紧与松开接口。
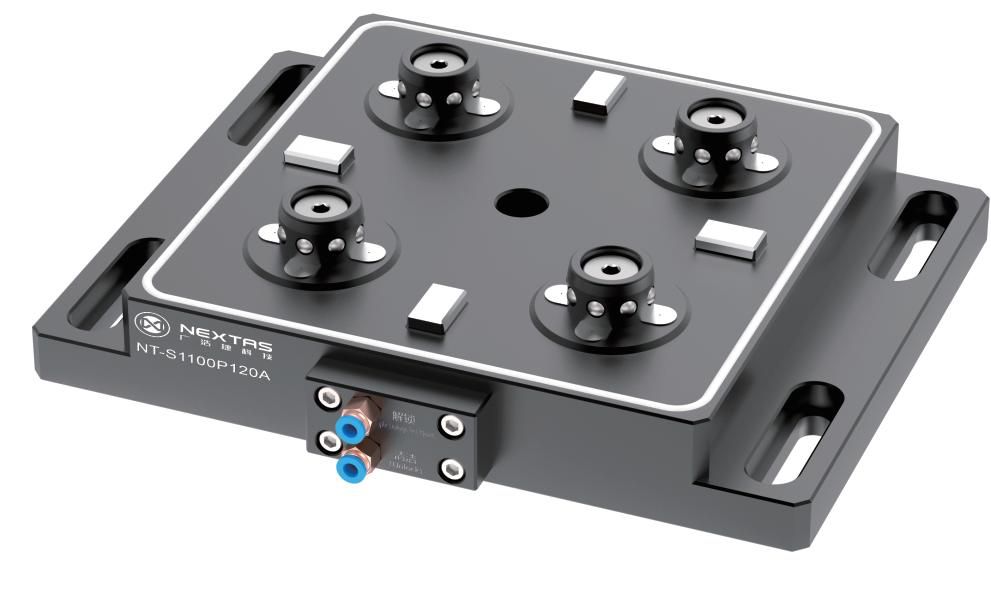
空间受限时,可通过紧凑型接收器实现托盘自动化和可重复换型。
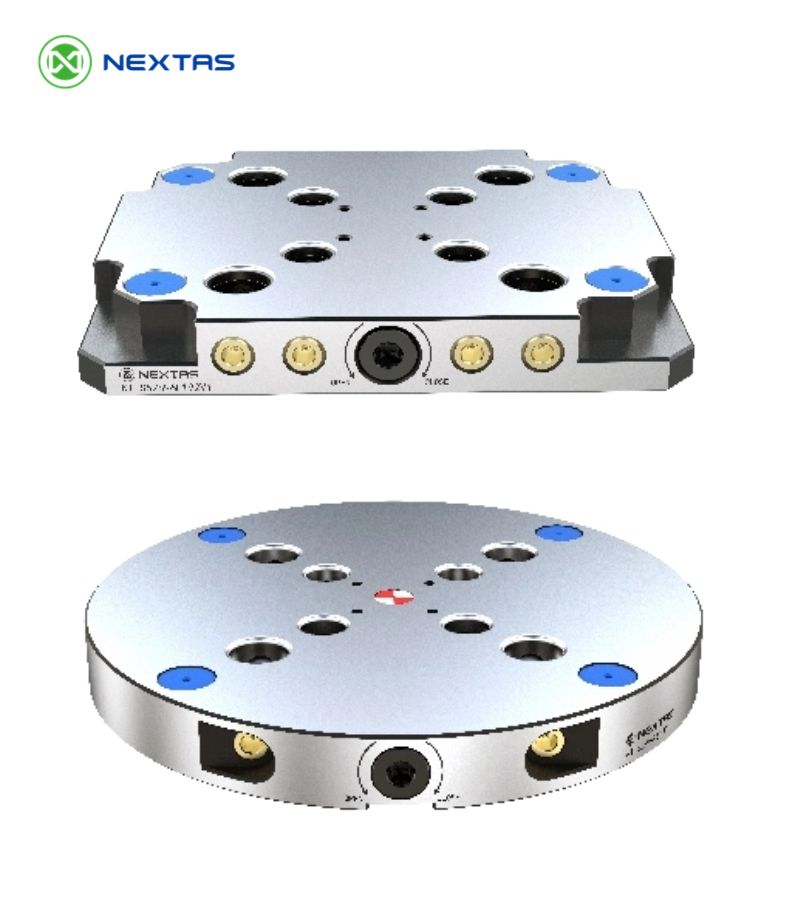
同时定位 52 mm 与 96 mm 拉钉的手动板
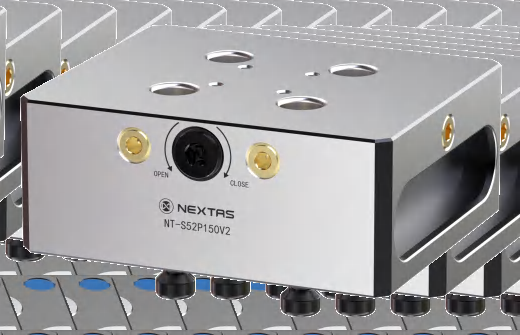
用于 52 mm 和 96 mm 拉钉的手动加高板
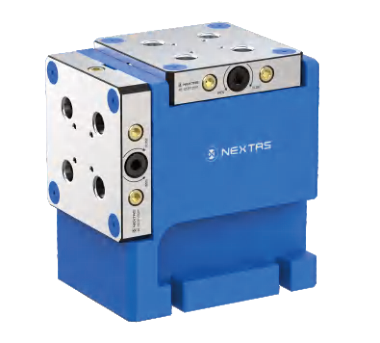
用于手动 52 mm 与 96 mm 零点装夹的直角安装布局。
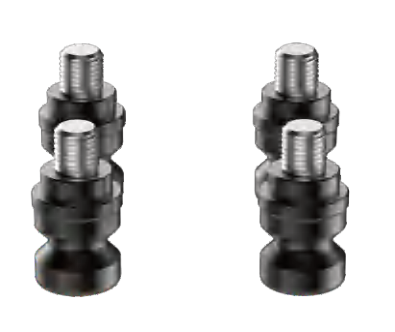
用于 52 mm 和 96 mm 定位板行的目录拉钉
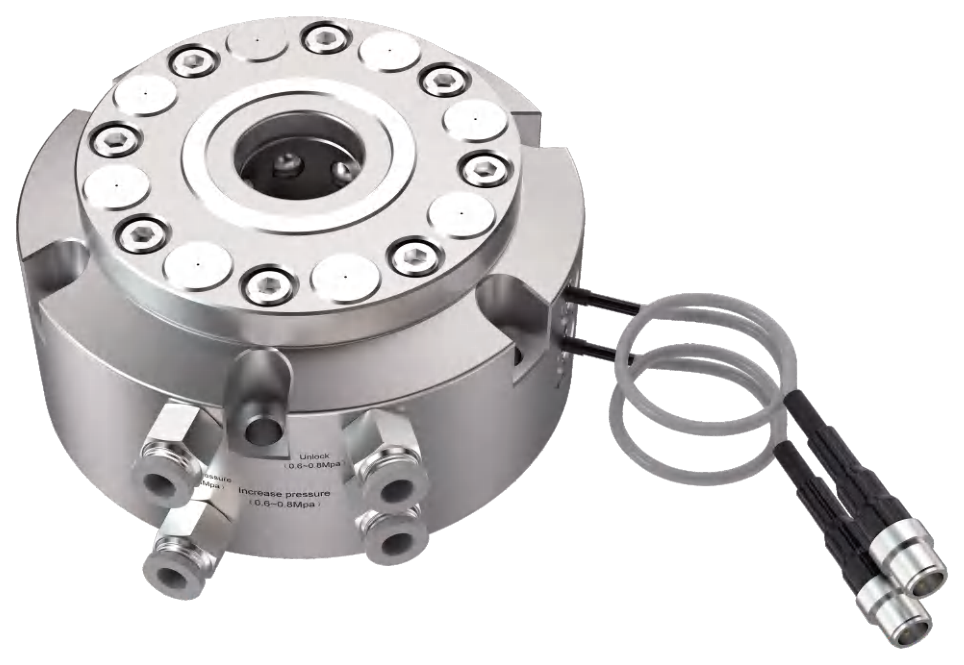
配备传感器的零点接口,可选择 NPN/PNP 输出。
虎钳与夹具
基准卡盘
自动化与 FMS
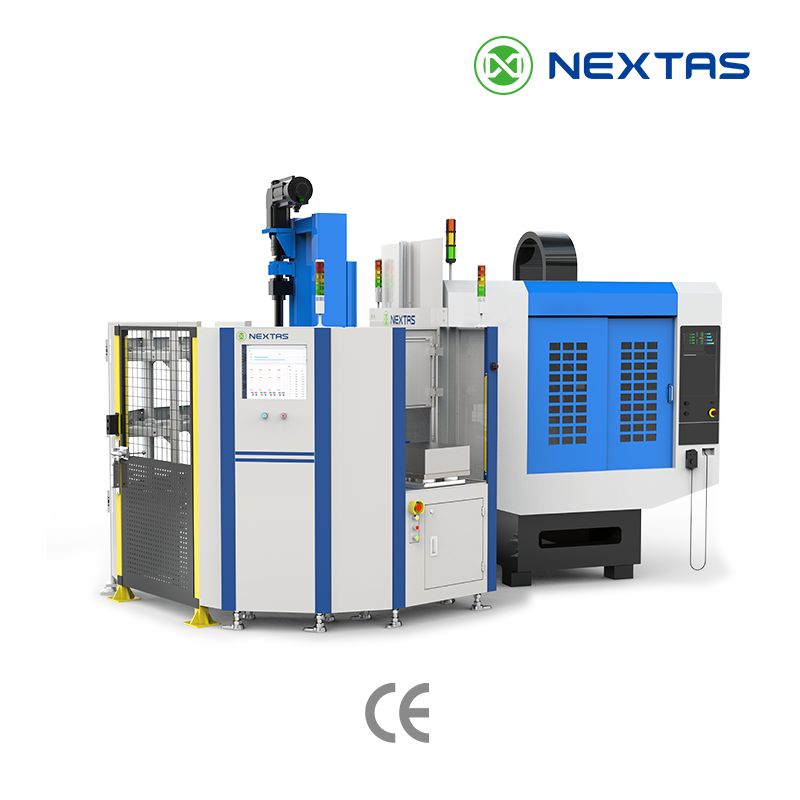
围绕同一基准连接托盘存储、机器人转运和夹紧状态反馈。

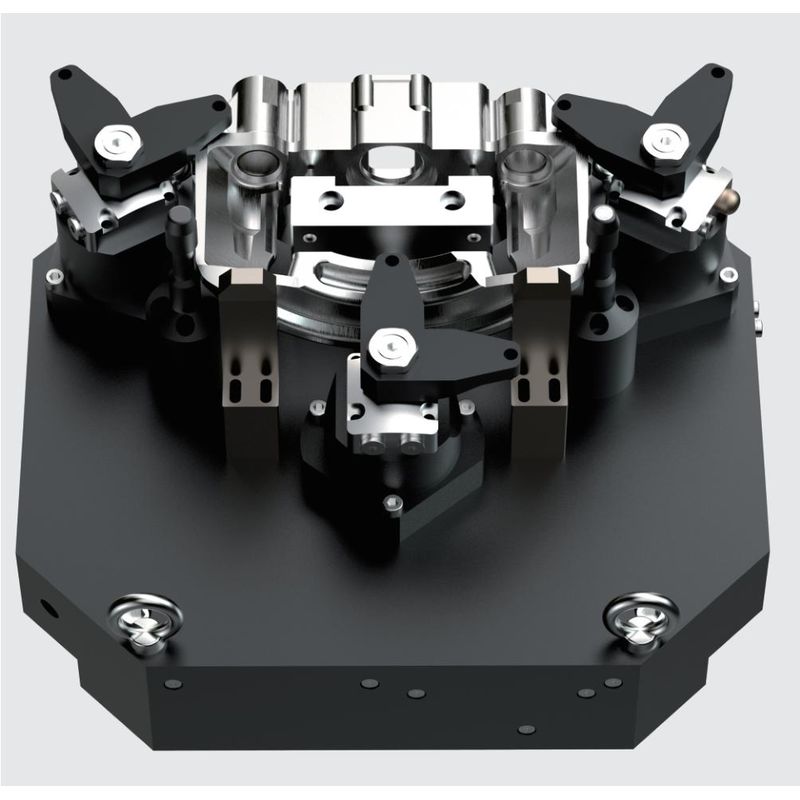
将预装托盘送入机床,同时在切削区外准备下一套工装。
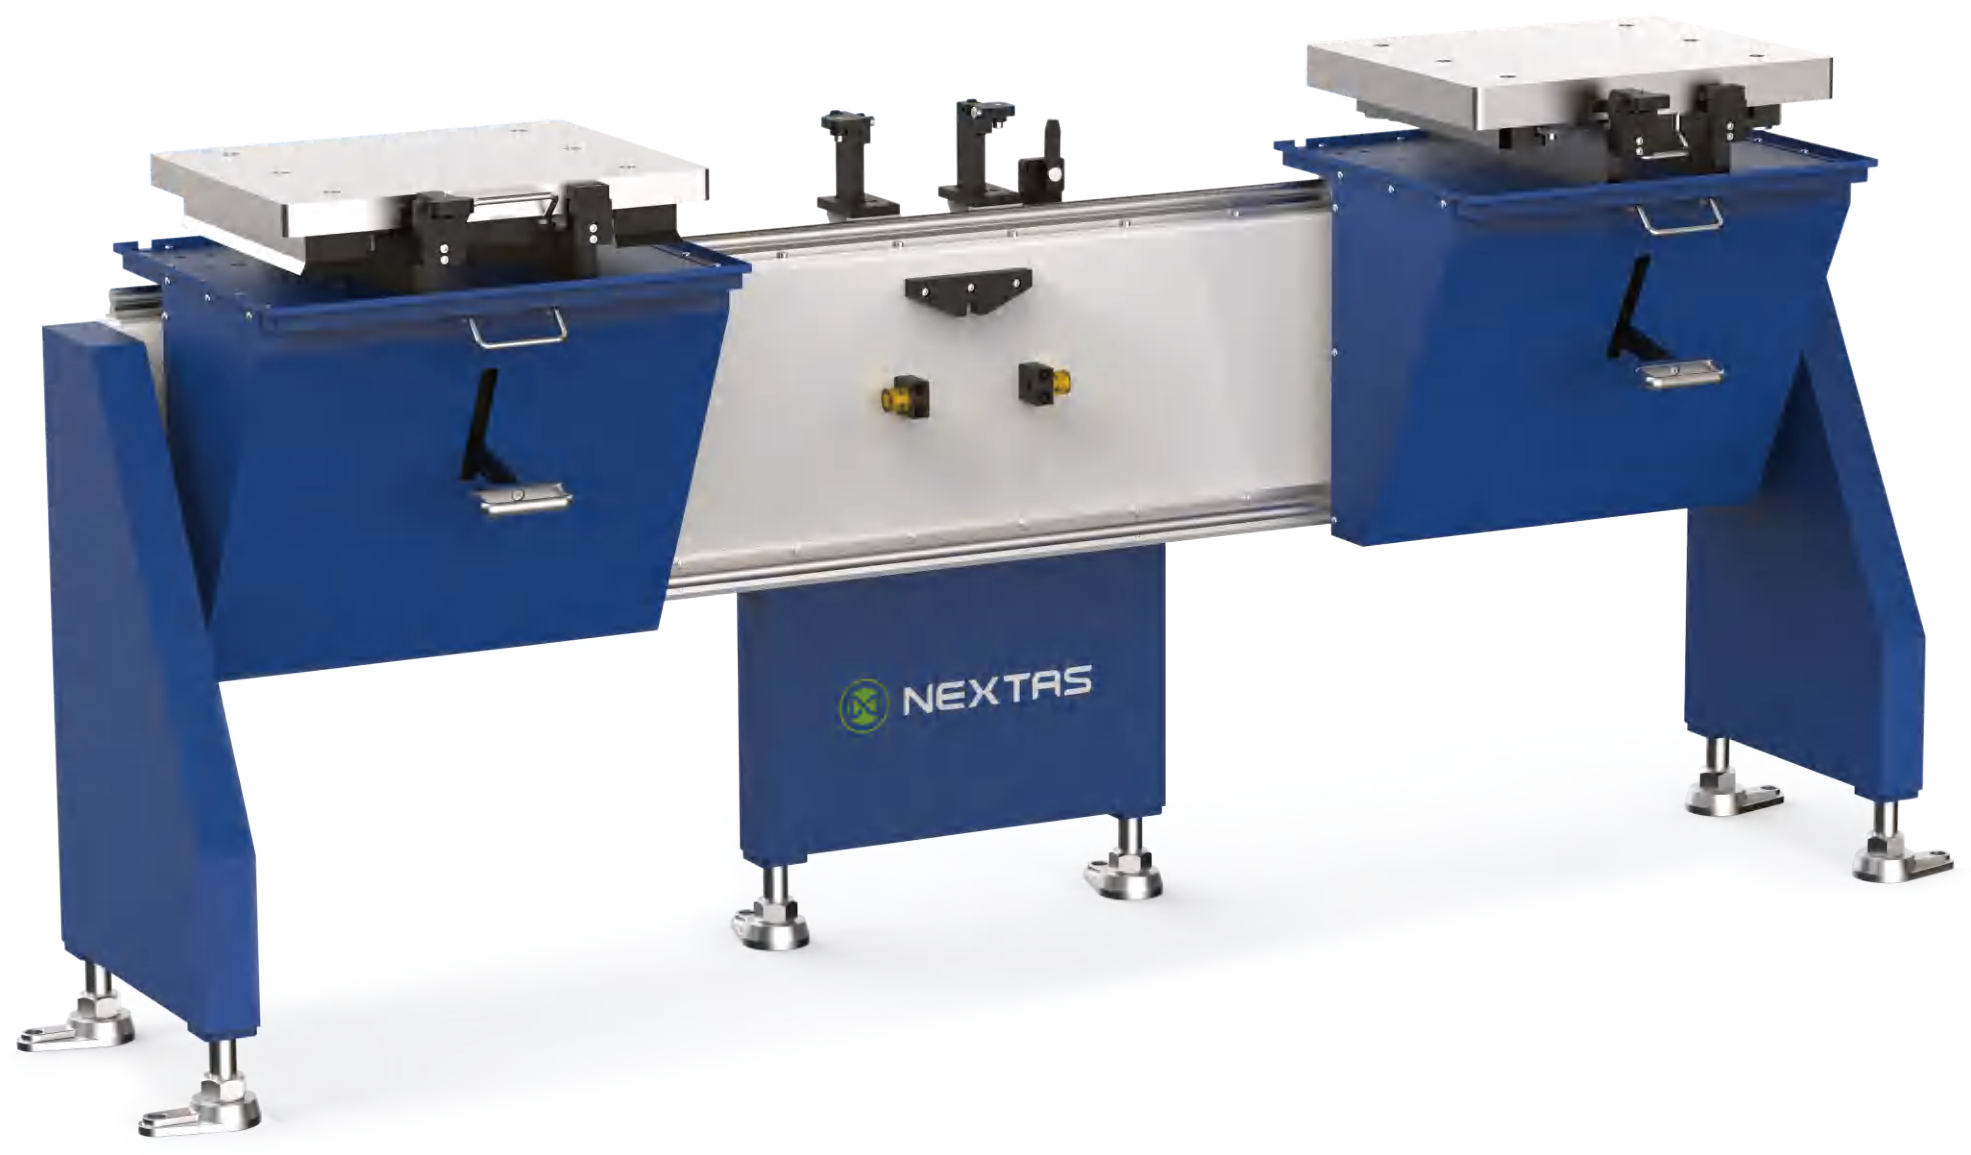
在两工位间手动转移托盘,同时在机床外准备下一套工装。
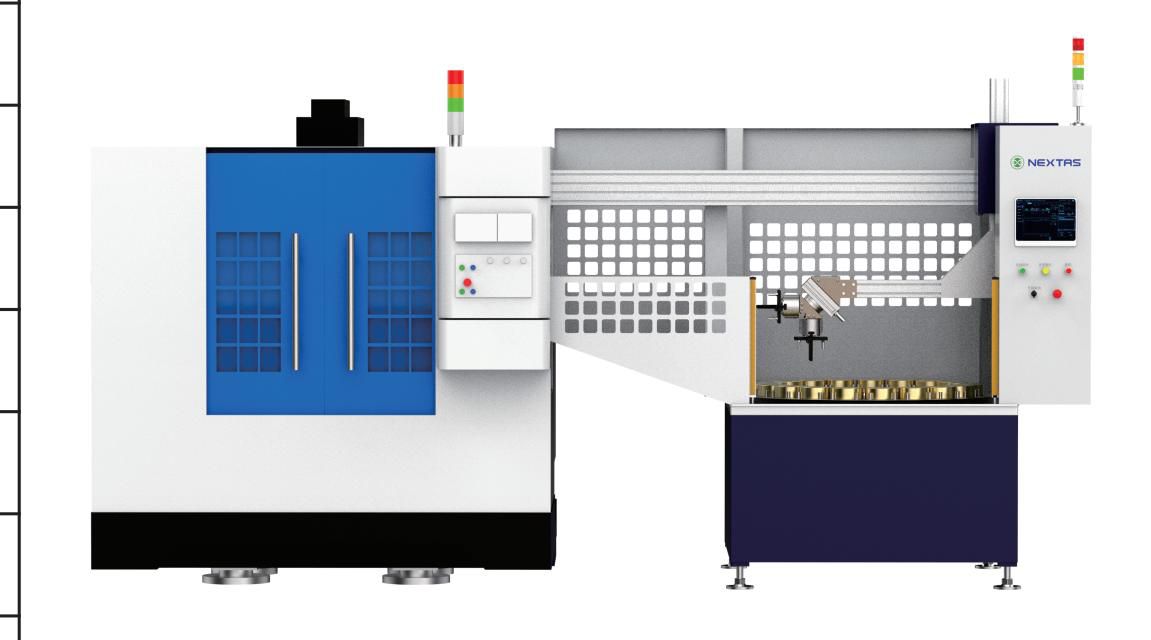
协调多机排产、生产追溯、刀具管理和质量检测。
定制工程
快速选型指南
将定位模块、底板与上层夹具作为一个完整组合进行比较,并确认机床接口、工件几何、公差,以及人工或机器人的上料路径。
为夹具与托盘换装统一定位基准。核对接收器与拉钉的配对,并在每个工位检查定位基准。
先确定低矮夹持方案、钳口可达性和工件支撑,再比较安装尺寸。
将夹紧信号、托盘交接、存储和恢复序列规划为一个系统。
先确定工装接口体系和传输链,再选择卡盘本体。
围绕工件规划定位、夹紧顺序、排屑与验收检查。
已发布的车间案例
两个已发布的车间案例:换型时间缩短 94%,以及夹具换装不到 90 秒。看看每个成果背后的 NEXTAS 装夹配置。
案例记录的换型结果主轴停机缩短 94%
查看配置与换型成果案例记录的换型结果换装时间在 90 秒以内
查看配置与换型成果报价前工程确认
提供机床与工件信息,讨论将定位接口、上层夹具及换装方式衔接起来的工装方案。NEXTAS 可据此评审所选配置的报价范围。
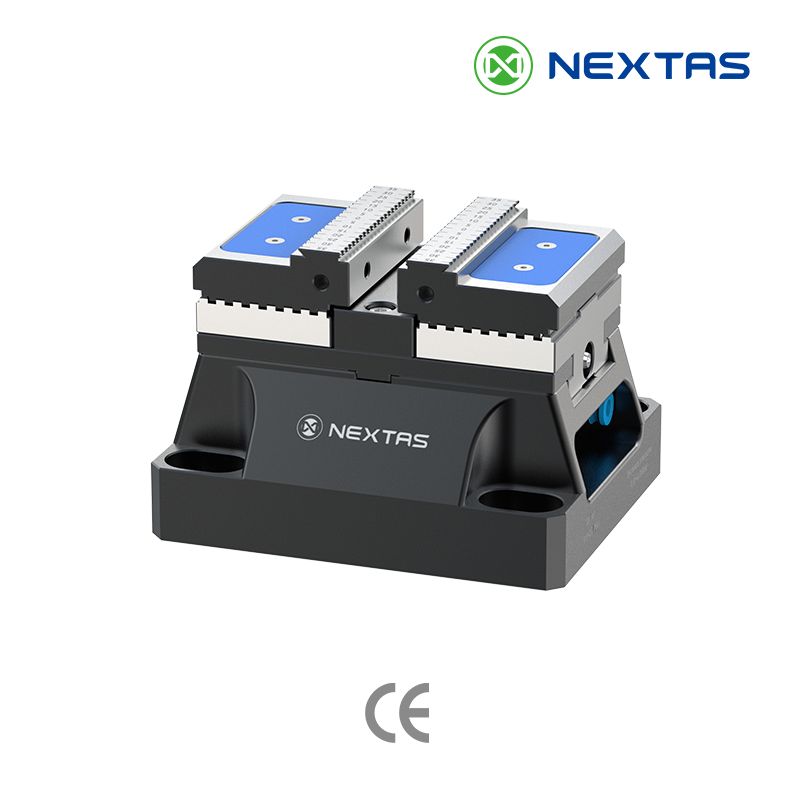
NEXTAS 52 / 96 系列自定心虎钳通过同步丝杠机构使两侧钳口向中心收拢,目录标示的重复夹持精度为小于 0.02 mm。实际结果还取决于型号、安装界面清洁、夹爪状态、夹紧扭矩和验收方法。
操作员可在机外预装工件,再将整套工装锁定到可重复定位的基准上,从而减少换装后的重新找正和工件坐标偏置重建。具体换装时间与系统重复性取决于所选接口、安装、清洁度和验收测试。
当项目需要重复装夹或自动上下料,且关注节拍与夹紧力一致性时,可优先评估气动虎钳。无人运行前仍须确认气源质量与压力、夹紧到位反馈、异常恢复、联锁和完整单元安全验收。
对于需要低轮廓夹持并保留五面刀具可达性的 5 轴零件,燕尾夹具通常是可评估的方案。夹紧前需在毛坯上预加工与所选夹具匹配的燕尾夹持面,并核对材料余量、载荷和刀具通道。
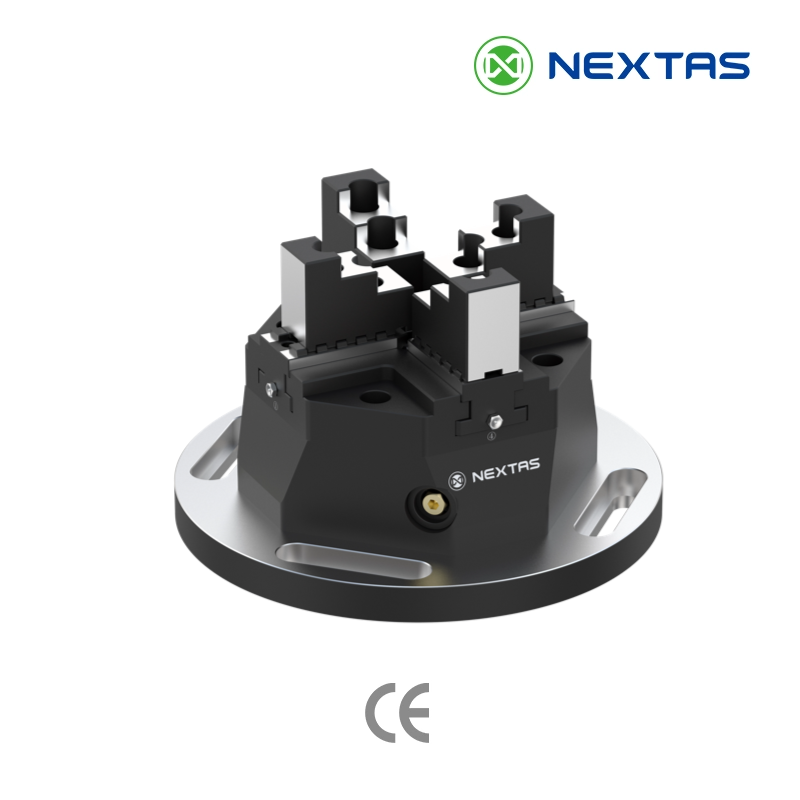
E 系列主要用于 ITS 类接口下的 EDM、WEDM、磨削和检测工序流转;R 系列提供更广的气动与手动基准卡盘选择,适用于 CNC、EDM、机外预调和计量检测流程。
该网站是 NEXTAS 工装夹持解决方案的国际网站,产品信息、工程支持与制造能力由 NEXTAS CO., LTD 提供。