跳到主要内容
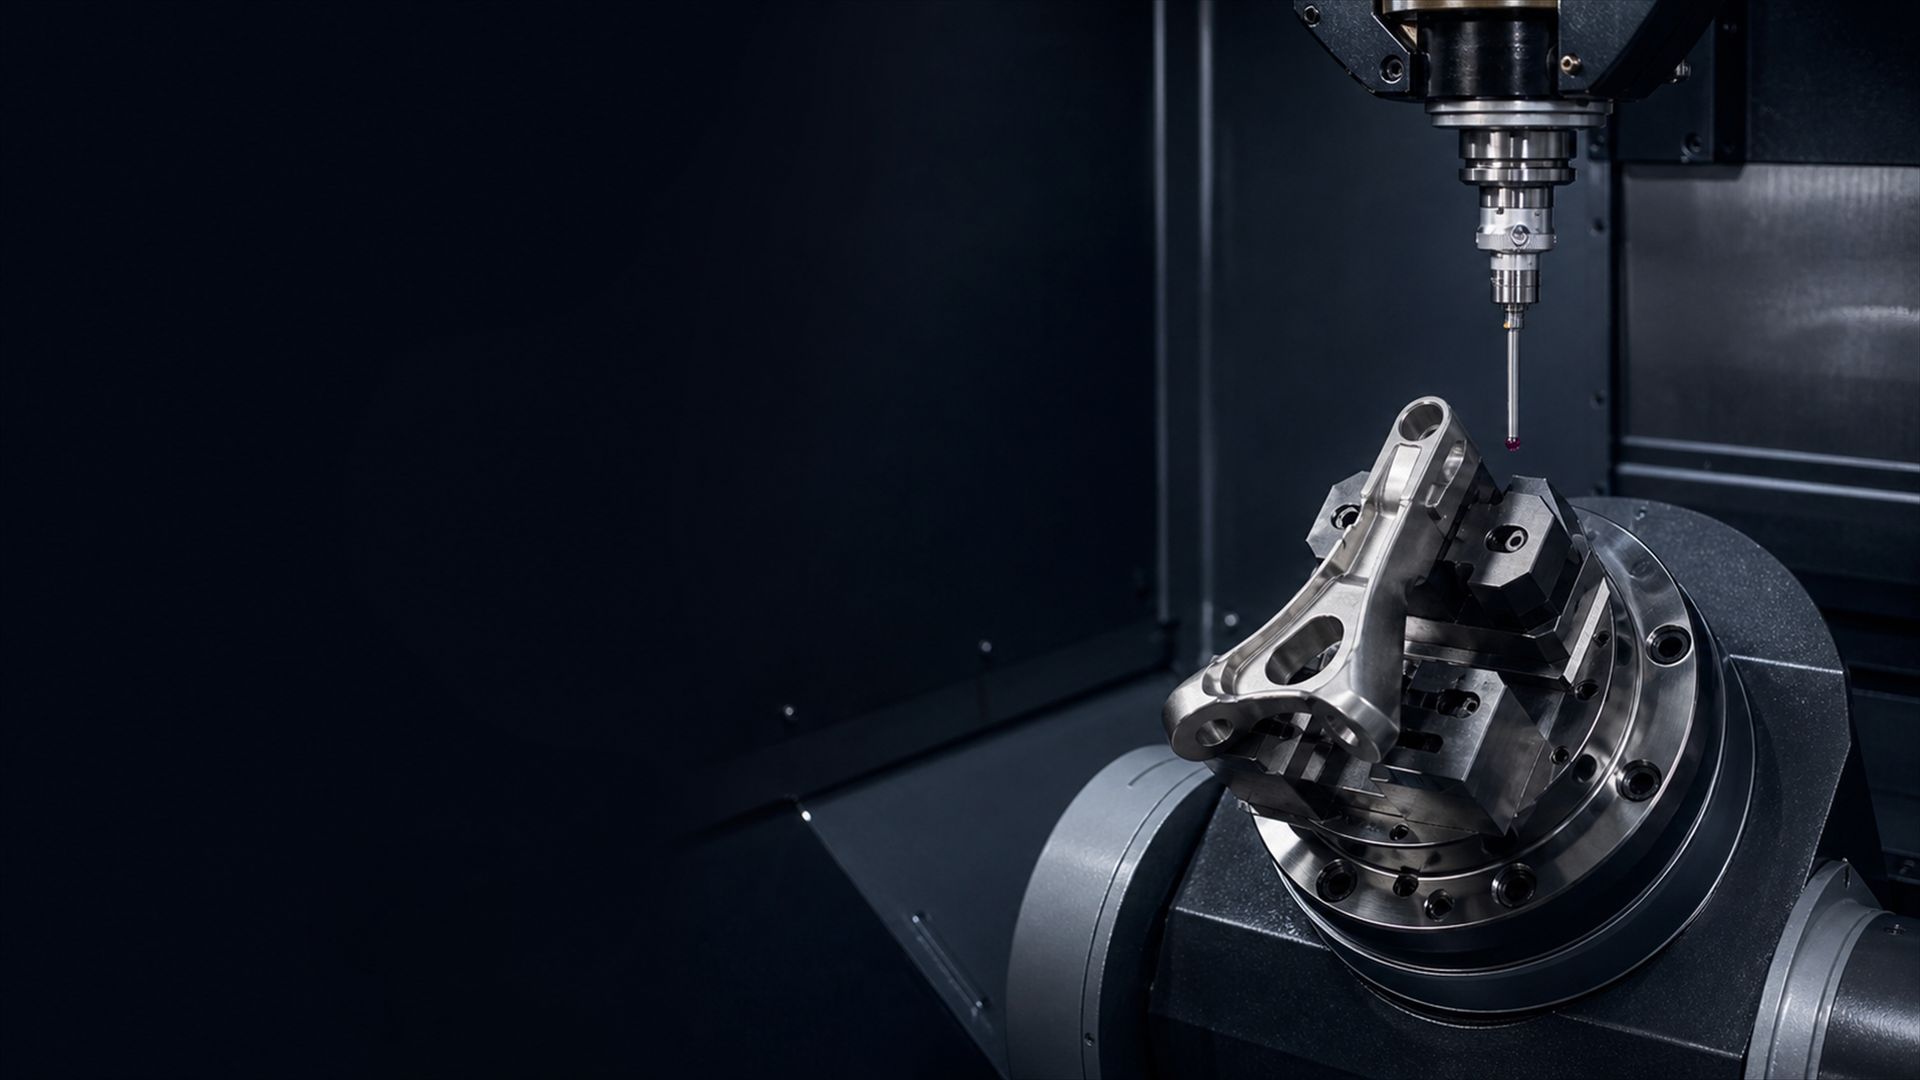
钛合金医疗零件安装在紧凑型精密 CNC 夹具中
全部应用

医疗器械 / 精密小件控制

保护关键表面,让医疗零件的检测保持通畅。

小型钛合金及精密医疗零件需要明确的钳口接触区域和刀具空间。控制夹紧引起的位移与变形,并验证松夹后的关键尺寸。

钛合金医疗零件安装在紧凑型精密 CNC 夹具中
小零件装夹示意。实际夹爪接触与检验方案以零件图纸为准。
典型零件植入件 · 手术器械 · 精密部件
主要风险夹痕 · 变形 · 二次装夹不稳定
首选方向低轮廓均衡夹紧

生产现场

零件可以很小,但装夹难题并不小。

有限的接触面积、敏感成品面和严格的位置关系,不允许粗暴夹持。医疗零件夹具需要明确的接触几何和可量化的松夹、重装方案。

01

表面保护

避开功能面和外观面,并明确允许接触区域及表面状态。
02

零件位移

围绕基准平衡夹紧载荷,除夹紧状态外还要测量松夹后的零件。

03

小件操作

让定向、上料和取件保持重复性,同时不牺牲刀具空间。

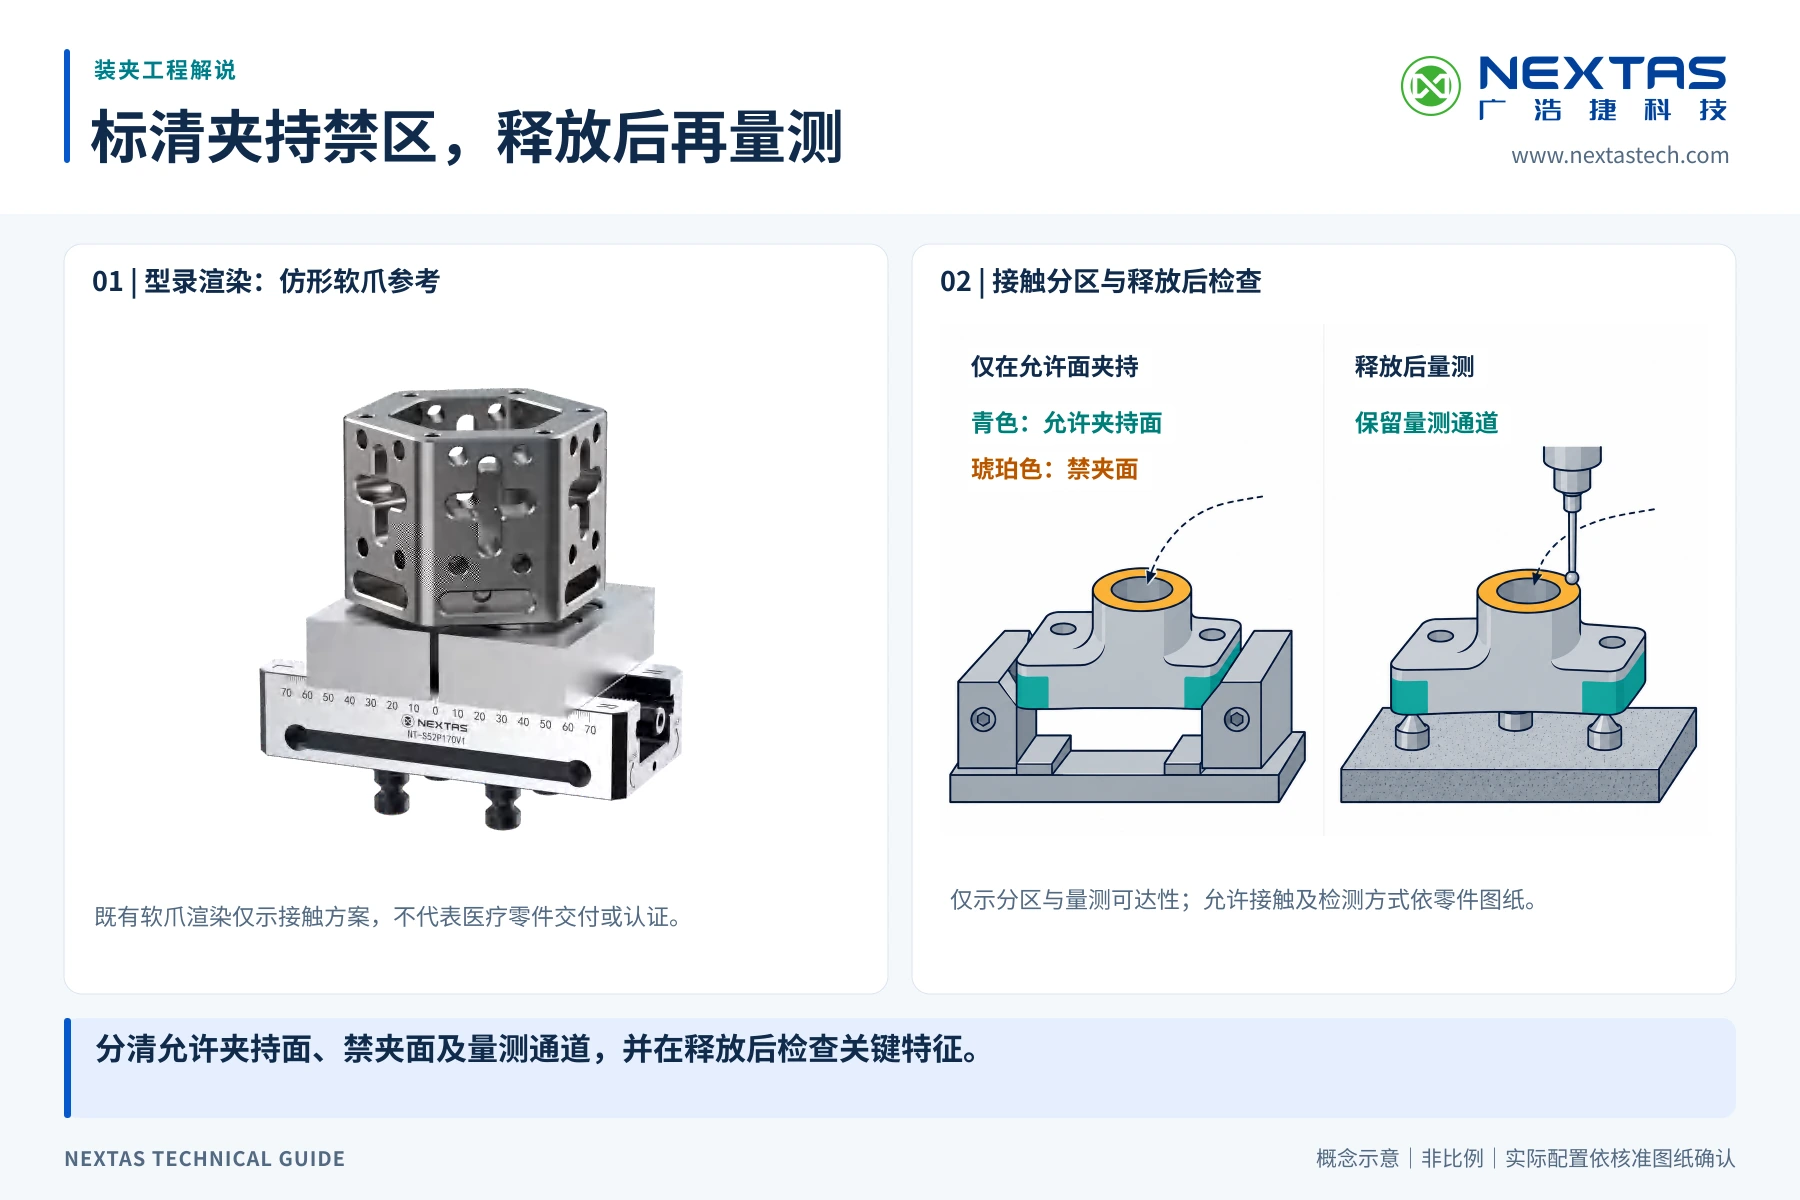
软爪渲染旁,同一通用小零件以青色标允许夹持面、琥珀色标顶部禁夹面;第二视图移除钳口,示意零件置于检测支承上接受探针量测。
标清夹持禁区,释放后再量测 左图把钳口接触安排在青色侧带,顶部琥珀色精加工环面不受钳口接触,并保留孔部量测通道。右图移除钳口,将释放后的零件置于检测支承上检查,因为夹紧状态读数可能掩盖弹性位移。颜色、检测支承及虚线通道均为示例;实际允许接触、保护面、量测方法和验收依零件图纸。原图是型录渲染,不代表医疗客户成果或法规核准。 查看完整工程解说图

装夹方案对比

按接触面与变形风险比较夹具。

首先确定夹具可以接触工件的哪些位置,再根据壁部刚性和刀具空间,比较成形夹爪、预加工燕尾夹持位与专用载具。
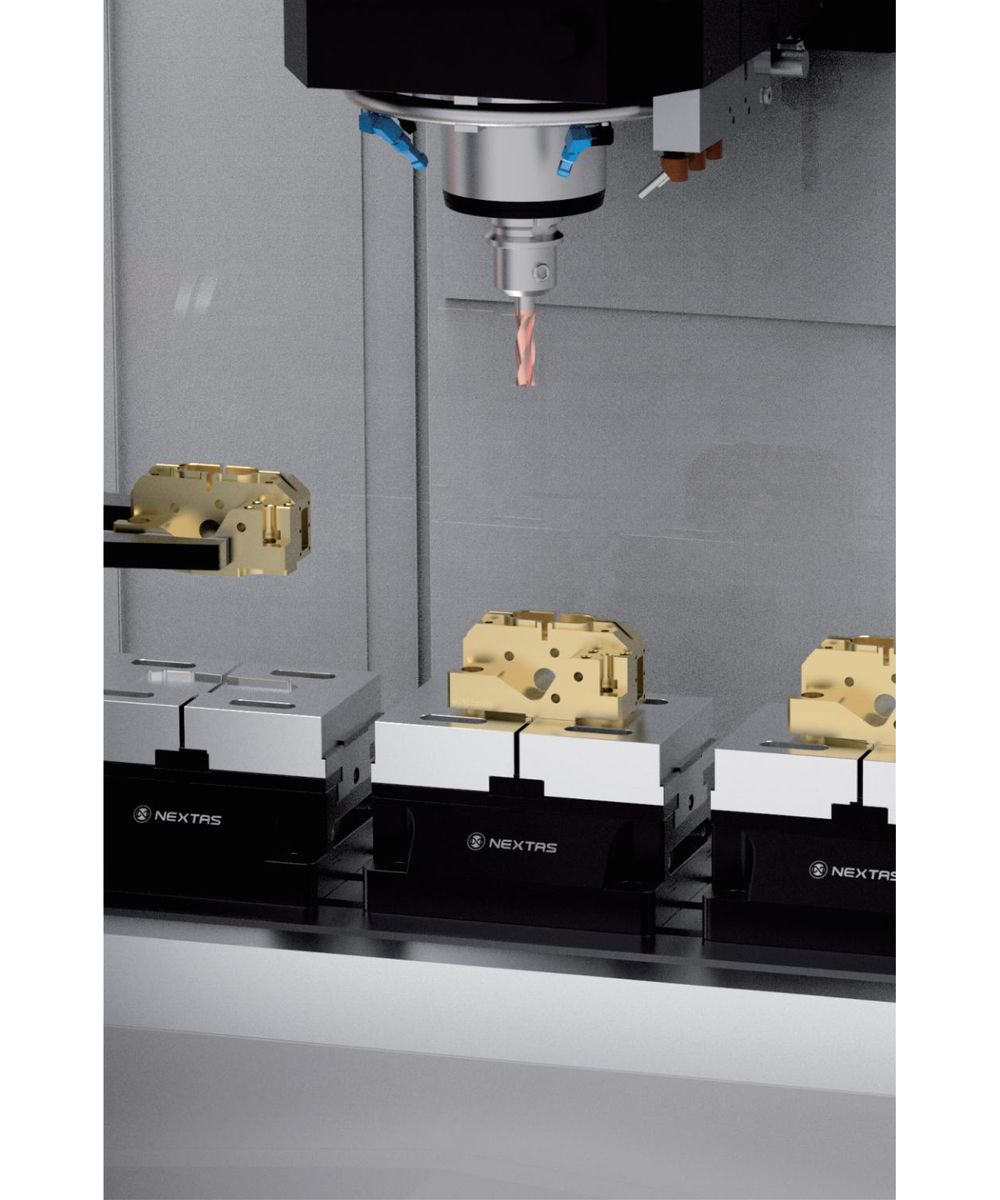
自定心虎钳

首选起步方案

自定心虎钳

针对接触几何经过匹配的小型规则零件,对称钳口运动可兼顾均衡受力和重复上料。

适用场景
具有可控、可接近钳口接触面的精密小件。
注意事项
必须结合真实零件评估软爪、夹持长度、接触压力和表面验收要求。
查看自定心虎钳

备选方案

燕尾夹具

适用场景
通过预制工艺夹持位获得最大的多面可达性。
注意事项
验证毛坯准备和夹持位去除方法。
查看燕尾夹具

备选方案

零点定位系统

适用场景
在工序间转移已验证的微型夹具。
注意事项
控制叠加高度并保持接口洁净。
查看零点定位系统

夹爪接触布局参考

用这一毛坯与虎钳装夹参考检查夹爪接触及悬伸长度。医疗零件的保护表面与松夹后检验仍须由实际图纸确定。
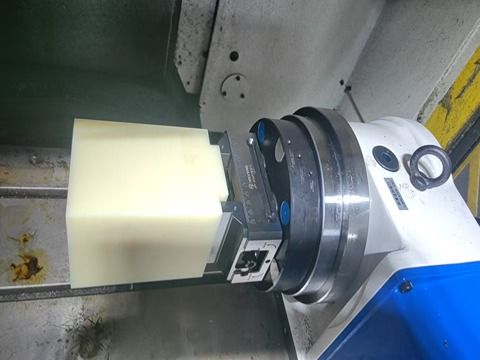
回转轴底座上由虎钳夹持的浅色矩形毛坯
确定专用夹爪之前,先检查夹爪接触位置和毛坯悬伸长度。
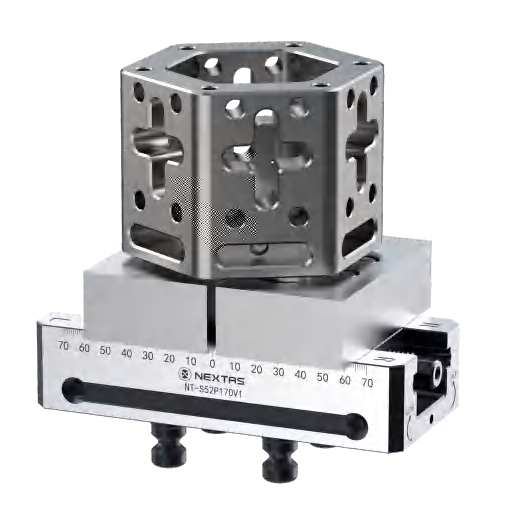
自定心虎钳上软爪夹持异形接触面工件的渲染参考
按允许接触的表面设计软爪,同时留出刀具与量具通道;用实际零件检查夹痕和松夹后尺寸。

工程验证计划

量产放行前,把每项假设变成可执行的验证。

以下为建议的验证顺序,并非已发布的客户结果或性能保证。

01

接触面评审

记录每个定位和夹紧接触面及其允许的表面状态。

02

夹紧—松开检查

在夹紧前、可行时的夹紧状态及松开后测量敏感几何。

03

操作试验

使用真实工件和防护要求确认定向、取件及操作空间。

04

工艺放行

把夹具放行与图纸要求及客户规定的质量流程绑定。

应用评审

向夹具团队提供真正影响方案判断的信息。

01

评审

梳理工件、机床、基准、刀具可达性、载荷及工序交接。

02

排序

对比首选与备选夹具路线,并明确各自限制。

03

验证

约定安装、避让、重复上料、试切和检测的验收方法。

医疗器械应用常见问题

夹具放行前需要确认的问题。

01如何避免医疗零件产生夹痕?

评审会明确保护面、接触几何、钳口材料、压力和清洁要求,最终验收方法必须针对真实零件共同确定。

02标准虎钳是否总是适用?

不是。根据几何和允许接触区域,燕尾、载具、零点定位或定制夹具可能更合适。

03夹具放行应依据哪些验证?

以图纸和质量计划为准,并结合接触面检查、松夹测量、重复上料、代表性试切和表面检查。

带上真实的装夹约束

一起评审医疗器械装夹方案。

提交图纸和当前瓶颈,我们将对比可落地的夹具方向。

评审我的精密零件装夹