重复上料采用动力夹紧
气动 V1 和液压 V2 型号可由动力回路完成工件夹紧,减少逐件手动拧紧。
为重复上料选择气动或液压夹紧
让重复上料中的工件夹紧摆脱手动拧紧。P75、P110、P150 系列分别提供气动 V1 和液压 V2 型号,夹持范围与夹紧力各不相同。先看工件和机床空间,再选择驱动方式与钳口。
气动 V1 和液压 V2 型号可由动力回路完成工件夹紧,减少逐件手动拧紧。
结合工件范围、切削载荷和机床空间,对比 P75、P110 与 P150。
确定自动运行方案前,一并核对安装、夹紧状态反馈与机器人接近空间。
尚未确定配置?请先说明现有工位与目标。
获取夹紧方案建议产品目录列出三种自定心钳规格,每种都有气动和液压版本。先按工件包络、切削载荷和机床空间筛。
| 型号 | 产品代码 | 驱动 | 工作压力 | 重复夹持精度 | 夹紧力 | 调整范围 | 每爪动力行程 | 重量 |
|---|---|---|---|---|---|---|---|---|
| P75 | NT-S75P75V1 | 气动 | 0.5–0.8 MPa | <0.01 mm | 4,200 N | 0–125 mm | 2.5 mm | 7 kg |
| P75 | NT-S75P75V2 | 液压 | 6 MPa | <0.01 mm | 9,000 N | 0–125 mm | 2.5 mm | 7.4 kg |
| P110 | NT-S110P110V1 | 气动 | 0.5–0.8 MPa | <0.01 mm | 12,000 N | 0–200 mm | 2.5 mm | 23.2 kg |
| P110 | NT-S110P110V2 | 液压 | 6 MPa | <0.01 mm | 30,000 N | 0–200 mm | 2.5 mm | 24.9 kg |
| P150 | NT-S150P150V1 | 气动 | 0.5–0.8 MPa | <0.01 mm | 20,000 N | 0–250 mm | 2.5 mm | 41.6 kg |
| P150 | NT-S150P150V2 | 液压 | 6 MPa | <0.01 mm | 45,000 N | 0–250 mm | 2.5 mm | 42 kg |
目录列出的每爪动力行程为 2.5 mm. 调整范围是另外列出的夹爪开口范围。
共用家族示意图仅提供参考尺寸,不代表已批准的V1/V2逐款制造图。
| 家族 | 底座外形(mm) | 图示高度(mm) |
|---|---|---|
| P75 | 145×120 mm | 100 mm |
| P110 | 220×180 mm | 135.8 mm |
| P150 | 270×215 mm | 151 mm |
开口差异:P75图面 0 - 120 mm / 表格 0 - 125 mm; P150图面 0 - 260 mm / 表格 0 - 250 mm. 已公布调整范围保留目录表格值。选定图纸放行前,须由工程解决图面与表格的差异。
用于较小工件、机器人接近空间紧,或台面余地不多的场合。
用于一般数控加工,以及比 P75 需要更大开口和夹紧力、又比 P150 钳体更小的混线零件族。
最大规格适合更大的工件、更重的粗加工载荷,以及要求更高的自动化单元。
请告知数控机床型号、可用气压(通常 0.5-0.8 MPa)、工作台上的气口数量,以及这是立式加工中心、卧式加工中心还是车床。
请给出工件形状(圆、方、不规则)、材料和硬度、需要的钳口宽度(P75/P110/P150),以及抵抗切削载荷所需的夹紧力。
请写明单件目标节拍、批量、优先气动还是液压,以及多钳并排或自动化计划。
P75/P110/P150 均有气动 V1 与液压 V2。V1 供气为 0.5–0.8 MPa,V2 液压为 6 MPa,详细范围和力值见型号表。若需要手动丝杆夹紧及紧凑五轴让刀,可比较 S52/S96 自定心虎钳。
一份清单,用来选定气动虎钳,并把它装到机器人单元、托盘或多品种产线。
按定位方式选钳口(外圆、内孔、平面或专用外形),并看零件族更换是否频繁。
| 钳口 | 适合 | 提示 |
|---|---|---|
| 硬爪 | 自动化和托盘上的重复夹持 | 目录重复夹紧规格:<0.01 mm。保持钳口座面清洁并验证所选总成;这不是成品加工公差。 |
| 软爪(夹紧后镗) | 专用外形、薄壁、外观面 | 按生产夹紧压力镗削,减小回弹误差。 |
| 锯齿爪 / 抓持爪 | 毛坯和重粗加工 | 只在允许留下夹痕时使用,并核对工件被拉出的风险。 |
| V 形或棱形爪 | 圆料(轴、衬套、圆柱) | 配上工件到位检测,机器人上料才稳。 |
| 夹具爪 / 定位巢 | 多件装夹和节拍安排 | 设计排屑;避免冷却液积在定位面上影响贴合。 |
区分控制器发出的指令与所选虎钳、工件上实际测得的状态。
机器人上下料时夹住工件,单元可以长时间运行,不必有人重新设置夹紧。
按所选型号的工作压力进行重复夹持。实际重复精度与零件公差仍需结合钳口、工件和切削条件验证。
配合托盘交换,一次装夹加工多件。
在高进给、深切下稳住工件,也就是模具粗加工那种载荷。
用这张表判断气动或液压虎钳在哪里最有用,尤其是机床旁无人加工、托盘系统和机器人上下料。
| 工况 | 为什么合适 | 建议配套 |
|---|---|---|
| 机器人上下料的立式加工中心(高节拍) | 夹紧和松开快,等待少,节拍更稳。 | 夹紧确认(压力/位置)、硬爪、吹屑喷嘴。 |
| 托盘化卧加 / APC 产线 | 定位重复,多工序零件族少做重新对刀。 | 零点快换基准板、统一定位键、快换钳口组。 |
| 五轴 / 多面加工 | 自定心夹持简化对称件,并帮助基准保持稳定。 | 低矮钳口、夹紧后镗出的软爪、留出碰撞余量的钳口长度。 |
| 多品种、短批次 | 换装快、夹紧一致,首件更容易一次做对。 | 预加工软爪坯、开机核对清单、带二维码的钳口库。 |
| 断续切削 / 模具粗加工 | 力稳定,有助于重切和分层下刀时少振。 | 在给出的压力范围内取较高值、刚性硬爪、耐冷却液刮屑片。 |
| 汽车与电子量产 | 夹紧可预期,便于过程统计,尺寸漂移更好管。 | 可锁定调压阀、定期核对用量具、备用密封件。 |
气源稳定、日常清洁到位,气动虎钳在自动化里才可预期。下面当作开机和维护的短清单。气动型号请用气量与气源三联件选型指南,核对同时用气量和夹具入口压力。
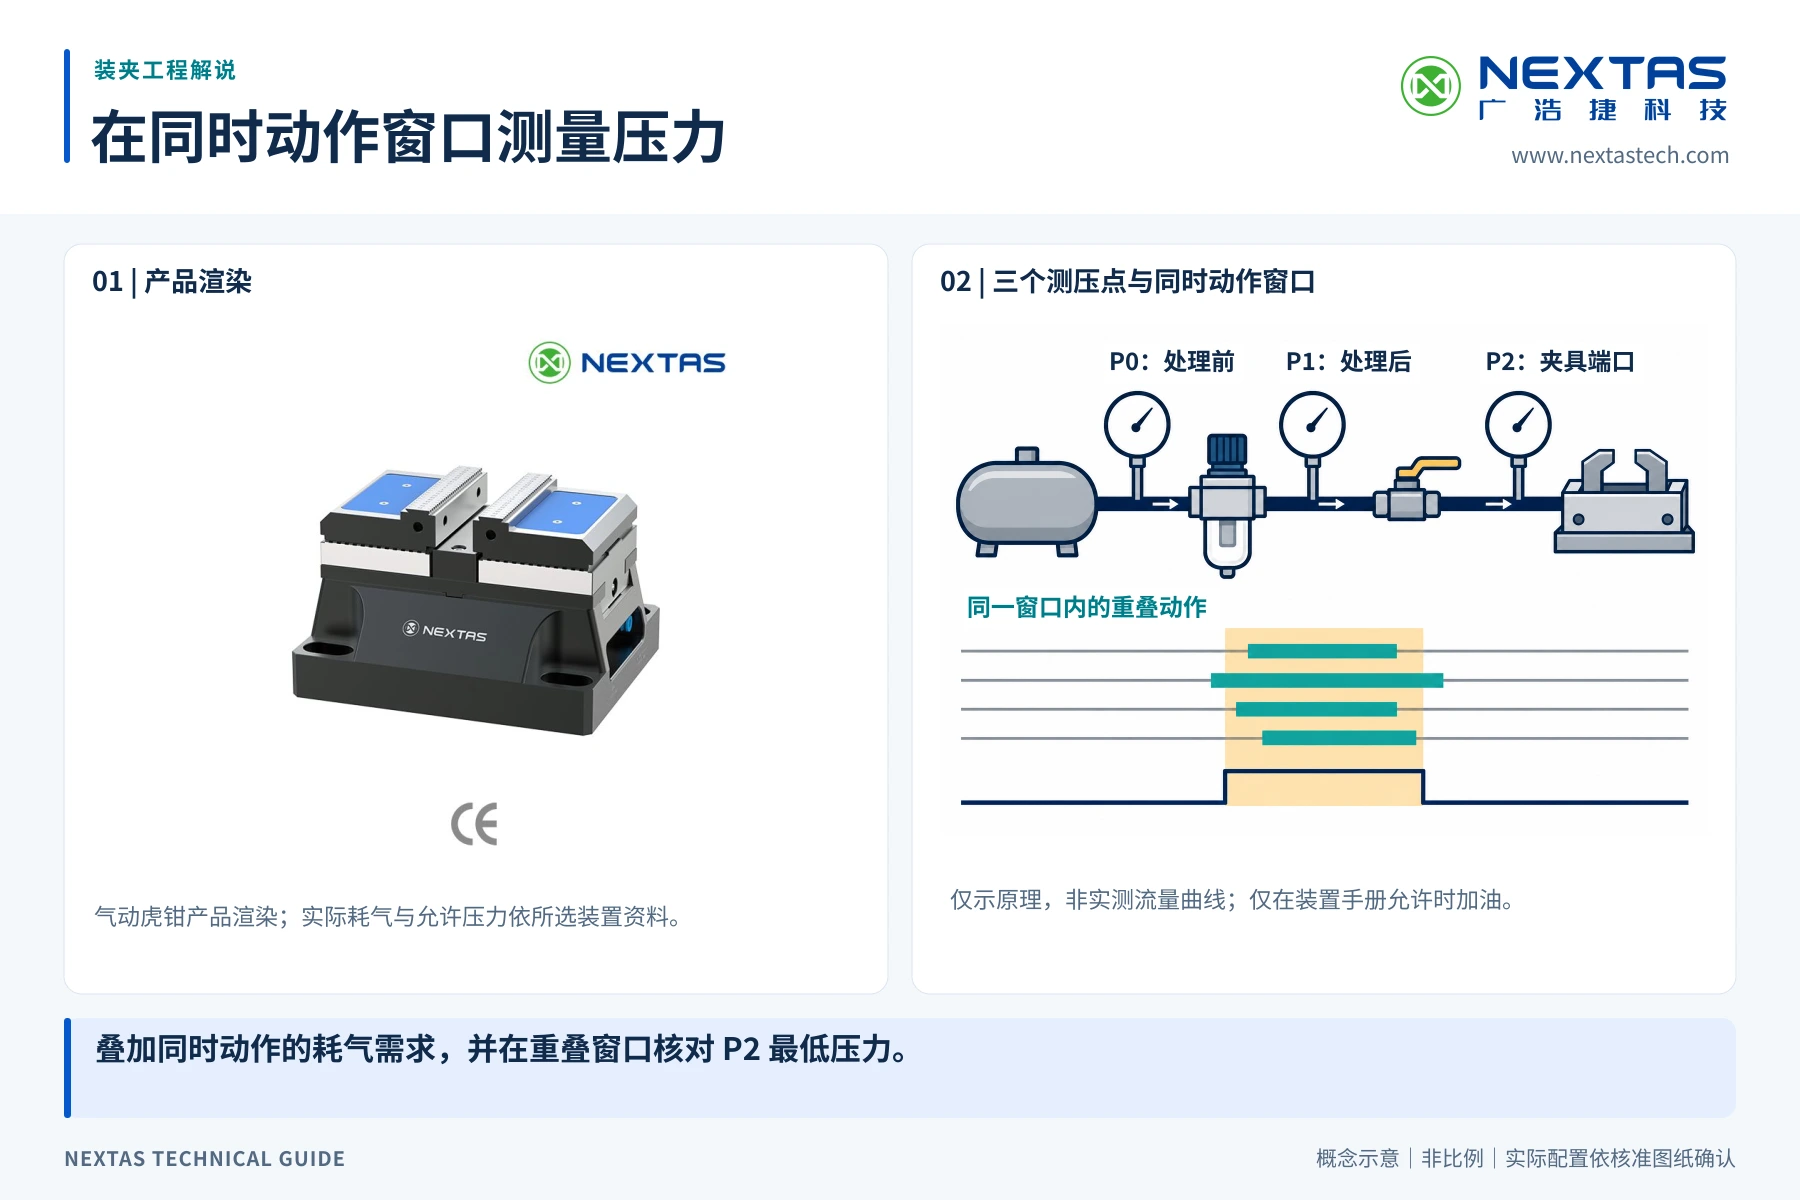
V2 型号的目录工作压力为 6 MPa。请按批准图纸与说明书确认回路、适配液压油、过滤、调压及密封维护要求。气路 FRL 与干燥空气要求仅适用于 V1。
用这些检查,按实际节拍、切屑和冷却液来定所选型号的保养计划。无人看管运行之前,需要整套单元的验证和验收。
钳口更换
给看单元的人两张短图:对调硬爪或装软爪,不必每次翻手册。
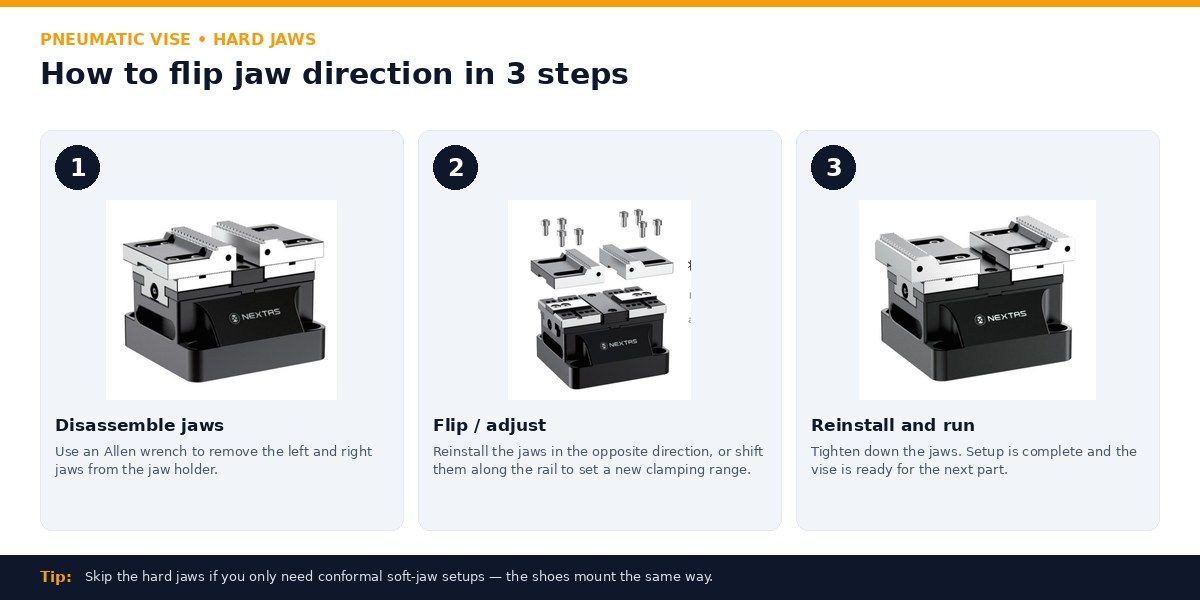
硬爪,3 步
对调硬爪,在正面夹持和背面夹持之间切换,或改夹持范围。
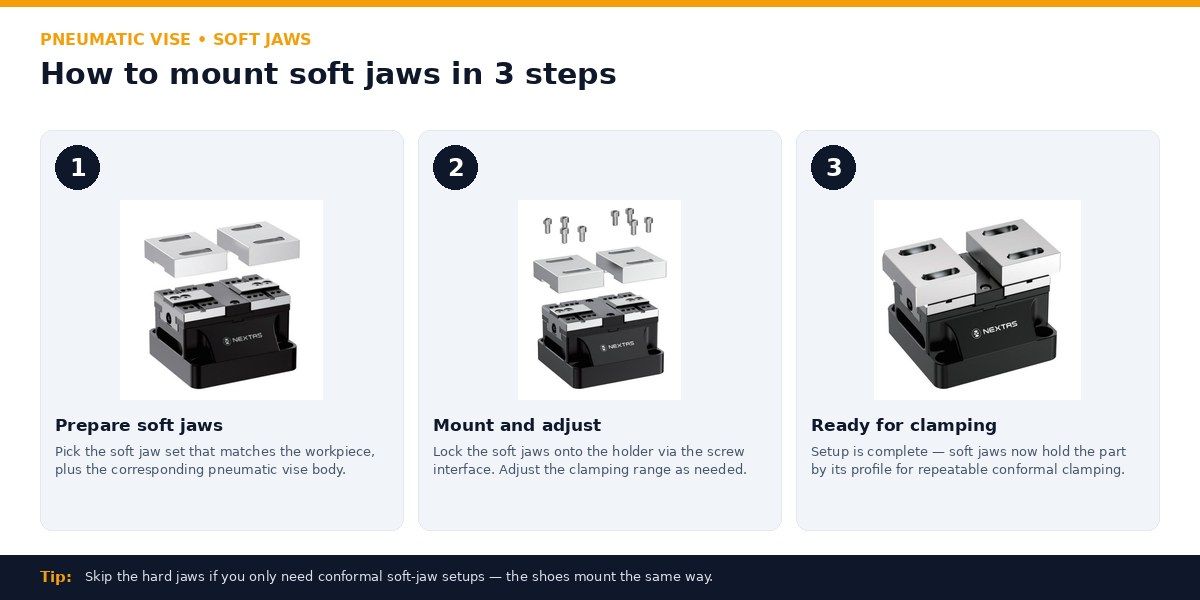
软爪,3 步
装上贴合外形的软爪,让零件按轮廓被夹住,不规则形状也能重复。
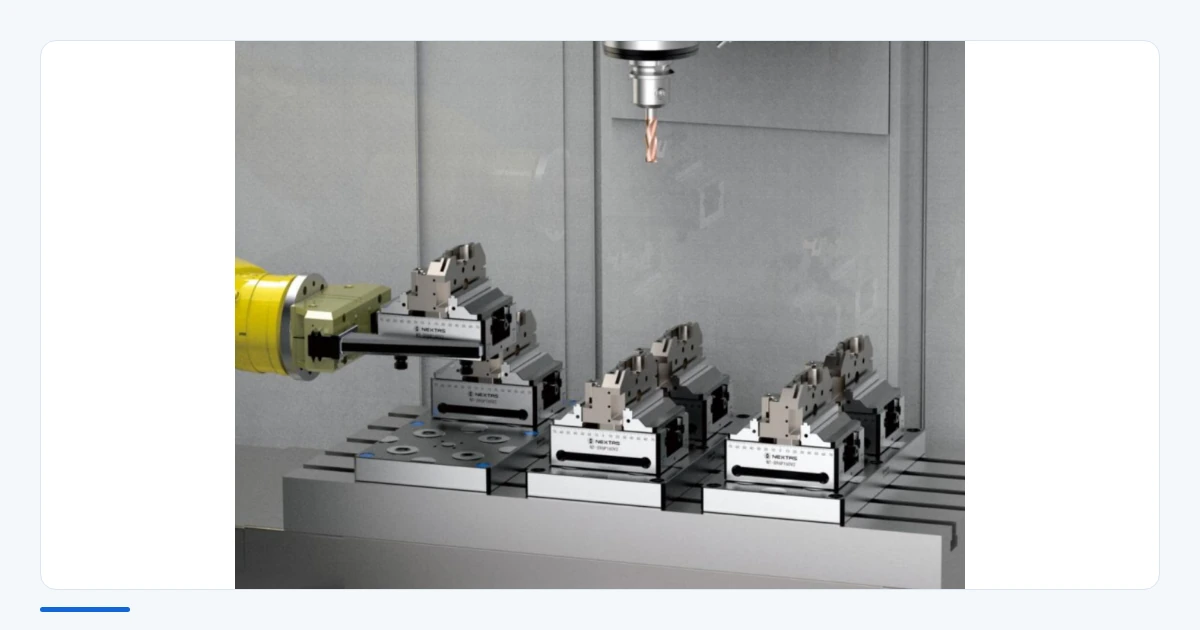
气动虎钳的产品照片和车间安装照片。具体工件、机床和结果要按实际任务另行确认。
页面更新日期 . 该系列的型录数值来自 2026 NEXTAS 工业快换夹持型录。标注以图纸为准的尺寸,请核对所选型号的图纸。 索取产品目录. 工厂、型录与展会.
P75、P110 和 P150 提供气动 V1 与液压 V2 版本,适合重复数控上下料。可从工件、切削载荷和现场供源选择钳体与钳口。自动上下料所需的反馈、互锁和整机验收,按集成指南进一步确定。
三种钳体规格 P75、P110、P150,钳口开口从 0–125 mm 到 0–250 mm。夹紧力从 4,200 N(P75 气动)到 45,000 N(P150 液压),重复夹持精度 <0.01 mm。气动型号使用 0.5–0.8 MPa 车间压缩空气;液压型号为 6 MPa。
能否用于数控加工中心、铣床或托盘系统,取决于安装图、载荷、叠装高度、流体接口、间隙和控制接口。请确认所选虎钳,以及 ITS 或零点接口的两侧。只凭系列名称不能认定兼容。
在确定键、安装孔、定位销以及气动或液压接头之前,把所选型号的图纸和机床工作台或托盘对照。调试时核对紧固、找正、工作压力和夹紧状态反馈。
若是 P75、P110 或 P150,请说明要气动本体 V1 还是液压本体 V2,并给出钳口图和安装面。我们会确认所选配置可提供的 STEP、IGES 或二维图,并在报价中列明。 联系我们
一个实际好处是:这一族在同一种定心钳结构里同时有气动和液压。这样可以在厂内介质、目标夹紧力和自动化复杂度之间取舍,而不必改夹持思路。
产品目录列出的 P75 / P110 / P150 型号,重复夹持精度为 <0.01 mm,便于自动化换型保持一致。
请发送机床品牌和型号、安装面、倾向的钳体规格(P75 / P110 / P150)、气动 V1 或液压 V2、工件包络、钳口形式、现有供压、数量,以及是否需要自动化检测。我们据此推荐型号并核对安装接口,同时确认所选配置可提供的图纸和 CAD 文件。
工程询价
请说明工件、机床,以及可用的气源或液压源。我们据此筛选型号与钳口,再准备报价;先提供已知信息即可。