快速检查
清洁贴合面;确认落座和下拉
影响什么
基准重复性,尤其在换型之后
为五轴刀路留出更多空间
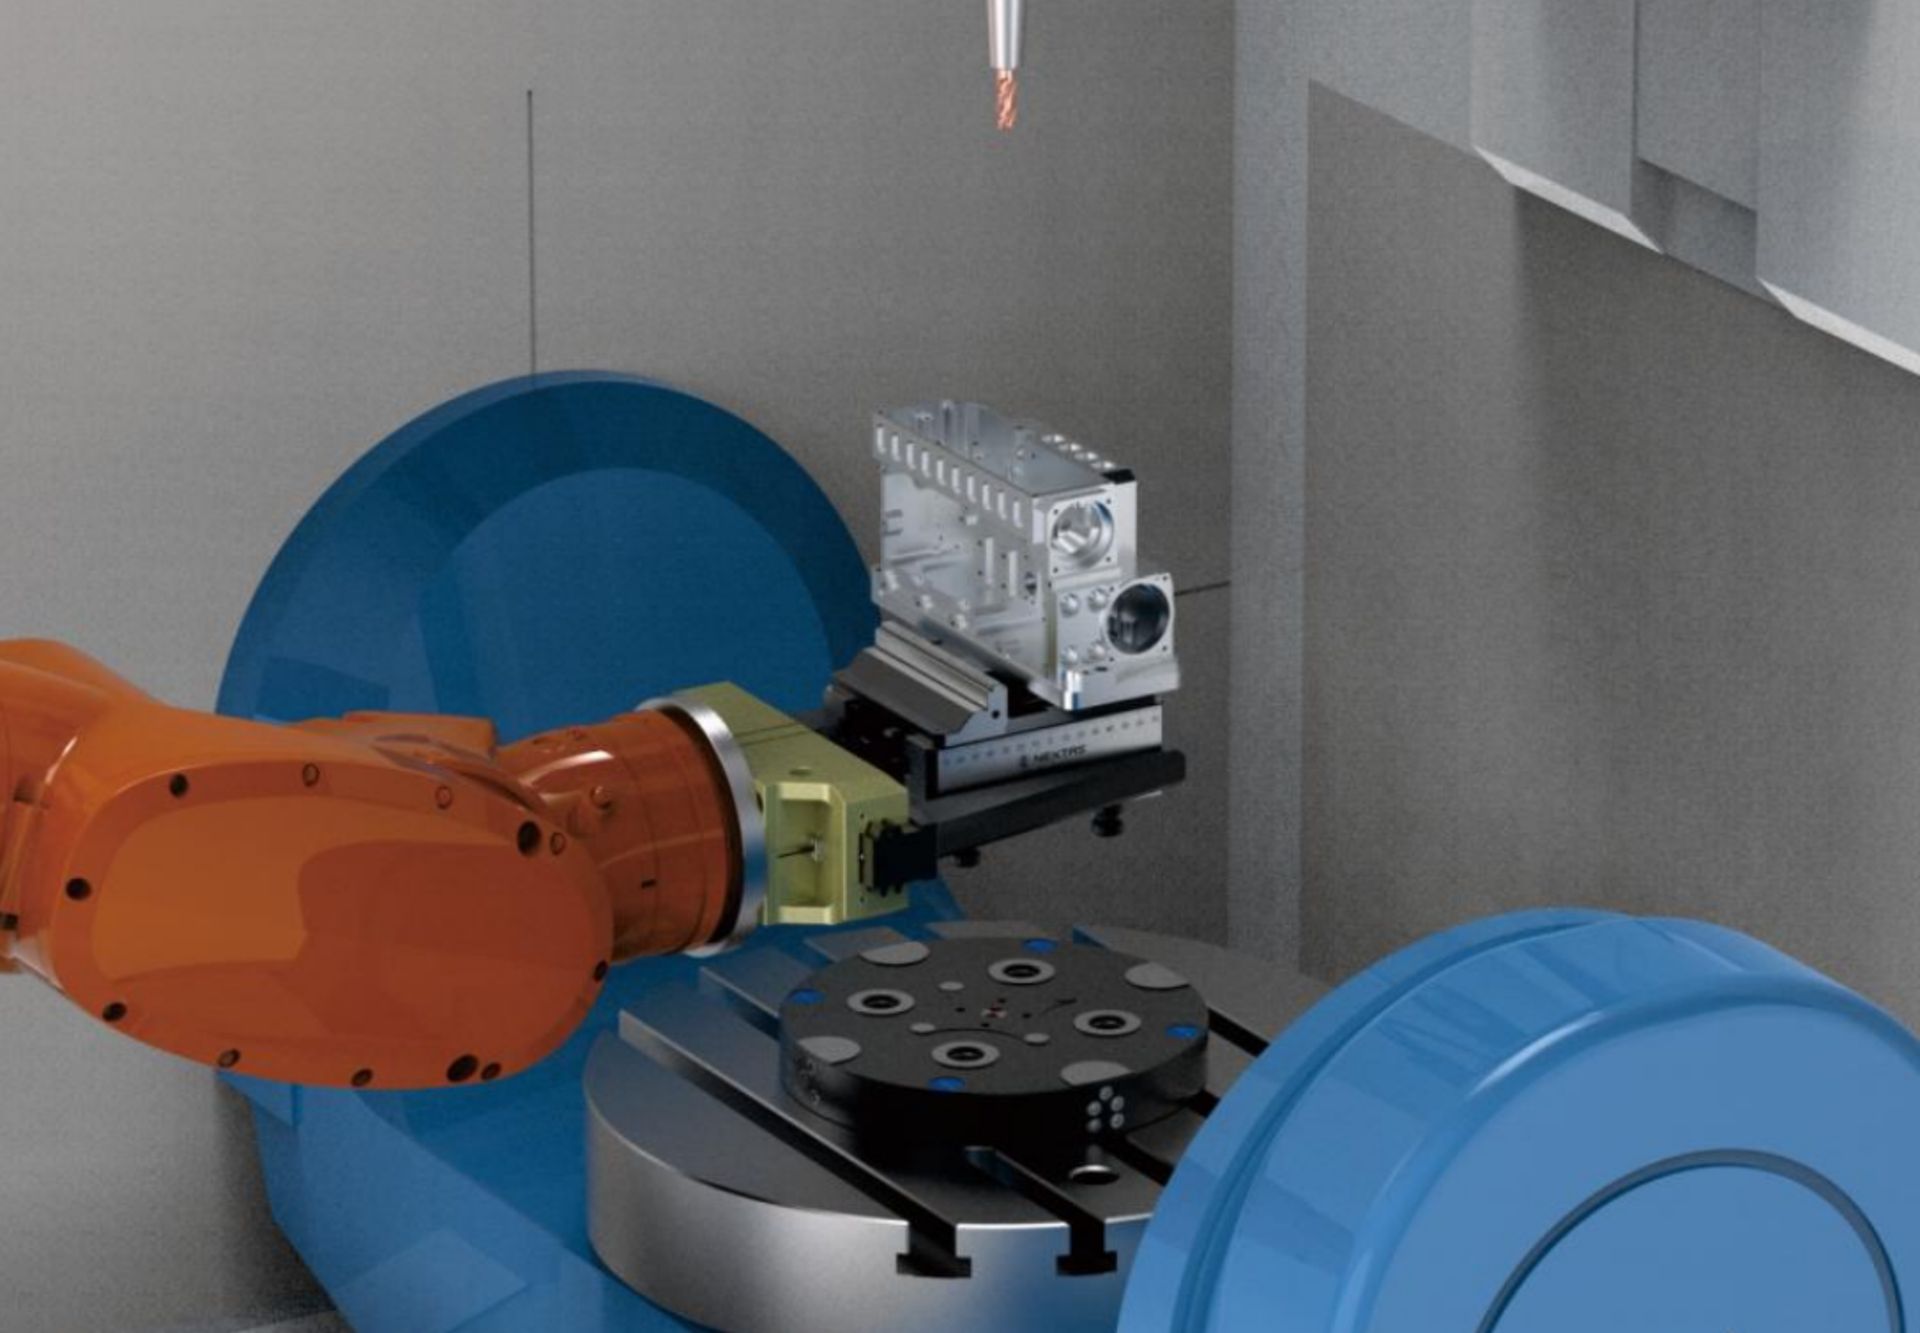
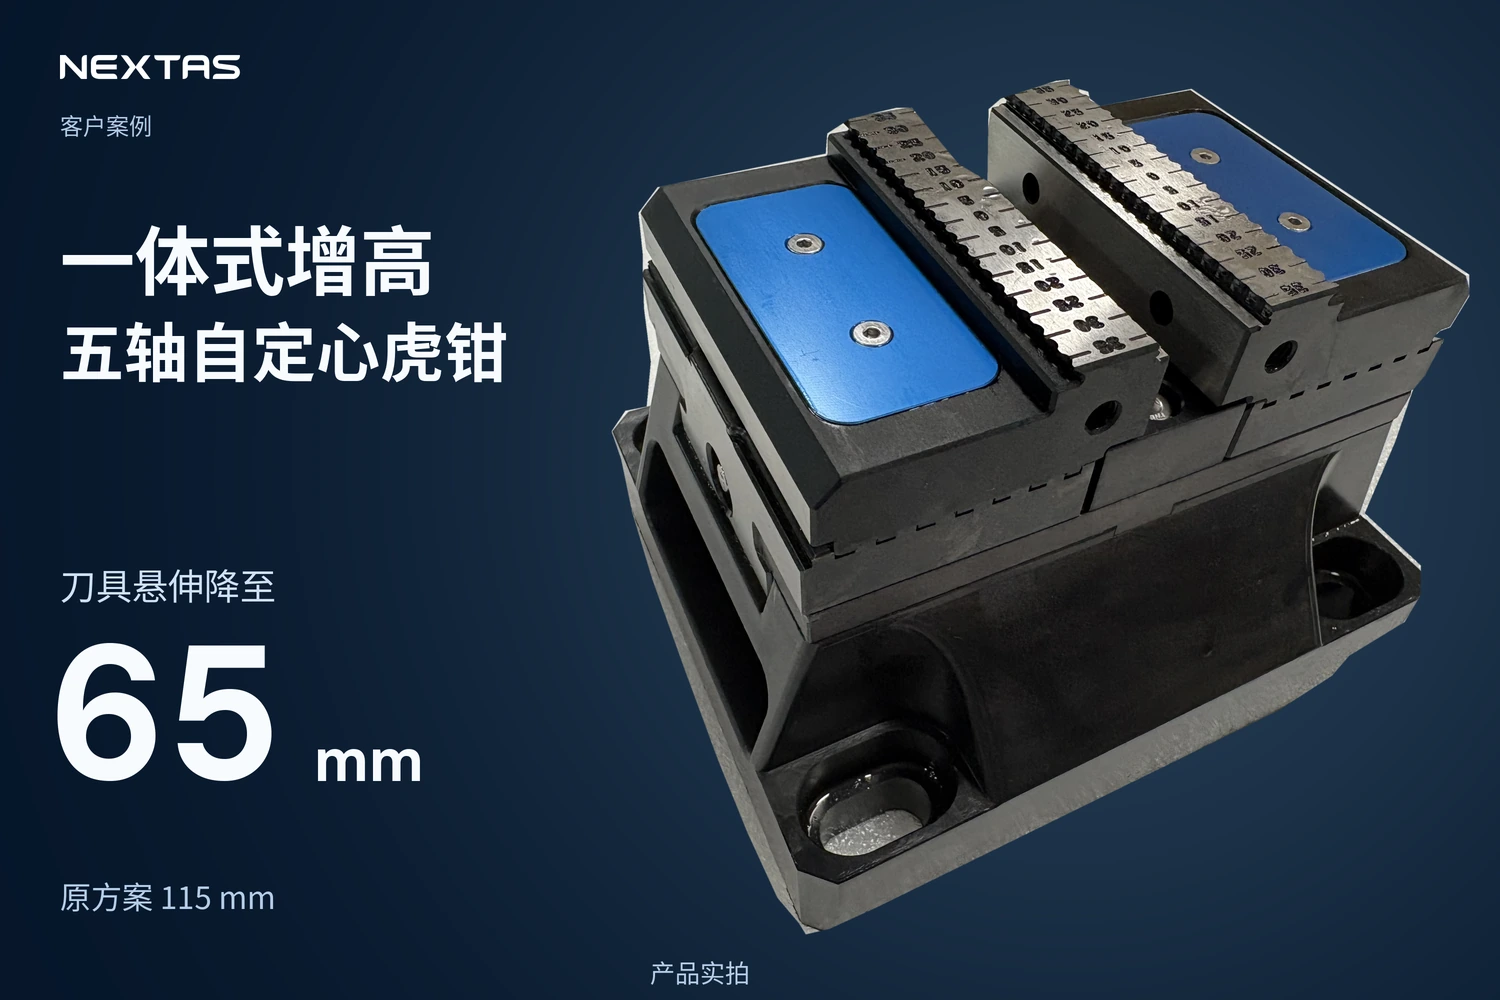
工作台倾转时,既要夹住工件中心,也要让刀具够得着加工面。NEXTAS S52、S96 虎钳采用手动丝杆夹紧和紧凑钳身;按零件和机床选择安装孔距、钳口形式及夹持范围。
紧凑钳身减少工件周围的遮挡,便于核对工作台倾转时的刀具可达性。
软爪、齿爪和 V 形爪可对应不同外形与表面要求,具体夹持方案按实际工件确认。
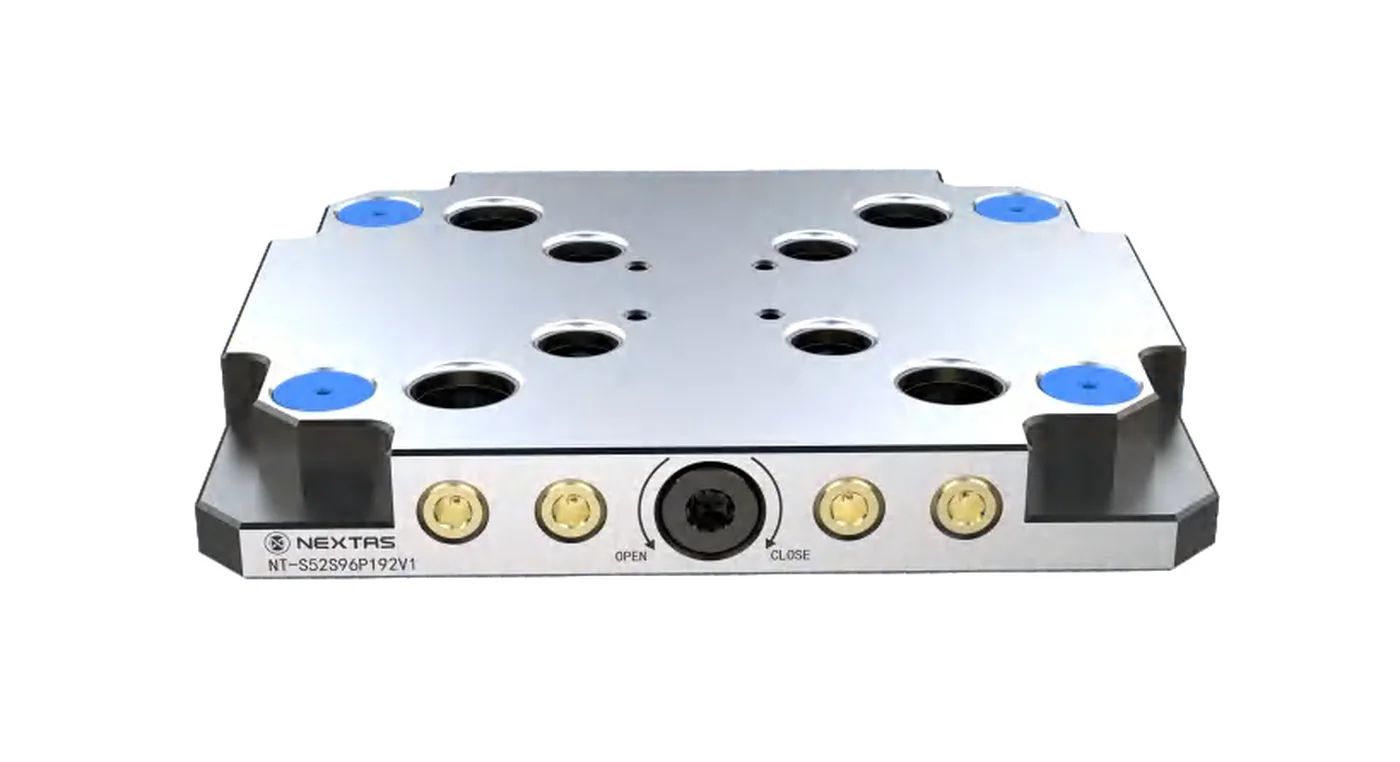
选择 52 mm 或 96 mm 安装孔距,再核对配合底板或直接安装图纸。
一段 43 秒的产品演示:五轴自定心虎钳装在零点快换基准板上,以及由此形成的刀具空间。
在 YouTube 观看看自定心虎钳如何工作
看虎钳如何实现居中夹持、五轴刀具空间,以及在机床或托盘之间沿用同一套装夹。
尚未确定配置?请先说明现有工位与目标。
获取虎钳选型建议丝杆把两爪拉向同一中心线。钳口接触、毛坯形状和扭矩决定零件位置。
| 系列 | 拉钉孔距 | 重复定位精度 | 夹紧力 | 最大扭矩 | 材料 | 代表型号 |
|---|---|---|---|---|---|---|
| 52 自定心虎钳 | 52 mm | <0.02 mm | 14,000 N | 70 Nm | 硬化马氏体不锈钢 | NT-S52P105V2 / 130V2 / 170V2 / 210V2 |
| 96 自定心虎钳 | 96 mm | <0.02 mm | 20,000 N | 100 Nm | 硬化马氏体不锈钢 | NT-S96P160V2 / 210V2 / 260V2 / 310V2 / 360V2 |
S52/S96 采用手动丝杆夹紧;需要工件动力夹紧时,可比较 P75/P110/P150 气动 V1 与液压 V2。安装孔距并非钳口宽度,各型号质量、高度、夹紧力及让刀空间需分别比较。
型号尺寸、钳口组和安装接口的核对清单。
按材料、表面状态和切削负载选择夹爪、接触面积及夹持长度;确认安装接口,高扭矩切削工况应在夹爪设计中设置防转结构。
请看零件包络、切削负载和换型频率。
| 型号 | 适用于 | 说明 |
|---|---|---|
| NT-S52P170V2 | 紧凑零件、五轴间隙、较轻的回转装夹 | 取放快、质量更低,适合多把虎钳的密集排布 |
| NT-S52P210V2 | 更大工件、更长钳口行程和更宽的夹持范围 | S52 系列的目录夹紧力仍为 14 kN;需要更高夹紧力时请选用 S96 型号。 |
如果发来图纸、材料和目标公差,我们可以建议钳口形式和夹持方式。
从单台机床到多台虎钳的批量配置,NEXTAS 可协助您根据零件与采购计划选择 S52 或 S96 系列。请在同一份询价中说明钳口、安装要求和数量。工程团队会协助比较合适配置,让您清楚了解报价包含的完整配套。
请发来零件的长、宽、高、材料、毛坯或已加工表面,以及是否需要五面加工。
请说明要 52 mm 还是 96 mm 安装、软爪、齿爪、快换钳口,还是零点安装。
请写上目标数量、交货地区、要求的重复定位精度,以及是否需要图纸、STEP 文件或成对装夹。
五轴生产
对称夹紧在每次回转中保住中心线;工作台摆角时,紧凑钳身给主轴留出空间。
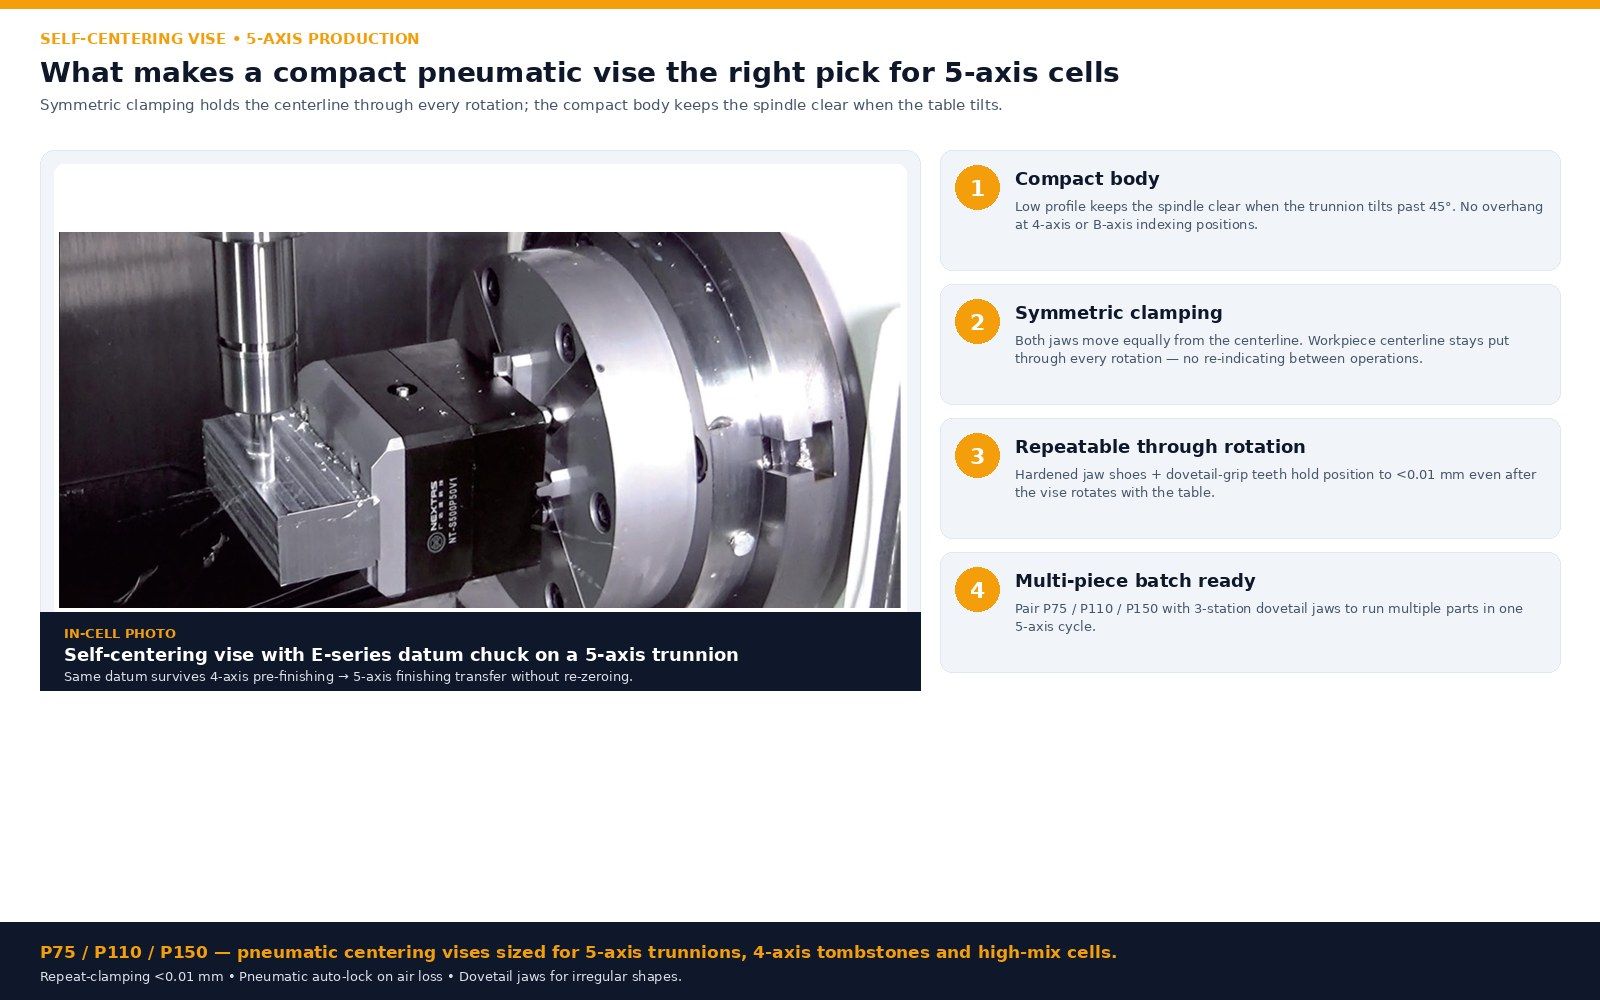
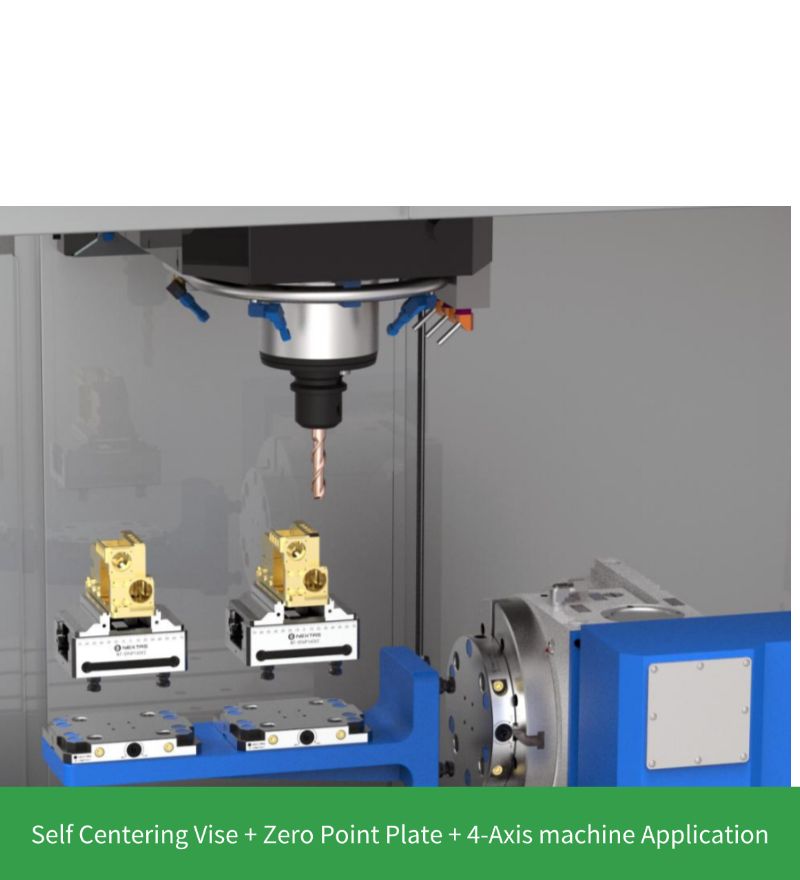
NEXTAS 自定心虎钳钳身紧凑,五轴加工时刀具接近性好。叶轮、模具或复杂结构件上,刀具能让开,紧公差复杂曲面可以加工到。
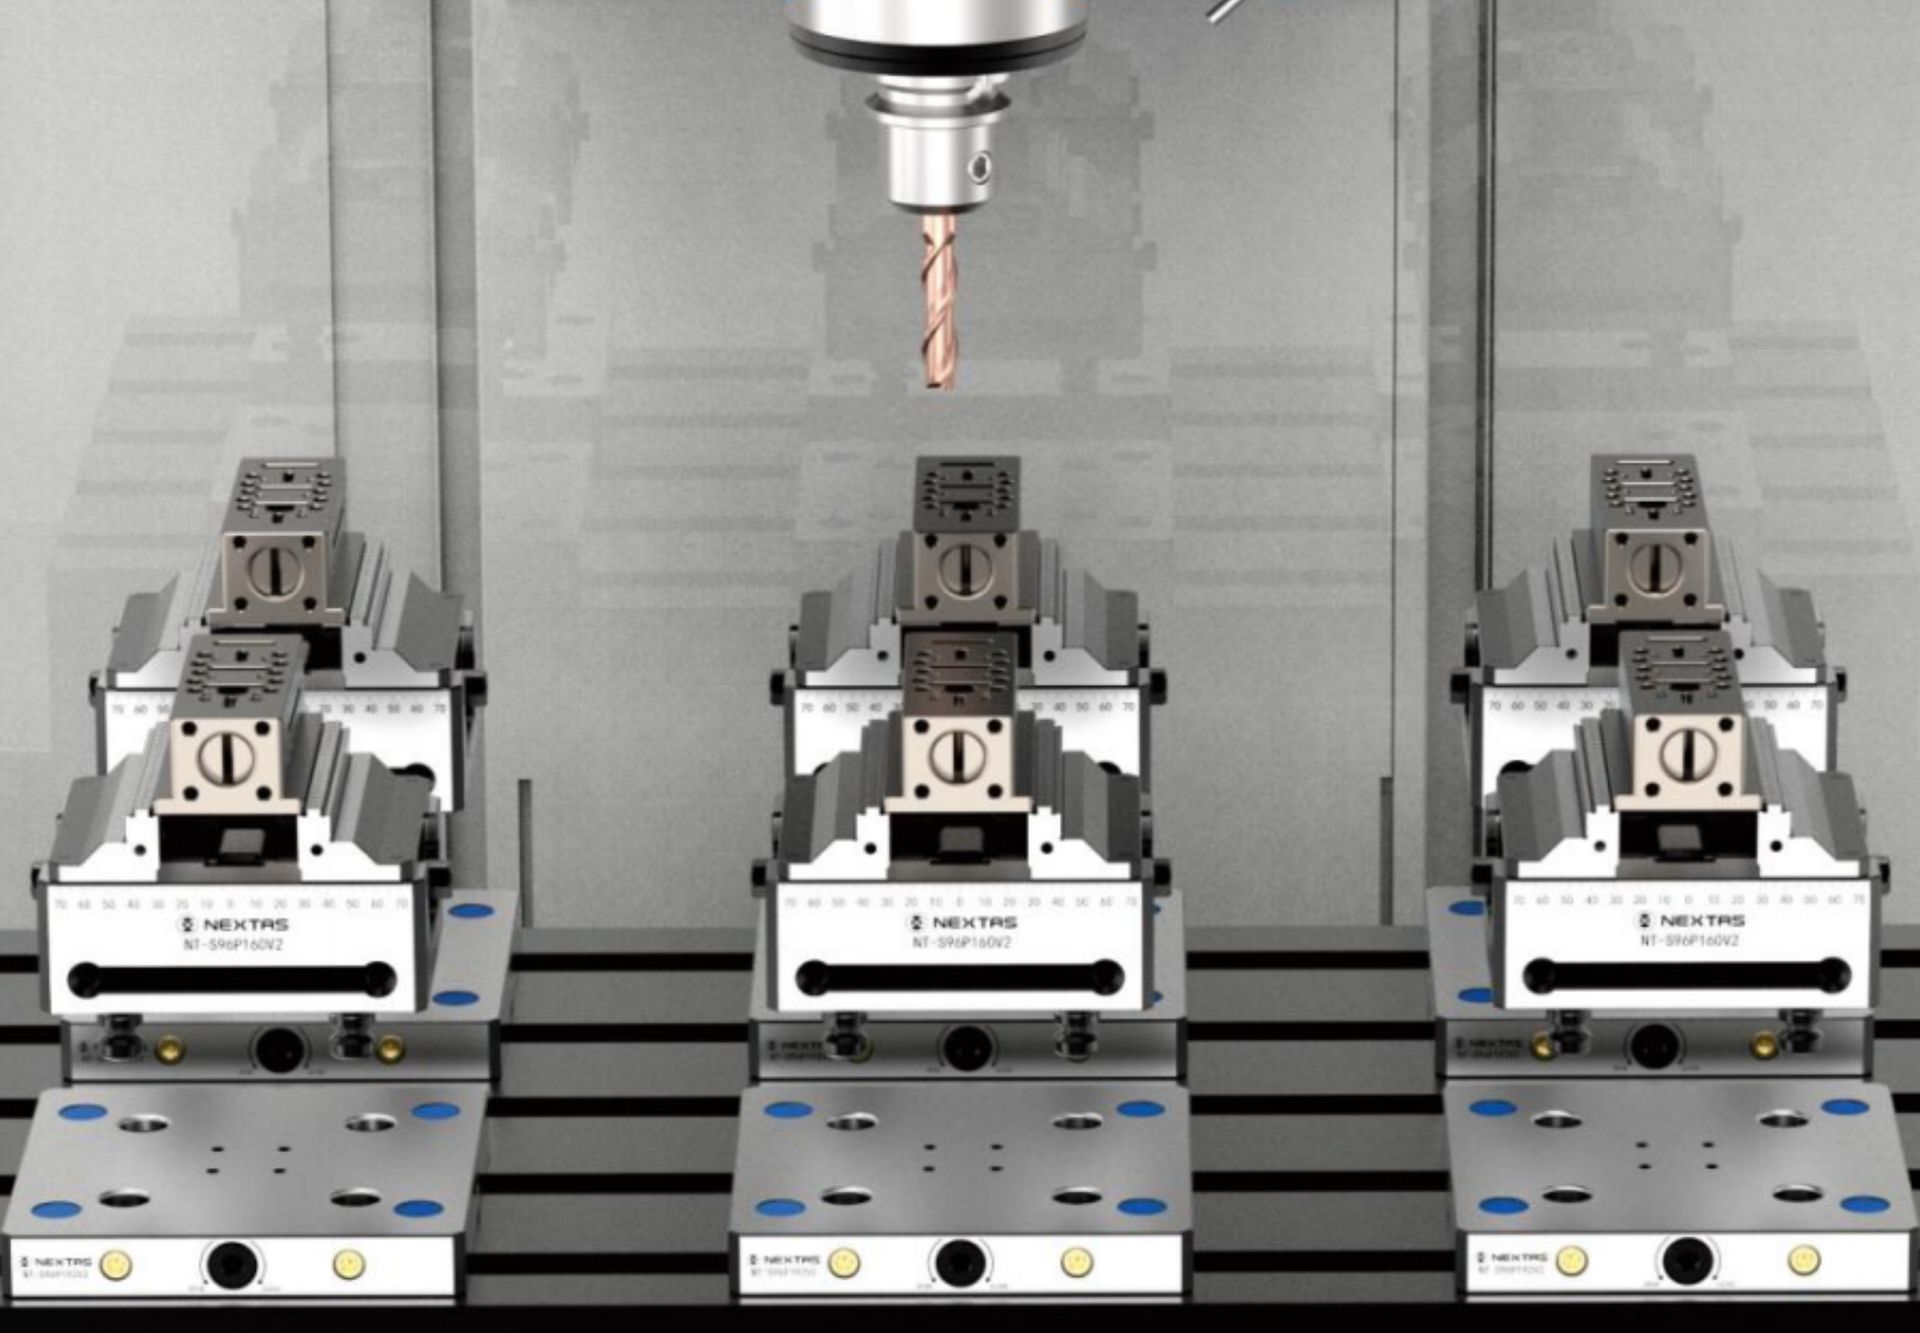
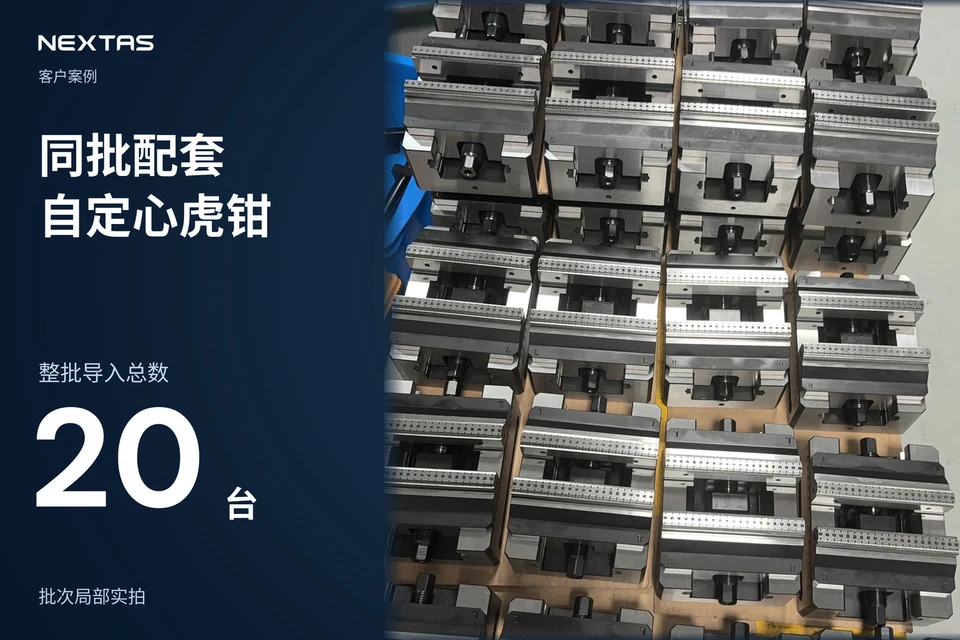
在加工中心工作台上排多把虎钳,一次装夹加工多件,产量上去。
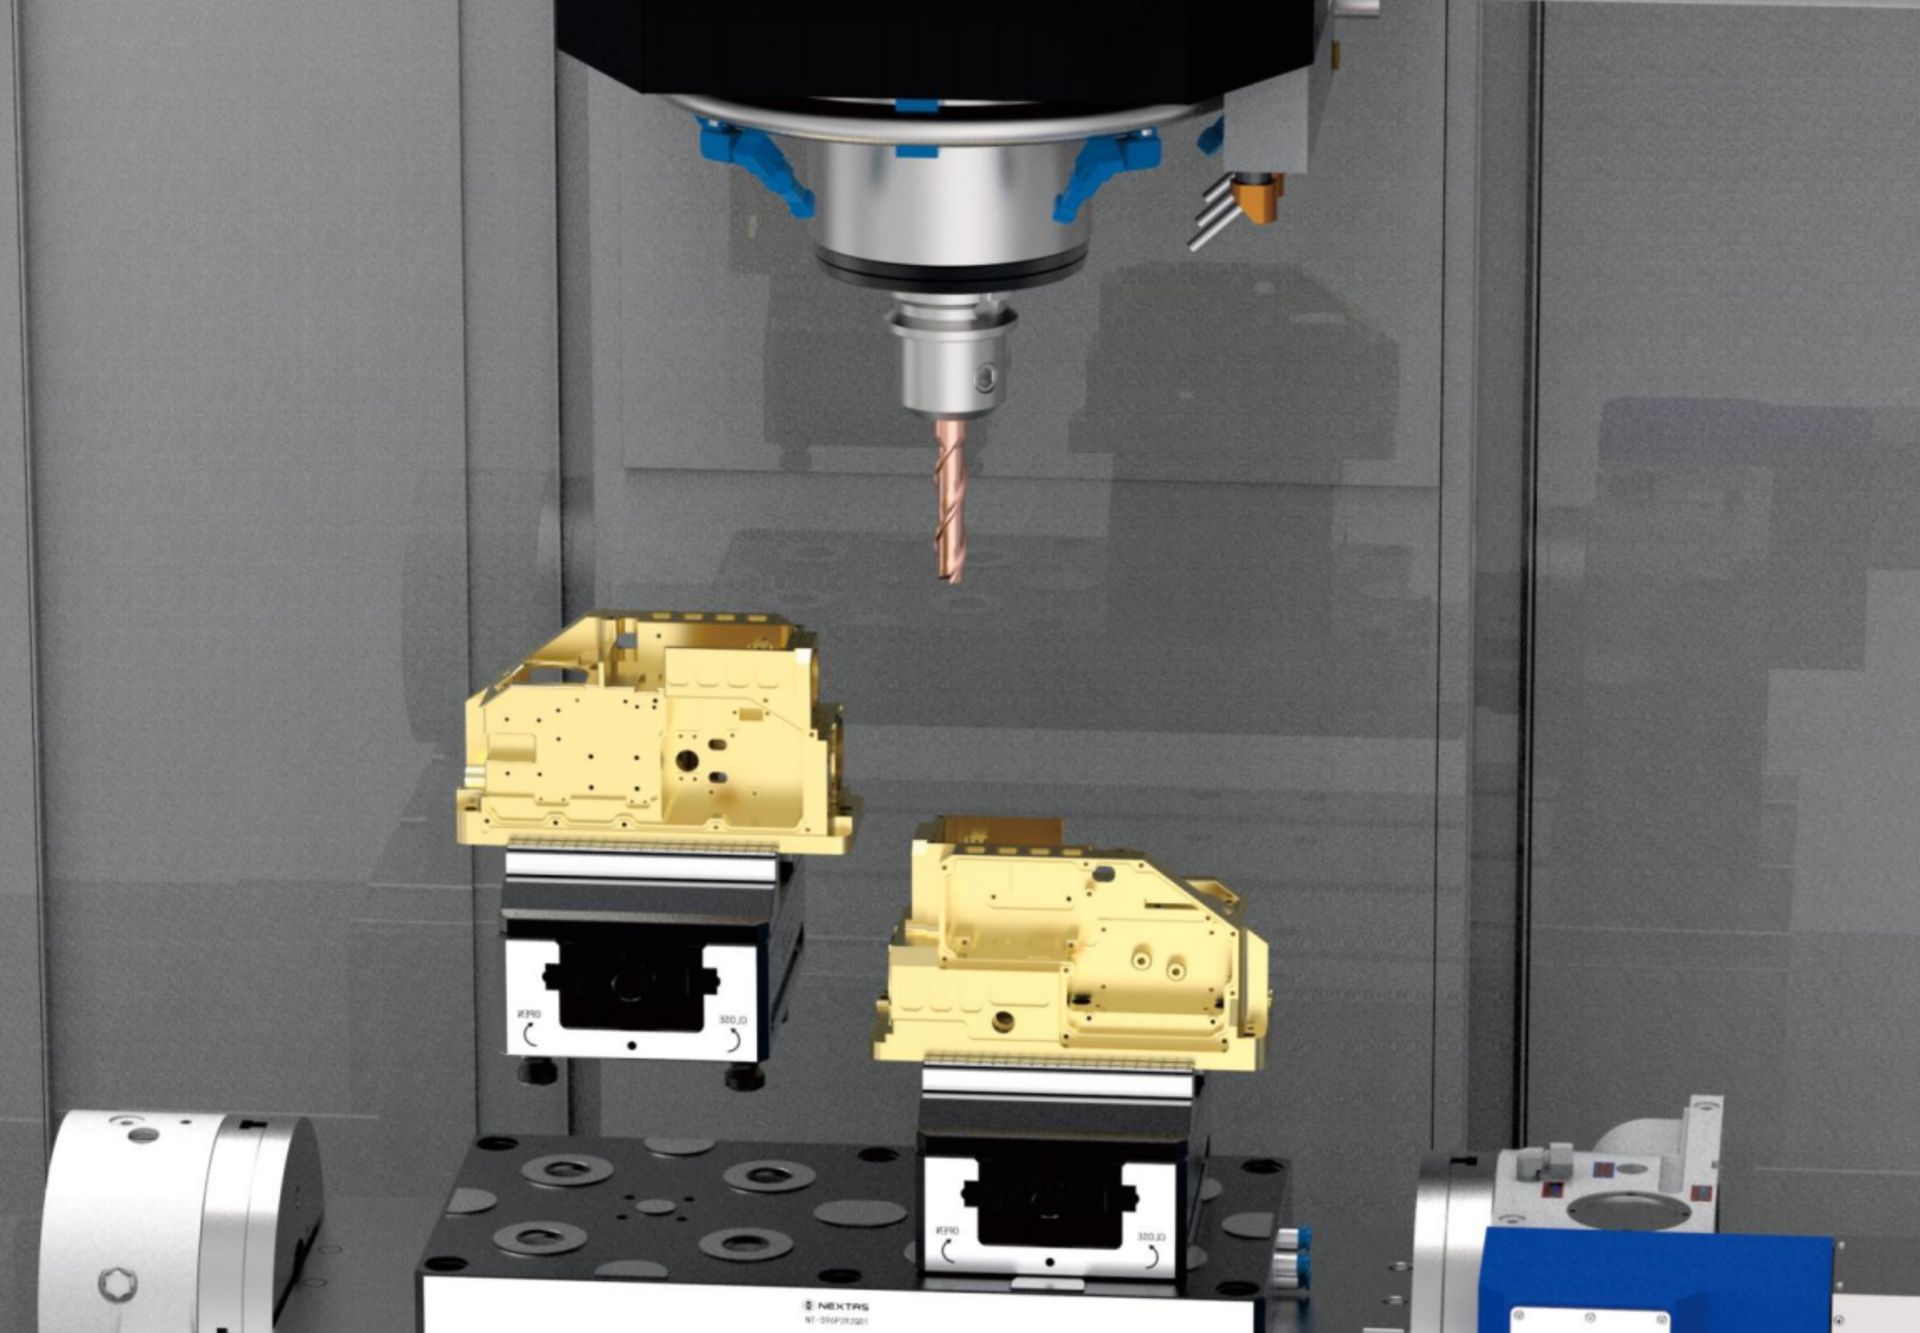
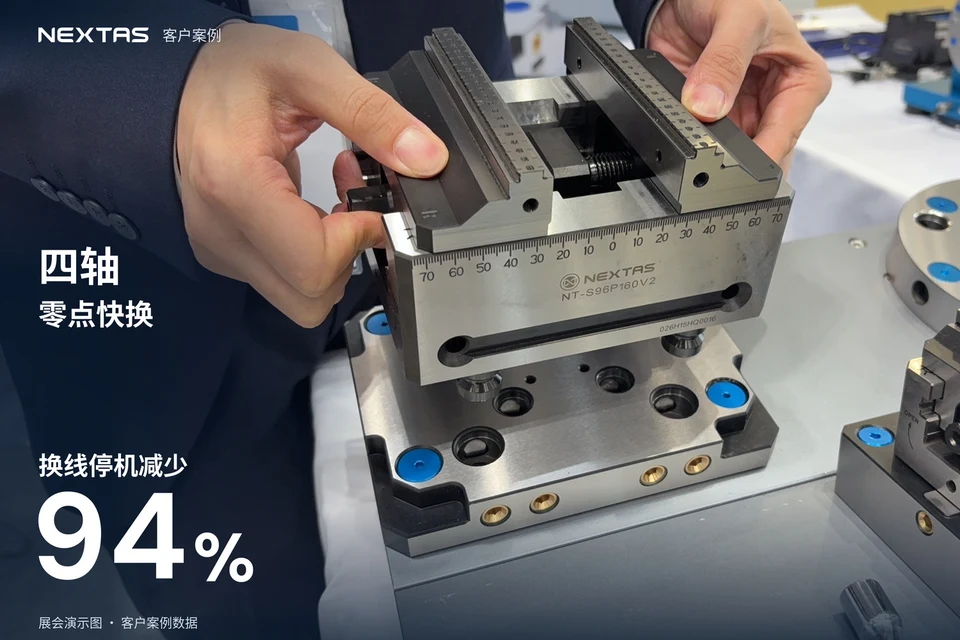
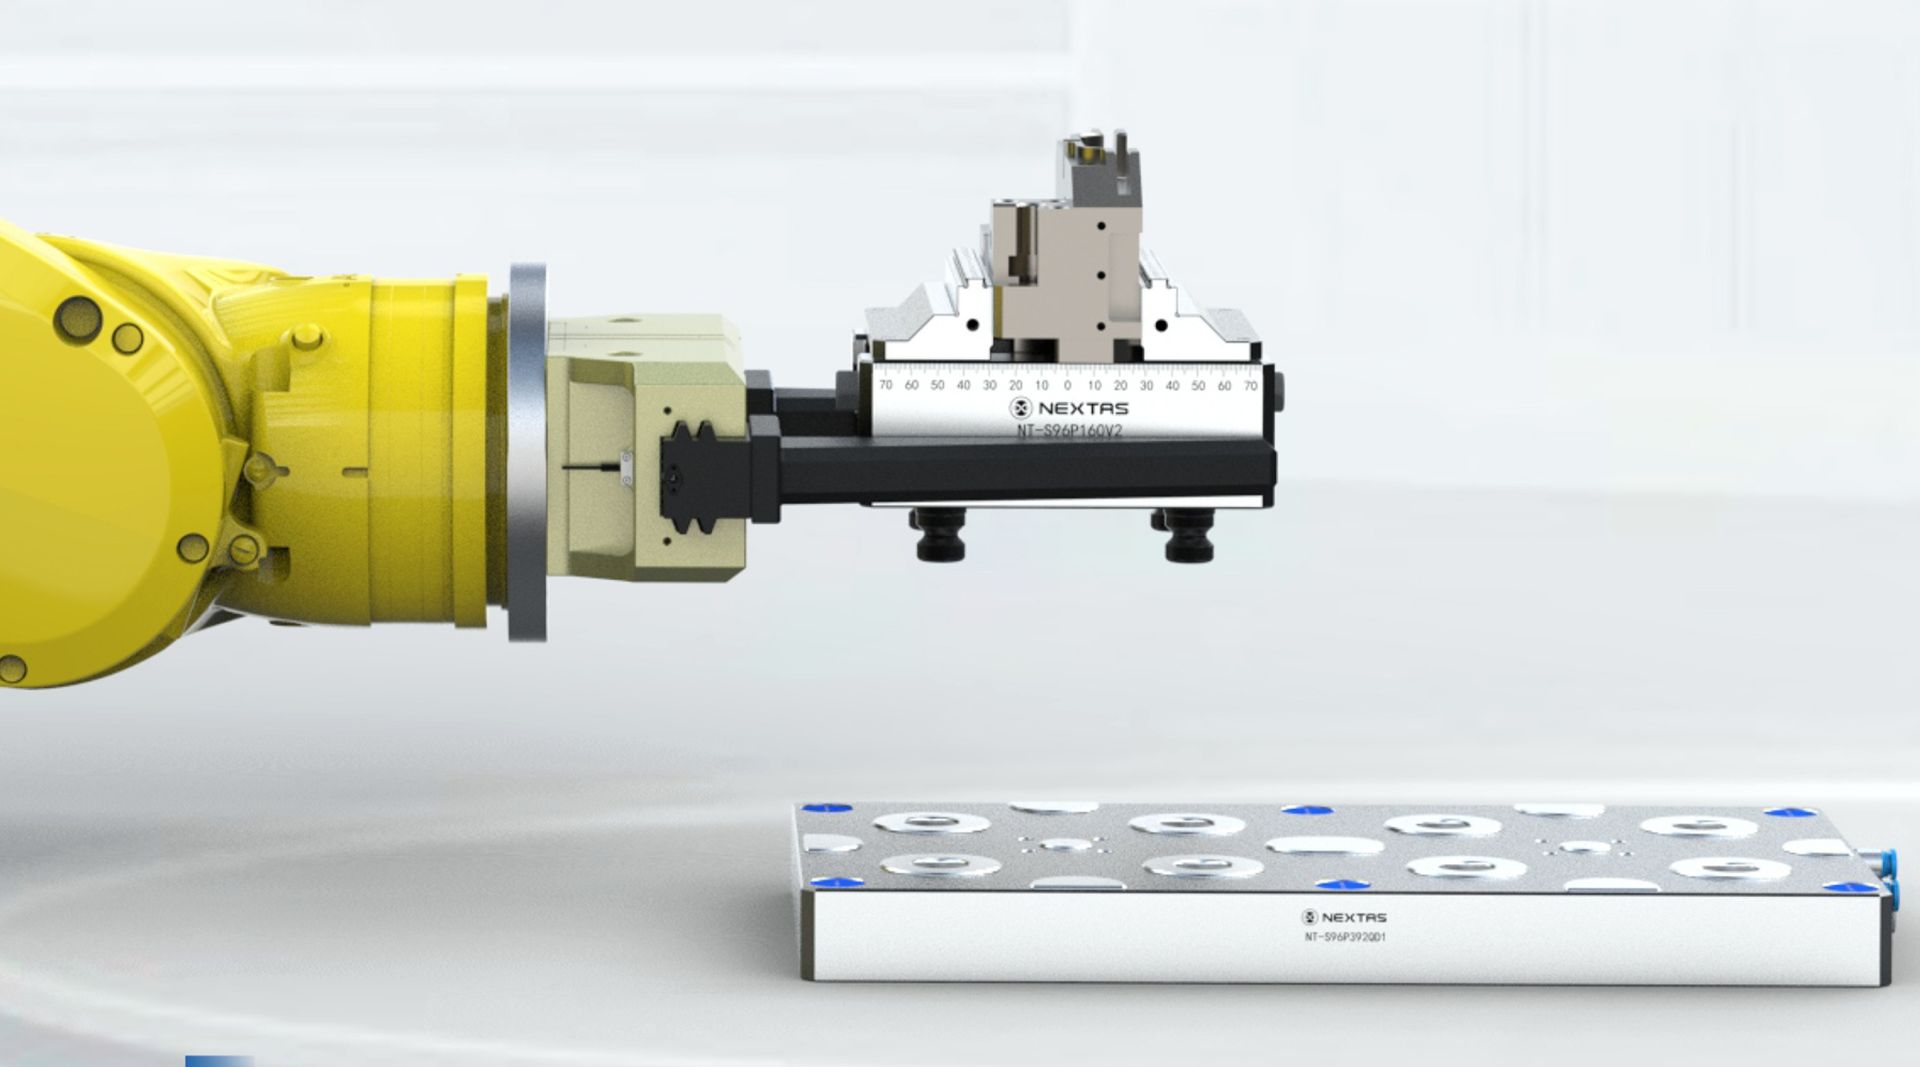
虎钳装在标准托盘上,可以机外预装,机床停机更短,设备利用更高。
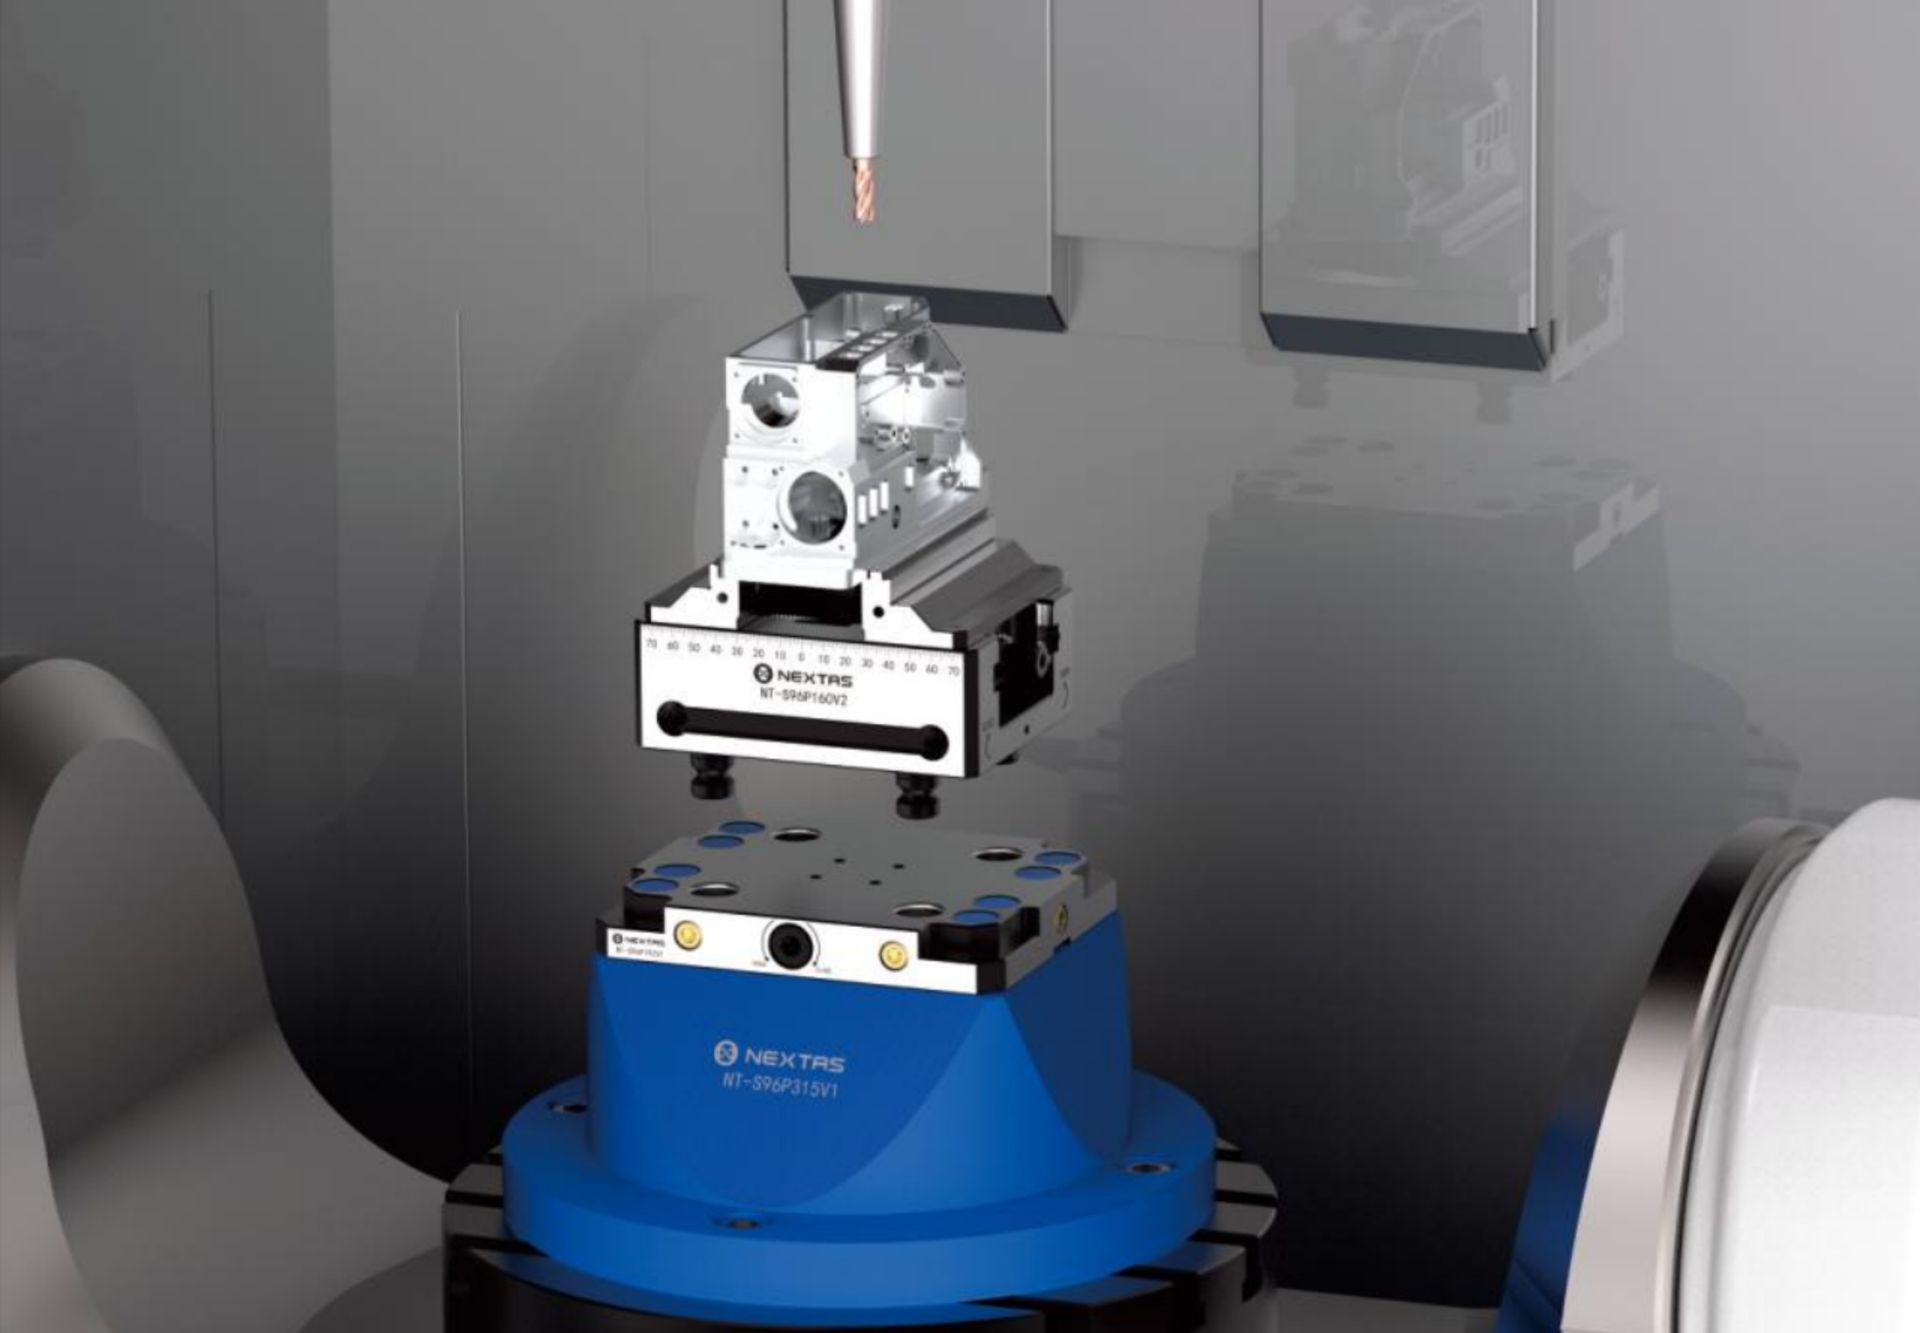
用专用钳口可以夹住铸件、锻件这类不规则工件,给加工一个稳定的底。
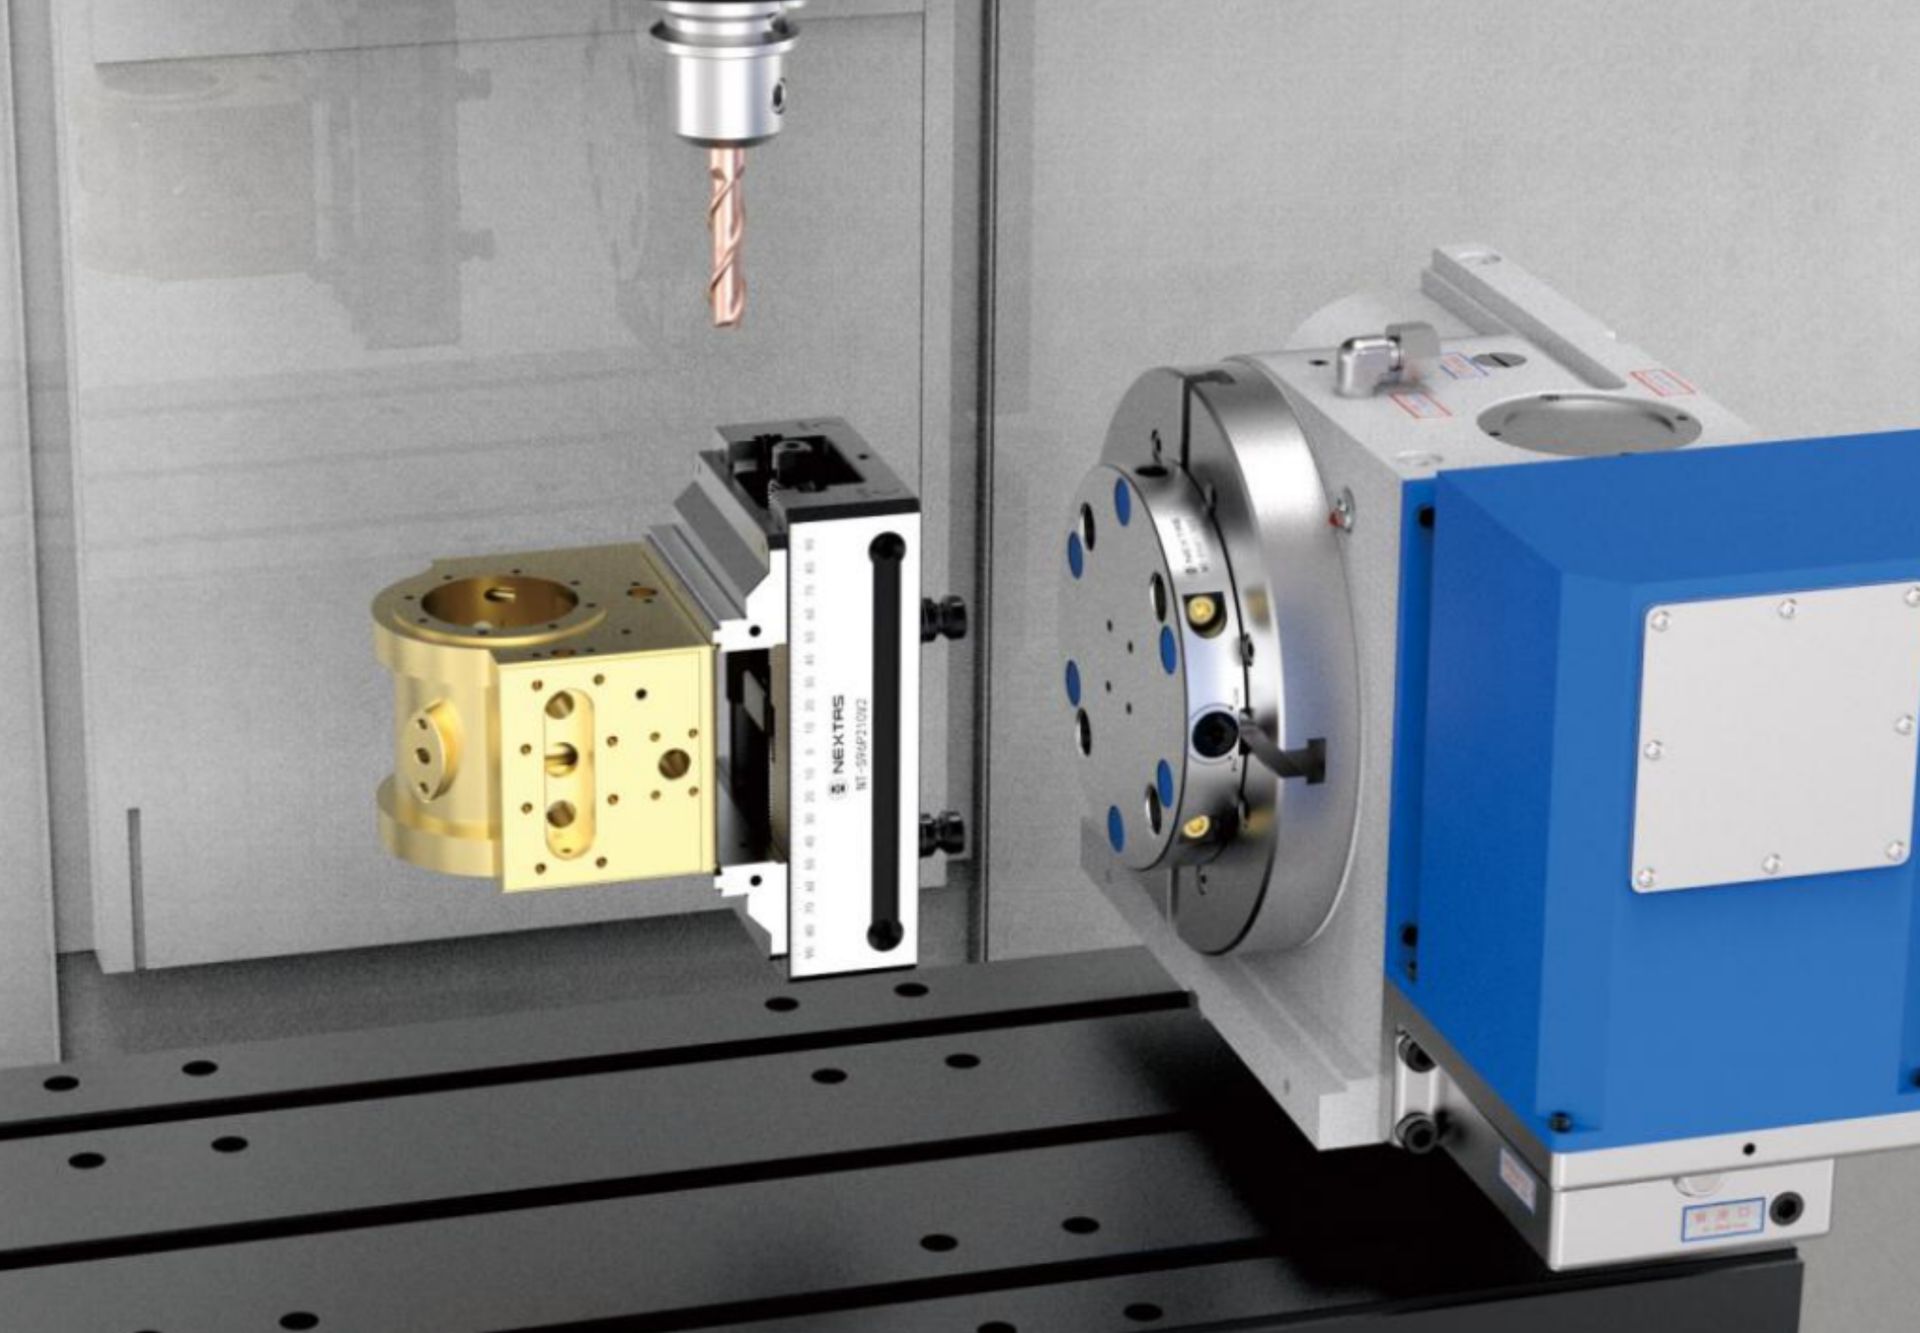
装到第四轴转台做多面加工之前,先核对虎钳质量、回转包络和转台允许载荷。
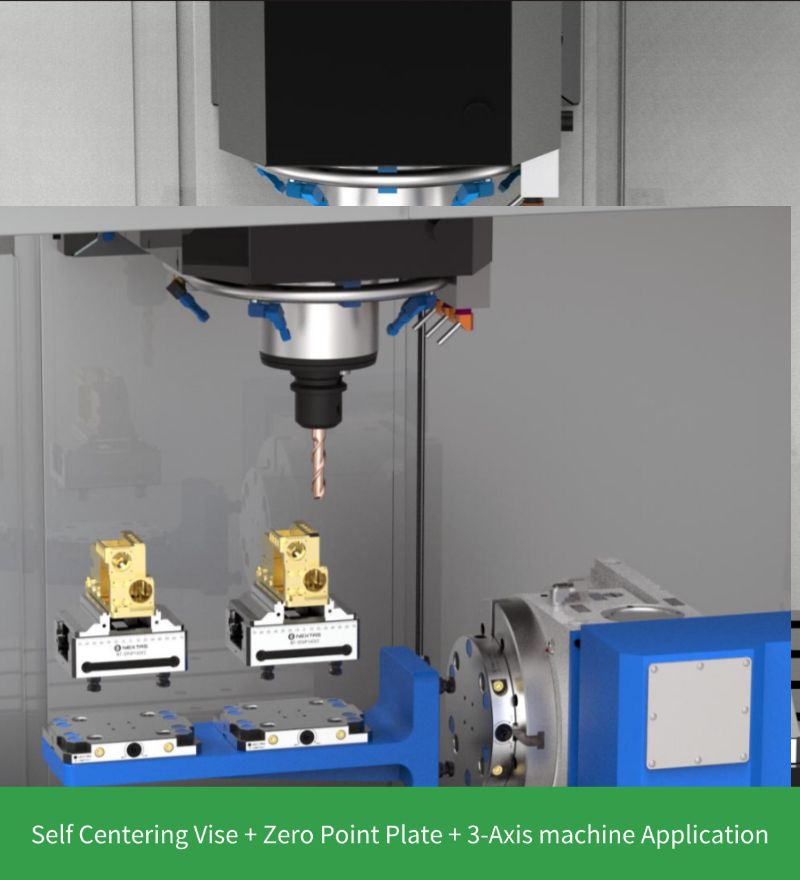
V 形钳口是圆棒的列出选项。对中仍取决于钳口状态、夹持长度,以及所选型号图纸上的重复定位。
S52 自定心虎钳系列的钳口宽度为 77 mm,S96 系列的钳口宽度为 125 mm。52 mm 与 96 mm 表示安装孔距,不是钳口宽度。请用下方型号矩阵比较总长、夹持范围和型号重量,不必回到 PDF。
| 产品代码 | 钳口宽度 | 总长 | 高度 | 夹持范围 | 最大扭矩 | 重量 |
|---|---|---|---|---|---|---|
| NT-S52P105V2 | 77 mm | 105 mm | 87 mm | 0 ~ 95 mm | 70 Nm | 2.8 kg |
| NT-S52P130V2 | 77 mm | 130 mm | 87 mm | 0 ~ 120 mm | 70 Nm | 3.2 kg |
| NT-S52P170V2 | 77 mm | 170 mm | 87 mm | 0 ~ 160 mm | 70 Nm | 3.8 kg |
| NT-S52P210V2 | 77 mm | 210 mm | 87 mm | 0 ~ 200 mm | 70 Nm | 4.4 kg |
| NT-S96P160V2 | 125 mm | 160 mm | 111 mm | 0 ~ 150 mm | 100 Nm | 8.9 kg |
| NT-S96P210V2 | 125 mm | 210 mm | 111 mm | 0 ~ 200 mm | 100 Nm | 10.8 kg |
| NT-S96P260V2 | 125 mm | 260 mm | 111 mm | 0 ~ 250 mm | 100 Nm | 12.6 kg |
| NT-S96P310V2 | 125 mm | 310 mm | 111 mm | 0 ~ 300 mm | 100 Nm | 14.5 kg |
| NT-S96P360V2 | 125 mm | 360 mm | 111 mm | 0 ~ 350 mm | 100 Nm | 16.4 kg |
S52 与 S96 夹爪页中的软爪和硬爪。夹紧力与虎钳系列一致。各型号的最大扭矩见上方型号表。
| 货号 | 夹爪 | 目录尺寸 | 夹紧力 | 重量 |
|---|---|---|---|---|
| NT-S52P77V2 | 硬爪 | D1 77 mm × D2 51 mm × D3 34 mm | 14,000 N | 0.44 kg |
| NT-S52P77V1 | 软爪 | H1 29.1 mm × H2 5 mm × H3 4.5 mm; W1 44 mm × W2 10 mm × W3 34.5 mm; φD 6 mm | 14,000 N | 0.2 kg |
| NT-S96P125V2 | 硬爪 | D1 125 mm × D2 65 mm × D3 47 mm | 20,000 N | 1.3 kg |
| NT-S96P125V1 | 软爪 | H1 38.1 mm × H2 5 mm × H3 6 mm; W1 77.5 mm × W2 11 mm × W3 40 mm; φD 6 mm | 20,000 N | 0.6 kg |
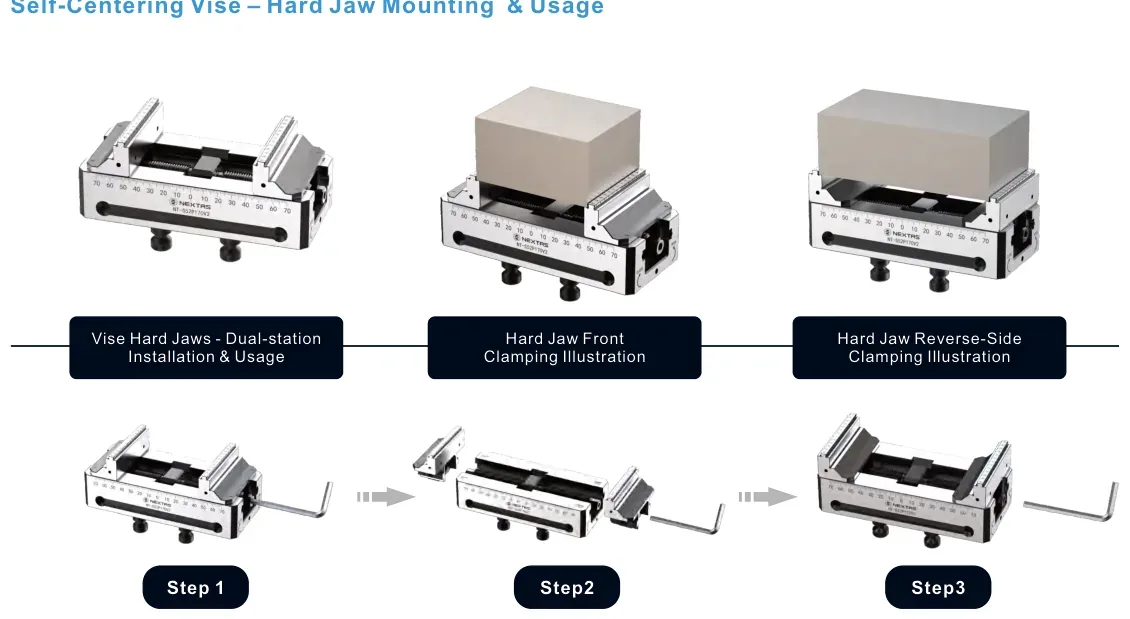
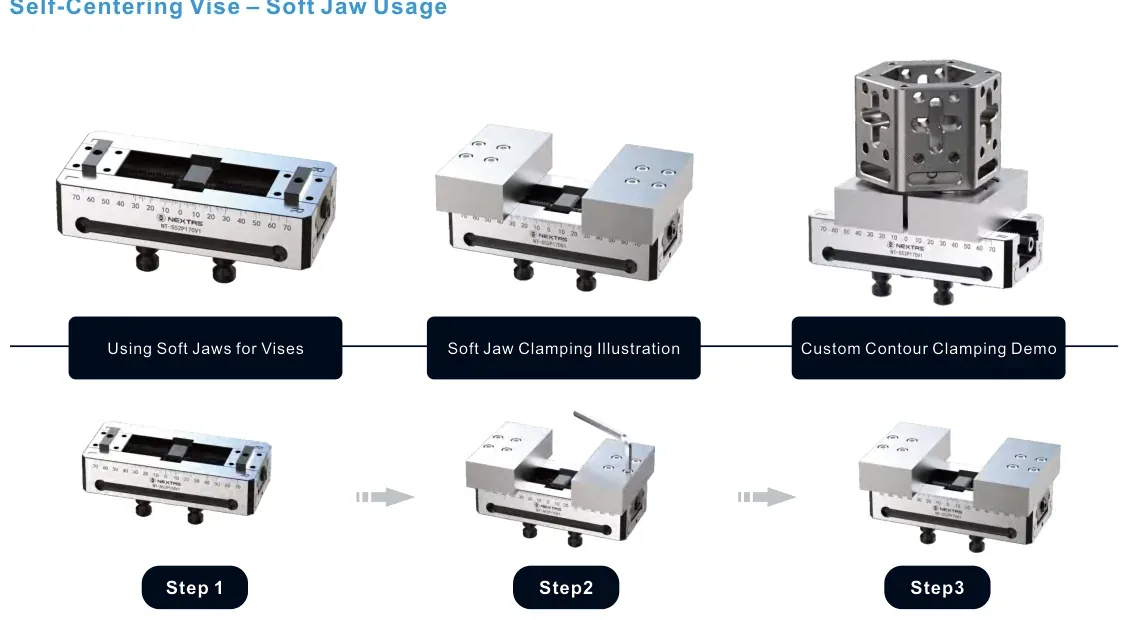
目录来源:NEXTAS Industry Quick-Change Clamping System 2026,PDF 第 24–26 页(印刷页 45–50)。 索取产品目录
按材料、表面状态和切削负载选择钳口。下面的矩阵是五轴自定心虎钳选钳口、以及做可重复自动装夹时的实用起点。
| 工件类型 | 目标 / 工序 | 建议的钳口和夹持方式 | 为什么这样夹(说明) |
|---|---|---|---|
| 毛坯、铸件/锻件(钢/铁) | 大余量粗加工,高扭矩 | 齿形钳口并加长夹持长度 | 齿纹咬住氧化皮;更长的接触有利于五轴刀具从侧面进入时保持稳定。 |
| 铝 / 软合金(已加工表面) | 精铣外观面 | 加工软爪(仿形凹槽) | 预加工凹槽分散载荷、避免钳口压痕,适合多品种 CNC 铣削。 |
| 薄壁件(环件、壳体) | 控制变形并保住公差 | 软爪加让刀槽 / 支撑垫 | 受控接触面积减小变形;夹紧后探测一个基准,偏移才可重复。 |
| 圆棒 / 轴类 | 五轴加工时保住真实中心线 | 软爪上的 V 形钳口或 V 块 | 圆料自行对中,多面加工时同心度更好。 |
| 对称棱柱零件 | 快速换型,基准可重复 | 标准钳口加定位台阶 / 挡块 | 固定挡靠面提高托盘和机器人上料时的件间重复性。 |
| 硬材料(工具钢、钛) | 重切削时减少打滑 | 齿形或淬硬钳口,夹持深度留余量 | 更高摩擦和更稳妥的夹持深度,降低表现为公差漂移的微滑移。 |
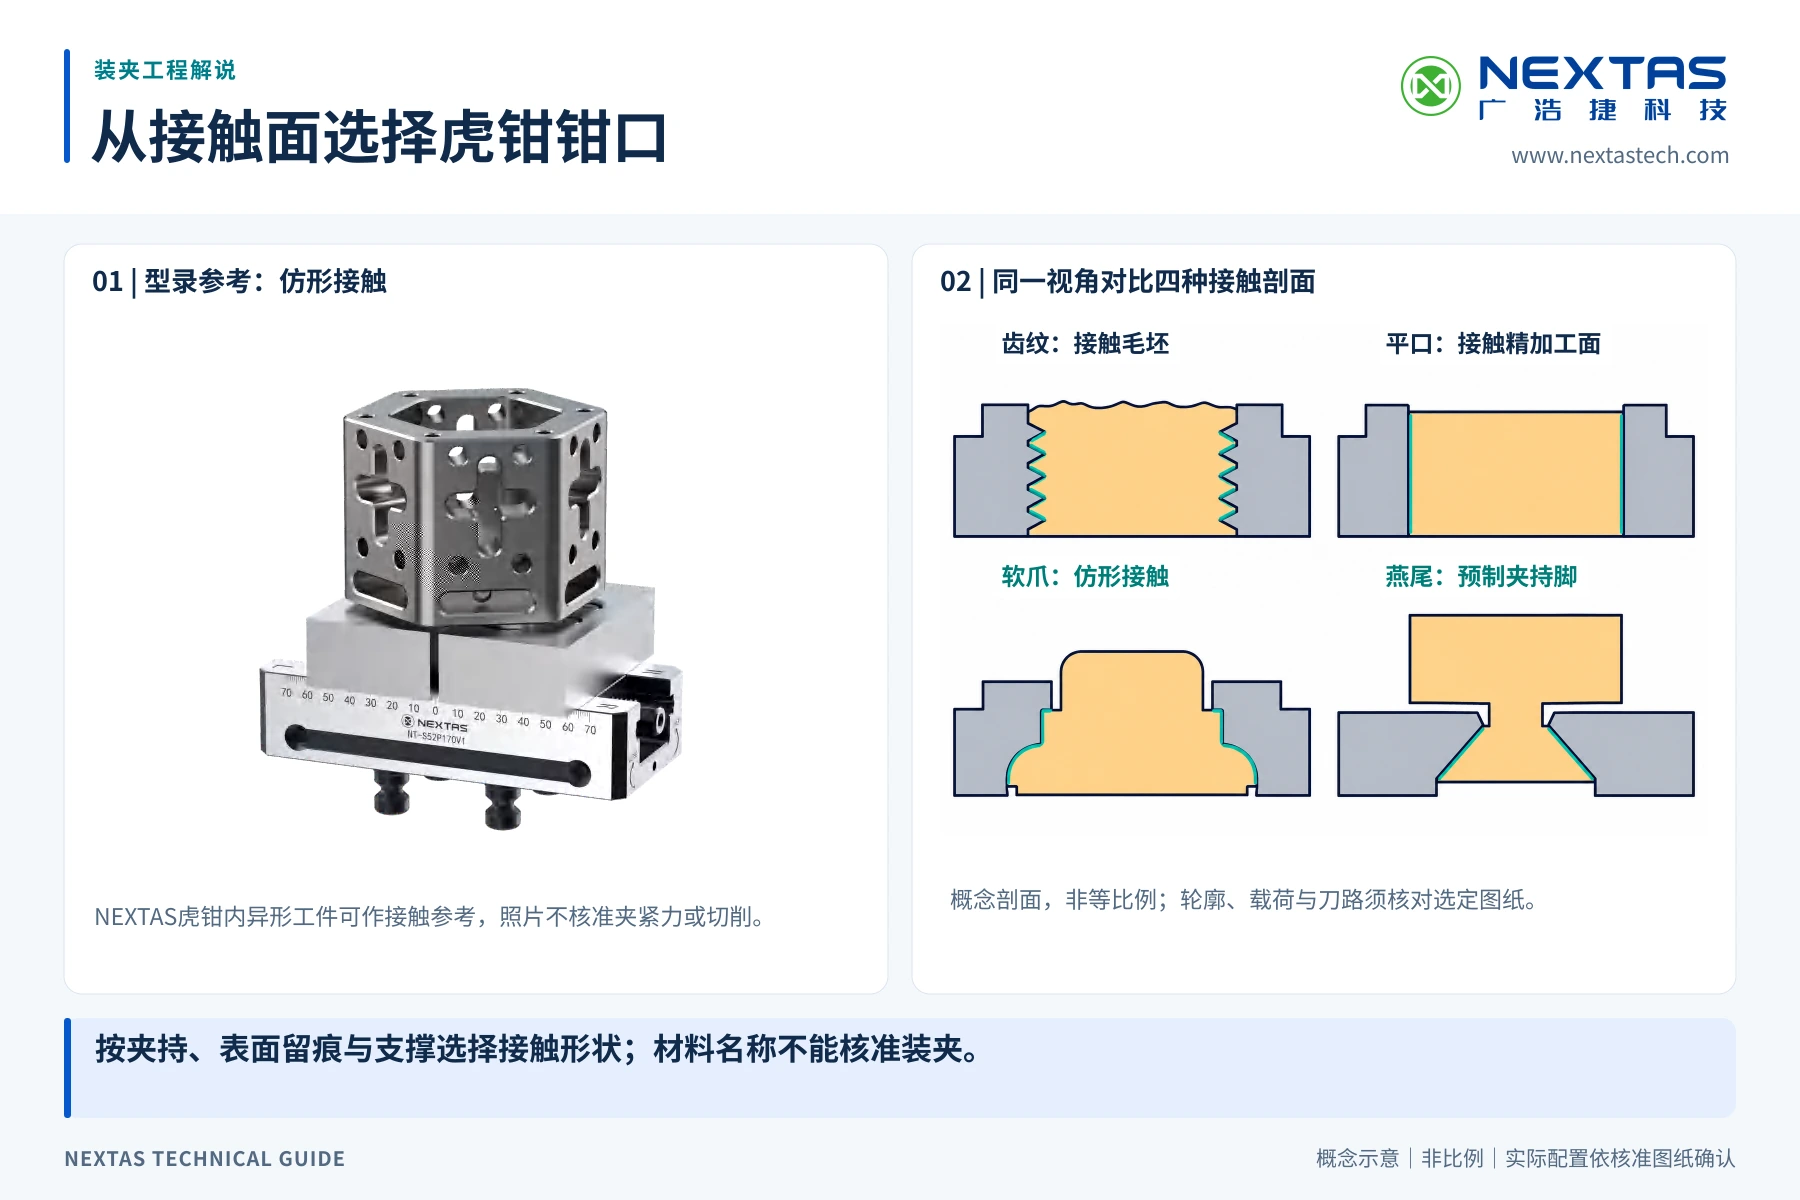
重复性是系统结果(接口、虎钳、钳口和过程)。追五轴夹持的紧公差时,用下面的检查稳住结果。
产品目录给出硬化马氏体不锈钢本体和重复定位 <0.02 mm。丝杆把两爪拉向同一中心线;零件实际位置取决于钳口接触、工件几何、安装和施加的扭矩。工作基准要靠测量确认,毛坯或不对称料尤其如此。
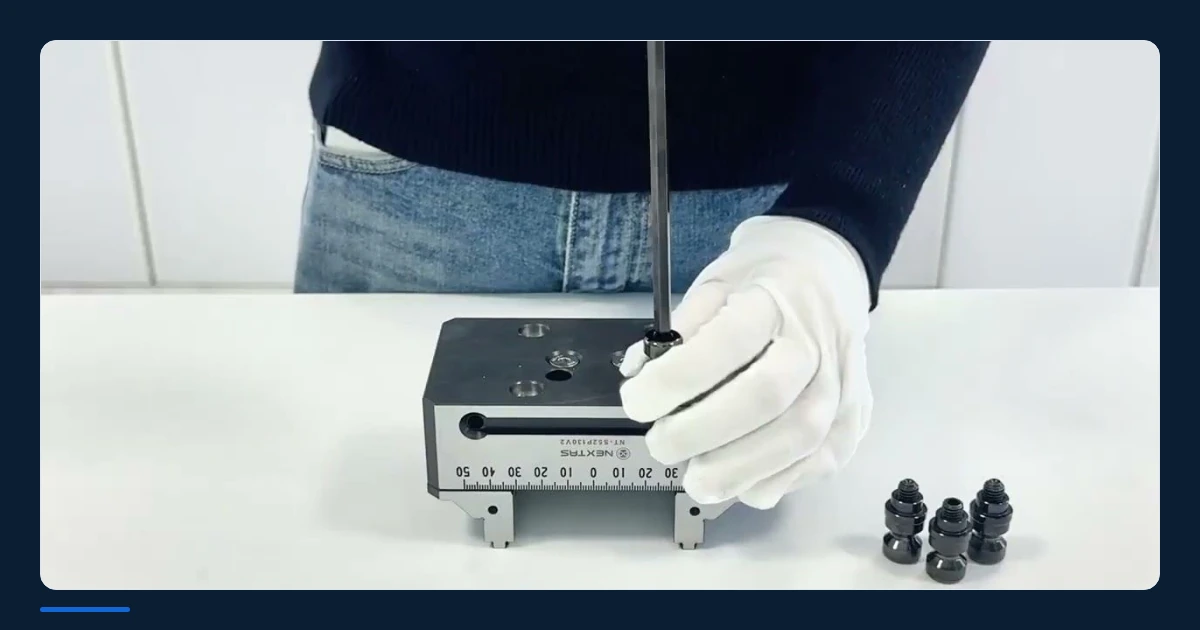
虎钳可装标准爪和专用爪,从毛坯到成品。快换钳口只换夹持面,不用拆整把虎钳。
钳体底座直接装到我们的零点定位系统上,装夹快、位置准。螺栓拧紧后与工作台成为一体,高速高进给时颤振更低,表面也更稳。
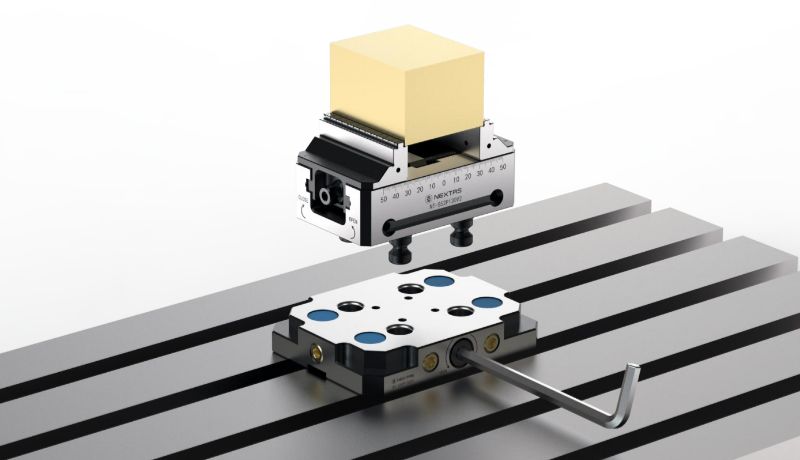
钳身低,工作台摆角时刀具不容易碰夹具,刀可以保持短。
52 mm 与 96 mm 虎钳型号的尺寸图、钳口行程和安装接口。
查看编号部件及其作用。
将图纸与所选型号及批准的安装接口核对。
按预定装夹方案检查钳口方向和工件可达性。
用这些车间装夹参考,比较机床空间、回转轴间隙、钳口接触和零件可达性。根据你的图纸和工况,确认虎钳型号、钳口与接口。
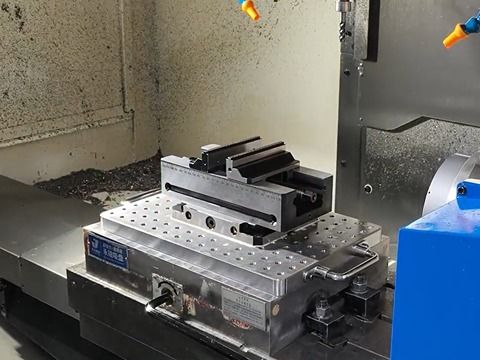
自定心虎钳装在加工中心里的孔板上。采用类似布置前,先确认孔距、定位方式、叠高和可用行程。
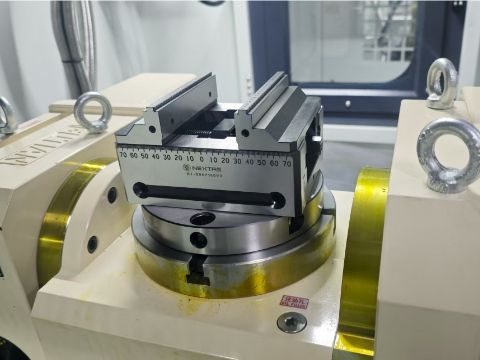
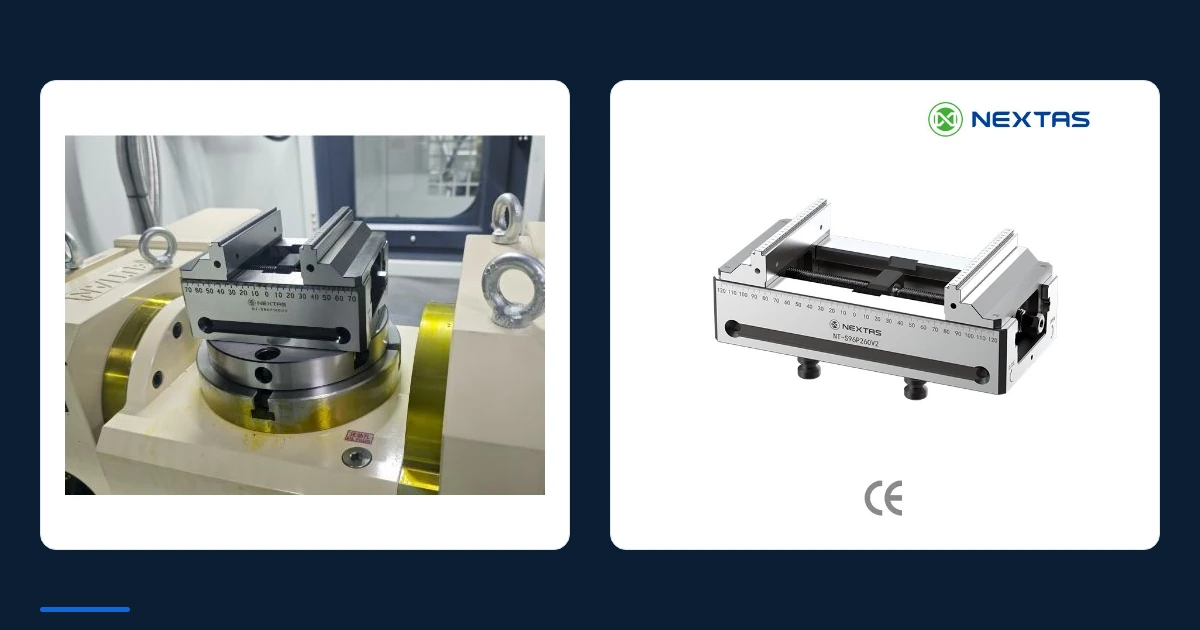
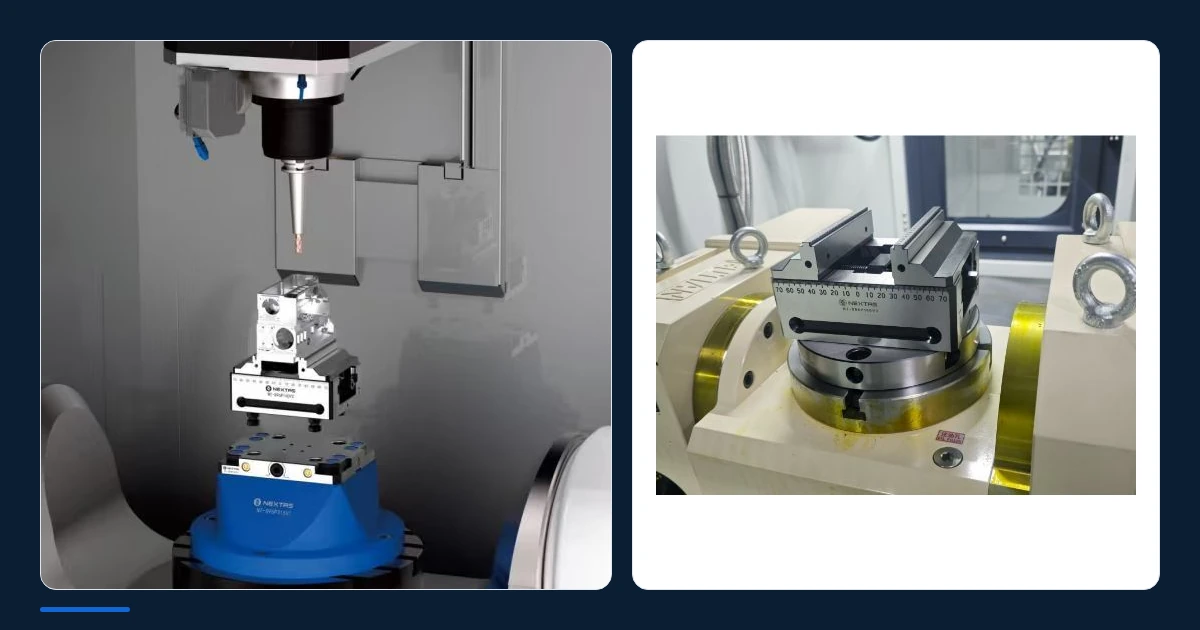
虎钳装在回转轴接口上,钳口张开。切削前检查主轴、刀柄和钳口的整圈扫掠空间。
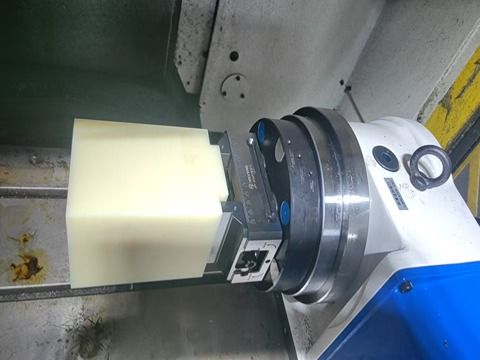
方块在回转轴上多面可及。钳口形式、夹持深度、扭矩和支撑仍取决于材料和切削负载。
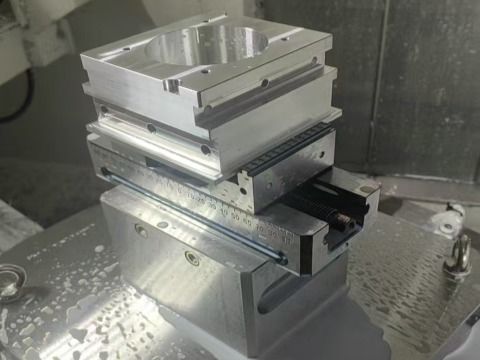
带凹槽的工件夹在加工中心里。按实际零件核对接触面、支撑、基准方案和首件检查。
同一钳口基准随虎钳回到五轴工作台。
用 钳口与夹持矩阵,然后按下面的核对清单做。切削扭矩大时,钳口设计里要有防转结构。
一套短而可重复的步骤,让自定心虎钳在托盘、班次和不同操作者之间结果稳定。
擦净接口和钳口床身;去掉毛刺和切屑
五轴 / 自动化提示: 把它当夹具:干净才有重复性
落到工作台、托盘或零点上;按给定的拧紧顺序
五轴 / 自动化提示: 如果用零点系统,不要每次换型都重新找正
虎钳中心线测一次;存成工件偏置或宏
五轴 / 自动化提示: 多托盘和机器人上料才可预期
扭矩保持一致;确认钳口全接触
五轴 / 自动化提示: 薄壁:软爪加支撑垫
探测一个基准特征(首件)
五轴 / 自动化提示: 记下偏置;热机后看漂移
长循环:换爪或换刀后再查一次
五轴 / 自动化提示: 小检查避免大批报废
简单保养让丝杆、钳口导向和接触面保持精密夹持的状态。
如果加工复杂零件(航空、医疗、精密模具),这个流程让刀具够得着,碰撞少。
用齿形钳口和更高夹紧力。夹持长度为稳定留余量。
换成软爪或精密垫。探测关键特征,保护公差链。
请发虎钳型号、零件包络、钳口形式,以及机床或底板图纸。
Made-in-China 供应商资料记录企业类型和第三方供应商评估,供采购尽职调查。
页面更新日期 . 该系列的型录数值来自 2026 NEXTAS 工业快换夹持型录。标注以图纸为准的尺寸,请核对所选型号的图纸。 索取产品目录. 工厂、型录与展会.
先比较 52 mm 与 96 mm 虎钳系列,再索取与您的安装叠高相符的产品目录或 STEP。
丝杆把两爪拉向同一中心线。毛坯、铸件或不对称料的接触几何会挪动实际基准;自定心不会自动把零件理论中心对到主轴。选合适的钳口和支撑,再在真正夹紧的零件上探测或测量基准。
清洁、润滑剂种类、用量和周期按所选型号的说明,并结合实际切屑、冷却液和节拍来定。保护精密表面免受撞击,检查钳口和安装接触;换爪、碰撞或读数异常后重新核对基准和重复性。
可以。S52 和 S96 型号可与对应的 NEXTAS 零点底板配套。我们先核对拉钉和安装等配合接口,再检查安装高度与负载。第三方接口需要提供其图纸。
所列 S52/S96 型录型号采用手动丝杆夹紧。夹持槽与 52 / 96 mm 零点接口可支持整把虎钳转运,但型录未列出这些型号的气动或液压夹爪驱动。自动夹紧须另有已确认的配置资料。虎钳、机器人夹持器、驱动、检测、防护、联锁与异常恢复须作为完整单元验证,验收后才能定义无人运行条件。
钳口机构带下拉几何:夹紧力升高时,钳口被拉向底座,而不是被顶起来。工件平贴在钳口基准面上,这有助于高进给切削时的平行度公差和稳定表面。
面向 CNC 加工中心的生产装夹,采用手动丝杆驱动双钳口。请按机床、工件包络和钳口形式选择型号。
可以。钳口垫是易损件,夹持面磨损或更换钳口类型(光面、齿面或软爪)时更换。换爪时扭矩和基准保持一致,装夹才一次次一样。
先说明已知的工件、机床与希望改善的装夹问题即可;尺寸、材料或照片有多少先提供多少。型号、钳口和接口可在评估中一起确认,完整技术条件见本页选型资料。
获取虎钳配置与报价
留下姓名、工作邮箱和简短项目说明,即可开始询价。NEXTAS 将协助初选虎钳、钳口及安装方案,并为您准备报价。