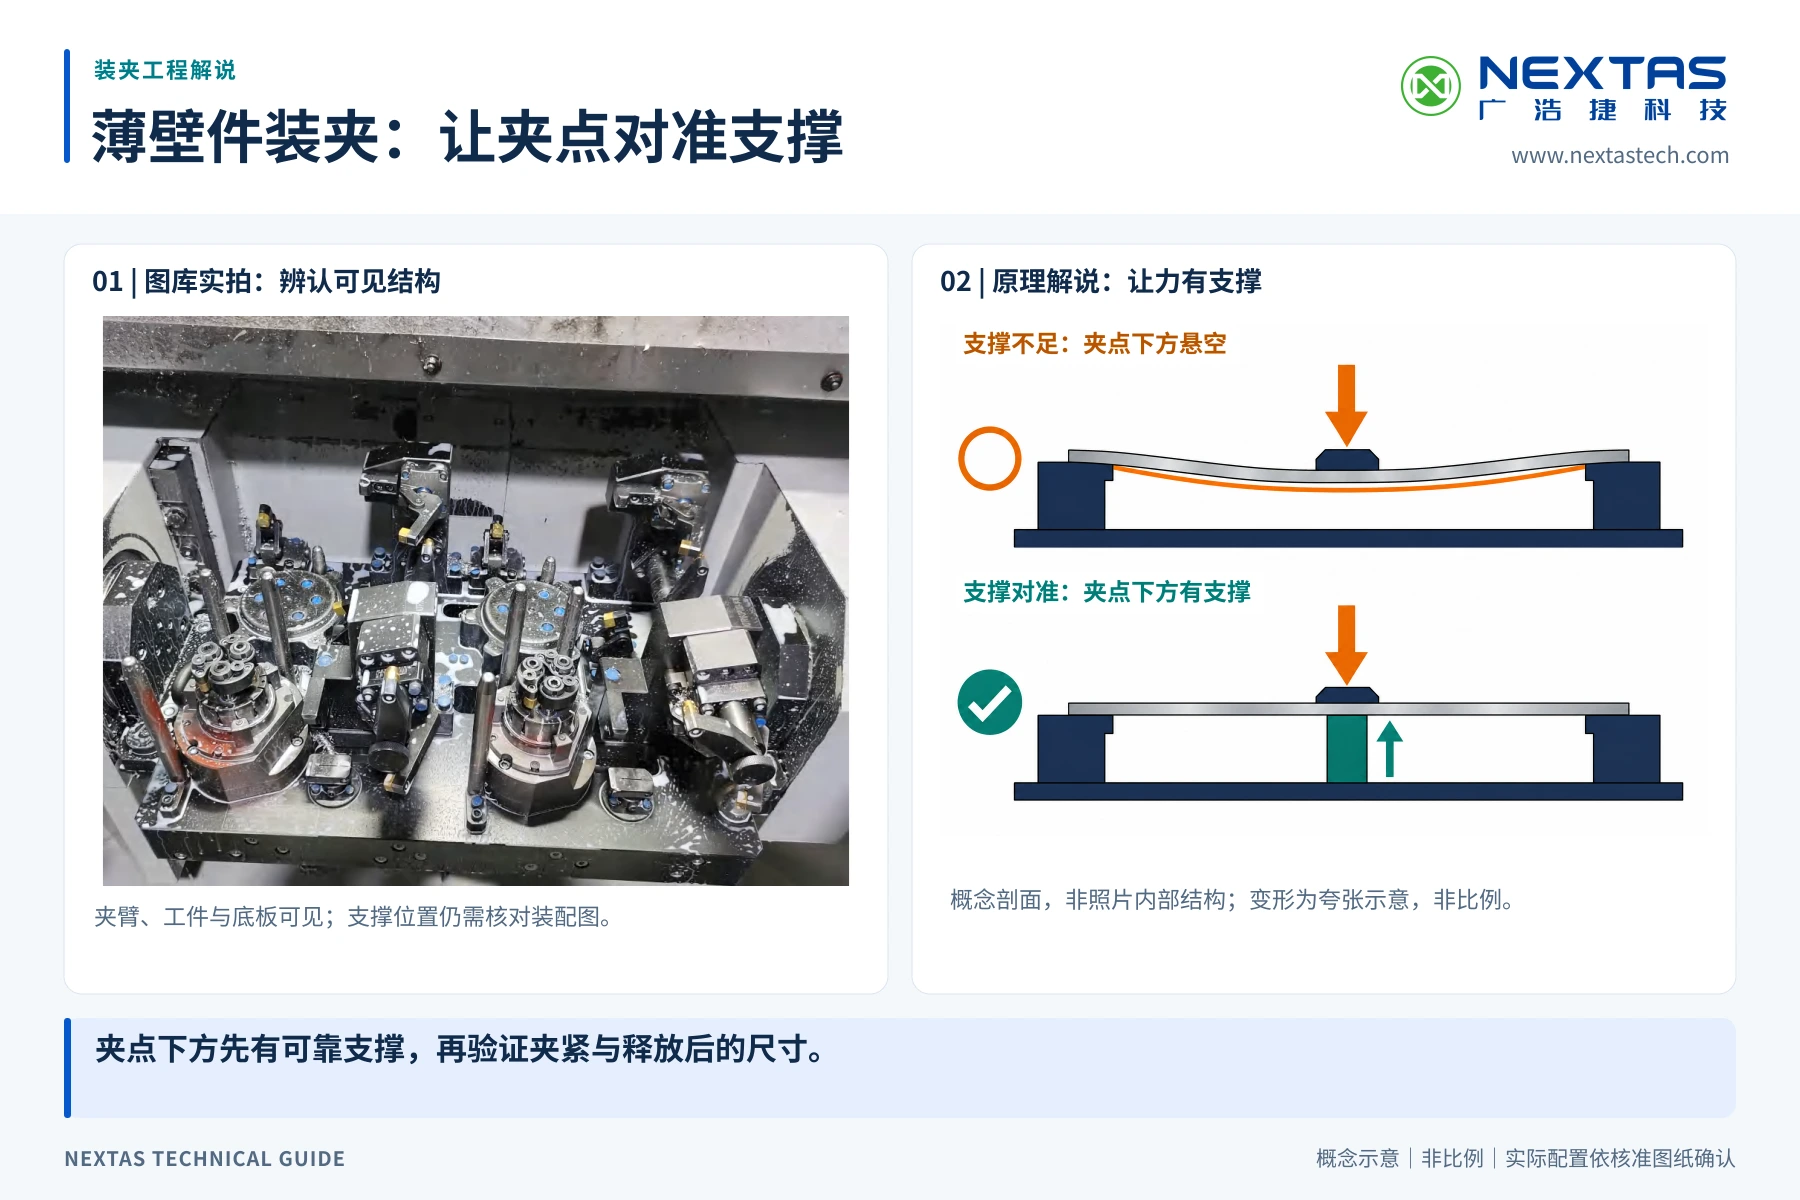
薄壁或易变形工件
均衡夹紧点、液压辅助支撑以及分级或多区域压力控制,有助于保护关键几何精度。
围绕零件工艺,设计重复生产夹具
以零件、基准和加工顺序为起点设计夹具。NEXTAS 开发专用生产所需的定位、液压夹紧与控制方案,包括需要附加支撑或精细控制夹紧力的零件;设计放行前,一并评估刀具空间、压力及自动化要求。
项目适配
先按零件与生产约束判断是否需要专用夹具,再进入动作流程、元件选择和验证计划。
均衡夹紧点、液压辅助支撑以及分级或多区域压力控制,有助于保护关键几何精度。
可控液压压力可减少操作员差异,适用于夹紧力和基准稳定性必须长期保持一致的工况。
快接、工件到位检测和夹紧位置确认可支持APC、零点系统及机器人上下料单元。
针对零件设计的定位、排屑与夹紧顺序,可在多面、多工位加工中保持刀具通道畅通。
尚未确定配置?请先说明现有工位与目标。
与 NEXTAS 一起,根据零件、批量和加工顺序确定夹具方案。在同一次工程评审中明确定位、液压夹紧及控制要求。范围清晰的方案有助于您结合上下料时间、工艺一致性和重复生产需求,评估夹具投入。
根据零件刚性与刀具通道采用3-2-1定位或定制CTQ基准策略。
选择转角夹紧、下拉夹紧或侧向夹紧、辅助支撑与防抬起元件。
规划阀组、顺序阀、保压与压力确认。
协同规划PNP/NPN传感器、M代码或PLC逻辑、旋转接头以及穿托盘管路。
配置地图
这里集中列出可评估的元件与回路形式。按上方工艺流程中的受力、支撑、检测和动作顺序选配,最终配置以零件图纸和机床评审为准。
每种架构均需评审刀具通道、排屑、冷却液走向、维护空间与安全松夹逻辑。
夹具架构案例
布局应跟随零件、基准策略、刀具通道、刚性与生产顺序。
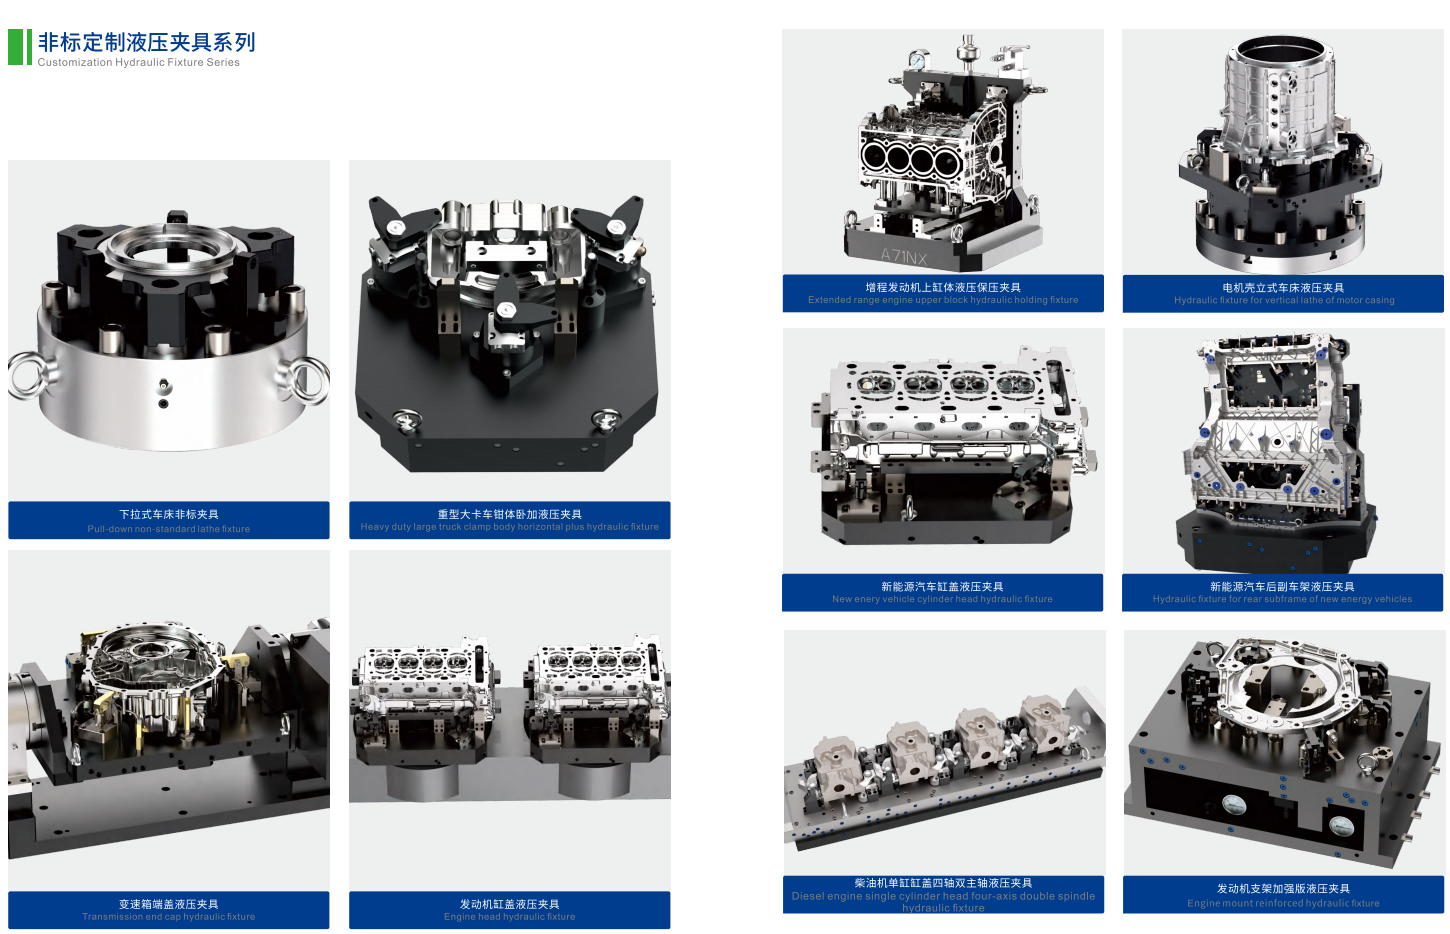
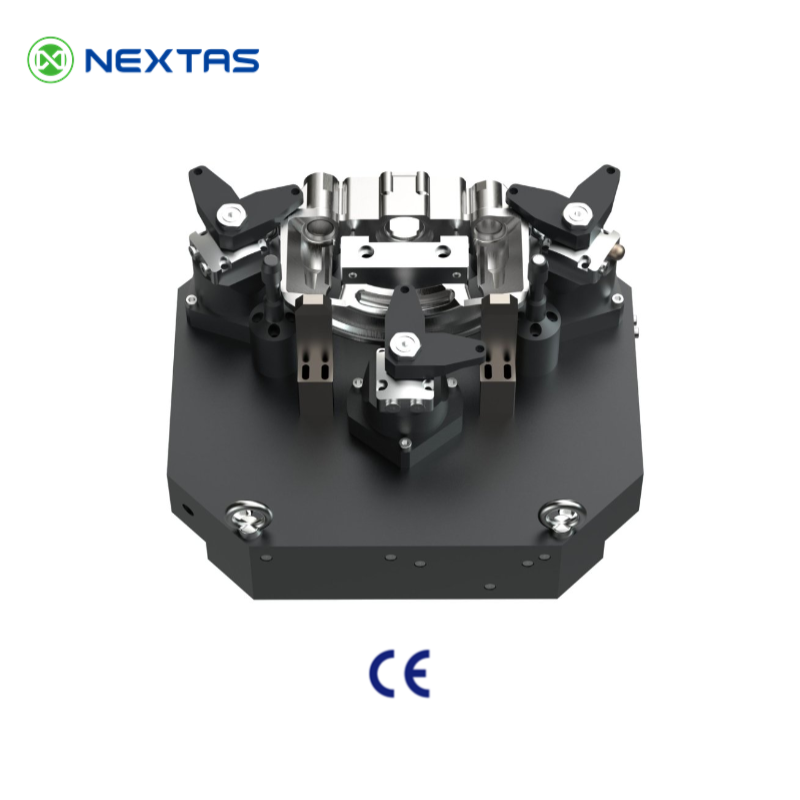
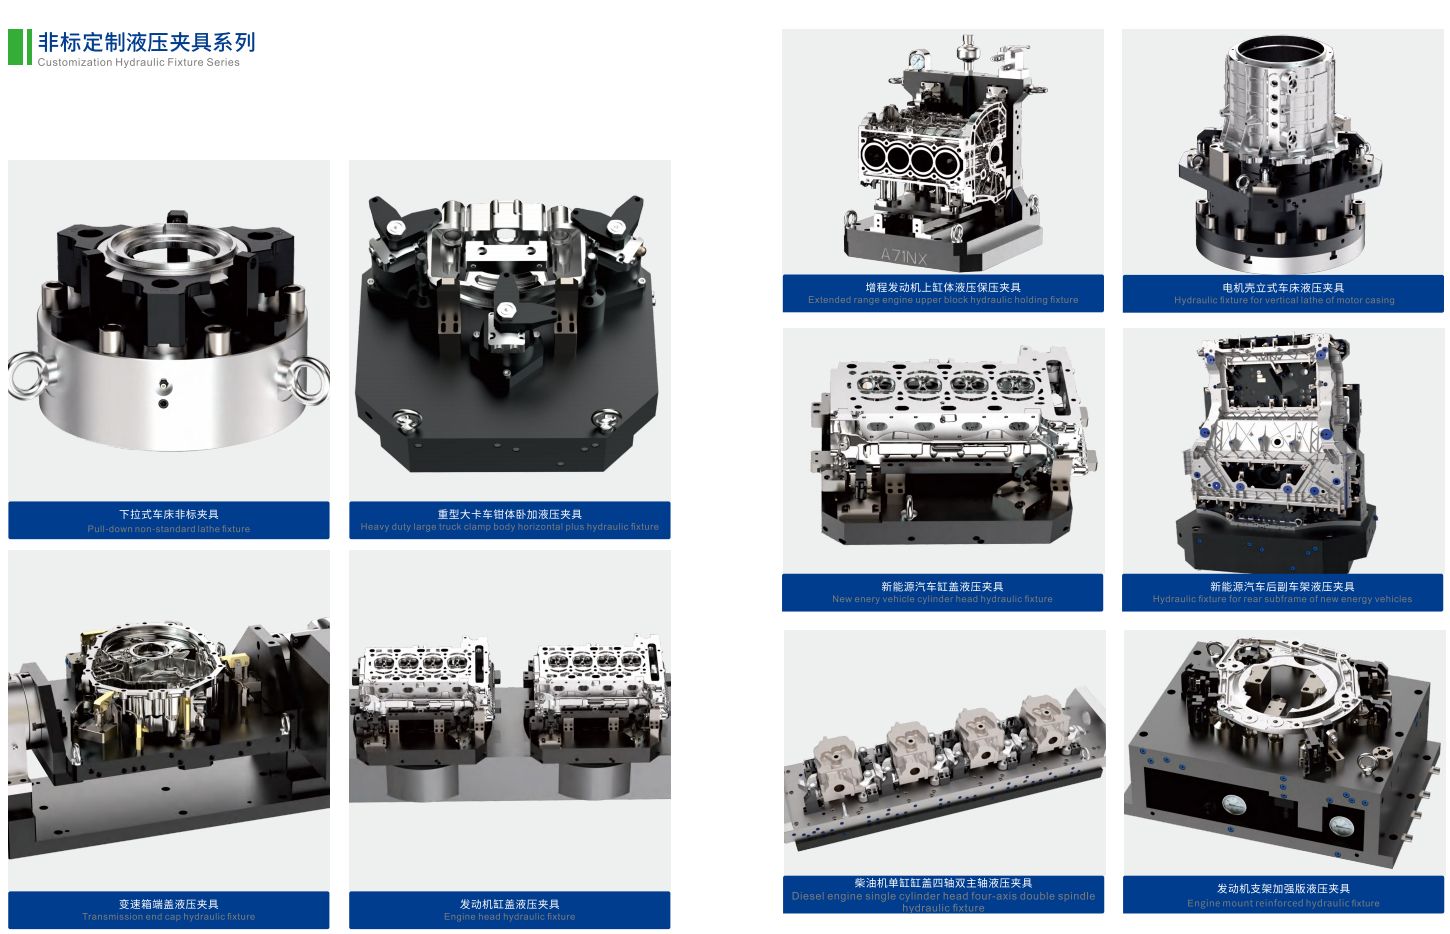
采用三点夹持并留出刀具通道的紧凑液压夹具。
支撑高立异形铸件的立式非标液压夹具。
夹持传动箱体工件的回转液压夹具。
支撑高立电机壳体的圆形液压夹具。
正面带压力表和集成油路接口的液压夹具。
加工主轴下方双工位液压夹具的型录照片。
选型数据
指定液压站前,请核对结构选项与压力的适用对象。
由经批准的液压回路确定。
| 夹具体 | 优质合金钢或航空级铝合金 |
|---|---|
| 夹紧元件 | 淬硬工具钢,HRC 58–62 |
| 驱动方式 | 单作用或双作用液压驱动 |
| 控制 | 单区域或多区域;集成式或远置式阀组 |
| 传感器 | 工件到位、夹紧位置与压力确认反馈 |
| 表面处理 | 发黑、氮化或镀镍 |
| 介质与密封件 | 通过密封件选型兼容矿物油或水乙二醇介质;可选NBR / Viton |
| 适用对象 | 压力依据 | 选型前须确认 |
|---|---|---|
| 项目专用夹具/油缸回路 | 由经批准的液压回路确定。 | 油缸与夹紧元件的额定压力、所需流量,以及批准的液压图纸版本。 |
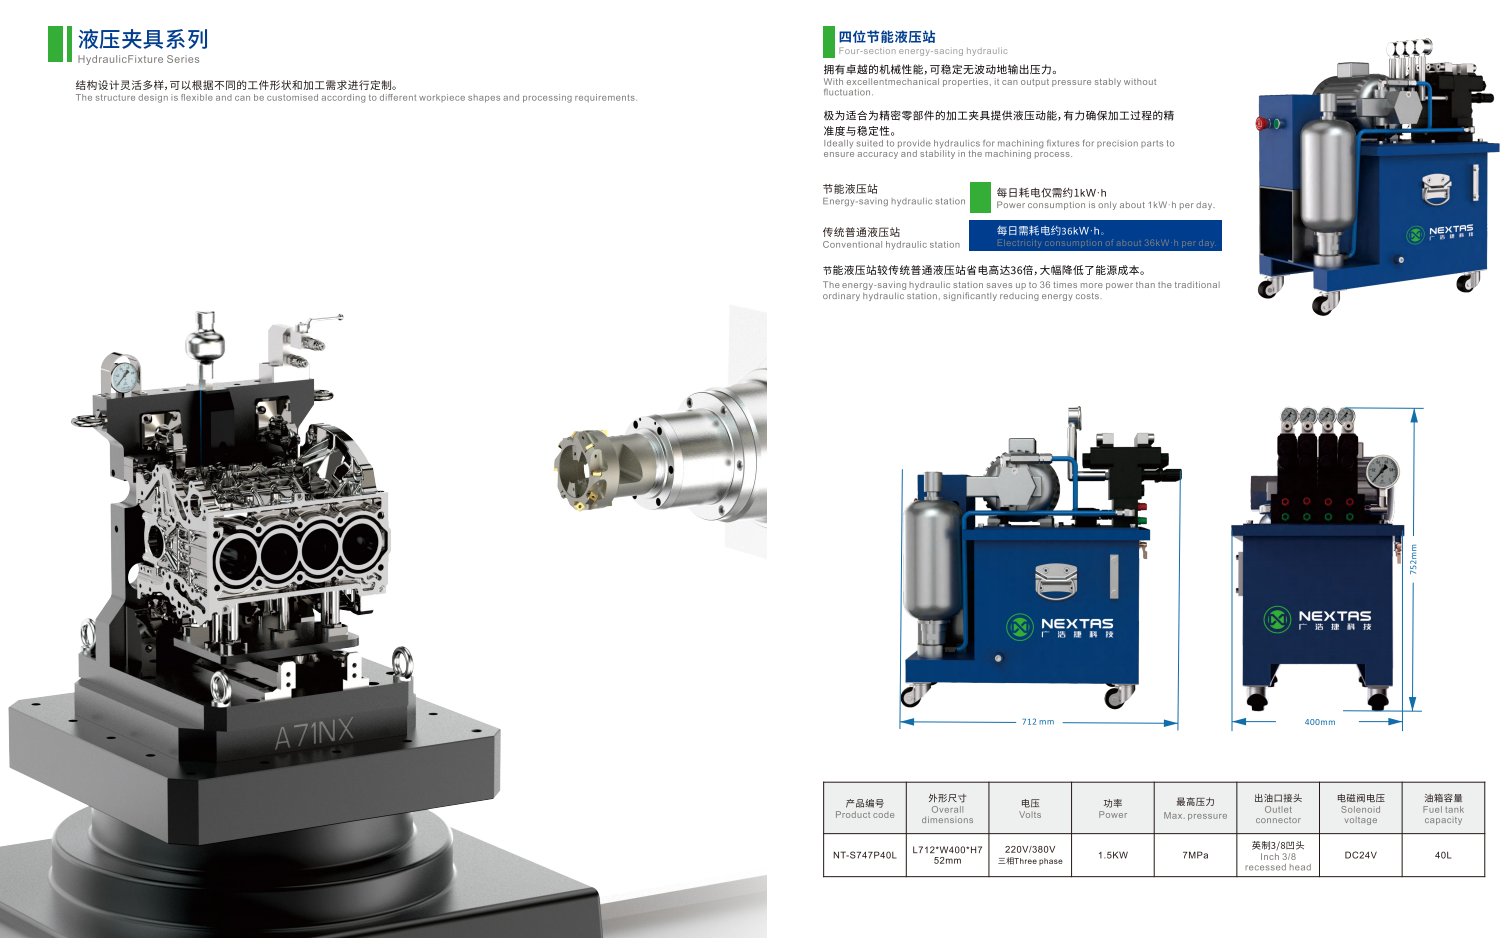
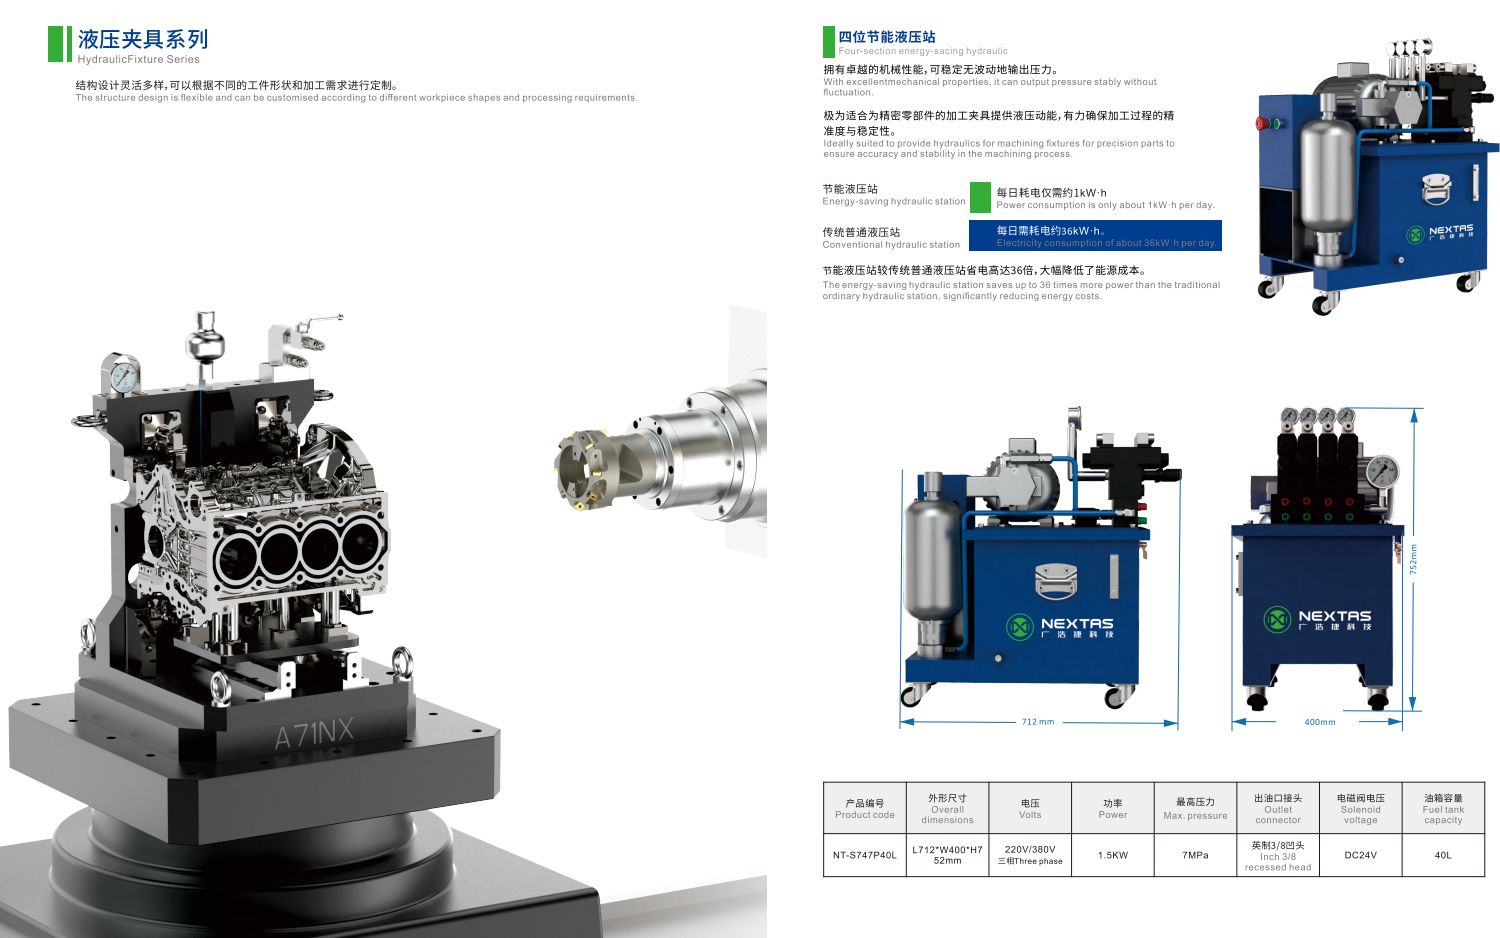
| NT-S747P40L | 参考最高压力:7 MPa | 所需流量、回路额定值、保护措施及夹具配套关系均须经项目批准。 |
液压站型号参考
下列数值仅对应 NT-S747P40L。夹具回路与液压站须在项目评审中一起选定。
工程流程
清晰的评审流程可在放行前对齐夹具、液压回路、机床接口与验证证据。发送图纸前,请先用非标液压夹具询价清单写清夹紧顺序、工作压力、旋转接头油口和阀组管路。
零件、工艺、机床与目标。
基准、刀具通道与夹紧方案。
压力、顺序与互锁。
精密制造与验证。
泄漏、夹紧力与重复性检查。
文件、备件与调试。
文件交付以双方确认的项目范围和买方评审节点为准。
定制气动夹具动作演示;本页液压方案须按零件与回路另行评估。
一段 28 秒的定制气动夹具动作演示。
在 YouTube 观看全生命周期支持
改变夹具方案前,应先区分回路、夹紧、定位与检测问题。
确认压力与流量、调压设置、软管走向和夹紧顺序;改变夹紧结构前,应先排查压力损失。
确认定位接触、夹紧方向、辅助支撑动作与切削载荷路径,并检查基准面是否有切屑。
检查密封件、管接头和快接,并确认油液状态、压力与阀件功能。
检查夹紧位置、分级压力、定位策略和传感器对中;维护后重新确认设定值。
按行业查看应用:航空航天、汽车零件。具体液压方案仍按零件和项目评估。
页面更新日期 . 该系列的型录数值来自 2026 NEXTAS 工业快换夹持型录。标注以图纸为准的尺寸,请核对所选型号的图纸。 索取产品目录. 工厂、型录与展会.
技术解答
解答非标液压夹具系统的常见问题。
非标液压夹具按该零件图纸和夹紧回路制造。资料是零件图纸、基准与关键质量特性、机床或托盘包络,以及自动化计划。液压驱动夹紧元件,将工件压紧于定位基准。
液压夹具通常比气动系统提供更高、更稳定的夹紧力,对薄壁件的控制也更好。与手动或机械夹紧相比,它能减少操作员差异,并提高长周期生产中的重复一致性。
可根据工件集成转角缸、下拉夹紧或侧向夹紧、液压辅助支撑、油缸及防抬起元件。夹紧方式取决于刀具通道、变形风险与所需切削载荷。
可以。我们常采用模块化定位件与可更换夹紧元件,使一套基础夹具能以较短换型时间兼容零件变型。
我们平衡夹紧点,通过液压回路控制夹紧力,并围绕关键质量特性设计定位。对于薄壁件,采用均衡受力策略与支撑元件来保持几何精度。
先提供零件或现有工艺说明即可开始沟通。后续请按选填工程资料补充图纸、CTQ、机床接口、回路及生产目标,未确定项可在评审中确认。
夹具可针对托盘交换系统和机器人单元,配置快速接头、标准化阀组,以及工件到位、夹紧位置和压力确认反馈。这些信号可用于加工循环的许可与联锁,但本身不是安全功能,也不能单独保证无人值守运行安全。开始无人值守运行前,必须验证传感器、防护装置、安全互锁、安全停止、故障恢复,以及整套加工单元的风险评估与验收。
日常检查重点包括密封件、液压连接与传感器状态。便于维护的管路布局和可更换耐磨垫,可使预防性维护更快速、更可控。
基于图纸的工程评审
请提供零件图纸或描述、加工步骤,以及机床或托盘资料。我们可评估夹具概念,并列出后续工程设计所需信息。