¿Coincide la cola de milano del bruto con el plano de la garra? La espiga de cola de milano es el perfil de amarre mecanizado en el bruto. En trabajos de 4 y 5 ejes, una espiga poco profunda puede dar acceso a cinco caras y apartar las garras de la herramienta. El bruto debe coincidir con el plano del útil. Compruebe el ángulo del flanco, que determina la pendiente de la cara de contacto. Un ángulo incorrecto, un alma delgada o un radio que toque primero pueden levantar la pieza, partir una garra o desplazar la referencia Z de la máquina, que fija la altura de mecanizado.
Defina primero las caras de contacto. Después calcule el tamaño del bruto, desbaste el alojamiento de desahogo y mecanice la cola de milano. Inspeccione las caras que apoyan en las garras. Las dimensiones siguientes son valores iniciales, no límites de funcionamiento ni de aceptación. Apruebe los planos del útil, la garra y el material antes de liberar el programa. Respete los límites de amarre del fabricante para el montaje real.
Cómo cambia la cola de milano el problema de amarre
Una mordaza de garras paralelas depende principalmente de la fricción. Las garras empujan lateralmente y las superficies de contacto deben resistir la fuerza de corte. Un par elevado puede sujetar un bloque macizo, pero también deformar una pared delgada que recupera su forma al soltarla.
La cola de milano aprovecha su geometría para retener el bruto: es un cierre por forma. La cara inclinada dirige la fuerza de cierre hacia dentro y hacia abajo, contra las caras de posicionamiento y la referencia superior del útil. La fricción sigue siendo importante. La geometría proporciona una trayectoria definida a la fuerza de corte a través de la unión, por lo que el amarre no depende solo de la fricción.
| Criterio | Mordaza paralela por fricción | Cierre por forma de cola de milano | Estampación dentada |
|---|---|---|---|
| Material sacrificado | Supuesto ilustrativo: 6.35–12.7 mm (0.250–0.500 in) | Supuesto ilustrativo: 2.0–5.08 mm (0.080–0.200 in) | Supuesto ilustrativo: 1.5–3.0 mm (0.060–0.120 in) |
| Acceso en cinco ejes | La altura de las garras puede invadir la envolvente del husillo | Perfil bajo con acceso a cinco caras si la espiga es correcta | Compacto, pero requiere una operación de conformado independiente |
| Principal riesgo de preparación | Deformación de la pieza por exceso de par | Ángulo, profundidad, radio o desahogo incorrectos | Fuerza de estampación y ajuste específico de la herramienta |
Utilice la comparación para acotar las opciones. No demuestra el rendimiento de todos los montajes. Revise el plano para la carga, el material, el útil y el corte reales. Después ensaye una pieza y un corte representativos del trabajo.
Empiece por la geometría funcional
Posicione el bruto únicamente sobre las caras indicadas en los planos del modelo y de la garra seleccionados. Evite contactos adicionales en el alojamiento de desahogo. Los perfiles y las cifras siguientes son ejemplos de planificación, no especificaciones NEXTAS para todos los perfiles ni límites de aceptación. El plano aprobado de la garra y del bruto preparado determina la forma real y debe considerar el material, las caras de contacto y la carga de corte.

| Clase de perfil | Ángulo del flanco respecto a la referencia | Profundidad C | Plano mínimo B | Radio interior máximo R | Rotura de arista máxima |
|---|---|---|---|---|---|
| Micro | 45° | 2.54 ± 0.05 mm (0.100 in) | 6.35 mm (0.250 in) | 0.38 mm (0.015 in) | 0.25 mm (0.010 in) |
| Estándar | 45° | 2.96 ± 0.025 mm (0.1165 in) | 6.35 mm (0.250 in) | 0.51 mm (0.020 in) | 0.25 mm (0.010 in) |
| Servicio pesado | 45° | 5.08 ± 0.05 mm (0.200 in) | 7.62 mm (0.300 in) | 0.64 mm (0.025 in) | 0.38 mm (0.015 in) |
| Clase de perfil de 60° (solo planificación) | 60° | 3.18 ± 0.05 mm (0.125 in) | 6.35 mm (0.250 in) | 0.38 mm (0.015 in) | 0.25 mm (0.010 in) |
La tabla expresa cada ángulo de flanco respecto a la horizontal del plano. Algunos proveedores indican el ángulo entre ambos flancos: son medidas distintas, por lo que debe registrar cuál utiliza el plano. Mantenga un ángulo de flanco definido en las plantillas del taller, salvo que un útil concreto requiera otro. Un perfil habitual de 45° dirige la fuerza hacia dentro y hacia abajo. Uno de 60° puede corresponder a otra trayectoria de carga. Aquí es una categoría de planificación, no prueba de aprobación aeroespacial ni una opción universal. No encaja en una garra de 45°.
- Plano de apoyo B: el ejemplo utiliza al menos 6.35 mm en cada lado. Los planos del modelo y de la garra seleccionados fijan el ancho y el contacto reales para el material y la carga. El ejemplo no es un límite de aceptación universal.
- Radio interior R: utilice el perfil aprobado y el desahogo en la punta de la garra. No elija el radio mediante una regla general. Controle el desgaste de la fresa para evitar que la esquina redondeada toque donde debe quedar libre. El plano seleccionado fija el límite de aceptación.
- Rotura de arista del vértice: hasta 0.25 mm es solo un ejemplo de planificación. El plano seleccionado de la garra y del bruto preparado fija la rotura real. Conserve la superficie de contacto exigida por el plano.
- Alojamiento de desahogo: compruebe la holgura y las caras de posicionamiento en los planos del modelo y del bruto seleccionados. El fondo no debe tocar salvo que lo exija el plano, ni sustituir la cara de referencia indicada.
Calcule la envolvente del bruto antes de programar en CAM
La altura de la pieza terminada es solo un término del cálculo del bruto. El programa también necesita el sobrematerial de planeado superior, la espiga, un alma de sacrificio rígida y material suficiente para eliminar la espiga en la segunda operación.
Ejemplo de cálculo de material, no fórmula de aceptación del perfil: Tstock = Hfinish + Atop + Cdovetail + Wweb + Aop2 Defina cada sobrematerial según el modelo y la forma de garra elegidos. Compruebe el material, la carga de corte y los planos aprobados de cada operación.
Atop utiliza un sobrematerial ilustrativo de planeado de 0.75–1.50 mm (0.030–0.060 in); determine el valor real según el estado del bruto, el material, la herramienta y el plano de preparación aprobado. Cdovetail es la profundidad de amarre seleccionada. Wweb es el puente entre el fondo de la pieza terminada y el hombro de la espiga. Aop2 es el sobrematerial de planeado inferior para la segunda operación.
Como ejemplo de planificación, el alma parte de 2.0 mm (0.080 in) para aluminios como 6061-T6 y 7075-T6, y de 3.5 mm (0.140 in) para acero inoxidable y aleaciones de titanio. No son mínimos de aceptación universales. Verifique el alma frente a la geometría aprobada, el material real y la carga de corte. Los voladizos, cortes interrumpidos y secciones delgadas pueden requerir otro diseño.
El ejemplo utiliza una espiga de al menos el 75% del ancho del bruto. El ancho real depende de la garra y la geometría de contacto seleccionadas, del material y del plan de cargas aprobado. La proporción no es una regla de aceptación para todos los montajes:
Solo como ejemplo: Anchocola de milano ≥ 0.75 × Anchobruto
La proporción indica que debe revisar el bruto que sobresale de sus apoyos; no demuestra que estos sean suficientes. Compruebe el centro de masas, la separación entre contactos y el momento de corte para el modelo y el plan de utillaje aprobados. Una espiga más estrecha o varios útiles requieren revisar la trayectoria de carga y la coordinación de los montajes. La proporción por sí sola no acepta ni rechaza el montaje.

Desbaste el alojamiento antes de pasar la fresa de forma
Una fresa de cola de milano dispone de poco espacio central para la viruta. Penetrar directamente en una barra maciza compacta la viruta, genera calor y puede romper las esquinas. Prepare antes una trayectoria mecanizada para la fresa de forma.
- Planee y escuadre: cree la referencia plana que apoyará en la garra del útil.
- Desbaste el alojamiento central: utilice una fresa de extremo plano de metal duro para retirar la mayor parte del material de sacrificio y despejar los lados de la espiga.
- Semiacabe los flancos: el ejemplo deja 0.08–0.12 mm (0.003–0.005 in) para acabado. Elija el sobrematerial y la trayectoria reales según la herramienta, el material y el plano de perfil aprobado.
- Acabe el contorno: realice una pasada continua de fresado en concordancia a profundidad completa. Una rugosidad Ra ≤ 0.8 µm (32 µin) puede favorecer un apoyo uniforme. Confirme el valor requerido en el plano del útil y compruebe que el proceso lo mantiene.
- Achaflane y desbarbe: 0.15–0.25 mm (0.006–0.010 in) es un intervalo ilustrativo de rotura de arista, no una instrucción universal. Siga el plano aprobado del bruto y de la garra. Después limpie las caras de contacto indicadas.
Las fresas de forma de metal duro integral pueden ser adecuadas para series pequeñas y medianas que exijan rigidez y un radio de esquina reducido. Las fresas con plaquitas intercambiables pueden reducir el coste de herramienta en tochos mayores. Controle el desgaste: el radio interior debe permanecer dentro del valor aprobado.

Inspeccione el flanco, además del ancho exterior
Un calibre puede puentear las esquinas del vértice sin comprobar el contacto funcional del flanco. Para la primera pieza, utilice dos pasadores rectificados calibrados y un micrómetro de exteriores, o verifique el perfil en un proyector de perfiles.
Para una cola de milano exterior, utilice la medida sobre pasadores del plano del útil seleccionado y del plan de inspección aprobado, junto con su tolerancia. No establezca un valor de aceptación mediante una fórmula general si desconoce la forma del perfil o la posición de los pasadores.
Aceptación sobre pasadores: utilice el valor y la tolerancia del plano seleccionado, con su diámetro de pasador y sus referencias de colocación.
El plano y el plan de inspección deben indicar el diámetro y la posición de los pasadores, las caras de referencia, la altura del perfil, el ángulo del flanco y el ancho. Utilice pasadores calibrados. Compare la lectura sobre pasadores M solo cuando la geometría y el montaje coincidan con esas condiciones.
Utilice los pasadores indicados en el plan aprobado. Compruebe que tocan los flancos previstos, sin tocar la rotura de arista superior ni el radio inferior. Si faltan el tamaño o la posición de los pasadores, la geometría del perfil o el valor de aceptación, solicite al fabricante del útil que los defina antes de inspeccionar o liberar a producción.
- Coloque el bruto preparado en una mesa de granito de precisión de grado 00.
- Elimine rebabas únicamente de las caras de preparación del bruto, conforme al plano y al procedimiento aprobados. No pase piedra, rectifique ni altere las caras de precisión o referencia del útil. Inspeccione los daños conforme al procedimiento de servicio liberado.
- Apoye un pasador en cada flanco opuesto; una película fina de aceite de guías puede mantenerlos en posición durante la medición.
- Mida
Mcon el trinquete del micrómetro. Compare con el valor y la tolerancia del plano aprobado. Registre el diámetro de los pasadores, las referencias de posición y la temperatura. Conserve los registros de calibración que dan trazabilidad a los instrumentos y anote la incertidumbre, que expresa la duda restante sobre el valor medido. - Para aprobar la primera pieza, compruebe el radio interior y la rotura de arista a 20× en un proyector de perfiles o un escáner de herramientas calibrado.

Localice el error geométrico a partir del síntoma
| Síntoma observado | Posible causa | Siguiente comprobación |
|---|---|---|
| La pieza se sale durante el desbaste | Espiga demasiado poco profunda o ángulo de flanco incorrecto | Verifique el corrector Z, el ángulo y el desgaste de la fresa; confirme el contacto completo del flanco. |
| Se parte la garra o se fractura la base | Posible causa: la espiga hace tope en el fondo del útil; inspeccione el fallo real antes de atribuir una causa | Detenga el trabajo y retire de servicio el útil dañado. Obtenga una sustitución o reparación y aceptación aprobadas antes de reutilizarlo. Después revise el plano de garra/bruto seleccionado y verifique el desahogo exigido sobre el fondo del alojamiento. |
| Vibración de alta frecuencia | Señal de planificación: espiga inferior al 75% del ancho del bruto o apoyo del alma incierto; evalúe según el plano y el plan de cargas seleccionados | Revise el contacto, el alma y la trayectoria de carga; modifique el ancho, el alma o el número de apoyos únicamente mediante el diseño aprobado. |
| Síntoma ilustrativo: la altura Z varía más de 0.05 mm | Posible interferencia por rebaba o radio; el plano, la tolerancia y la incertidumbre seleccionados pueden exigir actuar ante una variación menor | Deténgase si se supera el límite de aceptación acordado. Inspeccione los contactos del bruto, la referencia, el estado de la herramienta y el método de medición; corrija únicamente conforme al plano y al procedimiento aprobados. |
| La pieza se inclina o gira | Posible desequilibrio de contacto, fuerza de amarre o momento de corte | Revise contactos, fuerza, centro de masas, momentos de corte y apoyos reales. Modifique la posición de la espiga o los apoyos únicamente mediante un diseño aprobado y un ensayo de aceptación. |
Convierta la preparación en una entrega repetible
Mantenga coordinados el plano del perfil, la plantilla CAM y el registro de inspección. El operario necesita el ángulo y la profundidad de mecanizado, las caras de referencia y el alojamiento que debe quedar libre. El mismo registro debe indicar el valor de aceptación sobre pasadores. El nombre del útil no aporta estos datos.
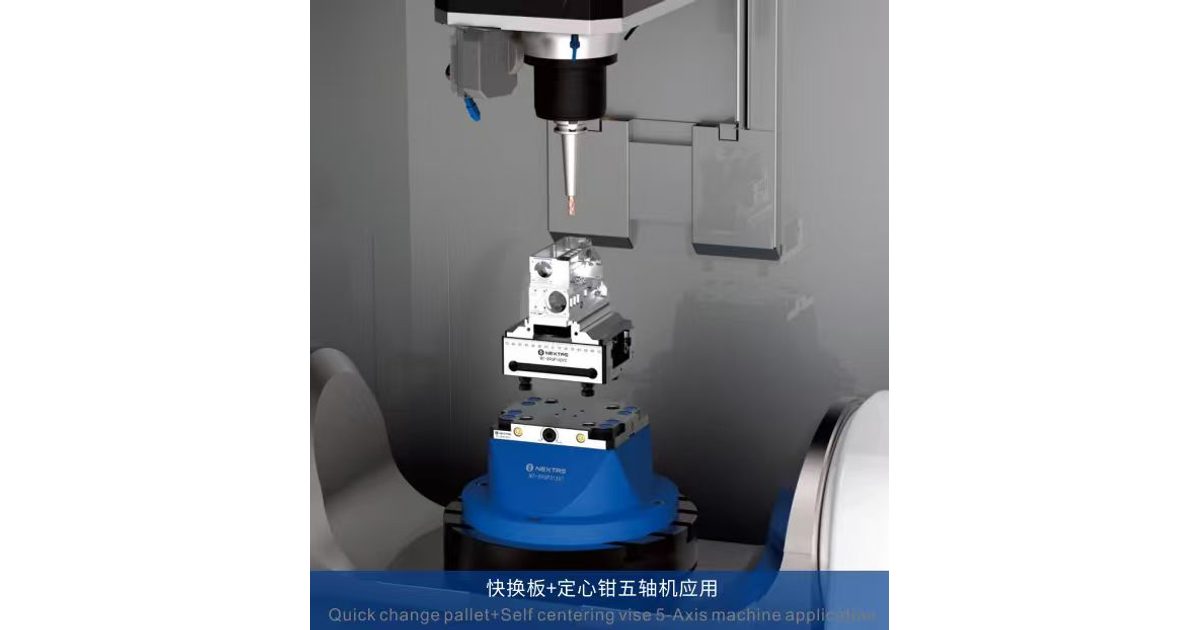
NEXTAS puede revisar el perfil de cola de milano, el conjunto completo de utillaje y la segunda operación a partir del plano de la pieza. La célula también puede utilizar un receptor de punto cero, una mordaza autocentrante, una columna de amarre o un útil hidráulico a medida. Confirme cada interfaz seleccionada y su ensayo de aceptación para la carga y la máquina reales.
Preguntas sobre la preparación del bruto con cola de milano
¿Puedo penetrar directamente en material macizo con una fresa de cola de milano?
No lo adopte como ciclo predeterminado. Desbaste primero el alojamiento central con una fresa de extremo plano y después semiacabe y acabe los flancos inclinados con la fresa de forma. Confirme los límites del fabricante para la herramienta seleccionada.
¿Basta siempre la regla del 75% de ancho de espiga?
No. La proporción del 75% es un ejemplo de planificación, no un mínimo ni una regla de aceptación universal. El modelo seleccionado, los contactos de la garra, el material y el plan de cargas aprobado determinan el ancho y los apoyos. Compruebe el voladizo, el centro de masas y el momento de corte. Después ensaye la disposición aprobada con una pieza y un corte representativos del trabajo.
¿Puedo comprobar la cola de milano con un calibre?
Un calibre puede puentear las esquinas superiores sin comprobar la cara de contacto. Utilice el plano del útil seleccionado y el plan de inspección aprobado: deben indicar el valor sobre pasadores y su tolerancia, el tamaño y las referencias de posición de estos, la altura, el ángulo y el ancho del perfil. Mida con pasadores calibrados y un micrómetro. Compruebe el radio y la rotura de arista mediante un proyector de perfiles o un método equivalente. Resuelva los datos geométricos o de aceptación que falten antes de la liberación.
¿Garantiza una placa de punto cero la precisión de la pieza terminada?
No. Posiciona una interfaz del conjunto. El perfil de cola de milano, los apoyos, el útil, la máquina, las herramientas, el programa, la temperatura y el método de inspección siguen determinando el resultado final.
¿Qué debo enviar para revisar el perfil?
Envíe los planos de la pieza y del bruto, el material y el modelo de útil o garra. Añada el ángulo y la profundidad de flanco previstos, el material para la segunda operación, el corte, la interfaz de máquina y el método de inspección. Marque los valores desconocidos como tales y resuélvalos antes de la oferta.
Para una revisión técnica inicial
Envíe el perfil de cola de milano y el plan de segunda operación
Comparta las dimensiones del bruto y de la pieza terminada, el material y el plano del útil o garra seleccionado. Añada la espiga prevista, la dirección de corte y el método de inspección. NEXTAS puede ayudar a identificar los criterios de interfaz y aceptación que faltan antes de liberar el perfil a producción.
Consulte su preparación de cola de milano