毛坯上的燕尾是否与钳口图纸匹配?燕尾夹持榫是加工在毛坯上的成形夹持部位。在四轴和五轴加工中,较浅的夹持榫可让刀具接近五个表面,并减少钳口遮挡。毛坯必须与夹具图纸匹配。应检查决定接触面斜度的侧面角度。角度错误、连接薄壁过薄,或转角圆弧先接触,都可能顶起零件或胀裂钳口,还可能改变作为切削参考高度的机床 Z 基准。
先规划接触面,再确定毛坯尺寸、粗加工避空槽并加工燕尾型面。应检验与钳口接触的表面。下文尺寸仅供初步规划,不是加工或验收零件的限值。放行程序前,应批准夹具、钳口及材料图纸,并遵循夹具制造商针对实际装夹的夹紧限值。
为什么燕尾会改变夹紧方式
平行钳口虎钳主要依靠摩擦力。钳口向侧面施压,接触面必须抵抗切削力。较大扭矩能夹稳实心块,也可能压弯薄壁,使其松夹后回弹。
燕尾利用自身几何形状辅助固定毛坯,这称为形锁合。倾斜接触面将闭合力导向内侧和下方,把毛坯压向定位面及夹具顶部基准面。摩擦力仍然重要,但几何结构为切削力提供了穿过连接部位的明确传递路径,使夹紧不必只依赖摩擦。
| 比较项目 | 平行钳口摩擦虎钳 | 燕尾形锁合 | 齿形压印 |
|---|---|---|---|
| 牺牲毛坯量 | 示意假设:6.35–12.7 mm(0.250–0.500 in) | 示意假设:2.0–5.08 mm(0.080–0.200 in) | 示意假设:1.5–3.0 mm(0.060–0.120 in) |
| 五轴可达性 | 钳口高度可能遮挡主轴运动包络 | 夹持榫正确时,低矮结构可提供五面加工通道 | 结构紧凑,但需要单独的成形工序 |
| 主要准备风险 | 扭矩过大造成零件变形 | 角度、深度、圆角或间隙不正确 | 压印力及专用工具的设定 |
可用这张比较表缩小选项范围,但它不能证明所有装夹的性能。应按实际载荷、材料、夹具和切削工况评审图纸,再用能代表实际任务的零件和切削进行试验。
先确定功能性几何形状
只能利用所选型号和钳口图纸指定的表面对毛坯定位,避空槽不得与其他部位接触。下列型面类别和数值仅为规划示例,不是 NEXTAS 对所有型面的规格,也不是零件合格限值。实际形状由已批准的钳口及预加工毛坯图纸确定,并须考虑材料、接触面和切削载荷。

| 型面类别 | 相对基准线的侧面角度 | 深度 C | 最小平面宽度 B | 最大内圆角 R | 最大去锐边量 |
|---|---|---|---|---|---|
| 微型 | 45° | 2.54 ± 0.05 mm(0.100 in) | 6.35 mm(0.250 in) | 0.38 mm(0.015 in) | 0.25 mm(0.010 in) |
| 标准型 | 45° | 2.96 ± 0.025 mm(0.1165 in) | 6.35 mm(0.250 in) | 0.51 mm(0.020 in) | 0.25 mm(0.010 in) |
| 重载型 | 45° | 5.08 ± 0.05 mm(0.200 in) | 7.62 mm(0.300 in) | 0.64 mm(0.025 in) | 0.38 mm(0.015 in) |
| 60° 型面类别(仅供规划) | 60° | 3.18 ± 0.05 mm(0.125 in) | 6.35 mm(0.250 in) | 0.38 mm(0.015 in) | 0.25 mm(0.010 in) |
表中每个侧面角度均以图纸上的水平线为基准。有些供应商则给出两个侧面之间的夹角,两者是不同量,必须记录图纸采用哪一种。除非指定夹具有其他要求,车间模板应保持同一种明确的侧面角度。常见的 45° 型面使力向内和向下传递;60° 型面可能适合不同的载荷路径。此处仅列为规划类型,不代表获得航空应用批准,也不适用于所有任务,更不能与 45° 钳口配合。
- 承托平面 B:规划示例采用每侧至少 6.35 mm。实际宽度和接触要求应由所选型号及钳口图纸按材料和载荷确定,示例不是所有夹具通用的合格限值。
- 内圆角 R:采用已批准的型面和钳口尖端避空间隙,不能凭通用规则选择圆角。应检查刀具磨损,避免圆弧在本应避空的位置先发生接触。合格限值以所选图纸为准。
- 顶缘去锐边:不超过 0.25 mm 仅为规划示例。实际去锐边量由所选钳口和预加工毛坯图纸确定,必须保留图纸要求的接触面积。
- 避空槽:按所选型号及毛坯图纸检查间隙和定位面。除非图纸要求,否则槽底不得接触,也不能取代规定的基准面。
编制计算机辅助制造(CAM)程序前,先计算毛坯包络
成品高度只是毛坯计算的一项。程序还需考虑顶部清面余量、夹持榫、具有足够刚性的牺牲连接壁,以及二次加工去除夹持榫所需的材料。
毛坯余量规划示例,并非型面验收公式: Tstock = Hfinish + Atop + Cdovetail + Wweb + Aop2各项余量应按所选型号及钳口形状确定,并核对每道工序的材料、切削载荷和已批准图纸。
Atop采用的示意清面余量为 0.75–1.50 mm(0.030–0.060 in);实际值应根据毛坯状态、材料、刀具和已批准的准备图纸确定。Cdovetail为所选夹持深度。Wweb为成品零件底壁与夹持榫肩部之间的连接壁厚。Aop2为二次加工底面铣削余量。
规划示例中,6061-T6、7075-T6 等铝材的连接壁厚从 2.0 mm(0.080 in)起考虑,不锈钢和钛合金从 3.5 mm(0.140 in)起考虑。这些不是所有任务通用的最小合格值。应按已批准形状、实际材料和切削载荷核查连接壁。存在悬伸、断续切削或薄截面时,可能需要不同设计。
规划示例采用的夹持榫宽度不小于原始毛坯宽度的 75%。实际宽度取决于所选钳口及接触形状、材料和已批准载荷方案。这个比值不是所有装夹通用的合格规则:
仅供规划:宽度燕尾 ≥ 0.75 × 宽度毛坯
这个比值提示应检查超出支撑范围的毛坯,但不能证明支撑足够。应依据所选型号和已批准夹具方案,检查重心、接触点间距及切削力矩。更窄的夹持榫或多个夹具组合,需要评审载荷路径,并使安装结构协同受载。不能只凭这个比值判定装夹合格或不合格。

先粗加工避空槽,再用成形刀加工
燕尾刀中心的容屑空间很小。直接切入实心棒料会造成积屑、发热,并可能崩角。应先为成形刀加工出切入通道。
- 铣面与找方:加工出与夹具钳口贴合的平面基准。
- 粗加工中央槽:使用平底硬质合金立铣刀去除大部分牺牲材料,并为夹持榫两侧留出空间。
- 半精加工侧面:规划示例保留 0.08–0.12 mm(0.003–0.005 in)精加工余量。实际余量和刀路应按所选刀具、材料及已批准型面图纸确定。
- 精加工轮廓:以全深度连续顺铣一圈。表面粗糙度 Ra ≤ 0.8 µm(32 µin)有助于接触面均匀贴合。应在夹具图纸上确认要求值,并检查工艺能否稳定达到。
- 倒角与去毛刺:0.15–0.25 mm(0.006–0.010 in)只是去锐边范围示例,不是对每个零件的指令。遵循已批准的毛坯和钳口图纸,再清洁规定的接触面。
需要较高刀具刚性和较小转角圆弧的中小批量,可考虑整体硬质合金成形刀。可换刀片刀具可能降低较大坯料的刀具成本。应跟踪刀片磨损,确保内圆角始终在已批准范围内。

检验侧面,不能只量外部宽度
游标卡尺可能跨在顶部棱角上,无法检验真正起作用的侧面接触。首件检验可采用两根经校准的磨削量销和外径千分尺,也可用光学投影仪验证型面。
对于外燕尾,应采用所选夹具图纸和已批准检验计划规定的跨销尺寸,也就是跨量销测量值,并使用其规定公差。当型面或量销位置未知时,不要用通用公式自行确定合格值。
跨销尺寸验收:使用所选图纸的数值与公差,并采用其指定的量销直径和放置基准。
图纸和检验计划必须说明量销直径、量销位置及参考面,同时给出型面高度、侧面角度和宽度。采用经校准的量销,只有型面和测量布置符合这些条件时,才能比较跨销读数 M。
采用已批准检验计划指定的量销,确认它们接触预定侧面,并避开顶部去锐边及底部圆角。如果缺少量销尺寸、位置、型面形状或合格值,应请夹具制造商补全,解决后再检验或放行生产。
- 把预加工毛坯放在 00 级精密花岗石平板上。
- 仅按已批准毛坯图纸和去毛刺程序,处理原始毛坯的预加工表面。不要用油石、磨削或其他方式改变精密夹具面和基准面。发现损伤时,应按已发布的维修程序检查。
- 在相对的两个侧面上各放一根量销;测量时可用一层薄导轨油帮助固定量销。
- 测量
M时采用千分尺棘轮限力装置,并与已批准图纸的数值和公差比较。记录量销直径、位置基准及温度,保留可溯源至基准的量具校准记录,同时记录测量不确定度,以说明测量结果仍存在多大疑义。 - 首件批准时,使用光学投影仪或经校准的刀具扫描仪,以 20× 放大检查内圆角和去锐边。

根据现象查找几何误差
| 观察到的现象 | 可能原因 | 下一步检查 |
|---|---|---|
| 粗加工时工件被拔出 | 夹持榫过浅或侧面角度错误 | 核对机床 Z 偏置、角度和刀具磨损,确认侧面充分接触。 |
| 钳口胀裂或底座断裂 | 可能原因:夹持榫在夹具内触底;应检查实际失效后再判断原因 | 停机并隔离损坏夹具。取得经批准的替换件或完成维修验收后才能重新使用,再评审所选钳口/毛坯图纸,并验证槽底上方要求的间隙。 |
| 高频颤振 | 规划警示:夹持榫不足毛坯宽度的 75%,或连接壁支撑不明确;应按所选图纸及载荷方案判断 | 评审接触、连接壁和载荷路径;只有通过已批准设计,才能修改宽度、连接壁或支撑数量。 |
| 示意现象:Z 高度变化超过 0.05 mm | 可能有毛刺或圆角干涉;按所选图纸、公差和测量不确定度,变化更小时也可能需要处理 | 超过约定验收限值时应停止。检查毛坯接触面、基准、刀具状态和测量方法,仅按已批准图纸及程序纠正。 |
| 零件倾斜或转动 | 可能存在接触、夹紧力或切削力矩不平衡 | 评审实际接触、力、重心、切削力矩和支撑。调整夹持榫位置或支撑,必须经过已批准设计及验收试验。 |
让准备工作形成可重复的工序交接
保持型面图纸、CAM 模板和检验记录同步。操作员需要明确加工角度及深度、参考面和必须避空的槽;同一份记录还必须给出跨销尺寸合格值。仅有夹具名称不能提供这些细节。
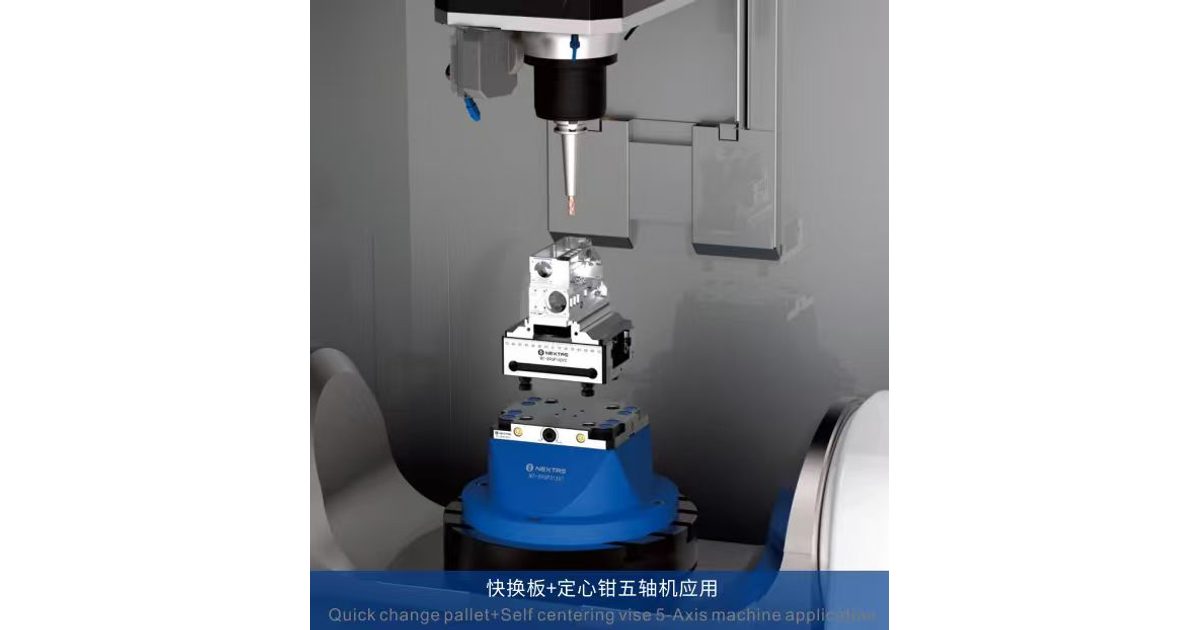
NEXTAS 可结合零件图纸,评审燕尾型面、完整夹具叠层和二次加工。单元中也可能采用零点接收器、自定心虎钳、工装立柱或定制液压夹具。应针对实际载荷及机床,确认每个所选接口及其验收试验。
燕尾毛坯准备常见问题
可以用燕尾刀直接切入实心毛坯吗?
不要将它作为默认加工循环。应先用平底立铣刀粗加工中央槽,再用成形刀半精加工和精加工倾斜侧面,并确认刀具制造商针对所选刀具的使用限值。
夹持榫宽度达到 75% 就一定足够吗?
不是。75% 只是规划示例,不是所有任务通用的最小值或合格规则。宽度和支撑应按所选型号、钳口接触、材料及已批准载荷方案确定。检查悬伸、重心和切削力矩,再用能代表实际任务的零件与切削试验已批准布局。
可以用卡尺检验燕尾吗?
卡尺可能跨在顶部棱角上,无法检查接触面。应采用所选夹具图纸及已批准检验计划,其中必须给出跨销尺寸及公差、量销尺寸与位置基准,以及型面高度、角度和宽度。采用经校准的量销和千分尺测量,再用光学投影仪或等效型面测量方法检查圆角与去锐边。放行前应补全缺失的形状或验收数据。
零点底板能保证成品精度吗?
不能。它只定位叠层中的一个接口。燕尾型面、支撑、夹具、机床、刀具、程序、温度和检验方法,仍共同决定最终结果。
型面评审需要提供什么?
提供零件和毛坯图纸、材料,以及夹具或钳口型号,并补充计划的侧面角度和深度、二次加工余量、切削工况、机床接口及检验方法。未知数值请标为“未知”,并在报价前解决。
开展前期工程评审
提供燕尾型面和二次加工方案
请提供毛坯尺寸、成品尺寸、材料,以及所选夹具或钳口图纸,并补充计划的夹持榫、切削方向和检验方法。NEXTAS 可在型面放行生产前,协助识别缺失的接口要求及合格判据。
讨论燕尾毛坯准备方案