Czy jaskółczy ogon półfabrykatu odpowiada rysunkowi szczęki? Czop jaskółczego ogona to profil mocujący wyfrezowany w półfabrykacie. W obróbce cztero- i pięcioosiowej płytki czop może zapewnić dostęp narzędzia do pięciu stron i odsunąć szczęki od strefy obróbki. Półfabrykat musi odpowiadać rysunkowi przyrządu. Sprawdź kąt boku wyznaczający nachylenie powierzchni styku. Błędny kąt, cienki mostek materiału lub zbyt wcześnie stykający się promień naroża mogą unieść detal albo rozłupać szczękę. Mogą też przesunąć bazę Z maszyny, czyli wysokość odniesienia skrawania.
Najpierw zaplanuj powierzchnie styku. Następnie oblicz wymiary półfabrykatu, obrób zgrubnie kieszeń odciążającą i wykonaj profil jaskółczego ogona. Skontroluj powierzchnie stykające się ze szczękami. Podane niżej wymiary są wartościami początkowymi, nie kryteriami obróbki ani odbioru detalu. Zatwierdź rysunek przyrządu, szczęki i materiału przed zwolnieniem programu. Przestrzegaj ograniczeń mocowania producenta dla rzeczywistego układu.
Jak jaskółczy ogon zmienia sposób mocowania
Imadło ze szczękami równoległymi opiera się głównie na tarciu. Szczęki naciskają z boków, a powierzchnie styku muszą przeciwstawić się sile skrawania. Duży moment dokręcenia może utrzymać lity blok, lecz także wygiąć cienką ściankę, która po zwolnieniu powróci do pierwotnego kształtu.
Jaskółczy ogon wykorzystuje geometrię do utrzymania półfabrykatu. Jest to mocowanie kształtowe. Nachylona powierzchnia kieruje siłę zamykania do wewnątrz i w dół. Dociska półfabrykat do powierzchni ustalających i górnej powierzchni bazowej przyrządu. Tarcie nadal ma znaczenie, ale geometria wyznacza drogę przenoszenia siły skrawania przez złącze, dzięki czemu mocowanie nie zależy wyłącznie od tarcia.
| Kryterium | Imadło cierne ze szczękami równoległymi | Mocowanie kształtowe na jaskółczy ogon | Wstępny odcisk zębów |
|---|---|---|---|
| Zużywany naddatek materiału | Założenie przykładowe: 6.35–12.7 mm (0.250–0.500 in) | Założenie przykładowe: 2.0–5.08 mm (0.080–0.200 in) | Założenie przykładowe: 1.5–3.0 mm (0.060–0.120 in) |
| Dostęp pięcioosiowy | Wysokość szczęk może ograniczać obwiednię wrzeciona | Niski profil i dostęp do pięciu stron przy prawidłowym czopie | Kompaktowe, lecz wymaga osobnej operacji formowania |
| Główne ryzyko przygotowania | Odkształcenie detalu wskutek zbyt dużego momentu | Niewłaściwy kąt, głębokość, promień lub luz | Siła odciskania i ustawienie zależne od narzędzia |
Porównanie pomaga zawęzić wybór. Nie potwierdza parametrów każdego układu. Przeanalizuj rysunek dla rzeczywistego obciążenia, materiału, przyrządu i skrawania. Następnie wykonaj próbę na detalu i przy skrawaniu odpowiadającym zadaniu.
Zacznij od geometrii funkcjonalnej
Ustalaj półfabrykat wyłącznie na powierzchniach wskazanych w rysunku wybranego modelu i szczęki. Kieszeń odciążająca nie może tworzyć dodatkowego styku. Typy profili i liczby poniżej są przykładami planistycznymi, nie specyfikacją NEXTAS dla każdego profilu ani kryteriami odbioru. Rzeczywistą geometrię określa zatwierdzony rysunek szczęki i przygotowanego półfabrykatu, uwzględniający materiał, styki i obciążenie skrawaniem.

| Klasa profilu | Kąt boku względem odniesienia | Głębokość C | Minimalna powierzchnia płaska B | Maksymalny promień wewnętrzny R | Maksymalne stępienie krawędzi |
|---|---|---|---|---|---|
| Mikro | 45° | 2.54 ± 0.05 mm (0.100 in) | 6.35 mm (0.250 in) | 0.38 mm (0.015 in) | 0.25 mm (0.010 in) |
| Standardowa | 45° | 2.96 ± 0.025 mm (0.1165 in) | 6.35 mm (0.250 in) | 0.51 mm (0.020 in) | 0.25 mm (0.010 in) |
| Do dużych obciążeń | 45° | 5.08 ± 0.05 mm (0.200 in) | 7.62 mm (0.300 in) | 0.64 mm (0.025 in) | 0.38 mm (0.015 in) |
| Klasa profilu 60° (tylko planowanie) | 60° | 3.18 ± 0.05 mm (0.125 in) | 6.35 mm (0.250 in) | 0.38 mm (0.015 in) | 0.25 mm (0.010 in) |
Tabela podaje kąt każdego boku względem poziomej linii na rysunku. Niektórzy dostawcy podają zamiast tego kąt między bokami. To różne wielkości; zapisz, którą stosuje rysunek. Utrzymuj jeden określony kąt w szablonach warsztatowych, chyba że konkretny przyrząd wymaga innego. Typowy profil 45° kieruje siłę do wewnątrz i w dół. Profil 60° może odpowiadać innej drodze obciążenia. Tutaj jest typem planistycznym, nie dowodem dopuszczenia w lotnictwie ani wyborem dla każdego zadania. Nie pasuje do szczęki 45°.
- Powierzchnia oporowa B: przykład planistyczny zakłada co najmniej 6.35 mm z każdej strony. Rzeczywistą szerokość i styk dla materiału i obciążenia określa rysunek wybranego modelu i szczęki. Przykład nie jest kryterium odbioru każdego przyrządu.
- Promień wewnętrzny R: stosuj zatwierdzony profil i luz przy wierzchołku szczęki. Nie dobieraj promienia według ogólnej reguły. Kontroluj zużycie frezu, aby zaokrąglenie nie stykało się tam, gdzie wymagany jest luz. Kryterium odbioru określa wybrany rysunek.
- Stępienie krawędzi wierzchołka: wartość do 0.25 mm jest wyłącznie przykładem planistycznym. Rzeczywiste stępienie określa wybrany rysunek szczęki i półfabrykatu. Zachowaj wymaganą powierzchnię styku.
- Kieszeń odciążająca: sprawdź luz i powierzchnie ustalające na rysunku wybranego modelu i półfabrykatu. Dno kieszeni nie może się stykać, chyba że wymaga tego rysunek. Nie może zastępować wskazanej powierzchni bazowej.
Oblicz gabaryty półfabrykatu przed programowaniem CAM
Wysokość gotowego detalu to tylko jeden składnik obliczenia półfabrykatu. Program wymaga także naddatku na wyrównanie góry, czopa, sztywnego mostka usuwanego materiału i naddatku na usunięcie czopa w drugiej operacji.
Przykład budżetu materiału do planowania, nie wzór odbioru profilu: Tstock = Hfinish + Atop + Cdovetail + Wweb + Aop2 Każdy naddatek określ na podstawie wybranego modelu i kształtu szczęki. Sprawdź materiał, obciążenie skrawaniem i zatwierdzone rysunki każdej operacji.
Atop oznacza przykładowy naddatek na wyrównanie 0.75–1.50 mm (0.030–0.060 in); rzeczywistą wartość dobierz do stanu półfabrykatu, materiału, narzędzia i zatwierdzonego rysunku przygotowania. Cdovetail to wybrana głębokość mocowania. Wweb to mostek między dnem gotowego detalu a odsadzeniem czopa. Aop2 to naddatek na planowanie dolnej powierzchni w drugiej operacji.
Przykładowe wartości mostka zaczynają się od 2.0 mm (0.080 in) dla aluminium, np. 6061-T6 i 7075-T6, oraz od 3.5 mm (0.140 in) dla stali nierdzewnej i stopów tytanu. Nie są to minimalne kryteria odbioru każdego zadania. Sprawdź mostek względem zatwierdzonej geometrii, rzeczywistego materiału i obciążenia. Wysięg, skrawanie przerywane i cienkie przekroje mogą wymagać innej konstrukcji.
Przykład planistyczny zakłada czop o szerokości co najmniej 75% szerokości półfabrykatu. Rzeczywista szerokość zależy od wybranej szczęki, geometrii styku, materiału i zatwierdzonego planu obciążeń. Ten stosunek nie stanowi reguły odbioru każdego układu:
Tylko przykład planistyczny: szerokośćjaskółczego ogona ≥ 0.75 × szerokośćpółfabrykatu
Stosunek zwraca uwagę na materiał wystający poza podparcie. Nie dowodzi wystarczającego podparcia. Sprawdź środek masy, rozstaw styków i moment skrawania dla wybranego modelu oraz zatwierdzonego planu mocowania. Węższy czop lub kilka przyrządów wymagają analizy drogi obciążenia i współpracujących zamocowań. Sam stosunek nie przesądza o odbiorze.

Obrób kieszeń zgrubnie przed przejściem frezu kształtowego
Frez do jaskółczego ogona ma mało miejsca na wióry w części środkowej. Zagłębianie w pełny pręt zagęszcza wióry, zwiększa temperaturę i może wykruszyć naroża. Przygotuj wstępny tor dla frezu kształtowego.
- Planowanie i prostokątność: wykonaj płaską powierzchnię bazową, która oprze się o szczękę przyrządu.
- Zgrubna obróbka kieszeni środkowej: frezu palcowego z płaskim czołem z węglika użyj do usunięcia większości naddatku i odsłonięcia boków czopa.
- Półwykończenie boków: przykład planistyczny pozostawia 0.08–0.12 mm (0.003–0.005 in) na wykończenie. Rzeczywisty naddatek i tor dobierz do wybranego narzędzia, materiału i zatwierdzonego rysunku profilu.
- Wykończenie obrysu: wykonaj jedno ciągłe przejście współbieżne na pełnej głębokości. Chropowatość Ra ≤ 0.8 µm (32 µin) może ułatwić równomierne osadzenie. Potwierdź wymaganie na rysunku przyrządu i zdolność procesu do jego utrzymania.
- Fazowanie i usuwanie zadziorów: 0.15–0.25 mm (0.006–0.010 in) to przykładowy zakres stępienia, nie polecenie dla każdego detalu. Stosuj zatwierdzony rysunek półfabrykatu i szczęki, a następnie oczyść wskazane powierzchnie styku.
Monolityczne frezy kształtowe z węglika mogą odpowiadać małym i średnim seriom wymagającym sztywnego narzędzia oraz małego promienia naroża. Frezy z wymiennymi płytkami mogą obniżyć koszt narzędzi przy większych blokach. Kontroluj zużycie płytek: promień wewnętrzny musi pozostać w zatwierdzonym zakresie.

Kontroluj bok profilu, nie tylko szerokość zewnętrzną
Suwmiarka może oprzeć się na narożach wierzchołka i ominąć funkcjonalny styk boków. Przy pierwszej sztuce zastosuj dwa wzorcowane wałeczki szlifowane i mikrometr zewnętrzny albo sprawdź profil na projektorze pomiarowym.
Dla zewnętrznego jaskółczego ogona stosuj wymiar przez wałeczki podany na rysunku wybranego przyrządu i w zatwierdzonym planie kontroli. Obowiązuje także podana tolerancja. Nie wyznaczaj kryterium odbioru ogólnym wzorem, jeśli geometria profilu lub położenie wałeczków są nieznane.
Odbiór pomiaru przez wałeczki: stosuj wymiar i tolerancję z wybranego rysunku oraz wskazaną średnicę wałeczków i bazy ich położenia.
Rysunek i plan kontroli muszą podawać średnicę i położenie wałeczków oraz powierzchnie bazowe, a także wysokość, kąt boków i szerokość profilu. Stosuj wzorcowane wałeczki. Porównuj odczyt przez wałeczki M tylko wtedy, gdy geometria i ustawienie odpowiadają tym warunkom.
Stosuj wałeczki wskazane w zatwierdzonym planie kontroli. Sprawdź, czy stykają się z właściwymi bokami, poza stępieniem górnej krawędzi i promieniem dolnego naroża. Jeśli brakuje średnicy, położenia, kształtu profilu lub kryterium odbioru, uzgodnij je z producentem przyrządu przed kontrolą i zwolnieniem produkcji.
- Ustaw przygotowany półfabrykat na precyzyjnej granitowej płycie pomiarowej klasy 00.
- Usuwaj zadziory wyłącznie z powierzchni przygotowania półfabrykatu według zatwierdzonego rysunku i procedury. Nie przecieraj osełką, nie szlifuj ani nie zmieniaj precyzyjnych powierzchni przyrządu i baz. Uszkodzenia oceniaj zgodnie z zatwierdzoną procedurą serwisową.
- Ułóż po jednym wałeczku na przeciwległych bokach; cienka warstwa oleju do prowadnic może utrzymać je podczas pomiaru.
- Zmierz
Mmikrometrem z użyciem sprzęgła. Porównaj wynik z wymiarem i tolerancją zatwierdzonego rysunku. Zapisz średnicę wałeczków, bazy położenia i temperaturę. Zachowaj świadectwa wzorcowania zapewniające spójność pomiarową oraz niepewność pomiaru określającą zakres wątpliwości wyniku. - Przy zatwierdzaniu pierwszej sztuki sprawdź promień wewnętrzny i stępienie krawędzi przy powiększeniu 20× na projektorze pomiarowym lub wzorcowanym skanerze narzędziowym.

Rozpoznaj błąd geometrii po objawie
| Zaobserwowany objaw | Prawdopodobna przyczyna | Co sprawdzić dalej |
|---|---|---|
| Wyciąganie detalu przy obróbce zgrubnej | Za płytki czop lub niewłaściwy kąt boków | Sprawdź korekcję Z maszyny, kąt i zużycie frezu; potwierdź pełny styk boków. |
| Rozłupanie szczęki lub pęknięcie podstawy | Możliwa przyczyna: czop opiera się o dno przyrządu; przed przypisaniem przyczyny zbadaj rzeczywiste uszkodzenie | Zatrzymaj pracę i odizoluj uszkodzony przyrząd. Przed ponownym użyciem wymagaj zatwierdzonej wymiany lub naprawy i odbioru. Następnie przeanalizuj wybrany rysunek szczęki/półfabrykatu oraz wymagany luz nad dnem kieszeni. |
| Drgania o wysokiej częstotliwości | Sygnał planistyczny: czop węższy niż 75% półfabrykatu lub niepewne podparcie mostka; oceniaj według wybranego rysunku i planu obciążeń | Przeanalizuj styki, mostek i drogę obciążenia; zmieniaj szerokość, mostek lub liczbę podpór tylko w zatwierdzonej konstrukcji. |
| Przykładowy objaw: zmiana wysokości Z większa niż 0.05 mm | Możliwy zadzior lub kolizja promienia; wybrany rysunek, tolerancja i niepewność pomiaru mogą wymagać reakcji już przy mniejszej zmianie | Zatrzymaj pracę po przekroczeniu uzgodnionego kryterium odbioru. Sprawdź styki półfabrykatu, bazę, stan narzędzia i metodę pomiaru; poprawiaj tylko zgodnie z zatwierdzonym rysunkiem i procedurą. |
| Przechylenie lub obrót detalu | Możliwa nierównowaga styków, sił mocowania lub momentu skrawania | Przeanalizuj rzeczywiste styki, siłę, środek masy, momenty skrawania i podparcie. Zmieniaj położenie czopa lub podpory tylko w zatwierdzonej konstrukcji i po próbie odbiorczej. |
Przygotuj powtarzalne przekazanie dokumentacji
Utrzymuj zgodność rysunku profilu, szablonu CAM i protokołu kontroli. Operator potrzebuje kąta i głębokości obróbki, powierzchni bazowych oraz kieszeni wymagającej luzu. Ten sam zapis musi podawać kryterium odbioru pomiaru przez wałeczki. Sama nazwa przyrządu tego nie określa.
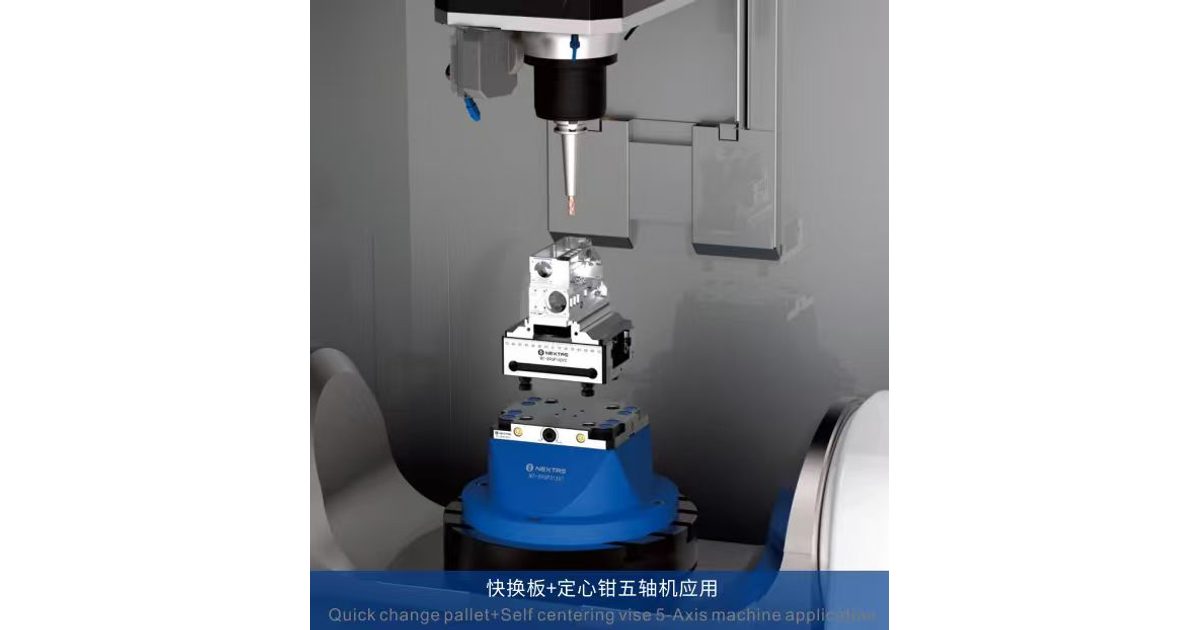
NEXTAS może przeanalizować profil jaskółczego ogona, cały układ przyrządów i drugą operację na podstawie rysunku detalu. Stanowisko może także wykorzystywać moduł punktu zerowego, imadło samocentrujące, kolumnę mocującą lub indywidualny przyrząd hydrauliczny. Potwierdź każdy wybrany interfejs i jego próbę odbiorczą dla rzeczywistego obciążenia i maszyny.
Pytania kupujących o przygotowanie półfabrykatu z jaskółczym ogonem
Czy można zagłębiać frez do jaskółczego ogona w pełny materiał?
Nie przyjmuj tego jako standardowego cyklu. Najpierw obrób kieszeń środkową frezem palcowym z płaskim czołem, potem półwykończ i wykończ skośne boki frezem kształtowym. Potwierdź ograniczenia producenta wybranego narzędzia.
Czy reguła szerokości czopa 75% zawsze wystarcza?
Nie. Stosunek 75% jest przykładem planistycznym, nie minimalnym wymiarem ani zasadą odbioru każdego zadania. Szerokość i podparcie wynikają z wybranego modelu, styków szczęk, materiału i zatwierdzonego planu obciążeń. Sprawdź wysięg, środek masy i moment skrawania. Następnie przetestuj zatwierdzony układ na detalu i przy skrawaniu odpowiadającym zadaniu.
Czy jaskółczy ogon można sprawdzić suwmiarką?
Suwmiarka może oprzeć się na górnych narożach i ominąć powierzchnię styku. Stosuj rysunek wybranego przyrządu i zatwierdzony plan kontroli. Muszą podawać wymiar przez wałeczki i tolerancję, średnicę wałeczków i bazy położenia oraz wysokość, kąt i szerokość profilu. Mierz wzorcowanymi wałeczkami i mikrometrem. Promień i stępienie sprawdzaj projektorem pomiarowym lub równoważną metodą kontroli profilu. Uzupełnij brakującą geometrię i kryteria przed zwolnieniem.
Czy płyta punktu zerowego gwarantuje dokładność gotowego detalu?
Nie. Ustala jeden interfejs układu. Profil jaskółczego ogona, podparcie, przyrząd, maszyna, narzędzia, program, temperatura i metoda kontroli nadal decydują o wyniku końcowym.
Co przesłać do przeglądu profilu?
Prześlij rysunki detalu i półfabrykatu, materiał i model przyrządu lub szczęki. Dodaj planowany kąt i głębokość boków, naddatek na drugą operację, skrawanie, interfejs maszyny i metodę kontroli. Nieznane wartości oznacz jako nieustalone i wyjaśnij przed wyceną.
Do wstępnego przeglądu technicznego
Prześlij profil jaskółczego ogona i plan drugiej operacji
Podaj gabaryty półfabrykatu i gotowego detalu, materiał oraz rysunek wybranego przyrządu lub szczęki. Dodaj plan czopa, kierunek skrawania i metodę kontroli. NEXTAS może pomóc rozpoznać brakujące kryteria interfejsu i odbioru przed zwolnieniem profilu do produkcji.
Omów przygotowanie jaskółczego ogona