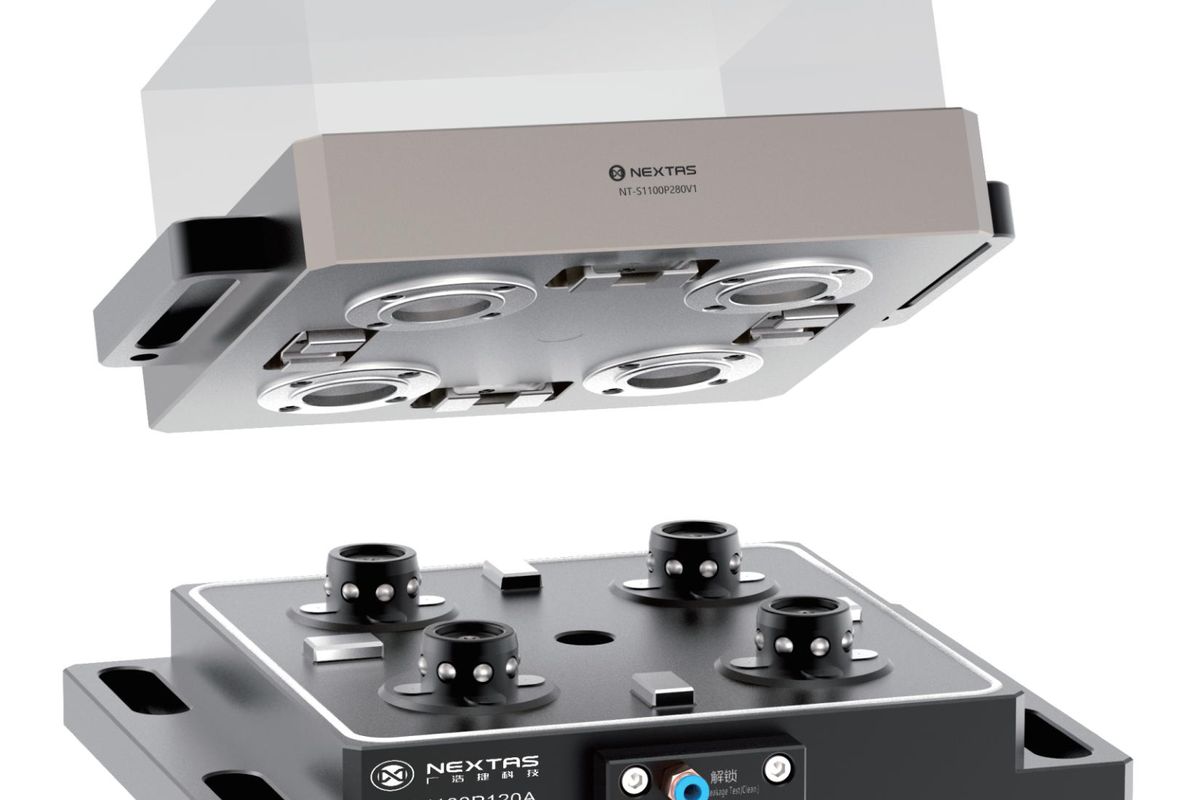
¿Mide y alinea el mismo inserto en cada estación? La electroerosión por hilo (WEDM) corta el perfil; la electroerosión por penetración forma la cavidad; una máquina de medición por coordenadas (MMC, o CMM) verifica la pieza. Mida la alineación y la manipulación que exige su ruta actual antes de planificar un sistema de transferencia.
Para una comparación ficticia, suponga de 45 minutos a dos horas (45–120 min) por alineación dentro de la máquina. Es una hipótesis ilustrativa, no un intervalo observado en talleres ni un estudio de tiempos de NEXTAS. Sustitúyala por las paradas, los resultados de alineación y la incertidumbre medidos en su proceso real.
El objetivo del flujo de trabajo es una referencia de pieza documentada. La pieza o el electrodo puede permanecer en su portapiezas E-Series móvil mientras cada estación conserva un mandril fijo. Apruebe cada pareja, alinee la estación con su patrón de referencia y mida las compensaciones de transferencia antes de autorizar una rutina con menos alineaciones. Que los componentes encajen no elimina la toma de referencias, la limpieza, la comprobación de asiento ni la aceptación de la primera pieza.
Respuesta práctica:
Planifique una cadena controlada de transferencia de referencias entre electroerosión por hilo, penetración e inspección. Las interfaces compatibles de tipo ITS son solo el punto de partida mecánico. Los cuatro cuerpos E-Series enumerados publican reposicionamiento inferior a 0.003 mm en el mandril seleccionado. Es el valor de reposicionamiento del catálogo, no una tolerancia de pieza terminada. Valide la cadena en sus máquinas antes de cerrar la ruta.
Qué significa aquí «una referencia común»
Una referencia es la base definida para posicionar y medir la pieza. Cada máquina y MMC tiene su propio sistema de coordenadas. Un mandril y su portapiezas pueden aportar elementos físicos de referencia, pero no alinean automáticamente los sistemas de coordenadas de las estaciones.
WEDM es la estación de corte por hilo; la electroerosión por penetración forma cavidades y la MMC realiza la inspección. Compartir una referencia de pieza exige una pareja mandril–portapiezas aprobada en cada estación, alineación documentada con un patrón y compensaciones de transferencia medidas, con incertidumbre y límites de aceptación acordados. Utilizar la misma familia y el mismo portapiezas no conserva por sí solo un origen físico común.
E-Series y R-Series utilizan familias de interfaces diferentes. No son sustitutos directos. Una cadena de transferencia aprobada entre interfaces puede definir una referencia de pieza común si se validan la interfaz adicional, la alineación y las mediciones de transferencia. El nombre de la familia no determina el resultado. La guía de utillaje ITS-50 trata los portapiezas de tipo EROWA; la guía de mandriles tipo System 3R trata la otra familia.
La página de producto E-Series es la fuente de catálogo de las cifras de este artículo. El ajuste de tipo ITS 50 / ER-036345 se confirma con planos, no con una promesa basada en el nombre de la familia.
Qué cuerpo corresponde a cada máquina
El nombre de familia no define la disposición. Los cuatro cuerpos enumerados comparten el concepto de interfaz tipo ITS, pero no la misma geometría exterior.
Los valores siguientes proceden de la página de catálogo E-Series vigente. Confirme el plano del modelo seleccionado antes de cerrar las holguras de la cuba o el circuito de aire.
| Referencia | Cuerpo publicado | Masa | Posible contexto de montaje |
|---|---|---|---|
| NT-S100P100V1 | Modelo 100 neumático | 5.3 kg | Mesa plana de fresadora, mesa de penetración o placa de MMC |
| NT-S100P100V2 | Vertical lateral | 7.1 kg | Placa lateral, mesa giratoria o carril de máquina de hilo |
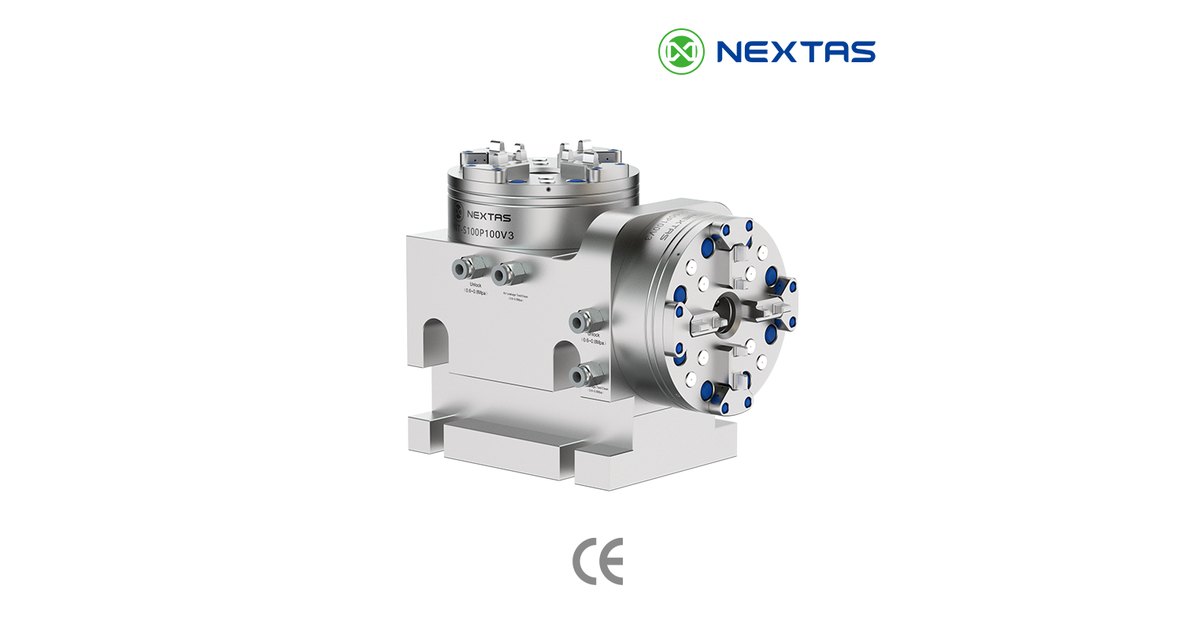
| NT-S100P100V3 | En ángulo recto | 17.7 kg | Montaje en ángulo recto; verificar voladizo, apoyos y límites aprobados de momento/carga |
| NT-S100P80V1 | Neumático para EDM | 2.0 kg | Espacio reducido de EDM |
Los cuatro publican reposicionamiento inferior a 0.003 mm. V1, V2 y V3 publican fuerza de sujeción superior a 6,000 N. P80 indica 4,000 N y una carga de sujeción de 15 kg. Esos 15 kg no son una capacidad de carga de robot ni una clasificación de carga de corte.
El catálogo indica de 0.5 a 0.8 MPa para abrir el mandril neumático; confirme el plano y el circuito aprobados del modelo. Las tablas de mandriles citan la espiga NT-S200P55V2, mientras que la tabla de accesorios utiliza NT-S100P55V2. Antes de liberar el pedido, confirme la referencia, la geometría, la pareja de portapiezas y la revisión del mandril con el plano aprobado.

V3 es el cuerpo en ángulo recto publicado, con una masa de 17.7 kg. Su contorno no autoriza por sí solo un trabajo en voladizo. Antes de elegirlo, compruebe los planos de mandril y portapiezas, los apoyos reales, los límites de fricción/retención, las cargas y momentos combinados, el montaje en máquina y la holgura de las guías de hilo.
Agua en hilo, aceite en penetración y una MMC limpia
La pieza y el portapiezas viajan entre hilo, penetración e inspección. El mandril fijo de cada estación permanece en su montaje aprobado. Compruebe por separado la exposición real y el procedimiento de limpieza de cada mandril y del portapiezas móvil.
Electroerosión por hilo. El mandril puede estar sumergido en agua desionizada. El acero sin protección sufre picaduras. Los cuerpos E-Series enumerados utilizan acero inoxidable endurecido. Aun así, limpie el asiento: el agua con lodos puede ocultar una viruta.

Electroerosión por penetración. Los riesgos son el polvo de grafito y el aceite. Una escama en un apoyo Z inclina el portapiezas. Si el modelo seleccionado incorpora soplado, utilícelo como un paso de limpieza; después inspeccione y limpie con un paño. El aire por sí solo no demuestra que el asiento esté limpio.

Sala de MMC. Limpie y seque el portapiezas según el procedimiento aprobado para el conjunto. Conserve el montaje validado entre pieza y portapiezas cuando el procedimiento lo permita. Cualquier desbloqueo, limpieza o remontaje que pueda alterar la cadena de referencias exige la nueva medición especificada antes de transferirlo.
Cómo llegan las compensaciones a la máquina
El portapiezas puede repetir su posición respecto a su mandril fijo dentro de las condiciones de ensayo especificadas para el componente seleccionado. El mandril debe alinearse con el sistema de coordenadas de cada estación. Mida la referencia de pieza con la rutina de MMC aprobada y documente las compensaciones de transferencia y su incertidumbre antes de aplicarlas en una estación de mecanizado.
Una secuencia ilustrativa, sujeta a las referencias aprobadas de cada estación, sería:
- Monte el bruto o el electrodo en el portapiezas sobre un banco, no dentro de la cuba.
- Sujete el portapiezas en un mandril compatible de la MMC.
- Palpe los elementos respecto al centro del mandril. Registre los desplazamientos X, Y y Z y, si hace falta, la rotación.
- Transfiera esos valores al control de hilo o penetración. Si el control seleccionado lo admite, una etiqueta RFID (identificación por radiofrecuencia) puede identificar el portapiezas o almacenar los datos admitidos. Otros métodos aprobados transfieren un archivo de programa o emplean entrada manual de G54. Verifique el portapiezas correcto, las unidades, la transformación de coordenadas y las compensaciones en todos los métodos; la entrada manual requiere una comprobación independiente.
- Sujete en la máquina. Cargue las compensaciones. Cierre la cuba. Inicie la electroerosión.
Las etiquetas opcionales de identificación y la transferencia de archivos son métodos de integración específicos de la célula, no funciones de catálogo garantizadas para estos mandriles. Confirme con el integrador la etiqueta, el lector, el formato de datos y la compatibilidad del control antes de utilizarlos.
Un valor de reposicionamiento pequeño en catálogo no elimina la alineación entre estaciones ni demuestra una compensación de transferencia residual pequeña. Defina patrones, transformaciones de estación y mediciones de transferencia con el método acordado. La guía de reposicionamiento explica el alcance de <0.003 mm.
Comprobación de asiento y retención sin aire
La electroerosión desatendida falla si el portapiezas no está asentado o si se pierde el aire sin que nadie lo detecte.
En los modelos neumáticos enumerados, el aire de taller a 0.5–0.8 MPa abre el mandril. Al descargar el aire, los muelles tiran de la barra de tracción. Esa retención es una función de proceso. No constituye una parada de seguridad certificada salvo que el diseño de seguridad completo de la célula así lo establezca.
Algunos circuitos también vigilan el asiento mediante una pequeña salida de aire en el apoyo Z. Si el portapiezas está plano, aumenta la presión. Si una viruta levanta la cara, el aire escapa y el presostato permanece abierto. Esa señal puede impedir Cycle Start. Es una comprobación de proceso, no una función de seguridad.
No interprete una luz verde como prueba de que se puede trabajar sin nadie en la zona. Las protecciones, la lógica de parada y la recuperación siguen siendo responsabilidad del integrador de la célula.
En qué se consumen las horas
Mida la situación actual del comprador: mecanizado, alineación, manipulación, limpieza, inspección y esperas. Utilice el reparto real de paradas para decidir qué pasos podría reducir un flujo de transferencia validado.
Este es un escenario ficticio de planificación, no un caso de cliente ni un intervalo observado en talleres. Si una máquina de hilo espera 90 minutos diarios por alineación y trabaja 220 días, acumula 330 horas anuales de cuba sin erosionar. Valórelas con la tarifa de su taller y compárelas con el coste de mandriles, portapiezas y programa de MMC. No utilice un valor de reposicionamiento de catálogo como promesa de retorno.
Los tiempos siguientes son hipótesis ficticias de planificación, no intervalos observados en talleres ni datos de ensayo de NEXTAS. Compárelos con la situación inicial y los resultados piloto medidos.
| Concepto | Alineación medida dentro de la cuba | Un portapiezas E-Series |
|---|---|---|
| Tiempo dentro de la máquina | Hipótesis ficticia: 45–120 min | Cambio medido más limpieza, comprobaciones de asiento/bloqueo, compensaciones aprobadas y aceptación de la primera pieza |
| Quién conserva el origen | Referencia de pieza medida tras alinear la estación | Referencias pieza–portapiezas validadas, alineación de estación y compensaciones de transferencia medidas |
| Entrada de compensaciones | Introducción manual | Archivo, chip o entrada manual: elija un método y contrólelo |
| Trabajo nocturno | Requiere operario para cualquier alineación o cambio manual | Solo tras aceptar protecciones de toda la célula, asiento/bloqueo, aire, fallos y reinicio |
Mida el flujo completo aprobado después de la aceptación en fábrica y en planta, incluida la limpieza, la confirmación de asiento y bloqueo, las comprobaciones de referencias y la inspección de la primera pieza.
Cómo implantarlo
No basta con atornillar un mandril a la cuba y esperar que funcione.
Encaje y holguras. Pese el conjunto. Compruebe guías de hilo, bordes de cuba y recorridos. Elija V1, V2, V3 o P80 a partir de esa envolvente, no del nombre de familia.
Montaje y aire. Utilice una placa rectificada. Alinee el mandril con los ejes de la máquina. Mantenga el salto total de comparador por debajo de 0.002 mm si esa es su especificación de instalación. Lleve aire seco a 0.5–0.8 MPa con un filtro junto al mandril.
Validar reposicionamiento y transferencia. Considere NT-S200P55V2 como candidato de la tabla de mandriles; resuelva la discrepancia con el código de accesorio NT-S100P55V2 mediante la geometría y la revisión aprobadas. Sujete, mida, libere, limpie y vuelva a cargar un patrón validado en cada estación. De 10 a 20 repeticiones es un ejemplo de planificación, no un protocolo universal suficiente. Acuerde número de ciclos, carga, temperatura, incertidumbre de medición y criterios de aceptación. Registre la alineación y las transferencias entre hilo, penetración y MMC. Utilice <0.003 mm como comparación de catálogo del componente, salvo que se acuerde un límite instalado independiente.
Programa de MMC. Apruebe el patrón, la alineación de estación y la rutina de referencias de pieza. Documente cómo se transfieren compensaciones y transformaciones entre sistemas y verifique los valores antes del ciclo de mecanizado.
Inspección y mantenimiento. Siga las instrucciones de limpieza, inspección de juntas y mantenimiento del modelo seleccionado. Defina el método de medición de fuerza de tracción, la condición de carga y el límite de aceptación; establezca intervalos de inspección y sustitución según esas instrucciones y el uso real. Ni un calendario ni un soplado demuestran por sí solos asiento o retención aceptables.
Datos para revisar una solución E-Series
NEXTAS puede revisar el cuerpo del mandril, la familia de portapiezas y las dudas pendientes del conjunto. Esta página no permite aprobar un programa de MMC, un plan de seguridad de robot ni una reforma de cuba.
- Máquinas: modelos de hilo, penetración, fresadora y MMC. Indique «desconocido» cuando falte un dato.
- Portapiezas: fotografías de los mandriles y portapiezas actuales, además de cualquier plano disponible.
- Trabajo: dimensiones y masa de la pieza o electrodo y cuánto sobresale del asiento.
- Fluido: agua, aceite o ambos.
- Objetivo: límite de reposicionamiento que medirá y método de medición.
- Aire: presión que puede mantener en el mandril, no solo en el compresor.
- Familia: si ya utiliza portapiezas de tipo ITS o System 3R.
Solicite el cuerpo, los portapiezas compatibles y la lista de dudas pendientes. El responsable del proceso debe validar los efectos de suciedad, palpado y comprobaciones de primera pieza sobre la combinación real.
NEXTAS es un proveedor independiente y no está vinculado, avalado ni patrocinado por EROWA o System 3R. Esos nombres, ITS 50 y ER-036345 solo identifican aquí la familia de portapiezas que el comprador puede utilizar.
Preguntas antes de cerrar la ruta de hilo a MMC
¿Significa <0.003 mm que la pieza terminada coincidirá con la MMC?
No. Es el reposicionamiento de catálogo del mandril enumerado. La transferencia de la pieza terminada también depende del portapiezas, el montaje, la suciedad, la temperatura y el plan de palpado. Valide toda la cadena con el ensayo acordado.
¿Puedo combinar E-Series con un mandril tipo System 3R en un trabajo?
Las familias no son directamente intercambiables. Puede definirse una referencia común mediante una cadena de transferencia aprobada entre interfaces, con una interfaz adicional comprobada. Valide la pareja real, la alineación de las estaciones, el patrón y las compensaciones medidas con incertidumbre y límites de aceptación acordados. Compartir un nombre de familia no aporta esta prueba.
¿La comprobación neumática de asiento es una parada de seguridad?
No. Es una comprobación de proceso que puede impedir Cycle Start si el portapiezas no está asentado. No es una función de seguridad certificada salvo que el diseño de seguridad completo de la célula así lo establezca.
¿Qué cuerpo debería preseleccionar primero?
Empiece por la holgura de la cuba, la masa total del conjunto, los apoyos y los límites aprobados de carga y momento del modelo. V1 es el cuerpo de mesa plana; V2, el lateral; V3, el de ángulo recto; P80, el compacto para EDM con menor fuerza de sujeción publicada. Envíe los planos del conjunto y de la envolvente de máquina. Las fotografías ayudan a identificar, pero no aprueban encaje ni carga.
¿Qué puede revisar NEXTAS a partir de esta página?
El cuerpo del mandril, la familia de portapiezas y las dudas pendientes del conjunto. Envíe los datos anteriores. Su integrador y proveedor de control deben validar la transferencia de compensaciones y cualquier etiqueta o lector de identificación. El integrador de la célula sigue siendo responsable de las protecciones y la recuperación.
Revisión de la ruta de hilo a MMC
Envíe modelos de máquina, fotografías de portapiezas y holguras de cuba
Envíe los datos anteriores e indique V1, V2, V3 o P80 si ya tiene una preferencia. NEXTAS puede revisar el mandril, los portapiezas y las dudas pendientes para su oferta.
Consultar su ruta E-Series