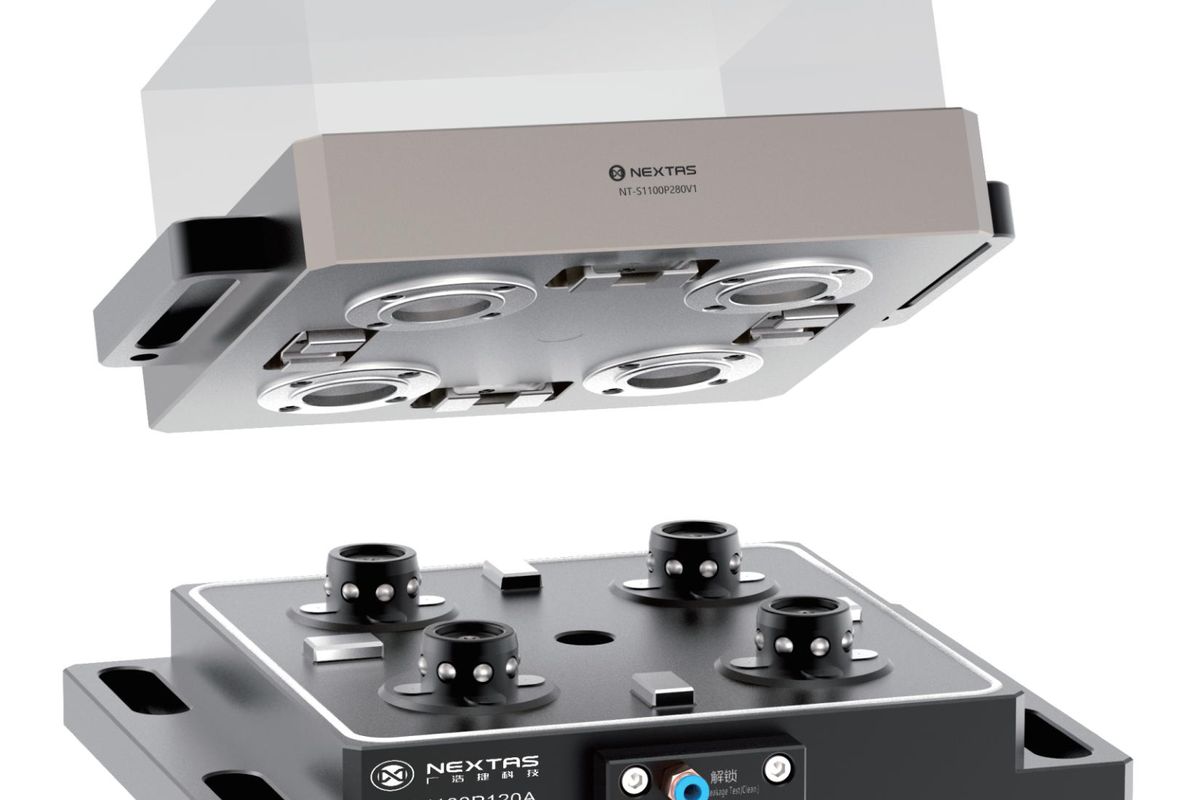
Czy na każdym stanowisku ponownie mierzysz i ustawiasz tę samą wkładkę? Elektroerozja drutowa (EDM) wycina profil; elektrodrążarka wgłębna wykonuje wnękę; współrzędnościowa maszyna pomiarowa (CMM) sprawdza detal. Zanim zaplanujesz system transferu, zmierz nakład pracy związany z ustawianiem i transportem na obecnej trasie.
Do fikcyjnego porównania przyjmij od 45 minut do dwóch godzin (45–120 min) na ustawianie wewnątrz maszyny. To założenie poglądowe, a nie zaobserwowany zakres warsztatowy ani badanie czasu NEXTAS. Zastąp je zmierzonym przestojem maszyny, wynikami ustawiania i niepewnością własnego procesu.
Celem jest udokumentowana baza detalu. Detal lub elektroda może pozostać na przemieszczanej oprawce E-Series, a każde stanowisko mieć własny, zamocowany na stałe uchwyt. Zatwierdź każdą parę elementów, ustaw stanowisko względem wzorca odniesienia i zmierz przesunięcia transferowe przed dopuszczeniem uproszczonej procedury ustawiania. Samo dopasowanie osprzętu nie usuwa potrzeby ponownego bazowania, czyszczenia, kontroli osadzenia ani odbioru pierwszej sztuki.
Krótka odpowiedź:
Zaplanuj kontrolowany łańcuch przenoszenia bazy od elektroerozji drutowej przez wgłębną po kontrolę. Dopasowane interfejsy typu ITS są dopiero punktem wyjścia. Cztery wymienione korpusy E-Series zapewniają ponowne osadzenie z odchyłką poniżej 0.003 mm na wybranym uchwycie. To katalogowa powtarzalność osadzenia, a nie tolerancja gotowego detalu. Sprawdź cały łańcuch na swoich maszynach przed zatwierdzeniem trasy.
Co oznacza tutaj „jedna baza”
Baza to zdefiniowane odniesienie do ustalania i pomiaru detalu. Każda obrabiarka i CMM ma własny układ współrzędnych. Uchwyt i oprawka mogą zapewniać fizyczne elementy bazowe, ale nie wyrównują automatycznie układów współrzędnych stanowisk.
Elektroerozja drutowa (WEDM) to stanowisko cięcia drutem. Elektroerozja wgłębna wykonuje wnęki. CMM służy do kontroli. Wspólna baza detalu wymaga zatwierdzonej pary uchwyt–oprawka na każdym stanowisku, udokumentowanego ustawienia względem wzorca oraz zmierzonych przesunięć transferowych z uzgodnioną niepewnością i granicami odbioru. Sama wspólna rodzina i oprawka nie zachowują jednego fizycznego początku współrzędnych.
E-Series i R-Series korzystają z różnych rodzin interfejsów. Nie zastępują się bezpośrednio. Zatwierdzony łańcuch transferu między interfejsami może jednak definiować wspólną bazę detalu, jeżeli dodatkowy interfejs, ustawienie i pomiary transferu zostaną zakwalifikowane. Nazwy rodzin same o tym nie rozstrzygają. Poradnik oprzyrządowania ITS-50 opisuje oprawki typu EROWA; poradnik uchwytów typu System 3R opisuje drugą rodzinę.
Strona produktu E-Series jest katalogowym źródłem wartości w tym artykule. Dopasowanie typu ITS 50 / ER-036345 wymaga sprawdzenia rysunków, a nie obietnicy wynikającej z nazwy rodziny.
Który korpus na którą maszynę?
Nazwa rodziny nie określa układu. Cztery wymienione korpusy opierają się na tej samej koncepcji ITS, ale mają różne gabaryty.
Poniższe wartości pochodzą z aktualnej strony katalogowej E-Series. Przed zatwierdzeniem przestrzeni w wannie lub pneumatyki potwierdź rysunek wybranego modelu.
| Oznaczenie | Korpus katalogowy | Masa | Możliwe miejsce montażu |
|---|---|---|---|
| NT-S100P100V1 | Pneumatyczny model 100 | 5.3 kg | Płaski stół frezarki lub elektrodrążarki, płyta CMM |
| NT-S100P100V2 | Pionowy boczny | 7.1 kg | Płyta boczna, stół obrotowy lub szyna elektrodrążarki drutowej |
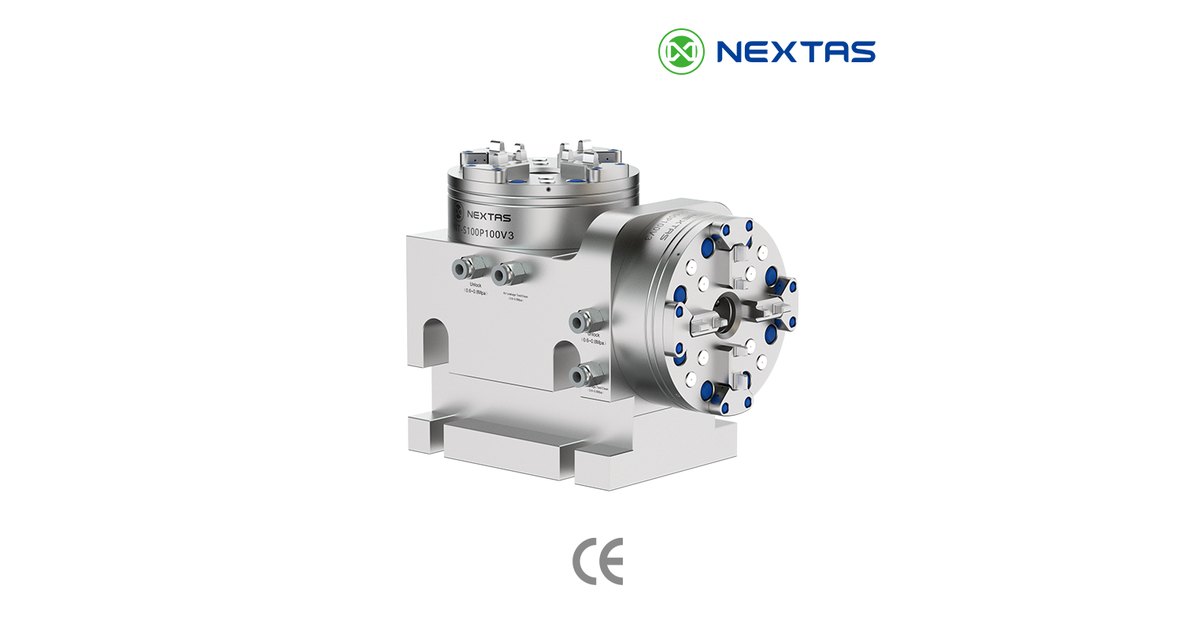
| NT-S100P100V3 | Kątowy | 17.7 kg | Montaż kątowy; sprawdź wysięg, podparcie oraz zatwierdzone granice momentu i obciążenia |
| NT-S100P80V1 | Pneumatyczny EDM | 2.0 kg | Ograniczona przestrzeń EDM |
Wszystkie cztery podają powtarzalność ponownego osadzenia poniżej 0.003 mm. V1, V2 i V3 podają siłę zacisku powyżej 6 000 N. P80 podaje 4 000 N i obciążenie mocowania 15 kg. Wartość 15 kg nie jest udźwigiem robota ani dopuszczalnym obciążeniem skrawaniem.
Katalog podaje ciśnienie 0.5–0.8 MPa do otwierania uchwytu pneumatycznego; potwierdź zatwierdzony rysunek i obwód wybranego modelu. Tabele uchwytów wskazują trzpień NT-S200P55V2, a tabela akcesoriów używa NT-S100P55V2. Przed zwolnieniem zamówienia potwierdź zamawiane oznaczenie, geometrię, parę z oprawką i rewizję uchwytu na zatwierdzonym rysunku.

V3 to wymieniony korpus kątowy o masie 17.7 kg. Sam obrys nie dopuszcza pracy z wysięgiem. Przed wyborem sprawdź rysunki wybranego uchwytu i oprawki, punkty podparcia, granice tarcia i utrzymania, złożone siły i momenty, montaż do maszyny oraz prześwit prowadników drutu.
Woda w WEDM, olej w EDM wgłębnym i czysta CMM
Detal i oprawka przemieszczają się między WEDM, EDM wgłębnym i kontrolą. Stały uchwyt każdego stanowiska pozostaje na zatwierdzonym mocowaniu. Oddzielnie sprawdź rzeczywiste narażenie i procedurę czyszczenia każdego uchwytu oraz przemieszczanej oprawki.
Elektroerozja drutowa. Uchwyt może znajdować się w wodzie dejonizowanej. Niechroniona stal ulega korozji wżerowej. Wymienione korpusy E-Series wykonano z hartowanej stali nierdzewnej. Mimo to wycieraj powierzchnie osadzenia. Woda z osadem może ukryć wiór.

Elektroerozja wgłębna. Zagrożeniem są pył grafitowy i olej. Płatek na podporze Z przechyla oprawkę. Jeśli wybrany model ma przedmuch, użyj go jako jednego z etapów czyszczenia. Następnie obejrzyj i wytrzyj powierzchnię. Samo powietrze nie dowodzi czystości osadzenia.

Pomieszczenie CMM. Oczyść i osusz oprawkę według zatwierdzonej procedury wybranego zespołu. Zachowaj zakwalifikowane ustawienie detal–oprawka, jeśli procedura na to pozwala. Każde zwolnienie zacisku, czyszczenie lub ponowny montaż mogące zmienić łańcuch bazowania wymaga przewidzianego ponownego pomiaru przed transferem.
Jak wartości trafiają do obrabiarki?
Oprawka może powtarzać położenie względem zamocowanego na stałe uchwytu w warunkach testowych określonych dla danego elementu. Uchwyt trzeba ustawić względem układu współrzędnych każdego stanowiska. Zmierz bazę detalu zatwierdzoną procedurą CMM i udokumentuj przesunięcia transferowe wraz z niepewnością przed zastosowaniem ich na stanowisku obróbki.
Przykładowa sekwencja, zależna od zatwierdzonych odniesień stanowisk, wygląda tak:
- Zamocuj półfabrykat lub elektrodę na oprawce przy stole przygotowawczym, poza wanną.
- Zaciśnij oprawkę w dopasowanym uchwycie na CMM.
- Zmierz cechy względem środka uchwytu. Zapisz przesunięcia X, Y i Z oraz obrót, jeśli jest potrzebny.
- Przekaż wartości do sterowania WEDM lub EDM wgłębnego. Jeśli wybrane sterowanie to obsługuje, znacznik RFID (identyfikacja radiowa) może identyfikować oprawkę lub przenosić obsługiwane dane. Inne zatwierdzone metody to plik programu albo ręczne wpisanie G54. W każdej metodzie sprawdź oprawkę, jednostki, transformację współrzędnych i wartości korekcji; wpis ręczny wymaga niezależnej kontroli.
- Zaciśnij na maszynie. Wczytaj korekcje. Zamknij wannę. Rozpocznij drążenie.
Opcjonalne znaczniki identyfikacyjne oprawek i przesyłanie plików programu to sposoby integracji właściwe dla danego gniazda, a nie obiecane funkcje katalogowe tych uchwytów. Przed użyciem potwierdź z integratorem znacznik, czytnik, format danych i obsługę sterowania.
Mała katalogowa odchyłka ponownego osadzenia nie usuwa potrzeby ustawiania stanowisk ani nie dowodzi małego pozostałego przesunięcia transferowego. Ustal wzorce, transformacje stanowisk i pomiary transferu według uzgodnionej metody. Poradnik ponownego osadzenia wyjaśnia zakres wartości <0.003 mm.
Kontrola osadzenia i utrzymanie po utracie powietrza
Praca bez nadzoru zawodzi, gdy oprawka nie jest dosunięta albo zanika powietrze, a nikt o tym nie wie.
W wymienionych modelach pneumatycznych sprężone powietrze 0.5–0.8 MPa otwiera uchwyt. Po odpowietrzeniu sprężyny ciągną cięgno. To utrzymanie procesowe. Nie jest zatrzymaniem o określonym poziomie bezpieczeństwa, chyba że wynika to z projektu bezpieczeństwa całego gniazda.
Niektóre obwody kontrolują też osadzenie przez mały otwór powietrzny na podporze Z. Gdy oprawka leży płasko, ciśnienie rośnie. Gdy wiór podnosi powierzchnię, powietrze uchodzi i wyłącznik nie zmienia stanu. Taki sygnał może blokować Cycle Start. To kontrola procesu, a nie funkcja bezpieczeństwa.
Zielona lampka nie dowodzi, że pracę można bezpiecznie prowadzić bez obecności operatora. Osłony, logika zatrzymania i wznowienie nadal należą do odpowiedzialności wykonawcy gniazda.
Gdzie upływają godziny
Zmierz obecną bazę porównawczą: obróbkę, ustawianie, transport, czyszczenie, kontrolę i oczekiwanie. Rzeczywisty podział przestojów pokaże, które czynności może ograniczyć zakwalifikowana procedura transferu.
To fikcyjny scenariusz planistyczny, a nie przypadek klienta ani zaobserwowany zakres warsztatowy. Jeśli WEDM czeka 90 minut dziennie na ustawienie, przez 220 dni daje to 330 godzin rocznie bez drążenia. Wyceń je według stawki zakładu. Porównaj z uchwytami, oprawkami i programem CMM. Katalogowa powtarzalność osadzenia nie stanowi obietnicy zwrotu inwestycji.
Poniższe czasy są fikcyjnymi założeniami planistycznymi, a nie danymi z zakładów czy badań NEXTAS. Porównaj je ze zmierzoną bazą i wynikami pilotażu.
| Pozycja | Zmierzone ustawianie w wannie | Jedna oprawka E-Series |
|---|---|---|
| Czas w maszynie | Fikcyjne założenie: 45–120 min | Zmierzona wymiana wraz z czyszczeniem, kontrolą osadzenia i blokady, zatwierdzonymi korekcjami oraz odbiorem pierwszej sztuki |
| Co utrzymuje początek współrzędnych | Zmierzona baza detalu po ustawieniu stanowiska | Zakwalifikowane odniesienia detal–oprawka, ustawienie stanowiska i zmierzone przesunięcia transferowe |
| Wprowadzanie korekcji | Ręcznie | Plik, chip lub wpis ręczny — wybierz jedną metodę i ją zatwierdź |
| Praca nocna | Operator potrzebny do każdego ręcznego ustawiania i wymiany | Dopiero po odbiorze osłon całego gniazda, osadzenia i blokady, powietrza, reakcji na błędy oraz ponownego startu |
Po odbiorze fabrycznym i na miejscu zmierz całą zatwierdzoną procedurę, w tym czyszczenie, potwierdzenie osadzenia i blokady, kontrolę bazy oraz pierwszej sztuki.
Jak wdrożyć rozwiązanie
Nie przykręcaj uchwytu w wannie z nadzieją, że wszystko zadziała.
Dopasowanie i prześwity. Zważ układ. Sprawdź prowadniki drutu, krawędzie wanny i przejazdy. Wybierz V1, V2, V3 lub P80 na podstawie tej przestrzeni, a nie nazwy rodziny.
Montaż i powietrze. Użyj szlifowanej płyty. Ustaw uchwyt względem osi maszyny. Utrzymuj całkowite bicie wskazywane poniżej 0.002 mm, jeśli taka jest specyfikacja montażu. Doprowadź suche powietrze 0.5–0.8 MPa z filtrem przy uchwycie.
Sprawdź osadzenie i transfer. Traktuj NT-S200P55V2 jako kandydata z tabeli uchwytów; rozbieżność z kodem akcesorium NT-S100P55V2 rozstrzygnij przez zatwierdzoną geometrię i rewizję. Zaciskaj, mierz, zwalniaj, czyść i ponownie osadzaj zakwalifikowany wzorzec na każdym stanowisku. Liczba 10–20 powtórzeń to przykład planistyczny, a nie uniwersalnie wystarczający protokół. Uzgodnij liczbę prób, obciążenie, temperaturę, niepewność pomiaru i kryteria odbioru. Zapisz ustawienie stanowisk i transfery między WEDM, EDM wgłębnym a CMM. Stosuj <0.003 mm jako katalogową wartość porównawczą elementu, chyba że oddzielnie uzgodniono limit po instalacji.
Program CMM. Zatwierdź wzorzec odniesienia, ustawienie stanowiska i procedurę bazowania detalu. Udokumentuj przesyłanie korekcji i transformacji współrzędnych między systemami oraz sprawdź przekazane wartości przed cyklem obróbki.
Kontrola i serwis. Stosuj instrukcje czyszczenia, kontroli uszczelek i serwisu wybranego modelu. Określ metodę pomiaru siły cięgna, obciążenie i granicę odbioru; ustal okresy kontroli i wymian na podstawie instrukcji i rzeczywistego użycia. Ani kalendarz, ani sam przedmuch nie potwierdzają poprawnego osadzenia i utrzymania.
Co przesłać do analizy E-Series
NEXTAS może przeanalizować korpus uchwytu, rodzinę oprawek i otwarte pytania dotyczące kompletnego układu. Ta strona nie pozwala zatwierdzić programu CMM, planu bezpieczeństwa robota ani przebudowy wanny.
- Maszyny: modele WEDM, EDM wgłębnego, frezarki i CMM. Wpisz „nieznane”, jeśli pole pozostaje otwarte.
- Oprawki: zdjęcia obecnych uchwytów i oprawek oraz dostępne rysunki.
- Zadanie: wymiary i masa detalu lub elektrody oraz wysięg poza powierzchnię osadzenia.
- Ciecz: woda, olej lub oba środowiska.
- Cel: limit powtarzalności osadzenia, który zmierzysz, oraz metoda.
- Powietrze: ciśnienie utrzymywane przy uchwycie, a nie tylko przy sprężarce.
- Rodzina: czy używasz już oprawek typu ITS czy System 3R.
Poproś o dobór korpusu, dopasowanych oprawek i listę otwartych pytań. Właściciel procesu nadal musi sprawdzić zanieczyszczenia, pomiary sondą i kontrolę pierwszej sztuki dla danego zestawu.
NEXTAS jest niezależnym dostawcą, niepowiązanym z EROWA ani System 3R, nie jest przez nie rekomendowany ani sponsorowany. Nazwy te oraz ITS 50 i ER-036345 służą wyłącznie identyfikacji rodziny oprawek, której nabywca może już używać.
Pytania przed zatwierdzeniem trasy WEDM–CMM
Czy <0.003 mm oznacza zgodność gotowego detalu z wynikiem CMM?
Nie. Ta wartość opisuje katalogowe ponowne osadzenie na wymienionym uchwycie. Transfer gotowego detalu zależy też od oprawki, mocowania, zanieczyszczeń, temperatury i planu pomiarów. Sprawdź cały łańcuch w uzgodnionej próbie.
Czy w jednym zadaniu mogę połączyć E-Series z uchwytem typu System 3R?
Rodziny nie są bezpośrednio zamienne. Wspólną bazę detalu można jednak zdefiniować przez zatwierdzony łańcuch transferu między interfejsami z dodatkowym sprawdzonym połączeniem. Zakwalifikuj rzeczywistą parę, ustawienie stanowisk, wzorzec i zmierzone korekcje z uzgodnioną niepewnością oraz limitami odbioru. Sama wspólna nazwa rodziny nie daje takiego dowodu.
Czy pneumatyczna kontrola osadzenia jest zatrzymaniem bezpieczeństwa?
Nie. To kontrola procesu, która może blokować Cycle Start, gdy oprawka nie jest dosunięta. Nie ma określonego poziomu bezpieczeństwa, chyba że wynika on z projektu bezpieczeństwa całego gniazda.
Który korpus wytypować najpierw?
Zacznij od prześwitów w wannie, całkowitej masy zespołu, punktów podparcia oraz zatwierdzonych granic sił i momentów wybranego modelu. V1 to korpus na płaski stół; V2 — boczny; V3 — kątowy; P80 — kompaktowy EDM o niższej katalogowej sile zacisku. Prześlij rysunki zespołu i przestrzeni roboczej maszyny. Zdjęcia pomagają w identyfikacji, ale nie zatwierdzają dopasowania ani obciążenia.
Co NEXTAS może przeanalizować na podstawie tej strony?
Korpus uchwytu, rodzinę oprawek i otwarte kwestie kompletnego układu. Prześlij powyższe dane. Integrator i dostawca sterowania nadal kwalifikują transfer korekcji oraz wszelkie znaczniki lub czytniki identyfikujące oprawkę. Wykonawca gniazda odpowiada nadal za osłony i wznowienie pracy.
Analiza trasy WEDM–CMM
Prześlij modele maszyn, zdjęcia oprawek i przestrzeń w wannie
Prześlij powyższe dane; wskaż V1, V2, V3 lub P80, jeśli masz wstępny wybór. NEXTAS może przeanalizować uchwyt, oprawki i otwarte kwestie do wyceny.
Omów trasę z E-Series