同一个镶件是否在每个工位都要重新测量、找正?线切割电火花加工(EDM)切出轮廓,成形电火花加工加工型腔,坐标测量机(CMM)检查零件。规划传递系统前,应先测量现有路线所需的找正与搬运工作。
在一个虚构比较中,假设每次机内找正需要 45 分钟至两小时(45–120 min)。这只是说明性假设,不是实测车间范围或 NEXTAS 工时研究结果。应以实际工艺测得的机床停机时间、找正结果和不确定度替换。
流程目标是建立有记录的零件基准。零件或电极可一直保留在随行的 E 系列夹持器上,各工位则安装固定卡盘。应批准每组配对,将工位对准其参考标准件,并测量传递偏移后,再批准减少找正的程序。仅有匹配硬件,并不能省去重新确定参考、清洁、落座检查或首件验收。
简要结论:
应规划从线切割到成形电火花加工及检测的受控基准传递链。匹配的 ITS 式接口只是硬件起点。列出的四种 E 系列本体,在所选卡盘上的重复落座偏差均小于 0.003 mm;这是目录中的重复落座指标,不是成品公差。冻结工艺路线前,应在实际机床上验证完整链路。
这里的“同一基准”意味着什么?
基准是用于定位和测量零件的规定参考。每台机床和 CMM 都有自己的坐标系。卡盘和夹持器可提供实体参考特征,但不会自动将各工位坐标系对齐。
线切割(WEDM)是切割轮廓的工位,成形电火花加工是加工型腔的工位,CMM 是检测工位。要建立共同的零件基准,需要各工位已批准的卡盘与夹持器配对、对参考标准件找正的记录,以及按约定不确定度和验收限值测得的传递偏移。仅使用相同系列和夹持器,并不能保持同一个实体坐标原点。
E 系列和 R 系列使用不同接口系列,不能直接替换。但若对新增接口、找正和传递测量进行验证,经过批准的跨接口传递链仍可定义共同的零件基准。不能仅凭系列名称判断结果。ITS-50 工装指南介绍 EROWA 式夹持器;System 3R 式卡盘指南介绍另一接口系列。
本文数值的目录来源是E 系列产品页。ITS 50 / ER-036345 式配合需要通过图纸核对,系列名称并不构成配合承诺。
哪种本体安装在哪种机床上?
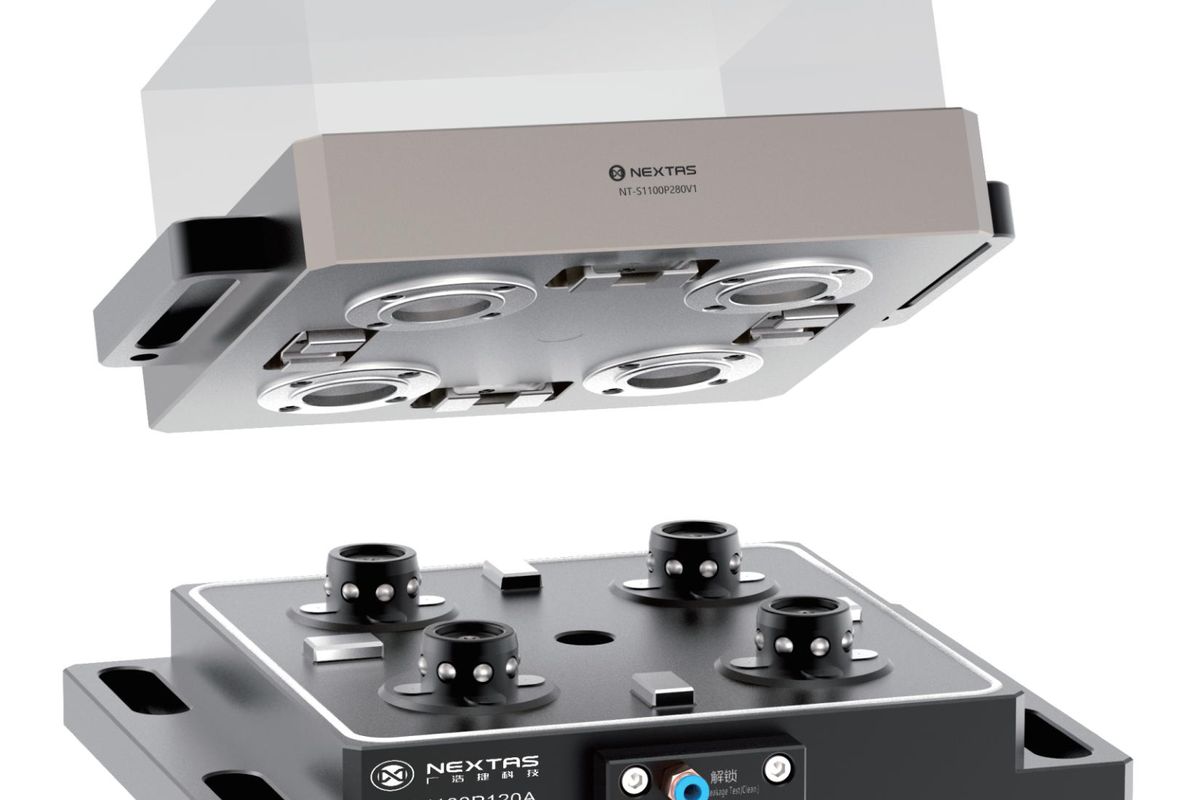
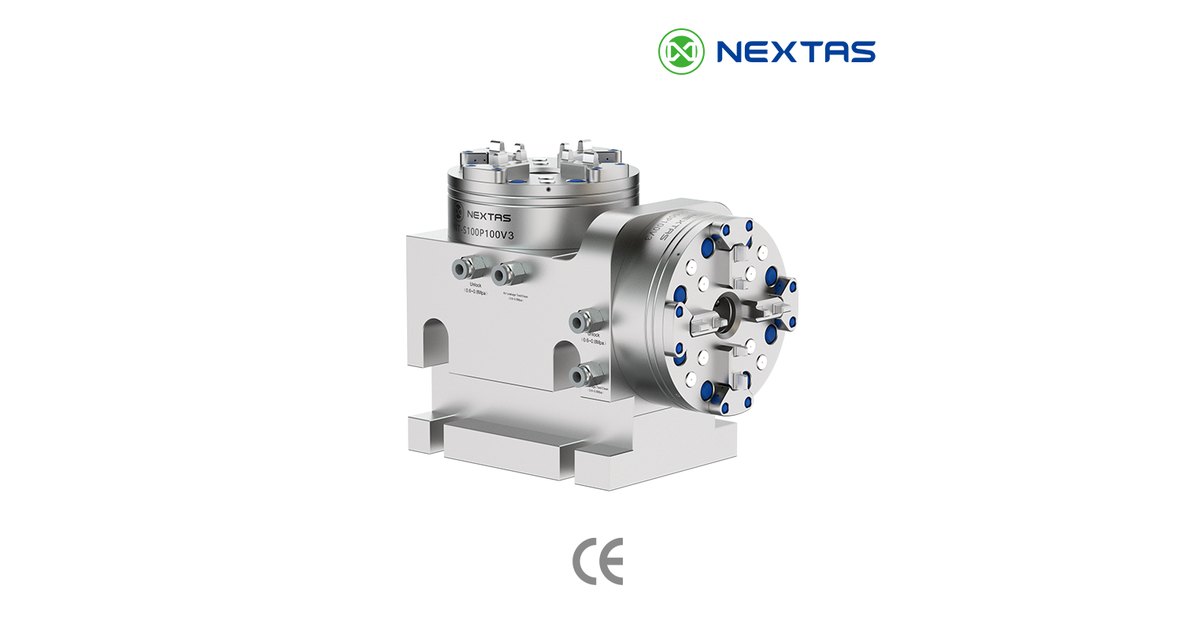
系列名称不能代表布置。列出的四种本体采用相同的 ITS 式思路,但外形各不相同。
下列数值来自当前 E 系列目录页面。冻结槽体净空或气路方案前,应确认所选型号图纸。
| 代码 | 目录本体名称 | 质量 | 候选安装场景 |
|---|---|---|---|
| NT-S100P100V1 | 100 型气动卡盘 | 5.3 kg | 平面铣床、成形电火花工作台、CMM 安装板 |
| NT-S100P100V2 | 侧立式 | 7.1 kg | 侧板、旋转轴或线切割导轨 |
| NT-S100P100V3 | 直角式 | 17.7 kg | 直角安装;核实悬伸、支承及已批准的力矩和载荷限制 |
| NT-S100P80V1 | 电火花气动卡盘 | 2.0 kg | 电火花加工的紧凑空间 |
四种均标注重复落座偏差小于 0.003 mm。V1、V2 和 V3 标注夹紧力大于 6,000 N;P80 标注 4,000 N 和 15 kg 夹持负载。15 kg 不是机器人负载,也不是切削载荷额定值。
目录列出的气动卡盘开启压力为 0.5 至 0.8 MPa,应按所选已批准图纸和气路确认。卡盘表引用拉钉 NT-S200P55V2,而附件表使用 NT-S100P55V2。订单放行前,应按已批准图纸确认订购代码、几何、夹持器配对和卡盘版本。

V3 是目录中的直角本体,质量为 17.7 kg。仅凭外形不能批准悬伸工件。选择这种布置前,应检查所选卡盘与夹持器图纸、支承接触点、摩擦和保持限制、组合载荷与力矩、机床安装,以及线导向器净空。
线切割的水、成形电火花的油与清洁的 CMM
零件和夹持器在线切割、成形电火花加工与检测之间流转,各工位的固定卡盘保留在已批准的安装位置。应分别检查每个卡盘及随行夹持器的实际接触介质与清洁程序。
线切割。卡盘可能浸在去离子水中,未受保护的钢会发生点蚀。列出的 E 系列本体采用淬硬不锈钢,但仍需擦拭座面;水与加工淤渣会遮住切屑。

成形电火花加工。风险来自石墨粉尘和油。Z 向支承垫上的一片碎屑就可能使夹持器倾斜。所选型号若配有吹气,可将其作为一个清洁步骤,随后目视检查并擦拭。仅吹气不能证明座面已清洁。

CMM 测量室。应按所选组件已批准的程序清洁并干燥夹持器,在程序允许的情况下保留已验证的零件与夹持器装夹关系。任何可能改变基准链的松夹、清洁或重新安装,都需要在传递前按规定重新测量。
测量数据如何进入机床?
在所选部件规定的测试条件下,夹持器可相对于固定安装的卡盘重复定位,但卡盘仍须与各工位坐标系找正。应通过已批准的 CMM 程序测量零件参考,记录传递偏移及其不确定度,再将其应用于加工工位。
以下为说明性顺序,实际以已批准的工位参考为准:
- 在预调台上将毛坯或电极装到夹持器上,不要在槽内装夹。
- 在 CMM 上将夹持器夹紧到匹配卡盘中。
- 相对于卡盘中心测量特征,记录 X、Y、Z 偏移;有需要时也记录旋转量。
- 将数据传入线切割或成形电火花控制系统。在所选控制系统支持时,RFID(射频识别)标签可识别夹持器或携带受支持的数据;其他已批准方式包括传输程序文件或手动输入 G54。每种方式都必须核实夹持器身份、单位、坐标变换和偏移值;手动输入需要独立复核。
- 在机床上夹紧,载入偏移,关闭槽体,然后开始放电加工。
可选的夹持器识别标签和程序文件传输,属于具体单元的集成方式,并非承诺这些卡盘具备的目录功能。使用前,应与集成商确认实际标签、读写器、数据格式和控制系统支持。
较小的目录重复落座数值不能省去工位找正,也不能证明剩余传递偏移很小。应按约定方法建立参考标准件、工位变换和传递测量。重复落座指南解释了 <0.003 mm 的适用范围。
落座检测与失气保持
夹持器未落到底,或失气后无人知情,都会导致无人值守放电加工失败。
对于列出的气动型号,0.5 至 0.8 MPa 车间压缩空气用于开启卡盘,排气后由弹簧拉动拉杆。该保持属于工艺保持;除非整个单元的安全设计明确认定,否则不属于具有安全等级的停止功能。
某些气路还通过 Z 向支承垫上的小气孔检测落座。夹持器平贴时可建立压力;若切屑抬起接触面,空气泄漏,开关保持断开。该信号可阻止循环启动,但属于工艺检测,不是安全功能。
不要将绿灯视为可以让加工区无人值守运行的安全证明。防护、停止逻辑和故障恢复仍由单元集成商负责。
工时花在哪里?
应测量用户当前基线:加工、找正、搬运、清洁、检测和等待。根据实际停机时间构成,判断经验证的传递流程可以减少哪些步骤。
这是虚构的规划情景,不是客户案例或实测车间范围。若线切割机每天等待打表找正 90 分钟,每年工作 220 天,则一年有 330 小时占用槽体却未放电加工。可按本厂费率计算这部分成本,再与卡盘、夹持器和 CMM 程序投入比较,不能将目录重复落座数值当作回报承诺。
下表时间均为虚构规划假设,不是实测车间范围或 NEXTAS 测试数据。应与实测基线和试运行结果比较。
| 项目 | 槽内找正实测流程 | 同一 E 系列夹持器 |
|---|---|---|
| 占用机床的时间 | 虚构假设:45–120 min | 实测更换,加上清洁、落座和锁紧检查、已批准偏移及首件验收 |
| 原点依据 | 工位找正后测得的零件参考 | 已验证的零件与夹持器参考、工位找正及实测传递偏移 |
| 偏移输入方式 | 手动输入 | 文件、芯片或手动输入——选定一种并受控使用 |
| 夜间运行 | 任何手动找正和更换均需操作员参与 | 仅在整个单元通过防护、落座与锁紧、气源、故障及重启验收后实施 |
工厂和现场验收后,应测量完整的已批准流程,包括清洁、落座与锁紧确认、基准检查和首件检验。
如何实施?
不要把卡盘装进槽内,就期待流程自动成立。
适配与净空。称量工件组件,检查线导向器、槽沿和行程。应根据空间包络选择 V1、V2、V3 或 P80,而非只看系列名称。
安装与气源。采用磨削安装板,将卡盘找正至机床轴线。若安装规范要求总指示跳动小于 0.002 mm,就应按该限值控制。在卡盘处配置过滤器并接入 0.5 至 0.8 MPa 干燥空气。
验证重复落座与传递。将 NT-S200P55V2 作为卡盘表中的候选拉钉,通过已批准的几何和版本解决附件代码 NT-S100P55V2 的差异。在各工位对合格参考标准件进行夹紧、测量、释放、清洁和重新装入。重复 10 至 20 次仅为说明性规划示例,不是普遍充分的验证方案。应约定次数、载荷、温度、测量不确定度和验收标准,并记录线切割、成形电火花和 CMM 之间的工位找正与传递。除非另行约定安装后的限值,否则 <0.003 mm 仅用作部件目录对照指标。
CMM 程序。批准参考标准件、工位找正和零件基准程序,记录偏移与坐标变换如何在系统间传递,并在加工循环前核实传入值。
检查与维护。遵守所选型号的清洁、密封检查和维护说明。定义拉杆力测量方法、载荷条件及验收限值,并根据说明和实际使用设定检查、更换周期。无论日历周期还是单独吹气,都不能证明落座或保持状态合格。
E 系列评审应提供什么?
NEXTAS 可评审卡盘本体、夹持器系列和叠装中的待确认问题,不能仅凭本文批准 CMM 程序、机器人安全方案或槽体改造。
- 设备:线切割、成形电火花、铣床和 CMM 型号。未确定项目请注明“未知”。
- 夹持器:现用卡盘和夹持器照片,以及已有图纸。
- 加工任务:零件或电极尺寸、质量,以及超出座面的悬伸量。
- 介质:水、油,或两者都有。
- 目标:准备测量的重复落座限值及测量方法。
- 气源:卡盘处可持续维持的压力,不能只提供压缩机出口压力。
- 接口系列:是否已使用 ITS 式或 System 3R 式夹持器。
应询问本体、匹配夹持器及待确认问题。工艺负责人仍需针对实际产品组合验证污染物影响、测头和首件检查。
NEXTAS 是独立供应商,与 EROWA 或 System 3R 无隶属关系,也未获其认可或赞助。本文出现这些名称以及 ITS 50、ER-036345,仅用于识别用户可能已经使用的夹持器系列。
确定线切割至 CMM 路线前的常见问题
<0.003 mm 是否意味着成品会与 CMM 结果一致?
不是。该数值是列出卡盘的目录重复落座指标。成品传递还取决于夹持器、安装、污物、温度和测量方案,应按约定测试验证完整链路。
同一工件流程能混用 E 系列与 System 3R 式卡盘吗?
两系列不能直接互换。但通过包含额外已检查接口的、经批准的跨接口传递链,仍可能定义共同的零件基准。应按约定不确定度和验收限值,验证实际配对、工位找正、参考标准件与实测偏移。仅有相同系列名称不能提供这些证明。
气密落座检测属于安全停止吗?
不属于。它是夹持器未落到底时可阻止循环启动的工艺检测。除非整个单元的安全设计明确认定,否则不属于具有安全等级的功能。
应先将哪种本体列入初选?
先看槽体净空、组件总质量、支承接触点,以及所选型号已批准的载荷和力矩限制。V1 是平面安装本体,V2 是侧立本体,V3 是直角本体,P80 是标注夹紧力较低的紧凑电火花本体。请提供组件与机床包络图纸。照片有助于识别,但不能批准适配或载荷。
NEXTAS 可依据本文评审哪些内容?
卡盘本体、夹持器系列与叠装中的待确认问题。请提供上述资料。集成商和控制系统供应商仍负责验证偏移传递及任何夹持器识别标签或读写器;单元集成商仍负责防护和故障恢复。
线切割至 CMM 路线评审
提供设备型号、夹持器照片和槽体净空
请发送上述资料;若已有倾向,也请注明 V1、V2、V3 或 P80。NEXTAS 可为报价评审卡盘、夹持器和待确认问题。
讨论您的 E 系列加工路线