Mesurez-vous et alignez-vous le même insert à chaque poste ? L’électroérosion à fil (EDM) découpe le profil ; l’électroérosion par enfonçage réalise la cavité ; une machine à mesurer tridimensionnelle (MMT) contrôle la pièce. Mesurez l’alignement et la manutention nécessaires dans votre gamme actuelle avant de prévoir un système de transfert.
Pour une comparaison fictive, retenons 45 minutes à deux heures (45–120 min) par alignement en machine. Il s’agit d’une hypothèse illustrative, pas d’une plage observée en atelier ni d’une étude de temps NEXTAS. Remplacez-la par les arrêts machine, résultats d’alignement et incertitudes mesurés sur votre procédé réel.
L’objectif de la gamme est une référence de pièce documentée. La pièce ou l’électrode peut rester sur son porte-pièce E-Series mobile tandis que chaque poste possède un mandrin fixé à demeure. Validez chaque appariement, alignez le poste sur son étalon de référence et mesurez les corrections de transfert avant d’approuver une routine d’alignement réduite. La seule correspondance du matériel ne supprime ni la reprise de référence, ni le nettoyage, ni le contrôle d’assise, ni la réception de la première pièce.
Réponse courte :
Prévoyez une chaîne maîtrisée de transfert de référence entre électroérosion à fil, enfonçage et contrôle. Les interfaces compatibles de type ITS ne constituent que le point de départ matériel. Les quatre corps E-Series présentés indiquent une réassise inférieure à 0.003 mm sur le mandrin sélectionné. Cette valeur du catalogue concerne la réassise, pas une tolérance de pièce finie. Validez la chaîne sur vos machines avant de figer la gamme.
Ce que signifie ici « une référence commune »
Une référence est le repère défini pour positionner et mesurer la pièce. Chaque machine et chaque MMT possède son propre système de coordonnées. Un mandrin et un porte-pièce peuvent fournir des éléments physiques de référence, mais ils n’alignent pas automatiquement les repères des postes.
L’électroérosion à fil (WEDM) est le poste de découpe au fil. L’enfonçage est le poste d’érosion des cavités. La MMT est le poste de contrôle. Une référence commune de pièce exige un appariement mandrin–porte-pièce validé à chaque poste, un alignement documenté sur un étalon de référence et des corrections de transfert mesurées avec des incertitudes et critères de réception convenus. Une même famille et un même porte-pièce ne suffisent pas à conserver une origine physique commune.
E-Series et R-Series utilisent des familles d’interfaces différentes. Elles ne se substituent pas directement. Une chaîne de transfert validée entre interfaces peut néanmoins définir une référence commune si l’interface supplémentaire, l’alignement et les mesures de transfert sont qualifiés. Les seuls noms de famille ne déterminent pas ce résultat. Le guide d’outillage ITS-50 présente les porte-pièces de type EROWA ; le guide des mandrins de type System 3R traite l’autre famille.
La page produit E-Series fournit les valeurs de catalogue de cet article. La compatibilité de type ITS 50 / ER-036345 se vérifie sur plan ; le nom de famille ne la garantit pas.
Quel corps sur quelle machine ?
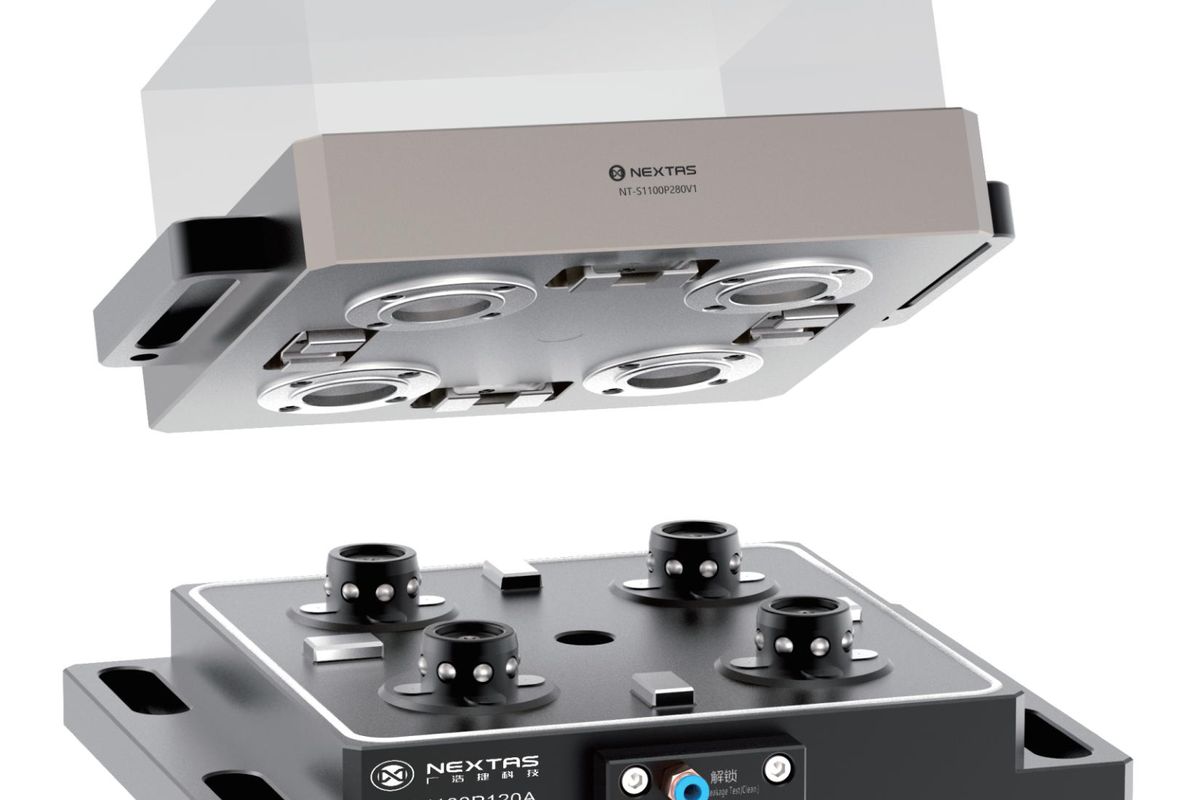
Le nom de famille ne définit pas l’implantation. Les quatre corps présentés reposent sur le même principe de type ITS. Leurs encombrements sont différents.
Les valeurs ci-dessous proviennent de la page actuelle du catalogue E-Series. Confirmez le plan du modèle sélectionné avant de figer le dégagement dans la cuve ou l’alimentation pneumatique.
| Code | Corps indiqué | Masse | Implantation envisageable |
|---|---|---|---|
| NT-S100P100V1 | Modèle 100 pneumatique | 5.3 kg | Table de fraiseuse plane, table d’enfonçage, plaque de MMT |
| NT-S100P100V2 | Vertical latéral | 7.1 kg | Plaque latérale, plateau rotatif ou rail d’électroérosion à fil |
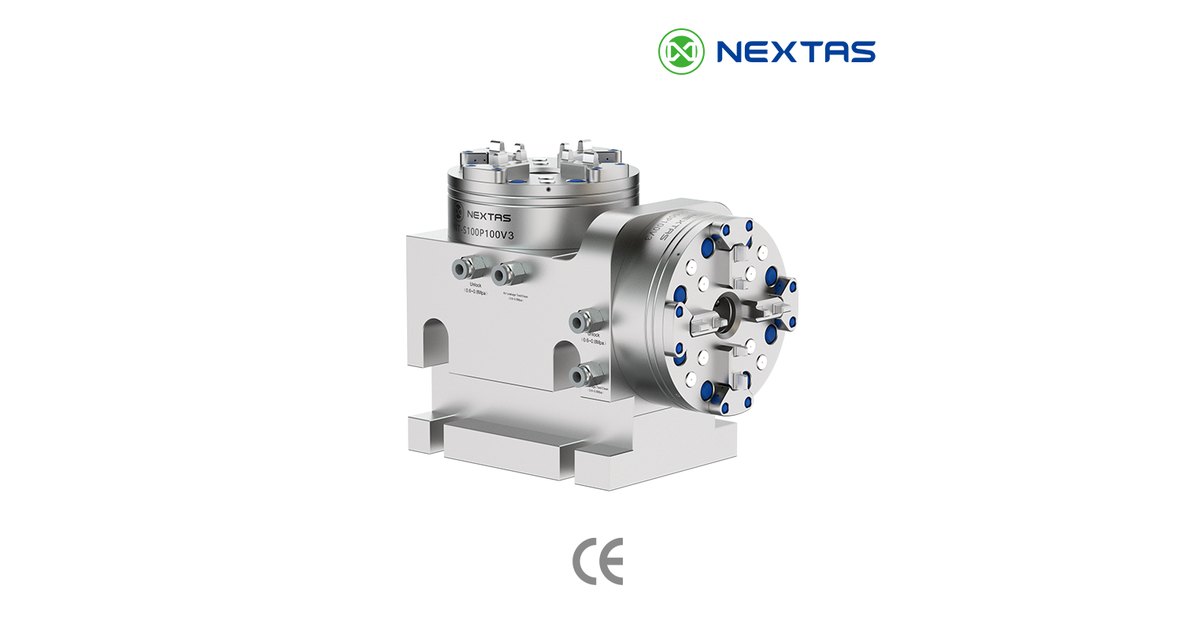
| NT-S100P100V3 | À angle droit | 17.7 kg | Montage à angle droit ; vérifier le porte-à-faux, les appuis et les limites approuvées de moment et de charge |
| NT-S100P80V1 | Pneumatique pour électroérosion | 2.0 kg | Espace réduit en électroérosion |
Les quatre indiquent une réassise inférieure à 0.003 mm. V1, V2 et V3 indiquent une force de serrage supérieure à 6,000 N. P80 indique 4,000 N et une charge de bridage de 15 kg. Ces 15 kg ne constituent ni une charge utile de robot ni une capacité sous efforts de coupe.
Le catalogue indique 0.5 à 0.8 MPa pour ouvrir le mandrin pneumatique ; confirmez le plan validé et le circuit du modèle sélectionné. Les tableaux des mandrins citent la tirette NT-S200P55V2, tandis que le tableau des accessoires utilise NT-S100P55V2. Confirmez la référence commandée, la géométrie, l’appariement du porte-pièce et l’indice du mandrin avec le plan approuvé avant de lancer la commande.

V3 est le corps à angle droit indiqué à 17.7 kg. Son seul encombrement ne valide pas une application en porte-à-faux. Avant de choisir cette implantation, vérifiez les plans du mandrin et du porte-pièce sélectionnés, les contacts d’appui, les limites de frottement et de retenue, les charges et moments combinés, la fixation machine et le dégagement des guides-fil.
Eau du fil, huile d’enfonçage et MMT propre
La pièce et son porte-pièce circulent entre électroérosion à fil, enfonçage et contrôle. Le mandrin fixe de chaque poste reste sur sa fixation validée. Vérifiez séparément l’exposition réelle et la procédure de nettoyage de chaque mandrin et du porte-pièce mobile.
Électroérosion à fil. Le mandrin peut baigner dans de l’eau déionisée. L’acier non protégé se pique. Les corps E-Series présentés sont en acier inoxydable trempé. Essuyez néanmoins l’assise. L’eau et les boues peuvent masquer un copeau.

Électroérosion par enfonçage. Les risques viennent des poussières de graphite et de l’huile. Une écaille sur un appui Z incline le porte-pièce. Si le modèle sélectionné possède un soufflage, utilisez-le comme une étape du nettoyage. Inspectez ensuite, puis essuyez. L’air seul ne prouve pas la propreté de l’assise.

Salle de MMT. Nettoyez et séchez le porte-pièce selon la procédure approuvée pour l’assemblage sélectionné. Conservez la mise en position pièce–porte-pièce qualifiée lorsque cette procédure le permet. Tout desserrage, nettoyage ou remontage susceptible de modifier la chaîne de référence impose la nouvelle mesure prescrite avant le transfert.
Comment transmettre les valeurs à la machine ?
Le porte-pièce peut répéter sa position par rapport à son mandrin fixe dans les conditions d’essai spécifiées du composant sélectionné. Le mandrin doit être aligné sur le système de coordonnées de chaque poste. Mesurez la référence de la pièce avec la routine MMT validée et documentez les corrections de transfert et leur incertitude avant de les appliquer à un poste d’usinage.
Une séquence illustrative, sous réserve des références de postes validées, est la suivante :
- Montez le brut ou l’électrode sur le porte-pièce à l’établi, hors de la cuve.
- Serrez le porte-pièce dans un mandrin compatible sur la MMT.
- Palpez les éléments par rapport au centre du mandrin. Relevez les décalages en X, Y et Z, ainsi que la rotation si nécessaire.
- Transmettez ces valeurs à la commande de la machine à fil ou d’enfonçage. Si la commande sélectionnée le permet, une étiquette RFID (identification par radiofréquence) peut identifier le porte-pièce ou transporter les données prises en charge. D’autres méthodes approuvées transfèrent un fichier programme ou utilisent une saisie manuelle G54. Pour chaque méthode, vérifiez le bon porte-pièce, les unités, la transformation de coordonnées et les corrections ; la saisie manuelle exige un contrôle indépendant.
- Serrez sur la machine. Chargez les corrections. Fermez la cuve. Lancez l’érosion.
Les étiquettes d’identification optionnelles et le transfert de fichiers programme sont des méthodes d’intégration propres à la cellule, pas des fonctions de catalogue promises pour ces mandrins. Avant utilisation, confirmez avec l’intégrateur l’étiquette, le lecteur, le format des données et leur prise en charge par la commande.
Une faible valeur de réassise au catalogue ne dispense pas d’aligner les postes et ne prouve pas que l’erreur de transfert résiduelle est faible. Définissez les étalons de référence, transformations des postes et mesures de transfert selon la méthode convenue. Le guide de réassise explique la portée de la valeur <0.003 mm.
Contrôle d’assise et maintien en cas de perte d’air
L’érosion sans surveillance échoue lorsque le porte-pièce n’est pas assis ou qu’une perte d’air passe inaperçue.
Sur les modèles pneumatiques présentés, l’air d’atelier à 0.5 à 0.8 MPa ouvre le mandrin. Lorsque l’air est évacué, des ressorts tirent le tirant. Ce maintien relève du procédé. Ce n’est pas un arrêt de sécurité certifié, sauf si la conception de sécurité de toute la cellule le prévoit.
Certains circuits contrôlent également l’assise par un petit orifice pneumatique sur l’appui Z. Lorsque le porte-pièce repose à plat, la pression monte. Si un copeau soulève la face, l’air fuit et le pressostat reste ouvert. Ce signal peut interdire le départ cycle. Il s’agit d’un contrôle de procédé, pas d’une fonction de sécurité.
Un voyant vert ne prouve pas que l’application peut fonctionner en sécurité sans présence dans la zone. Les protections, la logique d’arrêt et la reprise restent sous la responsabilité du constructeur de la cellule.
Où passent les heures
Mesurez la situation actuelle de l’acheteur : usinage, alignement, manutention, nettoyage, contrôle et attente. Utilisez la répartition réelle des arrêts pour décider quelles étapes une gamme de transfert qualifiée pourrait réduire.
Ce scénario de planification est fictif ; ce n’est ni un cas client ni une plage observée en atelier. Si une machine à fil attend 90 minutes par jour pour un alignement au comparateur, sur 220 jours, cela représente 330 heures annuelles en cuve sans érosion. Chiffrez-les avec votre taux horaire. Comparez ce coût aux mandrins, porte-pièces et programme MMT. N’utilisez pas une valeur de réassise du catalogue comme promesse de retour sur investissement.
Les durées ci-dessous sont des hypothèses fictives de planification, pas des plages observées en atelier ni des données d’essai NEXTAS. Comparez-les à vos mesures initiales et aux résultats du pilote.
| Élément | Alignement mesuré en cuve | Un porte-pièce E-Series |
|---|---|---|
| Temps en machine | Hypothèse fictive : 45–120 min | Changement mesuré, nettoyage, contrôles d’assise et de verrouillage, corrections validées et réception de la première pièce |
| Éléments définissant l’origine | Référence de pièce mesurée après alignement du poste | Références pièce–porte-pièce qualifiées, alignement des postes et corrections de transfert mesurées |
| Saisie des corrections | Saisie manuelle | Fichier, puce ou saisie manuelle : choisir une méthode et la figer |
| Fonctionnement nocturne | Opérateur nécessaire pour chaque alignement et changement manuel | Uniquement après réception des protections de toute la cellule, de l’assise et du verrouillage, de l’air, des défauts et de la reprise |
Mesurez la gamme validée complète après réception en usine et sur site, y compris le nettoyage, la confirmation d’assise et de verrouillage, les contrôles de référence et le contrôle de la première pièce.
Comment déployer la solution
Ne vous contentez pas de boulonner un mandrin dans une cuve en espérant que tout fonctionne.
Compatibilité et dégagement. Pesez l’ensemble. Vérifiez les guides-fil, les bords de cuve et les courses. Choisissez V1, V2, V3 ou P80 d’après cette enveloppe, pas d’après le nom de famille.
Fixation et air. Utilisez une plaque rectifiée. Alignez le mandrin au comparateur sur les axes machine. Maintenez le faux-rond total indiqué sous 0.002 mm si telle est votre spécification d’installation. Amenez de l’air sec à 0.5 à 0.8 MPa avec un filtre au mandrin.
Valider la réassise et le transfert. Considérez NT-S200P55V2 comme la référence candidate des tableaux de mandrins ; résolvez l’écart avec la référence accessoire NT-S100P55V2 à partir de la géométrie et de l’indice approuvés. Serrez, mesurez, desserrez, nettoyez et rechargez un étalon qualifié sur chaque poste. Une série de 10 à 20 répétitions est un exemple de planification, pas un protocole universel suffisant. Convenez du nombre, de la charge, de la température, de l’incertitude de mesure et des critères de réception. Relevez l’alignement des postes et les transferts entre fil, enfonçage et MMT. Utilisez <0.003 mm comme valeur de comparaison du composant au catalogue, sauf accord sur une limite distincte de l’installation.
Programme MMT. Validez l’étalon de référence, l’alignement des postes et la routine de référence pièce. Documentez le transfert des corrections et transformations de coordonnées entre systèmes, puis vérifiez les valeurs transférées avant le cycle d’usinage.
Contrôle et maintenance. Suivez les instructions de nettoyage, de contrôle des joints et de maintenance du modèle sélectionné. Définissez la méthode de mesure de l’effort du tirant, la charge et la limite de réception ; fixez les intervalles de contrôle et de remplacement selon ces instructions et l’usage réel. Ni un calendrier ni un soufflage ne prouvent seuls une assise ou une retenue acceptable.
Que transmettre pour une étude E-Series
NEXTAS peut étudier le corps du mandrin, la famille de porte-pièces et les questions d’assemblage ouvertes. Cette page ne permet pas de valider un programme MMT, un plan de sécurité robot ou une modification de cuve.
- Machines : modèles des machines à fil, d’enfonçage, de fraisage et de la MMT. Inscrivez « inconnu » si un champ reste ouvert.
- Porte-pièces : photos des mandrins et porte-pièces actuels, avec les plans disponibles.
- Application : dimensions et masse de la pièce ou de l’électrode, et porte-à-faux au-delà de l’assise.
- Fluide : eau, huile ou les deux.
- Objectif : limite de réassise à mesurer et méthode utilisée.
- Air : pression maintenue au mandrin, pas seulement au compresseur.
- Famille : précisez si vous utilisez déjà des porte-pièces de type ITS ou System 3R.
Demandez le corps, les porte-pièces compatibles et la liste des points ouverts. Le responsable du procédé doit encore valider ensemble la maîtrise des salissures, le palpage et les contrôles de première pièce.
NEXTAS est un fournisseur indépendant, sans affiliation, approbation ni parrainage d’EROWA ou de System 3R. Ces noms, ITS 50 et ER-036345 servent uniquement à identifier la famille de porte-pièces que l’acheteur utilise peut-être déjà.
Questions avant de figer la gamme fil–MMT
La valeur <0.003 mm signifie-t-elle que la pièce finie correspondra à la MMT ?
Non. Cette valeur concerne la réassise au catalogue sur le mandrin indiqué. Le transfert de la pièce finie dépend aussi du porte-pièce, de la fixation, des salissures, de la température et de la stratégie de palpage. Validez toute la chaîne avec l’essai convenu.
Puis-je combiner E-Series et un mandrin de type System 3R pour une même application ?
Ces familles ne sont pas directement interchangeables. Une référence commune de pièce peut néanmoins être définie par une chaîne de transfert validée entre interfaces avec une interface supplémentaire contrôlée. Qualifiez l’appariement réel, l’alignement des postes, l’étalon de référence et les corrections mesurées selon les incertitudes et limites de réception convenues. Un nom de famille commun n’apporte pas cette preuve.
Le contrôle pneumatique d’assise est-il un arrêt de sécurité ?
Non. C’est un contrôle de procédé pouvant interdire le départ cycle lorsque le porte-pièce n’est pas assis. Ce n’est pas une fonction de sécurité certifiée, sauf si la conception de sécurité de toute la cellule le prévoit.
Quel corps présélectionner en premier ?
Commencez par le dégagement dans la cuve, la masse totale de l’assemblage, les contacts d’appui et les limites approuvées de charge et de moment du modèle sélectionné. V1 est le corps pour table plane ; V2, le corps latéral ; V3, le corps à angle droit ; P80, le corps compact d’électroérosion avec une force de serrage indiquée plus faible. Envoyez les plans de l’assemblage et de l’enveloppe machine. Les photos aident à identifier, sans valider la compatibilité ni la charge.
Que peut étudier NEXTAS à partir de cette page ?
Le corps du mandrin, la famille de porte-pièces et les questions d’assemblage ouvertes. Envoyez le dossier ci-dessus. L’intégrateur et le fournisseur de commande doivent encore qualifier le transfert des corrections et toute étiquette ou lecteur d’identification des porte-pièces. Le constructeur de la cellule reste responsable des protections et de la reprise.
Étude de la gamme fil–MMT
Envoyez les modèles machine, photos des porte-pièces et dégagements dans la cuve
Envoyez le dossier ci-dessus et précisez V1, V2, V3 ou P80 si vous avez déjà une préférence. NEXTAS peut étudier le mandrin, les porte-pièces et les points ouverts pour votre devis.
Discuter de votre gamme E-Series