Entrez dans le magasin de montages de presque n’importe quel atelier CNC de haute mixité déjà établi, et vous verrez un musée de l’histoire du bridage. Étagère après étagère, des étaux disparates achetés sur une décennie : marques différentes, hauteurs de mors différentes, pas de vis différents et empreintes de fixation différentes.
Pour un sous-traitant qui tourne sur des fraiseuses 3 axes isolées, ce patchwork n’est qu’un désagrément. Pour un atelier qui passe à l’usinage 5 axes automatisé et à des systèmes de fabrication flexibles (FMS) multi-palettes, c’est un goulet qui arrête la production.
Lorsqu’un fabricant de composants de précision pour l’aérospatiale et la puissance fluide a mis en service récemment une nouvelle cellule d’usinage automatisée, son équipe d’ingénierie de fabrication a buté sur un mur. Ils avaient la vitesse de broche, le chargeur de palettes robotisé et les récepteurs de base point zéro. Il leur manquait l’uniformité de l’outillage supérieur. Chaque fois qu’un programmeur planifiait un lot de 15 ou 20 pièces sur plusieurs palettes pour des postes de nuit sans opérateur, les opérateurs devaient appliquer à chaque palette des correcteurs d’usure propres en hauteur Z et en ligne médiane, parce qu’aucun couple d’étaux de l’atelier ne se posait sur le même datum.
Pour supprimer cette variable une fois pour toutes, l’atelier a vidé les étagères et commandé une flotte appariée de 20 étaux autocentrants NEXTAS — préparés, contrôlés et mis sous vide pour une intégration immédiate dans leur pool de palettes point zéro.
L’anatomie d’une mise à niveau de flotte de 20 étaux
Voir vingt étaux 5 axes identiques alignés quatre par cinq sur un chariot d’assemblage NEXTAS — puis mis sous vide à côté de cartons en vrac de clés six pans en L — montre un basculement décisif de la stratégie d’atelier : le bridage n’est plus un accessoire de machine ; c’est un porteur de données interchangeable.
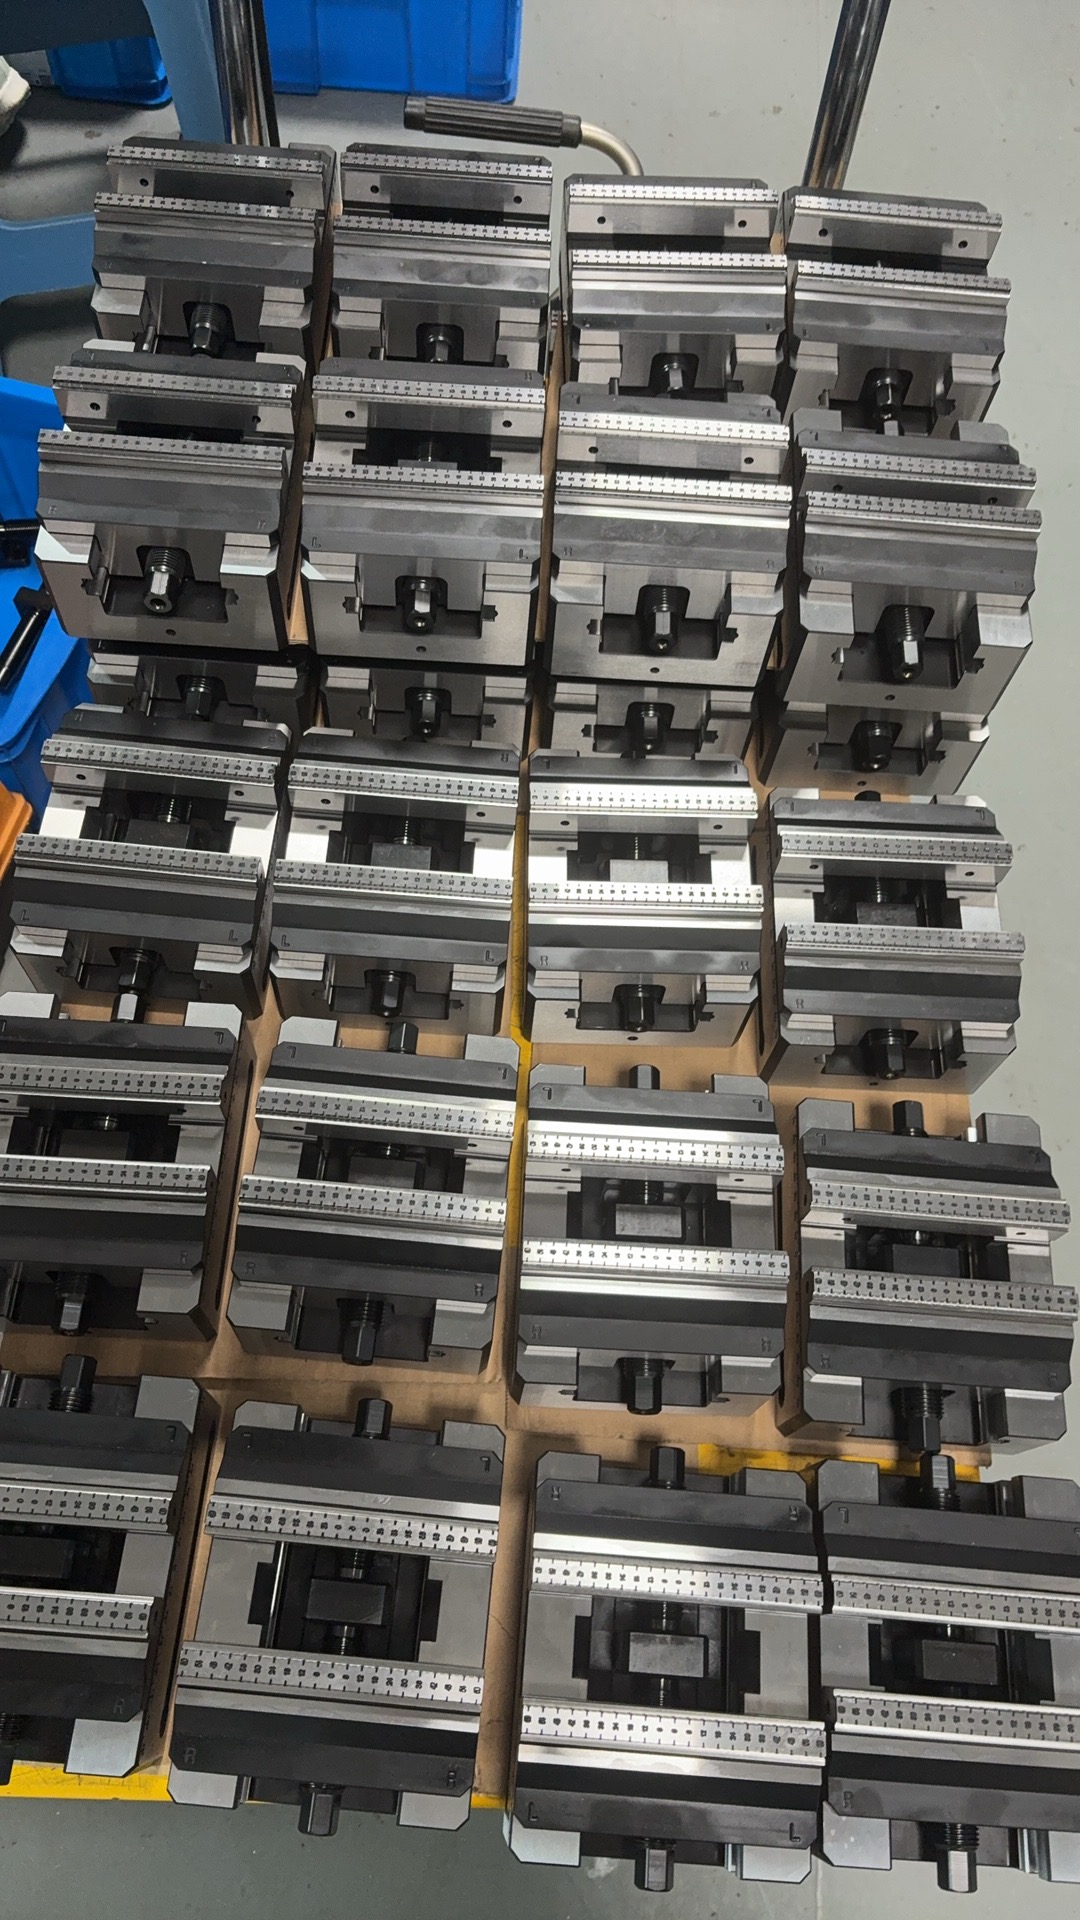
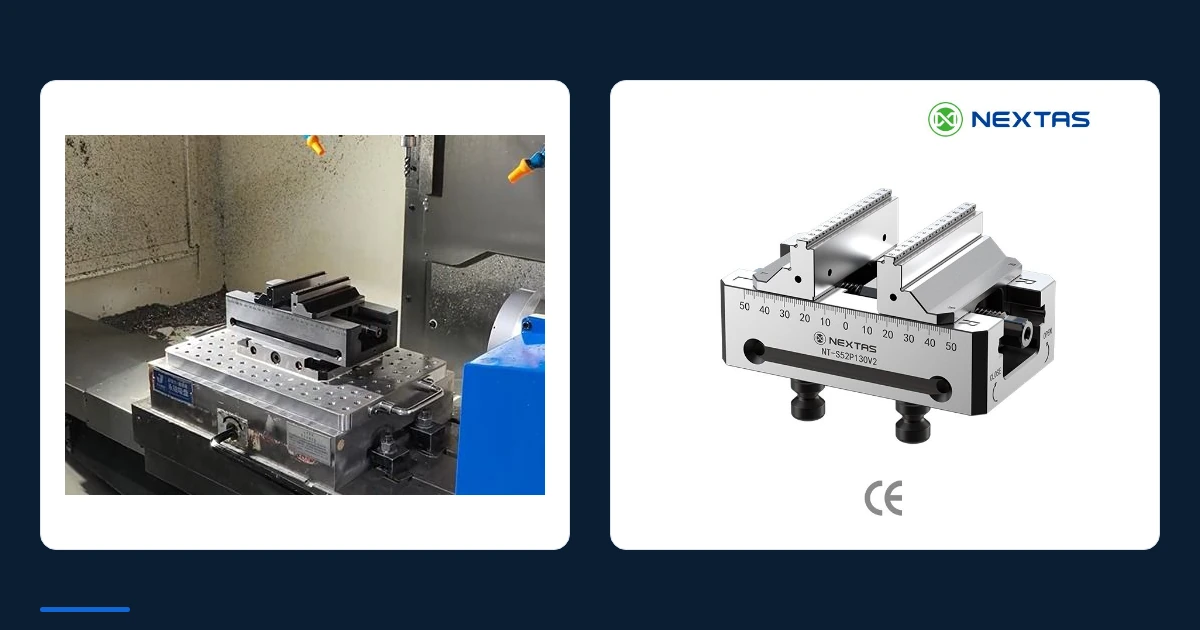
En déployant les 20 étaux autocentrants NEXTAS en même temps sur les postes de réglage hors machine, les indexeurs rotatifs et les racks de palettes automatisés, le client a résolu quatre maux chroniques d’usinage :
- Une vraie ligne médiane identique de palette à palette : Sur un étau classique à mors fixe, les tolérances du brut poussent la ligne médiane de la pièce hors du datum. La vis à filets opposés de chaque étau NEXTAS ramène les deux mors de façon symétrique vers le centre. Plus important : les 20 étaux ayant été rectifiés et appariés dans un seul lot de fabrication, la hauteur Z depuis la portée inférieure du tirant point zéro jusqu’au redan d’appui du mors est identique sur toute la flotte. Un programme validé sur l’étau n° 1 tourne sur l’étau n° 20 sans toucher à la table des correcteurs.
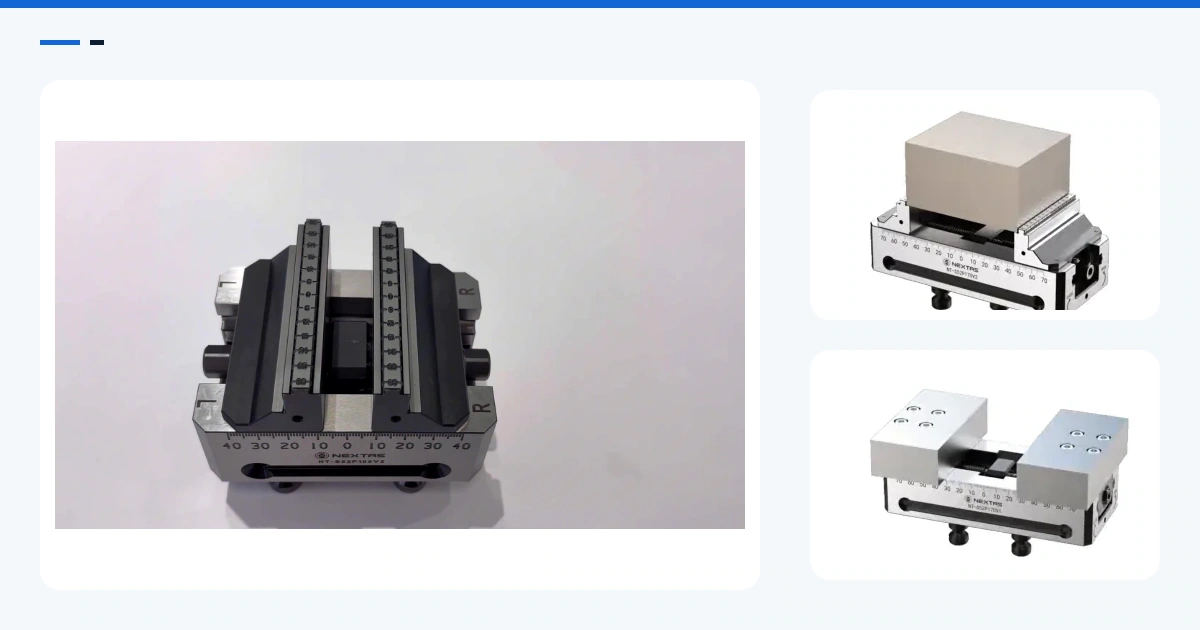
- Une morsure de 3.5 mm pour le dégagement cinq faces : Chaque étau du lot a des mors réversibles et trempés, avec des dentures agressives à fermeture de forme sur le gradin. Au lieu de gaspiller de 10 mm à 12 mm de lopin cher rien que pour tenir la pièce, les opérateurs brident des bruts sciés sur un chapeau porteur de seulement 3.5 mm. Avec le profil incliné et compact du corps, les porte-outils standard à faible saillie atteignent des angles d’inclinaison 5 axes raides sans risquer un choc du nez de broche ou du porte-outil.
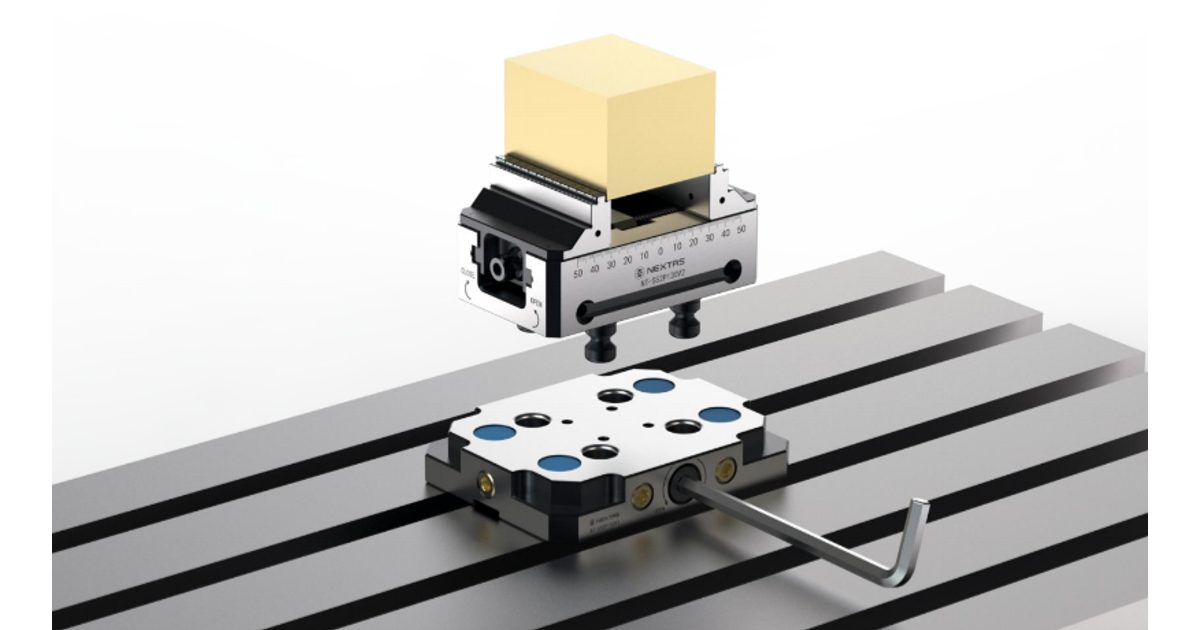
- Un préréglage hors machine guidé par l’échelle : En regardant de près le dessus des mors mobiles sur l’ensemble des 20 étaux, on voit des échelles millimétriques gravées au laser et une grille de perçages de goupille et de fixation pour des mors supérieurs sur mesure. Au chariot de préparation hors machine, un régleur utilise une clé en L standard et cale l’ouverture sur la largeur exacte du lopin en quelques secondes — bien avant que la palette n’entre dans le carénage.
- Ergonomie et préparation robot d’origine : Dans les flancs inférieurs de chaque corps sont usinées des rainures profondes et symétriques de manutention et de préhension. Qu’un opérateur soulève l’étau à la main depuis le chariot de préparation ou qu’un effecteur de robot échange les étaux directement sur un berceau point zéro 4 axes/5 axes, l’interface de manutention est déjà dans l’acier.
Du sac sous vide à la broche : aucun délai de préparation
Pour un acheteur international, la façon dont un montage de précision voyage compte autant que la façon dont il est rectifié. Plutôt que d’enduire vis et mors dentelés d’une graisse cosmoline lourde et collante, qui demande des heures de frottement au solvant, NEXTAS met chaque étau sous vide dans un film barrière résistant après le contrôle final au MMT et la vérification de l’effort de serrage.
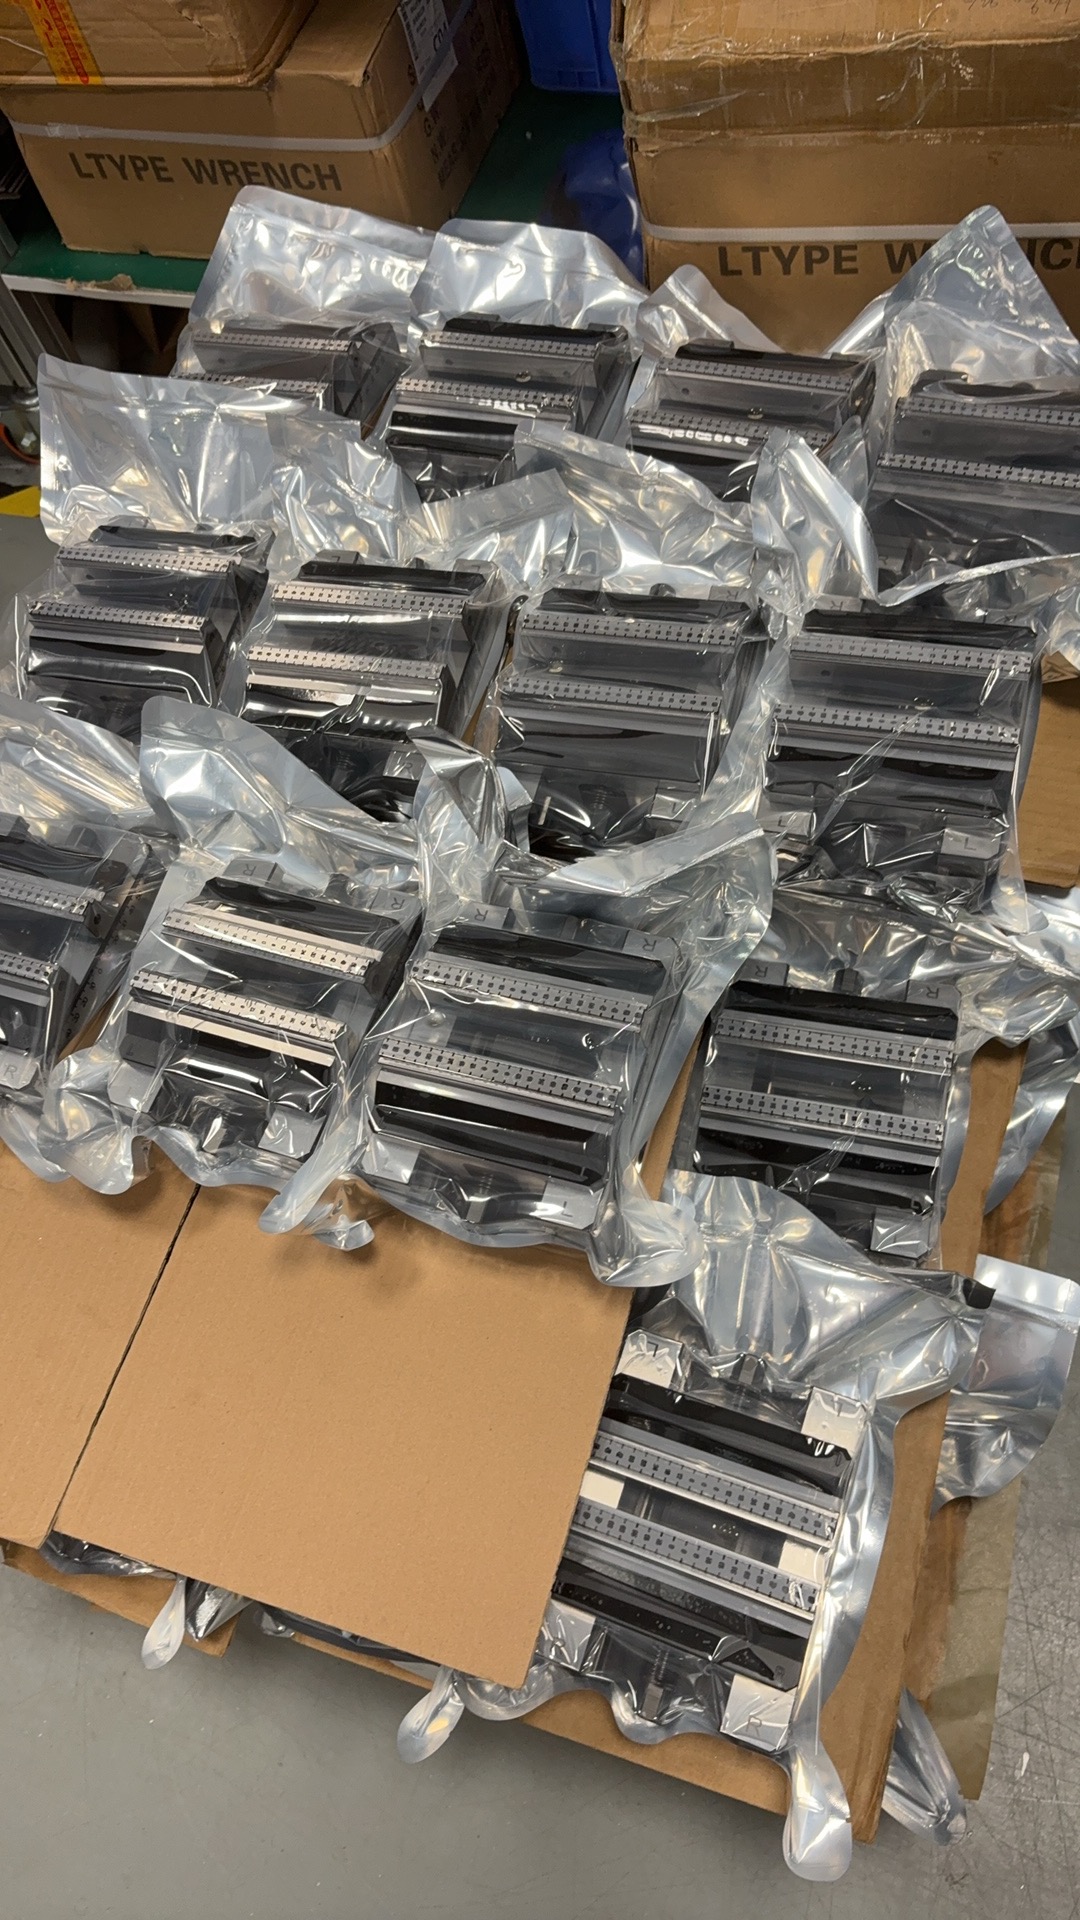
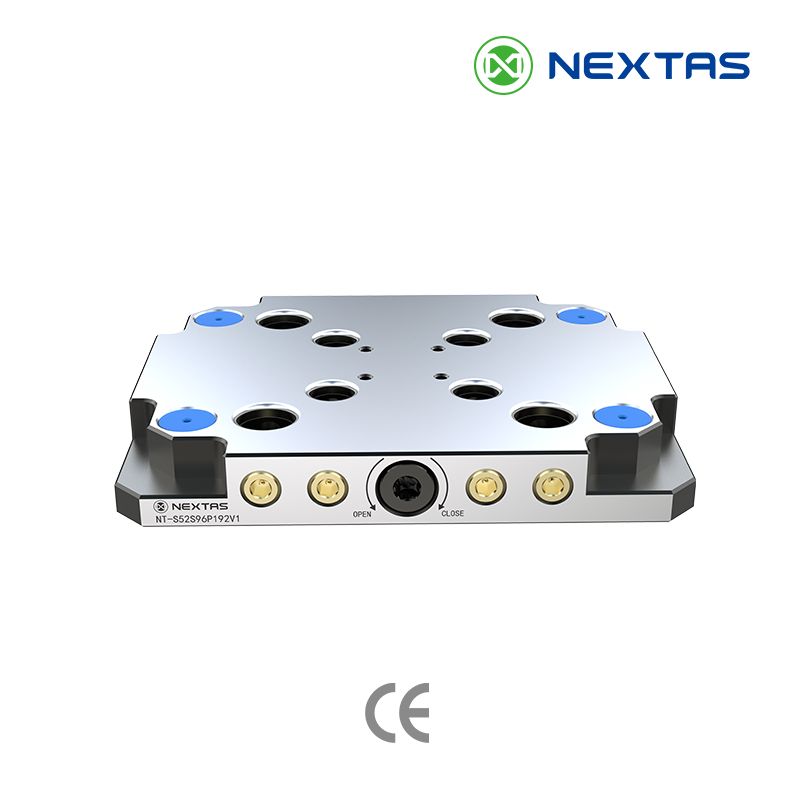
Quand la palette est arrivée chez le client, les techniciens ont simplement ouvert les sacs sous vide, monté les tirants point zéro de 96 mm et déposé les 20 étaux directement sur leurs récepteurs, avec une répétabilité de < 0.003 mm à < 0.005 mm.
Le gain à l’atelier : confiance pour la nuit sans opérateur
Avec 20 étaux NEXTAS standardisés qui circulent en continu entre le poste de chargement hors machine, le rack de palettes et les broches, l’atelier a changé sa journée :
- Postes de nuit sans opérateur : Les opérateurs chargent de 16 à 20 lopins sur la flotte d’étaux avant de partir à 5:00 PM. Le système de palettes automatisé alimente la machine toute la nuit sans un seul ajustement de correcteur.
- Souplesse immédiate pour deux opérations : Comme les mors sont réversibles et ont des implantations de fixation normalisées, la moitié de la flotte peut porter des mors étagés dentelés pour l’ébauche OP10, l’autre moitié des mors doux contournés pour la finition OP20.
- 22 % de matière première en moins : Ramener la surlongueur de bridage à 3.5 mm, sur des milliers de pièces par mois, a payé tout l’investissement des 20 étaux en moins de quatre mois.
Un lot apparié
Envoyez le schéma du récepteur et la cote du lopin
Si le pool de palettes mélange encore les hauteurs d’étau, envoyez le schéma du récepteur point zéro, la cote du lopin scié et le nombre d’étaux qui doivent partager une même hauteur et une même ligne médiane.
Contacter l’ingénierie