Wer den Vorrichtungsbereich fast jeder etablierten CNC-Lohnfertigung mit hohem Teilespektrum betritt, sieht ein Museum der Spanntechnik. Regal um Regal stehen nicht zueinander passende Schraubstöcke aus einem Jahrzehnt — verschiedene Marken, verschiedene Backenhöhen, verschiedene Spindelsteigungen und verschiedene Befestigungsbilder.
Für einen Lohnfertiger mit einzelnen 3-Achs-Fräsmaschinen ist dieses Sammelsurium nur lästig. Für einen Betrieb, der auf automatisierte 5-Achs-Bearbeitung und flexible Fertigungssysteme (FMS) mit mehreren Paletten umstellt, ist es ein Engpass, der die Produktion stoppt.
Als ein Hersteller von Präzisionsteilen für Luft- und Raumfahrt sowie Fluidtechnik vor kurzem eine neue automatisierte Bearbeitungszelle in Betrieb nahm, stieß das Fertigungsengineering an eine Wand. Spindeldrehzahl, robotischer Palettenlader und Nullpunkt-Basisaufnahmen waren da. Es fehlte die Gleichheit der oberen Spannmittel. Jedes Mal, wenn ein Programmierer eine Charge von 15 oder 20 Teilen über mehrere Paletten für unbeaufsichtigte Nachtschichten einplante, mussten die Bediener für jede Palette eigene Z-Höhen- und Mittellinien-Verschleißkorrekturen setzen, weil keine zwei Schraubstöcke in der Werkstatt auf demselben Bezug saßen.
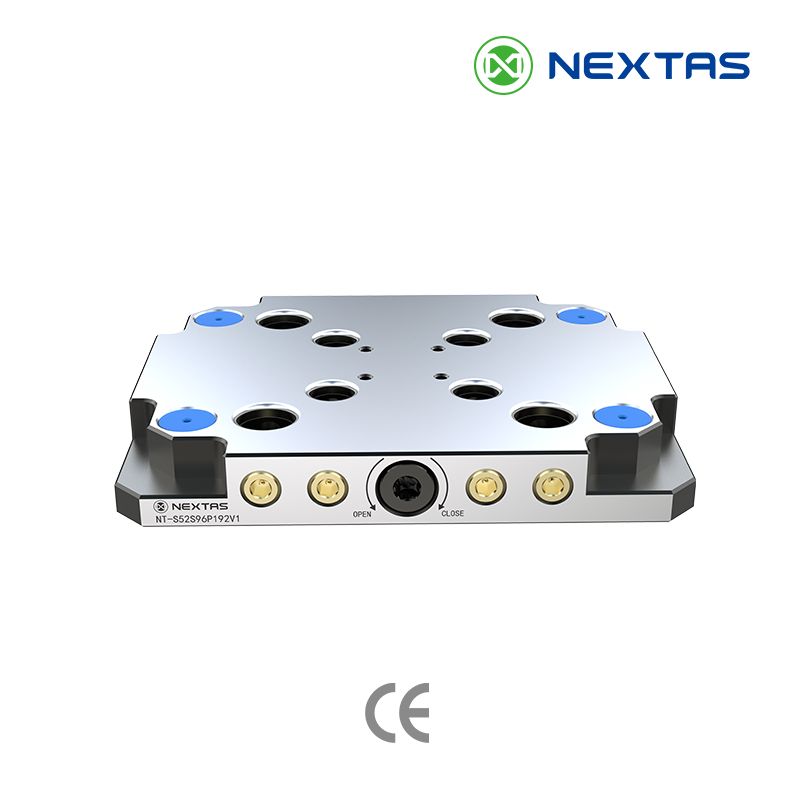
Um diese Variable endgültig zu beseitigen, räumte der Betrieb die Regale und bestellte eine gepaarte Flotte von 20 NEXTAS-Zentrischspannern — bereitgestellt, geprüft und vakuumversiegelt zur sofortigen Integration in den Nullpunkt-Palettenpool.
Die Anatomie eines 20-Spanner-Flottenumbaus
Zwanzig identische 5-Achs-Spanner, vier mal fünf auf einem NEXTAS-Montagewagen aufgereiht — und anschließend vakuumverpackt neben Großkartons mit L-Typ-Sechskantschlüsseln — zeigen eine entscheidende Verschiebung in der Werkstattstrategie: Spanntechnik ist kein Maschinen-Zubehör mehr, sondern ein austauschbarer Datenträger.
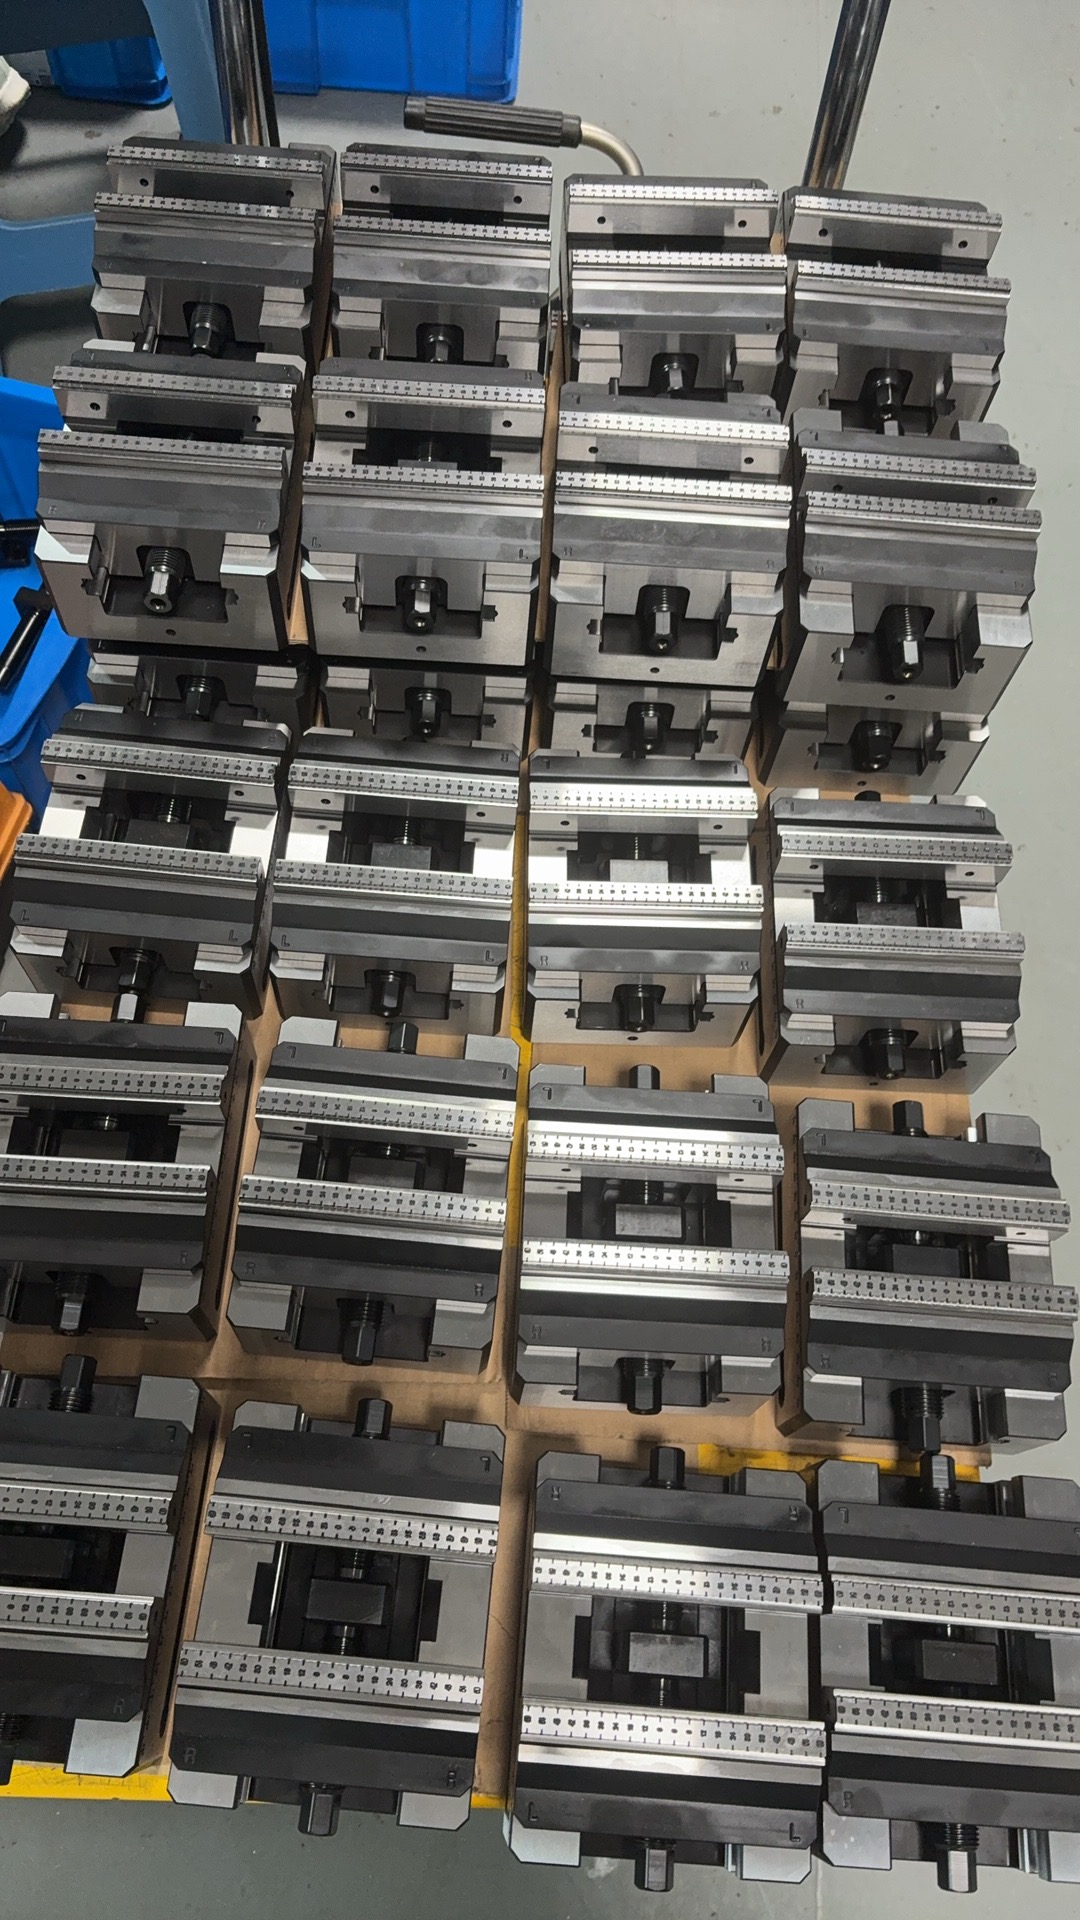
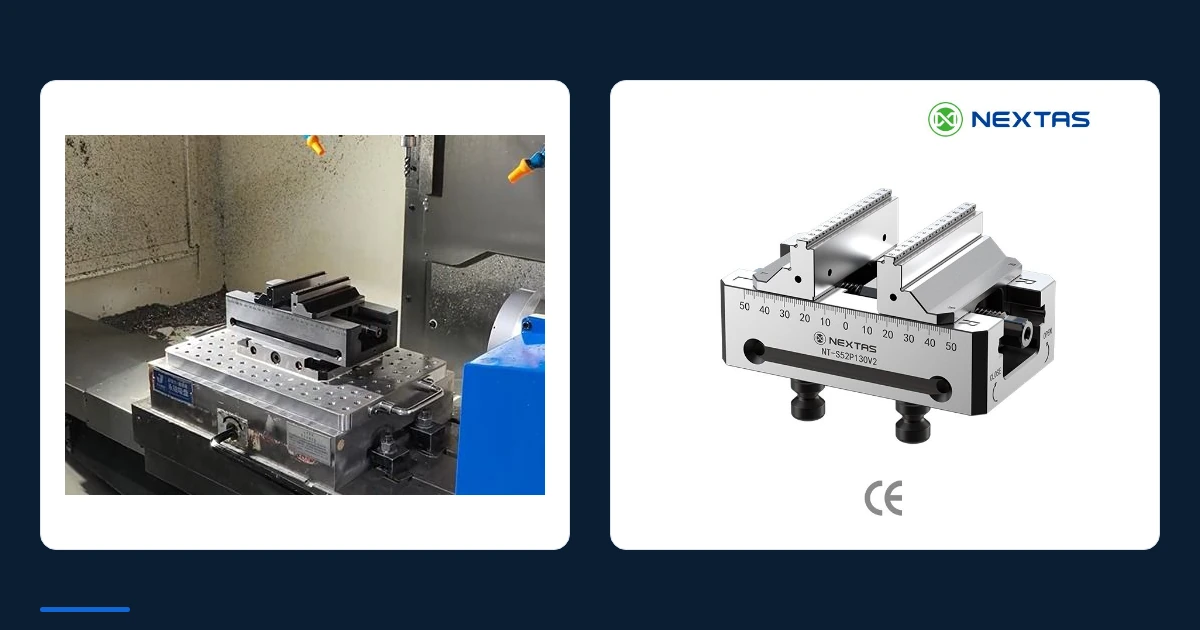
Indem der Kunde alle 20 NEXTAS-Zentrischspanner gleichzeitig an Offline-Rüstplätzen, Rundteilapparaten und automatischen Palettenregalen einsetzte, löste er vier chronische Bearbeitungsprobleme:
- Echte Mittellinien-Gleichheit von Palette zu Palette: Bei konventionellen Festbacken-Schraubstöcken schieben Rohteiltoleranzen die Werkstückmittellinie aus dem Bezug. Die gegenläufige Spindel in jedem NEXTAS-Spanner fährt beide Backen symmetrisch zur Mitte. Wichtiger: Weil alle 20 Spanner in einem Fertigungslos präzisionsgeschliffen und gepaart wurden, ist die Z-Höhe von der unteren Sitzfläche des Nullpunkt-Zugbolzens bis zur Stufe der Backenauflage in der ganzen Flotte gleich. Ein auf Spanner Nr. 1 eingefahrenes Programm läuft auf Spanner Nr. 20, ohne die Werkstückkorrekturtabelle anzufassen.
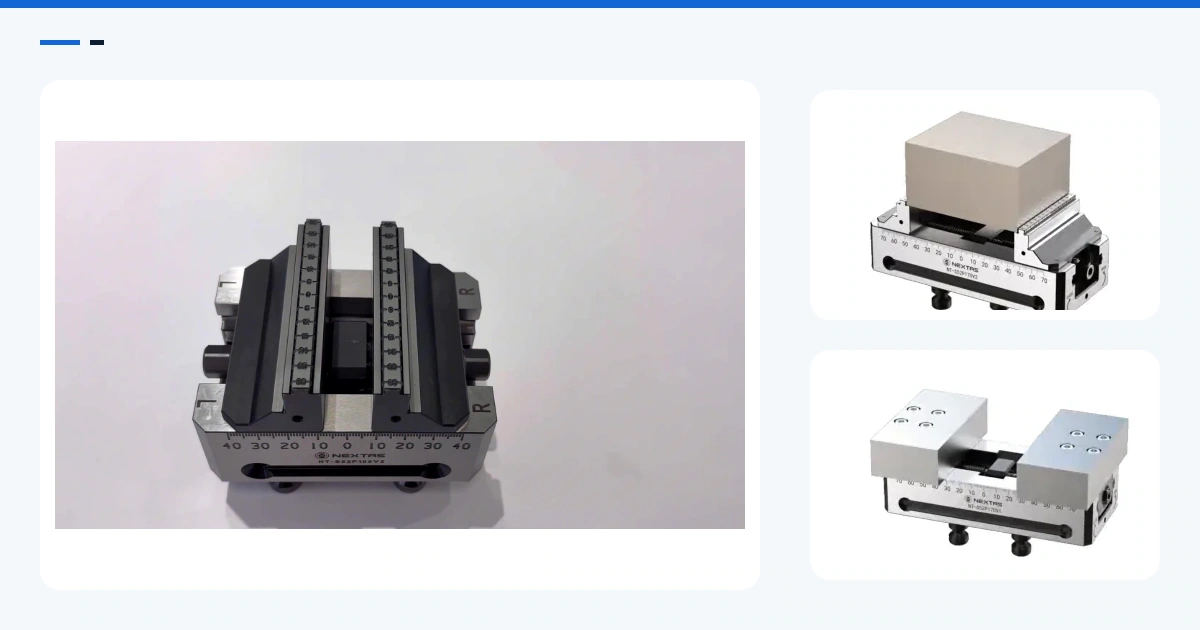
- 3.5 mm Biss für Freigang an fünf Seiten: Jeder Spanner der Charge hat umkehrbare, gehärtete Backen mit aggressiven Formschluss-Serrationen an der Stufe. Statt 10 mm bis 12 mm teures Stangenmaterial nur zum Halten zu verschenken, spannen die Bediener rohe Sägeabschnitte auf einem Trägersteg von nur 3.5 mm. Zusammen mit dem geneigten, kompakten Spannerkörper erreichen Standard-Werkzeughalter mit kurzem Auskrag die steilen 5-Achs-Schwenkwinkel, ohne dass Spindelnase oder Halter kollidieren.
- Skalenführung für die Offline-Vorrüstung: Wer die Oberseite der beweglichen Backen über die 20 Spanner hinweg genau ansieht, findet präzise lasermarkierte Millimeterskalen und ein Raster aus Stift- und Befestigungsbohrungen für Sonderbacken. Am Offline-Vorbereitungswagen stellt ein Rüster mit einem normalen L-Typ-Schlüssel die Backenöffnung in Sekunden auf die genaue Rohteilbreite — lange bevor die Palette in die Maschinenkapselung fährt.
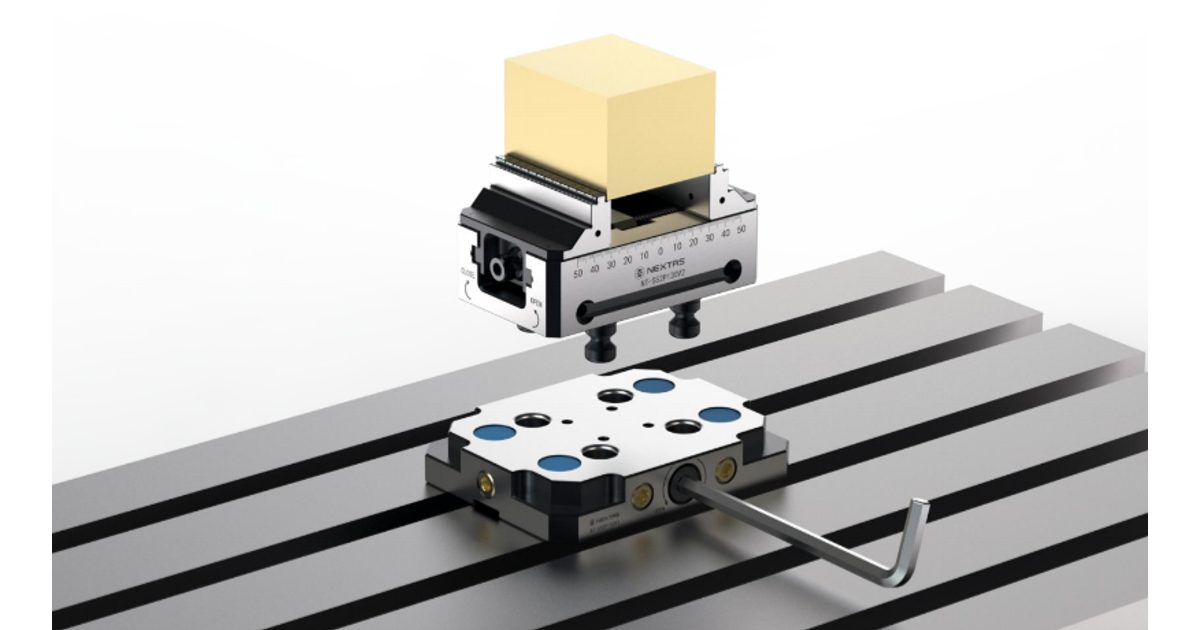
- Ergonomie und Robotertauglichkeit ab Werk: In die unteren Flanken jedes Spannerkörpers sind tiefe, symmetrische Handhabungs- und Greifnuten gefräst. Ob ein Bediener den Spanner von Hand vom Vorbereitungswagen hebt oder ein Roboter-Endeffektor Spanner direkt auf eine 4-Achs-/5-Achs-Nullpunkt-Wiege setzt: die Handhabungsschnittstelle steckt schon im Stahl.
Vom Vakuumbeutel zur Spindel: keine Vorbereitungsverzögerung
Für internationale Käufer ist der Transport eines Präzisionsspannmittels genauso wichtig wie der Schliff. Statt Spindeln und gezahnte Backen mit schwerem, klebrigem Cosmoline-Fett einzuschmieren, das stundenlanges Abwaschen mit Lösemittel braucht, vakuumversiegelt NEXTAS jeden einzelnen Spanner nach der abschließenden CMM- und Spannkraftprüfung in belastbarer Sperrfolie.
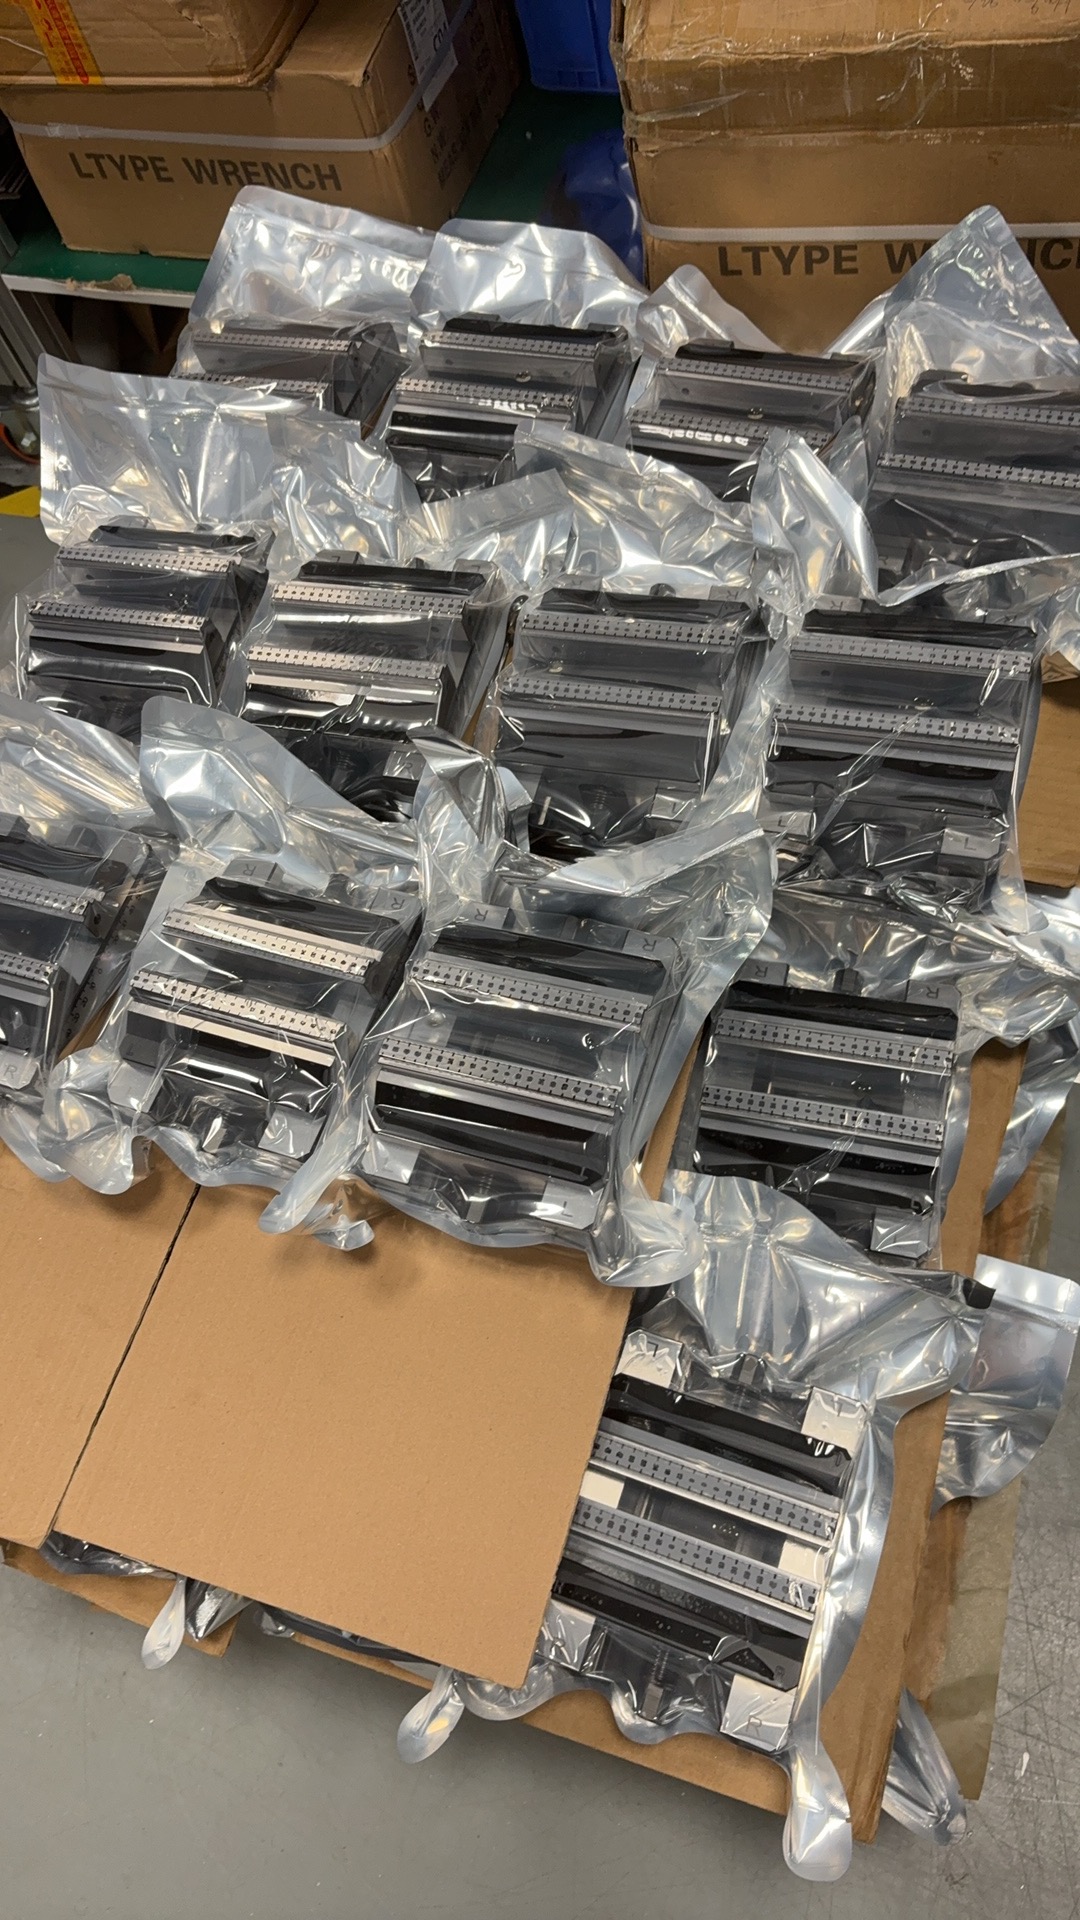
Als die Palette im Werk des Kunden ankam, schlitzten die Techniker die Vakuumbeutel auf, montierten die 96-mm- / Nullpunkt-Zugbolzen und setzten alle 20 Spanner direkt auf die Aufnahmen, mit einer Wiederholgenauigkeit von < 0.003 mm bis < 0.005 mm.
Der Nutzen in der Werkstatt: Vertrauen in die mannlose Schicht
Mit 20 vereinheitlichten NEXTAS-Spannern, die ständig zwischen Offline-Ladestation, Palettenregal und Spindeln kreisen, hat der Betrieb den Tagesablauf verändert:
- Unbeaufsichtigte Nachtschichten freigeschaltet: Die Bediener laden 16 bis 20 Rohteile über die Spannerflotte, bevor sie um 5:00 PM gehen. Das automatische Palettensystem beschickt die Maschine durch die Nacht, ohne eine einzige Korrektur.
- Sofortige Flexibilität für zwei Prozesse: Weil die Backen umkehrbar sind und genormte Befestigungsbilder haben, kann die Hälfte der Flotte mit gezahnten Stufenbacken für OP10-Schruppen stehen, die andere Hälfte mit konturierten Weichbacken für OP20-Schlichten.
- 22 % weniger Rohmaterial: Die Spannzugabe auf 3.5 mm zu senken, über Tausende Teile im Monat, hat die gesamte Investition in 20 Spanner in weniger als vier Monaten bezahlt.
Ein gepaartes Los
Aufnahmebild und Rohteilmaß schicken
Wenn der Palettenpool noch unterschiedliche Spannerhöhen mischt, schicken Sie das Nullpunkt-Aufnahmebild, das Maß des gesägten Rohlings und wie viele Spanner dieselbe Höhe und dieselbe Mittellinie teilen müssen.
Konstruktion kontaktieren