走进任何一家成立超过十年的 CNC 精密加工厂,夹具架上往往像一座「工装博物馆」:不同年份采购、不同品牌、不同钳口高度、不同螺距与底盘孔位的虎钳混杂在一起。
如果只是一人顾一台三轴立式加工中心(VMC),这种混乱顶多让调机慢一点;但当工厂决定迈向五轴多面加工、甚至导入自动交换工作台(APC)或柔性制造系统(FMS)时,这些「各自为政」的虎钳就会瞬间变成卡死产能的致命伤。
近期,一家专门生产航空航天与高阶流体元件的精密代工厂在扩充自动化产线时,就撞上了这道墙。他们买了高速主轴与零点快换底盘,却在排定夜间无人值守(Lights-out)生产时踢到铁板——因为厂内没有两台虎钳的中心基准与 Z 轴高度是完全一致的。每当生产计划排定 20 件一批的订单上托盘架,操作员就必须针对每一台虎钳单独寻边、在控制器里输入不同的坐标磨损补偿值,一旦填错一行数据,半夜就会发生撞机或整批报废。
为了彻底拔除这个变量,该厂工程团队做出了一个果断的决定:清空旧有夹具架,向 NEXTAS 一次性下单导入 20 台同批次精密研磨的五轴自定心虎钳。
解析 20 台虎钳整批导入背后的工程逻辑
看着推车上以 4×5 阵列整齐排开的 20 台 NEXTAS 自定心虎钳,以及随后全数完成独立抽真空防潮封装、连同整箱 L 型专用扳手(L-Type Wrench)准备发货的画面,反映出当代智能工厂的核心思维转变:虎钳不再只是单机配件,而是承载加工坐标数据的「标准化载具」。
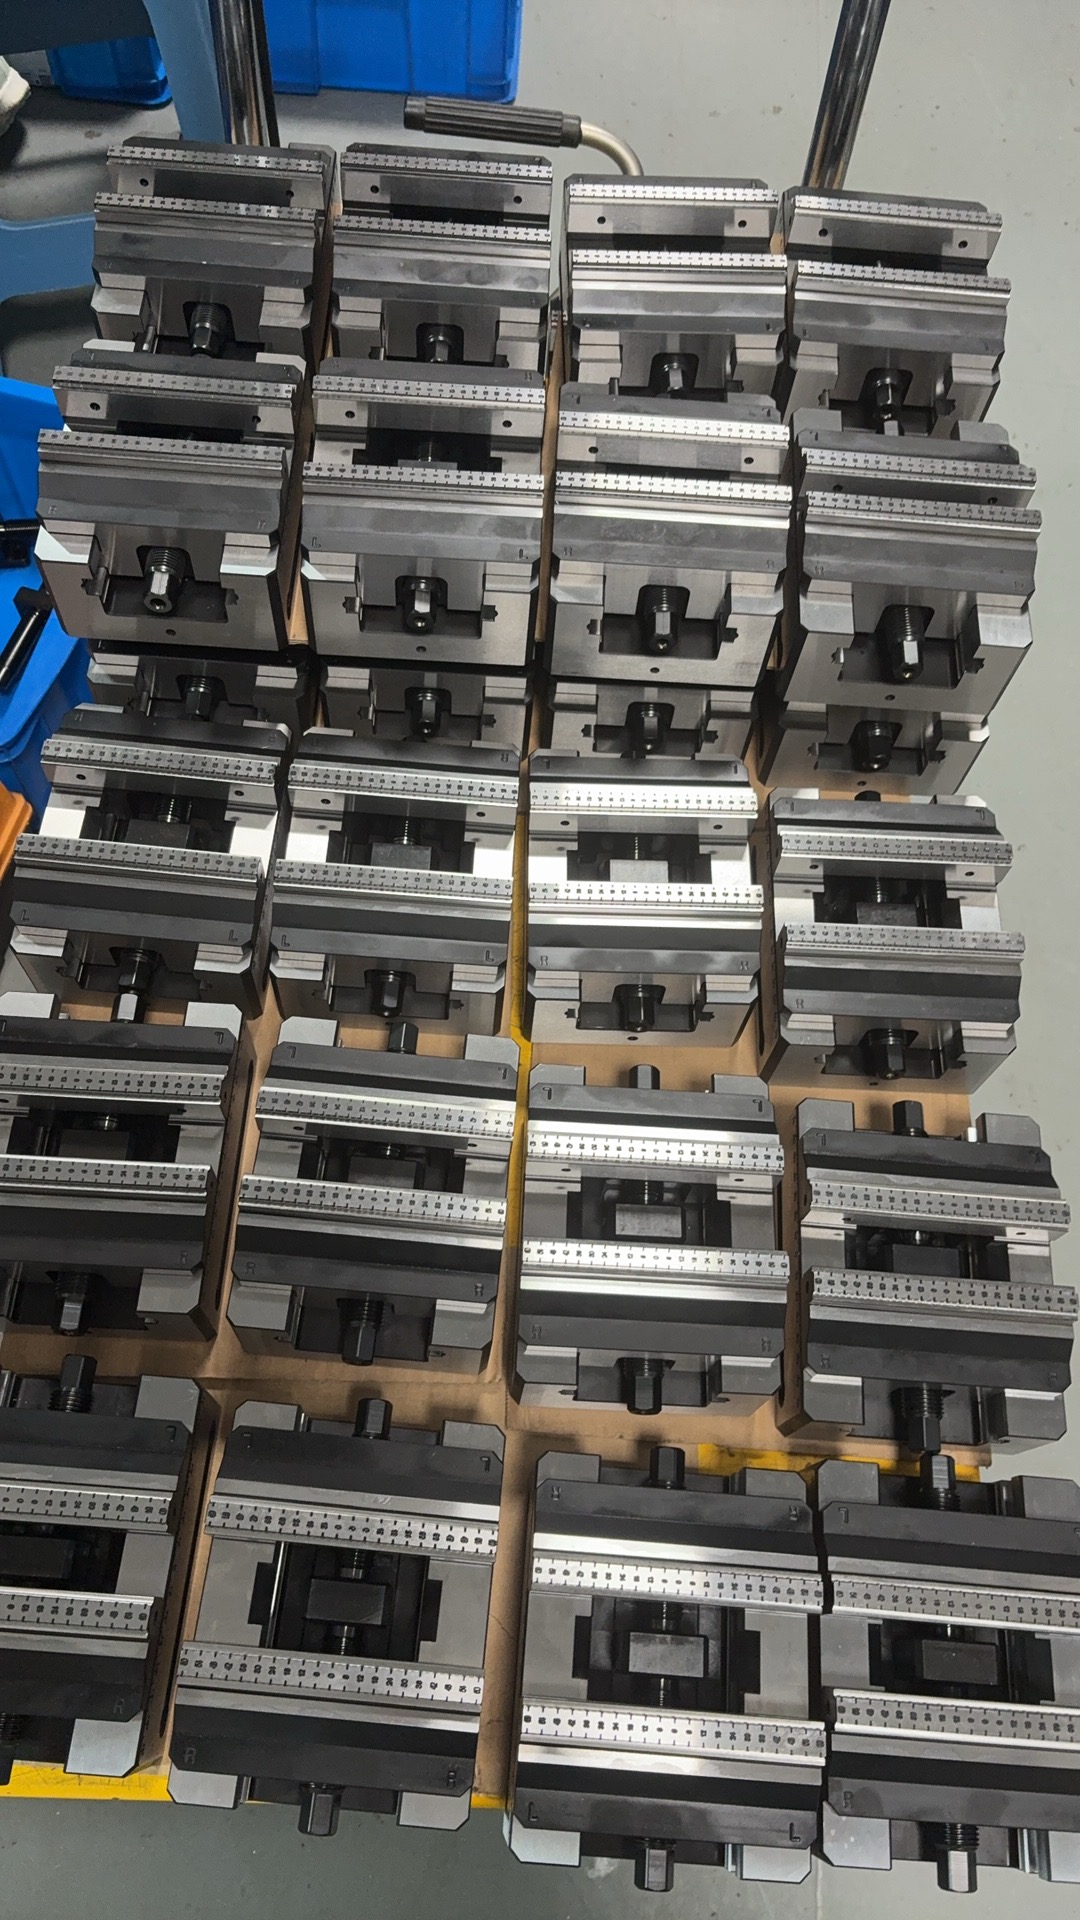
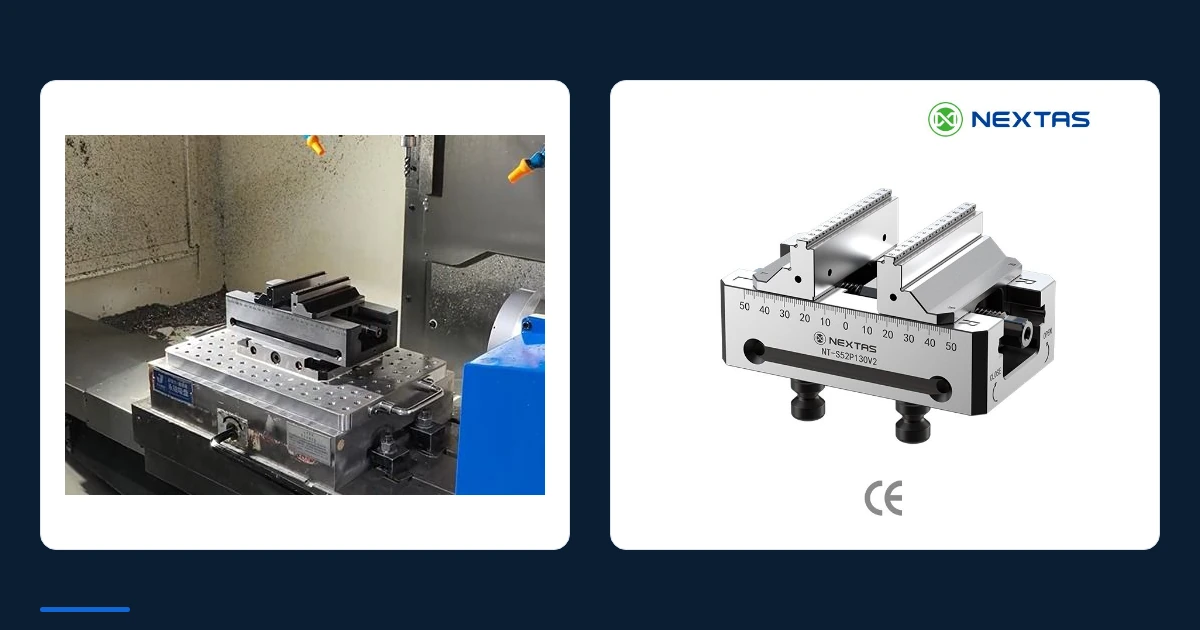
通过将这 20 台虎钳全面部署于机外预调站、四轴/五轴摇篮与自动化托盘架,客户一次性解决了四大现场痛点:
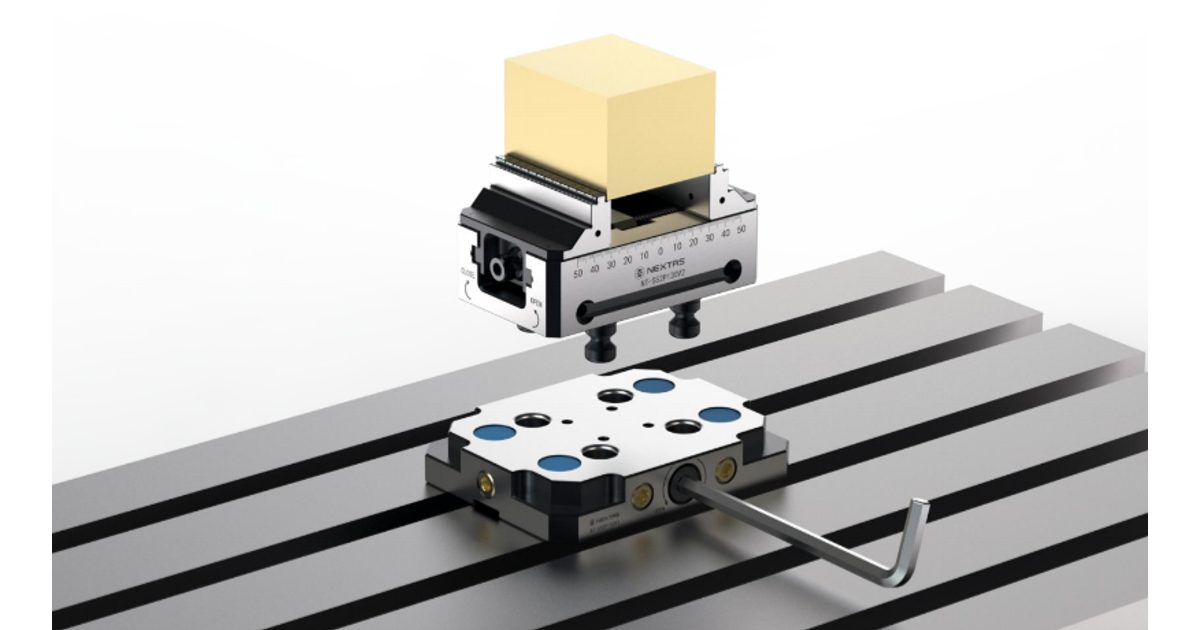
- 跨托盘「零误差」的中心与 Z 轴基准一致性: 传统固定钳口虎钳会因为毛坯下料公差而导致工件中心偏移;NEXTAS 自定心虎钳通过高精度正反牙螺杆驱动双钳口同步向中心收拢,确保每件毛坯永远锁定在程序零点上。更重要的是,这 20 台虎钳在同一制造批次中完成本体与承靠面的精密配磨,从底部零点拉钉结合面到钳口阶梯承靠面的 Z 轴高度完全一致。在 1 号虎钳上试切通过的刀路,放到第 20 号虎钳上直接按下 Cycle Start 就能完美复制。
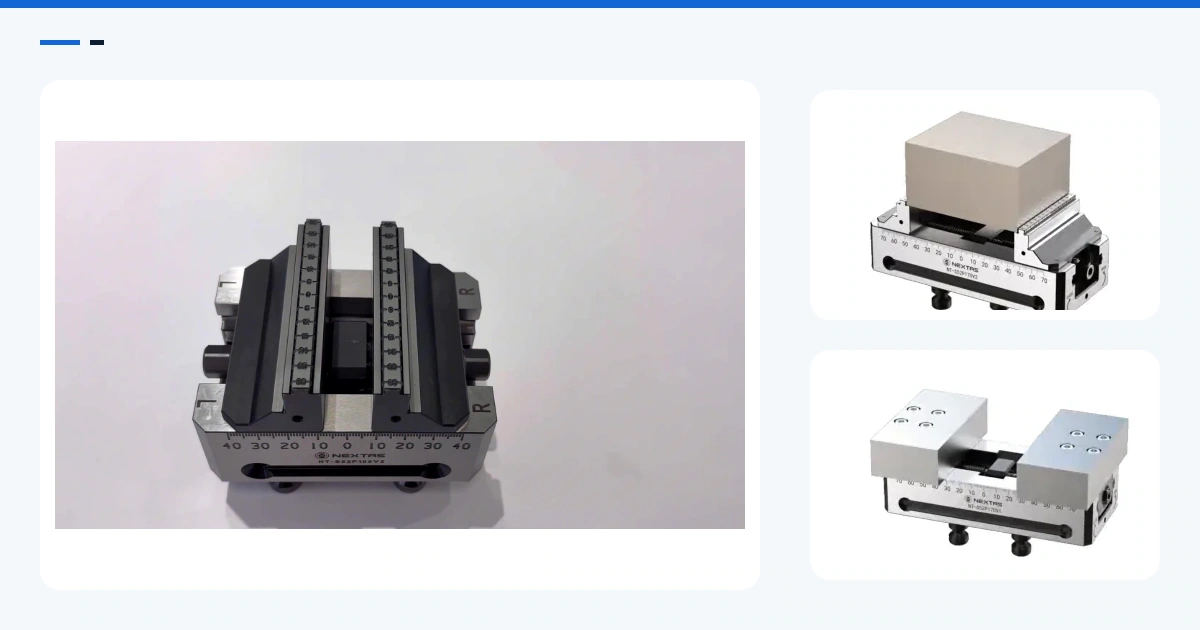
- 3.5 mm 极限咬合与五面加工无干涉刀路: 照片中可以清楚看到,每一台虎钳的活动钳口皆配备了硬化可翻转的「阶梯锯齿钳口(Serrated Step Jaws)」。操作员不再需要预留 10∼12 mm 的夹持料头,仅需 3.5 mm 的极小夹持高度就能产生强大的形状锁合抗拉拔力,大幅节省 22% 的昂贵航空航天铝与不锈钢原材料。搭配虎钳本体向内收敛的紧凑斜角设计,五轴摆头加工时可直接使用高刚性短刀柄,彻底告别主轴鼻端干涉与长刀振刀问题。
- 激光刻度辅助的「机外秒级预调」: 仔细观察虎钳顶部钳口,两侧皆整合了高对比激光刻印毫米刻度与扩充定位孔位。当主轴还在机内切削时,机外人员只需在准备推车上拿起随附的 L 型扳手,对照刻度就能在几秒钟内将 20 台虎钳的开口预调至毛坯尺寸,实现真正的「主轴零停机换线」。
- 兼顾人工搬运与机械手抓取的侧槽设计: 每一台虎钳底座两侧皆加工出深邃对称的夹持与搬运沟槽。无论是操作员在机外推车上手动快速换装,还是未来升级由六轴机械手(Robot Gripper)直接抓取虎钳上下料,硬件接口都已预先就绪。
从拆开真空袋到上机切削:开箱即用的交付质量
对于跨国采购的精密厂而言,夹具在海空运途中的防锈与开箱体验至关重要。NEXTAS 摒弃了传统涂满厚重黄油(到厂后还得花数小时用煤油清洗螺杆与齿纹)的做法,而是在每台虎钳通过最终精度与夹持力检验后,直接进行高气密独立抽真空封装。
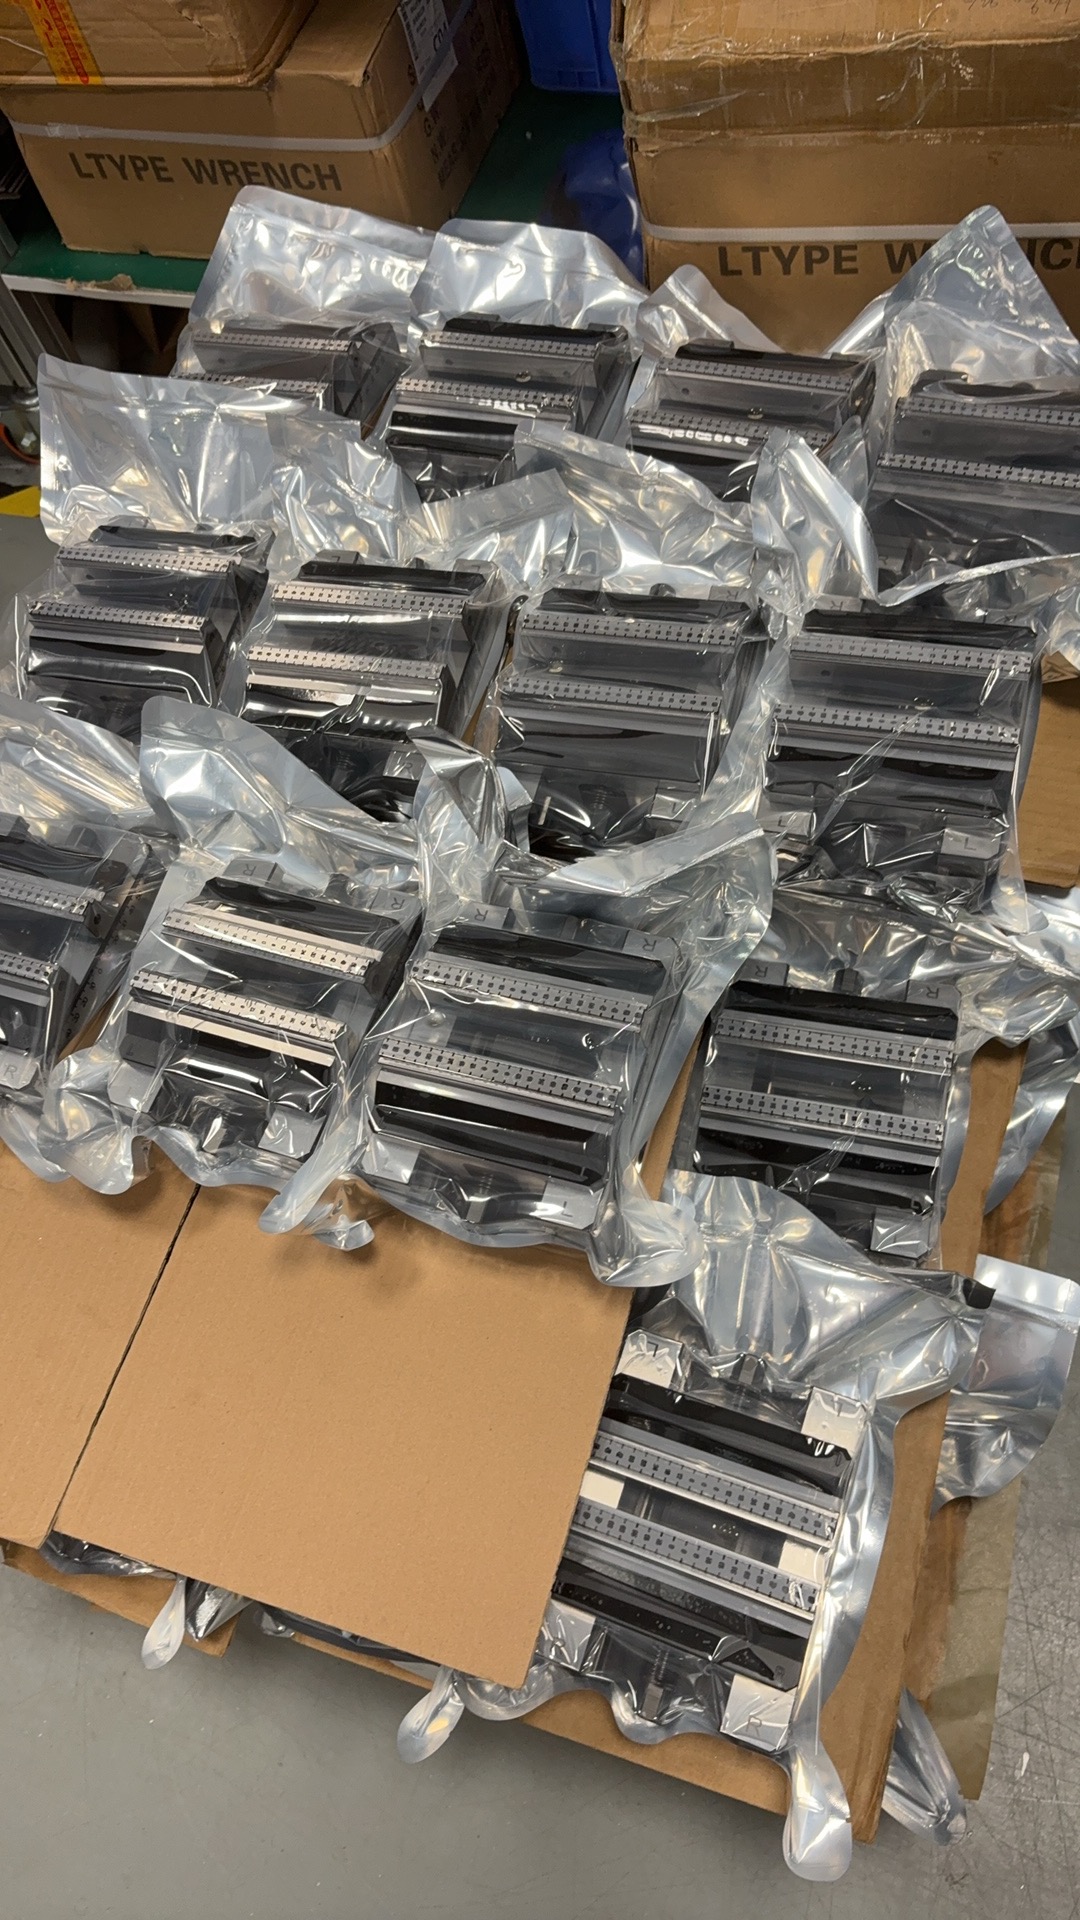
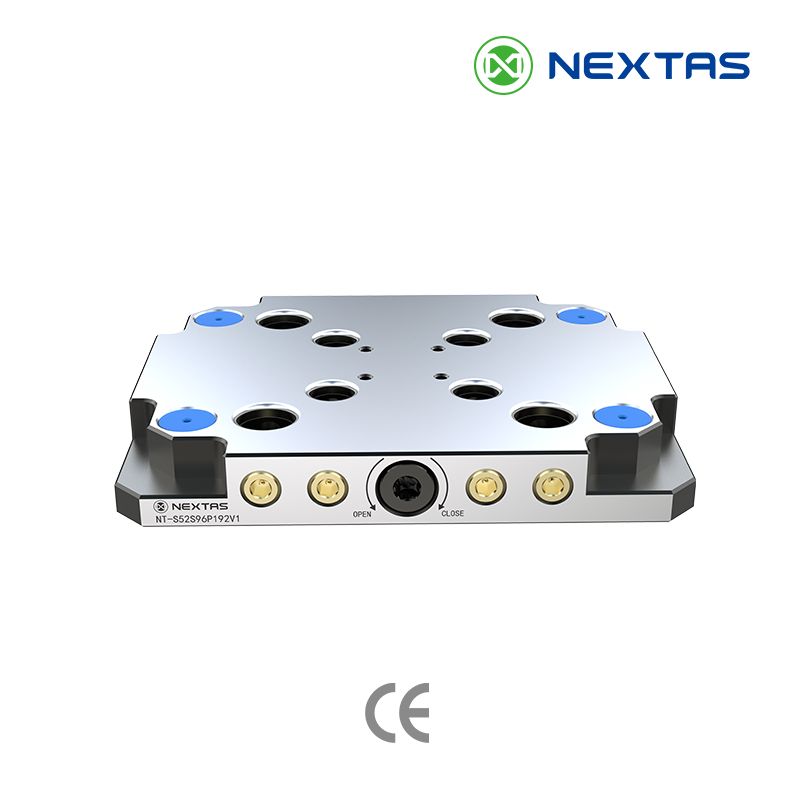
客户收货拆封后,锁上零点拉钉即可直接投入产线,实现 < 0.003 mm 至 < 0.005 mm 的重复定位精度。
车间影响
- 夜间无人值守解锁: 操作员下班前把 16 至 20 件毛坯装上整批虎钳;自动化托盘系统夜间连续进给,无需再调坐标补偿。
- 粗精双制程弹性: 钳口可翻转、安装孔位标准化,一半虎钳用阶梯锯齿牙做 OP10 粗加工,另一半可换仿形软爪做 OP20 精加工。
- 原材料支出降 22%: 夹持余量压到 3.5 mm,以月产数千件计算,整批 20 台虎钳投资在四个月内回本。
同一批次
把接收座接口和毛坯尺寸发过来
如果托盘池里的虎钳高度仍然不一致,请发来零点接收座接口、锯切毛坯尺寸,以及有多少台虎钳必须共用同一高度和同一中心线。
联系工程