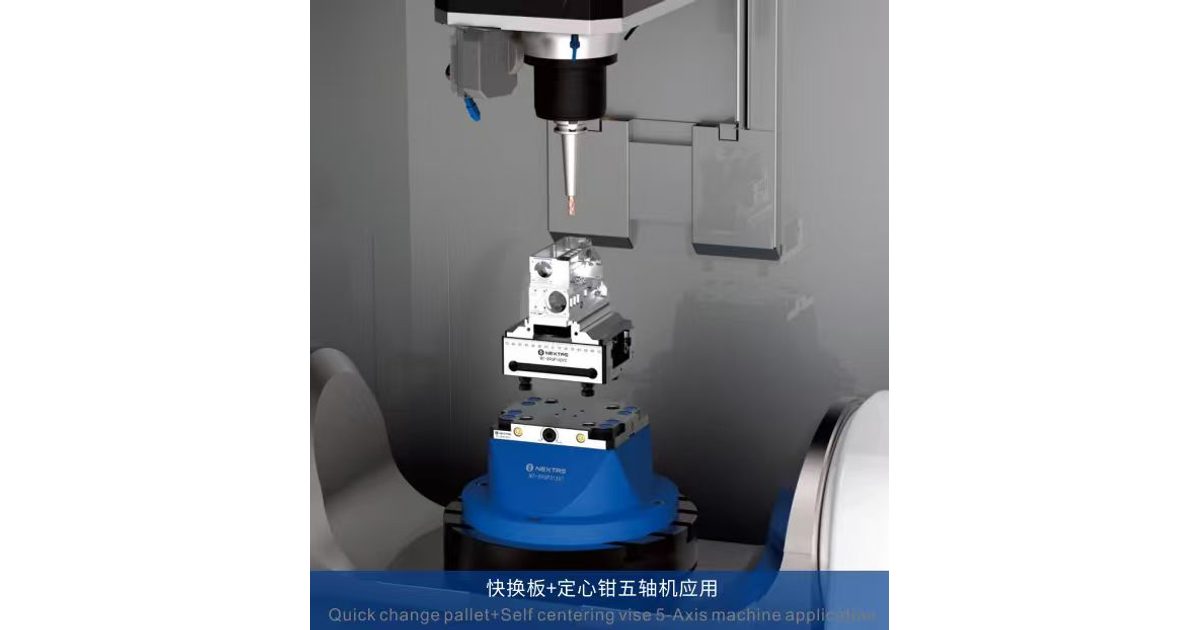
Quelle hauteur de bridage faut-il sur une machine 5 axes ? Une hauteur suffisante pour que le carter de broche dégage la table à l’inclinaison requise, mais assez faible pour que l’outil le plus long puisse se rétracter avant son changement. Ces deux limites déterminent l’assemblage. Une photo de catalogue ne suffit pas.
Utilisez le plan d’ensemble validé pour déterminer la hauteur nette entre la face de la table et le dessus du brut. Additionnez les décalages entre les faces de référence montées. Déduisez les recouvrements et les encastrements au lieu d’additionner la hauteur totale de chaque pièce séparée. Vérifiez le mouvement de changement d’outil et toutes les inclinaisons nécessaires. Si une valeur manque, indiquez « inconnue » et obtenez le plan de la machine ou du montage avant de commander une rehausse.
Deux limites, plutôt qu’une hauteur préférée
Un assemblage trop haut atteint la limite de déplacement vertical, appelée axe Z, ou empêche le fonctionnement du changeur automatique d’outils (ATC). Le changeur doit saisir le porte-outil à une hauteur définie. Si la pièce reste sur cette trajectoire, la macro s’arrête.
Un assemblage trop bas pose le problème inverse. Lorsque la table s’incline, le carter de broche se rapproche de la table. La fraise peut sembler dégagée alors que le carter heurte un bras du berceau, le corps de l’étau ou le plateau.
| Symptôme observé | Limite probable | Modification à envisager |
|---|---|---|
| Le changement d’outil s’arrête ou une alarme Z apparaît à la remontée | La hauteur nette installée, le brut et l’outil peuvent empiéter sur la trajectoire nécessaire au changeur | Abaisser l’assemblage ou raccourcir l’outil |
| Le carter rencontre la table en position inclinée | La face de bridage est trop proche de la table | Rehausser la pièce ou réduire l’inclinaison dans le programme |
| Une rehausse de 200 mm a été supposée | Le catalogue anglais NEXTAS actuel ne répertorie aucune rehausse de 200 mm | Utiliser la hauteur confirmée sur le plan. Indiquer « inconnue » si elle n’est pas connue. Omettre la rehausse uniquement lorsqu’aucune n’est montée. |
Les noms de machines DMU 50, UMC-750, Variaxis et G350 illustrent seulement les architectures qui suscitent ces questions. NEXTAS n’est pas affilié à ces fabricants. Ce guide n’utilise pas leurs valeurs de course. Relevez la position Z, la hauteur de changement d’outil et la limite d’inclinaison dans le manuel de la machine concernée.
Additionnez les éléments réellement montés
Partez de la face du plateau rotatif et suivez les faces de référence installées. Pour l’adaptateur, le récepteur ou la plaque point zéro, toute rehausse, le bridage supérieur et le brut, utilisez la hauteur ajoutée après assemblage. Comptez une seule fois les recouvrements et les encastrements. Ajoutez séparément la hauteur des mors uniquement si le plan montre qu’ils dépassent la hauteur annoncée de l’étau. Incluez les raccords qui restent sur l’ensemble dans la vérification de tous les mouvements et du dégagement des outils.
Le catalogue anglais actuel ne répertorie ni rehausse standard ni rehausse de 200 mm. N’introduisez pas 200 mm dans la somme sans disposer déjà d’un plan indiquant cette hauteur.

52 mm et 96 mm désignent l’entraxe, pas la hauteur
Sur la page de cet étau autocentrant, 52 mm et 96 mm désignent l’implantation de fixation, et non la hauteur annoncée. La largeur des mors est également distincte : 77 mm pour la famille S52 et 125 mm pour la famille S96. Deux lignes utilisables pour une première somme figurent ci-dessous. Les autres lignes de ce tableau possèdent leur propre hauteur. Utilisez celle du modèle que vous achèterez.
| Modèle figurant sur la page de l’étau | Hauteur annoncée | Ouverture annoncée des mors | Ne pas interpréter comme |
|---|---|---|---|
| NT-S52P210V2 | 87 mm | 0 à 200 mm | Une rehausse de 200 mm ou l’assemblage complet |
| NT-S96P210V2 | 111 mm | 0 à 200 mm | Un assemblage plus haut du seul fait de l’entraxe de 96 mm |
La valeur de 200 mm représente l’ouverture possible des mors. Elle ne désigne ni une rehausse ni la distance entre la table et la pièce. La page de cet étau indique une répétabilité de positionnement inférieure à 0,02 mm. Cette valeur concerne l’étau, pas la pièce finie, et ne constitue pas un contrôle de dégagement.
La page du système point zéro indique une répétabilité inférieure à 0,003 mm pour les modèles V1 répertoriés. Pour V2, confirmez la répétabilité sur le plan du modèle choisi. La page de la plaque manuelle indique une valeur inférieure à 0,005 mm pour les familles 52 mm et 96 mm répertoriées. Le repositionnement d’une plaque ne prouve pas que la broche restera dégagée à l’inclinaison nécessaire. Les désignations de modules telles que 85 mm ou 160 mm sont des dimensions de famille sur la page du système, et non une hauteur à additionner, sauf si le plan les définit ainsi.
La limite supérieure vient du changement d’outil
Une machine peut annoncer une grande course Z tout en offrant moins d’espace à l’endroit où le changeur saisit le porte-outil. Utilisez cette hauteur de changement d’outil. Si vous ne connaissez que la course totale, indiquez « inconnue » pour la hauteur de changement d’outil.
Somme de préparation : espace sous le brut = hauteur de changement d’outil − outil le plus long − brut au-dessus des mors − marge de dégagement.
Prenons une machine fictive : il ne s’agit ni d’un essai NEXTAS ni de la course d’un centre d’usinage nommé. Hauteur de changement d’outil : 500 mm. Outil le plus long : 120 mm. Brut au-dessus des mors : 80 mm. Marge : 30 mm. L’espace sous le brut est de 270 mm. Ces 270 mm limitent la hauteur nette installée de l’adaptateur, du récepteur ou de la plaque, de toute rehausse et de l’étau ou du bridage à queue d’aronde. Additionnez les décalages entre les faces de référence assemblées pour compter une seule fois chaque recouvrement ou encastrement. Incluez la hauteur des mors dans ces 270 mm uniquement si le plan les montre au-dessus de la hauteur annoncée de l’étau. Introduisez les valeurs de votre machine avant l’achat.
Un calcul fictif peut supposer une marge de 25 mm à 50 mm. Il ne s’agit ni d’une plage courante observée ni d’une limite de dégagement NEXTAS. Définissez la marge réelle d’après la machine, la géométrie complète du porte-outil et de l’outil, les mouvements de commande et les contrôles numériques de collision approuvés, puis vérifiez le montage validé.
La limite inférieure apparaît à l’inclinaison
Sur une machine à deux axes rotatifs de table, les deux axes se trouvent dans la table. À forte inclinaison, le carter de broche se rapproche du plateau et des bras de support. Un assemblage bas oblige l’outil à pénétrer dans cet espace.
Sur une machine à tête orientable, la tête inclinable peut heurter le bord de la table ou un bloc haut. Sur une machine à deux axes rotatifs de tête, la tête peut heurter une colonne de bridage ou une bride au bord de la table. Représentez le carter, pas seulement la fraise.

Un calcul fictif de berceau peut partir de 200 mm entre la face de la table et la face de bridage. Utilisez la hauteur réelle de l’ensemble et la géométrie de la machine et du porte-outil pour l’examen de dégagement approuvé ; cette hauteur illustrative ne désigne pas une rehausse NEXTAS et ne démontre aucun dégagement sur une machine donnée.
Si l’assemblage minimalement sûr est plus haut que l’assemblage maximal permettant encore le changement d’outil, une même hauteur ne satisfait pas les deux limites. Raccourcissez l’outil, scindez l’opération ou réduisez l’inclinaison. Ne masquez pas le carter dans la simulation pour forcer le passage.
Rehausser la pièce permet d’utiliser un outil court
L’usinage 5 axes permet d’incliner la pièce pour qu’un outil court atteigne une face latérale. Selon un calcul simple de poutre, doubler le porte-à-faux d’un outil divise sa rigidité par environ huit. C’est un calcul de préparation, pas un essai de coupe sur un étau NEXTAS. Utilisez-le pour choisir entre un porte-outil plus long et une inclinaison compatible avec les dégagements de la machine.
Un bridage à queue d’aronde peut être plus bas qu’un corps d’étau
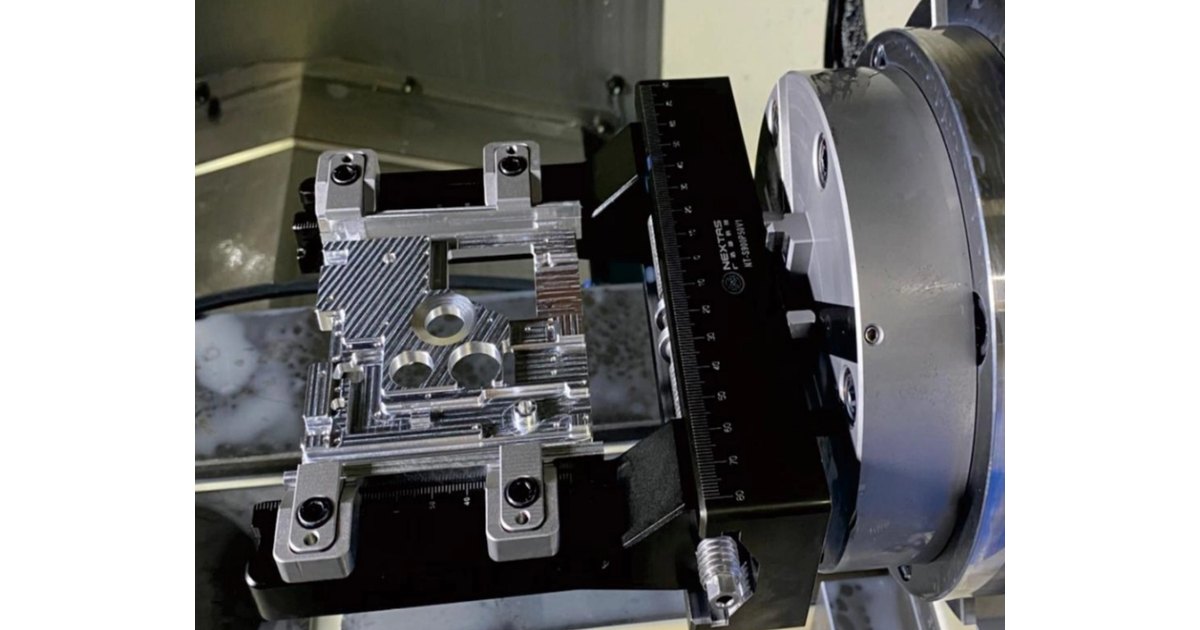
La page du bridage à queue d’aronde présente une prise à 45 degrés aux formats 52 mm et 96 mm. Pour cet exemple fictif de préparation, supposons environ 3 à 5 mm de queue d’aronde dans le brut. Ce n’est pas une exigence publiée pour le produit lié. Le modèle choisi, les mors et le plan de préparation du brut déterminent le profil et la profondeur réels. Ces 3 à 5 mm d’exemple concernent la matière du tenon, pas la hauteur du corps de montage. Celle-ci figure sur le plan du modèle sélectionné.
Un tenon à 60 degrés exige des mors différents. N’en usinez pas pour le montage à 45 degrés de cette page. La largeur du tenon, le logement et le contrôle sur piges sont traités dans le guide de préparation du bridage à queue d’aronde. Cette page vérifie uniquement si ce corps plus bas permet encore le changement d’outil après ajout de la plaque située dessous.
Une plus grande hauteur amplifie une petite erreur angulaire
Il s’agit d’un calcul de préparation, pas d’un résultat mesuré par NEXTAS. Une erreur de 0,01 degré à 200 mm du pivot représente environ 0,035 mm sur la pièce, car 200 mm multipliés par le sinus de 0,01 degré donnent environ 0,035 mm. À 100 mm, la même erreur angulaire produit environ la moitié de cet écart. Si vous rehaussez l’assemblage, répétez le contrôle du centre de rotation prescrit par le constructeur de la machine. Une valeur de répétabilité du récepteur ne remplace pas ce contrôle.
Transmettez les limites avant de commander l’assemblage
Le guide des plateaux rotatifs 4 axes traite de la face de table, de la masse et du verrouillage du débridage. Il ne définit pas cette plage de hauteur. Le choix d’une plaque de 52 mm ou 96 mm fait l’objet d’une vérification d’adéquation distincte sur la page de la plaque.
- Architecture de la machine : deux axes rotatifs de table, tête orientable ou deux axes rotatifs de tête.
- Position Z au changement d’outil, ou « inconnue ».
- Inclinaison maximale nécessaire pour la pièce.
- Outil le plus long, du plan de jauge de broche à la pointe.
- Dimensions du brut et hauteur dépassant des mors.
- Modèle d’étau ou de bridage à queue d’aronde, ou « inconnu ».
- Toute hauteur de rehausse figurant déjà sur un plan. Si elle est inconnue, indiquez « inconnue ». Indiquez « aucune » uniquement lorsqu’aucune rehausse n’est montée.
Questions des acheteurs avant de définir la hauteur
NEXTAS vend-il une rehausse de 200 mm ?
Le catalogue anglais approuvé actuel ne répertorie ni rehausse standard ni rehausse de 200 mm. Cette absence ne permet pas de conclure sur la disponibilité d’une rehausse sur mesure ; confirmez cette possibilité et le plan validé avec NEXTAS. La valeur de 0 à 200 mm des NT-S52P210V2 et NT-S96P210V2 désigne l’ouverture des mors. N’incluez une hauteur de rehausse qu’à partir du plan approuvé du montage réel.
52 mm ou 96 mm désignent-ils la hauteur de l’assemblage ?
Non. Ces nombres désignent l’entraxe de fixation. La hauteur annoncée figure dans une autre colonne. Le NT-S52P210V2 mesure 87 mm de haut. Le NT-S96P210V2 mesure 111 mm de haut. Les autres modèles possèdent leur propre hauteur annoncée. Ajoutez celle des mors uniquement si le plan choisi les montre au-dessus de cette hauteur.
La répétabilité du récepteur prouve-t-elle le dégagement de l’outil ?
Non. La page du système point zéro indique une répétabilité de remise en position inférieure à 0,003 mm pour les modèles V1 répertoriés ; pour V2, confirmez le plan du modèle choisi. La valeur inférieure à 0,005 mm des plaques manuelles répertoriées est également une valeur de remise en position. Le dégagement dépend du modèle de machine, de l’outil et de l’inclinaison.
Quelle hauteur de matière pour la queue d’aronde faut-il ajouter ?
Un exemple fictif de préparation peut supposer environ 3 à 5 mm de profil à 45 degrés dans le brut. Ce n’est ni une spécification du produit lié ni une exigence générale. Confirmez le profil et la profondeur réels d’après le modèle choisi, les mors et le plan de préparation du brut. L’exemple concerne la matière du tenon, pas le corps du montage. Utilisez les hauteurs nettes installées du corps et de la plaque sur le plan d’ensemble validé. Comptez une seule fois chaque recouvrement ou encastrement entre leurs faces de référence.
Que faire si la hauteur sûre à l’inclinaison est déjà trop élevée pour le changement d’outil ?
Un même assemblage ne peut pas satisfaire les deux limites. Raccourcissez l’outil, scindez l’opération ou réduisez l’inclinaison. Ne supposez pas qu’un bloc plus haut conviendra parce qu’une photo semble dégagée.
Avant de commander l’assemblage
Transmettez la hauteur de changement d’outil et l’inclinaison
Communiquez l’architecture de la machine, la position Z au changement d’outil, l’inclinaison maximale, l’outil le plus long, les dimensions du brut et le modèle d’étau ou de bridage à queue d’aronde. Si le plan ne donne pas la hauteur de rehausse, indiquez « inconnue ». Indiquez « aucune » uniquement lorsqu’aucune rehausse n’est montée. NEXTAS peut comparer ces limites aux plans du récepteur, de l’étau ou du bridage à queue d’aronde choisi et énumérer les éléments encore inconnus.
Transmettre les limites de l’assemblage