Ce que les acheteurs entendent par alternative à VERO-S
La plupart ne demandent pas une copie. Ils veulent une seconde source, un coût projet plus bas, un délai plus court, un plan de palette personnalisé ou un fournisseur capable de relire la table machine et l’empilage du montage. C’est une question d’achat pratique, pas une question de marque. Ouvrez la page systèmes point zéro et envoyez le module, la tirette et la palette chargée pour un devis.
Il faut distinguer un système de modules récepteurs d’une plaque point zéro finie. Une plaque peut résoudre un changement d’étau ou de palette. Un système de modules implique diamètre, tirettes, air, capteurs, sous-plaque, épaisseur de palette et parfois logique robot ou FMS.
Commencez par la cellule : table VMC, colonne de bridage HMC, trunnion 5 axes, changeur de palettes, station de contrôle ou cellule robotisée. Si vous comparez encore queue d’aronde, étau autocentrant et point zéro, partez du guide de sélection du bridage CNC.
Commencez par l’interface, pas par l’apparence du catalogue
Un système point zéro fonctionne parce que le montage revient sur une référence définie. Une photo similaire ne prouve pas cette référence. Avant le prix, demandez famille de récepteur, diamètre de module, géométrie de centrage, type de tirette, méthode de déverrouillage, direction d’air et entraxe de fixation.
En rétrofit, envoyez des plans ou des photos cotées de la base actuelle et du dessous de palette. Un accès latéral bloqué, une hauteur Z différente ou une tirette qui touche la structure peut transformer un achat simple en redéfinition complète.
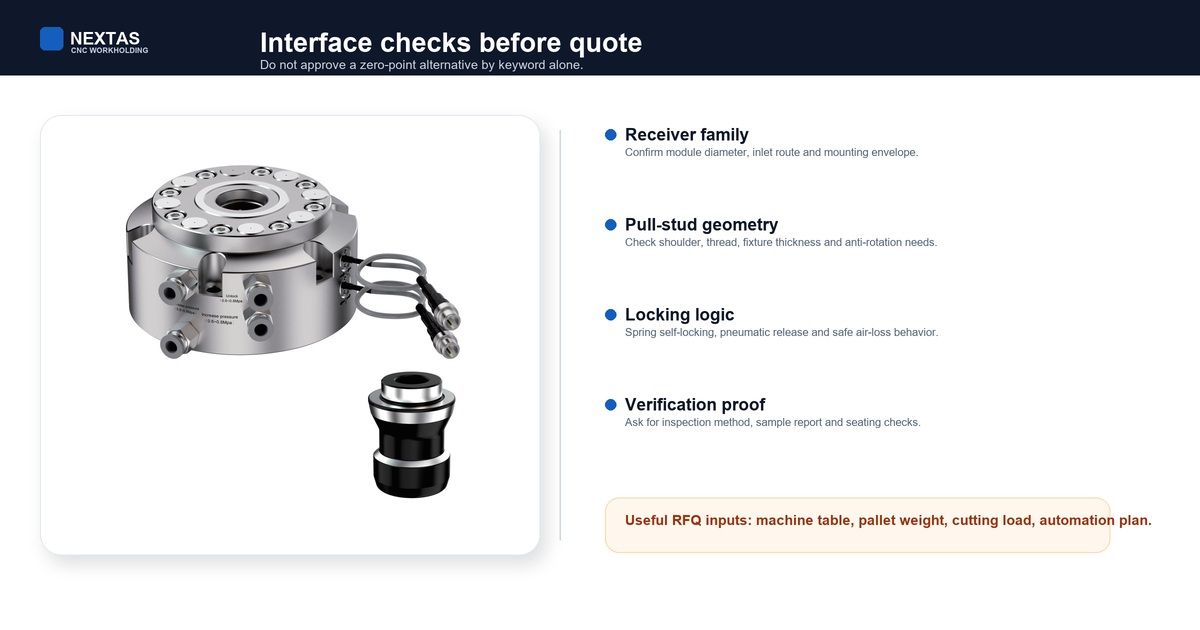
Comparez les modules récepteurs point zéro MFG si vous devez concevoir une sous-plaque, une palette ou un support autour d’eux. Comparez une plaque de bridage point zéro prête si son implantation convient. Nommez la voie et les pièces que le devis doit couvrir.
Taille du récepteur et tirettes à clarifier tôt
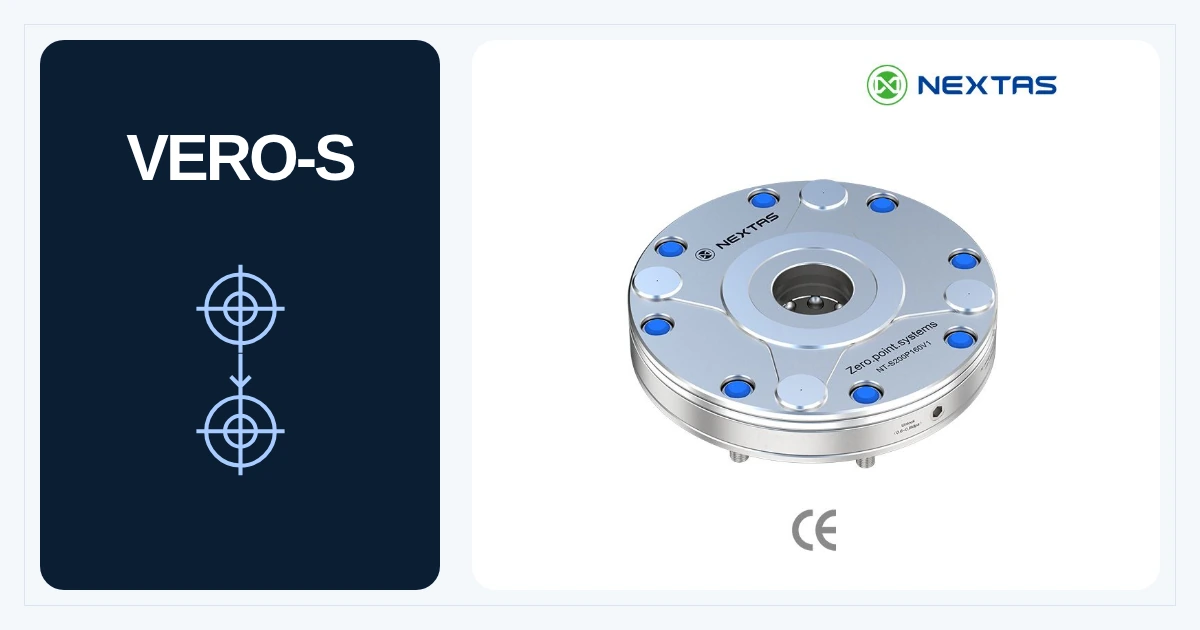
Les tailles de famille de modules NEXTAS indiquées sont 85, 120, 160 et 195 mm. Les cotes réelles de montage figurent sur le plan du modèle. La taille seule ne prouve ni la capacité de charge ni la rigidité de la palette. Vérifiez les efforts et moments admissibles, l’entraxe des appuis, l’épaisseur de palette, les vis, le centre de gravité et les efforts de coupe. Les modèles V1 indiqués NT-S200P85V1, NT-S200P120V1, NT-S200P160V1 et NT-S200P195V1 spécifient une répétabilité <0,003 mm. Relevez les valeurs V2 sur le plan lancé du modèle choisi. Il s’agit d’une valeur base-tirant, pas d’une preuve pour l’empilement chargé.
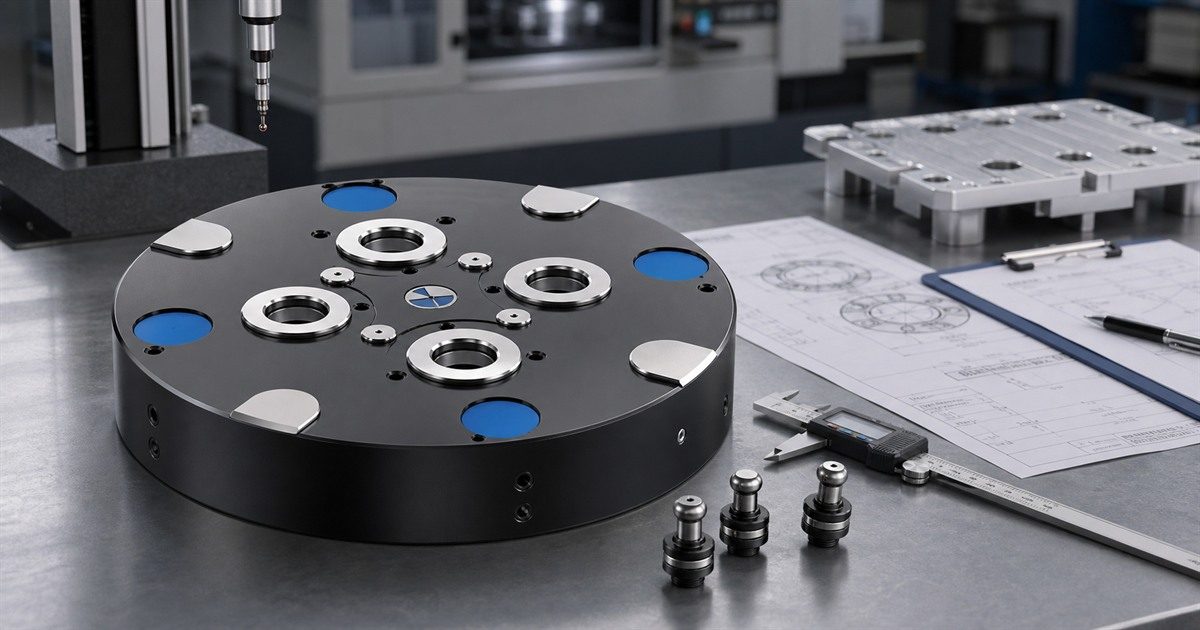
La tirette mérite une attention particulière. Elle est petite, mais porte la répétabilité de l’interface. Demandez comment elle est rectifiée, comment l’épaulement est contrôlé, si une anti-rotation est nécessaire et comment les pièces de rechange seront fournies.
| Point de décision | Pourquoi c’est important | À envoyer |
|---|---|---|
| Diamètre du récepteur | Vérifiez d’abord l’encombrement. Les charges et la rigidité se lisent sur les limites du modèle et sur l’ensemble complet. | Taille palette, poids montage, opération et effort de coupe. |
| Géométrie de tirette | C’est l’interface de précision ; presque compatible ne suffit pas. | Plan tirette, filetage, épaulement, épaisseur et photos du dessous. |
| Implantation | Détermine si la sous-plaque se monte proprement. | Rainures/T, perçages, plan de table et limites d’espace. |
| Entrée d’air | Latérale ou inférieure selon machine et carters. | Trajet flexible, dégagement et possibilité par la table. |
| Confirmation de bridage | L’automation doit connaître l’état avant cycle. | PLC, robot, capteur et logique fail-safe. |
La répétabilité ne se résume pas à un chiffre
Une valeur de répétabilité n’a de sens que si la condition d’essai est claire. Demandez où elle est mesurée : au récepteur, à la tirette, sur la palette ou sur un repère pièce. Demandez nombre de cycles, charge et état de propreté.
La production ajoute copeaux, arrosage, manipulation, variation thermique et poids de montage. Un récepteur propre sur établi n’est pas identique à une palette ayant tourné toute une équipe dans un centre arrosé.
Ne confondez pas répétabilité de positionnement et précision pièce finale. Le point zéro donne la base de référence ; rigidité, appui pièce, effort outil, nid et stratégie de palpage restent déterminants.
Manuel, pneumatique ou prêt capteurs ?
Le bon choix dépend du flux. Le manuel convient aux changements moins fréquents avec opérateur présent. Le pneumatique est logique pour palettes lourdes ou changements répétés. Les capteurs comptent quand robot, parc de palettes ou PLC doit confirmer le bridage.
En automatisation, demandez qualité d’air, filtration, pression de déverrouillage, confirmation serré/desserré, soufflage de nettoyage, secours manuel et comportement en perte de pression. En cellule sans opérateur, ce sont des points critiques.
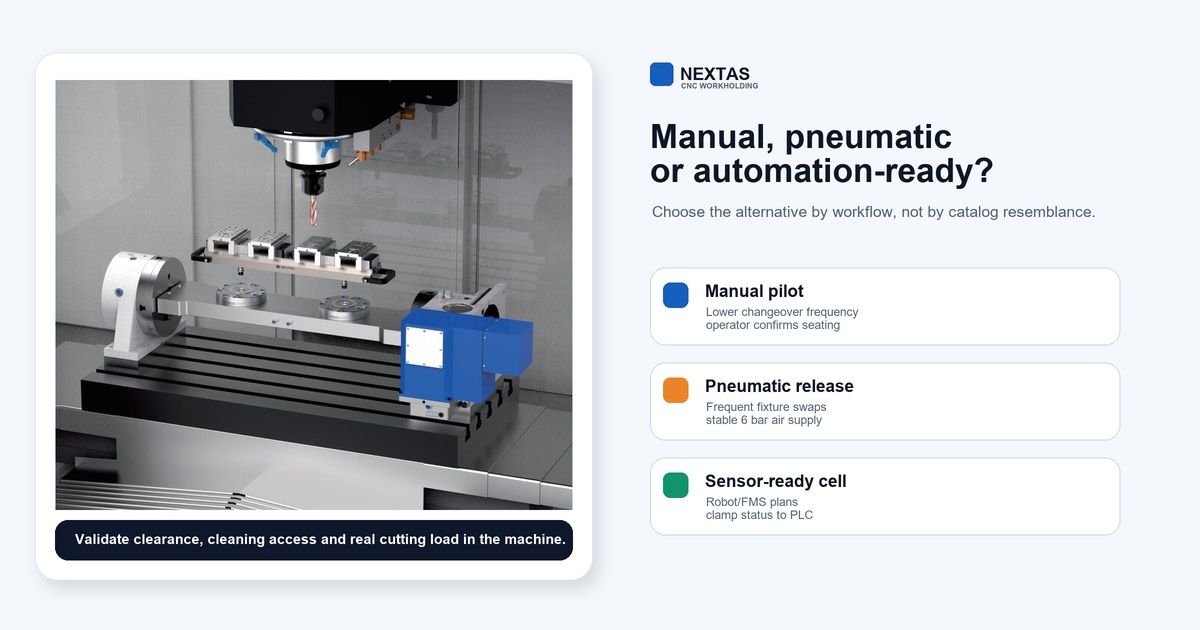
Confirmez, pour le modèle choisi, la conception de verrouillage validée, la plage de pression, la qualité d’air et le circuit. Mesurez la pression au module pendant le déverrouillage et testez le déverrouillage complet sur le circuit installé. Pour une cellule robotisée, vérifiez le retour d’assise et de verrouillage, le nettoyage, la commande de secours et la réponse à une perte d’air. Réalisez la réception de la cellule complète avant utilisation.
Quand une alternative est pertinente
Une alternative est pertinente si l’interface peut être définie et si le fournisseur soutient la revue technique. Bons motifs : entraxe personnalisé, palettes supplémentaires, seconde source, robot/FMS, coût total plus bas ou support documentaire plus rapide.
Elle ne l’est pas si le plan consiste seulement à commander une pièce qui semble compatible. Pour un procédé validé, une pièce critique ou une chaîne palette-machine-contrôle-stockage, confirmez toute la chaîne de référence.
Coût et données RFQ qui accélèrent le devis
Le prix dépend du nombre de récepteurs, de leur taille, des tirettes, de l’usinage de sous-plaque, capteurs, documents de contrôle, pièces de rechange et transport. Deux offres peuvent diverger parce que le périmètre diverge.
Pour une revue NEXTAS rapide, envoyez modèle machine, plan de table, CAD palette ou montage, poids, matière, effort de coupe, données récepteur/tirette actuelles, air, répétabilité cible, niveau d’automation, quantité et documents requis. Le guide de demande de devis bridage aide à préparer le dossier. Utilisez le guide de sélection point zéro pour fixer l’écart de retour et l’effort de tirage. Pour une bibliothèque existante de goujons ou de palettes, utilisez le guide de transfert des goujons AMF. Pour le support fournisseur, utilisez la liste de contrôle fournisseur.
Où NEXTAS s’inscrit dans la comparaison
NEXTAS est pertinent quand l’acheteur doit configurer un système point zéro autour d’une palette, d’un montage ou d’un plan d’automatisation réel. Le sujet n’est pas le nom, mais l’adéquation module, tirette, air, verrouillage, preuve de contrôle et support.
Pour un devis alternatif, envoyez l’interface actuelle et l’objectif : seconde source, implantation personnalisée, délai plus court, confirmation automation, coût projet réduit ou nouvelles palettes. Ce contexte permet de proposer un système plutôt qu’une référence isolée.
Besoin d’un devis pour une alternative point zéro ?
Envoyez table machine, CAD palette ou montage, tirettes, répétabilité cible et plan d’automation. NEXTAS vérifie le module, l’air et le périmètre de devis.
Demander une revue techniqueFAQ
NEXTAS est-il affilié à SCHUNK ou VERO-S ?
Non. NEXTAS n’est ni affilié, ni approuvé, ni sponsorisé par SCHUNK ou VERO-S. Le terme sert uniquement à aider les acheteurs à comparer des alternatives point zéro.
Peut-on remplacer un procédé de type VERO-S sans redessiner ?
Parfois, mais jamais sans vérification. Confirmez récepteur, tirette, fixation, épaisseur de palette, air, pression de déverrouillage, feedback et enveloppe machine.
Quelles données envoyer pour un devis rapide ?
Plan de table, CAD palette ou montage, poids, effort de coupe, détails tirette/récepteur, répétabilité requise, air, plan automation, inspection et photos actuelles.
Quelle répétabilité demander ?
Demandez où et comment le décalage de retour est mesuré, et sous quelles conditions d’essai. Les récepteurs MFG-V1 listés NT-S200P85V1, NT-S200P120V1, NT-S200P160V1 et NT-S200P195V1 indiquent une répétabilité <0,003 mm. Les valeurs V2 viennent du plan libéré du modèle choisi. La valeur de base n’approuve pas l’empilage complet du montage.
Manuel, pneumatique ou prêt capteurs ?
Manuel pour changements moins fréquents, pneumatique pour changements répétés, prêt capteurs quand robot, FMS ou PLC doit confirmer l’état de bridage.