Co zwykle oznacza pytanie o alternatywę VERO-S
Większość kupujących nie szuka kopii. Szuka drugiego źródła dostaw, niższego kosztu projektu, krótszego terminu, niestandardowego układu palety albo dostawcy, który przeanalizuje stół maszyny i cały stos mocowania. To praktyczne pytanie zakupowe, nie dyskusja o marce. Otwórz system mocowania w punkcie zerowym i wyślij moduł, trzpień oraz paletę do wyceny.
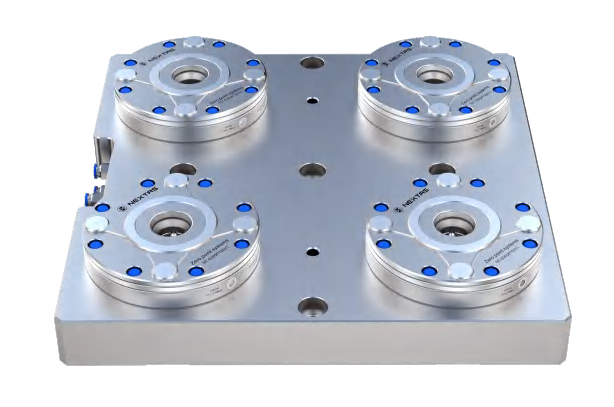
Trzeba odróżnić system modułów odbiorczych od gotowej płyty mocujące w punkcie zerowym. Płyta może rozwiązać wymianę imadła lub palety. System modułowy obejmuje średnicę, trzpienie mocujące, powietrze, czujniki, płytę bazową, grubość palety i czasem logikę robota lub FMS.
Zacznij od gniazda: stół VMC, wieża mocująca HMC, uchylny stół 5-osiowy, zmieniacz palet, stanowisko kontroli czy gniazdo z robotem. Jeśli nadal porównujesz mocowanie typu jaskółczy ogon, imadło samocentrujące i system mocowania w punkcie zerowym, najpierw użyj przewodnika wyboru mocowania CNC.
Zacznij od interfejsu, nie od podobieństwa w katalogu
System mocowania w punkcie zerowym działa dlatego, że przyrząd wraca do zdefiniowanej bazy. Podobne zdjęcie tego nie potwierdza. Przed ceną zapytaj o rodzinę modułu, średnicę, geometrię centrowania, typ trzpienia mocującego, sposób zwalniania, kierunek wejścia powietrza i układ mocowania.
Przy modernizacjach najbezpieczniej wysłać rysunki lub zwymiarowane zdjęcia aktualnej podstawy i spodu palety. Zablokowany dostęp boczny, inna wysokość Z albo trzpień mocujący kolidujący z paletą może zmienić prosty zakup w przebudowę.
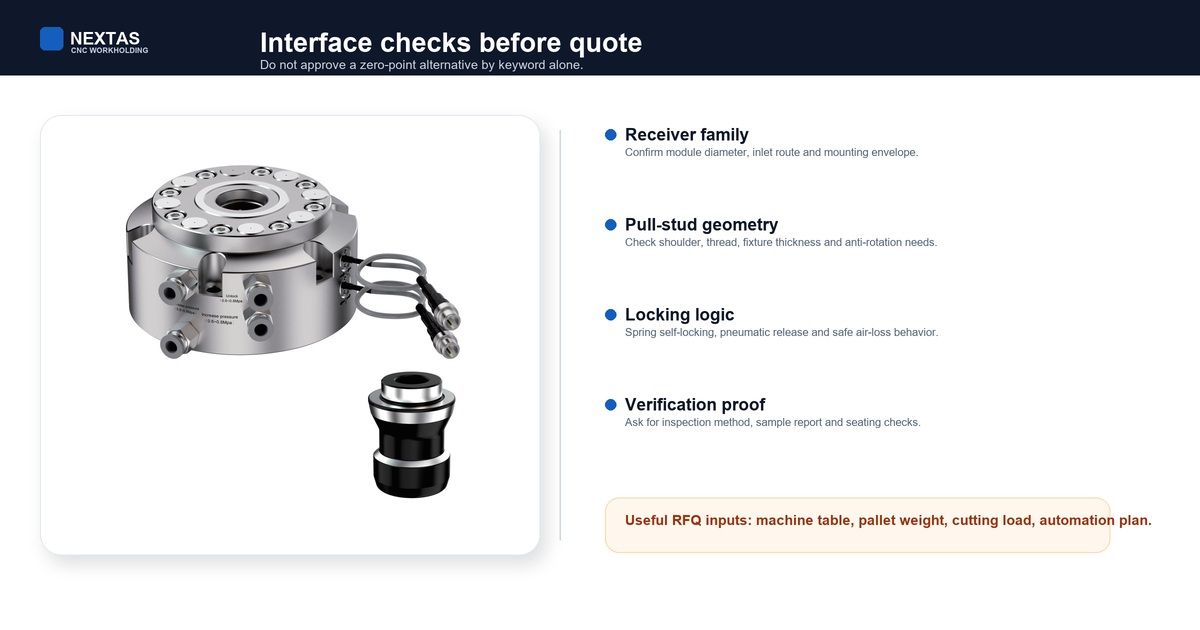
Porównaj moduły odbiorcze punktu zerowego MFG, jeśli trzeba zaprojektować wokół nich płytę pośrednią, paletę lub nośnik. Porównaj gotową płytę mocującą w punkcie zerowym, gdy jej układ pasuje do zadania. Nazwij drogę i części, które oferta musi objąć.
Rozmiar modułu i trzpienie mocujące ustal wcześnie
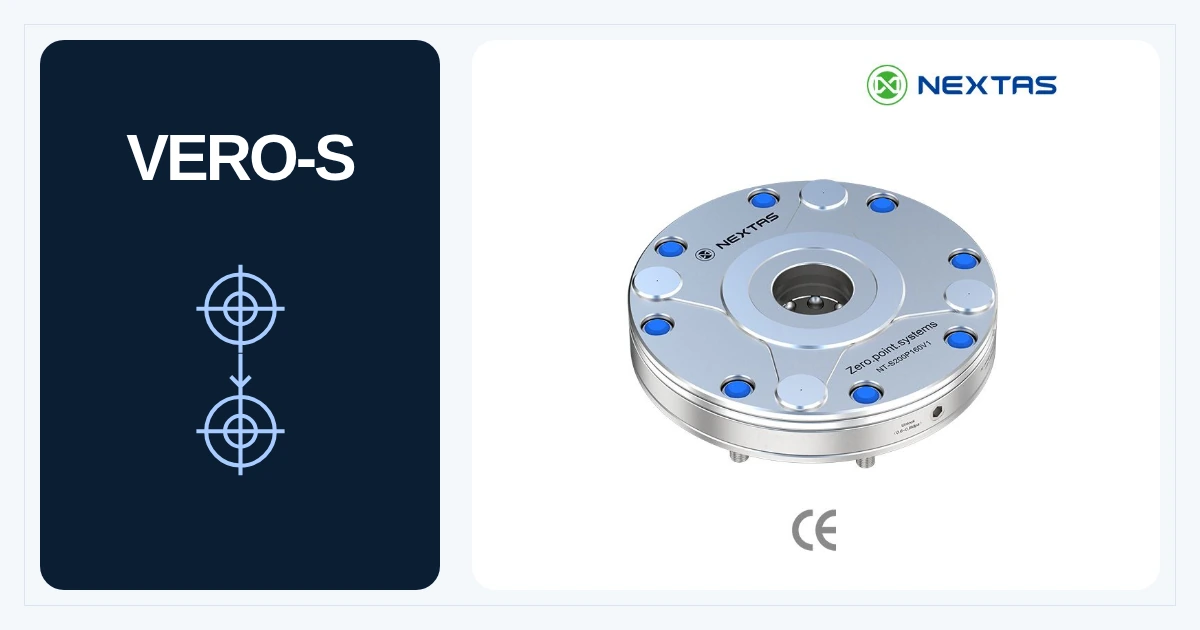
Wymienione rozmiary rodziny modułów NEXTAS to 85, 120, 160 i 195 mm. Rzeczywiste wymiary montażu są na rysunku modelu. Sam rozmiar nie potwierdza nośności ani sztywności palety. Należy sprawdzić dopuszczalne siły i momenty, rozstaw podpór, grubość palety, śruby, środek ciężkości i siły skrawania. Wymienione modele V1 NT-S200P85V1, NT-S200P120V1, NT-S200P160V1 i NT-S200P195V1 podają powtarzalność <0,003 mm. Wartości V2 należy wziąć z zatwierdzonego rysunku wybranego modelu. To ocena od podstawy do trzpienia, a nie dowód dla pełnego obciążonego zestawu.
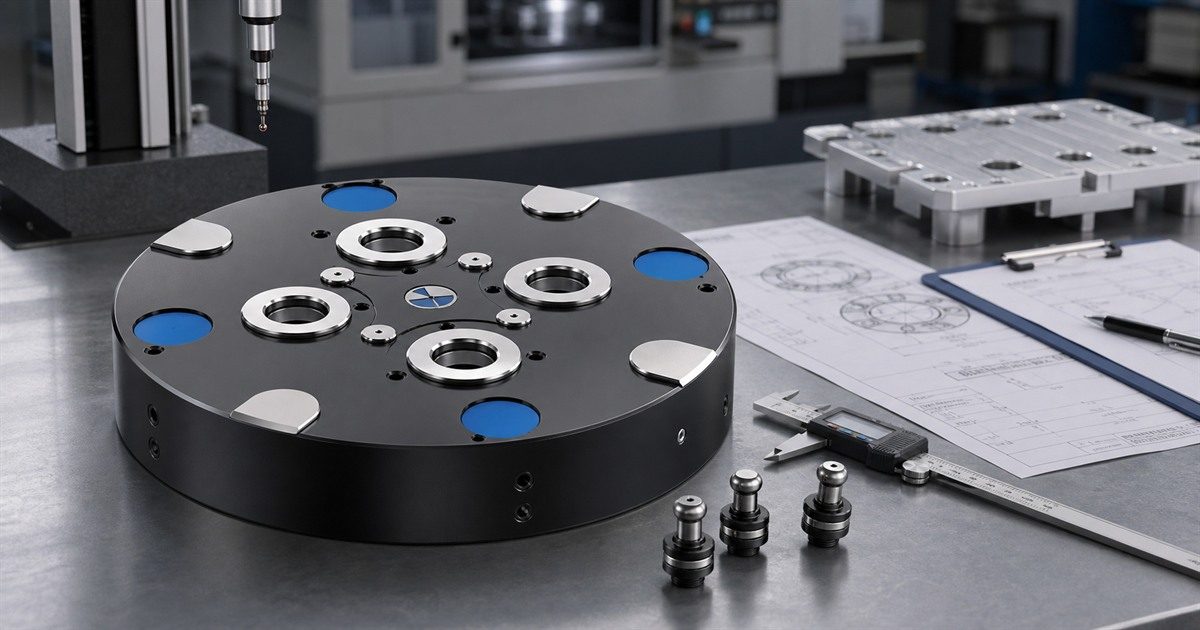
Trzpień mocujący wymaga szczególnej uwagi. Jest mały, ale w dużym stopniu decyduje o wyniku ponownego osadzenia. Zapytaj o szlifowanie, kontrolę kołnierza, potrzebę antyrotacji i dostępność zapasowych trzpieni mocujących.
| Decyzja | Dlaczego ważna | Co wysłać |
|---|---|---|
| Średnica modułu | Najpierw sprawdź miejsce montażu. Obciążenia i sztywność wynikają z granic modelu i kompletnego zestawu. | Rozmiar palety, masa przyrządu, typ operacji i siła skrawania. |
| Geometria trzpienia mocującego | To precyzyjny interfejs; prawie pasuje to za mało. | Rysunek trzpienia mocującego, gwint, kołnierz, grubość i zdjęcia spodu. |
| Układ montażu | Decyduje, czy pod płyta pasuje do stołu. | Rowki T lub otwory, rysunek stołu i limity przestrzeni. |
| Wejście powietrza | Boczne lub dolne wejście pasuje do różnych maszyn. | Trasa przewodów, prześwit i możliwość prowadzenia przez stół. |
| Potwierdzenie zacisku | Automatyzacja potrzebuje statusu przed cyklem. | Wymagania PLC/robota, czujniki i logika bezpieczna. |
Powtarzalność to więcej niż liczba
Wartość powtarzalności ma sens tylko przy jasnym warunku testu. Zapytaj, gdzie mierzono: na module, trzpieniu mocującym, palecie czy bazie detalu. Zapytaj o liczbę cykli, obciążenie i stan czystości.
Produkcja dodaje wióry, chłodziwo, obsługę operatora, zmianę temperatury i masę przyrządu. Czysty moduł na stole kontrolnym to nie to samo co paleta po zmianie w mokrym centrum CNC.
Nie myl powtarzalności pozycjonowania z dokładnością gotowego detalu. System mocowania w punkcie zerowym wyznacza bazę, ale sztywność, podparcie, siła narzędzia, gniazdo i strategia pomiaru nadal są krytyczne.
Ręczny, pneumatyczny czy przygotowany pod czujniki?
Wybór zależy od przepływu. Ręczny system pasuje przy rzadszych zmianach i obecnym operatorze. Pneumatyczne zwalnianie ma sens przy cięższych paletach lub częstych zmianach. Czujniki są ważne, gdy robot, magazyn palet lub PLC musi potwierdzić zacisk.
W automatyzacji pytaj o jakość powietrza, filtrację, ciśnienie zwalniania, potwierdzenie zaciśnięcia i zwolnienia, przedmuch, tryb ręczny oraz zachowanie przy spadku ciśnienia. W gniazdach bezobsługowych to warunki krytyczne.
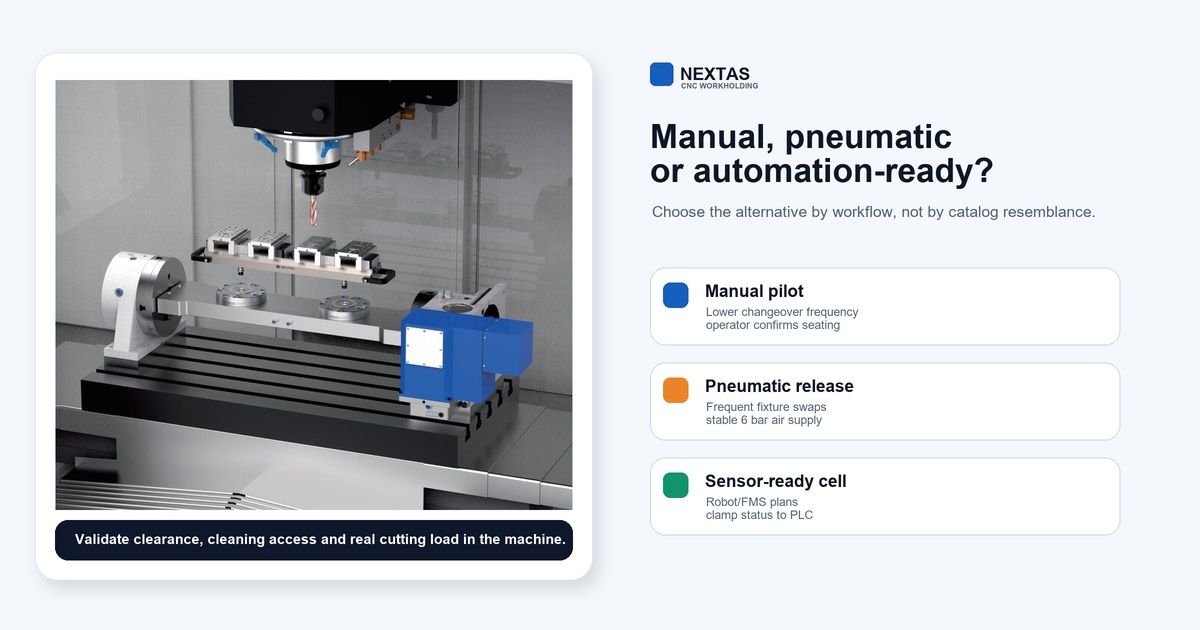
Dla wybranego modelu potwierdź zatwierdzoną konstrukcję zamka, zakres ciśnienia, jakość powietrza i schemat obwodu. Zmierz ciśnienie przy module podczas zwalniania i sprawdź pełne odblokowanie w zainstalowanym obwodzie. W celi z robotem sprawdź potwierdzenie osadzenia i zamknięcia, czyszczenie, obejście oraz reakcję na utratę powietrza. Przeprowadź odbiór całej celi przed użyciem.
Kiedy alternatywa ma sens
Alternatywa ma sens, gdy interfejs można zdefiniować, a dostawca wspiera przegląd techniczny. Dobre powody to niestandardowy rozstaw modułów, dodatkowe palety, drugie źródło, układ robota lub FMS, niższy koszt całkowity i szybsze wsparcie dokumentacji.
Nie ma sensu, gdy plan polega tylko na zamówieniu czegoś, co brzmi kompatybilnie. Przy procesach zwalidowanych, częściach krytycznych lub przepływie palet między obróbką, kontrolą i magazynem potwierdź cały łańcuch baz.
Koszt i dane RFQ, które przyspieszają ofertę
Cena zależy od liczby modułów, rozmiaru, liczby trzpieni mocujących, obróbki pod płyty, czujników, dokumentów kontroli, części zapasowych i transportu. Dwie oferty mogą różnić się zakresem, a nie tylko ceną.
Do szybkiej analizy NEXTAS wyślij model maszyny, rysunek stołu, CAD palety lub przyrządu, masę, materiał, siłę skrawania, dane obecnych modułów lub trzpieni mocujących, powietrze, docelową powtarzalność, poziom automatyzacji, liczbę sztuk i wymagane dokumenty. Pomaga też przewodnik RFQ dla mocowań. Do ustalenia błędu powrotu i siły dociągu użyj przewodnika doboru systemu punktu zerowego. Przy istniejącej bibliotece trzpieni lub palet użyj przewodnika przeniesienia trzpieni AMF. Wsparcie dostawcy sprawdź według listy kontrolnej dostawcy.
Gdzie pasuje NEXTAS
NEXTAS pasuje, gdy kupujący potrzebuje systemu mocowania w punkcie zerowym skonfigurowanego wokół realnej palety, przyrządu lub automatyzacji. Porównanie dotyczy modułu, trzpienia mocującego, powietrza, blokady, dowodu kontroli i wsparcia, a nie podobieństwa nazwy.
Jeśli chcesz alternatywną ofertę, wyślij dane obecnego interfejsu i cel: drugie źródło, układ specjalny, krótszy termin, potwierdzenie automatyzacji, niższy koszt projektu albo nowe palety. To pozwala zaproponować system, nie sam numer części.
Potrzebujesz oferty na alternatywę dla systemu mocowania w punkcie zerowym?
Wyślij stół maszyny, CAD palety lub przyrządu, trzpienie mocujące, docelową powtarzalność i plan automatyzacji. NEXTAS przeprowadzi wstępny przegląd modułu, pneumatyki, otwartych punktów i planu odbioru.
Poproś o analizę technicznąFAQ
Czy NEXTAS jest powiązany z SCHUNK lub VERO-S?
Nie. NEXTAS nie jest powiązany, zatwierdzony ani sponsorowany przez SCHUNK lub VERO-S. Nazwa służy tylko do porównania alternatyw dla systemów mocowania w punkcie zerowym.
Czy proces podobny do VERO-S można zastąpić bez przebudowy?
Czasem tak, ale nie wolno tego zakładać. Potwierdź moduł, trzpień mocujący, montaż, grubość palety, powietrze, ciśnienie zwalniania, sygnał zwrotny i przestrzeń maszyny.
Jakie dane wysłać do szybkiej oferty?
Rysunek stołu, CAD palety lub przyrządu, masę, siłę skrawania, obecne trzpienie mocujące lub moduły, wymaganą powtarzalność, powietrze, plan automatyzacji, kontrolę i zdjęcia.
Jakiej powtarzalności wymagać?
Zapytaj, gdzie i jak mierzony jest błąd powrotu oraz w jakich warunkach badania. Wymienione odbiorniki MFG-V1 NT-S200P85V1, NT-S200P120V1, NT-S200P160V1 i NT-S200P195V1 podają powtarzalność <0,003 mm. Wartości V2 weź z zatwierdzonego rysunku wybranego modelu. Ocena podstawy nie zatwierdza pełnego stosu przyrządu.
Ręczny, pneumatyczny czy z czujnikami?
Ręczny dla rzadszych zmian, pneumatyczny dla częstych zmian palet lub przyrządów, a z czujnikami, gdy robot, FMS lub PLC musi potwierdzić zacisk.