买家说 VERO-S 替代方案时,通常真正想要什么
多数买家并不是要找一个复制品,而是想要第二供应来源、更低项目成本、更短交期、定制托盘布局,或者一个能直接帮忙审查机床工作台和夹具堆叠的供应商。这是实际采购问题,不是品牌问题。打开零点定位系统页面,提交接收模块、拉钉和装载托盘即可询价。
要先区分零点接收模块系统和成品零点底板。成品底板可以解决虎钳或托盘快换问题;模块系统更深入,涉及模块尺寸、拉钉、气路、传感反馈、子板加工、托盘厚度,甚至机器人或 FMS 逻辑。
所以对比要从加工单元开始:立式加工中心工作台、卧式加工中心工装立柱、五轴转台、托盘交换、检测站,还是机器人上下料单元?如果团队还在比较燕尾夹具、自定心虎钳和零点系统,可以先看 CNC 工装夹具选择指南。
先看接口,不要只看目录图片像不像
零点系统之所以有效,是因为夹具能回到确定的基准。外观相似并不能证明这个基准。比价格之前,先让供应商说明接收模块系列、直径、定位几何、拉钉形式、释放方式、进气方向和安装孔位。
做旧系统替换时,最稳妥的方式是发送现有夹具底座和托盘底面的图纸或带尺寸照片。侧面进气被挡、Z 高度变化、拉钉干涉托盘结构,都可能让一个看似简单的采购项目变成重新设计。
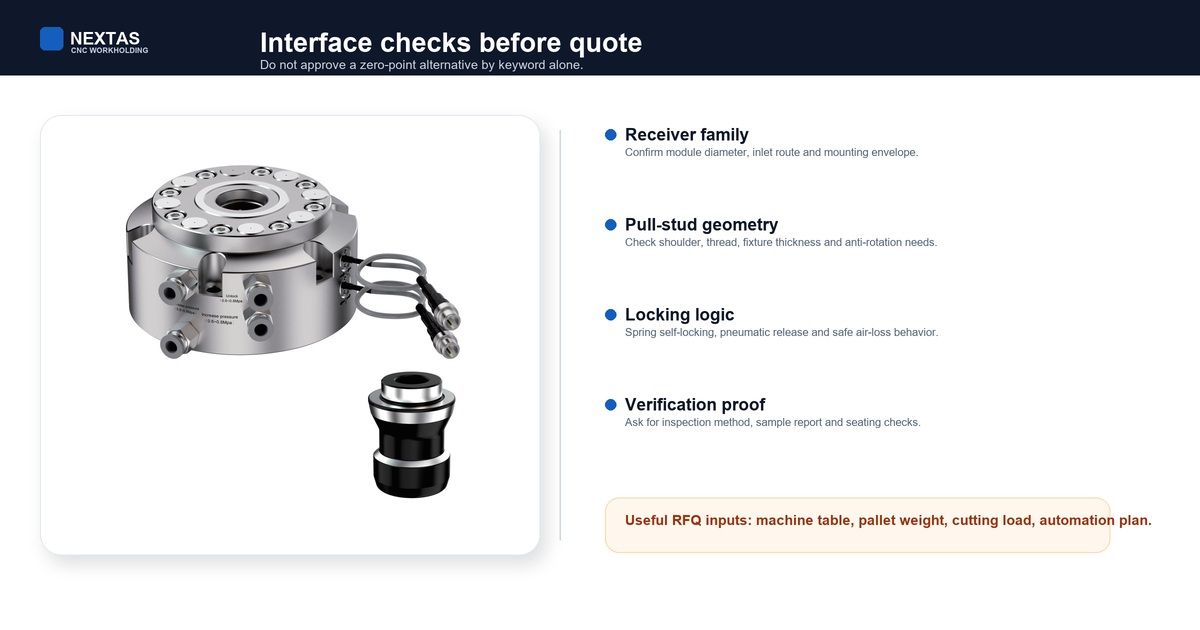
如果要围绕模块设计子板、托盘或载体,请比较 MFG 零点接收模块。如果现成布局适合该任务,请比较 零点夹紧板。写明路线,并列出报价必须覆盖的零件。
模块尺寸和拉钉问题要尽早确认
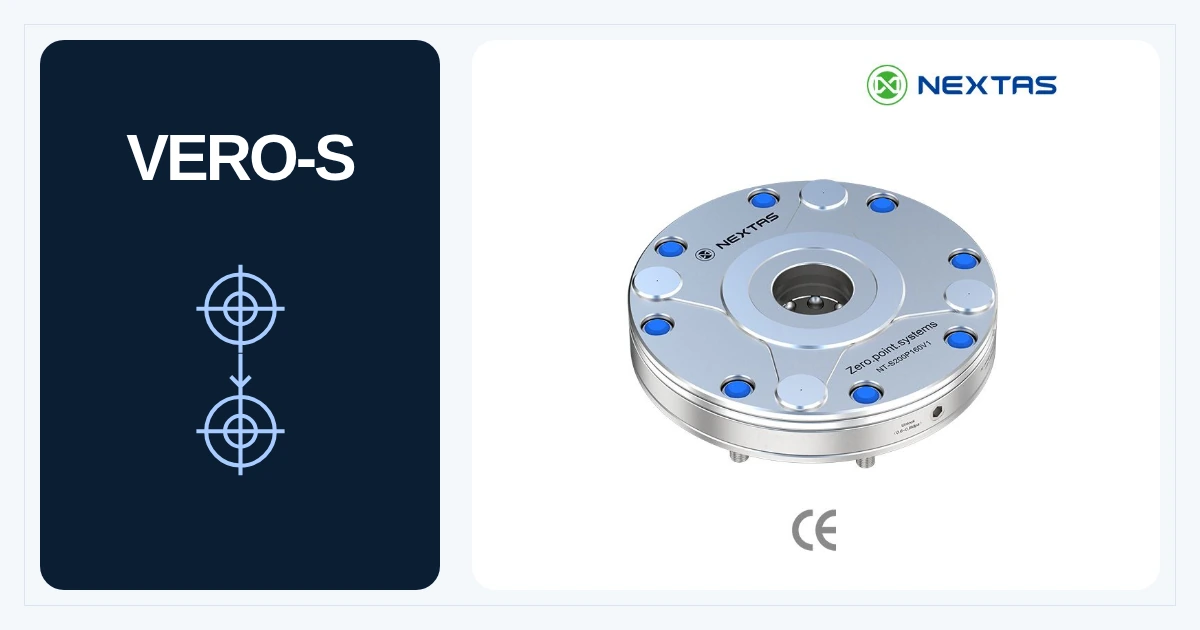
已列出的 NEXTAS 模块系列尺寸为 85、120、160 和 195 mm。实际安装尺寸以该型号图纸为准。尺寸本身不能证明承载能力或托盘刚性。请核对允许的力和力矩、支撑跨距、托盘厚度、螺栓、重心和切削载荷。已列出的 V1 型号 NT-S200P85V1、NT-S200P120V1、NT-S200P160V1 和 NT-S200P195V1 规定重复定位精度 <0.003 mm。V2 数值以所选型号已发布图纸为准。这是底座到拉钉的指标,不是整套负载的证明。
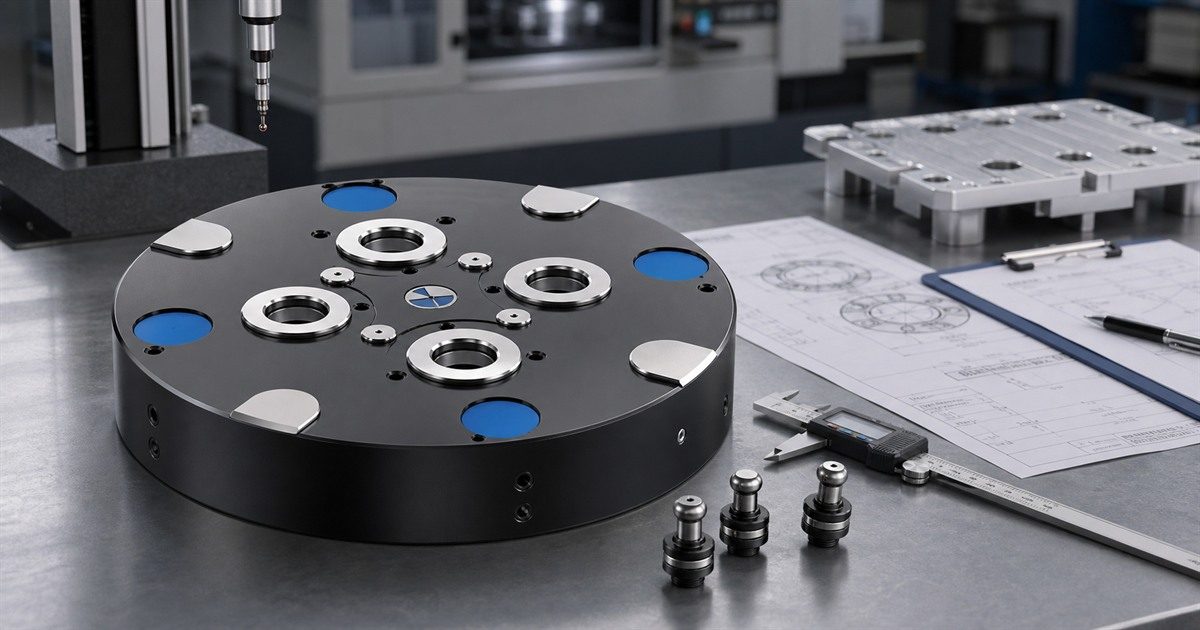
拉钉尤其需要重视。它很小,却是重复定位接口的核心。要问清楚拉钉如何磨削、定位肩部如何控制、是否需要防转,以及后续备件如何供应。如果夹具库会扩展,第一批采购前就要统一拉钉和模块逻辑。
| 决策点 | 为什么重要 | 需要提供什么 |
|---|---|---|
| 模块直径 | 先核对安装空间。载荷和刚性以型号限值和完整装夹为准。 | 托盘尺寸、夹具重量、加工类型和切削负载。 |
| 拉钉几何 | 拉钉是精密接口,近似配合不能作为兼容依据。 | 拉钉图纸、螺纹、肩部、夹具厚度和底面照片。 |
| 安装布局 | 决定子板能否干净地装到机床工作台。 | T 槽或孔位、工作台图纸、转台型号和干涉限制。 |
| 进气方向 | 侧进气和底进气适合不同机床与防护结构。 | 气管走向、软管空间和是否能走工作台内部。 |
| 夹紧确认 | 自动化需要在循环前确认状态。 | PLC 或机器人要求、传感器偏好和失效安全逻辑。 |
重复定位精度不能只看一个数字
重复定位数值只有在测试条件清楚时才有意义。要问测量位置是在接收模块、拉钉、托盘上,还是在零件基准上;还要问循环次数、是否加载、清洁状态如何。
生产现场会有切屑、冷却液、人工搬运、温度变化和夹具重量。工作台上干净的模块,与湿加工中心里跑了一整班的托盘,不是同一种测试环境。
也不要把定位重复性等同于成品精度。零点系统提供稳定基准,但上方夹具刚性、零件支撑、刀具负载、定位巢设计和探测策略仍然决定最终零件结果。
手动、气动,还是带传感确认?
正确选择取决于工作流。换装频率低、始终有操作员时,手动方式可能最简单。夹具或托盘较重、换装频繁时,气动释放更合适。机器人、托盘库或 PLC 必须确认夹紧状态时,就要考虑传感器方案。
自动化项目要问清楚空气质量、过滤、解锁压力、夹紧/松开确认、清洁吹气、手动应急,以及气压下降时系统如何反应。这些不是附加项,而是无人化单元的基本安全条件。
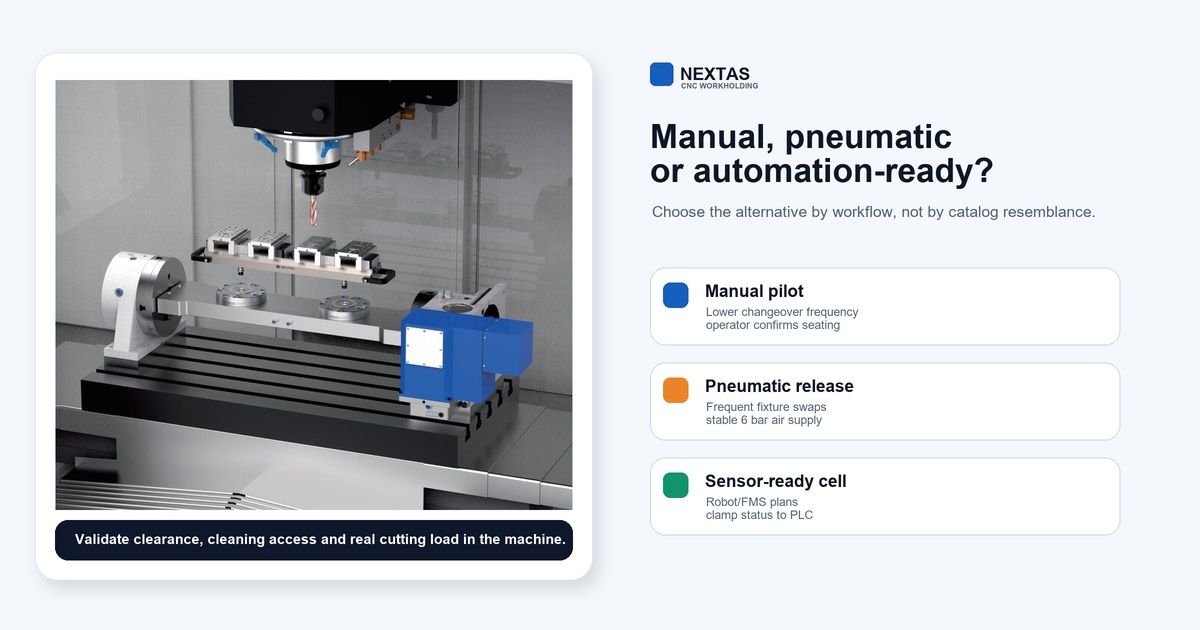
确认所选型号已发布的锁紧结构、压力范围、气源品质与回路。在解锁过程中测量模块端压力,并在实际安装的回路上测试是否完全解锁。机器人单元还要核对落座与锁紧反馈、清洁、旁路及断气后的响应,完成整套单元验收后再使用。
什么时候选择替代方案是合理的
当接口能被定义清楚,供应商也能支持工程审查时,替代方案是合理的。常见原因包括定制模块间距、给现有流程增加托盘、建立第二供应来源、匹配机器人或 FMS、降低总体成本,或更快获得图纸和检测文件。
如果只是想买一个听起来兼容的部件,就不合理。若当前流程已经验证,或加工的是高风险零件,或托盘会在加工、检测和存储之间流转,就必须确认完整的基准链,而不是只看机床工作台这一端。
影响成本和报价速度的资料
价格取决于接收模块数量、模块尺寸、拉钉数量、子板加工、传感器、检测文件、备件和运输。两份报价看起来差很多,可能是因为包含范围不同,不一定只是单价差异。
想让 NEXTAS 快速评估,请发送机床型号、工作台图纸、托盘或夹具 CAD、夹具重量、工件材料、切削负载、现有模块或拉钉信息、气源、目标重复定位精度、自动化等级、预计数量和文件要求。准备资料时也可以参考 CNC 工装夹具快速询价指南。 回位偏差和下拉力请用零点系统选型指南来约定。已有拉钉或托盘库时,用AMF 拉钉转移指南。供应商支持用供应商核对清单来检查。
NEXTAS 适合放在什么比较场景里
当买家需要围绕真实托盘、夹具或自动化计划来配置零点接收模块系统时,NEXTAS 是一个务实选择。关键不是零件名称是否相似,而是模块尺寸、拉钉几何、气路、锁紧方式、检测证明和支持范围是否适合你的机床和产线目标。
如果你想要替代方案报价,请发送当前接口资料和目标:第二供应来源、定制布局、更短交期、自动化状态确认、更低项目总成本,或支持新托盘。这个背景能让工程团队提出系统方案,而不只是报一个零件号。
需要零点系统替代方案报价?
发送机床工作台、托盘或夹具 CAD、拉钉信息、目标重复定位精度和自动化计划。NEXTAS 可以评估模块尺寸、气路和可报价范围。
申请工程评估常见问题
NEXTAS 和 SCHUNK 或 VERO-S 有关系吗?
没有。NEXTAS 与 SCHUNK 或 VERO-S 品牌没有从属、授权、背书或赞助关系。本文只是使用买家常用搜索词,帮助比较零点夹紧系统替代方案。
VERO-S 风格流程可以不改夹具直接替换吗?
有时可以,但不能默认。必须确认模块尺寸、拉钉几何、安装孔位、托盘厚度、气路、解锁压力、夹紧状态反馈和机床空间。
快速报价需要发哪些资料?
请发送机床工作台图纸、托盘或夹具 CAD、夹具重量、切削负载、现有拉钉或模块信息、目标重复定位精度、气源、自动化计划、检测要求和现场照片。
重复定位精度应该要求多少?
先问清回零偏移在何处、如何测量,以及试验条件。已列出的 MFG-V1 接收模块 NT-S200P85V1、NT-S200P120V1、NT-S200P160V1 和 NT-S200P195V1 规定重复定位精度 <0.003 mm。V2 数值以所选型号已发布图纸为准。底座指标不能批准整套夹具。
应该选择手动、气动还是带传感器?
低频换装可用手动;频繁更换托盘或夹具适合气动释放;机器人、FMS 或 PLC 需要确认夹紧状态时,应选传感器方案。