Was Käufer mit einer VERO-S Alternative meist meinen
Die meisten Einkäufer suchen keine Kopie. Sie suchen eine zweite Bezugsquelle, niedrigere Projektkosten, kürzere Lieferzeit, ein kundenspezifisches Palettenlayout oder einen Lieferanten, der Maschinentisch und Vorrichtungsaufbau direkt prüft. Das ist eine praktische Beschaffungsfrage, keine Markenfrage. Öffnen Sie das Nullpunkt
Wichtig ist die Trennung zwischen einem Nullpunktmodul und einer fertigen Nullpunktplatte. Eine Platte löst oft ein Schraubstock- oder Palettenwechselproblem. Ein Modulsystem liegt tiefer im Prozess: Modulgröße, Zugbolzen, Luftführung, Sensorfeedback, Unterplatte, Palettendicke und manchmal Roboter- oder FMS-Logik. Wenn diese Punkte nicht stimmen, kann das System zwar spannen, aber die Produktion trotzdem verfehlen.
Starten Sie deshalb bei der Zelle: VMC-Tisch, HMC-Aufspannturm, 5-Achs-Rundtisch, Palettenwechsler, Messstation oder Roboterzelle? Wenn Ihr Team noch zwischen Schwalbenschwanz, Zentrischspanner und Nullpunkt entscheidet, hilft zuerst der CNC-Spanntechnik-Auswahlleitfaden.
Beginnen Sie mit der Schnittstelle, nicht mit der Katalogoptik
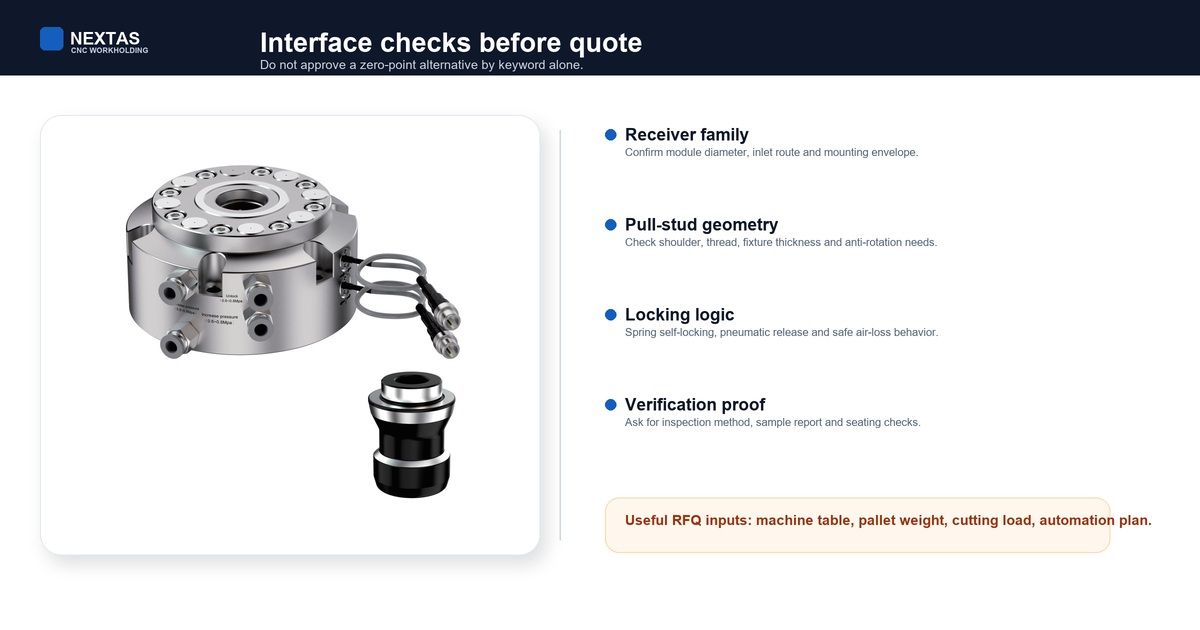
Nullpunktspannsysteme funktionieren, weil die Vorrichtung zu einem definierten Bezug zurückkehrt. Ähnliche Fotos beweisen diesen Bezug nicht. Fragen Sie nach Modulfamilie, Durchmesser, Zentriergeometrie, Zugbolzenart, Entriegelung, Anschlussrichtung und Befestigungsbild.
Bei Retrofit-Projekten ist der sicherste Weg, Zeichnungen oder gemessene Fotos der aktuellen Vorrichtungsbasis und der Palettenunterseite zu senden. Ein blockierter Seitenanschluss, eine andere Z-Höhe oder ein Zugbolzen, der in die Palettenstruktur läuft, kann aus einer einfachen Beschaffung eine Neukonstruktion machen.
Vergleichen Sie die MFG-Nullpunkt-Aufnehmermodule, wenn Sie eine Unterplatte, Palette oder einen Träger darum konstruieren. Vergleichen Sie eine fertige Nullpunktspannplatte, wenn ihr Layout zur Aufgabe passt. Nennen Sie den Weg und die Teile, die das Angebot abdecken muss.
Modulgröße und Zugbolzen früh klären
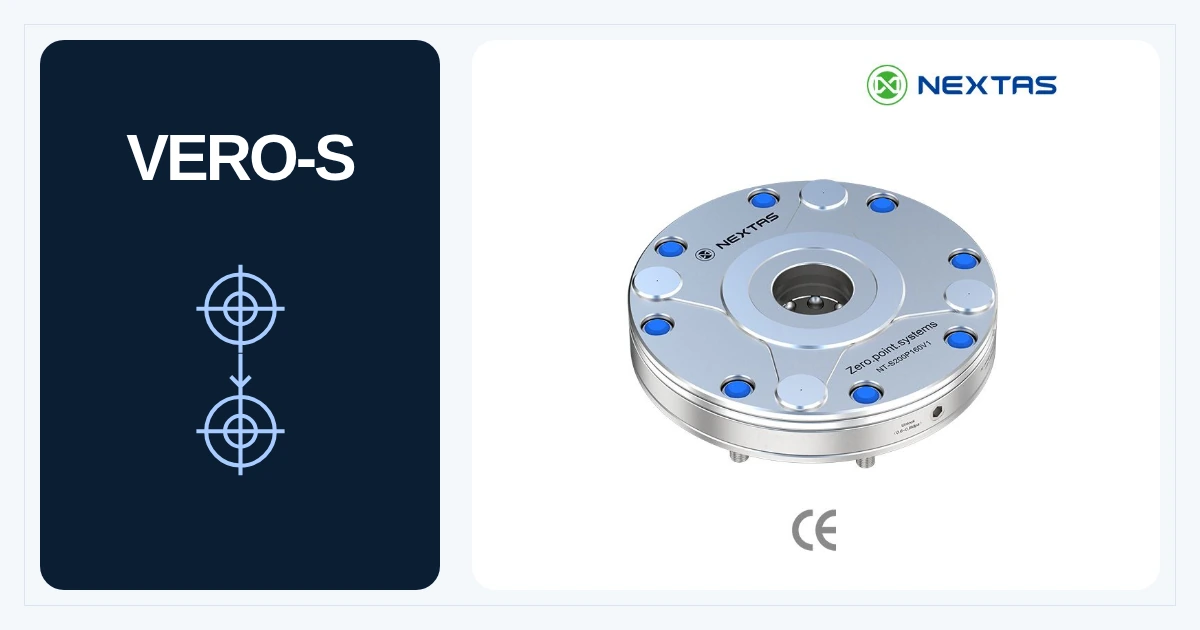
Die aufgeführten NEXTAS-Modulgrößen sind 85, 120, 160 und 195 mm. Die tatsächlichen Anschlussmaße stehen in der Modellzeichnung. Die Größe allein belegt weder Tragfähigkeit noch Palettensteifigkeit. Prüfen Sie zulässige Kräfte und Momente, Stützabstand, Palettendicke, Schrauben, Schwerpunkt und Schnittlasten. Die aufgeführten V1-Modelle NT-S200P85V1, NT-S200P120V1, NT-S200P160V1 und NT-S200P195V1 geben <0,003 mm Wiederholgenauigkeit an. V2-Werte entnehmen Sie der freigegebenen Zeichnung des gewählten Modells. Das ist eine Bewertung von Aufnahme zu Spannbolzen, kein Nachweis für den voll beladenen Aufbau.
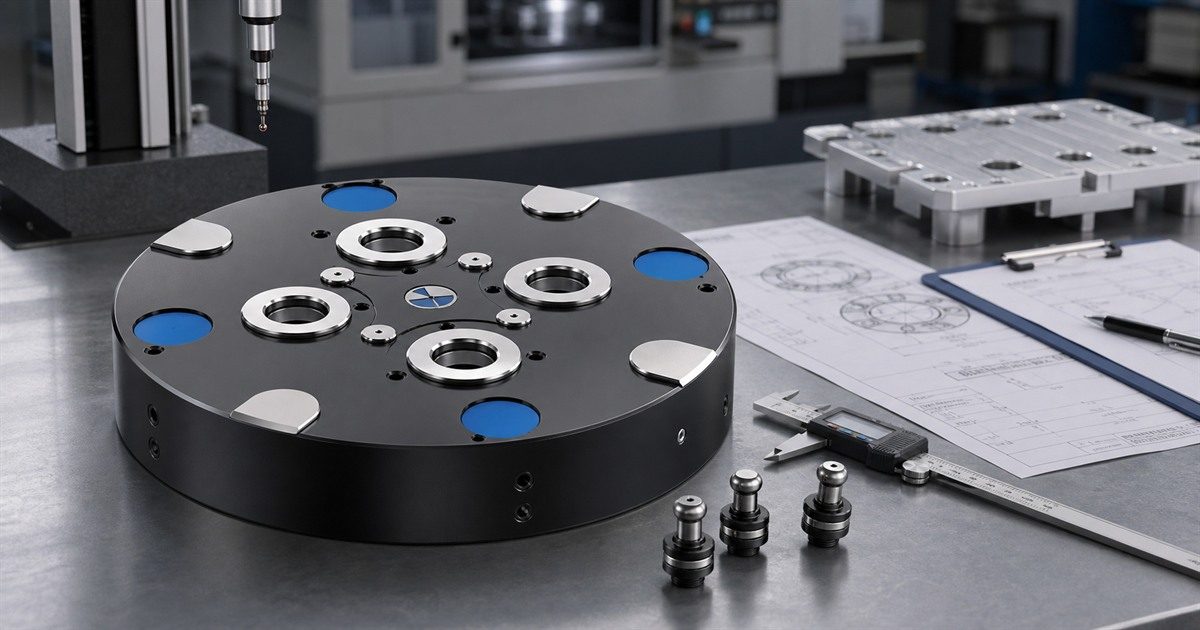
Zugbolzen verdienen besondere Aufmerksamkeit. Sie sind klein, tragen aber die Wiederholgenauigkeit der Schnittstelle. Fragen Sie nach Schleifqualität, Schultermaß, Anti-Rotation, Ersatzbolzen und der späteren Standardisierung Ihrer Vorrichtungsbibliothek.
| Entscheidungspunkt | Warum wichtig | Was senden |
|---|---|---|
| Moduldurchmesser | Zuerst den Einbauraum prüfen. Lasten und Steifigkeit aus den Modellgrenzen und dem vollständigen Aufbau ableiten. | Palettengröße, Vorrichtungsgewicht, Bearbeitung und Schnittlast. |
| Zugbolzengeometrie | Der Bolzen ist die Präzisionsschnittstelle; ein Beinahe-Treffer reicht nicht. | Bolzenzeichnung, Gewinde, Schulter, Palettendicke und Fotos der Unterseite. |
| Befestigungslayout | Entscheidet, ob die Unterplatte sauber auf den Maschinentisch passt. | T-Nuten- oder Bohrbild, Tischzeichnung, Rundtischmodell und Freigrenzen. |
| Luftanschluss | Seitlicher oder unterer Anschluss passt zu unterschiedlichen Maschinen und Schutzhauben. | Schlauchweg, Freiraum und Möglichkeit für Durchtischführung. |
| Spannbestätigung | Automation braucht Statusfeedback vor Zyklusstart. | Anforderungen der Steuerung oder des Roboters, Sensorwunsch und Fehlersicherheitslogik. |
Wiederholgenauigkeit ist mehr als eine Zahl
Ein Wiederholwert ist nur dann nützlich, wenn die Prüfbedingung klar ist. Fragen Sie, ob am Modul, am Zugbolzen, auf einer Palette oder an einem Teilebezug gemessen wurde. Fragen Sie nach Zyklenzahl, Lastzustand und Reinigungszustand.
In der Produktion kommen Späne, Kühlmittel, Bedienerhandling, Temperaturänderungen und Vorrichtungsgewicht hinzu. Ein sauberes Modul auf der Werkbank ist nicht dasselbe wie eine Palette nach einer Schicht im nassen Bearbeitungszentrum.
Verwechseln Sie Positionierwiederholgenauigkeit nicht mit Fertigteilgenauigkeit. Das Nullpunktsystem liefert den Bezugsgrund. Steifigkeit, Teileauflage, Werkzeuglast, Nestdesign und Antaststrategie bleiben weiterhin verantwortlich.
Betätigung und Statusfeedback getrennt auswählen
Manuelle Betätigung und pneumatische Entriegelung sind die Wahl der Betätigung. Die pneumatische Entriegelung öffnet die Aufnahme mit Luft. Wählen Sie nach Wechselhäufigkeit, Aufgaben und Modellfunktion. Sensorbereitschaft ergänzt die Rückmeldung und ist keine dritte Betätigungsart. Nennen Sie die zu erfassenden Sitz- und Verriegelungszustände, die Messpunkte, die Schaltung und die Fehlerreaktion. Ein normales Druck-, Sitz- oder Spannsignal beweist weder ausreichende Kraft noch eine sicherheitsgerichtete Funktion. Der Sicherheitsplan der gesamten Zelle muss Schutzeinrichtungen, sichere Zustände und den Wiederanlauf prüfen.
Wenn Sie Sensoren später nachrüsten könnten, fordern Sie jetzt eine Optionszeichnung an. Sie muss Anschlüsse, Sensorraum, Kabel und den Wartungszugang zeigen. Listen Sie, was jetzt geliefert wird und was eine spätere Änderung braucht. Prüfen und geben Sie diese Änderung frei, bevor sie eingesetzt wird.
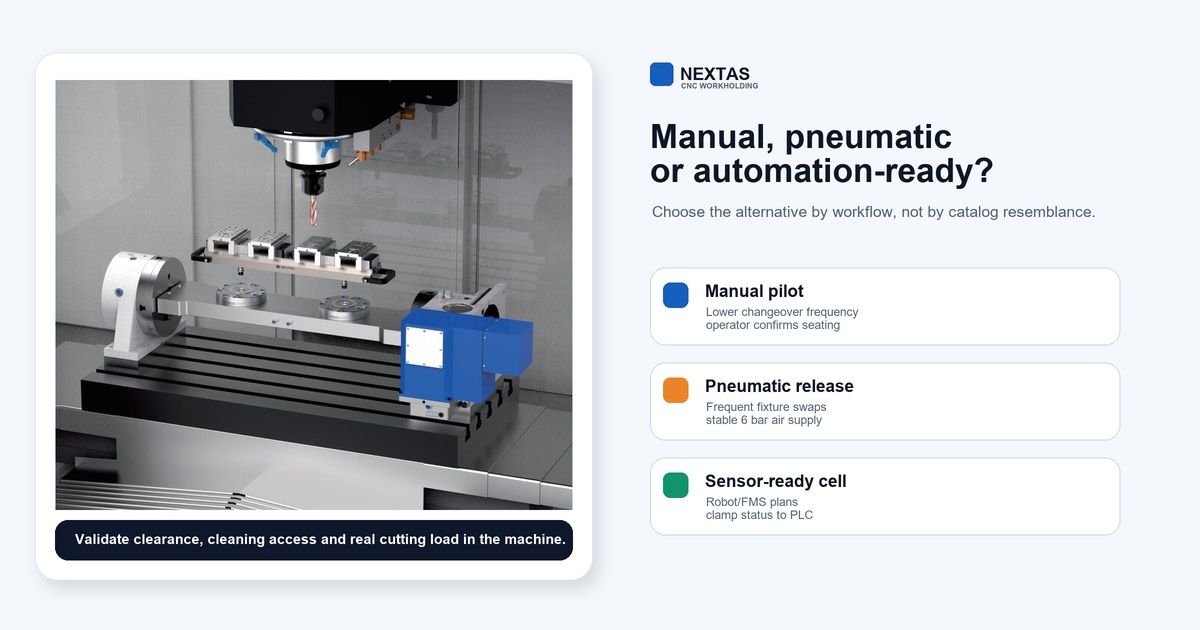
Prüfen Sie für das gewählte Modell die freigegebene Verriegelung, den Druckbereich, die Luftqualität und den Schaltplan. Messen Sie den Druck während des Lösens am Modul und prüfen Sie das vollständige Entriegeln am installierten Kreislauf. Prüfen Sie bei einer Roboterzelle Sitz- und Verriegelungsrückmeldung, Reinigung, Überbrückung und das Verhalten bei Luftverlust. Nehmen Sie die gesamte Zelle vor dem Einsatz ab.
Wann eine Alternative sinnvoll ist
Eine Alternative ist sinnvoll, wenn die Schnittstelle klar definiert werden kann und der Lieferant die technische Prüfung unterstützt. Gute Gründe sind kundenspezifische Modulabstände, zusätzliche Paletten, eine zweite Bezugsquelle, ein Roboter- oder FMS-Layout, eine kürzere Lieferzeit oder geringere Gesamtkosten.
Wenn der aktuelle Prozess schon freigegeben ist, listen Sie, was die Änderung betrifft. Dazu gehören Zeichnungen, gemessene Bezüge, Programme und Steuerungsprüfungen. Binden Sie Prozess und Qualität vor der Freigabe ein. Prüfen Sie jeden Übergabebezug, wenn eine Palette durch Bearbeitung, Messung oder Lager läuft.
Ein Versuch belegt nur die gewählte Maschine, die gewählte Palette und den gewählten Ablauf. Er gibt keine neue Station frei. Prüfen Sie bei jeder neuen Maschine oder jedem neuen Palettenlayout Befestigung, Bezugsausrichtung, Lasten, Freiräume, Luft und Sensoren. Fahren Sie die nötigen Rückkehr-, Prozess- und Fehlerprüfungen. Halten Sie für jede Station eine eigene Freigabe fest.
Kosten und Angebotsdaten, die das Angebot beschleunigen
Vergleichen Sie Angebote für dieselben Teile und dieselbe Arbeit. Zählen Sie Aufnahmen und Bolzen. Ergänzen Sie Modulgröße, Unterplattenarbeit, Sensorik, Prüfaufzeichnungen, Ersatzteile und Fracht. Prüfen Sie jede Zeile. Eine Preisdifferenz kann aus fehlendem Umfang kommen.
Senden Sie Maschine, Tisch- und Palettenzeichnungen. Eine CAD-Datei ist eine digitale Zeichnung oder ein Modell; legen Sie sie bei, wenn Sie eine haben. Ergänzen Sie die voll beladene Masse, den Schwerpunkt sowie Schnittkräfte und Momente. Nennen Sie Aufnahme- und Bolzencodes, Luftkreis, Sensoren und Versuchsgrenzen. Markieren Sie Unbekanntes als unbekannt. Fotos von oben und von der Unterseite zeigen den Zugang. Sie ersetzen die Zeichnungen der Verbindung nicht.
Für eine schnelle NEXTAS-Prüfung senden Sie Maschinenmodell, Tischzeichnung, Paletten- oder Vorrichtungs-CAD, Vorrichtungsgewicht, Werkstoff, Schnittlast, aktuelle Modul- oder Bolzendaten, Luftversorgung, Zielwiederholgenauigkeit, Automationsgrad, Menge und Dokumentationswunsch. Der Leitfaden für ein schnelles Spanntechnik-Angebot hilft bei der Vorbereitung. Nutzen Sie den Auswahlleitfaden für Nullpunktspannsysteme, um Rückkehrabweichung und Niederzug festzulegen. Bei einer vorhandenen Bolzen- oder Palettenbibliothek gilt der Leitfaden zur Übernahme von AMF-Spannbolzen. Die Unterstützung des Lieferanten prüfen Sie mit der Lieferanten-Checkliste.
Wo NEXTAS in den Vergleich passt
NEXTAS kann die genannte Aufnahme und den genannten Bolzen, die Zeichnungen der Verbindung, die Luftwege und den Angebotsumfang aus Ihren Dateien prüfen. Bitten Sie darum, dass das Angebot Teile, Zeichnungsstände, Prüfaufzeichnungen und offene Eingaben aufführt. Diese Prüfung gibt weder den Schnitt noch die gesamte Zelle frei.
Nennen Sie, wer jede Prüfung freigibt. Der Maschinen- oder Zellenbauer prüft Montagelasten, Steuerungen und Sicherheitsfunktionen. Der Prozesseigner prüft den Schnitt und das Teil. Die Qualitätssicherung und der Einkauf prüfen die vereinbarten Zeichnungen, Prüfaufzeichnungen und den Bestellumfang. Halten Sie die Freigabe jeder Station für sich fest.
Brauchen Sie ein Angebot für eine Nullpunkt-Alternative?
Senden Sie Maschinentisch, Vorrichtungs- oder Paletten-CAD, Zugbolzendaten, Zielwiederholgenauigkeit und Automationsplan. NEXTAS prüft Modulgröße, Luftführung und Angebotsumfang.
Technische Prüfung anfordernFAQ
Ist NEXTAS mit SCHUNK oder VERO-S verbunden?
Nein. NEXTAS ist nicht mit SCHUNK oder der Marke VERO-S verbunden. Der Begriff wird nur verwendet, damit Käufer Alternativen zu Nullpunktspannsystemen vergleichen können.
Kann ein VERO-S-ähnlicher Prozess ohne Neukonstruktion ersetzt werden?
Manchmal, aber nie ungeprüft. Bestätigen Sie Modulgröße, Zugbolzengeometrie, Befestigung, Palettendicke, Luftführung, Entriegelungsdruck, Statusfeedback und Maschinenfreiraum.
Welche Daten sollte ich für ein schnelles Angebot senden?
Senden Sie Tischzeichnung, Paletten- oder Vorrichtungs-CAD, Vorrichtungsgewicht, Schnittlast, aktuelle Bolzen- oder Moduldaten, gewünschte Wiederholgenauigkeit, Luftversorgung, Automationsplan und Fotos.
Welches Wiederholgenauigkeitsziel sollte ich anfragen?
Fragen Sie nach Wiederholgenauigkeit an Modul und Zugbolzen, Messmethode und Prüfbedingungen. Die aufgeführten MFG-V1-Aufnehmer NT-S200P85V1, NT-S200P120V1, NT-S200P160V1 und NT-S200P195V1 nennen <0,003 mm. Für V2-Ausführungen sind die Werte anhand der ausgewählten freigegebenen Modellzeichnung zu bestätigen. Der vollständige Aufbau benötigt einen eigenen Nachweis.
Betätigung und Statusfeedback getrennt auswählen
Manuelle Betätigung und pneumatische Entriegelung sind Betätigungsoptionen. Sensorbereitschaft ergänzt Rückmeldungen und ist keine dritte Betätigungsart. Prüfen Sie je ausgewähltem Modell, welche Zustände die freigegebene Schaltung überwacht und welche Freigaben Roboter, FMS oder SPS benötigen.