00:00 Вывод · 00:12 Правая позиция · 00:30 Левый забор · 00:58 Посадка и зажим
На участке с мостовым или портальным фрезерным станком сразу виден парадокс крупной детали: самый дорогой шпиндель в цехе чаще всего стоит.
На крупных силовых плитах, точных станинах или многоместных основаниях пресс-форм сам цикл резания редко бывает узким местом. Потеря сидит между циклами. Как только портальный шпиндель останавливается, операторы ждут мостовой кран, откручивают тяжёлые прихваты, вынимают готовую плиту из глубокого ограждения, сметают стружку с большого стола с Т-пазами, ставят следующую заготовку и тратят от 30 до 45 минут на выверку оси X и поиск нулей. За обычную восьмичасовую смену мощный портальный станок с установкой на столе режет металл едва 4–4.5 часа.
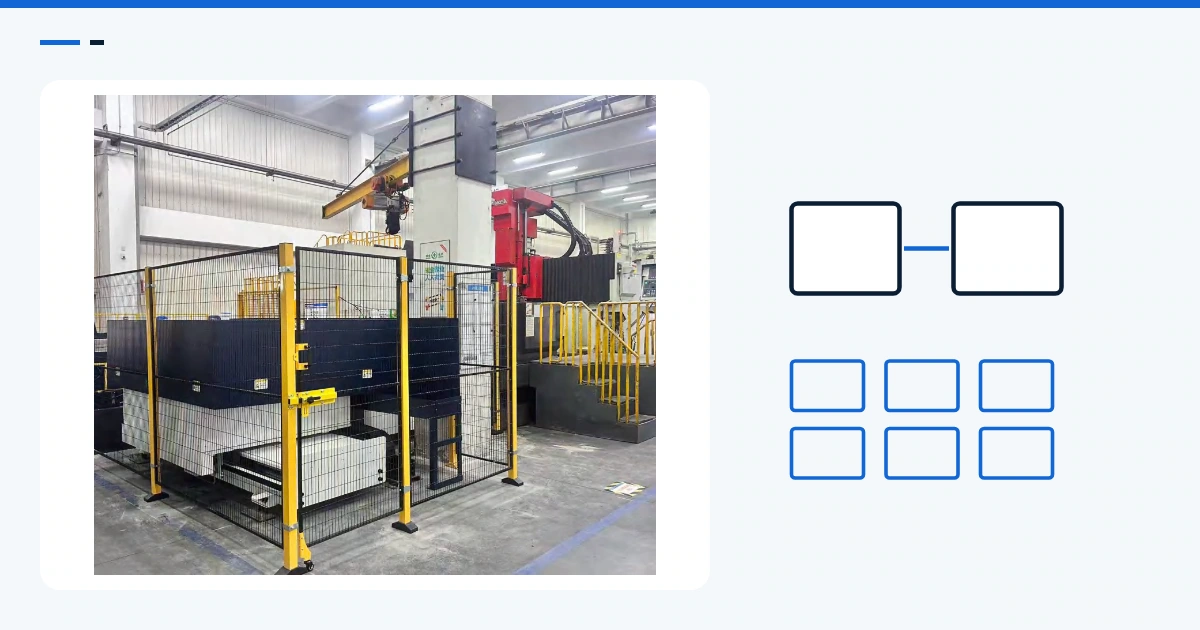
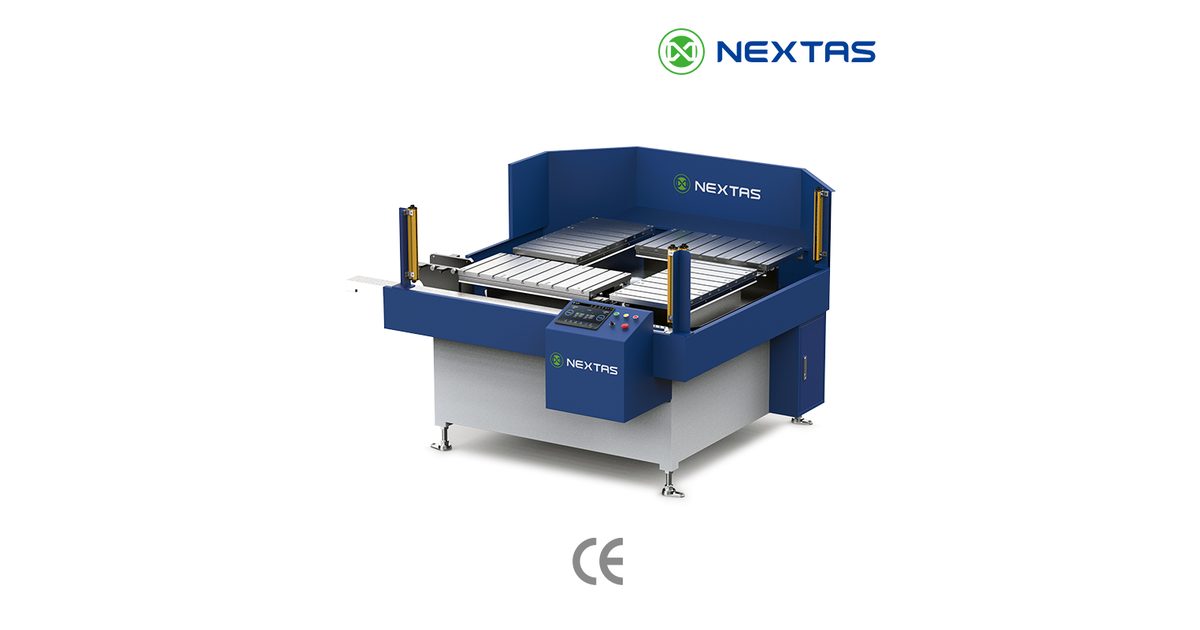
Чтобы вернуть эти часы шпинделя без второго мостового станка, заказчик поставил с NEXTAS тяжёлый двухпозиционный автоматический сменщик палет с фронтальной загрузкой (APC) прямо перед портальным обрабатывающим центром с ЧПУ.
Анатомия смены палеты на портале
Как снято на площадке заказчика, APC NEXTAS превращает работу краном вдвоём в механическую смену без рук внутри станка. Ролик ускорен; сама смена занимает около трёх минут.
- 00:00 – 00:12 | Автоматическая дверь и выгрузка (позиция 1 наружу): Как только портальный станок заканчивает фрезерование плоскости крупной металлической плиты на палете 1, вертикальная защитная дверь NEXTAS открывается вверх. Центральный продольный трансфер заходит в зону станка, размыкает приёмники базы V4 стола и плавно выводит готовую палету на центральную направляющую.
- 00:12 – 00:30 | Поперечный перенос на правую позицию: Когда палета вышла из-под колонн портала, трансфер сдвигает палету 1 вбок, на правую позицию подготовки. Готовая плита стоит вне зоны резания и её можно снять снаружи.
- 00:30 – 00:58 | Забор заранее установленной детали (позиция 2 внутрь): Пока портал резал палету 1, оператор уже зажал и подготовил палету 2 на левой позиции, с тяжёлой ребристой силовой деталью. Механизм уходит влево, захватывает палету 2 и сдвигает её вбок на центральную продольную направляющую.
- 00:58 – 01:28 | Посадка на стол, обдув базы и пуск цикла: Центральный трансфер заводит палету 2 прямо через открытую дверь на стол портала. Когда палета опускается на закалённые приёмники нулевой точки V4 из мартенситной нержавеющей стали, рассчитанные на автоматический подъём до 1,350 kg, сопла X/Y/Z сдувают СОЖ и стружку. Внутренний контур воздушного уплотнения по Z проверяет полное прилегание и передаёт подтверждение в сервосистему ЧПУ. Примерно через три минуты после конца предыдущего прохода вертикальная дверь закрывается, и шпиндель снова в резе.
Инженерные особенности: для тяжёлых портальных зон
Автоматизация портального станка требует гораздо большей жёсткости и контроля стружки, чем компактный вертикальный центр:
- Т-образный трансфер для узких проходов: Вместо большого поворотного рычага, который занимает широкий пол и плохо держит консольную нагрузку, NEXTAS сделал жёсткую Т-схему: центральную линейную балку и левую с правой позициями подготовки. В хорошо видимом жёлтом ограждении и со световыми барьерами оператор грузит или поднимает краном на одной позиции, пока трансфер работает.
- База V4 с контролем воздушного уплотнения в реальном времени: Внутри ограждения тяжёлая чугунная или алюминиевая стружка портит плоскостность по Z, если остаётся под палетой. Система V4 NEXTAS из импортной мартенситной нержавеющей стали совмещает автоматический обдув X/Y/Z и проверку плотности посадки по Z. Если стружка не даёт сесть в повторяемости < 0.003 mm до < 0.005 mm, интеллектуальная система управления NEXTAS останавливает цикл до касания инструментом.
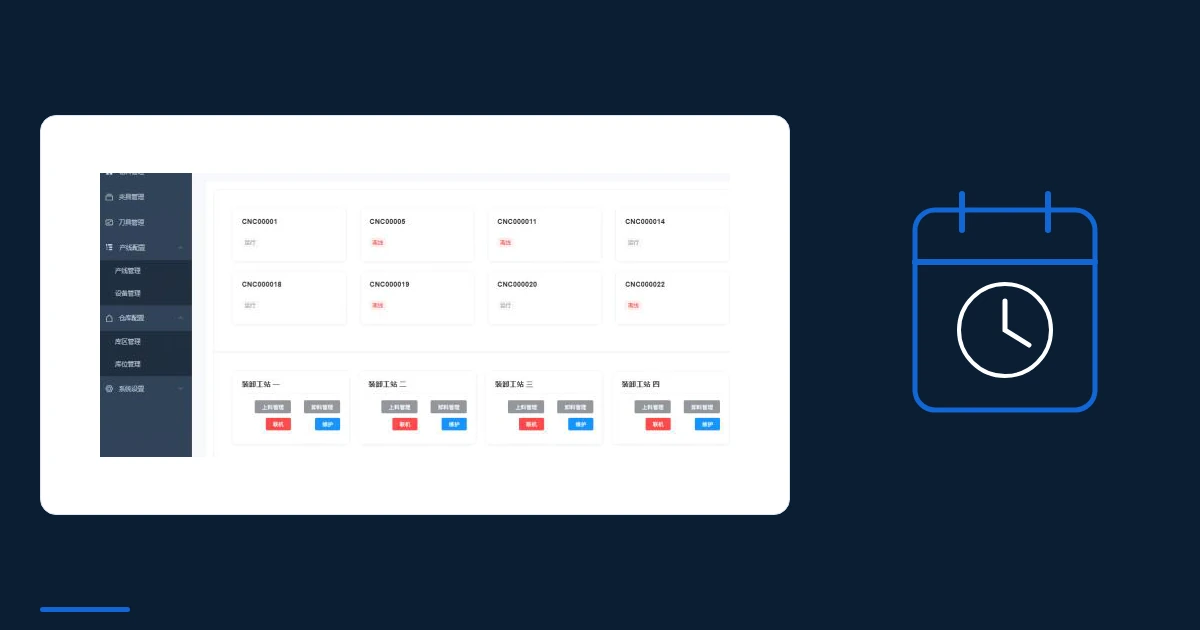
- Замкнутый контур ЧПУ и OEE: Снаружи периметра сенсорный пульт NEXTAS одним касанием задаёт очередь позиций, ручной и автоматический режим. В фоне платформа следит за параметрами, заранее сообщает об отказе и считает OEE в реальном времени.
Цифры: обычная установка на столе против двухпозиционного APC NEXTAS
| Показатель | Обычная установка на столе | Двухпозиционный APC NEXTAS | Эффект в цехе |
|---|---|---|---|
| Время смены заготовки | 15 - 45 min (кран и ручной зажим) | около 3 мин (ролик ускорен) | смены 15–45 мин сокращены примерно до 3 мин |
| Наладка и выверка | 2 - 4 hours (выверка и обмер) | 10 - 20 min (подготовка палеты вне станка) | 85% - 90% быстрее смена задания |
| Эффективное резание за смену | 4 - 4.5 hours | 7 - 7.5 hours | +50% to +80% загрузки шпинделя |
| Общая загрузка станка | < 50% | 50% - 90%+ | 60% to 200% прироста мощности |
| Повторяемость базы и безопасность | Ручная выверка индикатором (± 0.02 mm) | < 0.005 mm + контроль воздушного уплотнения по Z | Окупаемость за 6–18 months |