00:00 Sortie · 00:12 Baie droite · 00:30 Prise gauche · 00:58 Pose et verrouillage
Dans un atelier qui fait tourner une fraiseuse pont ou portique, le paradoxe de la grande pièce saute aux yeux : la broche la plus chère du bâtiment est souvent celle qui attend le plus.
Sur de grandes plaques de structure, des bâtis de précision ou des bases de moule à plusieurs empreintes, le cycle de coupe est rarement le goulot. La perte se situe entre les cycles. Dès que la broche du portique s’arrête, les opérateurs attendent le pont roulant, desserrent de lourds serre-joints, sortent la plaque finie de l’enceinte profonde, balayent les copeaux de la grande table à rainures en T, chargent la brute suivante et passent 30 à 45 minutes à aligner l’axe X et à palper les décalages. Sur un poste normal de huit heures, une fraiseuse portique puissante préparée sur la table ne coupe le métal que pendant 4 à 4.5 heures.
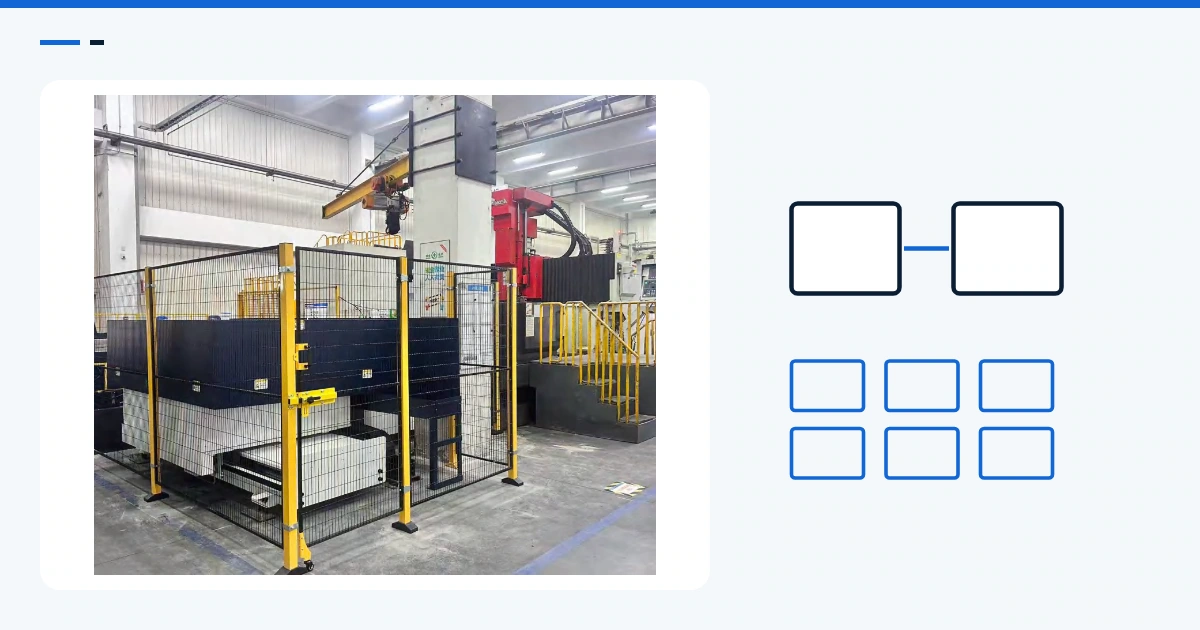
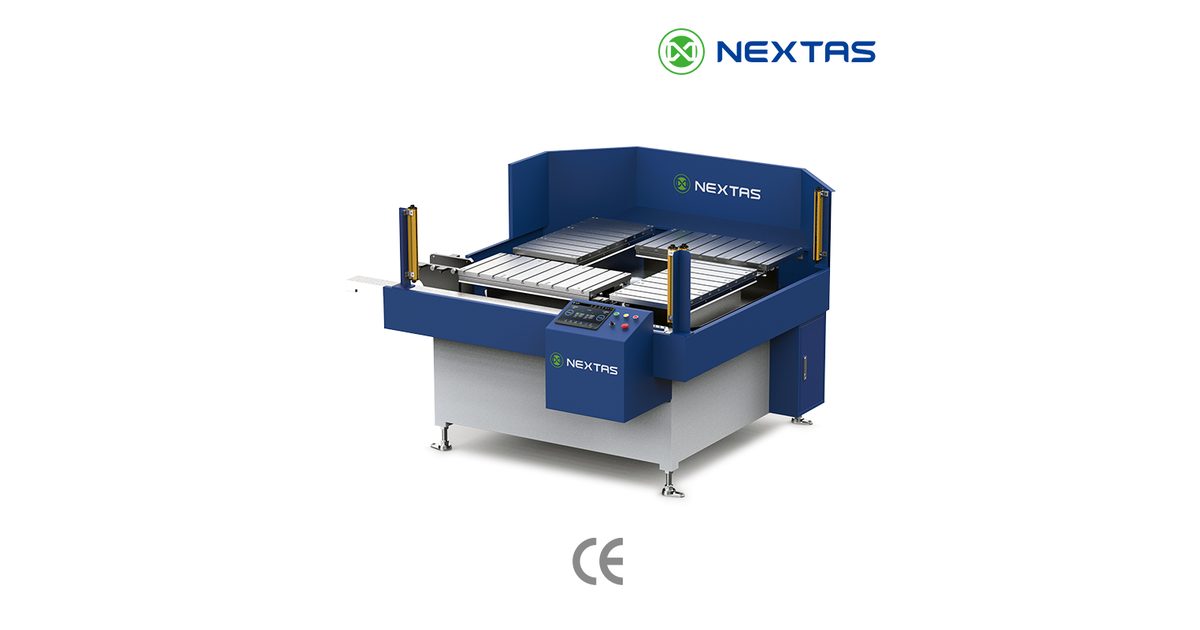
Pour récupérer ces heures de broche sans acheter un second pont, le client a intégré avec NEXTAS un changeur automatique de palettes à deux postes et chargement frontal (APC) directement devant son centre d’usinage portique CNC.
Anatomie d’un échange de palette portique
Tel qu’il a été filmé dans l’atelier du client, l’APC NEXTAS transforme la manœuvre de grue à deux personnes en un échange mécanique sans intervention dans la machine. La vidéo est accélérée ; l’échange lui-même dure environ trois minutes.
- 00:00 – 00:12 | Porte automatique et déchargement (poste 1 sort) : Dès que la fraiseuse portique a surfacé la grande plaque métallique sur la palette 1, la porte verticale de sécurité NEXTAS s’ouvre vers le haut. La navette longitudinale centrale entre dans l’enceinte, déverrouille les récepteurs de référence V4 de la table et fait glisser la palette finie sur le rail central.
- 00:12 – 00:30 | Transfert latéral vers la baie droite : Une fois dégagée des colonnes du portique, la navette indexe la palette 1 latéralement dans la baie de préparation droite. La plaque finie est garée hors de la zone d’usinage, prête à être déchargée à l’extérieur.
- 00:30 – 00:58 | Prise de la pièce déjà préparée (poste 2 entre) : Pendant que le portique usinait la palette 1, l’opérateur avait déjà bridé et préparé la palette 2 dans la baie gauche, chargée d’une pièce structurale nervurée et lourde. Le mécanisme se décale à gauche, prend la palette 2 et l’indexe latéralement sur le rail longitudinal central.
- 00:58 – 01:28 | Pose sur la machine, soufflage du référentiel et départ cycle : La navette centrale pousse la palette 2 en ligne droite par la porte ouverte jusque sur la table du portique. Quand la palette descend sur les récepteurs point zéro V4 en acier inoxydable martensitique trempé, prévus pour une force de levage automatique jusqu’à 1,350 kg, les buses X/Y/Z chassent le liquide et les copeaux. Un circuit interne d’étanchéité d’air en Z vérifie l’assise à plat et envoie la confirmation au servo CNC. Environ trois minutes après la fin de la passe précédente, la porte verticale se ferme et la broche est de nouveau en coupe.
Points techniques : conçus pour les grandes enveloppes portiques
Automatiser une fraiseuse portique demande bien plus de rigidité et de gestion des copeaux qu’un centre vertical compact :
- Navette en T pour des allées étroites : Plutôt qu’un grand bras rotatif qui mange du sol et supporte mal les charges en porte-à-faux, NEXTAS a conçu une disposition en T rigide : une poutre linéaire centrale et des baies gauche et droite. Dans une clôture jaune bien visible et avec des barrières immatérielles, l’opérateur charge ou lève à la grue sur un poste pendant que la navette travaille.
- Référence V4 avec contrôle d’étanchéité d’air en temps réel : Dans l’enceinte, de gros copeaux de fonte ou d’aluminium ruinent la planéité en Z s’ils restent sous la palette. Le système V4 NEXTAS, en acier inoxydable martensitique importé, combine le soufflage automatique X/Y/Z et le contrôle d’étanchéité de l’assise en Z. Si un copeau empêche l’assise dans la répétabilité < 0.003 mm à < 0.005 mm, le système de commande intelligent NEXTAS arrête le cycle avant que l’outil touche la pièce.
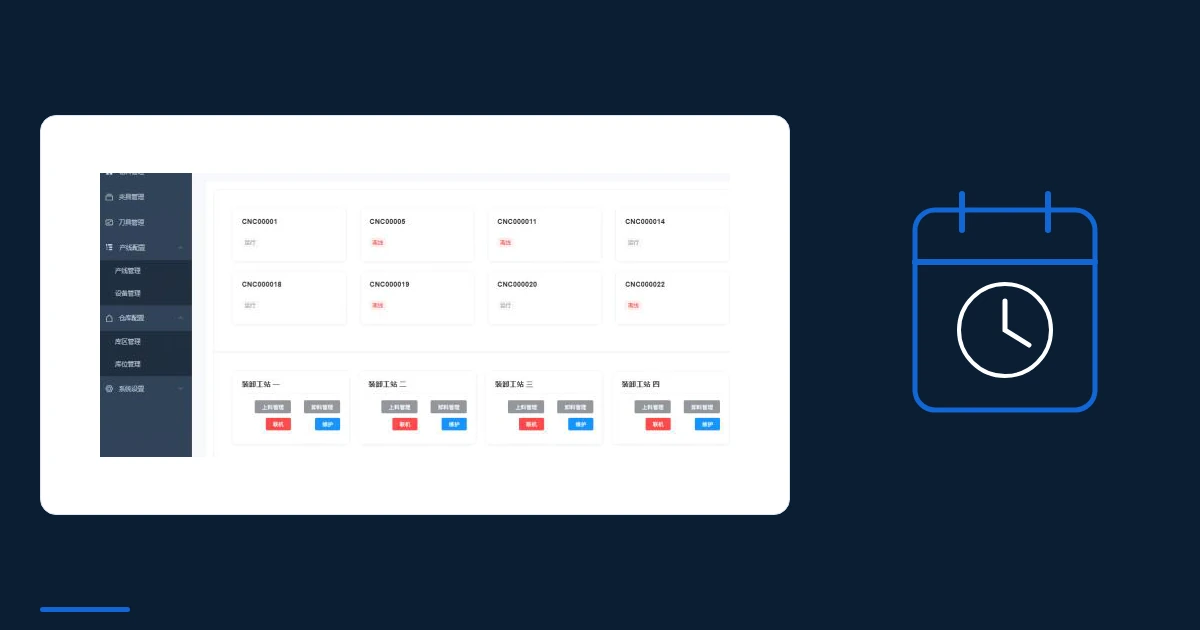
- Boucle fermée CNC et TRS : Hors du périmètre de sécurité, la console tactile NEXTAS donne en une touche la file des postes, le mode manuel et l’automatique. En arrière-plan, la plateforme suit les paramètres, prévient les défauts et calcule le taux de rendement synthétique (OEE) en direct.
Les chiffres : montage classique sur table contre l’APC NEXTAS à deux postes
| Indicateur | Montage classique sur la table | APC NEXTAS à deux postes | Effet en atelier |
|---|---|---|---|
| Temps de changement de pièce | 15 - 45 min (grue et bridage manuel) | environ 3 min (vidéo accélérée) | les changements de 15–45 min passent à environ 3 min |
| Réglage et alignement | 2 - 4 hours (alignement et palpage) | 10 - 20 min (préparation de palette hors machine) | 85% - 90% de changements de série plus rapides |
| Temps de coupe utile par poste | 4 - 4.5 hours | 7 - 7.5 hours | +50% to +80% d’utilisation de la broche |
| Utilisation globale de la machine | < 50% | 50% - 90%+ | 60% to 200% de capacité en plus |
| Répétabilité du référentiel et sécurité | Balayage manuel au comparateur (± 0.02 mm) | < 0.005 mm + contrôle d’étanchéité d’air en Z | Retour en 6–18 months |