00:00 Raus · 00:12 Rechte Bucht · 00:30 Linke Aufnahme · 00:58 Setzen und spannen
Wer eine Werkstatt mit Brücken- oder Portalfräse betritt, sieht schnell das Paradox der Großteilbearbeitung: Die teuerste Spindel im Gebäude steht oft am längsten still.
Bei großen Strukturplatten, Präzisionsmaschinenrahmen oder mehrfachigen Formbasen ist der Schnittzyklus selten der Engpass. Der eigentliche Verlust liegt zwischen den Zyklen. Sobald die Portalspindel stoppt, warten die Bediener auf den Brückenkran, lösen schwere Spannpratzen, heben die fertige Platte aus der tiefen Kabine, fegen Späne vom großen T-Nut-Tisch, laden den nächsten Rohling und brauchen 30 bis 45 Minuten, um die X-Achse auszurichten und die Werkstücknullpunkte zu tasten. In einer normalen Achtstundenschicht schneidet eine starke Portalfräse mit klassischer Aufspannung auf der Maschine kaum länger als 4 bis 4.5 Stunden Metall.
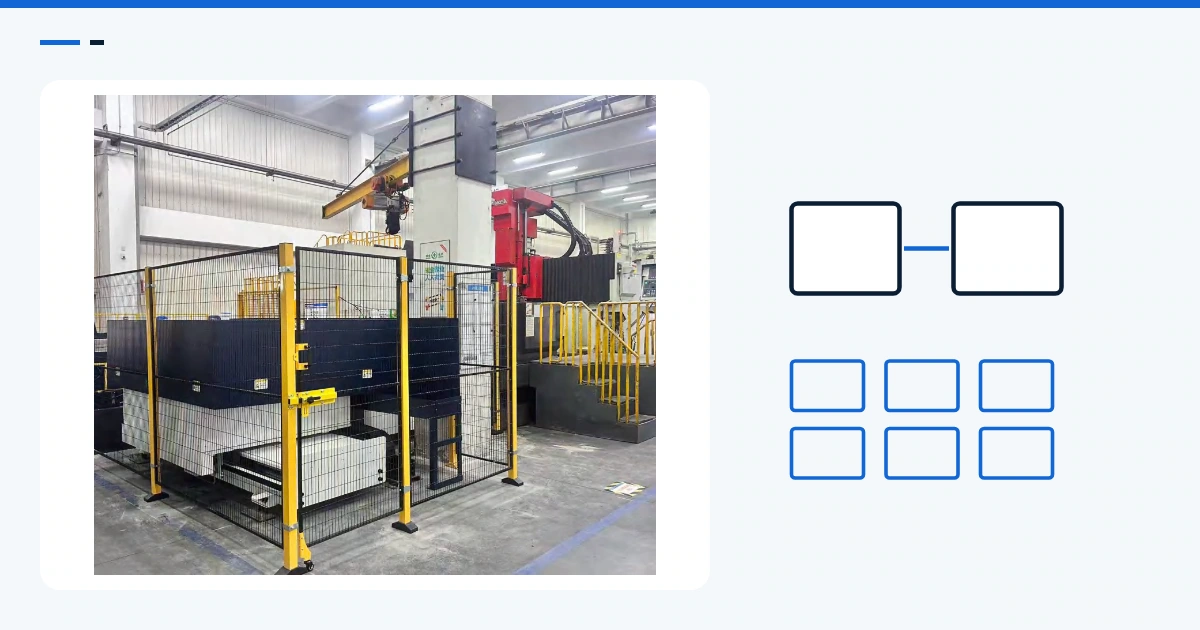
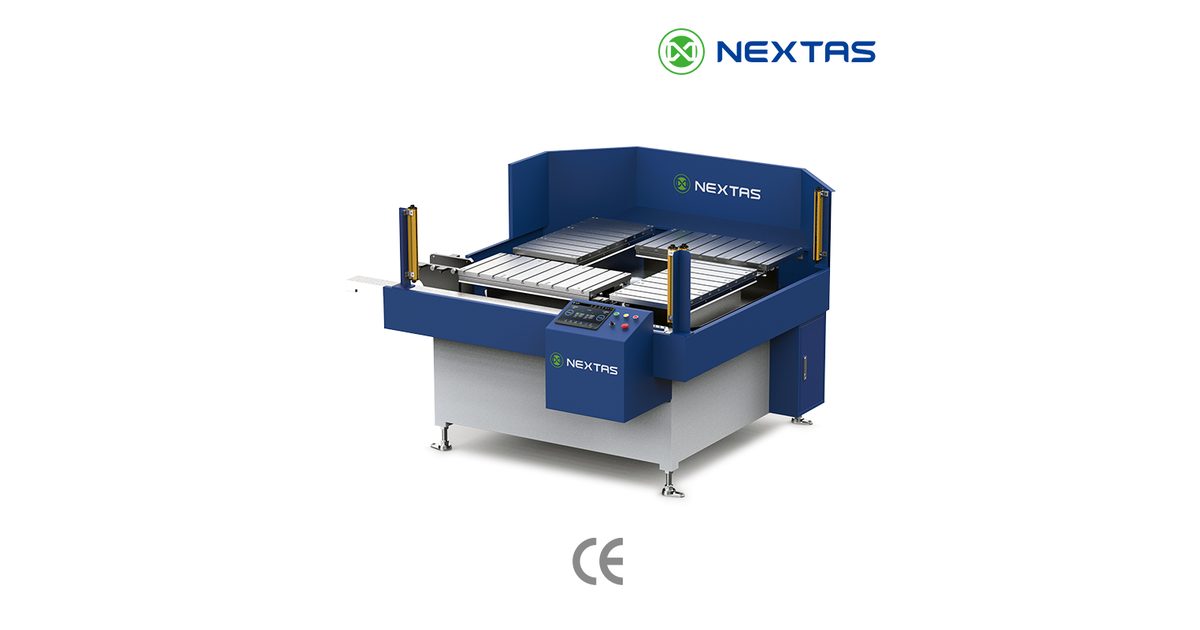
Um diese Spindelstunden zurückzuholen, ohne eine zweite Brückenfräse zu kaufen, hat der Kunde mit NEXTAS einen schweren Doppelstationen-Palettenwechsler mit Frontbeladung (APC) direkt vor sein CNC-Portalbearbeitungszentrum gestellt.
Anatomie eines Portal-Palettenwechsels
Wie auf dem Hallenboden des Kunden aufgenommen, macht der NEXTAS-APC aus dem Kranmanöver zu zweit einen handfreien mechanischen Wechsel. Das Video ist beschleunigt; der Wechsel selbst dauert etwa drei Minuten.
- 00:00 – 00:12 | Automatische Tür und Entladen (Station 1 heraus): Sobald die Portalfräse die große Metallplatte auf Palette 1 plan gefräst hat, öffnet sich die automatische vertikale Schutztür von NEXTAS nach oben. Der zentrale Längstransfer fährt in den Maschinenraum, entriegelt die V4-Positionsaufnahmen des Tisches und zieht die fertige Palette ruhig auf die zentrale Brückenschiene.
- 00:12 – 00:30 | Quertransfer in die rechte Bereitstellung: Sobald die Palette die Portalsäulen verlassen hat, schiebt der Transfer Palette 1 seitlich in die rechte Bereitstellungsbucht. Die fertige Platte steht jetzt sicher außerhalb der Bearbeitungszone und kann extern entladen werden.
- 00:30 – 00:58 | Holen des vorbereiteten Werkstücks (Station 2 hinein): Während die Portalfräse Palette 1 bearbeitet hat, hat der Bediener in der linken externen Bucht Palette 2 bereits gespannt und vorbereitet, beladen mit einem schweren verrippten Strukturteil. Der Transfer fährt nach links, nimmt Palette 2 auf und schiebt sie seitlich auf die zentrale Längsschiene.
- 00:58 – 01:28 | Aufsetzen, Abblasen der Auflage und Zyklusstart: Der zentrale Transfer fährt Palette 2 gerade durch die offene Kabinentür auf den Portaltisch. Während die Palette auf die gehärteten V4-Nullpunktaufnahmen aus martensitischem Edelstahl absinkt, ausgelegt für bis zu 1,350 kg automatische Hubkraft, blasen die integrierten X/Y/Z-Düsen Kühlschmierstoff und Späne weg. Eine interne Z-Luftspaltprüfung bestätigt die plane Anlage und gibt das Signal an die CNC-Servoachse. Etwa drei Minuten nach dem Ende des vorherigen Schnitts schließt die vertikale Tür, und die Spindel ist wieder im Schnitt.
Technische Merkmale: gebaut für schwere Portalräume
Automation an einer Portalfräse braucht deutlich mehr Steifigkeit und Spänemanagement als ein kompaktes Vertikalbearbeitungszentrum:
- T-förmiger Transfer für schmale Gänge: Statt eines großen Drehschwenkarms, der viel Bodenfläche braucht und schwere Kraglasten schlecht trägt, hat NEXTAS eine steife T-Anordnung gebaut: ein zentraler Linearträger mit linker und rechter Bereitstellungsbucht. In einem gut sichtbaren gelben Schutzzaun und mit Lichtgittern kann der Bediener an einer Station sicher beladen oder mit dem Kran heben, während der Transfer läuft.
- V4-Positionsdatum mit Luftspaltprüfung in Echtzeit: In der Portalkabine können schwere Guss- oder Aluminiumspäne die Z-Planlage zerstören, wenn sie unter der Palette liegen. Das NEXTAS-V4-System aus importiertem martensitischem Edelstahl kombiniert automatisches X/Y/Z-Abblasen mit einer Z-Dichtigkeitsprüfung der Auflage. Verhindert ein Span die Anlage innerhalb von < 0.003 mm bis < 0.005 mm Wiederholgenauigkeit, stoppt das NEXTAS Intelligent Control System den Zyklus, bevor das Werkzeug das Teil berührt.
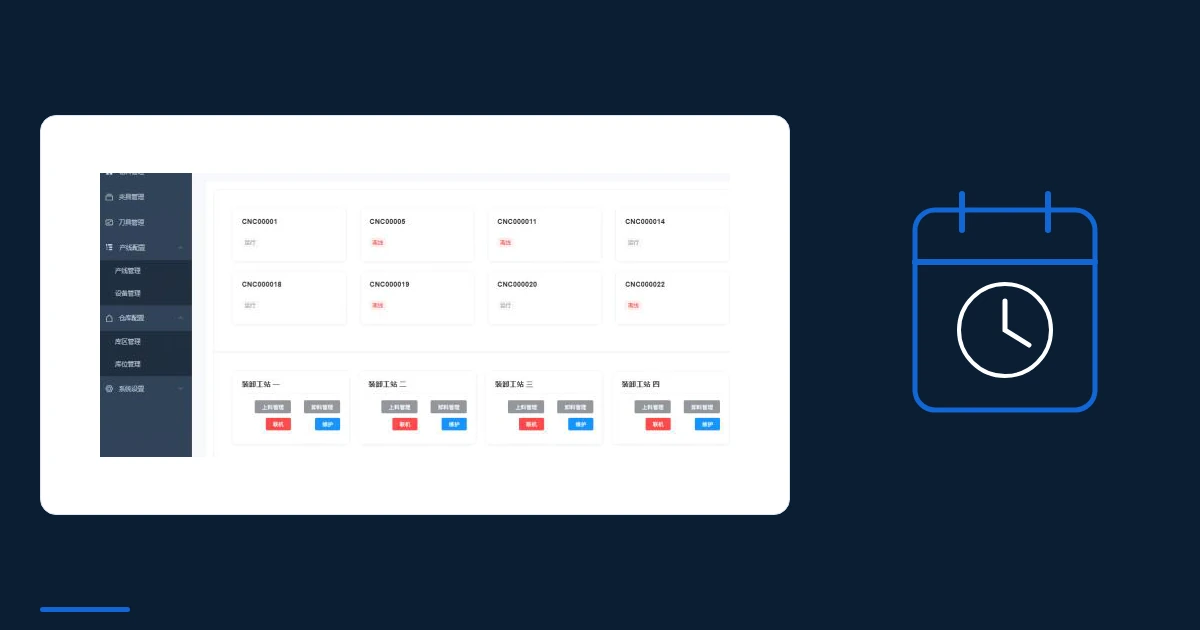
- Geschlossener CNC- und OEE-Kreis: Außerhalb des Schutzumfangs gibt das Touch-HMI von NEXTAS mit einem Tastendruck Zugriff auf Stationsreihenfolge, Handbetrieb und Automatik. Im Hintergrund überwacht die Plattform die Betriebsdaten, meldet Störungen vorab und rechnet die Overall Equipment Effectiveness (OEE) live.
Die Zahlen: klassische Portalaufspannung gegen den NEXTAS-Doppelstationen-APC
| Kennzahl | Klassische Aufspannung auf dem Portaltisch | NEXTAS-Doppelstationen-APC | Auswirkung in der Werkstatt |
|---|---|---|---|
| Werkstückwechsel | 15 - 45 min (Kran und manuelles Spannen) | etwa 3 min (Video ist beschleunigt) | 15–45 min Wechsel auf etwa 3 min verkürzt |
| Rüsten und Ausrichten | 2 - 4 hours (Ausrichten und Antasten) | 10 - 20 min (Palettenvorbereitung außerhalb) | 85% - 90% schnellere Auftragswechsel |
| Effektive Schnittzeit je Schicht | 4 - 4.5 hours | 7 - 7.5 hours | +50% to +80% Spindelauslastung |
| Gesamtauslastung der Maschine | < 50% | 50% - 90%+ | 60% to 200% mehr Kapazität |
| Wiederholgenauigkeit und Sicherheit | Manuelles Ausrichten mit der Messuhr (± 0.02 mm) | < 0.005 mm + Z-Luftspaltprüfung | Amortisation in 6–18 months |