00:00 Wyjazd · 00:12 Prawa zatoka · 00:30 Lewy pobór · 00:58 Osadzenie i blokada
Na hali z frezarką mostową albo bramową widać od razu paradoks dużej części: najdroższe wrzeciono w budynku najczęściej stoi.
Przy dużych płytach konstrukcyjnych, precyzyjnych ramach maszyn albo wielogniazdowych podstawach form sam cykl skrawania rzadko jest wąskim gardłem. Strata powstaje między cyklami. Gdy wrzeciono bramy staje, operatorzy czekają na suwnicę, odkręcają ciężkie dociski, wyciągają gotową płytę z głębokiej osłony, zgarniają wióry z dużego stołu teowego, wkładają kolejny półfabrykat i poświęcają 30 do 45 minut na ustawienie osi X oraz bazowanie offsetów. W zwykłej ośmiogodzinnej zmianie mocna frezarka bramowa z przygotowaniem na stole skrawa metal ledwie przez 4 do 4.5 godziny.
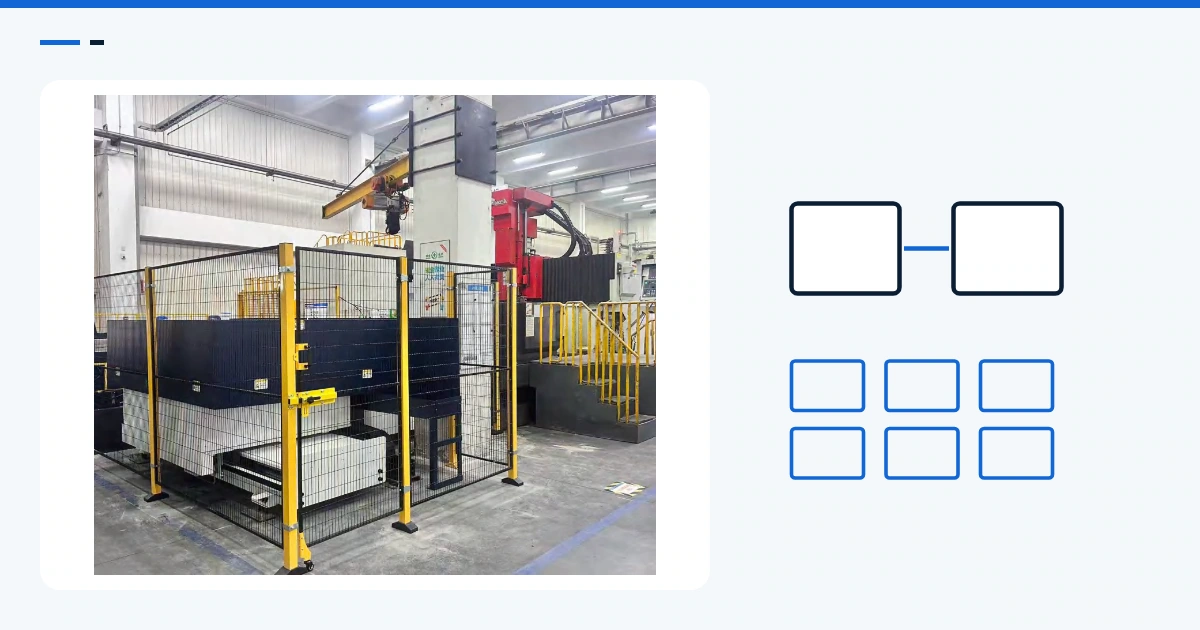
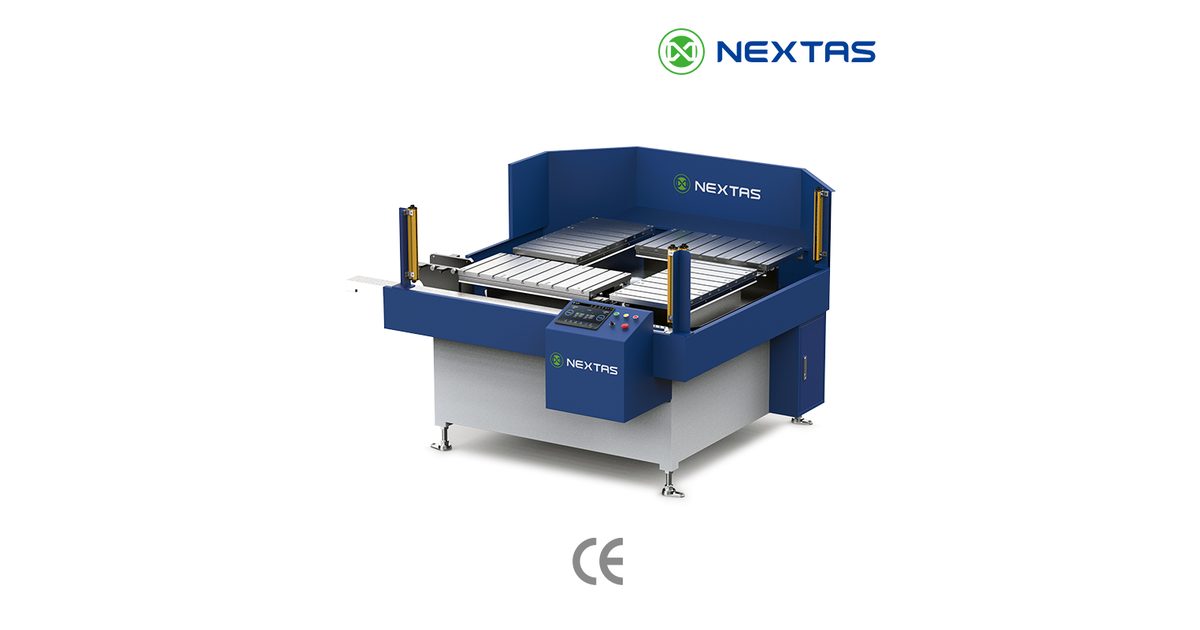
Żeby odzyskać te godziny wrzeciona bez drugiej frezarki mostowej, klient ustawił z NEXTAS ciężki dwustanowiskowy automatyczny zmieniacz palet z załadunkiem od frontu (APC) bezpośrednio przed bramowym centrum CNC.
Anatomia wymiany palety na bramie
Tak jak nagrano na hali klienta, APC NEXTAS zamienia dwuosobową pracę z suwnicą w mechaniczną wymianę bez rąk w maszynie. Nagranie jest przyspieszone; sama wymiana trwa około trzech minut.
- 00:00 – 00:12 | Automatyczne drzwi i rozładunek (stanowisko 1 wyjeżdża): Gdy frezarka bramowa kończy planowanie dużej płyty na palecie 1, pionowe drzwi bezpieczeństwa NEXTAS otwierają się do góry. Środkowy wózek wzdłużny wjeżdża w przestrzeń maszyny, odblokowuje odbiorniki bazy V4 stołu i spokojnie wyciąga gotową paletę na środkową szynę.
- 00:12 – 00:30 | Przesuw poprzeczny do prawej zatoki: Po minięciu kolumn bramy wózek indeksuje paletę 1 w bok, do prawej zatoki przygotowania. Gotowa płyta stoi już poza strefą obróbki i można ją rozładować na zewnątrz.
- 00:30 – 00:58 | Pobranie wcześniej zamocowanej części (stanowisko 2 wjeżdża): Gdy brama skrawała paletę 1, operator zdążył już zamocować i przygotować paletę 2 w lewej zatoce, z ciężkim żebrowanym elementem konstrukcyjnym. Mechanizm jedzie w lewo, zabiera paletę 2 i indeksuje ją w bok na środkową szynę wzdłużną.
- 00:58 – 01:28 | Osadzenie na stole, przedmuch bazy i start cyklu: Środkowy wózek wwozi paletę 2 prosto przez otwarte drzwi na stół bramy. Gdy paleta opada na hartowane odbiorniki punktu zerowego V4 ze stali nierdzewnej martenzytycznej, o automatycznym unoszeniu do 1,350 kg, dysze X/Y/Z zdmuchują chłodziwo i wióry. Wewnętrzny obwód uszczelnienia powietrzem osi Z sprawdza pełne przyleganie i wysyła potwierdzenie do serwonapędu CNC. Około trzech minut po końcu poprzedniego przejścia pionowe drzwi się zamykają, a wrzeciono wraca do skrawania.
Cechy konstrukcyjne: pod ciężkie przestrzenie bramowe
Automatyzacja frezarki bramowej wymaga znacznie większej sztywności i kontroli wiórów niż zwarte centrum pionowe:
- Wahadło w układzie T do wąskich przejść: Zamiast dużego ramienia obrotowego, które zajmuje szeroki pas podłogi i słabo znosi obciążenie wysięgnikowe, NEXTAS zbudował sztywny układ T: środkową belkę liniową oraz lewą i prawą zatokę. W dobrze widocznym żółtym ogrodzeniu i przy kurtynach świetlnych operator ładuje albo podnosi suwnicą na jednym stanowisku, gdy wózek pracuje.
- Baza V4 z kontrolą uszczelnienia powietrzem na bieżąco: W osłonie bramy ciężkie wióry żeliwne albo aluminiowe psują płaskość osi Z, jeśli zostaną pod paletą. Układ V4 NEXTAS z importowej stali nierdzewnej martenzytycznej łączy automatyczny przedmuch X/Y/Z ze sprawdzeniem szczelności przylegania w osi Z. Jeśli wiór nie pozwoli osiąść w powtarzalności < 0.003 mm do < 0.005 mm, inteligentny układ sterowania NEXTAS zatrzymuje cykl, zanim narzędzie dotknie części.
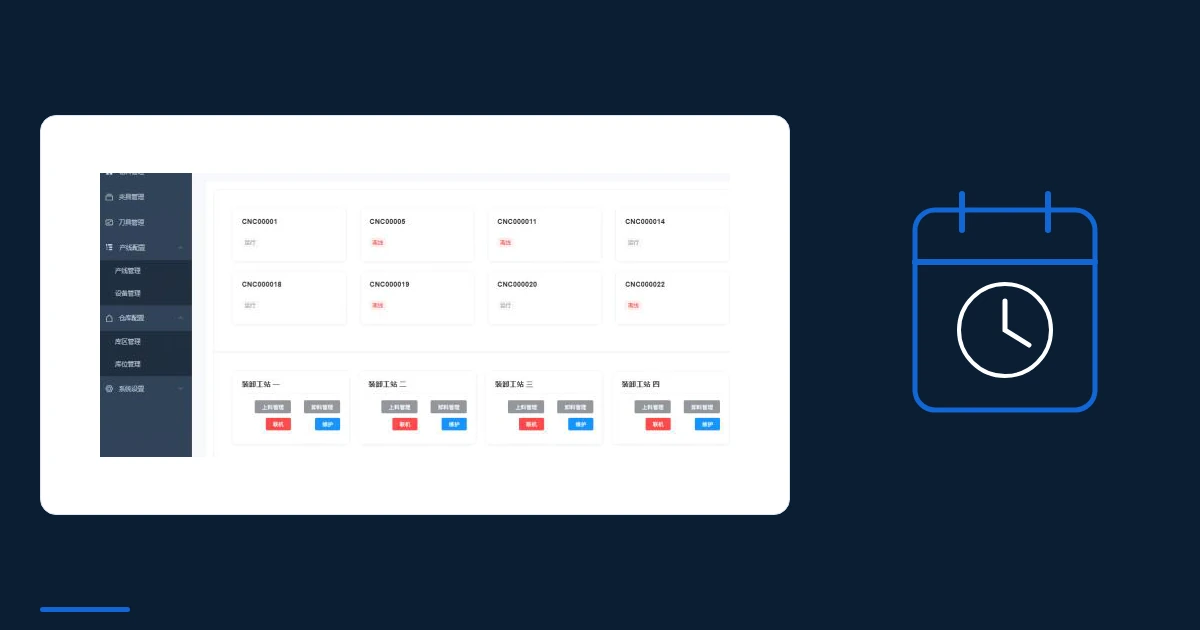
- Zamknięta pętla CNC i OEE: Poza ogrodzeniem pulpit dotykowy NEXTAS daje jednym ruchem kolejkę stanowisk, tryb ręczny i automatyczny. W tle platforma śledzi parametry, zgłasza usterkę z wyprzedzeniem i liczy OEE na żywo.
Liczby: klasyczne mocowanie na stole wobec dwustanowiskowego APC NEXTAS
| Wskaźnik | Klasyczne mocowanie na stole | Dwustanowiskowy APC NEXTAS | Skutek na hali |
|---|---|---|---|
| Czas wymiany przedmiotu | 15 - 45 min (suwnica i ręczne mocowanie) | około 3 min (nagranie przyspieszone) | wymiany 15–45 min skrócone do około 3 min |
| Przezbrojenie i bazowanie | 2 - 4 hours (ustawianie i bazowanie) | 10 - 20 min (przygotowanie palety poza maszyną) | 85% - 90% szybsza zmiana zlecenia |
| Efektywny czas skrawania na zmianę | 4 - 4.5 hours | 7 - 7.5 hours | +50% to +80% wykorzystania wrzeciona |
| Łączne wykorzystanie maszyny | < 50% | 50% - 90%+ | 60% to 200% mnożenia zdolności |
| Powtarzalność bazy i bezpieczeństwo | Ręczne bazowanie czujnikiem (± 0.02 mm) | < 0.005 mm + kontrola uszczelnienia osi Z | Zwrot w 6–18 months |