00:00 Çıkış · 00:12 Sağ bölme · 00:30 Sol alma · 00:58 Oturma ve kilitleme
Köprü ya da portal freze çalışan bir atölyeye girince büyük parça işlemenin çelişkisi hemen görünür: binadaki en pahalı iş mili çoğu zaman bekler.
Büyük yapısal plakalarda, hassas makine gövdelerinde ya da çok gözlü kalıp tabanlarında kesme çevrimi nadiren darboğazdır. Asıl kayıp çevrimlerin arasındadır. Portal iş mili durunca operatörler gezer köprü vincini bekler, ağır mengeneleri söker, bitmiş plakayı derin kabinden çıkarır, geniş T kanallı tabladaki talaşı süpürür, sonraki ham parçayı yükler ve X eksenini hizalamak ile ofset yoklamak için 30 ila 45 dakika harcar. Standart sekiz saatlik vardiyada, tablada hazırlanan yüksek güçlü bir portal freze metali ancak 4 ila 4.5 saat keser.
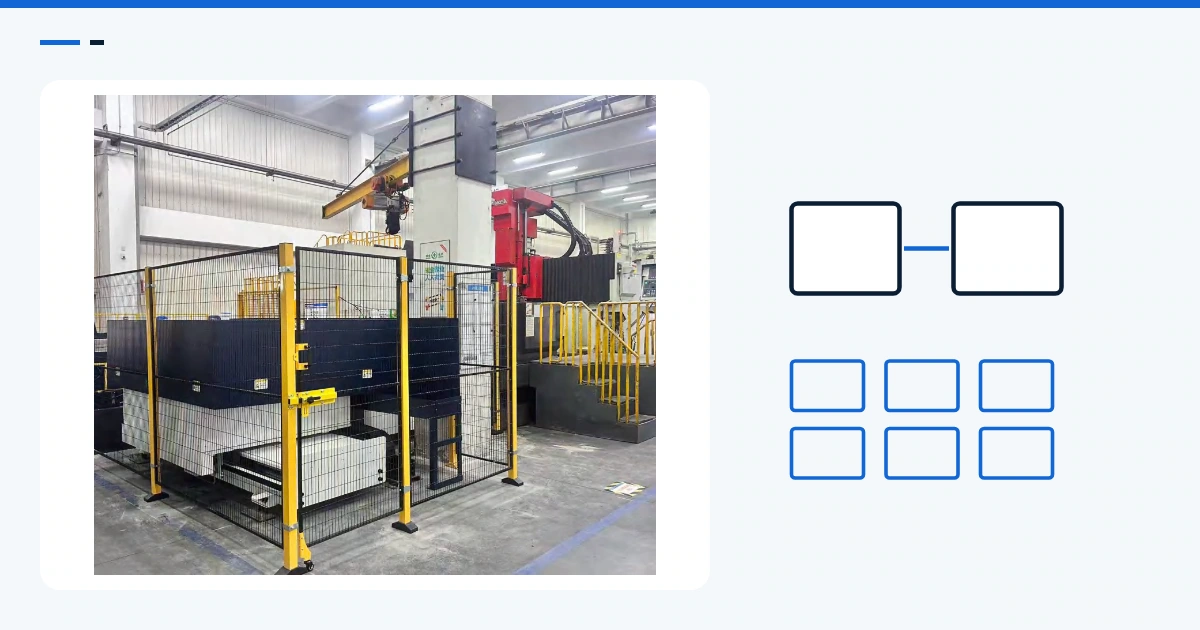
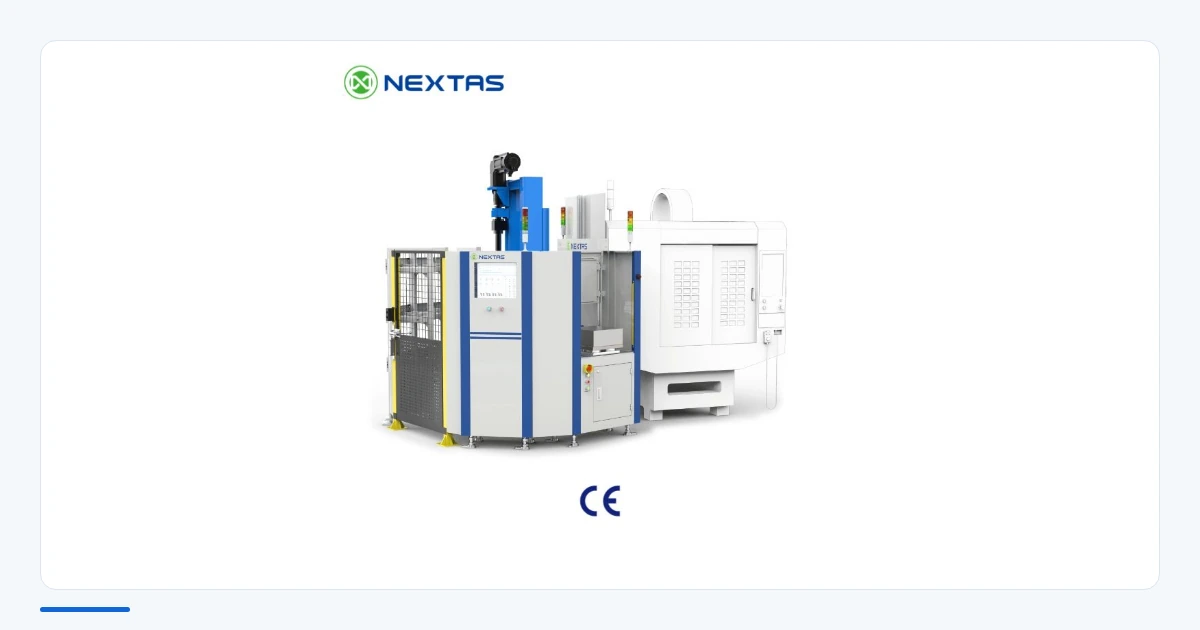
İkinci bir köprü freze almadan bu iş mili saatlerini geri almak için müşteri, CNC portal işleme merkezinin hemen önüne NEXTAS ile ağır bir önden yüklemeli çift istasyonlu otomatik palet değiştirici (APC) kurdu.
Portal palet değişiminin anatomisi
Müşterinin atölyesinde çekildiği gibi NEXTAS APC, iki kişilik vinç işini makine içinde el değmeden mekanik bir değişime çevirir. Video hızlı oynatılır; değişimin kendisi yaklaşık üç dakika sürer.
- 00:00 – 00:12 | Otomatik kapı ve boşaltma (istasyon 1 dışarı): Portal freze, 1 numaralı palet üzerindeki büyük metal plakanın yüzey frezesini bitirdiği anda NEXTAS otomatik dikey güvenlik kapısı yukarı açılır. Merkezi boyuna transfer mekiği tezgâh hacmine girer, tablanın V4 referans alıcılarını açar ve bitmiş paleti merkezi köprü rayına düzgünce çıkarır.
- 00:12 – 00:30 | Sağ hazırlık bölmesine yanal transfer: Portal kolonlarının dışına çıkınca mekik, 1 numaralı paleti yanal olarak sağ hazırlık bölmesine indeksler. Bitmiş plaka artık işleme bölgesinin dışında, çevrim dışı boşaltmaya hazırdır.
- 00:30 – 00:58 | Önceden hazırlanan parçayı alma (istasyon 2 içeri): Portal 1 numaralı paleti keserken operatör sol çevrim dışı bölmede 2 numaralı paleti, ağır nervürlü yapısal parçayla birlikte, çoktan bağlamış ve hazırlamıştı. Transfer sola kayar, 2 numaralı paleti kavrar ve merkezi boyuna raya yanal olarak alır.
- 00:58 – 01:28 | Tezgâha oturma, referans üflemesi ve çevrim başlangıcı: Merkezi mekik 2 numaralı paleti açık kapıdan dümdüz portal tablasına sürer. Palet, 1,350 kg’a kadar otomatik kaldırma kapasiteli sertleştirilmiş martensitik paslanmaz V4 sıfır nokta alıcılarına inerken X/Y/Z hava jetleri soğutma sıvısı ve talaşı üfler. İç Z ekseni hava sızdırmazlık devresi tam oturmayı doğrular ve teyidi CNC servosuna gönderir. Önceki kesimin bitiminden yaklaşık üç dakika sonra dikey kapı kapanır ve iş mili yeniden keser.
Mühendislik ayrıntıları: ağır portal hacimleri için
Bir portal frezeye otomasyon eklemek, kompakt bir dik işleme merkezinden çok daha fazla rijitlik ve talaş yönetimi ister:
- Dar koridorlar için T biçimli mekik: Geniş zemin yiyen ve ağır konsol yükte zorlanan büyük döner kol yerine NEXTAS, merkezi doğrusal kiriş ile sol ve sağ hazırlık bölmelerinden oluşan rijit bir T yerleşim kurdu. Yüksek görünürlüklü sarı çit ve ışık perdeleri içinde operatör bir istasyonda yükler ya da vinçle kaldırırken mekik çalışır.
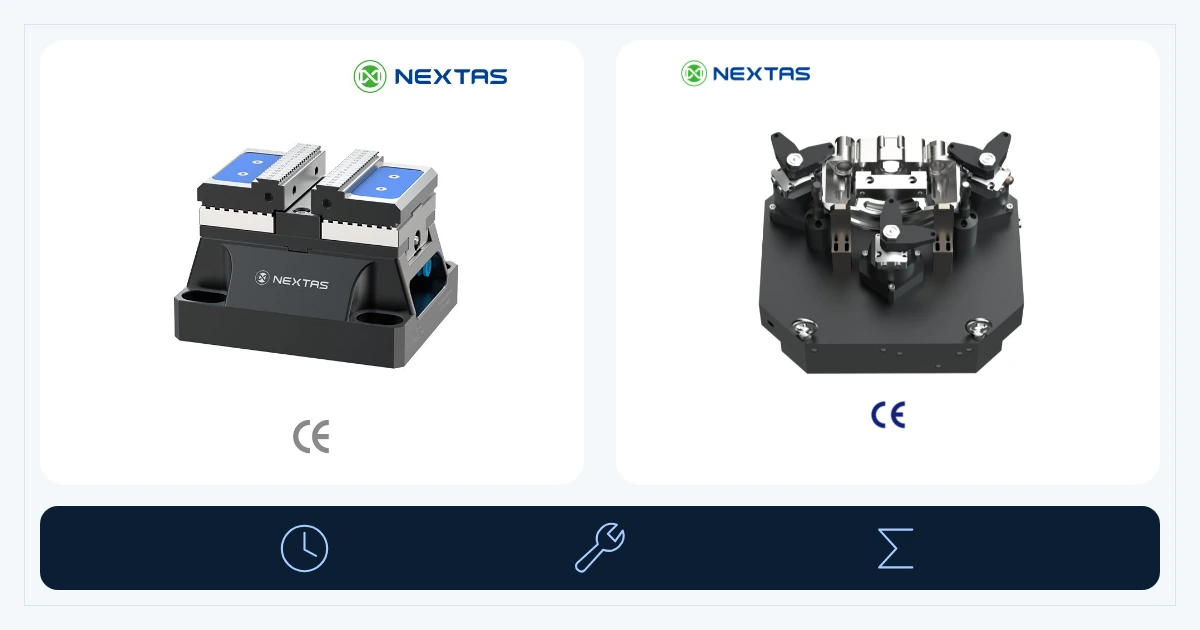
- Gerçek zamanlı hava sızdırmazlık doğrulamalı V4 referansı: Portal kabininde ağır dökme demir ya da alüminyum talaşı paletin altında kalırsa Z düzlüğünü bozar. İthal martensitik paslanmaz çelikten NEXTAS V4 sistemi, otomatik X/Y/Z üflemeyi Z oturma sızdırmazlık kontrolüyle birleştirir. Bir talaş paletin < 0.003 mm ile < 0.005 mm tekrarlanabilirlik içinde oturmasını engellerse NEXTAS akıllı kontrol sistemi, takım parçaya değmeden çevrimi durdurur.
- Kapalı döngü CNC ve OEE: Güvenlik çevresinin dışında NEXTAS dokunmatik HMI, istasyon kuyruğunu, elle müdahaleyi ve otomatik modu tek dokunuşla verir. Arkada platform çalışma parametrelerini izler, arıza ön alarmı üretir ve canlı OEE hesaplar.
Rakamlar: klasik tabla hazırlığına karşı NEXTAS çift istasyonlu APC
| Ölçüt | Klasik tabla üzeri hazırlık | NEXTAS çift istasyonlu APC | Atölyedeki etki |
|---|---|---|---|
| Parça değişim süresi | 15 - 45 min (vinç ve elle bağlama) | yaklaşık 3 dk (video hızlı oynatılır) | 15–45 dk değişimler yaklaşık 3 dakikaya iner |
| Hazırlık ve hizalama | 2 - 4 hours (hizalama ve yoklama) | 10 - 20 min (paletin makine dışında hazırlanması) | 85% - 90% daha hızlı iş değişimi |
| Vardiya başına etkin kesme | 4 - 4.5 hours | 7 - 7.5 hours | +50% to +80% iş mili kullanımı |
| Toplam makine kullanımı | < 50% | 50% - 90%+ | 60% to 200% kapasite çarpanı |
| Referans tekrarlanabilirliği ve güvenlik | Elle komparatör taraması (± 0.02 mm) | < 0.005 mm + Z hava sızdırmazlık kontrolü | Geri ödeme 6–18 months |