00:00 Salida · 00:12 Bahía derecha · 00:30 Toma izquierda · 00:58 Asiento y bloqueo
Quien entra en un taller con un centro de fresado puente o pórtico ve enseguida la paradoja de la pieza grande: el husillo más caro del edificio es el que más tiempo pasa parado.
Al mecanizar placas estructurales grandes, bastidores de precisión o bases de molde de varias cavidades, el ciclo de corte rara vez es el cuello de botella. La pérdida real está entre ciclos. Cuando el husillo del pórtico se detiene, los operarios esperan la grúa puente, sueltan bridas pesadas, izan la placa terminada fuera del cerramiento profundo, barren la viruta de la gran mesa de ranuras en T, cargan el siguiente bruto y dedican de 30 a 45 minutos a alinear el eje X y palpar los decalajes. En un turno normal de ocho horas, una fresadora pórtico de alta potencia con preparación en máquina apenas corta metal de 4 a 4.5 horas.
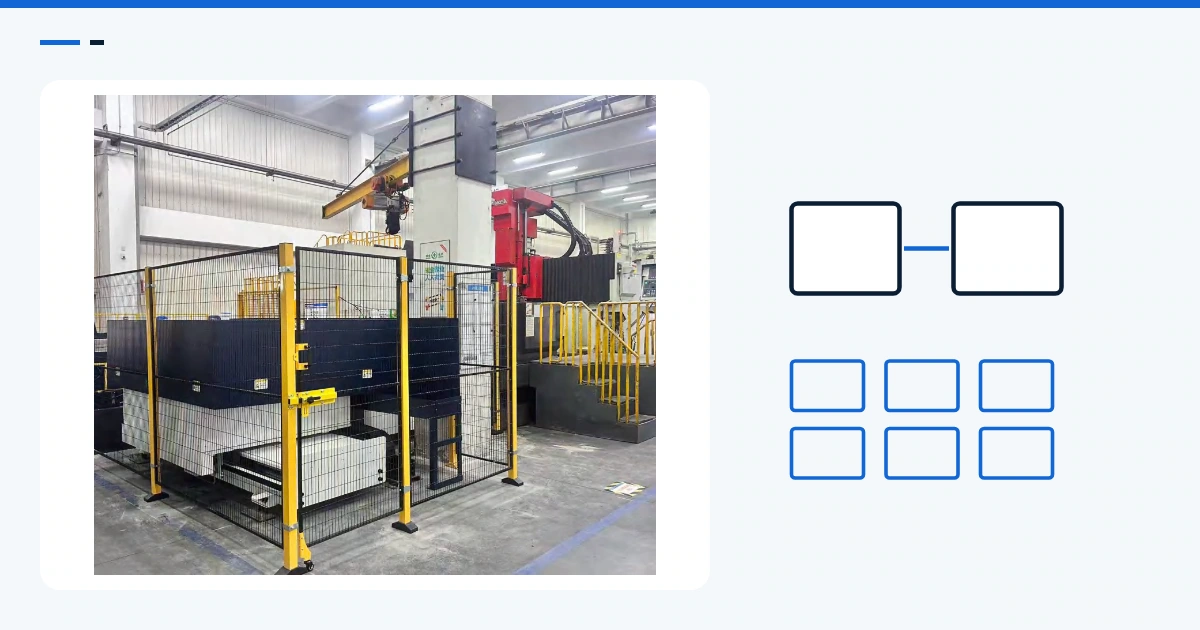
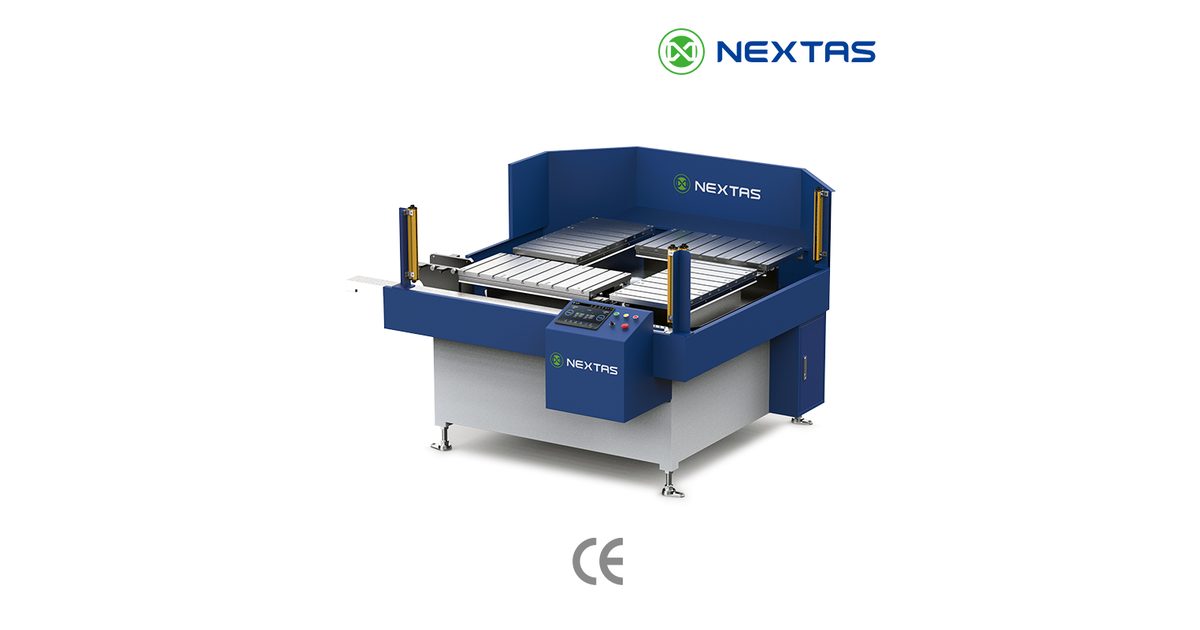
Para recuperar esas horas de husillo sin comprar un segundo puente, el cliente integró con NEXTAS un cambiador automático de palés de doble estación y carga frontal (APC) justo delante de su centro de mecanizado pórtico CNC.
Anatomía de un cambio de palé de pórtico
Tal como se grabó en el taller del cliente, el APC de NEXTAS convierte la maniobra de grúa de dos personas en un cambio mecánico sin manos dentro de la máquina. El vídeo está acelerado; el cambio en sí tarda unos tres minutos.
- 00:00 – 00:12 | Puerta automática y descarga (estación 1 fuera): En el momento en que la fresadora pórtico termina el planeado de una placa metálica grande en el palé 1, la puerta vertical de seguridad de NEXTAS se abre hacia arriba. La lanzadera longitudinal central entra en el recinto, desbloquea los receptores de referencia V4 de la mesa y saca el palé terminado con suavidad hasta el carril central.
- 00:12 – 00:30 | Transferencia lateral a la bahía derecha: Una vez libre de las columnas del pórtico, la lanzadera indexa el palé 1 lateralmente en la bahía de preparación derecha. La placa terminada queda aparcada fuera de la zona de mecanizado, lista para descargarse fuera de máquina.
- 00:30 – 00:58 | Toma de la pieza ya preparada (estación 2 dentro): Mientras el pórtico cortaba el palé 1, el operario ya había amarrado y preparado el palé 2 en la bahía izquierda, con una pieza estructural nervada y pesada. El mecanismo se desplaza a la izquierda, engancha el palé 2 y lo indexa lateralmente sobre el carril longitudinal central.
- 00:58 – 01:28 | Asiento en máquina, soplado del dato y inicio de ciclo: La lanzadera central mete el palé 2 en línea recta por la puerta abierta hasta la mesa del pórtico. Al bajar sobre los receptores de punto cero V4 de acero inoxidable martensítico endurecido, con una capacidad de elevación automática de hasta 1,350 kg, los puertos de soplado X/Y/Z expulsan refrigerante y viruta. Un circuito interno de sello de aire en Z comprueba el asiento a ras y envía la confirmación al servo del CNC. Unos tres minutos después de terminar el corte anterior, la puerta vertical se cierra y el husillo vuelve al corte.
Detalles de ingeniería: hecho para envolventes de pórtico pesadas
Automatizar una fresadora pórtico exige mucha más rigidez y gestión de viruta que un centro vertical compacto:
- Arquitectura en T para pasillos estrechos: En lugar de un gran brazo giratorio que ocupa mucho suelo y sufre con cargas en voladizo, NEXTAS diseñó un esquema en T rígido: una viga lineal central y bahías de preparación a izquierda y derecha. Dentro de un vallado amarillo de alta visibilidad y con barreras fotoeléctricas, el operario carga o iza con grúa en una estación mientras la lanzadera trabaja.
- Referencia V4 con verificación de sello de aire en tiempo real: Dentro del cerramiento, la viruta pesada de fundición o aluminio arruina la planitud en Z si queda bajo el palé. El sistema V4 de NEXTAS, en acero inoxidable martensítico importado, combina el soplado automático X/Y/Z con la comprobación de estanqueidad del asiento en Z. Si una viruta impide el asiento dentro de < 0.003 mm a < 0.005 mm de repetibilidad, el sistema de control inteligente NEXTAS detiene el ciclo antes de que la herramienta toque la pieza.
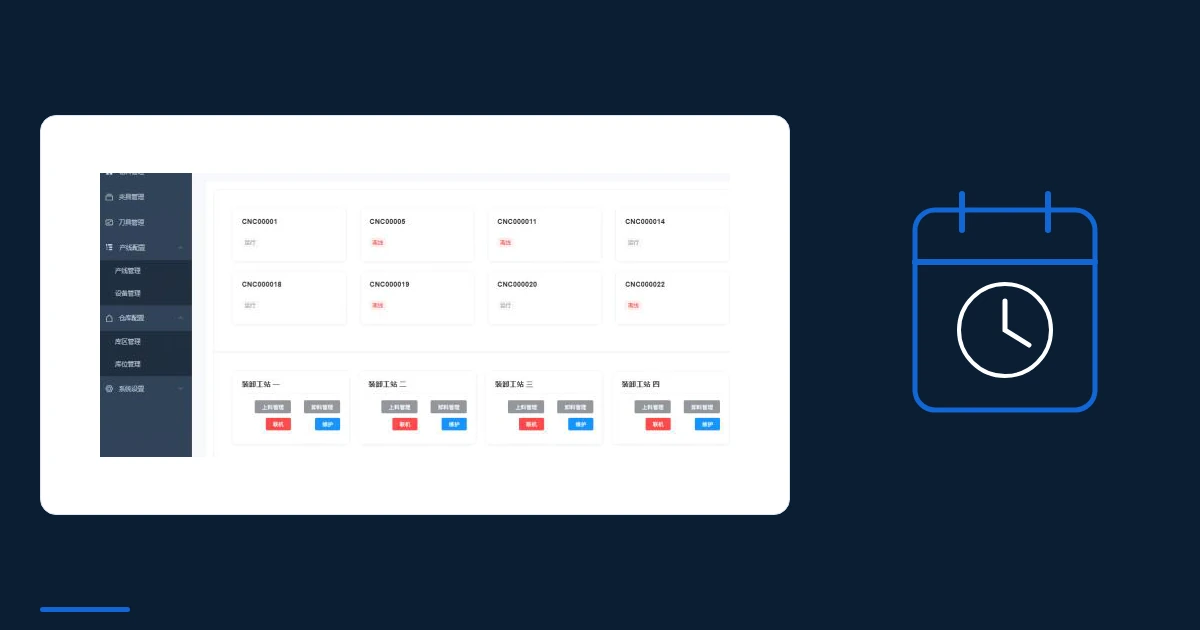
- Lazo cerrado con el CNC y la OEE: Fuera del perímetro de seguridad, la consola táctil de NEXTAS da control de un toque sobre la cola de estaciones, el modo manual y el automático. Por detrás, la plataforma vigila los parámetros, adelanta alarmas de fallo y calcula la efectividad global del equipo (OEE) en vivo.
Las cifras: preparación clásica en mesa frente al APC de doble estación NEXTAS
| Indicador | Preparación clásica sobre la mesa | APC de doble estación NEXTAS | Efecto en el taller |
|---|---|---|---|
| Tiempo de cambio de pieza | 15 - 45 min (grúa y amarre manual) | unos 3 min (el vídeo está acelerado) | los cambios de 15–45 min bajan a unos 3 min |
| Puesta a punto y alineación | 2 - 4 hours (alineado y palpado) | 10 - 20 min (preparación del palé fuera de máquina) | 85% - 90% menos en el cambio de trabajo |
| Tiempo de corte efectivo por turno | 4 - 4.5 hours | 7 - 7.5 hours | +50% to +80% de utilización del husillo |
| Utilización global de la máquina | < 50% | 50% - 90%+ | 60% to 200% de multiplicación de capacidad |
| Repetibilidad del dato y seguridad | Barrido manual con reloj (± 0.02 mm) | < 0.005 mm + control de sello de aire en Z | Retorno en 6–18 months |