00:00 退盘 · 00:12 右移下料 · 00:30 左移取料 · 00:58 进机锁紧
痛点剖析:为什么您的龙门铣床,有一半的时间都在「等」?
在大型机械结构件、精密模座、半导体设备腔体或新能源大型板件的加工现场,龙门加工中心(Gantry Milling Center)往往是全厂单价最高、也最容易形成排程塞车的核心设备。
然而,回头检视机台三色灯的纪录,许多厂长会发现一个残酷的事实:一个 8 小时的标准班次里,龙门主轴真正切削金属的时间往往只有 4 到 4.5 小时。其余将近一半的产能,全都消耗在停机换装上:
- 天车排队与吊装耗时:每次加工完一件大型板件,操作员必须停机等待车间天车(行车),拆卸压板螺丝并缓慢吊出成品。
- 大台面清屑与重复校表:龙门工作台面积大、铁屑与切削液清理不易;新毛坯吊入后,操作员还得钻进机台防护罩内拿千分表拉平 X 轴、重新寻边设定 G54 坐标,单次换装动辄耗费 15 至 45 分钟,跨批次换线调机更长达 2 至 4 小时。
- 人员进机台的安全隐患:操作员频繁攀爬进入大型龙门工作台内锁付重型工件,不仅体力负荷极大,更潜藏滑倒与吊装碰撞的工安风险。
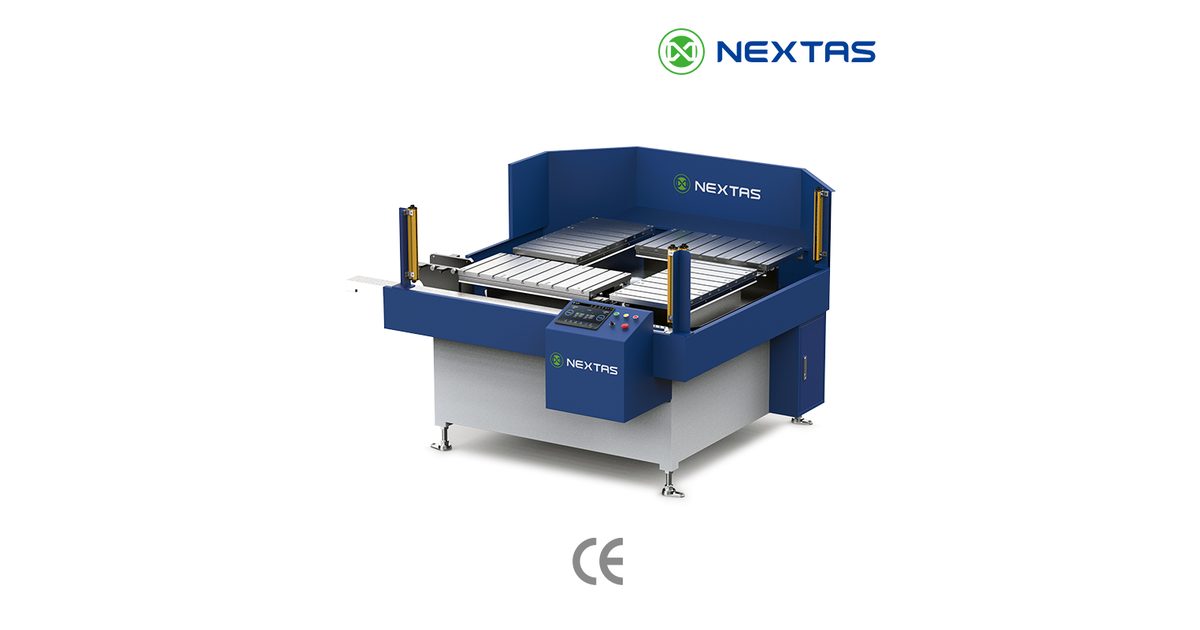
为了彻底释放龙门铣床的切削潜能,该客户导入了 NEXTAS 双工位自动托盘交换系统(APC),将「机内装夹找正」全面转移为「机外预调 + 约 3 分钟全自动换盘」。
车间实拍全纪录:拆解「一出一进」无缝换盘流程
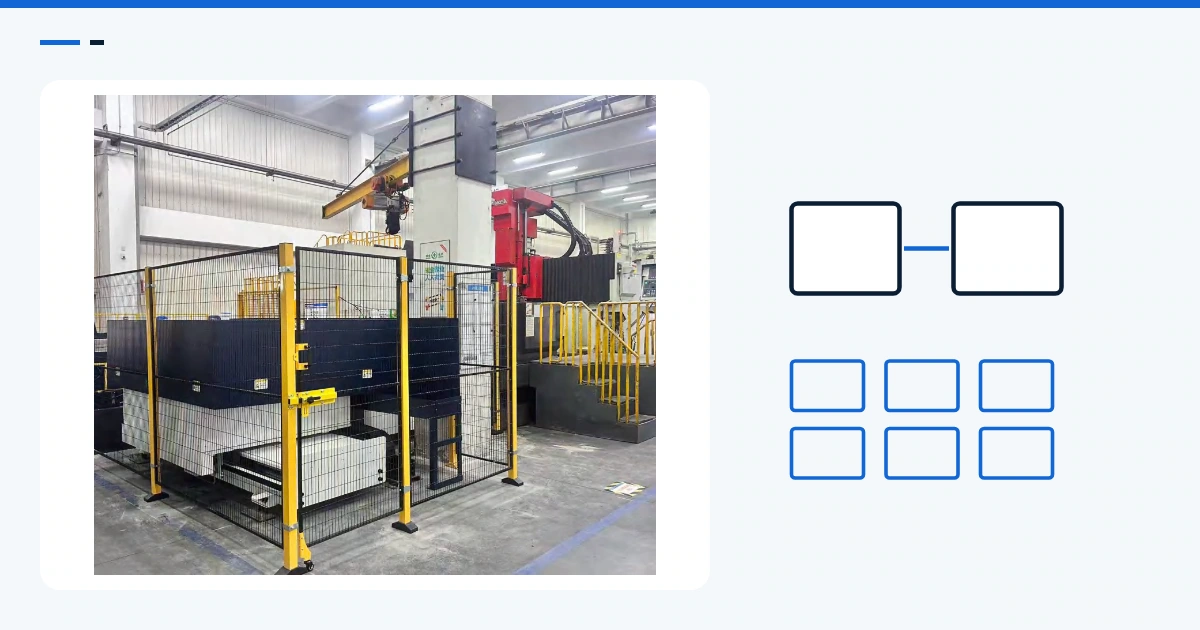
透过客户现场上方的实拍镜头,可以清楚看见 NEXTAS 双工位托盘交换系统与龙门加工中心的协同运作。影片为快放,完整换盘实时约 3 分钟。下列时间为影片时间:
- 00:00 – 00:12|加工完成,自动门开启与 1 号盘移出:龙门铣床完成 1 号托盘(大型金属平板件)的精铣工序后,带有 NEXTAS 标志的机台气动垂直防护门自动升起。中央纵向移载轨道精准探入机台内部,将承载成品的 1 号托盘平稳拉出龙门工作区。
- 00:12 – 00:30|横向移载至右侧下料工位:1 号托盘退至交换中心前段后,横移机构随即将其向右侧平滑推入「右工位(Station 2)」暂存区定位停靠,等待操作员于机外安全卸料。
- 00:30 – 00:58|左侧预装工位(2 号盘)横移就位:在机台加工 1 号盘的同时,操作员早已在「左工位(Station 1)」完成了下一件大型长条肋板结构件的机外装夹准备。此时系统自动将左工位的 2 号托盘横向移载至中央纵向主轨道上。
- 00:58 – 01:28|直送机台工作台、基准清洁锁紧与自动开工:中央移载机构将 2 号托盘直线送入龙门铣床内部,精准落座于机台工作台的 NEXTAS V4 零点定位基准底座 上。系统瞬间触发 X/Y/Z 基准面高压吹气清屑与 Z 轴气密贴合检测,确认无铁屑干涉并以高刚性自锁夹紧后,自动防护门随即关闭、主轴立即启动下一轮切削!
影片为快放,整套重型托盘的「退料、横移、取料、进机、定位锁紧」全自动循环实时约 3 分钟,站在黄色安全围栏外的操作员完全无须介入机台内部作业。
四大核心工程亮点:专为重载龙门加工打造的自动化底座
- 「中央纵轨 + 左右双工位」T 型高刚性布局:针对龙门铣床纵深长、托盘尺寸与载重大的特性,NEXTAS 采用占地紧凑的 T 型往复移载结构,并支持依机台工作台尺寸量身定制托盘规格(可选配平盘、T 型槽托盘、蜂巢孔托盘或磁力托盘)。
- 进口马氏体不锈钢 V4 定位基准(高达 1,350 kg 自动顶升力):系统底层核心采用高耐磨、抗腐蚀的进口马氏体不锈钢零点基准模块,具备高达 1,350 kg 的自动顶升承载能力与微米级重复定位精度(< 0.003 mm ∼ 0.005 mm),让重型托盘进机即走刀,彻底免除人工打表。
- X/Y/Z 自动吹气清屑 + Z 轴气密检测防呆闭环:龙门重切削会产生大量铁屑与冷却液。NEXTAS 在 X/Y/Z 定位基准面内置自动吹气清洁口,并在 Z 轴基准面集成气密检测口(Air-seal Detection Port),实时监测托盘是否完全贴合锁紧,并将状态讯号直接反馈至机台伺服系统,从源头杜绝因夹屑导致的批量报废。
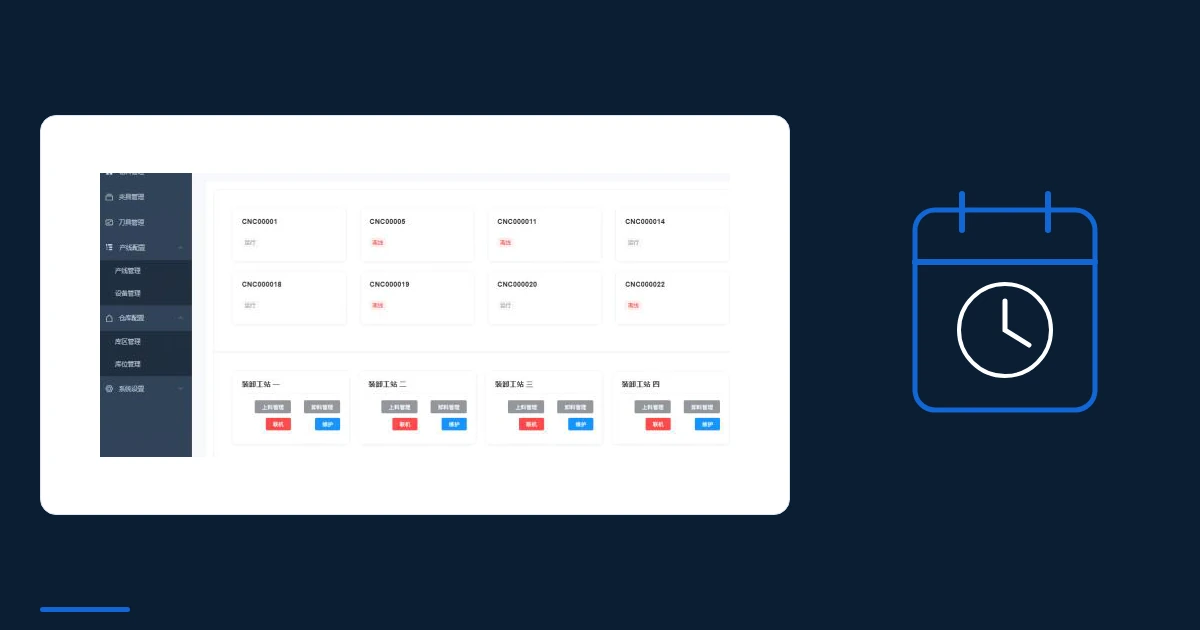
- NEXTAS 智能控制系统与全方位安全防护:围栏外侧配备独立触控电控柜(HMI),直观显示 1 号/2 号工位状态、生产计数与异常预警,并支持自动化 OEE 稼动率计算与排程管理;配合全封闭黄黑安全护栏、安全光栅与机台自动门联锁协议,确保人机彻底分离。
导入效益实测对比表
| 评估指标 | 传统龙门铣床机内装夹模式 | 导入 NEXTAS 双工位自动托盘交换系统 | 实测效益提升 |
|---|---|---|---|
| 单次工件换装时间 | 15 ∼ 45 分钟(天车吊装+机内压板) | 约 3 分钟(影片为快放) | 从 15–45 分钟降到约 3 分钟 |
| 跨批次换产调机时间 | 2 ∼ 4 小时(机内打表寻边) | 10 ∼ 20 分钟(机外预装快换) | 调机时间缩减 85% ∼ 90% |
| 单班有效加工时间 | 4 ∼ 4.5 小时 / 班 | 7 ∼ 7.5 小时 / 班 | 有效切削时间提升 50% ∼ 80% |
| 机台综合稼动率 (OEE) | < 50% | 50% ∼ 90%+ | 整体产能倍增 60% ∼ 200% |
| 预计投资回报周期 (ROI) | — | 约 6 ∼ 18 个月收回设备投资 | 大幅降低单件分摊折旧与人工成本 |