Когда крупную деталь снимают с вертикального обрабатывающего центра (VMC), следующая редко бывает сразу готова к обработке.
Оператору нужно разжать крепления, снять деталь, очистить стол и поднять следующую заготовку на стол с помощью грузоподъёмного устройства. Затем её выверяют и закрепляют, иногда выполняют дополнительный замер. Каждый этап важен. Но если все они выполняются после остановки станка, шпиндель ждёт окончания подготовки.
При мелкосерийном производстве широкой номенклатуры такое ожидание повторяется снова и снова. Чем меньше партия, тем большую долю производственного графика могут занимать переналадки.
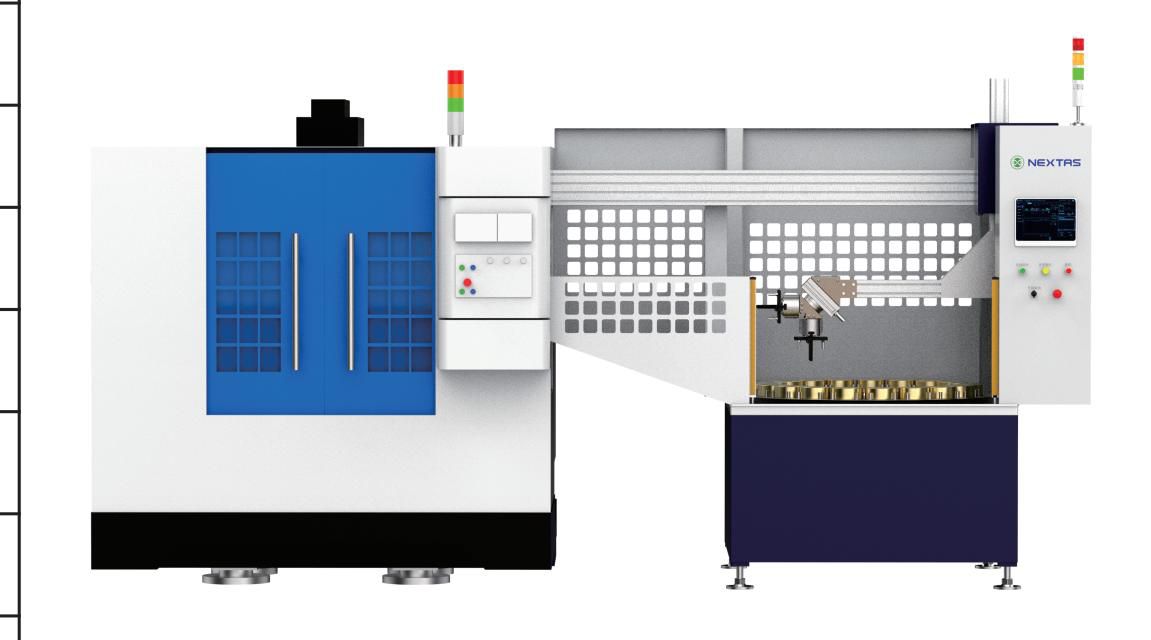
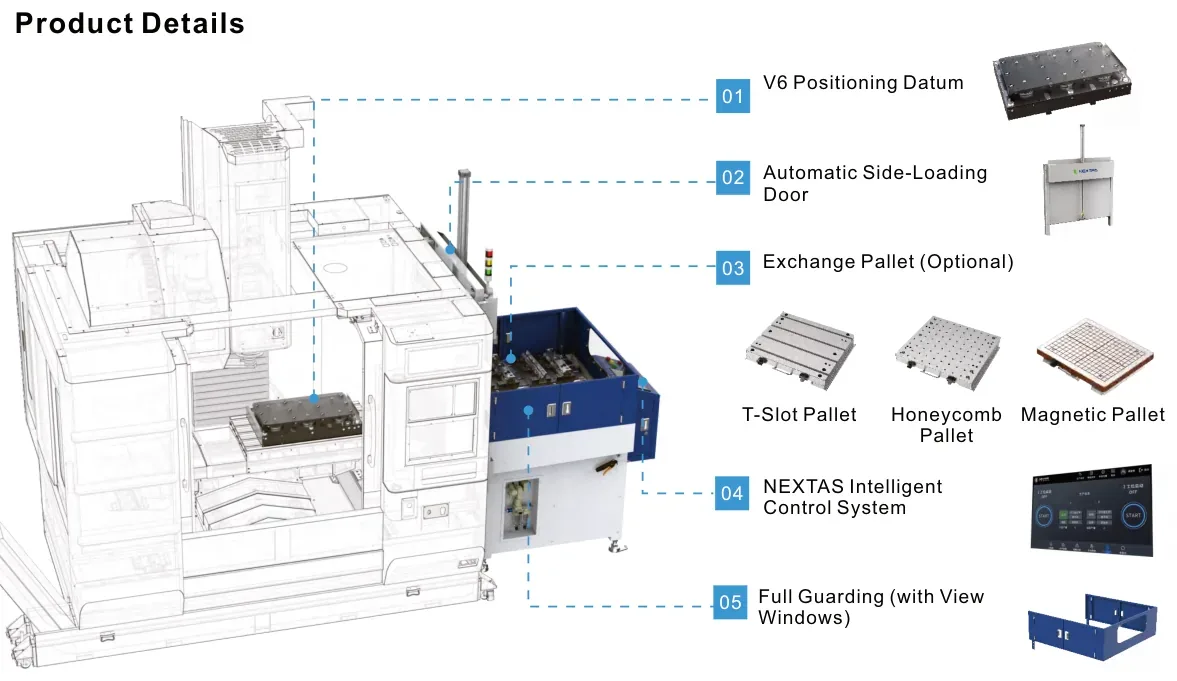
Двухпалетная система предлагает простой подход: по возможности подготовить следующую деталь, пока обрабатывается текущая.
Пример из каталога: рост производительности на 84%
В каталоге автоматизации NEXTAS за 2026 год описано мелкосерийное изготовление крупных прецизионных деталей широкой номенклатуры на VMC с двухпалетной системой. В каталоге приведены два результата:
| Показатель | Данные каталога |
|---|---|
| Месячная производительность | Рост на 84% |
| Годовые затраты | Снижение на 456 000 юаней (RMB) |
Каталог не раскрывает исходный уровень производительности и не приводит структуру снижения годовых затрат. Результаты относятся к данному примеру; другому предприятию не следует рассчитывать на такое же улучшение.
Для начала полезно спросить: чего ждёт ваш станок во время каждой переналадки?
Со станка переносят не работу, а время ожидания
При обычном процессе после завершения обработки оператору обычно нужно:
- Снять обработанную деталь.
- Очистить стол и установочные поверхности.
- С помощью грузоподъёмного устройства загрузить следующую деталь.
- Выверить деталь и закрепить приспособления.
- Выполнить необходимые измерения и проверки.
- Запустить следующий цикл станка.
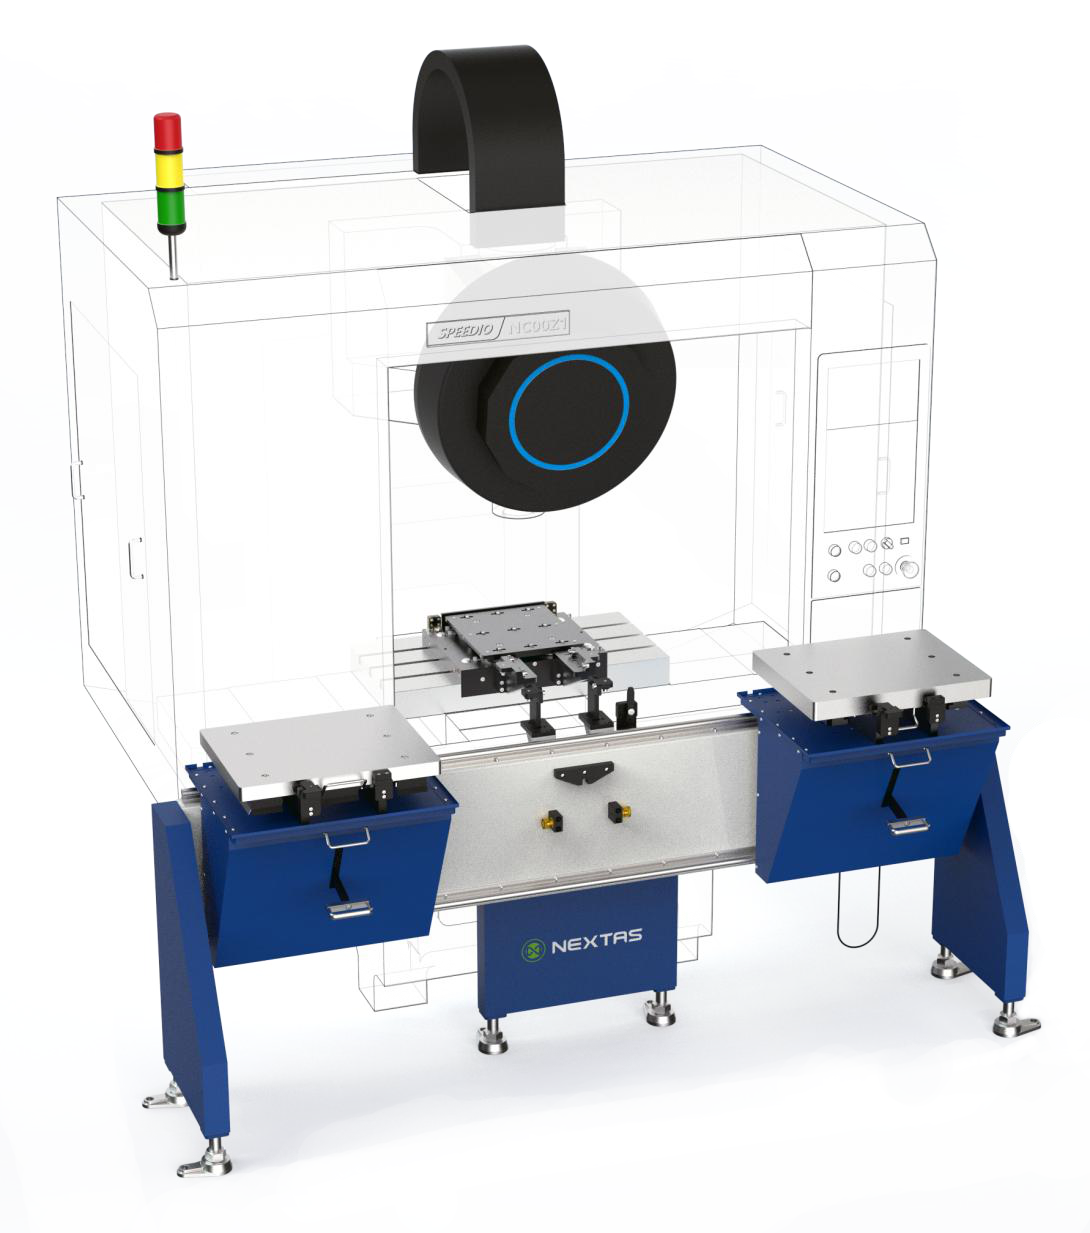
Двухпалетная система не устраняет эти работы, но меняет время и место их выполнения. Пока на палете A идёт обработка, оператор может разгрузить и очистить палету B, установить следующую деталь и выполнить доступную вне станка подготовку. После обработки палеты меняют местами. Следующий цикл запускают после необходимых проверок.
Работы, которые раньше занимали время простоя, теперь могут выполняться одновременно с резанием.
Условный пример
Предположим, сейчас станок простаивает при переналадке 45 минут. Предприятие определило, что 35 минут работ можно выполнить вне станка, а 10 минут по-прежнему необходимы после его остановки. Если обмен палет добавляет 5 минут, а оператор успевает завершить внешнюю подготовку во время предыдущего цикла обработки:
| Время станка | Исходный процесс | Процесс с двумя палетами |
|---|---|---|
| Ожидание переналадки | 45 минут | 10 минут |
| Обмен палет | — | 5 минут |
| Общее время ожидания станка | 45 минут | 15 минут |
В этом примере ожидание станка сокращается на 30 минут за переналадку. Фактический результат зависит от доступности оператора, длительности цикла обработки и проверок, которые необходимо выполнять у станка.
Для крупных прецизионных деталей важно позиционирование
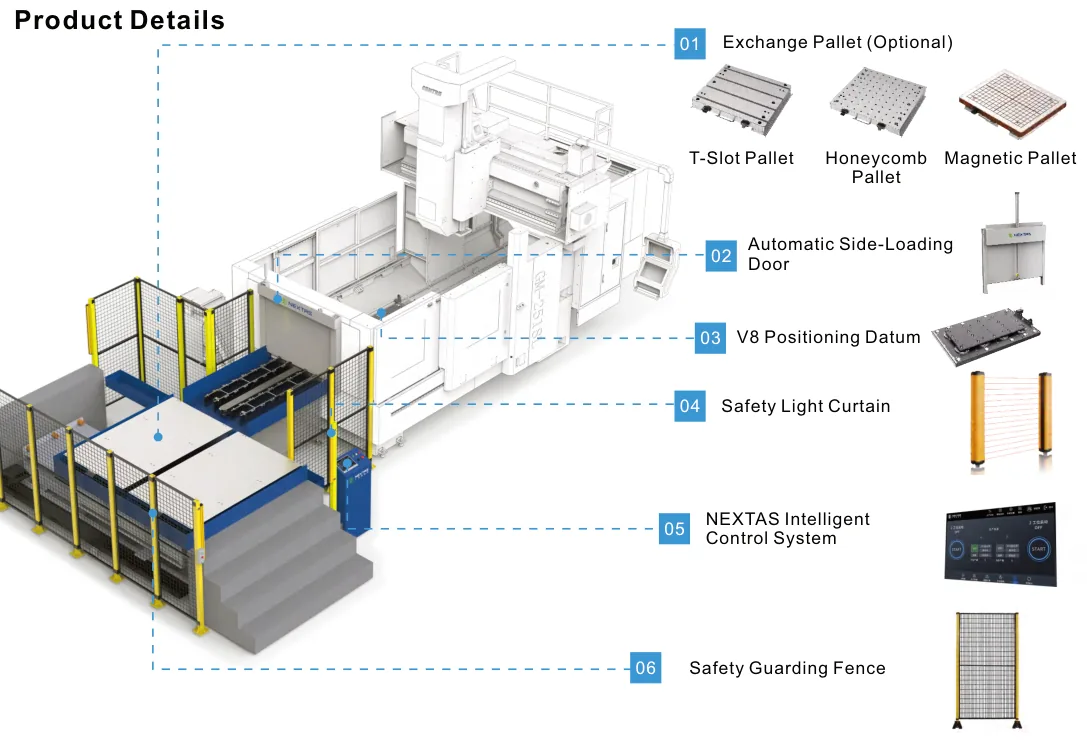
Замена крупной детали не сводится к её перемещению на стол. Общая масса и центр тяжести детали, приспособления и палеты влияют на способы перемещения и установки сборки.
Перед выбором системы проверьте:
- Общую массу палеты, приспособления и самой тяжёлой детали.
- Значительно ли центр тяжести смещён относительно центра палеты.
- Соответствуют ли нагрузке транспортная грузоподъёмность и подъёмная способность: это разные характеристики.
- Отвечает ли интерфейс палеты требованиям процесса к базированию и зажиму.
- Какие измерения и проверки должны выполняться после каждой смены.
Чистота установочных поверхностей тоже важна. Стружка или загрязнения на контактной поверхности могут помешать правильной посадке палеты даже при использовании системы повторного позиционирования. Очистка и осмотр должны входить в процедуру смены, а не начинаться только после появления проблем с размерами.
Когда эффект двухпалетной системы может быть ограничен
Две палеты стоит рассмотреть, если станок долго ожидает переналадки и значительную часть подготовки можно перенести за его пределы. Следующие условия требуют более подробной оценки:
Слишком короткий цикл обработки. Если станок заканчивает обработку раньше, чем выполнены внешняя загрузка и выверка, он всё равно будет ждать следующую палету. Улучшите подготовку вне станка или оцените, помогут ли дополнительные палеты.
Станок не является узким местом производства. Если поставки ограничивает подготовка материала, контроль или другой станок, одно лишь сокращение переналадки VMC не обязательно увеличит общий выпуск в той же пропорции.
Приспособления и проверки не стандартизированы. Если после каждой смены всё ещё требуется длительная повторная выверка или регулировка, преимущество внешней подготовки уменьшается. Определите, что можно стабильно выполнять вне станка.
Переналадки происходят редко. Если одна партия обрабатывается долго, переналадка может занимать лишь небольшую долю общего производственного времени. Инвестиция может дать меньшую пользу, чем при частых сменах.
Как оценить окупаемость инвестиций?
Начать можно с записей о текущих переналадках:
Время ожидания станка, которое можно сократить за год
= ожидаемое сокращение на одну переналадку × количество переналадок в год
Например, сокращение на 30 минут при 200 переналадках в год теоретически высвобождает 100 часов ожидания станка.
Затем возникает главный вопрос: как использовать эти 100 часов?
Если это время действительно позволит сократить сверхурочную работу, можно оценить соответствующие затраты. При достаточном количестве заказов оно также может помочь увеличить выпуск. Однако стоимость дополнительной продукции следует рассчитывать по фактической мощности и заказам, не считая все высвобожденные часы прямой денежной экономией.
При оценке инвестиций учитывайте оборудование, приспособления, интеграцию со станком, установку и текущие эксплуатационные расходы. Такой расчёт окупаемости будет ближе к реальным условиям предприятия.
Что подготовить перед запросом предложения
Для оценки двухпалетной системы для вашего VMC соберите:
- Марку и модель станка, размеры стола.
- Максимальные размеры и массу детали, а также массу приспособления и палеты.
- Текущее время переналадки и число переналадок в неделю.
- Типичную длительность обработки и время внешней загрузки и выверки.
- Требования к позиционированию и выполняемые сейчас проверки.
- Доступное пространство, способ подъёма и желаемый уровень автоматизации.
Эффект двухпалетной системы зависит от сочетания этих условий. Сначала измерьте время на производстве, затем выбирайте оборудование: так проще определить конфигурацию, которая действительно подходит вашему предприятию.
Спланируйте следующую переналадку
Обсудите задачу с NEXTAS
Сообщите нашей инженерной команде о станке, нагрузке и текущем времени подготовки.