Gdy duży detal opuszcza pionowe centrum obróbcze (VMC), kolejny rzadko jest od razu gotowy do obróbki.
Operator musi zwolnić mocowania, zdjąć detal, oczyścić stół i wciągnikiem umieścić na nim kolejny półfabrykat. Następnie trzeba go ustawić i zamocować, a czasem ponownie zmierzyć. Każdy etap ma znaczenie. Jeśli jednak wszystkie odbywają się po zatrzymaniu maszyny, wrzeciono czeka do końca przygotowania.
W produkcji małoseryjnej o dużej różnorodności wyrobów takie oczekiwanie powtarza się przy każdej zmianie. Im mniejsza partia, tym większą część harmonogramu mogą zajmować przezbrojenia.
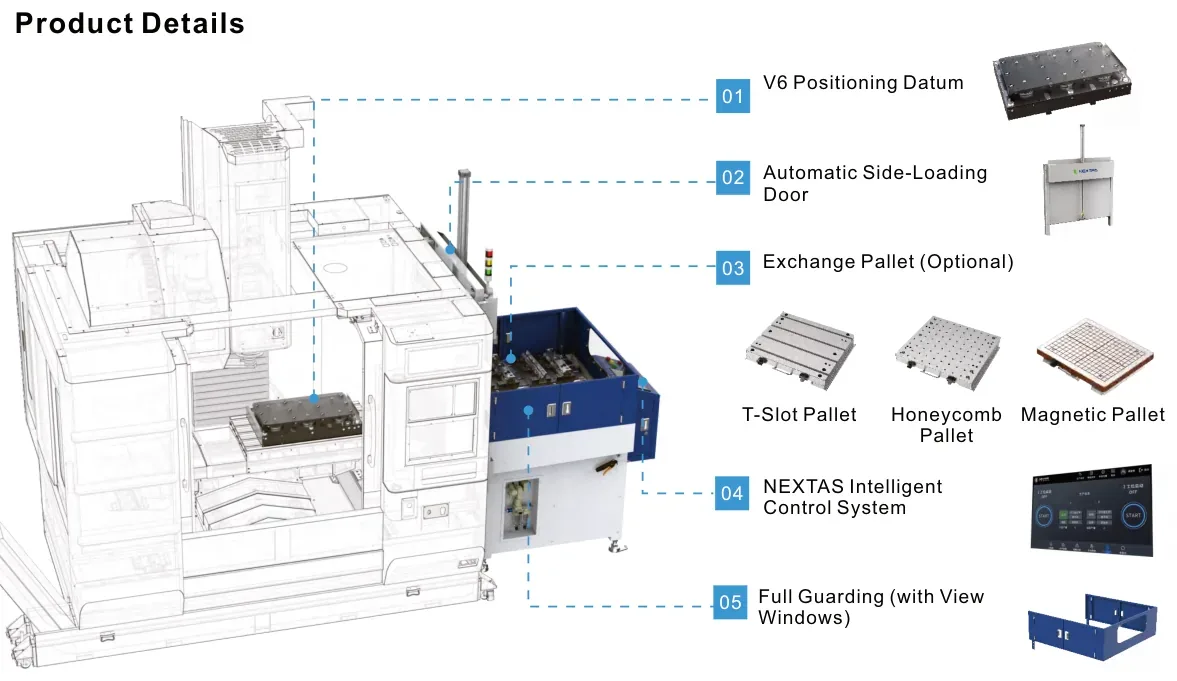
System dwupaletowy proponuje proste rozwiązanie: przygotować kolejny detal w możliwie największym zakresie podczas obróbki poprzedniego.
Przykład z katalogu: wydajność wyższa o 84%
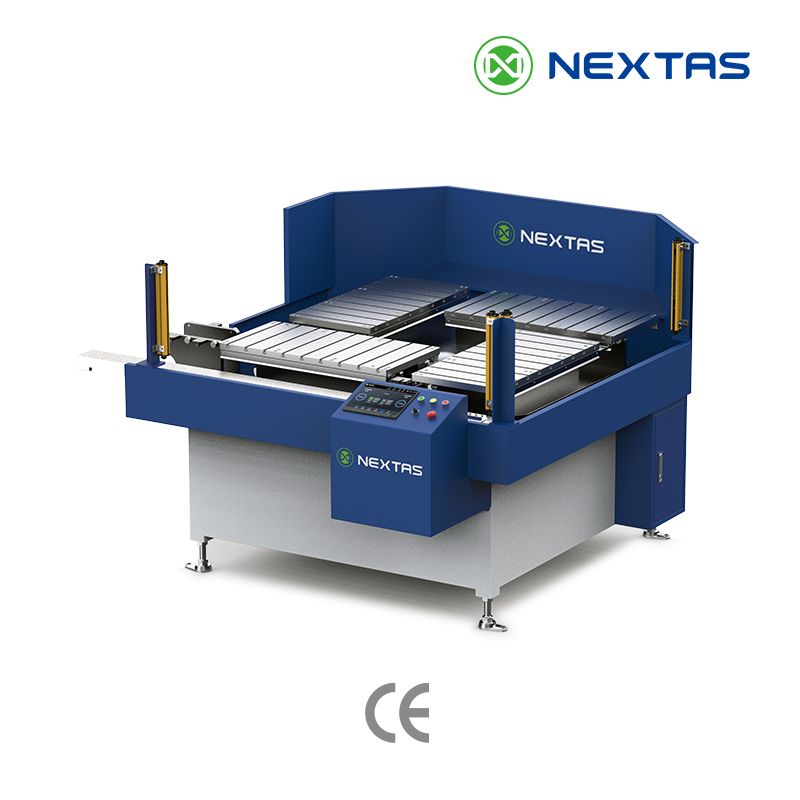
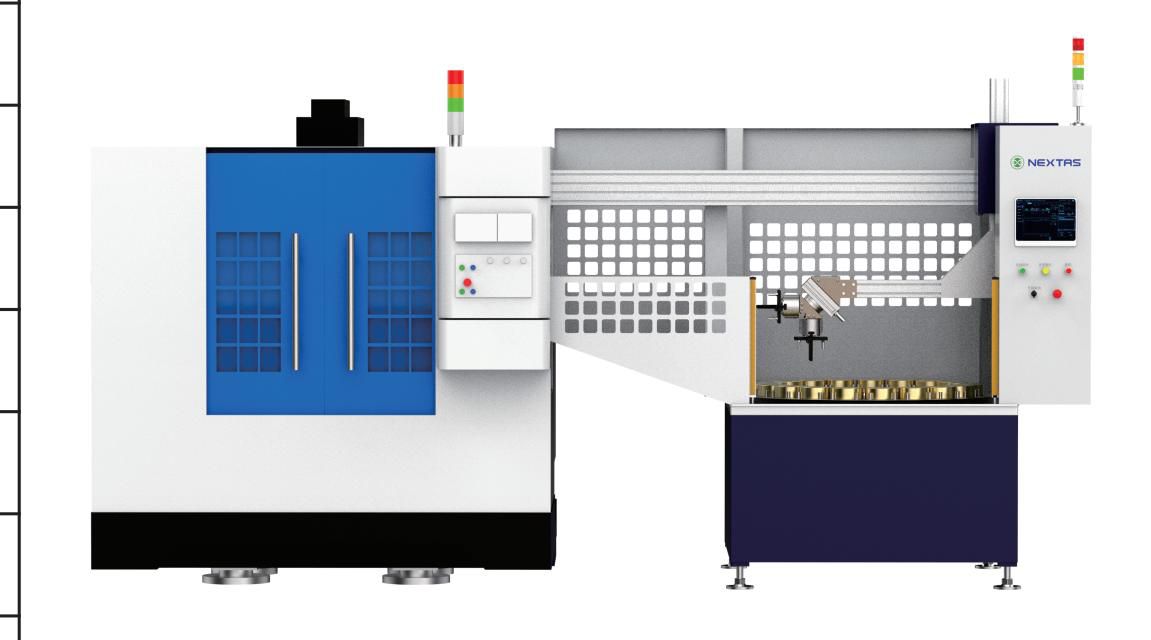
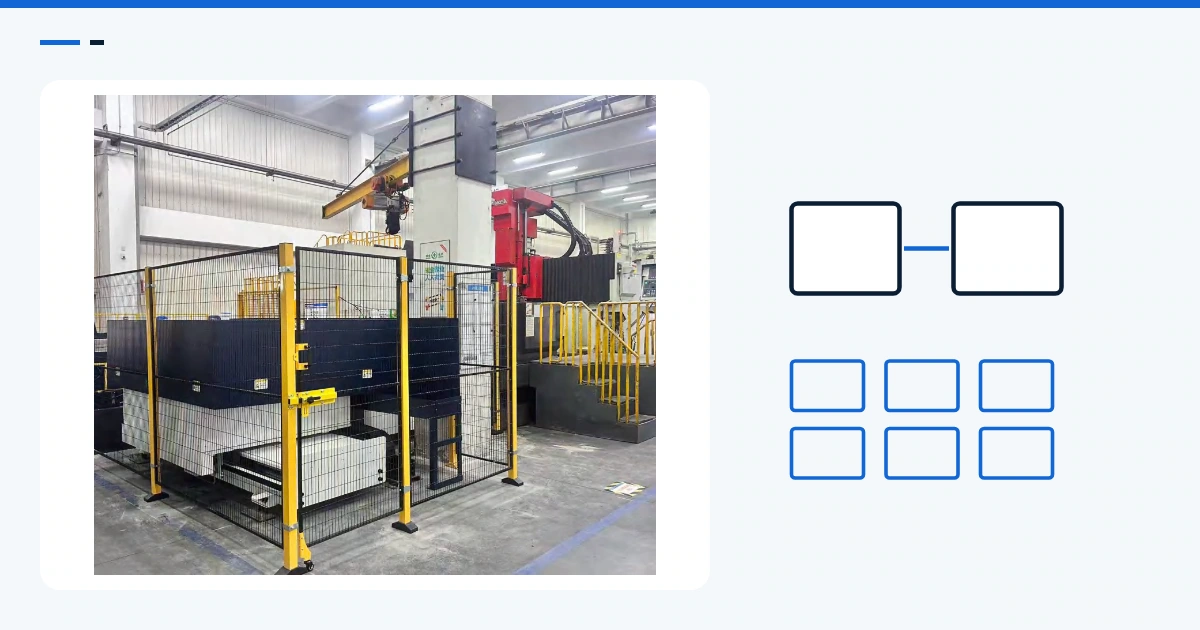
Katalog automatyzacji NEXTAS z 2026 r. opisuje wieloasortymentową, małoseryjną produkcję dużych detali precyzyjnych na VMC z systemem dwupaletowym. Podaje dwa wyniki:
| Wskaźnik | Dane katalogowe |
|---|---|
| Miesięczna wydajność | Wzrost o 84% |
| Roczne koszty | Spadek o 456 000 RMB |
Katalog nie podaje poziomu wyjściowego wydajności ani struktury rocznych oszczędności. Wyniki dotyczą opisanego przypadku; inny zakład nie powinien zakładać identycznej poprawy.
Na początek warto zapytać: na co czeka Twoja maszyna podczas każdego przezbrojenia?
Z maszyny przenosimy nie pracę, lecz czas oczekiwania
W tradycyjnym procesie po zakończeniu obróbki operator zwykle musi:
- Zdjąć obrobiony detal.
- Oczyścić stół i powierzchnie ustalające.
- Wciągnikiem załadować kolejny detal.
- Ustawić detal i zamocować uchwyty.
- Wykonać wymagane pomiary i kontrole.
- Uruchomić kolejny cykl maszyny.
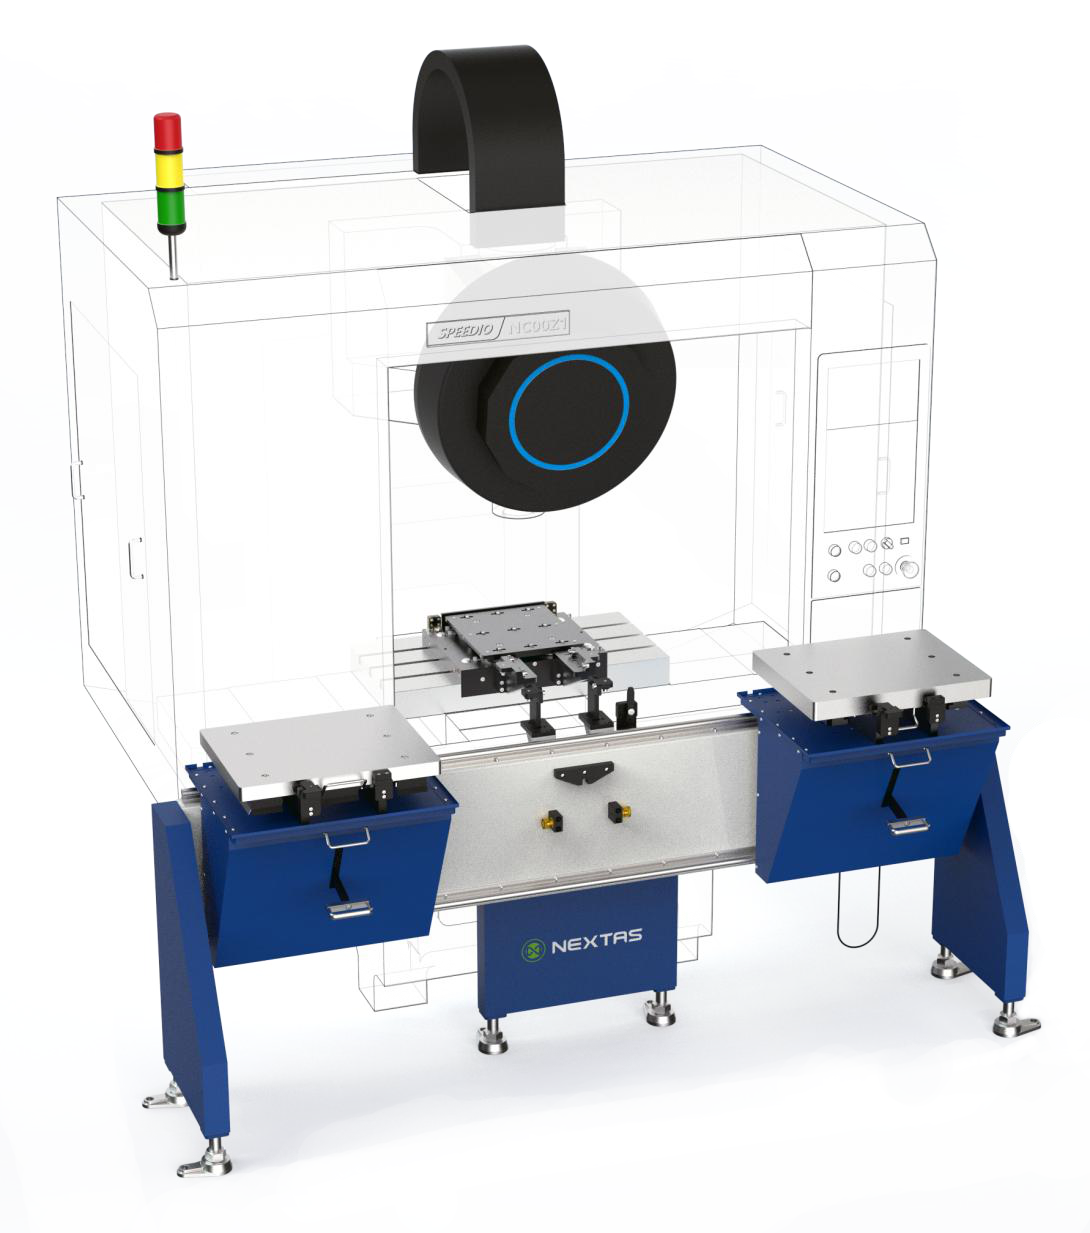
System dwupaletowy nie eliminuje tych prac, ale zmienia czas i miejsce ich wykonania. Podczas obróbki na palecie A operator może rozładować i oczyścić paletę B, umieścić na niej następny detal i wykonać przygotowanie możliwe poza maszyną. Po zakończeniu obróbki palety są wymieniane. Kolejny cykl rozpoczyna się po wymaganych kontrolach.
Prace, które wcześniej zajmowały czas postoju, mogą odbywać się równolegle ze skrawaniem.
Przykład hipotetyczny
Załóżmy, że przezbrojenie powoduje obecnie 45 minut oczekiwania maszyny. Zakład ustala, że 35 minut pracy można wykonać poza maszyną, a 10 minut nadal musi przypadać po jej zatrzymaniu. Jeśli wymiana palet dodaje 5 minut, a operator kończy pracę poza maszyną w poprzednim cyklu obróbki:
| Czas maszyny | Dotychczasowy proces | Proces dwupaletowy |
|---|---|---|
| Oczekiwanie na przezbrojenie | 45 minut | 10 minut |
| Wymiana palet | — | 5 minut |
| Łączny czas oczekiwania | 45 minut | 15 minut |
W tym przykładzie oczekiwanie maszyny skraca się o 30 minut na przezbrojenie. Rzeczywisty wynik zależy od dostępności operatora, długości cyklu i kontroli, które nadal trzeba wykonać przy maszynie.
Przy dużych detalach precyzyjnych liczy się pozycjonowanie
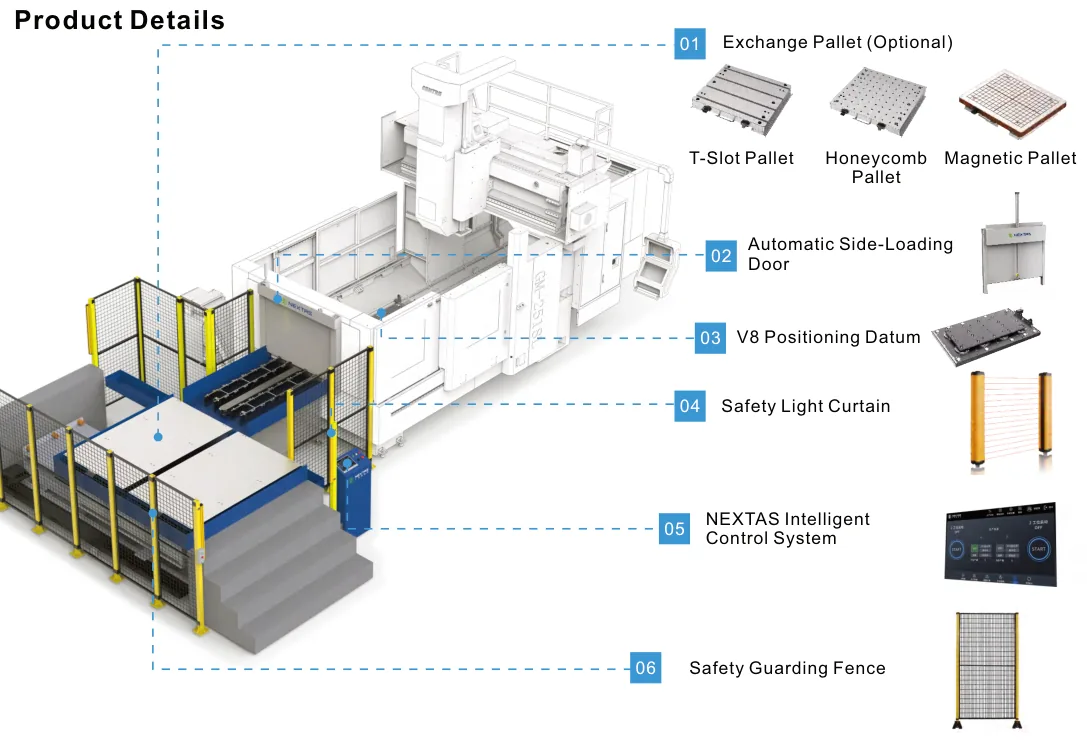
Wymiana dużego detalu to więcej niż przeniesienie go na stół. Łączna masa i środek ciężkości detalu, oprzyrządowania i palety wpływają na sposób ich przemieszczania i ustalania.
Przed wyborem systemu sprawdź:
- Łączną masę palety, oprzyrządowania i najcięższego detalu.
- Czy środek ciężkości jest znacznie przesunięty względem środka palety.
- Czy zarówno dopuszczalne obciążenie transportowe, jak i udźwig odpowiadają obciążeniu; są to odrębne parametry.
- Czy interfejs palety spełnia wymagania procesu dotyczące ustalania i mocowania.
- Jakie pomiary i kontrole muszą pozostać po każdej wymianie.
Ważna jest również czystość powierzchni ustalających. Wióry lub zanieczyszczenia na powierzchni styku mogą uniemożliwić prawidłowe osadzenie palety, nawet przy powtarzalnym systemie ustalania. Czyszczenie i kontrola powinny należeć do procedury wymiany, a nie zaczynać się dopiero po wykryciu problemu z wymiarami.
Kiedy efekt systemu dwupaletowego może być ograniczony
Warto rozważyć dwie palety, gdy maszyna długo czeka na przezbrojenie i znaczną część przygotowania można przenieść poza nią. Bliższej oceny wymagają następujące sytuacje:
Cykl obróbki jest zbyt krótki. Jeśli maszyna kończy pracę przed załadunkiem i ustawieniem kolejnej palety, nadal będzie na nią czekać. Usprawnij przygotowanie poza maszyną lub oceń, czy pomogłoby więcej palet.
Maszyna nie jest wąskim gardłem produkcji. Jeśli dostawy ogranicza przygotowanie materiału, kontrola lub inna maszyna, samo skrócenie przezbrojenia VMC nie musi zwiększyć całkowitej produkcji w tej samej proporcji.
Oprzyrządowanie i kontrole nie są ustandaryzowane. Jeśli po każdej wymianie nadal potrzeba dużo ponownego ustawiania lub regulacji, korzyść z przygotowania poza maszyną maleje. Ustal, co można w ten sposób wykonywać powtarzalnie.
Przezbrojenia są rzadkie. Jeśli ta sama partia jest obrabiana przez długi czas, przezbrojenie może stanowić niewielki udział całkowitego czasu produkcji. Inwestycja może dać mniejszą korzyść niż przy częstych zmianach.
Jak oszacować zwrot z inwestycji?
Zacznij od zapisów dotyczących obecnych przezbrojeń:
Roczny czas oczekiwania maszyny, który można zaoszczędzić
= przewidywany czas zaoszczędzony na jednym przezbrojeniu × liczba przezbrojeń w roku
Na przykład oszczędność 30 minut przy 200 przezbrojeniach w roku oznacza teoretycznie 100 godzin odzyskanego czasu oczekiwania maszyny.
Kluczowe pytanie brzmi: jak zakład może wykorzystać te 100 godzin?
Jeżeli ten czas rzeczywiście ograniczy nadgodziny, można oszacować odpowiadające im koszty. Przy wystarczającej liczbie zamówień może również pozwolić zwiększyć produkcję. Wartość dodatkowej produkcji należy jednak obliczyć na podstawie rzeczywistej dostępnej mocy i zamówień; nie należy traktować wszystkich odzyskanych godzin jako bezpośredniej oszczędności pieniężnej.
Ocena inwestycji powinna obejmować urządzenie, oprzyrządowanie, integrację z maszyną, instalację i bieżące koszty eksploatacji. Tak obliczony czas zwrotu będzie bliższy rzeczywistym warunkom zakładu.
Co przygotować przed zapytaniem ofertowym
Aby ocenić system dwupaletowy dla swojego VMC, zbierz:
- Markę i model maszyny oraz wymiary stołu.
- Maksymalne wymiary i masę detalu oraz masę oprzyrządowania i palety.
- Obecny czas przezbrojenia i liczbę przezbrojeń w tygodniu.
- Typowy cykl obróbki oraz czas potrzebny na załadunek i ustawienie poza maszyną.
- Wymagania dotyczące pozycjonowania i obecnie wykonywane kontrole.
- Dostępną przestrzeń, metodę podnoszenia i oczekiwany poziom automatyzacji.
Korzyści z systemu dwupaletowego zależą od tego, jak te warunki współgrają. Najpierw zmierz czas w zakładzie, a potem wybierz urządzenie: ułatwi to ocenę, która konfiguracja rzeczywiście pasuje do produkcji.
Zaplanuj kolejne przezbrojenie
Omów swoje zastosowanie z NEXTAS
Przekaż naszemu zespołowi informacje o maszynie, obciążeniu i obecnym czasie przygotowania.