一件大型零件加工完成后,机床并不会立刻开始下一件。
操作员需要松开夹具、移走工件、清理工作台,再吊装下一件毛坯。零件放上去之后,还要找正、夹紧,有时还需要进一步测量。这些步骤都很重要,但如果它们只能在机床停下来之后进行,主轴就必须一直等到准备完成。
对多品种、小批量生产的车间来说,这种等待会反复出现。批量越小,换型在整体生产时间中所占的比例就可能越高。
双托盘系统的思路很直接:让下一件工件的准备工作,尽量在上一件加工时完成。
型录案例:生产力提升 84%
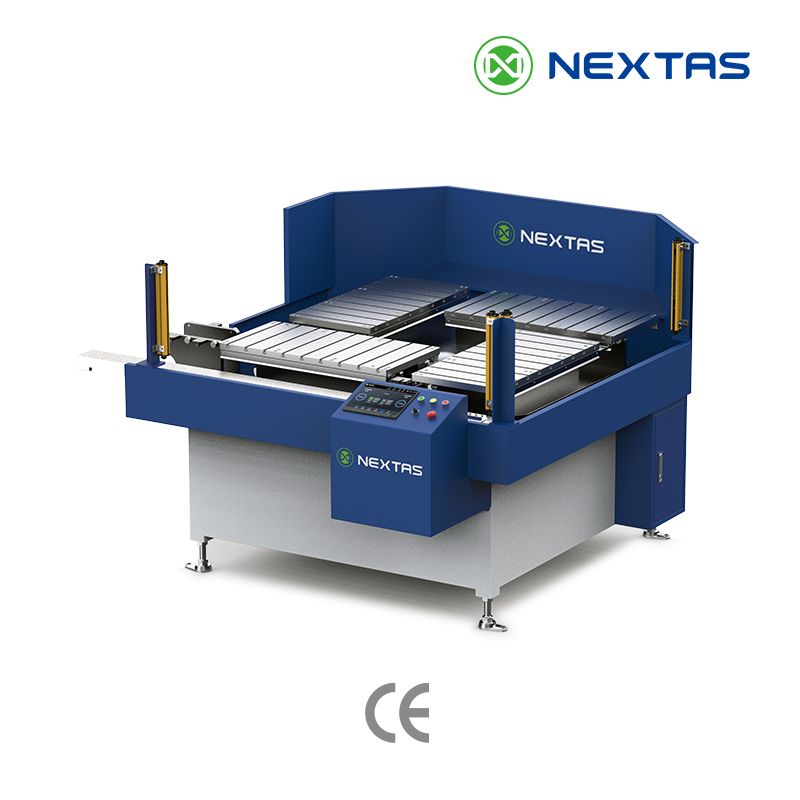
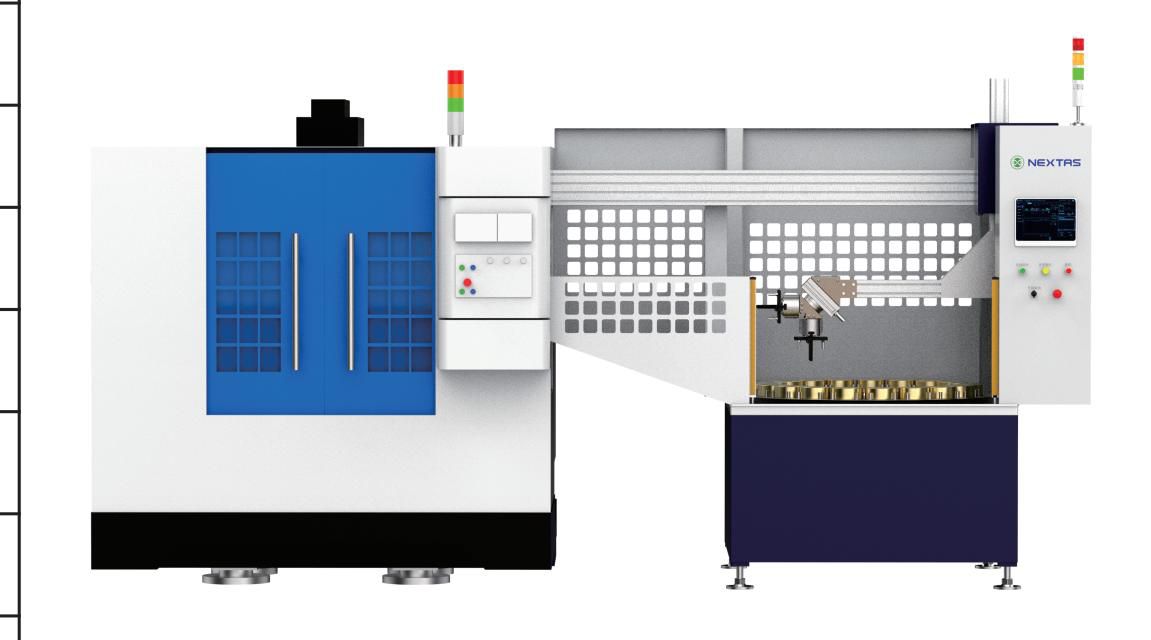
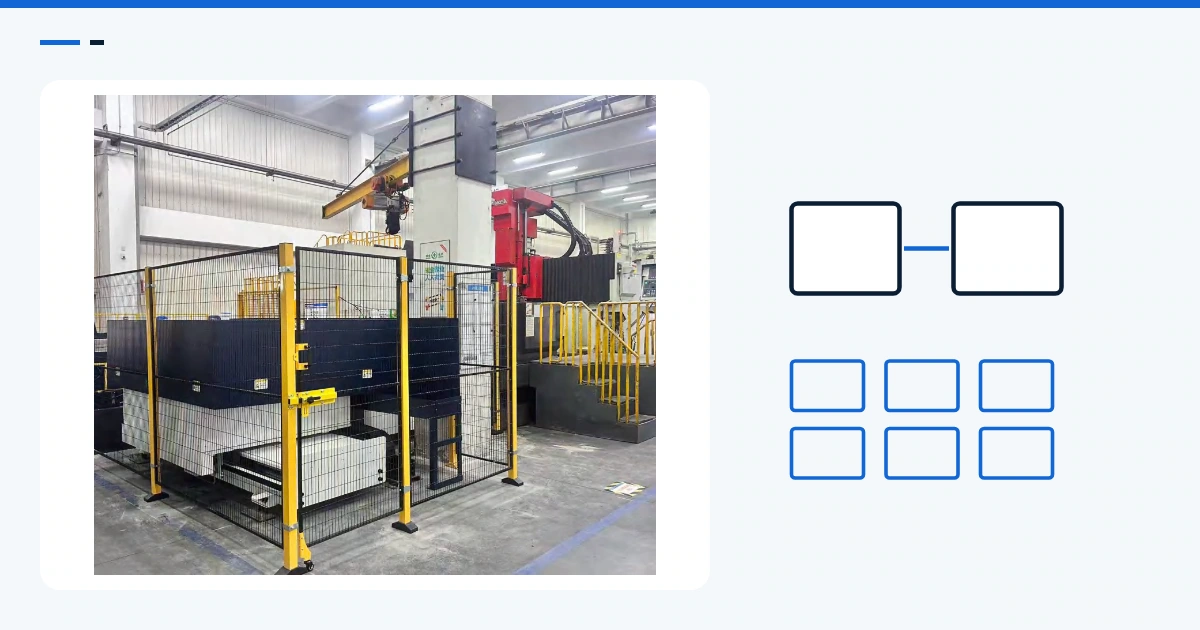
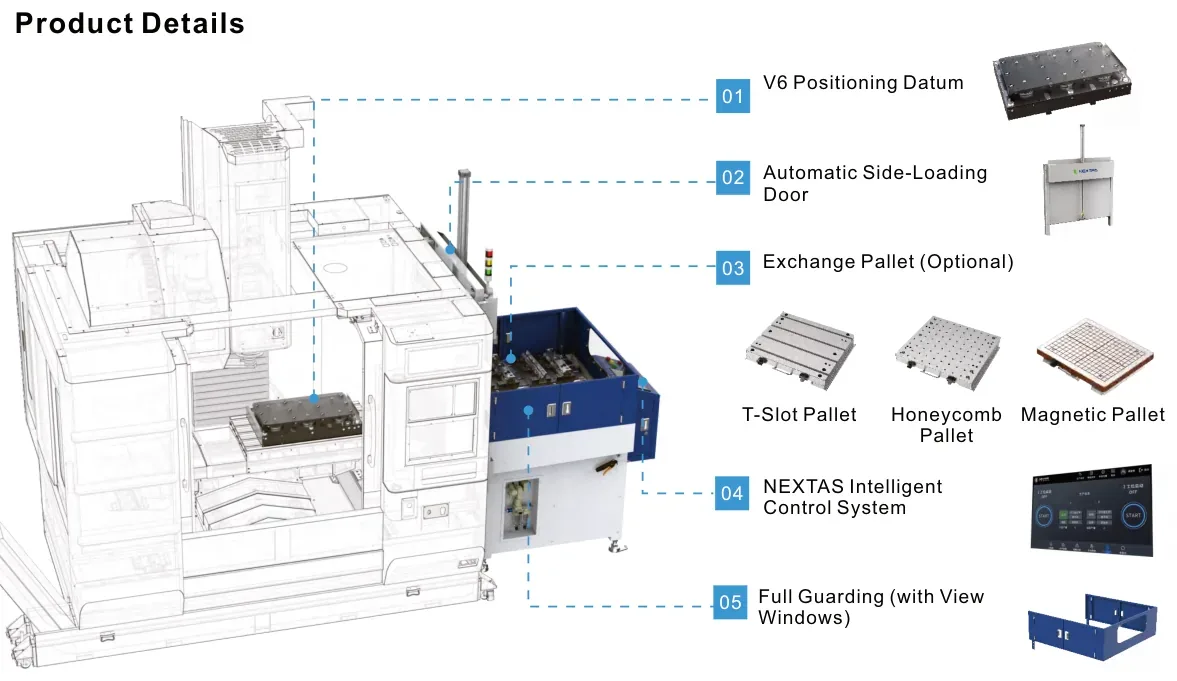
NEXTAS 2026 年自动化型录收录了一个大型精密零件加工案例。该应用采用立式加工中心(VMC)搭配双托盘系统,进行多品种、小批量生产。
型录公布的结果是:
| 项目 | 型录数据 |
|---|---|
| 每月生产力 | 提升 84% |
| 年度成本 | 降低人民币 456,000 元 |
这两个数字说明了该案例的改善幅度,但型录没有列出生产力的计算基准,也没有拆分年度成本节省的来源。因此,其他车间不能直接把 84% 套用到自己的产线。
对准备评估双托盘的工厂而言,更值得先问的是:目前每次换型,机床究竟在等哪些工作?
从机床上移走的,不是工作,而是等待
在传统流程中,工件加工完成后,操作员通常需要:
- 卸下已加工工件;
- 清理工作台和定位面;
- 吊装下一件工件;
- 找正并锁紧夹具;
- 执行必要的测量或确认;
- 让机床开始下一个循环。
双托盘并不会消除这些工作,但它可以改变工作的时间和位置。
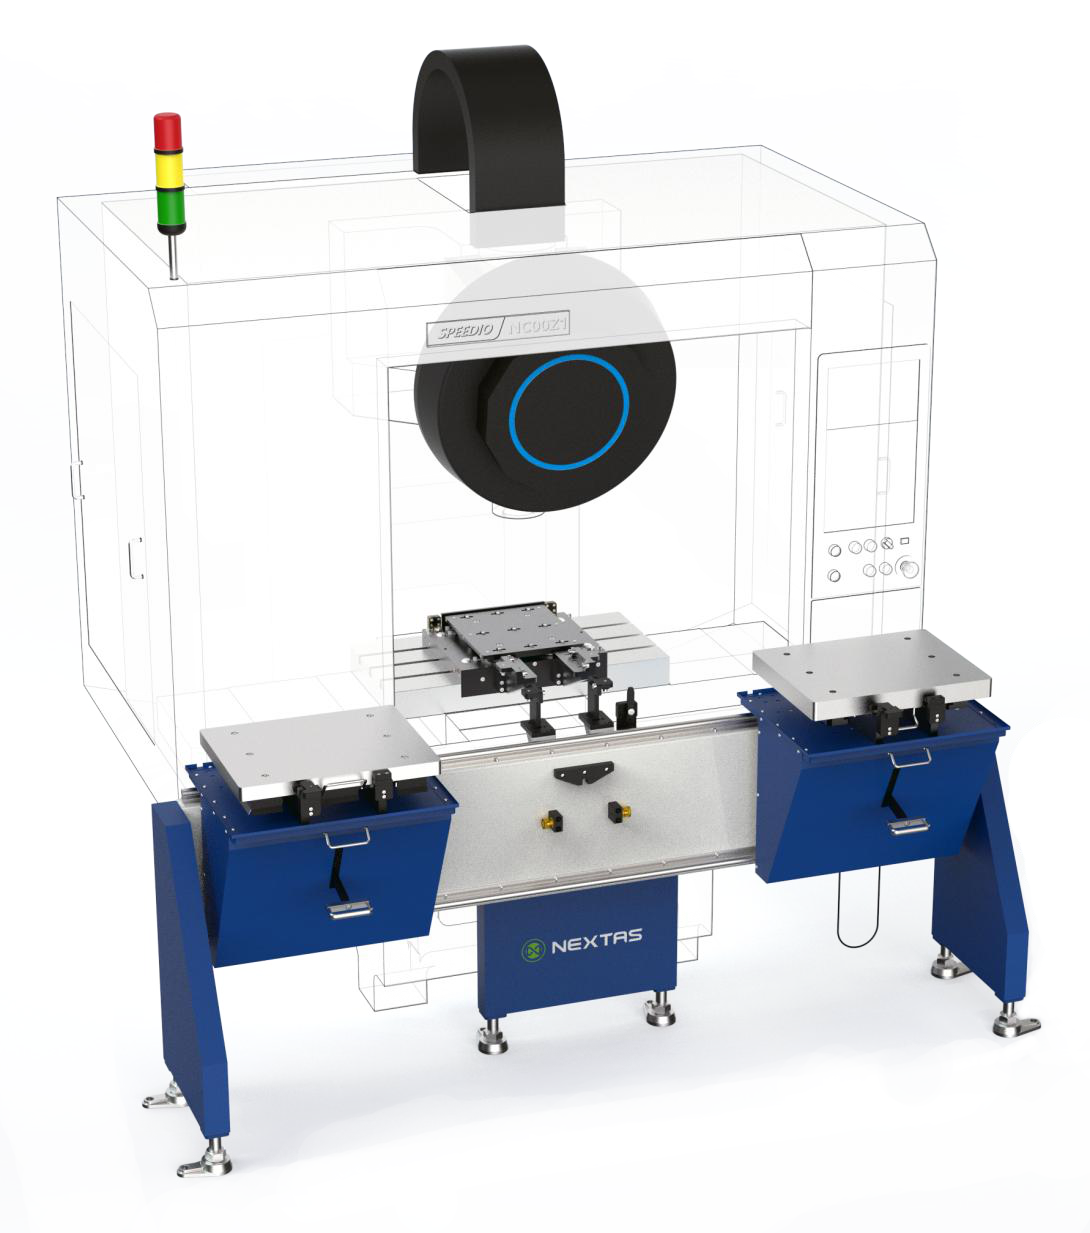
当 A 托盘在机内加工时,操作员可以在机外的 B 托盘上卸料、清洁、装入下一件工件并完成可预先执行的装夹。加工结束后,再交换托盘,完成必要检查并开始下一个循环。
这样一来,原本集中在停机期间的部分工作,就能与切削时间重叠。
用一个假设例子来看
假设某个换型原本让机床等待 45 分钟。经过流程评估,其中 35 分钟的工作可以在机外完成,其余 10 分钟仍须在停机后进行。若双托盘的交换另需 5 分钟,而且机外准备能在前一个加工循环结束前完成:
| 机床时间 | 原流程 | 双托盘流程 |
|---|---|---|
| 机床等待换型 | 45 分钟 | 10 分钟 |
| 托盘交换 | — | 5 分钟 |
| 合计机床等待 | 45 分钟 | 15 分钟 |
在这个假设下,每次换型可减少 30 分钟的机床等待。
这只是说明计算方式,不是上述型录案例的实测数据。实际效果要看操作员是否有时间准备下一盘、加工周期是否足够长,以及哪些检查仍必须在机内完成。
大型精密零件,换得快还要放得准
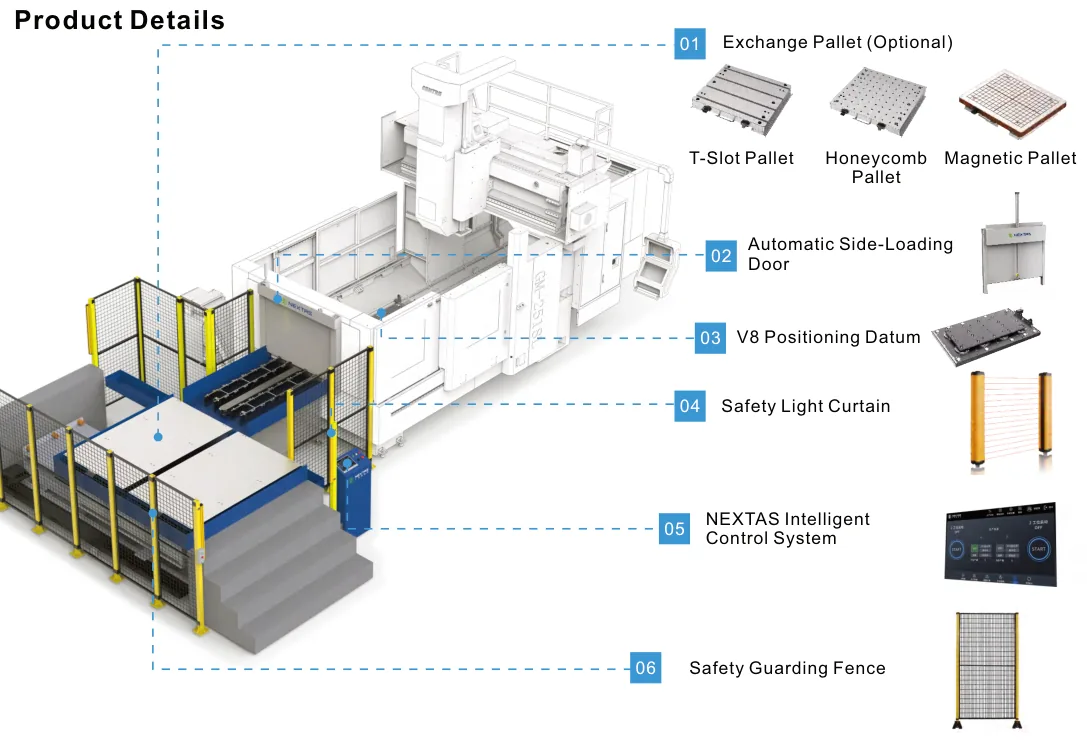
对大型零件而言,换型不只是把工件搬上工作台。工件、夹具与托盘组合在一起后,重量和重心都会影响搬运及定位方式。
因此,选型时不能只看工件重量。至少需要确认:
- 托盘、夹具和最大工件的总重量;
- 重心是否明显偏离托盘中心;
- 系统的搬运负载与提升能力是否分别符合需求;
- 托盘接口是否满足工艺的定位与夹持要求;
- 换盘后需要保留哪些测量和确认步骤。
定位面清洁同样重要。即使采用重复定位系统,切屑或异物留在接触面上,仍可能影响托盘的就位。对精密加工来说,清洁与检查应该是换盘流程的一部分,而不是出了尺寸问题之后才追查的项目。
什么情况下,双托盘的效果可能有限?
双托盘最适合评估的场景,是机床等待换型的时间明显,而且相当一部分准备工作可以移到机外。
但也有几种情况,需要进一步确认:
加工周期太短。如果机内加工很快结束,但机外装料和找正还没完成,机床仍然会等下一盘。此时需要改善机外作业,或评估更多托盘的配置。
机床并非产能瓶颈。如果真正限制交期的是前道备料、后道检验或其他设备,单独缩短 VMC 换型时间,未必能按相同比例提高整条产线产出。
夹具和检查尚未标准化。如果每次换盘后仍需要大量重新找正或调整,机外准备的优势就会被削弱。导入设备前,先检查哪些工作可以稳定地在机外完成。
换型很少发生。若同一批工件会连续加工很长时间,换型时间在总工时中占比很低,投资效益可能不如频繁换型的应用明显。
如何估算自己的投资回收?
可以先从目前的换型记录开始:
每年可减少的机床等待时间
=每次预计减少的等待时间 × 每年换型次数
例如,每次减少 30 分钟,一年换型 200 次,理论上可回收 100 小时的机床等待时间。
接下来才是关键问题:这 100 小时能做什么?
如果它能实际减少加班,就可以评估相应成本;如果工厂有足够订单,也可能用于增加产出。但「增加产出」的价值应依实际产能和订单情况计算,不能直接把所有回收工时都当成现金节省。
投资评估也应包括设备、夹具、机床接口集成、安装及后续运行成本。这样算出来的回收期,才更接近车间的实际情况。
询价前,先带上这些资料
如果你正在评估 VMC 加装双托盘,提供以下资料,工程讨论会更有效率:
- 机床型号与工作台尺寸;
- 最大工件尺寸、重量,以及夹具与托盘重量;
- 目前每次换型时间和每周换型次数;
- 典型加工周期,以及机外装料、找正所需时间;
- 定位精度要求与现行检查流程;
- 现场空间、吊装方式和预期自动化程度。
双托盘能否带来明显改善,取决于这些条件如何配合。先把现场时间量清楚,再选设备,通常更容易判断哪一种配置真正适合。
规划下一次换型
与 NEXTAS 讨论您的应用
向我们的工程团队提供您的机床、载荷和当前装夹时间。